










Schnittgeschwindigkeiten und Vorschübe beim Hartfräsen: Ausgangswerte ohne ungeeignete Übertragung
Veröffentlichte Schnittgeschwindigkeiten und Vorschübe fürs Hartfräsen sind nur nützlich, wenn die Quellbedingungen dem aktuellen Schnitt ähneln. Gleichen Sie vorher Werkstückhärte, Fräser und Schneidensystem, radialen und axialen Eingriff, Werkzeugbahn, Rundlauf, wirksame Auskraglänge, Steifigkeit, Spindelleistung und thermisches Konzept ab. Weichen mehrere Bedingungen ab, behandeln Sie den Wert als Beispiel statt als Maschineneinstellung.
Diese Unterscheidung ist besonders wichtig, wenn die Programmierung ein schlechtes Ergebnis verbessern soll. Kleiner radialer Eingriff kann den tatsächlichen Span deutlich dünner machen, als der programmierte Zahnvorschub vermuten lässt. Eine Vorschubänderung behebt aber weder übermäßige Reichweite noch Rundlauffehler, schlechte Werkstückspannung oder erneutes Zerschneiden von Spänen. Prüfen Sie das System vor einer Kompensation im CAM.
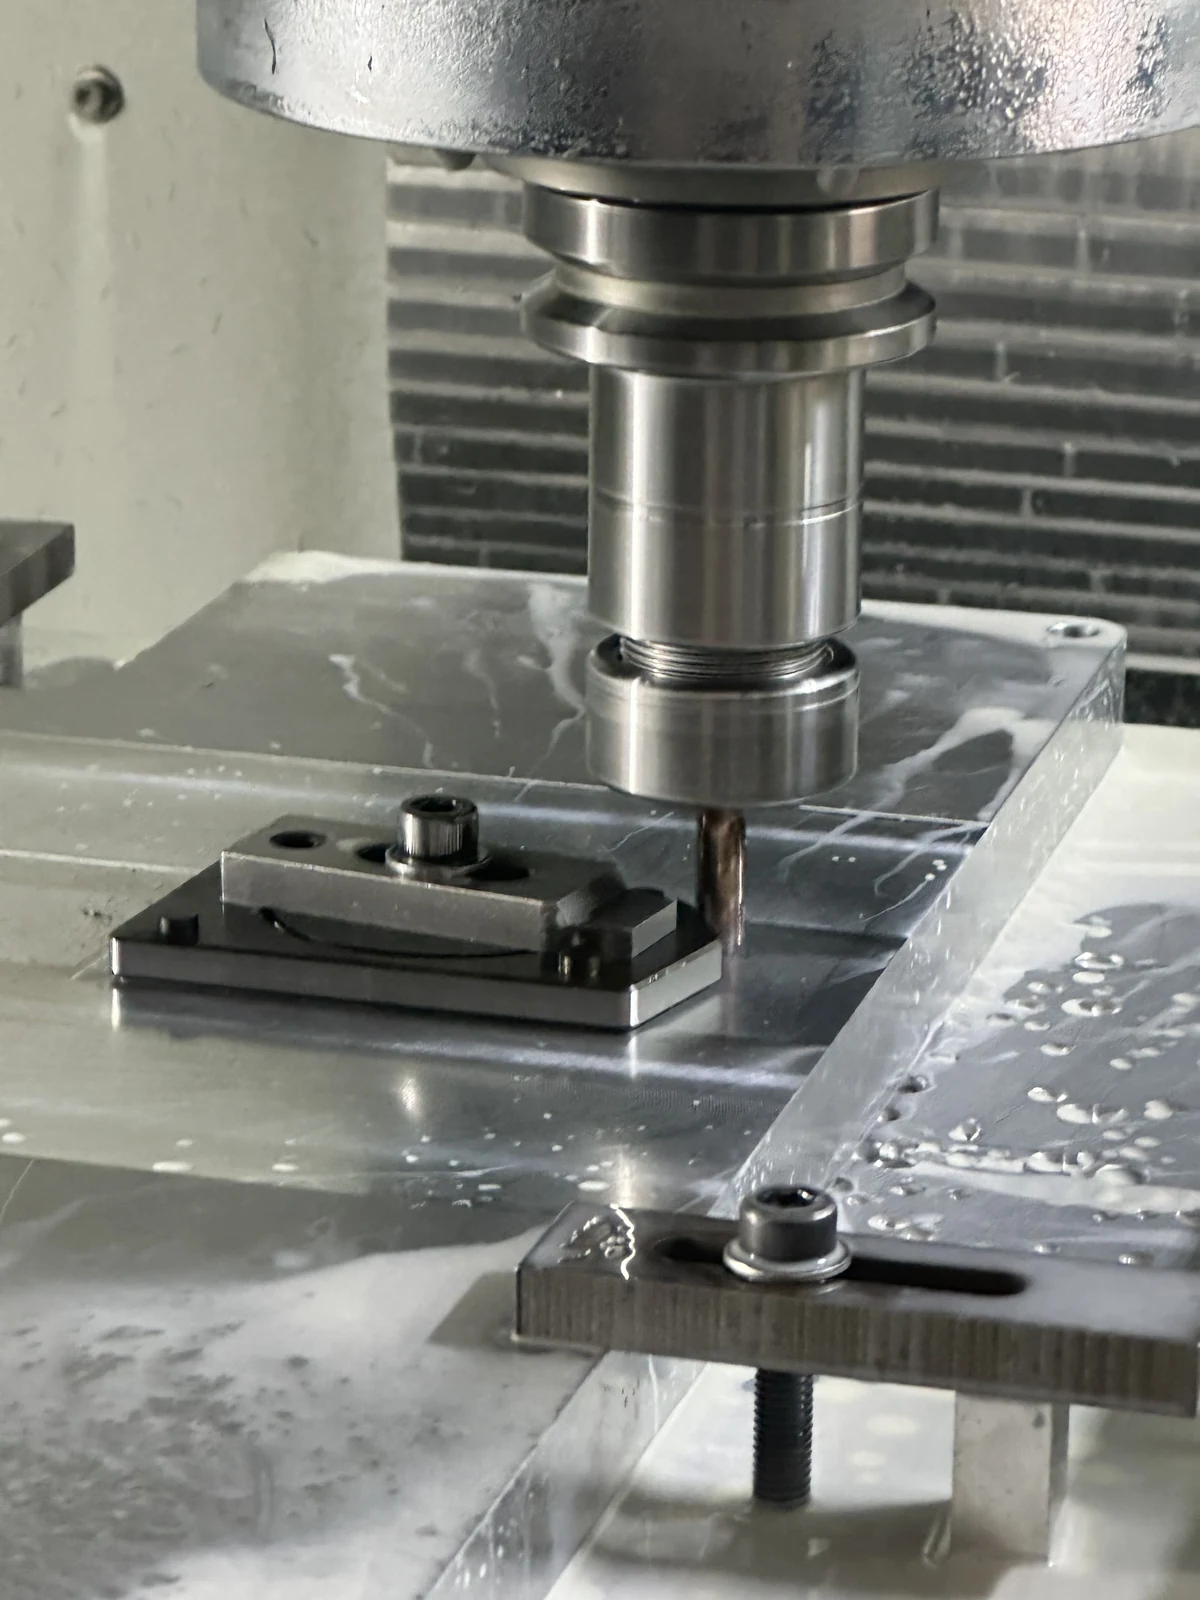
Zuerst die Bearbeitung abgleichen, nicht eine Zahl
Beim Hartfräsen sind Fräser, Maschine und Eingriff enger gekoppelt, als eine allgemeine Schnittwerttabelle zeigen kann. Werkzeugdurchmesser, Schneidkantenpräparation, Beschichtung, Härte, radialer Eingriff, Eckbahn und Spindelverhalten verändern Belastung und Wärme am Werkzeug. Aus demselben Grund zählen Rundlauf und Auskraglänge: Der stärker belastete Zahn muss nicht derjenige sein, den das Programm dafür voraussetzt.
| Vor Übernahme eines veröffentlichten Werts | Notwendige Begleitangaben | Bei abweichenden Bedingungen |
|---|---|---|
| Werkstoff und Härte | Werkstoffsorte, Härte und Ausgangszustand | Den Wert als Referenz behalten und einen Ausgangswert für den tatsächlichen Werkstoff beschaffen. |
| Fräser und Eingriff | Durchmesser, Schneidensystem, radialer und axialer Eingriff, Eckbahn und Werkzeugbahn | Den Schnitt neu berechnen, statt den ursprünglichen Vorschub direkt zu übertragen. |
| Maschine und Aufspannung | Halter, gemessener Rundlauf, wirksame Auskraglänge, Steifigkeit und Spindelfähigkeit | Die Aufspannungsabweichung vor der CAM-Kompensation beheben oder dokumentieren. |
| Wärme- und Spankonzept | Trocken-, Luft- oder Kühlschmierstoffstrategie und Spanabfuhr | Wärmezyklus und Spanweg mit dem gewählten Werkzeugsystem validieren. |
Dokumentieren Sie die Bedingungen dieser Tabelle zusammen mit dem gewählten Ausgangswert. Ändert ein späterer Versuch Eingriff, Aufspannung oder Werkzeugsystem, zeigt die Aufzeichnung, was nicht mehr vergleichbar ist. Beschaffen Sie die ersten Schnittdaten für das tatsächliche Werkzeug und den gehärteten Werkstoff vom Werkzeuglieferanten und prüfen Sie sie dann an der Maschine.
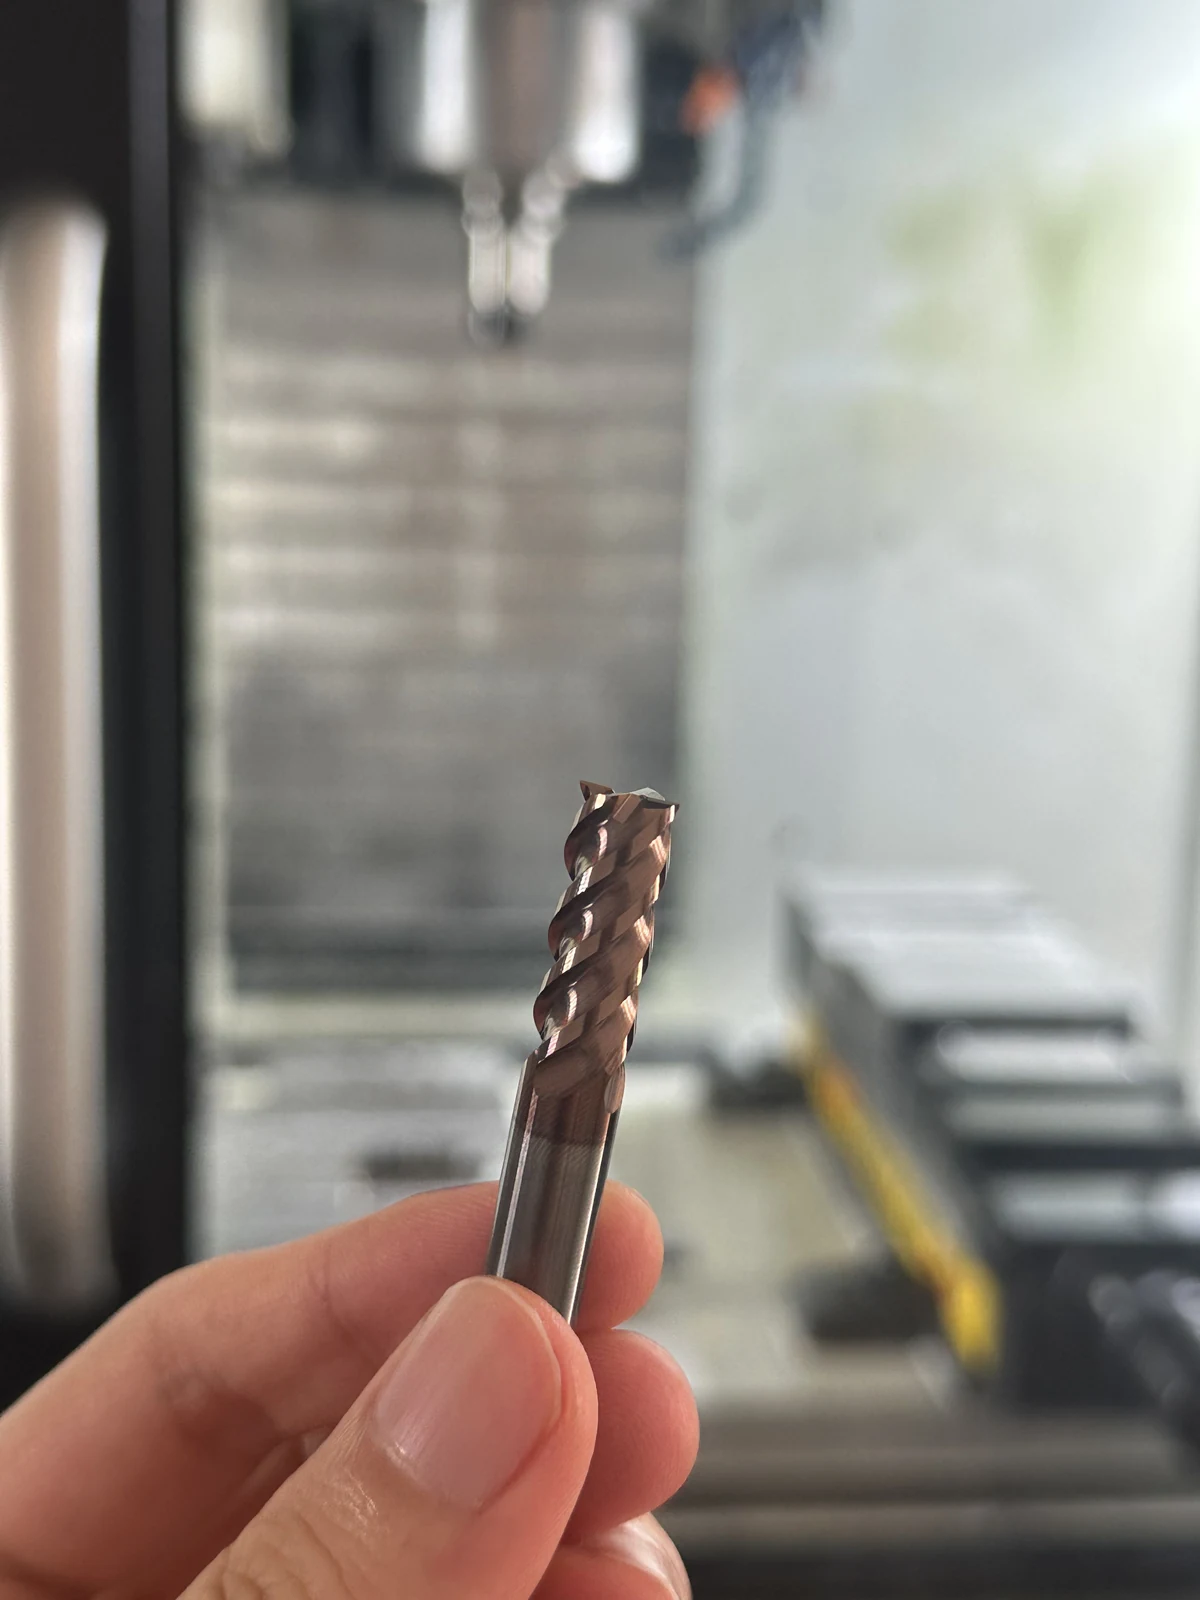
Vor einer Vorschubänderung den radialen Eingriff prüfen
Sinkt der radiale Eingriff unter 50% des Fräserdurchmessers, beginnt die radiale Spanverdünnung. Der programmierte Zahnvorschub entspricht dann nicht mehr der maximalen Spanungsdicke im Schnitt. Bleibt der programmierte Vorschub bei kleinem radialem Eingriff unverändert, kann der Fräser einen dünneren Span erzeugen als beabsichtigt.
Deshalb sollte eine hocheffiziente Werkzeugbahn nicht mit dem Vorschub eines Vollnutschnitts abgestimmt werden. Die Eingriffsgeometrie hat sich geändert. Berechnen oder prüfen Sie die Kompensation innerhalb der Grenzen von tatsächlichem Fräser, Werkstoff, Rundlauf, Maschine und Lieferantenvorgaben. Bestätigen Sie das Ergebnis anschließend an derselben Geometrie mit demselben Werkzeug.
Bei kleinerem radialem Eingriff kann derselbe programmierte Zahnvorschub einen dünneren maximalen Span erzeugen. Prüfen Sie das Kompensationsverfahren für die tatsächliche Fräsergeometrie und Werkzeugbahn. Eine für einen Eingriff berechnete Korrektur muss bei Änderungen von Schnittbreite, Eckbahn oder Fräser erneut geprüft werden.
Spanverdünnung rechtfertigt auch nicht, eine schwache Aufspannung zu ignorieren. Höherer programmierter Vorschub kann die Zahnbelastung erhöhen; das nutzbare Ergebnis hängt weiterhin von Werkzeugfestigkeit, Maschinendynamik, Rundlauf und Herstellergrenzen ab. Klingt der Schnitt instabil, entstehen ungleichmäßige Spuren oder Schneidenschäden, klären Sie zuerst, ob der Eingriff das Problem ist oder ein mechanischer Fehler das Werkzeug belastet.
Ausgangsparameter auf den tatsächlichen Schnitt abstimmen
Beim Einsatz eines Hartmetall-Schaftfräsers beginnen Sie mit Schnittdaten für das gewählte Werkzeug und den Werkstückwerkstoff. Bestätigen Sie vor deren Anwendung Werkstoffsorte und Härte, Fräserdurchmesser und Schneidengeometrie, radialen und axialen Eingriff, Werkzeugbahn, Auskraglänge sowie Kühl- oder Luftblasbedingungen.
Ein Parametersatz für eine Anwendung in gehärtetem Stahl kann für eine andere ungeeignet sein. Ein anderer Fräsertyp, Eingriff oder eine andere Aufspannungssteifigkeit verändern die Bedingungen, unter denen die ursprünglichen Daten entstanden. Nicht passende Daten sind eine Referenz für weitere Prüfungen, keine direkt einsatzbereite Einstellung.
Bewerten Sie beim Schlichten die Oberflächenqualität getrennt vom Zeitspanvolumen. Zahnvorschub, Schnittgeschwindigkeit, Werkzeugdurchmesser, axiale Tiefe und Eckenradius beeinflussen das Ergebnis je nach Werkzeug und Aufspannung. Eine produktive Schruppstrategie liefert nicht automatisch die geforderte Oberfläche. Forschung zum Fräsen gehärteter Stähle stützt die Bewertung dieser Variablen innerhalb der geprüften Bedingungen statt die Übertragung einer Werkzeugrangfolge oder eines Parametersatzes.
Das System vor der CAM-Kompensation auf Fehler prüfen
Nutzen Sie bei einer fehlschlagenden Hartfräsbearbeitung das Ergebnis zur Auswahl des Prüfzweigs, statt mehrere Variablen gleichzeitig zu ändern.
Beginnen Sie mit wirksamer Reichweite und Steifigkeit. Übermäßige Auskragung, ein nachgiebiger Halter oder ein flexibles Werkstück können das Werkzeug auslenken und die Spanlast entlang des Schnitts verändern. Prüfen Sie dann Rundlauf und Sitz. Ein Werkzeug- oder Halterproblem kann die Last auf einen Zahn konzentrieren und dadurch wie ein Vorschubproblem wirken, obwohl der programmierte Vorschub unverändert ist.
Prüfen Sie als Nächstes Spanabfuhr und erneutes Zerschneiden. Wieder geschnittene Späne können die Schneide schädigen, die Oberfläche beeinträchtigen und das Schnittgeräusch verfälschen. Prüfen Sie danach Schneidenzustand und Werkzeugeignung. Ein verschlissenes oder ungeeignetes Werkzeug sollte nicht durch immer aggressivere Programmänderungen weiterbetrieben werden.
Erst nach diesen Prüfungen sollte das Programm angepasst werden. Ändern Sie eine dokumentierte Variable, bearbeiten Sie dieselbe Geometrie erneut und vergleichen Sie Geräusch, Werkzeugzustand, Oberfläche und Lastverhalten. Bei Verbesserung halten Sie die Bedingungen in der Aufzeichnung fest. Andernfalls kehren Sie zum vorherigen Prüfzweig zurück, statt einen ergebnisoffenen Versuch mit einer weiteren Änderung zu überlagern.
Kühlschmierstoff gehört in denselben bedingungsabhängigen Ablauf. Bewerten Sie Trockenschnitt, Luftstrahl oder Kühlschmierstoff gemeinsam mit Werkzeugsystem, Wärmezyklus und Spanführungsbedarf. Eine andere Flüssigkeitszufuhr kann sowohl Spanabfuhr als auch Temperaturbedingungen an der Schneide verändern. Validieren Sie sie als Prozessänderung statt nach einer pauschalen Nass-oder-trocken-Regel.
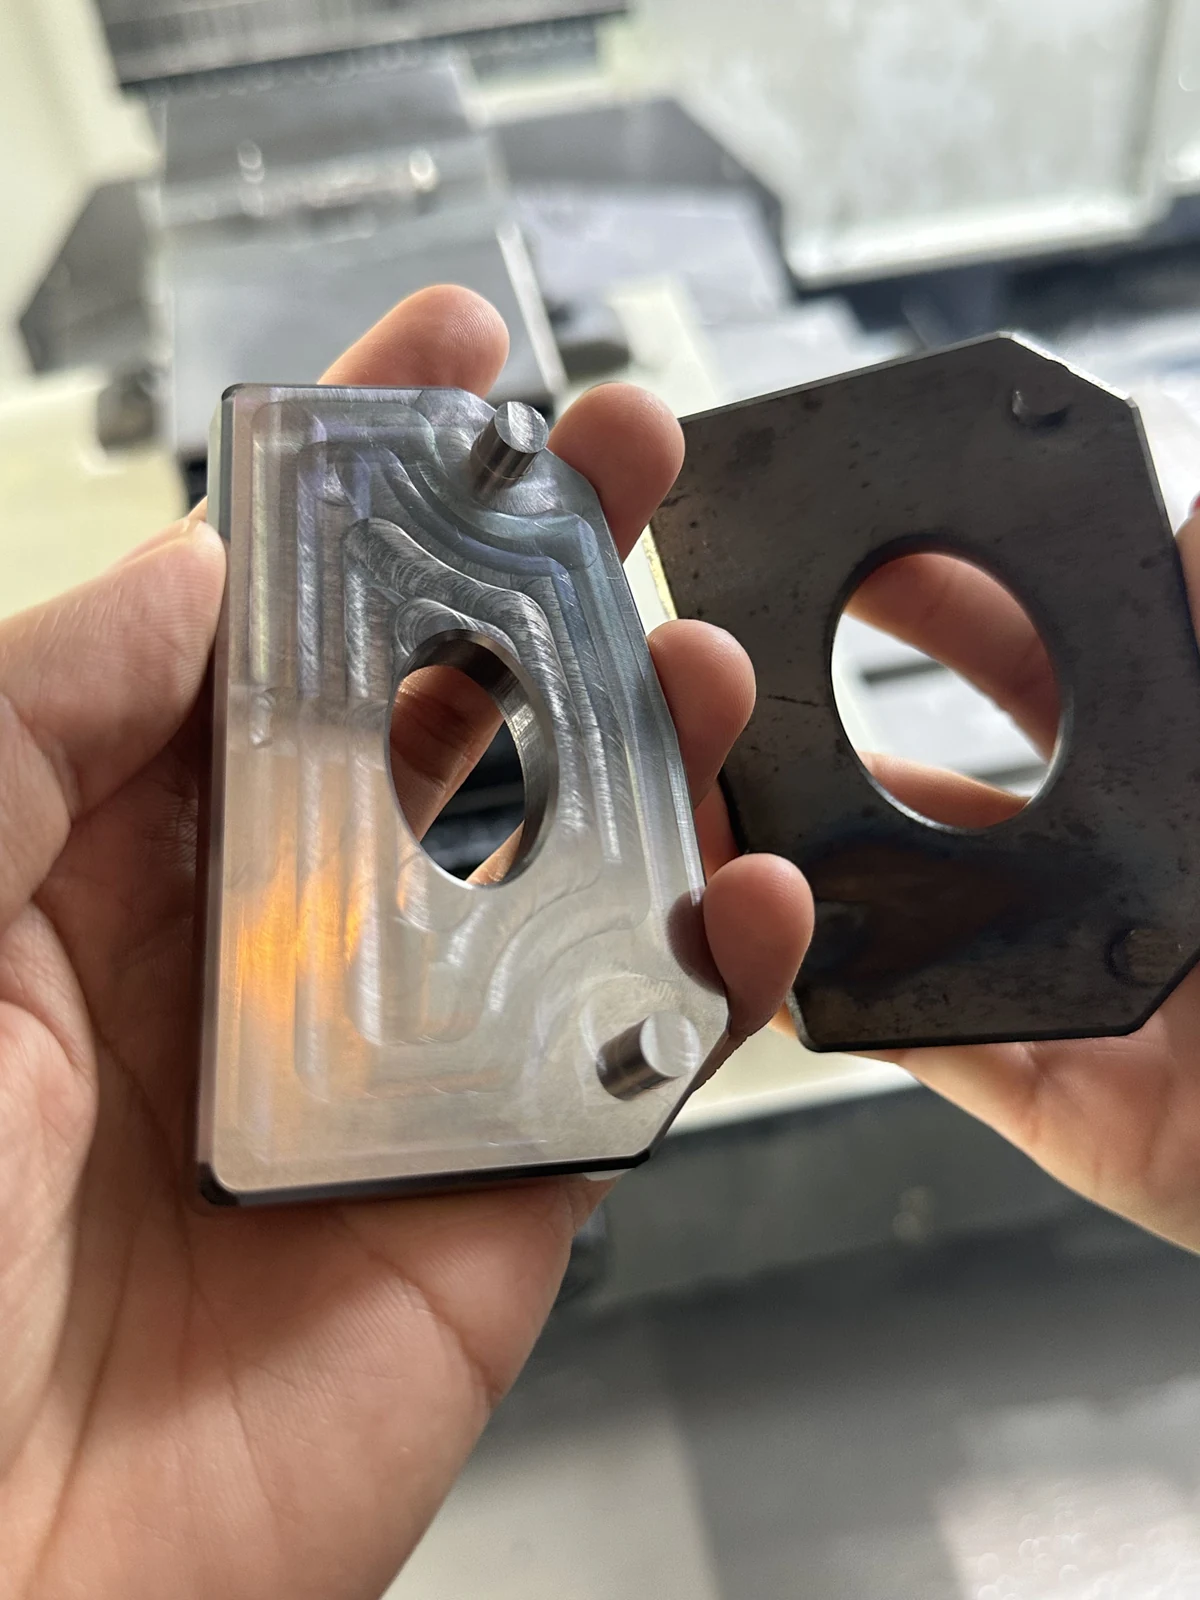
Eine kontrollierte Änderung validieren
Dokumentieren Sie vor dem nächsten Versuch Werkstoff und Härte, Fräser und Halter, gemessenen Rundlauf, wirksame Auskraglänge, radialen und axialen Eingriff, Werkzeugbahn, Zahnvorschub, Spindeldrehzahl und Wärmestrategie. Notieren Sie auch das Symptom: Schneidenschaden, Oberfläche, Geräusch, Spanverhalten oder Belastung. Diese Ausgangsbasis verhindert, dass eine scheinbar erfolgreiche Änderung der falschen Ursache zugeschrieben wird.
Nehmen Sie dann eine Änderung vor, die eine Frage beantwortet. Geht es um radialen Eingriff, halten Sie die übrige Aufspannung konstant und prüfen die Spanverdünnungskorrektur. Geht es um Werkzeugversagen, prüfen Sie Reichweite, Rundlauf, Spannung und Spanrezirkulation vor einer Vorschubänderung. Ist das Ergebnis an derselben Geometrie wiederholbar, ist die Aufzeichnung nützlicher als eine in eine allgemeine Tabelle kopierte Zahl.
Verknüpfen Sie jedes erfolgreiche Ergebnis mit dokumentiertem Programm, Werkzeug, Eingriff, Aufspannung und Wärmebedingungen. Validieren Sie außerhalb dieser Bedingungen erneut, bevor Sie den gespeicherten Wert als betriebsweiten Standard behandeln.