










Vitesses et avances en fraisage dur : définir un point de départ sans copier une coupe inadaptée
Une vitesse et une avance de fraisage dur publiées ne sont utiles que si leurs conditions d’origine ressemblent à la coupe à réaliser. Avant de les utiliser, comparez dureté, fraise et système d’arêtes, engagements radial et axial, trajectoire, faux-rond, porte-à-faux effectif, rigidité, capacités de broche et stratégie thermique. Si plusieurs conditions diffèrent, considérez la valeur comme un exemple, non comme un réglage machine.
Cette distinction compte particulièrement lorsqu’un programmeur cherche à améliorer un mauvais résultat. Un faible engagement radial peut produire un copeau bien plus mince que ne le suggère l’avance par dent programmée, mais modifier l’avance ne corrige ni une portée excessive, ni le faux-rond, ni un mauvais bridage, ni la recoupe des copeaux. Vérifiez le système avant de compenser dans le logiciel CAM.
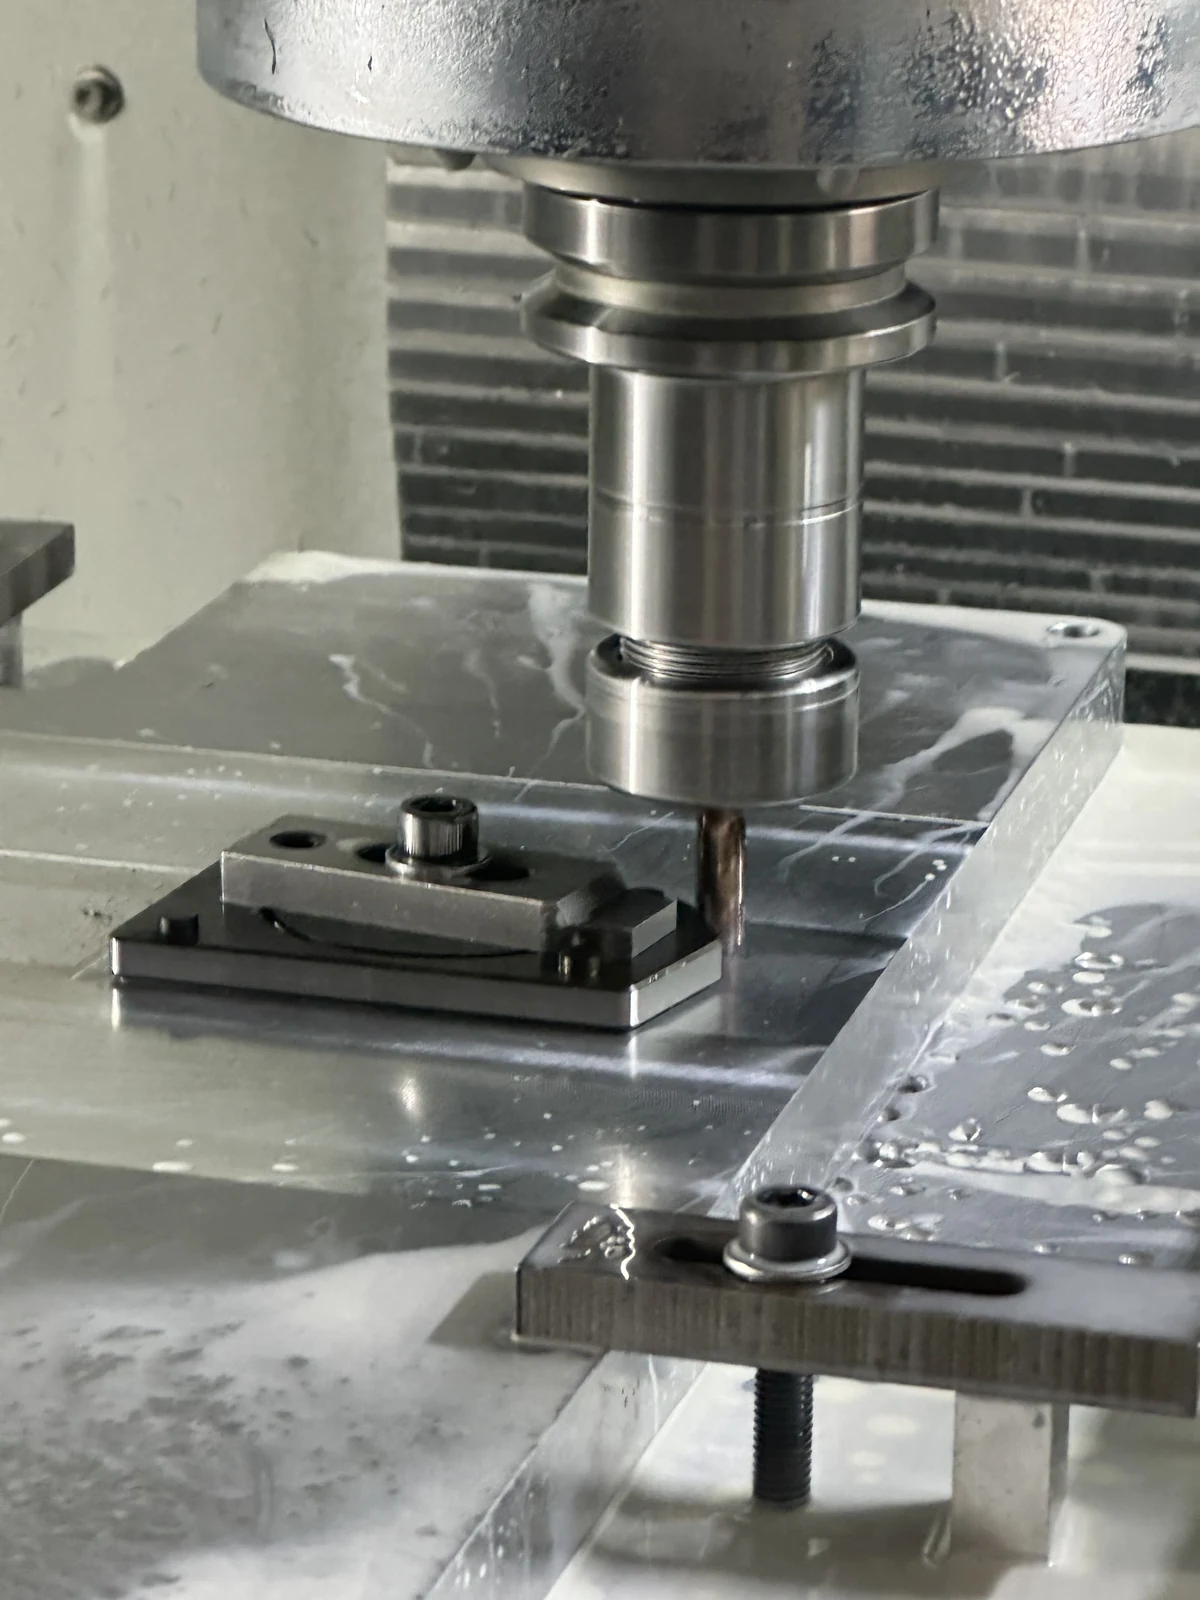
Commencer par faire correspondre l’opération, pas une valeur
Le fraisage dur lie la fraise, la machine et l’engagement plus étroitement qu’un tableau générique ne peut le montrer. Toute modification du diamètre, de la préparation d’arête, du revêtement, de la dureté, de l’engagement radial, de la trajectoire en angle ou du comportement de la broche modifie la charge et la chaleur subies par l’outil. Faux-rond et porte-à-faux comptent pour la même raison : la dent la plus chargée n’est pas forcément celle supposée par le programme.
| Avant de reprendre une valeur publiée | Informations qui doivent l’accompagner | Si la condition ne correspond pas |
|---|---|---|
| Matériau et dureté | Nuance, dureté et état initial de la pièce | Conserver la valeur comme référence et obtenir un point de départ adapté au matériau réel. |
| Fraise et engagement | Diamètre, système d’arêtes, engagements radial et axial, trajectoire en angle et trajectoire d’outil | Recalculer la coupe plutôt que transférer directement l’avance initiale. |
| Machine et montage | Porte-outil, faux-rond mesuré, porte-à-faux effectif, rigidité et capacités de broche | Corriger ou documenter la différence de montage avant de compenser dans le CAM. |
| Stratégie thermique et gestion des copeaux | Stratégie à sec, à l’air ou avec fluide de coupe et évacuation des copeaux | Valider le cycle thermique et le trajet des copeaux avec le système d’outillage choisi. |
Conservez les conditions du tableau avec la valeur initiale choisie. Si un essai ultérieur modifie l’engagement, le montage ou l’outillage, cette fiche indique ce qui n’est plus comparable. Obtenez les données de coupe initiales pour l’outil réel et le matériau trempé auprès du fournisseur, puis vérifiez-les sur la machine.
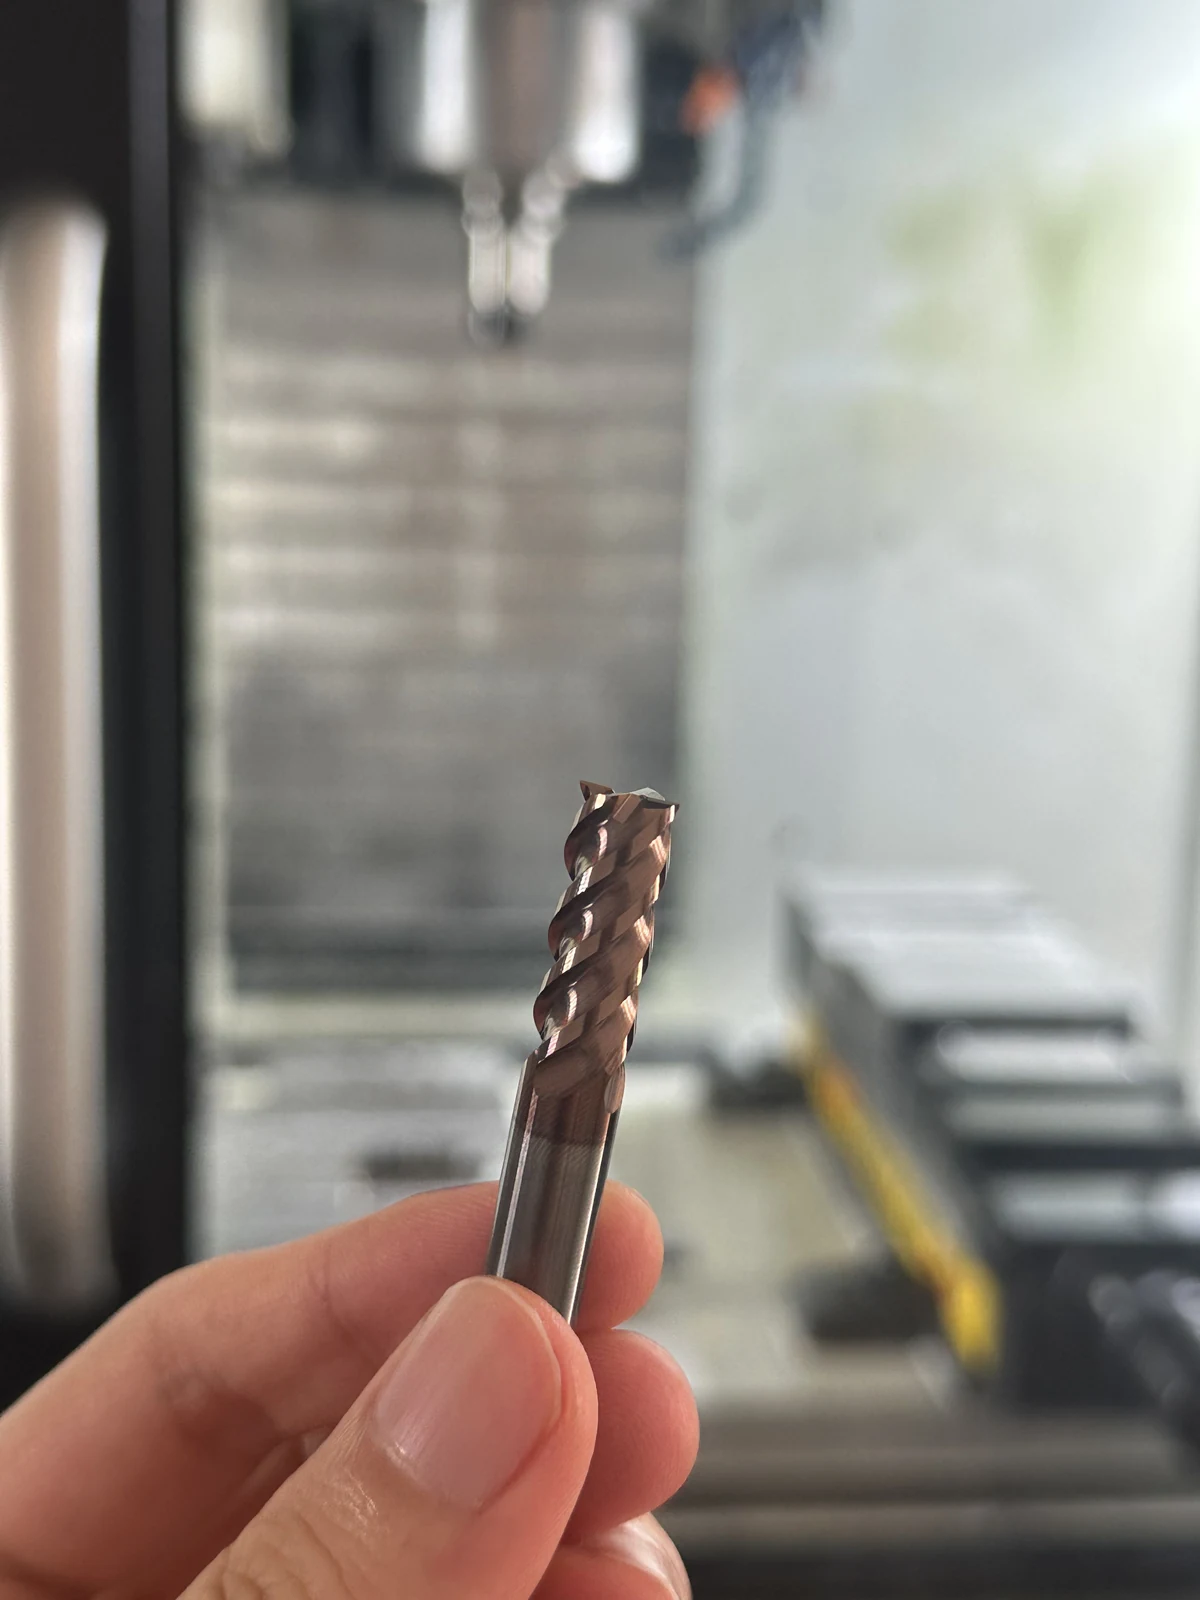
Examiner l’engagement radial avant de modifier l’avance
Lorsque l’engagement radial passe sous 50% du diamètre de la fraise, l’amincissement radial du copeau commence. L’avance par dent commandée ne correspond plus à l’épaisseur maximale du copeau formé. Si l’avance programmée reste inchangée alors que l’engagement radial devient faible, l’outil peut produire un copeau plus mince que prévu.
Une trajectoire à haute efficacité ne doit donc pas être réglée en recopiant l’avance d’une coupe pleine largeur. La géométrie d’engagement a changé. Il faut calculer ou vérifier la compensation dans les limites de la fraise réelle, du matériau, du faux-rond, de la machine et des recommandations du fournisseur, puis confirmer le résultat sur la même forme avec le même outil.
Quand l’engagement radial diminue, une même avance par dent programmée peut donner une épaisseur maximale de copeau plus faible. Vérifiez la méthode de compensation pour la géométrie et la trajectoire réelles. Une correction calculée pour un engagement doit être vérifiée de nouveau si la largeur de coupe, la trajectoire en angle ou la fraise change.
L’amincissement du copeau ne justifie pas d’ignorer un montage peu rigide. Augmenter l’avance programmée peut accroître la charge par dent, et le résultat reste limité par la résistance de l’outil, la dynamique machine, le faux-rond et les maxima du fournisseur. Si la coupe semble instable, laisse des traces irrégulières ou endommage l’arête, déterminez d’abord si l’engagement est en cause ou si un défaut mécanique sollicite l’outil.
Adapter les paramètres initiaux à la coupe réelle
Lorsque vous utilisez une fraise en carbure, partez des données de coupe de l’outil choisi et du matériau usiné. Avant de les appliquer, confirmez nuance et dureté, diamètre et géométrie d’arête, engagements radial et axial, trajectoire, porte-à-faux et conditions d’arrosage ou de soufflage.
Un jeu de paramètres développé pour une application sur acier trempé peut ne pas convenir à une autre. Changer le type de fraise, l’engagement ou la rigidité modifie les conditions d’établissement des données initiales. Traitez les données non comparables comme une référence à vérifier, non comme un réglage prêt à exécuter.
En finition, évaluez la qualité de surface séparément du débit d’enlèvement de matière. Avance par dent, vitesse de coupe, diamètre, profondeur axiale et rayon de coin peuvent agir sur le résultat selon l’outil et le montage. Un réglage d’ébauche productif ne fournit pas automatiquement la finition requise. Les recherches sur le fraisage des aciers trempés appuient l’évaluation de ces variables dans les conditions testées plutôt que le transfert d’un classement d’outils ou d’un jeu de paramètres.
Diagnostiquer le système avant de compenser dans le CAM
Si une coupe en fraisage dur échoue, utilisez le résultat pour choisir la branche à inspecter plutôt que modifier plusieurs variables à la fois.
Commencez par la portée effective et la rigidité. Un porte-à-faux excessif, un porte-outil souple ou une pièce flexible peuvent défléchir l’outil et modifier la charge de copeau pendant la coupe. Vérifiez ensuite le faux-rond et l’assise. Un défaut d’outil ou de porte-outil peut concentrer la charge sur une dent et sembler être un problème d’avance alors que celle-ci reste inchangée.
Examinez ensuite l’évacuation et la recoupe des copeaux. Les copeaux recoupés peuvent endommager l’arête, affecter la finition et rendre le bruit de coupe trompeur. Inspectez ensuite l’état de l’arête et l’adéquation de l’outil. Ne prolongez pas l’usage d’un outil usé ou inadapté par des modifications de programme toujours plus agressives.
N’ajustez le programme qu’après ces contrôles. Modifiez une variable documentée, répétez la même forme et comparez bruit, état d’outil, finition et charge. Si le résultat s’améliore, conservez les conditions dans la fiche. Sinon, revenez à la branche précédente au lieu d’ajouter un réglage à un essai non concluant.
Le fluide de coupe relève de la même démarche conditionnelle. Évaluez coupe à sec, soufflage ou arrosage avec le système d’outillage, le cycle thermique et le besoin de maîtrise des copeaux. Modifier l’alimentation en fluide peut changer l’évacuation et les conditions thermiques de l’arête ; validez donc ce changement de procédé plutôt qu’appliquer une règle générale avec ou sans arrosage.
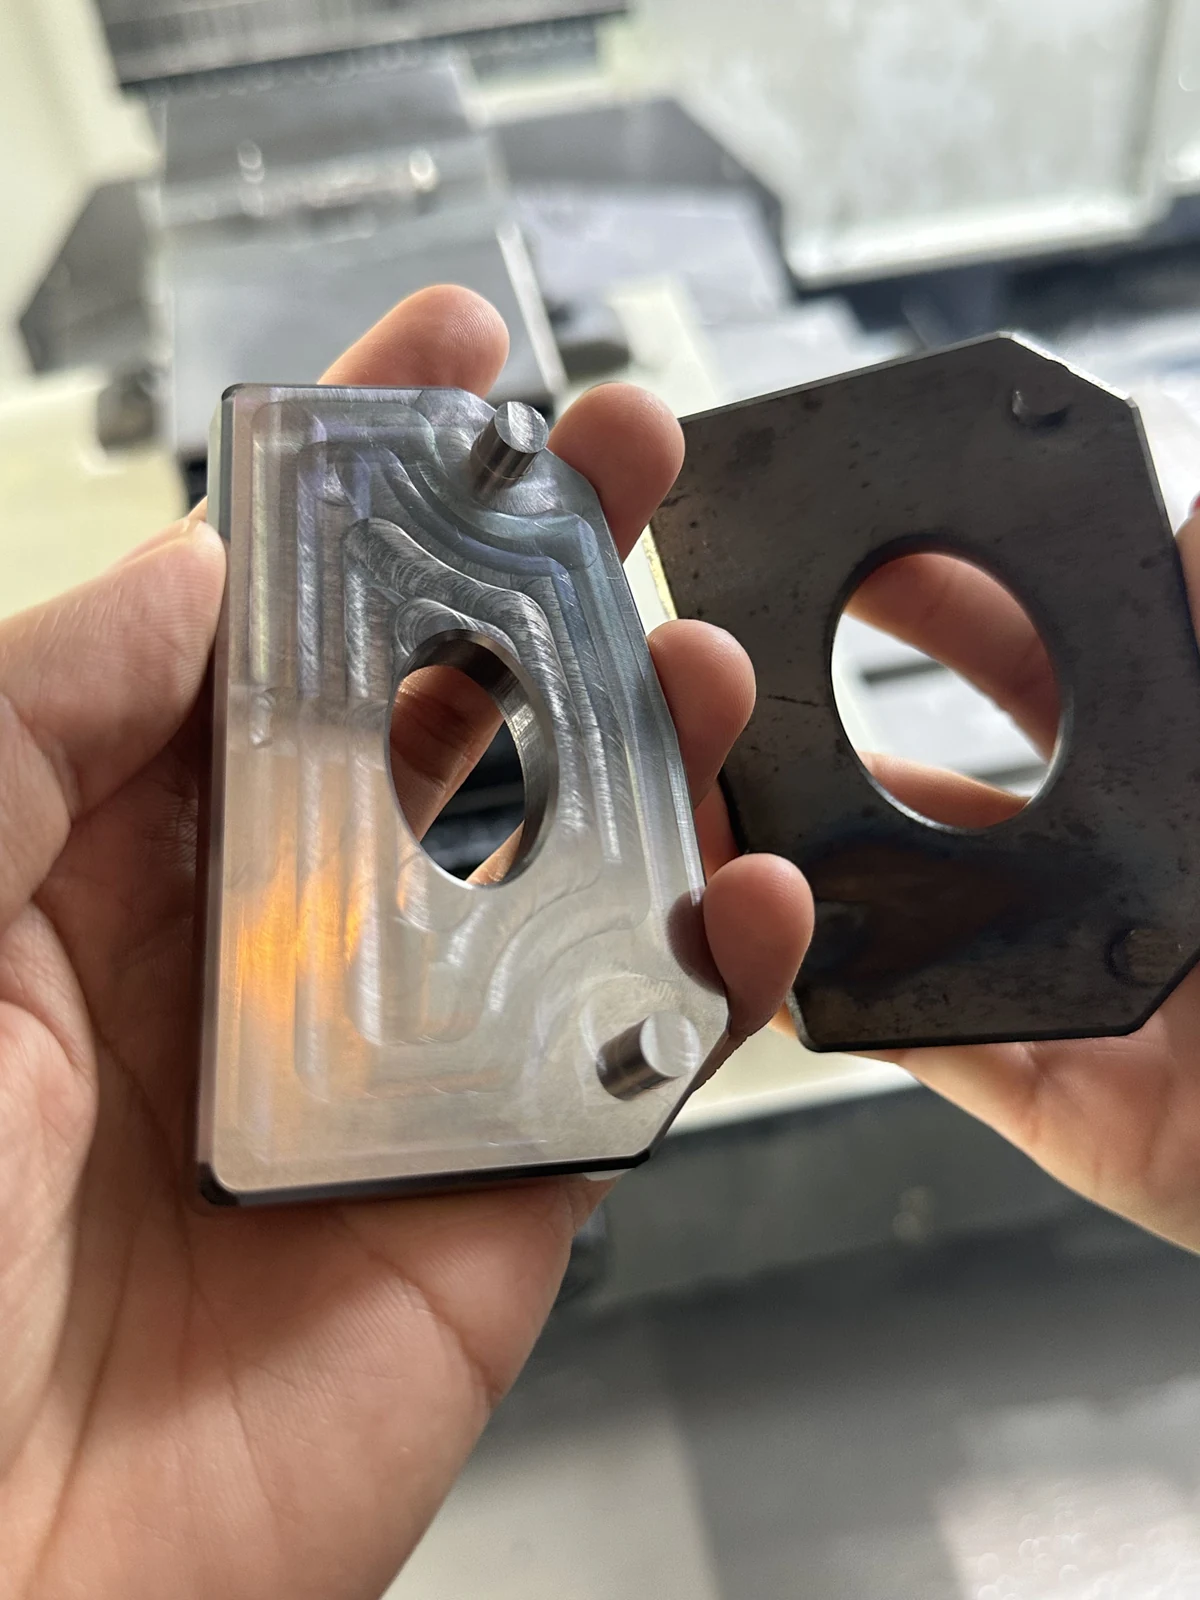
Valider une modification contrôlée
Avant l’essai suivant, consignez matériau et dureté, fraise et porte-outil, faux-rond mesuré, porte-à-faux effectif, engagements radial et axial, trajectoire, avance par dent, régime et stratégie thermique. Notez aussi le symptôme : arête endommagée, finition, bruit, comportement des copeaux ou charge. Cette référence évite d’attribuer une amélioration apparente à la mauvaise cause.
Effectuez ensuite une modification répondant à une question. Si elle concerne l’engagement radial, gardez le reste du montage stable et vérifiez la correction d’amincissement. Si elle concerne une défaillance d’outil, inspectez portée, faux-rond, maintien et recoupe des copeaux avant de modifier l’avance. Un résultat reproductible sur la même forme rend la fiche plus utile qu’une valeur copiée dans un tableau général.
Reliez chaque résultat réussi au programme, à l’outil, à l’engagement, au montage et aux conditions thermiques consignés. Hors de ces conditions, validez de nouveau avant de faire de la valeur une norme d’atelier.