










Как выполнить зенкование отверстия в металле
В металлообработке профессионализм виден в деталях отделки. Например, выступающая головка винта создаёт неровную поверхность и неаккуратный вид. Решение — точное чистое зенкование.
Содержание
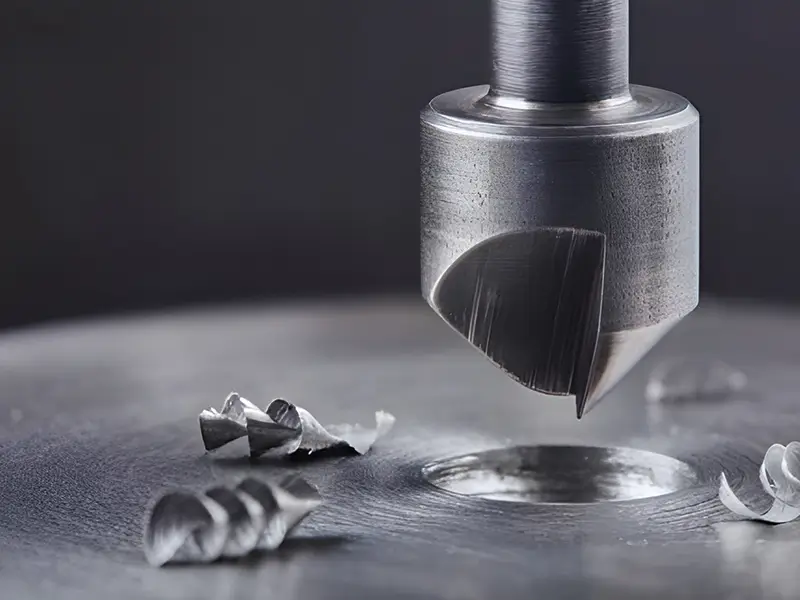
Что такое зенкование: основы
Зенкование создаёт коническое углубление или фаску вокруг входа просверленного отверстия. Конус рассчитан на соответствие наклонной нижней стороне головки крепежа, например винта с потайной головкой, для посадки точно заподлицо или немного ниже поверхности.
Для идеальной посадки заподлицо недостаточно просто большого сверла. Нужны точность, правильный инструмент и углы, а главное — знание этапов зенкования.
Если вы опытный специалист, закупщик или владелец мастерской и ищете качественное зенкование металла, эта статья объясняет всё необходимое для аккуратного профессионального результата.
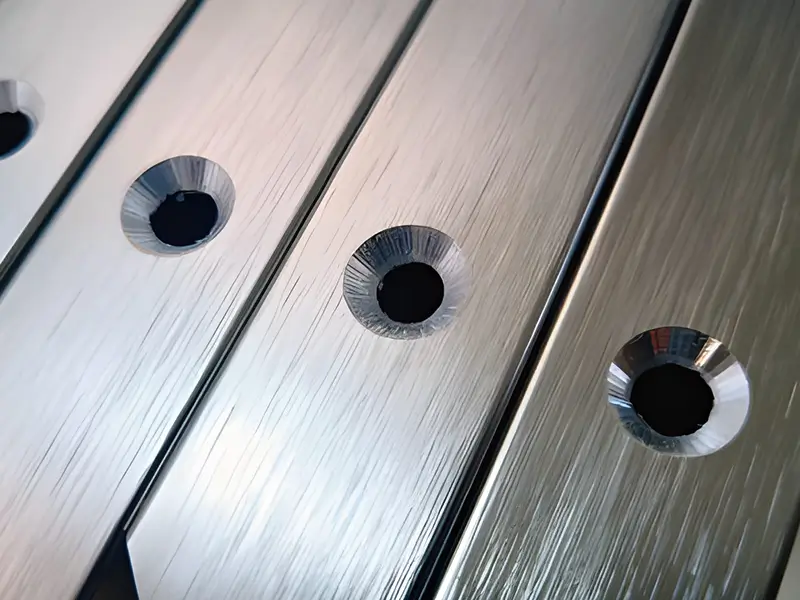
Подготовка: какой инструмент нужен для зенкования?
Правильный инструмент нужен для желаемого результата и стабильного качества. По масштабу и точности проекта мы предлагаем несколько вариантов:
Зенковки
Это наиболее распространённый инструмент операции. Зенковки специально разработаны для конических углублений и выпускаются из разных материалов с разной геометрией.
Быстрорежущая сталь HSS, включая кобальтовые марки, и твёрдый сплав подходят разным задачам зенкования. Выбирайте конкретный инструмент под материал и установку; кобальтовая HSS или твёрдый сплав не всегда обязательны для нержавеющей стали.
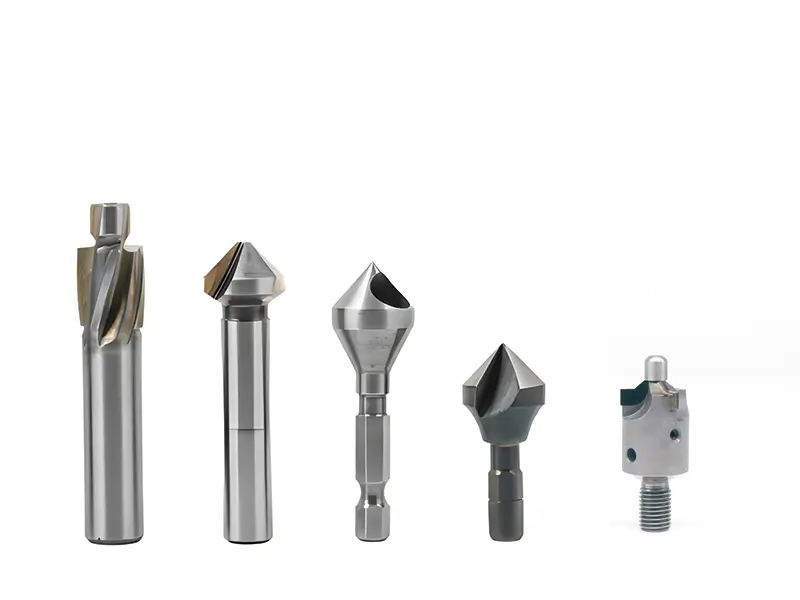
Комбинированные свёрла-зенковки
Комбинированные сверло-зенковки создают отверстие и конус одной операцией, если размеры соответствуют конструкции. Центровочное сверло под станочный центр не автоматически подходит под головку винта; проверьте угол и направляющую геометрию.
Регулируемые зенковки и ограничительные устройства
Совместимая микростопная насадка зенковки задаёт глубину от поверхности. Механизм и опорная лапка зависят от конструкции. Всё равно нужны калибровка, правильная поверхность, соосность и контроль; одинаковый результат не гарантирован.
Как зенковать отверстие: пошаговый процесс
Для правильного зенкования нужно внимательно соблюдать простые правила и этапы. В этом руководстве предполагается обычное сверло и отдельная зенковка.
Шаг 1: просверлите предварительное отверстие
Определите, является ли основное отверстие проходным под крепёж, подготовкой резьбы или другим элементом. Диаметр определяется крепежом и посадкой, а не просто гладким стержнем винта.
- Выберите правильное сверло: Выберите сверло по заданным размерам отверстия и посадки. Винт #8 не требует сверла #8 только из-за совпадения номера.
- Закрепите заготовку: При сверлении металл должен оставаться неподвижным. Используйте тиски или прочный зажим на верстаке либо столе станка. Не удерживайте заготовку голыми руками.
- Разметьте положение: Применяйте подготовку входа, рекомендованную для сверла и заготовки. Кернение подходит не каждой конструкции и не гарантирует отсутствия увода.
- Просверлите отверстие: держа сверло перпендикулярно металлу, просверлите направляющее отверстие. Использование смазочно-охлаждающую жидкость подходящие для металла дадут более гладкий рез и большую стойкость сверла.
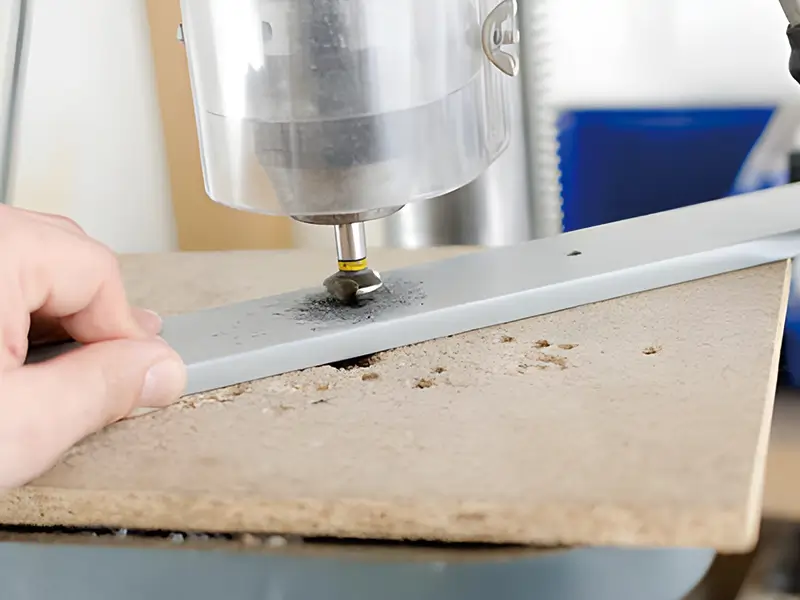
Шаг 2: выберите подходящую зенковку
Замените сверло выбранной зенковкой. Выбор в основном зависит от угла и диаметра.
- Согласуйте угол: Согласуйте полный угол зенковки с чертежом крепежа. Хотя 82° и 90° распространены в некоторых дюймовых и метрических семействах, ни один не подходит всем винтам; существует и 100°.
- Согласуйте диаметр: Выберите зенковку, способную дать заданный диаметр. Максимальный диаметр инструмента не равен требуемому конечному; используйте чертёж крепежа и посадку.
Шаг 3: настройте сверлильный инструмент и глубину
Помните о точности: снимайте лишь столько материала, сколько нужно для посадки головки заподлицо, не больше.
- Установите скорость сверления: Используйте рекомендации поставщика по скорости и подаче для материала и диаметра. Чрезмерная скорость вызывает проблемы, но низкая не всегда обязательна, а у вибрации несколько причин.
- Установите инструмент: надёжно закрепите зенковку в патроне.
- Задайте глубину (необязательно, но рекомендуется): Контролируйте глубину или диаметр по чертежу и проверяйте посадку. Ограничитель улучшает повторяемость. Исходные 4 мм не общая настройка и неприменимы без реальной геометрии.
Шаг 4: выполните зенкование
На этом этапе выполняется само резание.
- Примените СОЖ: используйте жидкость и подачу, заданные для материала, фрезы и станка; одна капля не универсальное количество. Наносите безопасно вокруг предварительного отверстия.
- Начните резание: выровняйте и закрепите инструмент и деталь, затем используйте заданные вход, скорость и подачу. Не заменяйте данные зенковки универсальным правилом низких RPM и сильного нажима.
- Проверьте глубину: Полностью остановите шпиндель перед удалением стружки или проверкой крепежа. Проверяйте диаметр, угол, глубину и посадку по требованиям; одна плотность винта не определяет приёмку.
- При необходимости скорректируйте: снимайте дополнительный материал только при разрешении чертежа и остаточной стенки. Повторно проверьте подходящим прибором. Слишком широкая или глубокая зенковка может требовать инженерного решения.
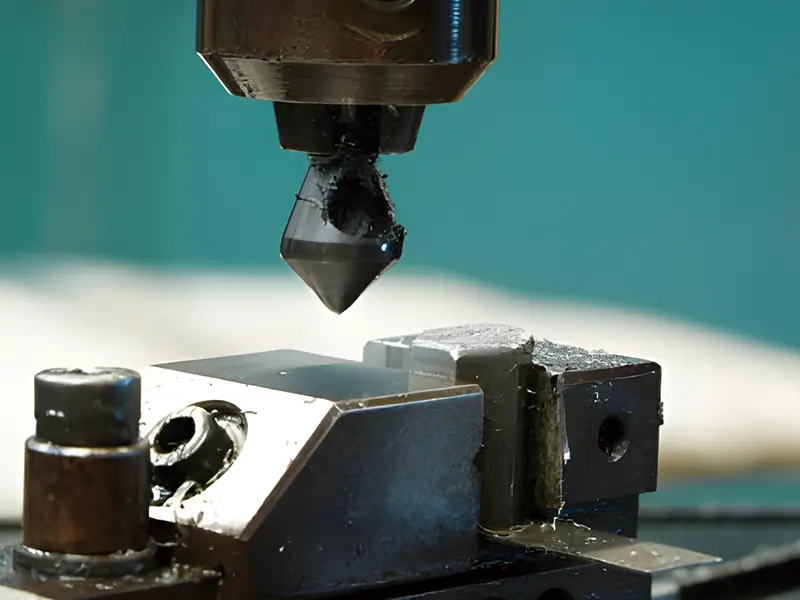
Шаг 5: проверьте и удалите заусенцы
Когда винт ровно заподлицо, работа почти завершена. Проверьте кромку на мелкие заусенцы и неровности, аккуратно удалите их ручным гратоснимателем или напильником.
Выбор материала инструмента для проекта
Важно правильно выбрать материал зенковки, поскольку это сильно влияет на работу, поверхность и долговечность инструмента. Для профессиональной мастерской это ключевой фактор.
Для удобства подготовлена простая таблица выбора материала инструмента под проект.
Материал инструмента | Лучше всего для | Преимущества | Недостатки |
Твёрдый сплав (карбид вольфрама) | Определённые металлы и абразивные материалы, с проверенным для задачи инструментом | Высокие твёрдость и износостойкость; ресурс и поверхность зависят от инструмента и процесса | Более дорогой вариант, очень хрупкий и склонный к сколам при неправильном обращении |
Быстрорежущая сталь (HSS) | Алюминий, мягкая сталь, латунь | Экономичный вариант общего применения. | Проверяйте марку, твёрдость материала и экономику; HSS не всегда исключена из серийного выпуска |
Кобальтсодержащая HSS (например, M42) Проверьте пределы применения инструмента | Определённые нержавеющие стали и другие материалы в пределах твёрдости конкретного инструмента | Полезная красностойкость в подходящих условиях; не всегда долговечнее любого обычного HSS | Дороже HSS, но более хрупок. |
PCD (поликристаллический алмаз) | Высококремнистый алюминий, углепластик CFRP, стеклопластик и другие материалы. | Высокая износостойкость в подходящих цветных материалах; исходные 100x стойкости не имеют условий испытания и не являются общей гарантией | PCD значительно дороже других материалов, но может окупиться в долгосрочной перспективе. Он не оптимален для чёрных материалов. |
Какие размеры зенкованных отверстий применяют при разных углах?
Таблицы определяют семейства винтов и опубликованные размеры головок. Высота головки не равна глубине зенкования. Выбирайте диаметр отверстия, запас посадки и окончательную зенковку по чертежу крепежа и сборке. Не смешивайте дюймовые Type B с метрической ISO-спецификацией.
Тип B обозначает резьбоформующие винты. Это примеры семейств изделий, а не универсальные размеры всех винтов с одинаковым углом головки.
Размеры головки винта 82° — PENCOM Type B
| Резьба | Диапазон диаметра головки, дюймы | Справочная высота головки, дюймы |
|---|---|---|
| #4-24 | 0.195–0.225 | 0.067 |
| #6-20 | 0.244–0.279 | 0.083 |
| #8-18 | 0.292–0.332 | 0.100 |
| #10-16 | 0.340–0.385 | 0.116 |
| 1/4-14 | 0.452–0.507 | 0.153 |
Источник: Спецификация PENCOM 82° Type B
Размеры головки винта 90° — Bossard BN 2105, ISO 10642
| Резьба | Максимальный диаметр головки, мм | Максимальная высота головки (мм) |
|---|---|---|
| M3 | 6.72 | 1.86 |
| M4 | 8.96 | 2.48 |
| M5 | 11.2 | 3.1 |
| M6 | 13.44 | 3.72 |
| M8 | 17.92 | 4.96 |
| M10 | 22.4 | 6.2 |
Источник: Каталог Bossard BN 2105, 2020
Размеры головки винта 100° — PENCOM Type B
| Резьба | Диапазон диаметра головки, дюймы | Справочная высота головки, дюймы |
|---|---|---|
| #4-24 | 0.195–0.225 | 0.049 |
| #6-20 | 0.238–0.279 | 0.060 |
| #8-18 | 0.285–0.332 | 0.072 |
| #10-16 | 0.333–0.385 | 0.083 |
| 1/4-14 | 0.442–0.507 | 0.110 |
Источник: Спецификация PENCOM 100° Type B
Заключение
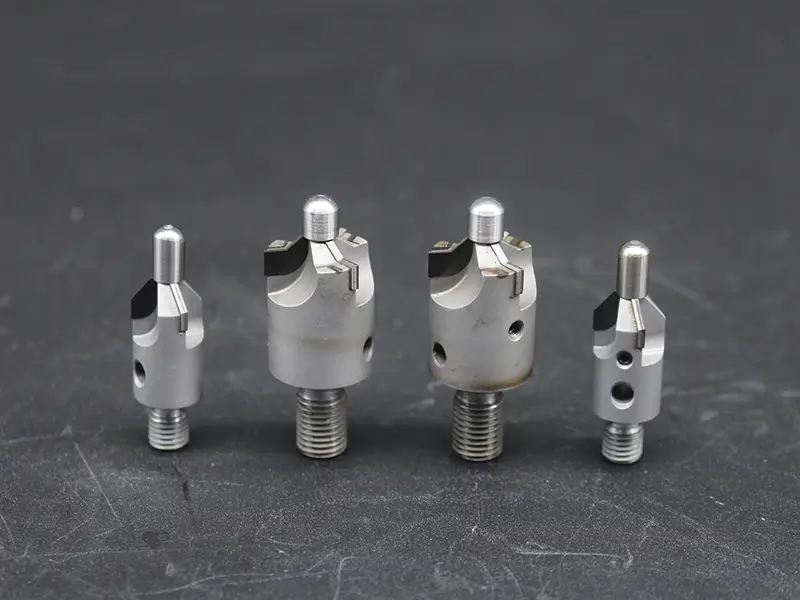
Для соответствия чертежу зенкованию нужны подходящее отверстие, согласованная геометрия и контроль. Sundi Tools предлагает высококачественные зенковки PCD с цельнотвердосплавными пилотами; подтвердите пригодность и размеры у поставщика.
Не позволяйте плохому инструменту обесценить труд. Выбирайте качественную точность. Ознакомьтесь с нашим каталогом промышленных зенковок из HSS, кобальтовой стали и твёрдого сплава.