










Como fazer um escareado em metal
No trabalho dos metais, engenharia e maquinagem, os detalhes do acabamento distinguem frequentemente o trabalho amador do profissional. Uma cabeça de parafuso saliente pode dar um aspeto pouco cuidado e criar uma superfície irregular. O escareamento oferece uma solução precisa e limpa.
Índice
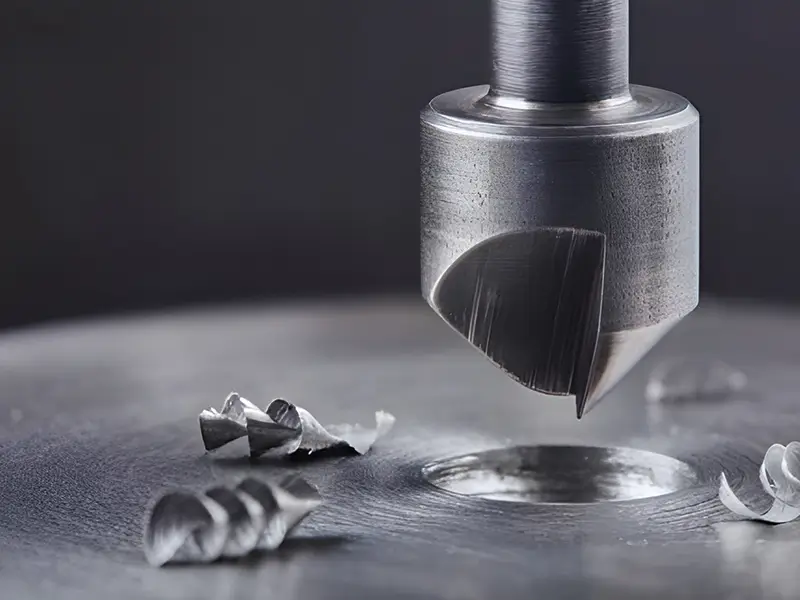
O que é o escareamento? Conceitos básicos
O escareamento consiste em maquinar um rebaixo cónico, ou chanfro, à volta da entrada de um furo. Esta forma cónica destina-se a corresponder à face inclinada sob a cabeça de um elemento de fixação (como um parafuso de cabeça escareada), para que a cabeça fique nivelada ou ligeiramente abaixo da superfície do material.
Para obter um acabamento limpo e nivelado, não basta usar uma broca maior. São necessárias precisão, ferramentas adequadas e ângulos exatos, além de compreender claramente as etapas do escareamento.
Este artigo destina-se a profissionais de maquinagem, responsáveis de compras e proprietários de oficinas que procuram uma técnica de escareamento em metal. Explica as etapas para obter um resultado limpo e profissional.
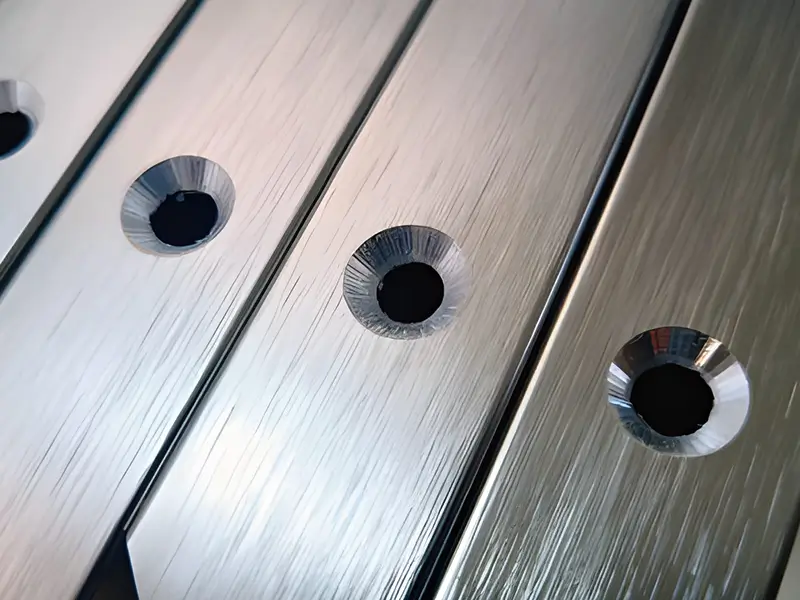
Preparação: de que ferramentas preciso para escarear?
A ferramenta adequada é essencial para obter o resultado pretendido e manter a regularidade. Existem várias opções consoante o âmbito e a precisão do projeto:
Escareadores
Os escareadores são as ferramentas mais comuns para esta operação. São concebidos especificamente para produzir um rebaixo cónico e existem em vários materiais e geometrias.
O aço rápido (HSS), incluindo qualidades ligadas com cobalto, e o metal duro podem servir para diferentes aplicações de escareamento. Selecione a ferramenta segundo o material e a montagem; HSS ao cobalto ou metal duro não são sempre obrigatórios para inoxidável.
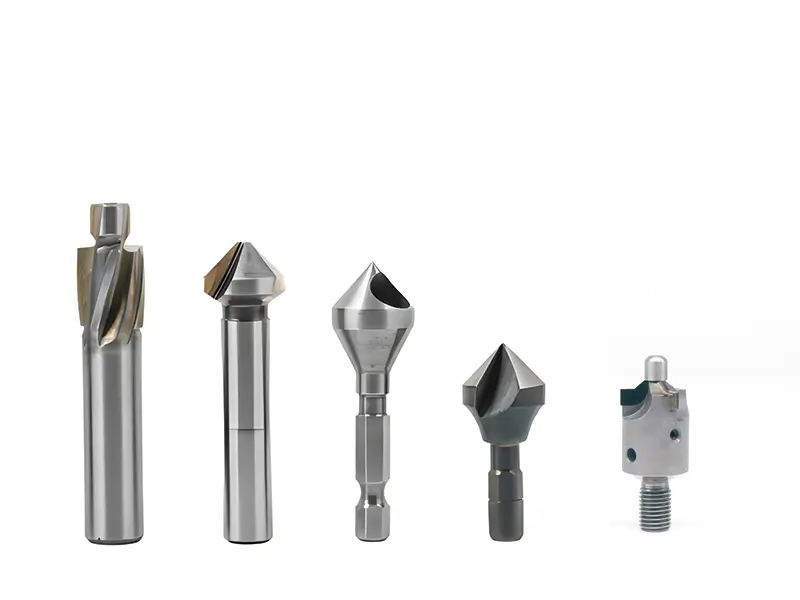
Ferramentas combinadas de furação e escareamento
Ferramentas combinadas de furação e escareamento podem produzir o furo e o cone numa operação se as dimensões corresponderem ao desenho. Uma broca de centrar para executar um furo de centro para apoio numa ponta de centragem não serve automaticamente para alojar uma cabeça de parafuso; verifique o ângulo incluído e a geometria do piloto.
Escareadores ajustáveis e gaiolas de escareamento
Uma gaiola de escareamento compatível pode controlar a profundidade tomando a superfície como referência. O mecanismo e o comportamento do pé variam com o desenho. Continuam a ser necessários calibração, estado superficial, alinhamento e inspeção; a gaiola não garante resultados idênticos.
Como escarear um furo: passo a passo
Um escareado limpo exige executar cuidadosamente as etapas. Este guia pressupõe a utilização de um berbequim convencional e de um escareador separado.
Passo 1: faça o furo piloto
Determine se o furo é de passagem com folga, uma preparação para roscar ou outra geometria especificada. O diâmetro depende da fixação e do ajuste exigidos, não apenas da haste sem rosca do parafuso.
- Selecione a broca correta: Escolha uma broca segundo as dimensões especificadas do furo e do ajuste. Um parafuso #8 não exige uma broca numerada #8 apenas porque os números coincidem.
- Fixe a peça: O metal deve permanecer completamente imóvel durante a furação. Utilize um torno de bancada ou uma fixação robusta na bancada ou mesa do engenho. Não segure a peça com as mãos.
- Prepare o ponto de furação: Utilize a preparação de entrada recomendada para a broca e a peça. Uma marca de punção não é adequada a todos os desenhos de broca nem garante que o furo não se desvie.
- Faça o furo: Mantenha a broca perpendicular à superfície e faça o furo piloto. Um fluido de corte adequado ao metal trabalhado permite um corte mais limpo e maior vida útil da broca.
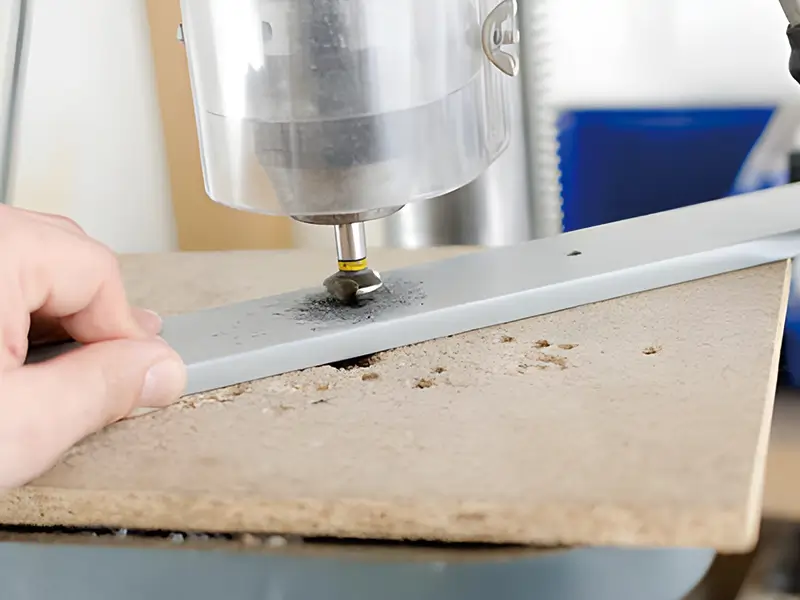
Passo 2: selecione o escareador correto
Substitua agora a broca pelo escareador escolhido. A seleção depende sobretudo de dois fatores: ângulo e diâmetro.
- Faça corresponder o ângulo: Faça corresponder o ângulo incluído do escareado ao desenho da fixação. Embora 82° e 90° sejam comuns em certas famílias em polegadas e métricas respetivamente, nenhum se aplica a todos os parafusos; existem outros ângulos, incluindo 100°.
- Faça corresponder o diâmetro: Selecione uma ferramenta capaz de produzir o diâmetro especificado. O diâmetro máximo da ferramenta não é o diâmetro final exigido; utilize o desenho da fixação e a condição de assentamento requerida.
Passo 3: ajuste o berbequim e a profundidade
A precisão é essencial: retire apenas o material necessário para que a cabeça do parafuso encaixe e fique nivelada.
- Ajuste a velocidade de rotação: siga as recomendações de velocidade e avanço do fornecedor para o material e o diâmetro. Uma velocidade excessiva pode causar problemas, mas baixa velocidade não é uma exigência universal e a vibração tem várias causas possíveis.
- Insira a ferramenta: fixe firmemente o escareador na bucha.
- Ajuste a profundidade (opcional mas recomendado): Controle profundidade ou diâmetro segundo o desenho e inspecione o assentamento. Um batente pode melhorar a repetibilidade. O valor inicial de 4 mm do original não é um ajuste geral e não deve ser usado sem a geometria real.
Passo 4: faça o escareado
Nesta etapa realiza-se o escareado propriamente dito.
- Aplique fluido de corte: utilize o fluido e o método de fornecimento especificados para material, ferramenta e máquina; uma gota não é uma quantidade universal. Aplique-o em segurança à volta do furo piloto.
- Inicie o corte: alinhe e fixe ferramenta e peça e utilize entrada, velocidade e avanço especificados. Não substitua os dados de aplicação por uma regra universal de baixas RPM e pressão elevada.
- Verifique a profundidade: pare completamente o veio antes de retirar aparas ou verificar a fixação. Inspecione diâmetro, ângulo, profundidade e assentamento conforme especificado; o aperto do parafuso, por si só, não demonstra conformidade.
- Ajuste conforme necessário: retire mais material apenas se o desenho e a espessura de parede restante o permitirem. Verifique novamente com equipamento adequado. Um escareado demasiado largo ou profundo pode exigir uma decisão de engenharia.
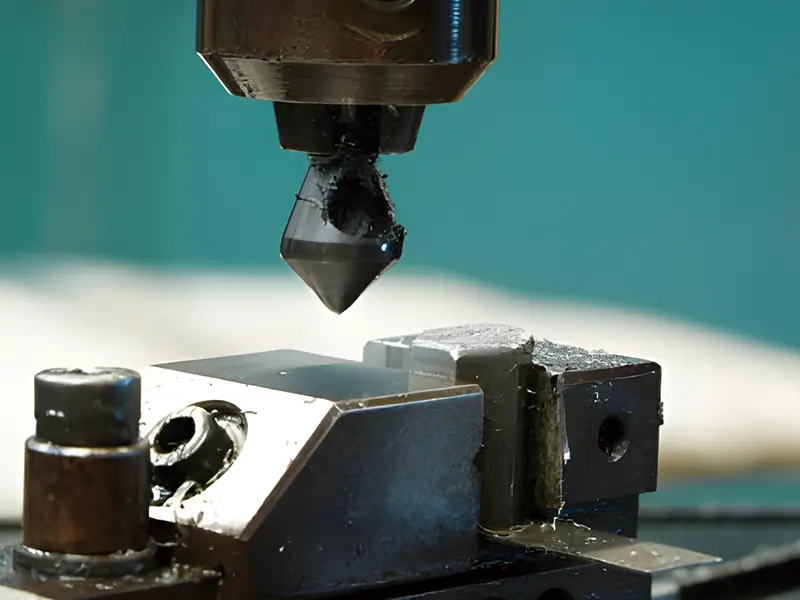
Passo 5: inspecione e rebarbe
Quando a cabeça ficar nivelada, a operação está quase concluída. Examine a borda para detetar rebarbas ou asperezas. Remova-as cuidadosamente com um rebarbador manual ou lima para obter um acabamento limpo.
Selecione o material de ferramenta adequado ao projeto
É essencial escolher o material do escareador adequado, pois influencia bastante o desempenho, o acabamento e a vida útil. É frequentemente um critério importante numa oficina profissional.
A tabela seguinte facilita a escolha do material de ferramenta adequado ao projeto.
Material da ferramenta | Aplicações adequadas | Vantagens | Desvantagens |
Metal duro (carboneto de tungsténio) | Metais e materiais abrasivos selecionados, com ferramenta validada para a aplicação | Elevada dureza e resistência ao desgaste; vida útil e acabamento dependem da ferramenta e do processo | Opção mais cara, muito frágil e suscetível de lascar se for manuseada incorretamente |
Aço rápido (HSS) | Alumínio, aço macio, latão | Económico, adequado para uso geral. | Verifique qualidade da ferramenta, dureza e economia de produção; HSS não está universalmente excluído da produção em série |
HSS ligado com cobalto (p. ex., M42) Verifique os limites de aplicação da ferramenta | Determinados inoxidáveis e outros materiais dentro da gama de dureza da ferramenta específica | Dureza a quente útil em aplicações adequadas; não dura necessariamente mais do que qualquer ferramenta HSS convencional | Mais caro do que HSS, mas mais frágil. |
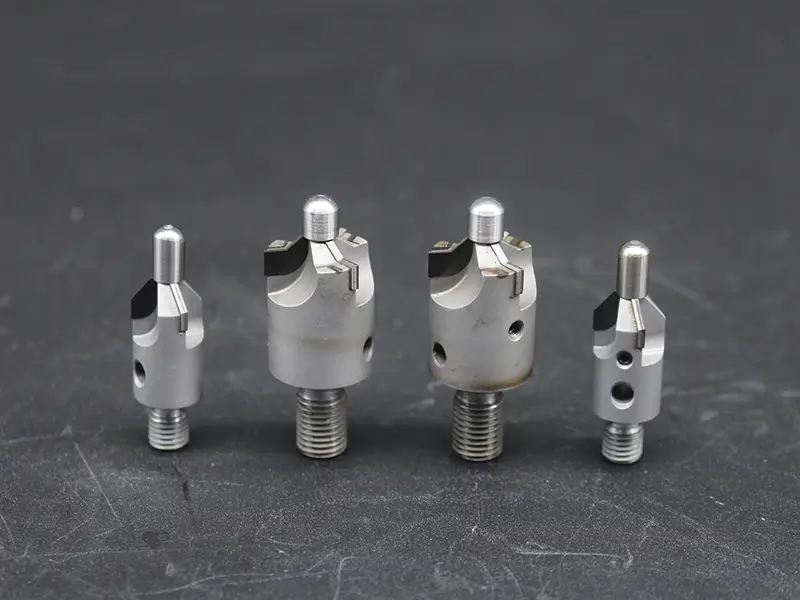
PCD (diamante policristalino) | Alumínio com elevado teor de silício, compósito de fibra de carbono (CFRP), fibra de vidro e outros materiais. | Elevada resistência ao desgaste em aplicações não ferrosas adequadas; a afirmação original de vida útil 100x maior não apresenta condições de ensaio e não é uma garantia geral | PCD é bastante mais caro do que os outros materiais, embora possa ser económico a longo prazo. Não é ideal para materiais ferrosos. |
Que dimensões de escareado são comuns para diferentes ângulos?
Estas tabelas identificam famílias específicas de parafusos e as dimensões publicadas das suas cabeças. A altura da cabeça não é a profundidade de maquinagem do escareado. Defina o diâmetro do furo, a margem de assentamento e o escareado acabado a partir do desenho do elemento de fixação e dos requisitos de montagem. Não confunda as especificações em polegadas do tipo B com a especificação métrica ISO.
O tipo B designa parafusos autorroscantes por deformação. São exemplos de famílias de produtos, não dimensões universais para todos os parafusos com o mesmo ângulo de cabeça.
Dimensões da cabeça de parafuso de 82° — PENCOM tipo B
| Rosca | Intervalo do diâmetro da cabeça (in) | Altura de referência da cabeça (in) |
|---|---|---|
| #4-24 | 0.195–0.225 | 0.067 |
| #6-20 | 0.244–0.279 | 0.083 |
| #8-18 | 0.292–0.332 | 0.100 |
| #10-16 | 0.340–0.385 | 0.116 |
| 1/4-14 | 0.452–0.507 | 0.153 |
Dimensões da cabeça de parafuso de 90° — Bossard BN 2105, ISO 10642
| Rosca | Diâmetro máximo da cabeça (mm) | Altura máxima da cabeça (mm) |
|---|---|---|
| M3 | 6.72 | 1.86 |
| M4 | 8.96 | 2.48 |
| M5 | 11.2 | 3.1 |
| M6 | 13.44 | 3.72 |
| M8 | 17.92 | 4.96 |
| M10 | 22.4 | 6.2 |
Dimensões da cabeça de parafuso de 100° — PENCOM tipo B
| Rosca | Intervalo do diâmetro da cabeça (in) | Altura de referência da cabeça (in) |
|---|---|---|
| #4-24 | 0.195–0.225 | 0.049 |
| #6-20 | 0.238–0.279 | 0.060 |
| #8-18 | 0.285–0.332 | 0.072 |
| #10-16 | 0.333–0.385 | 0.083 |
| 1/4-14 | 0.442–0.507 | 0.110 |
Conclusão
O escareamento exige um furo adequado, geometria de ferramenta correspondente e inspeção controlada para cumprir o desenho. Sundi Tools oferece escareadores PCD de elevada qualidade com pilotos de metal duro integral; confirme a adequação à aplicação e as dimensões exigidas com o fornecedor.
Não deixe que ferramentas de baixa qualidade comprometam o seu trabalho. Escolha precisão e consulte o nosso catálogo de escareadores industriais HSS, aço rápido ao cobalto e metal duro.