










Comment réaliser une fraisure dans le métal
En travail des métaux, ingénierie et usinage, les détails de finition distinguent souvent le travail amateur du travail professionnel. Une tête de vis saillante peut donner un aspect peu soigné et créer une surface irrégulière. Le fraisurage apporte une solution précise et propre.
Sommaire
Qu’est-ce que le fraisurage ? Les bases
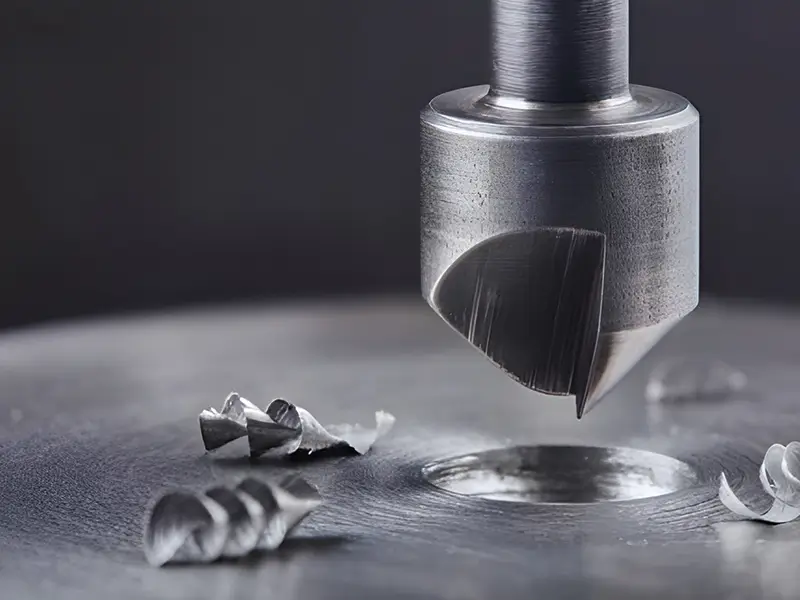
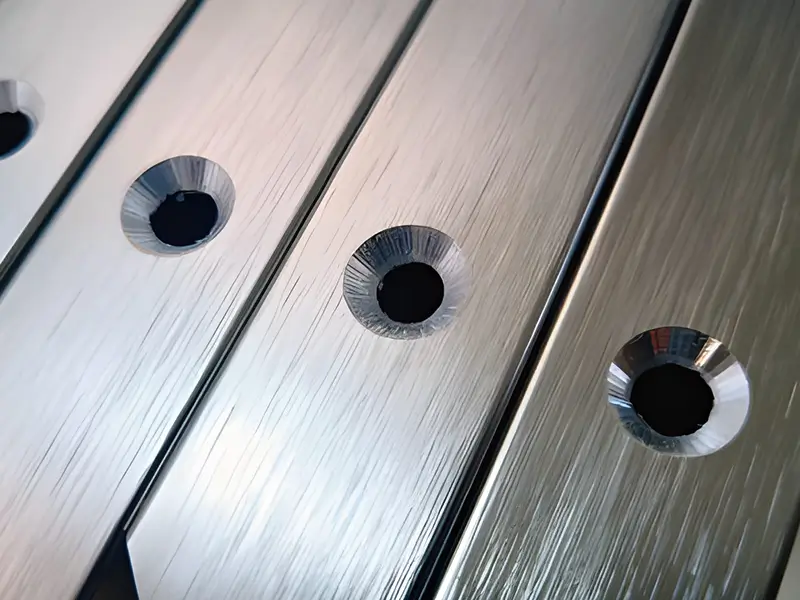
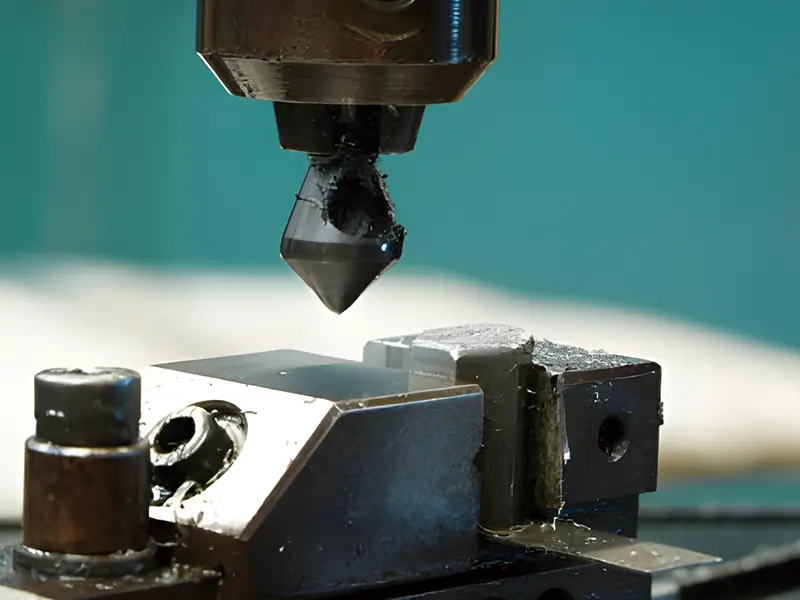
Le fraisurage consiste à usiner un logement conique, ou chanfrein, autour de l’entrée d’un trou percé. Cette forme conique est conçue pour correspondre à la face inclinée sous la tête d’un élément de fixation (comme une vis à tête fraisée), afin que la tête affleure ou se situe légèrement sous la surface du matériau.
Pour obtenir une finition affleurante et propre, il ne suffit pas d’utiliser un foret plus gros. Il faut de la précision, des outils adaptés et des angles exacts, ainsi qu’une bonne compréhension des étapes du fraisurage.
Cet article s’adresse aux usineurs expérimentés, responsables achats et chefs d’atelier recherchant une méthode de fraisurage du métal. Il présente les étapes pour obtenir un résultat propre et professionnel.
Préparation : quels outils faut-il pour fraiser un logement conique ?
Un outil adapté est essentiel au résultat recherché et à sa régularité. Plusieurs options sont disponibles selon l’ampleur du projet et la précision requise :
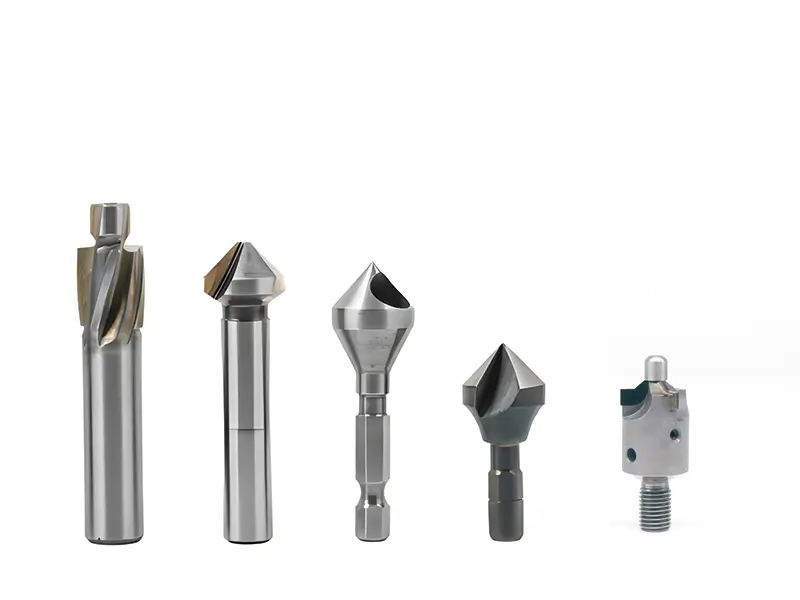
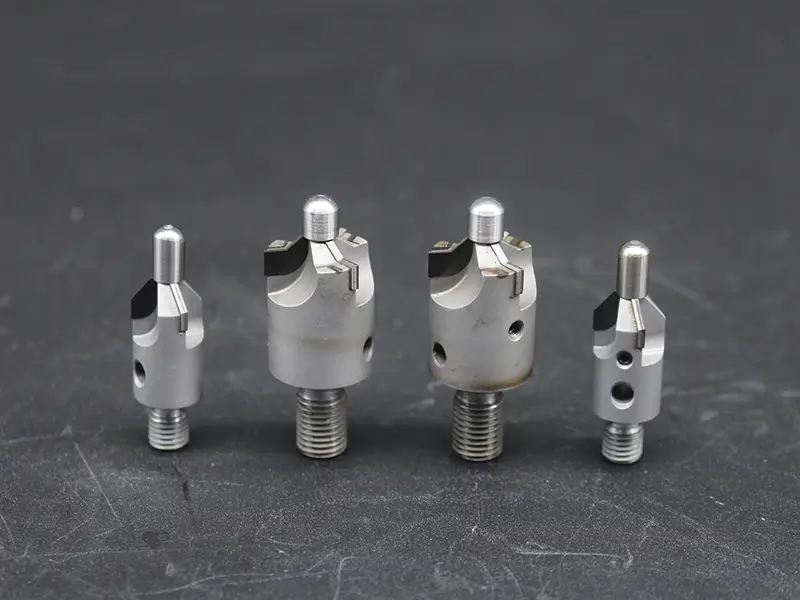
Fraises à fraisurer
Les fraises à fraisurer sont les outils les plus courants pour cette opération. Elles sont spécialement conçues pour créer un logement conique et existent en de nombreux matériaux et géométries.
L’acier rapide (HSS), y compris les nuances alliées au cobalt, et le carbure peuvent convenir à différentes opérations de fraisurage. Choisir l’outil selon le matériau et le montage ; HSS au cobalt ou carbure ne sont pas systématiquement obligatoires pour l’inox.
Outils combinés de perçage et fraisurage
Les outils combinés de perçage et fraisurage peuvent produire trou et cône en une opération si leurs dimensions correspondent au plan. Un foret à centrer pour une pointe de machine ne convient pas automatiquement à un logement de tête de vis ; vérifier l’angle au sommet et la géométrie du pilote.
Fraises réglables et cages de fraisurage
Une cage de fraisurage compatible peut contrôler la profondeur en prenant appui sur la surface. Le mécanisme et le comportement du pied varient selon la conception. Étalonnage, état de surface, alignement et contrôle restent nécessaires ; la cage ne garantit pas des résultats identiques.
Fraiser un logement conique : étape par étape
Une fraisure soignée nécessite de suivre les étapes avec attention. Ce guide suppose l’utilisation d’une perceuse standard et d’une fraise à fraisurer séparée.
Étape 1 : percer le trou pilote
Déterminer si le trou est un passage avec jeu, une préparation au taraudage ou une autre géométrie spécifiée. Son diamètre dépend de la fixation et de l’ajustement requis, pas simplement du diamètre de la partie lisse de la vis.
- Choisir le bon foret : Choisir un foret selon les dimensions de trou et d’ajustement spécifiées. Une vis #8 n’impose pas un foret numéroté #8 simplement parce que les numéros coïncident.
- Fixer la pièce : Le métal doit rester parfaitement immobile pendant le perçage. Utiliser un étau ou un bridage robuste sur l’établi ou la table de perceuse. Ne pas tenir la pièce à mains nues.
- Préparer le point de perçage : Utiliser la préparation d’entrée recommandée pour le foret et la pièce. Un coup de pointeau ne convient pas à toutes les conceptions de foret et ne garantit pas l’absence de déviation.
- Percer le trou : Maintenir le foret perpendiculaire à la surface et réaliser le trou pilote. Un fluide de coupe adapté au métal travaillé permet une coupe plus régulière et une durée de vie accrue du foret.
Étape 2 : choisir la fraise à fraisurer adaptée
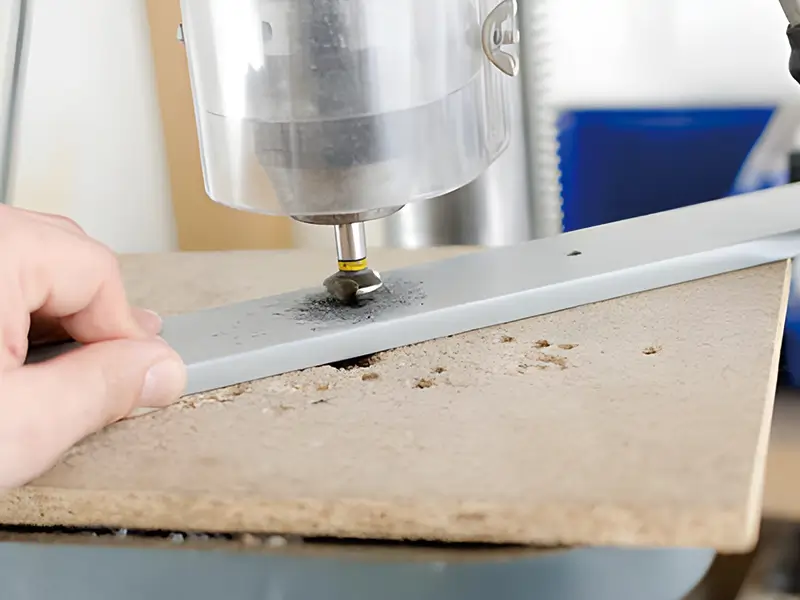
Remplacer ensuite le foret par la fraise à fraisurer choisie. Le choix dépend principalement de deux facteurs : l’angle et le diamètre.
- Adapter l’angle : Adapter l’angle au sommet de la fraisure au plan de la fixation. Bien que 82° et 90° soient courants dans certaines familles en pouces et métriques respectivement, aucun ne s’applique à toutes les vis ; d’autres angles, dont 100°, existent.
- Adapter le diamètre : Choisir un outil capable de produire le diamètre de fraisure spécifié. Le diamètre maximal de l’outil n’est pas le diamètre fini requis ; consulter le plan de la fixation et les conditions d’appui exigées.
Étape 3 : régler la perceuse et la profondeur
La précision est essentielle : enlever seulement la matière nécessaire pour que la tête de vis s’ajuste et affleure.
- Régler la vitesse de rotation: suivre les recommandations de vitesse et d’avance du fournisseur pour le matériau et le diamètre. Une vitesse excessive peut poser problème, mais une faible vitesse n’est pas une règle universelle et les vibrations ont plusieurs causes possibles.
- Insérer l’outil: fixer solidement la fraise à fraisurer dans le mandrin.
- Régler la profondeur (facultatif mais recommandé) : Contrôler profondeur ou diamètre selon le plan et vérifier l’appui. Une butée peut améliorer la répétabilité. La valeur initiale de 4 mm du texte d’origine n’est pas un réglage général et ne doit pas être utilisée sans connaître la géométrie réelle.
Étape 4 : réaliser la fraisure
Cette étape réalise la fraisure proprement dite.
- Appliquer le fluide de coupe: utiliser le fluide et le mode d’apport prévus pour le matériau, l’outil et la machine ; une goutte n’est pas une quantité universelle. Appliquer en sécurité autour du trou pilote.
- Commencer la coupe: aligner et fixer l’outil et la pièce, puis utiliser l’entrée, la vitesse et l’avance spécifiées. Ne pas remplacer les données d’application par une règle universelle de faible régime (RPM) et forte pression.
- Vérifier la profondeur: arrêter complètement la broche avant d’enlever les copeaux ou de vérifier la fixation. Contrôler diamètre, angle, profondeur et appui selon les exigences ; le serrage de la vis seul ne prouve pas la conformité.
- Ajuster si nécessaire: enlever davantage de matière uniquement si le plan et l’épaisseur restante le permettent. Contrôler à nouveau avec des moyens adaptés. Une fraisure trop large ou trop profonde peut nécessiter une décision du bureau d’études.
Étape 5 : contrôler et ébavurer
Lorsque la tête affleure, l’opération est presque terminée. Examiner le bord du trou pour repérer bavures ou aspérités. Les enlever délicatement avec un ébavureur manuel ou une lime pour une finition propre.
Choisir le matériau d’outil adapté au projet
Il est essentiel de choisir le bon matériau de la fraise à fraisurer, car il influence fortement les performances, la finition et la durée de vie de l’outil. C’est souvent un critère majeur en atelier professionnel.
Le tableau ci-dessous facilite le choix du matériau d’outil adapté au projet.
Matériau d’outil | Applications adaptées | Avantages | Inconvénients |
Carbure (carbure de tungstène) | Métaux et matériaux abrasifs sélectionnés, avec un outil qualifié pour l’application | Dureté et résistance à l’usure élevées ; durée de vie et finition dépendent de l’outil et du procédé | Option plus coûteuse, très fragile, susceptible de s’ébrécher en cas de mauvaise manipulation |
Acier rapide (HSS) | Aluminium, acier doux, laiton | Économique, adapté aux usages généraux. | Vérifier nuance d’outil, dureté du matériau et économie de production ; le HSS n’est pas systématiquement exclu de la série |
HSS allié au cobalt (p. ex. M42) Vérifier les limites d’application de l’outil | Certains aciers inoxydables et autres matériaux dans la plage de dureté de l’outil concerné | Dureté à chaud utile dans les applications adaptées ; durée de vie pas systématiquement supérieure à tout outil HSS conventionnel | Plus coûteux que le HSS, mais plus fragile. |
PCD (diamant polycristallin) | Aluminium riche en silicium, composite à fibres de carbone (CFRP), composite à fibres de verre et autres matériaux. | Forte résistance à l’usure dans les applications non ferreuses adaptées ; l’affirmation initiale d’une durée de vie 100x supérieure ne précise pas les conditions d’essai et ne constitue pas une garantie générale | Le PCD est nettement plus coûteux que les autres matériaux, mais peut être rentable à long terme. Il n’est pas idéal pour les matériaux ferreux. |
Quelles dimensions de fraisure sont courantes selon l’angle ?
Ces tableaux précisent les familles de vis et leurs dimensions de tête publiées. La hauteur de tête n’est pas la profondeur d’usinage de la fraisure. Définir le diamètre du trou, la marge d’appui et la fraisure finie selon le plan de la fixation et les exigences d’assemblage. Ne pas confondre les spécifications en pouces du type B avec la spécification métrique ISO.
Le type B désigne des vis autotaraudeuses par déformation. Il s’agit d’exemples de familles de produits, et non de dimensions universelles pour toutes les vis ayant le même angle de tête.
Dimensions de tête de vis à 82° — PENCOM type B
| Filetage | Plage de diamètre de tête (in) | Hauteur de tête indicative (in) |
|---|---|---|
| #4-24 | 0.195–0.225 | 0.067 |
| #6-20 | 0.244–0.279 | 0.083 |
| #8-18 | 0.292–0.332 | 0.100 |
| #10-16 | 0.340–0.385 | 0.116 |
| 1/4-14 | 0.452–0.507 | 0.153 |
Source : Spécifications PENCOM 82° type B
Dimensions de tête de vis à 90° — Bossard BN 2105, ISO 10642
| Filetage | Diamètre maximal de tête (mm) | Hauteur maximale de tête (mm) |
|---|---|---|
| M3 | 6.72 | 1.86 |
| M4 | 8.96 | 2.48 |
| M5 | 11.2 | 3.1 |
| M6 | 13.44 | 3.72 |
| M8 | 17.92 | 4.96 |
| M10 | 22.4 | 6.2 |
Source : Catalogue Bossard BN 2105 (2020)
Dimensions de tête de vis à 100° — PENCOM type B
| Filetage | Plage de diamètre de tête (in) | Hauteur de tête indicative (in) |
|---|---|---|
| #4-24 | 0.195–0.225 | 0.049 |
| #6-20 | 0.238–0.279 | 0.060 |
| #8-18 | 0.285–0.332 | 0.072 |
| #10-16 | 0.333–0.385 | 0.083 |
| 1/4-14 | 0.442–0.507 | 0.110 |
Source : Spécifications PENCOM 100° type B
Conclusion
Le fraisurage exige un trou adapté, une géométrie d’outil correspondante et un contrôle maîtrisé pour respecter le plan. Sundi Tools propose des fraises à fraisurer PCD de qualité avec pilotes en carbure monobloc ; confirmer l’aptitude à l’application et les dimensions requises auprès du fournisseur.
Ne laissez pas des outils médiocres compromettre votre travail. Optez pour la précision et consultez notre catalogue de fraises à fraisurer industrielles en HSS, acier rapide au cobalt et carbure.