










Types de forets : guide complet de sélection
Les forets sont indispensables à la fabrication, à la construction et au bricolage. Un mauvais choix peut casser les outils, endommager les matériaux et entraîner des retards coûteux. Ce guide explique plus de 15 types de forets, leurs applications industrielles et des conseils pratiques pour améliorer l’efficacité.
Sommaire
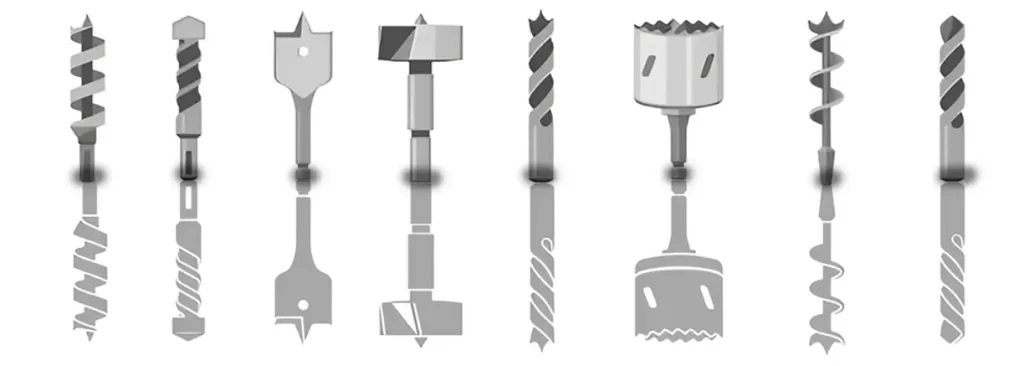
Qu’est-ce qu’un foret ?
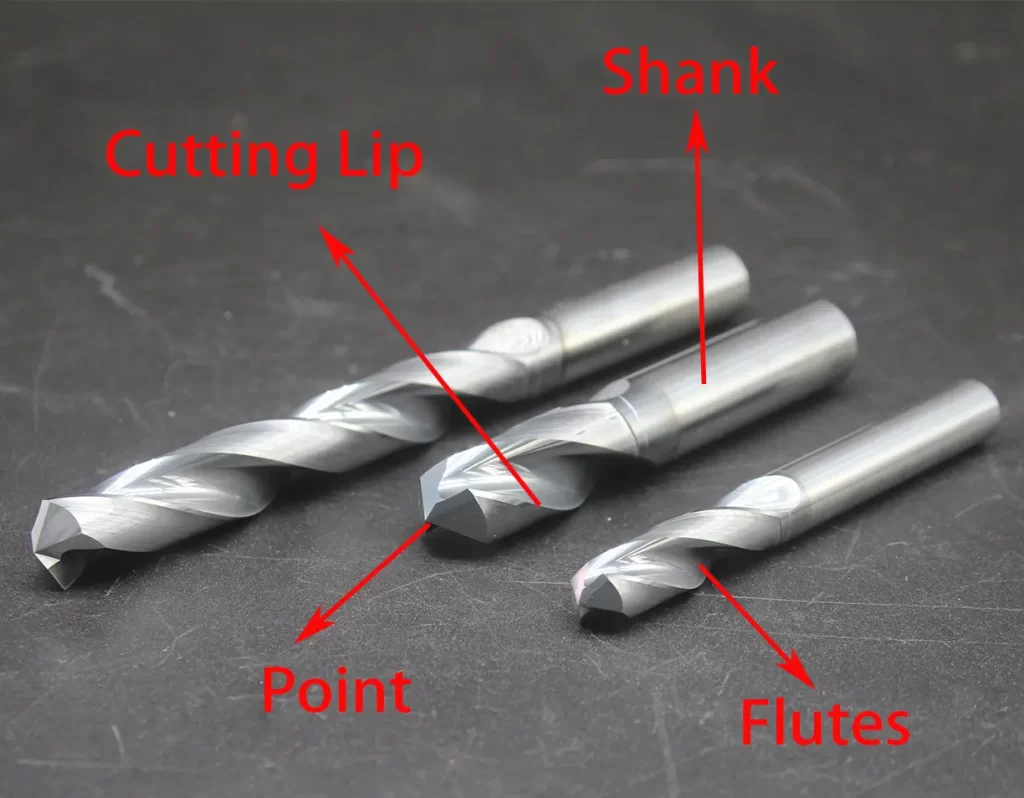
Les forets réalisent des trous avec des géométries de coupe adaptées au matériau et à la machine. Certains systèmes de maçonnerie ajoutent la percussion. Queues, goujures et pointes varient selon la conception ; tous les forets ne possèdent pas les caractéristiques suivantes des forets hélicoïdaux.
Queue
La queue est la partie arrière insérée dans le mandrin pour fixer le foret.
Les goujures ménagent un espace pour évacuer les copeaux. Elles peuvent être hélicoïdales ou droites ; le liquide de coupe peut arriver de l’extérieur ou par des canaux internes. Toutes les goujures ne vont pas jusqu’à la queue.
Une pointe de foret hélicoïdal conventionnelle possède des lèvres de coupe et une arête transversale. Les autres forets utilisent des géométries différentes ; l’arête transversale seule ne garantit pas l’autocentrage.
Lèvre de coupe
L’arête vive touche directement le matériau et réalise l’essentiel de la coupe.
Les forets se distinguent surtout par leurs lèvres de coupe, qui influencent la compatibilité matière : pointe à affûtage en croix pour le métal ou pointe de centrage pour le bois. La conception s’adapte aussi à la machine ; les forets de maçonnerie pour perceuses à percussion disposent par exemple de goujures renforcées pour les vibrations du béton.
Comment choisir le bon foret ?
Définissez d’abord l’application. Les forets polyvalents conviennent aux travaux simples, tandis que les modèles spécialisés donnent de meilleurs résultats pour certains matériaux et types de trous.
Le matériau et le revêtement du foret influencent directement sa compatibilité avec la pièce :
Matériaux des forets :
- Acier au carbone
En acier au carbone ordinaire. Adapté aux matériaux tendres comme le pin ou les plastiques minces pour des travaux peu intensifs. - L’acier rapide (HSS) contient, selon sa nuance, des éléments d’alliage tels que le tungstène,
le molybdène, le chrome et le vanadium. Des conceptions adaptées usinent différents aciers et métaux non ferreux ainsi que certains non-métaux ; le HSS ne se limite pas aux métaux tendres. - Le cobalt (5–8% Co) désigne généralement un HSS allié au cobalt, pas un matériau de foret en cobalt pur. Il peut convenir à certains inox ou matériaux exigeants lorsque nuance, géométrie, dureté et conditions de coupe sont adaptées.
- Le carbure de tungstène offre dureté et résistance à l’usure dans des conceptions adaptées. La plage initiale HRA 90–94 n’est pas une spécification universelle. Acier trempé, céramique et composites à fibres de verre exigent des outils et montages qualifiés pour chaque application.
- À pastilles carbure
Corps en acier avec arête de coupe en carbure. Associe durabilité et coût maîtrisé ; courant pour la production en série de fonte ou d’acier allié. - Le diamant polycristallin (PCD)
fournit des arêtes diamant pour des matériaux abrasifs non ferreux et composites adaptés. Accordez l’outil au matériau et au procédé réels ; ce n’est pas universellement le meilleur choix.
Revêtements des forets :
- Le nitrure de titane (TiN)
peut favoriser la résistance à l’usure dans des applications de perçage adaptées. Son effet sur la durée de vie dépend du substrat, de la pièce, de la géométrie et des conditions de coupe. - Le nitrure de titane-aluminium (TiAlN)
est un revêtement utilisé dans certaines applications de coupe exigeantes. Vérifiez revêtement et outil pour le matériau et les conditions ; le nom seul ne démontre pas leur aptitude. - Un revêtement diamant CVD peut offrir une résistance à l’usure pour certains matériaux abrasifs non ferreux et composites. L’affirmation initiale de pureté à 99% nécessite une spécification du revêtement ; la pureté seule ne démontre pas les performances de l’outil.
- L’oxydation noire est un traitement de surface dont l’usage dépend des spécifications de l’outil. Vérifiez la compatibilité matière avec le fournisseur ; le seul nom du traitement ne justifie pas une interdiction universelle sur l’aluminium.
Vous avez peut-être entendu parler des forets PCD et SDS. Voici ce qu’ils désignent :
Forets PCD
Les forets PCD utilisent des arêtes diamant pour des matériaux non ferreux et composites adaptés. Les applications peuvent inclure certains alliages d’aluminium, le graphite et des composants en fibres de carbone. L’aptitude aux pièces aéronautiques ou à la fabrication de blocs-batteries au lithium dépend du matériau, de la conception de l’outil et du procédé réels.
Forets SDS
SDS désigne des systèmes compatibles de queues et de porte-outils, courants sur les perforateurs. Adaptez le type SDS et le mode de fonctionnement à l’outil et au matériau ; un mandrin de serrage ordinaire n’est pas un porte-outil SDS.
Types de forets
Les opérations de perçage exigent différents forets. Nous les examinons sous trois angles : applications selon le matériau, conceptions spécialisées et types de queues.
Guide de sélection selon le matériau
Le choix commence par le matériau de la pièce, qui détermine revêtement, composition et géométrie de coupe. Catégories courantes :
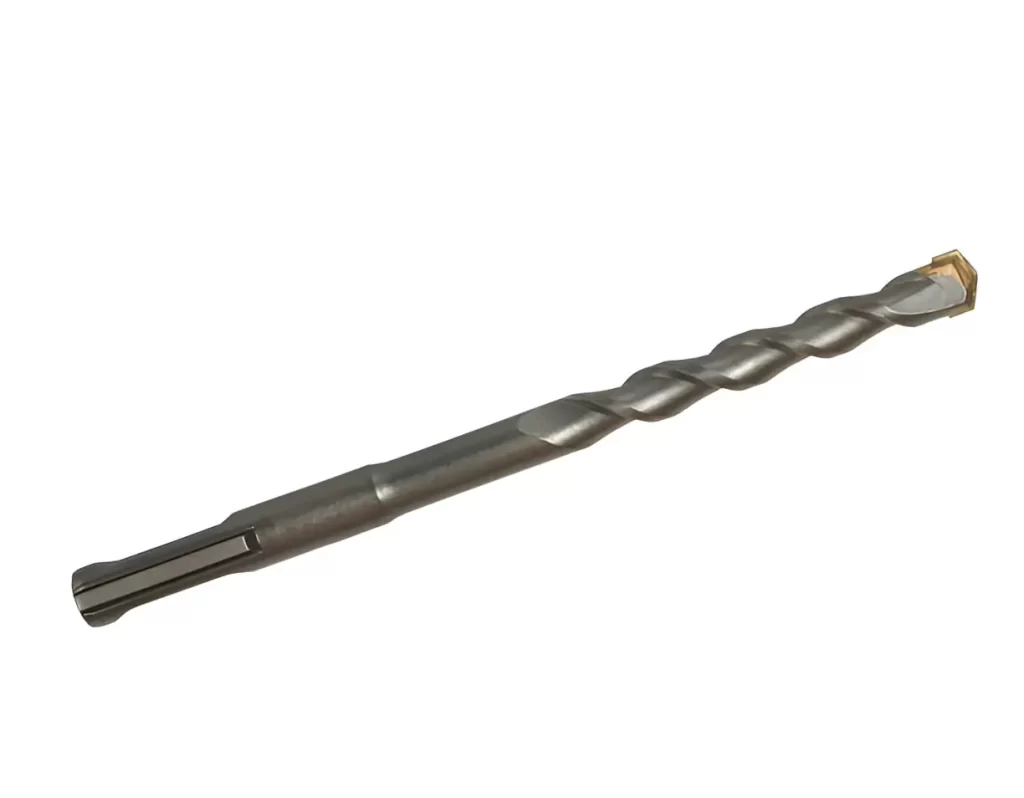
Forets pour maçonnerie
Pour le béton, la brique ou la pierre, choisissez un outil et un mode de perçage approuvés pour le support et la machine. Les forets de maçonnerie à plaquette carbure n’ont pas tous un corps HSS ; leur pointe n’empêche pas automatiquement fissures, bruit ou poussière. Respectez les exigences de pose lors du perçage pour ancrages ou systèmes HVAC.
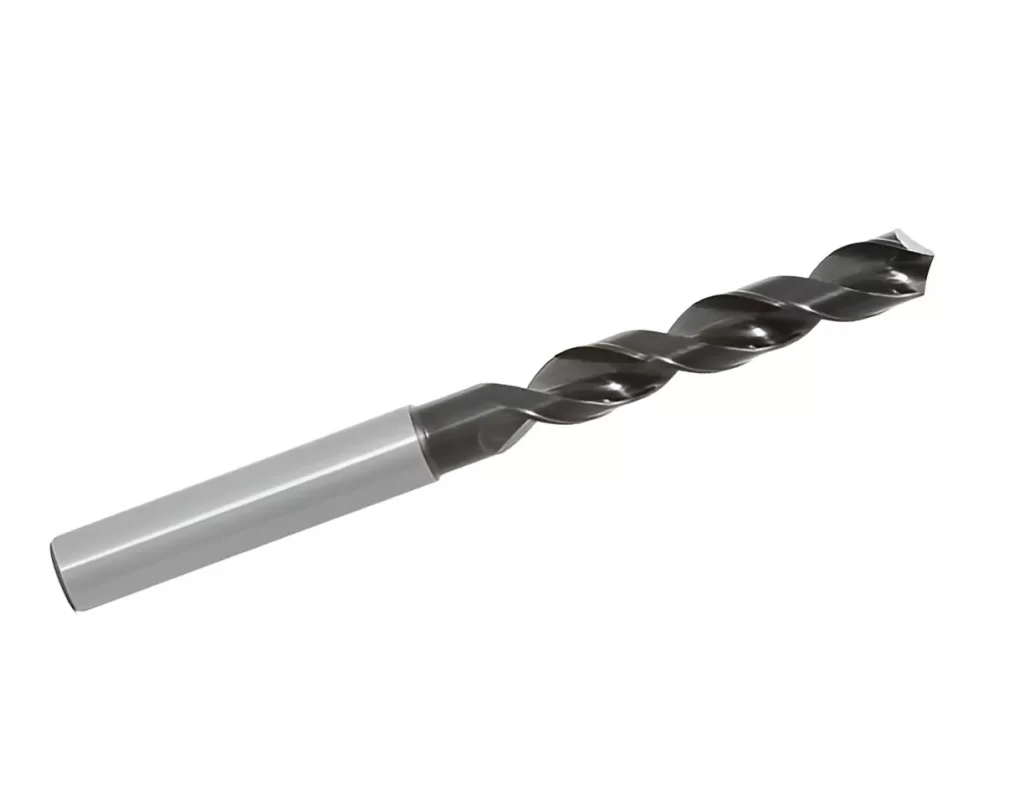
Forets pour métaux
Adaptez la dureté du foret au métal :
Les forets HSS peuvent usiner divers métaux lorsque nuance, géométrie et conditions de coupe conviennent ; ils ne se limitent pas aux métaux tendres.
Les forets alliés au cobalt (5–8% Co) usinent les tubes inox ou raccords hydrauliques.
Les forets en carbure de tungstène percent certains aciers trempés lorsqu’ils sont qualifiés pour la dureté et le montage réels. TiN ou TiAlN peuvent favoriser la résistance à l’usure, sans garantir une durée de vie supérieure dans toute application à haute température.
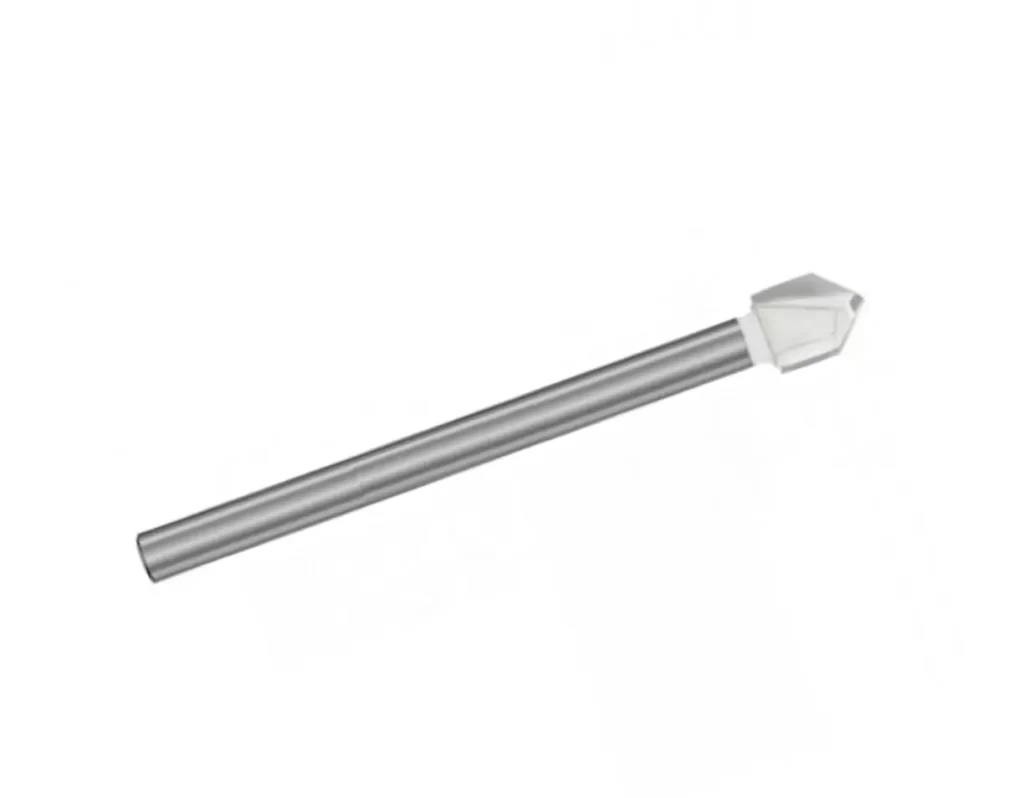
Forets pour carrelage et verre
Utilisez un foret expressément adapté au carrelage ou au verre et respectez ses consignes de RPM, refroidissement et mode de fonctionnement. N’utilisez pas la percussion pour le perçage ordinaire du verre et ne supposez pas que tout carrelage céramique accepte un foret de maçonnerie standard. Vérifiez le type de verre ; le verre trempé ne convient pas au perçage conventionnel.
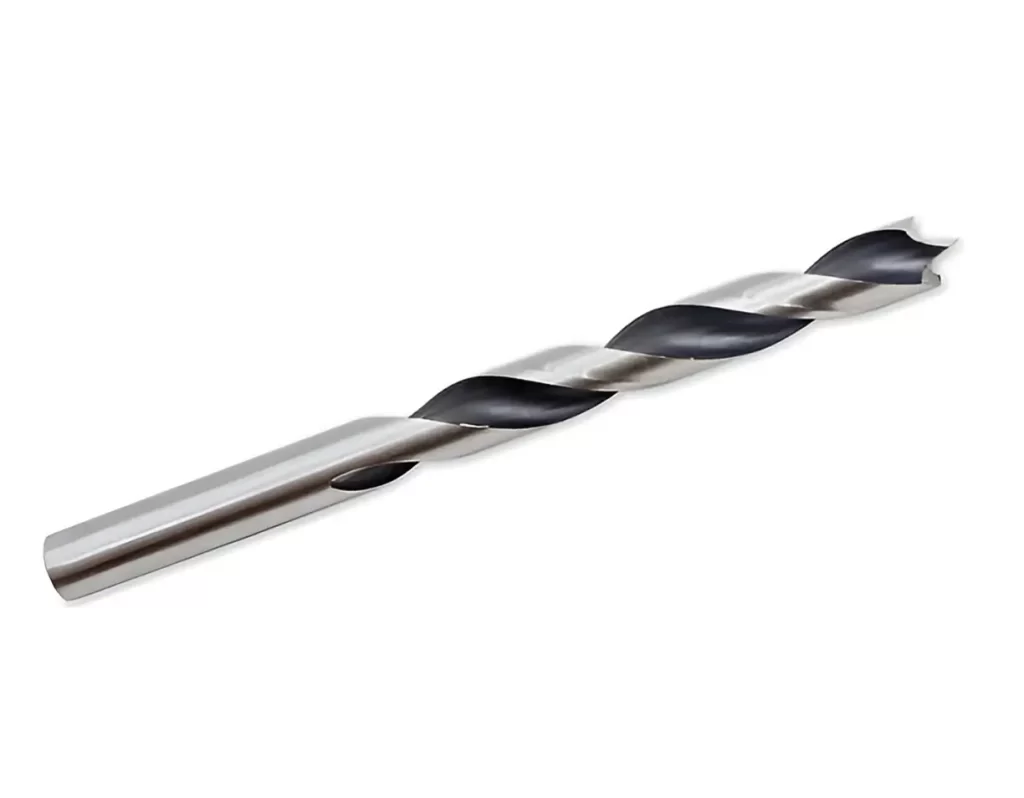
Forets pour bois
Pour des trous propres avec peu d’éclats :
Les forets hélicoïdaux peuvent convenir au bois dans diverses dimensions ; la valeur initiale de 20 mm n’est pas une limite supérieure universelle.
Les mèches plates servent aux trous adaptés dans le bois ; la valeur initiale de 13 mm n’est pas un minimum universel.
Les mèches Forstner créent des trous à fond plat pour les charnières invisibles de meubles.
Les mèches à tourillons assurent la précision en menuiserie.
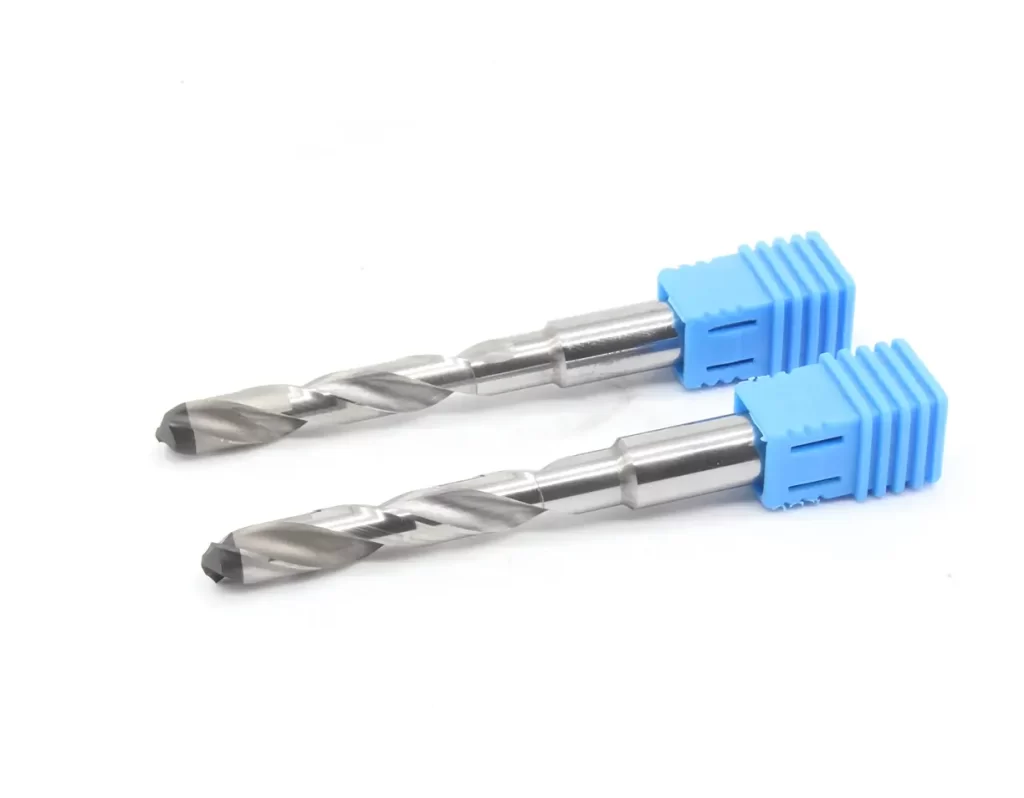
Forets pour métaux non ferreux et composites
Pour les fibres de carbone (CFRP), les fibres de verre (GFRP) ou le graphite :
Les forets PCD peuvent convenir à certains composites, mais les arêtes diamant seules n’empêchent pas la délamination. Géométrie, soutien, avance et stratifié doivent être pris en compte.
Les forets revêtus CVD usinent les composites abrasifs utilisés dans les pales d’éoliennes.
Comprendre les types de forets
Les forets se classent aussi selon leur fonction de perçage ou leur application. Chaque type convient généralement à certains matériaux. Les plus courants comprennent :
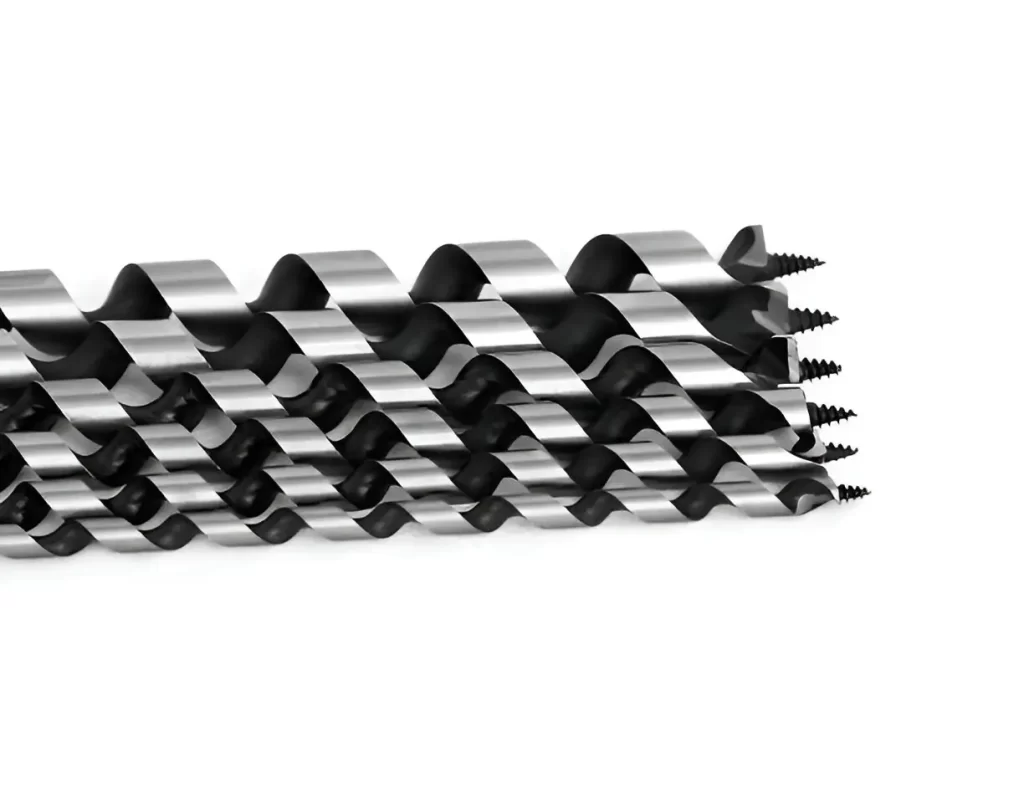
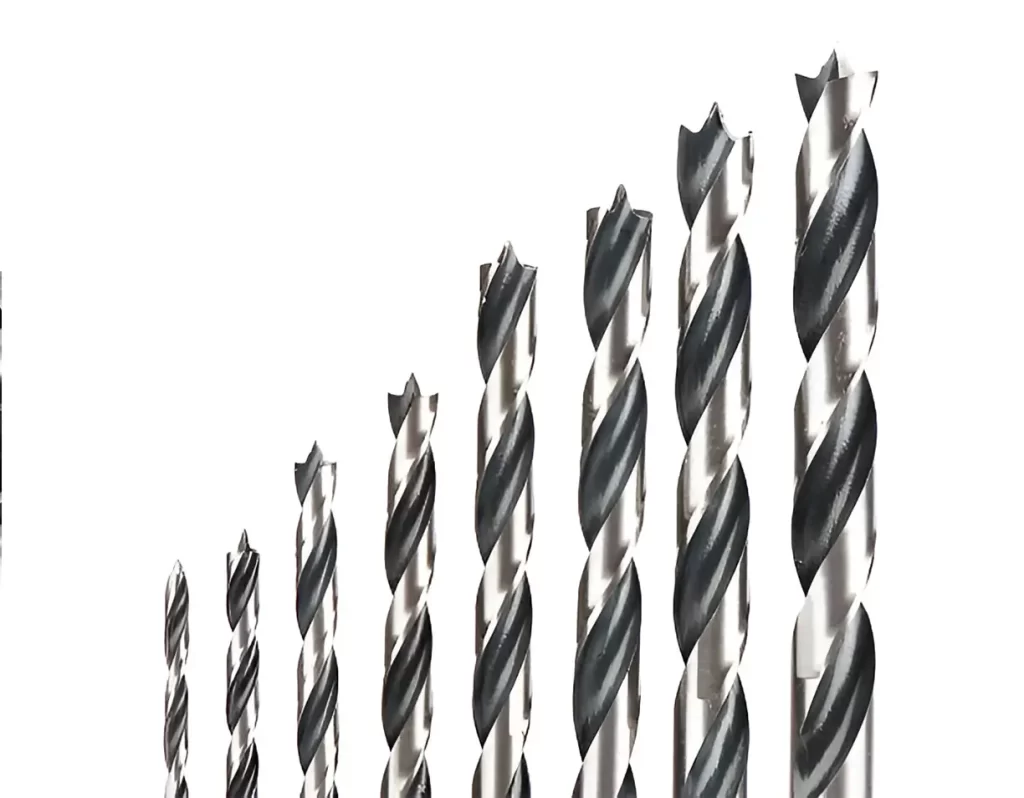
Mèches à spirale pour bois
Pour percer profondément dans le bois épais, les poutres ou les grumes. Par rapport aux mèches ordinaires, les mèches à spirale ont un corps plus long et des goujures profondes pour évacuer les copeaux. La pointe filetée auto-entraînante guide le perçage ; adaptées à la charpente ou à la construction navale dans les bois denses.
Mèches à pointe de centrage
Pour un travail du bois précis. La pointe de centrage évite le dérapage et les deux goujures évacuent les copeaux. Certains modèles possèdent une bague de profondeur, par exemple pour répéter les trous de taquets d’étagère. Adaptées aux assemblages par tourillons en fabrication de meubles.
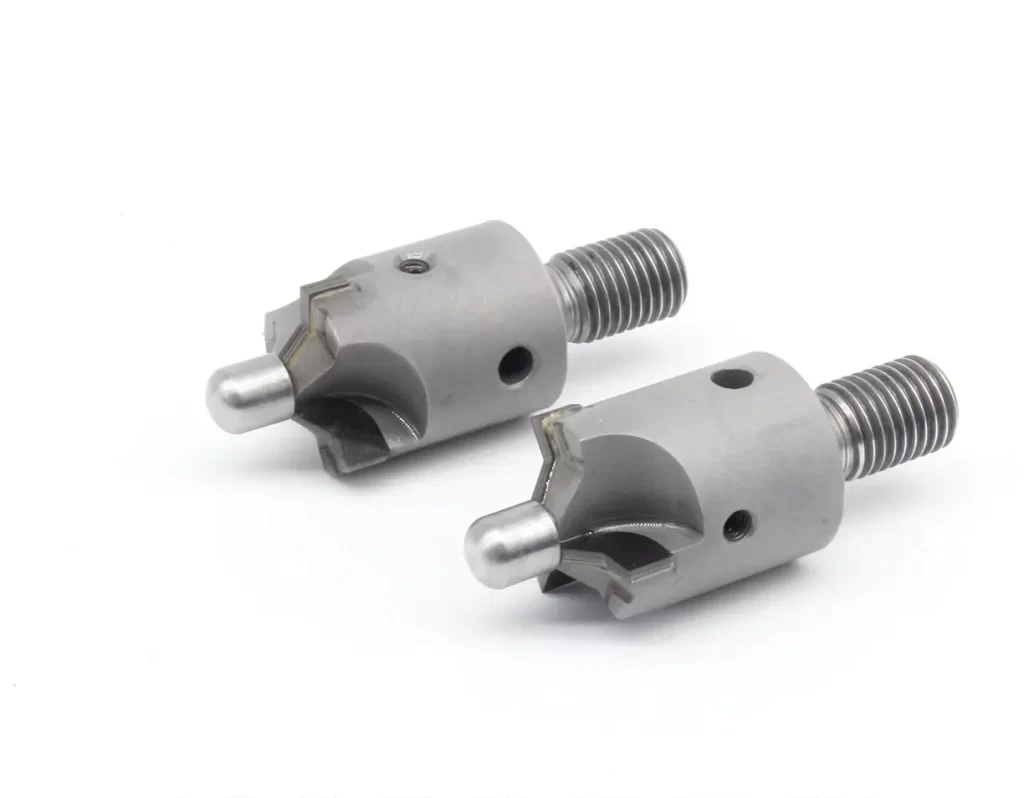
Les fraises à chanfreiner réalisent des logements coniques ou ébavurent des trous adaptés. Adaptez angle et diamètre à la fixation et au plan. Les conceptions PCD peuvent convenir aux composites abrasifs, sans garantir l’absence d’écaillage des bords.
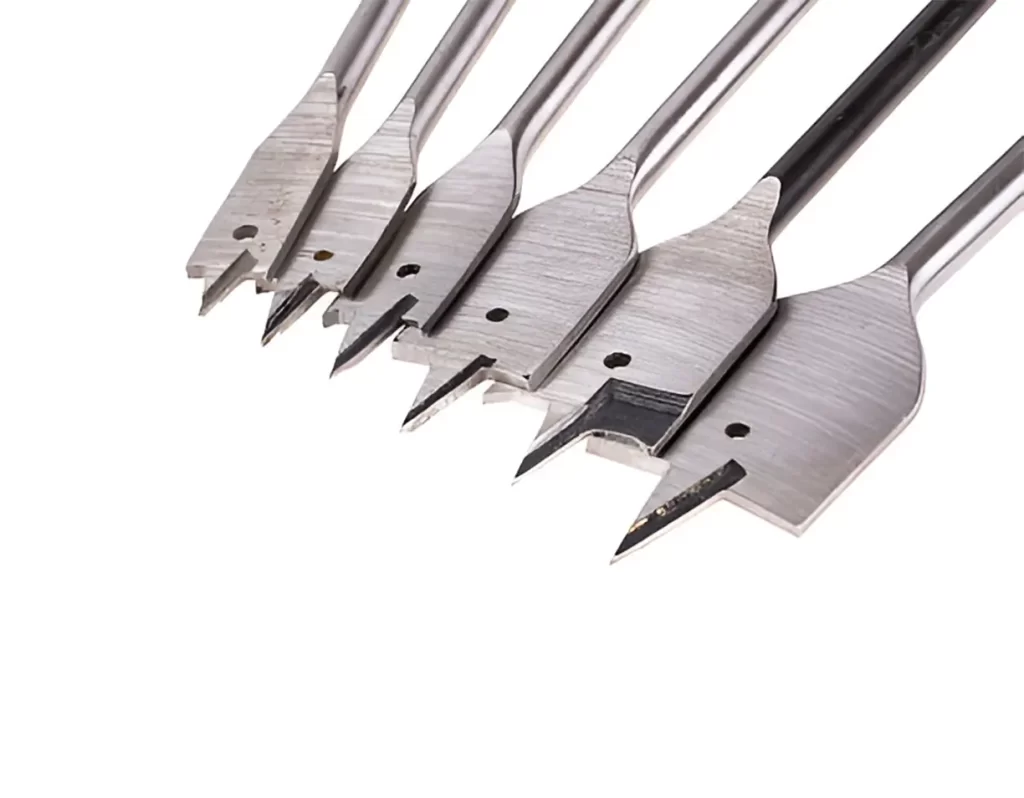
Mèches plates
Les mèches plates réalisent des trous adaptés dans le bois en différentes dimensions ; 13 mm n’est pas un minimum universel. Choisissez diamètre, méthode d’entrée et conditions selon l’outil et la pièce. Elles peuvent être économiques pour les travaux appropriés.
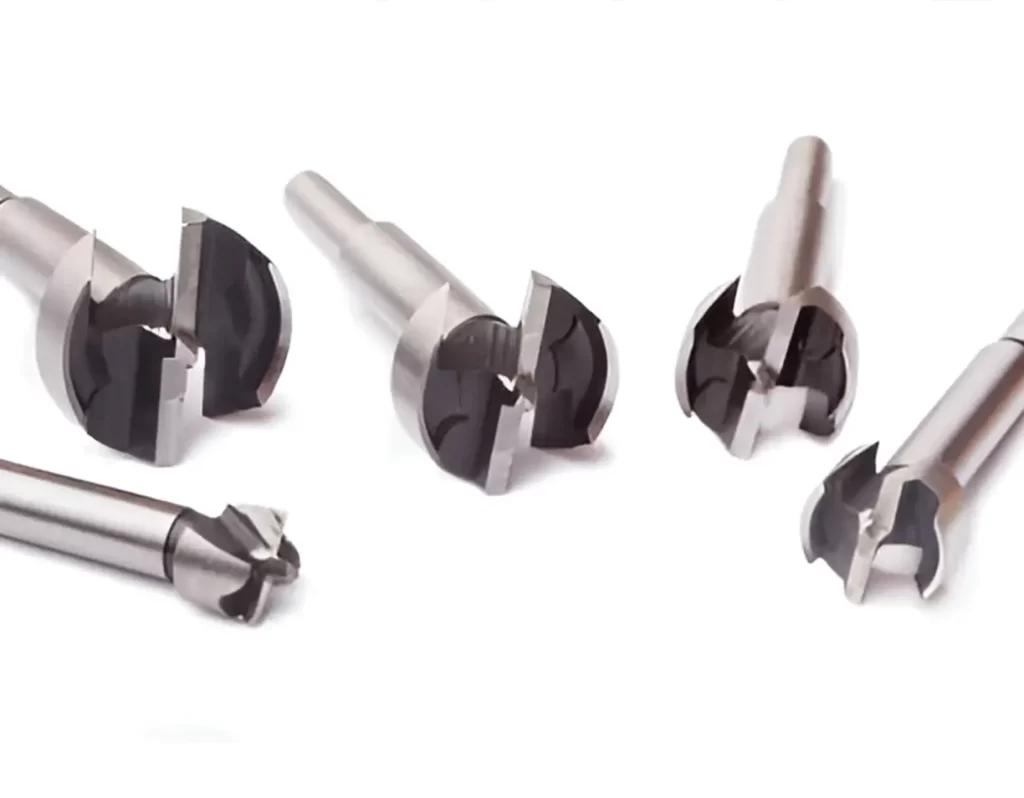
Mèches Forstner
Spécialisées dans les trous à fond plat en ébénisterie. Le tranchant périphérique limite les éclats et la pointe centrale guide la coupe. Essentielles pour monter les charnières invisibles des meubles de cuisine.
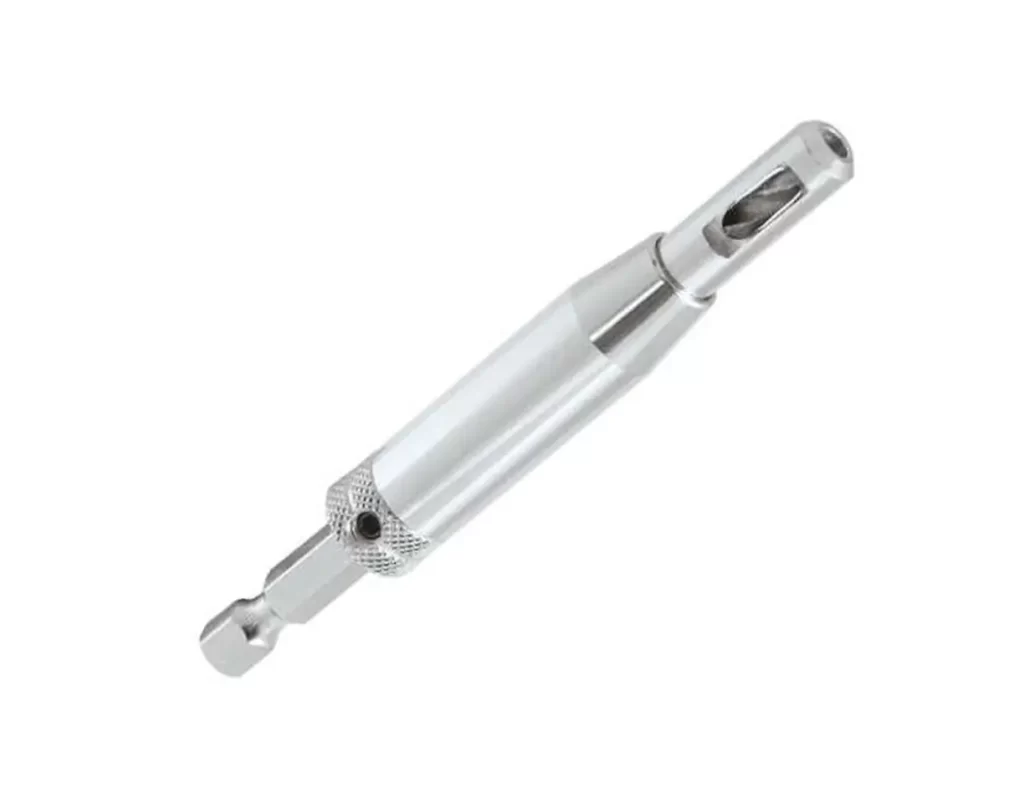
Forets pour charnières
Le terme foret pour charnière peut désigner un foret autocentreur pour les vis ou une mèche pour le boîtier d’une charnière invisible. Leurs fonctions diffèrent ; choisissez selon le trou réel plutôt que d’assimiler tous ces outils à une mèche Forstner.
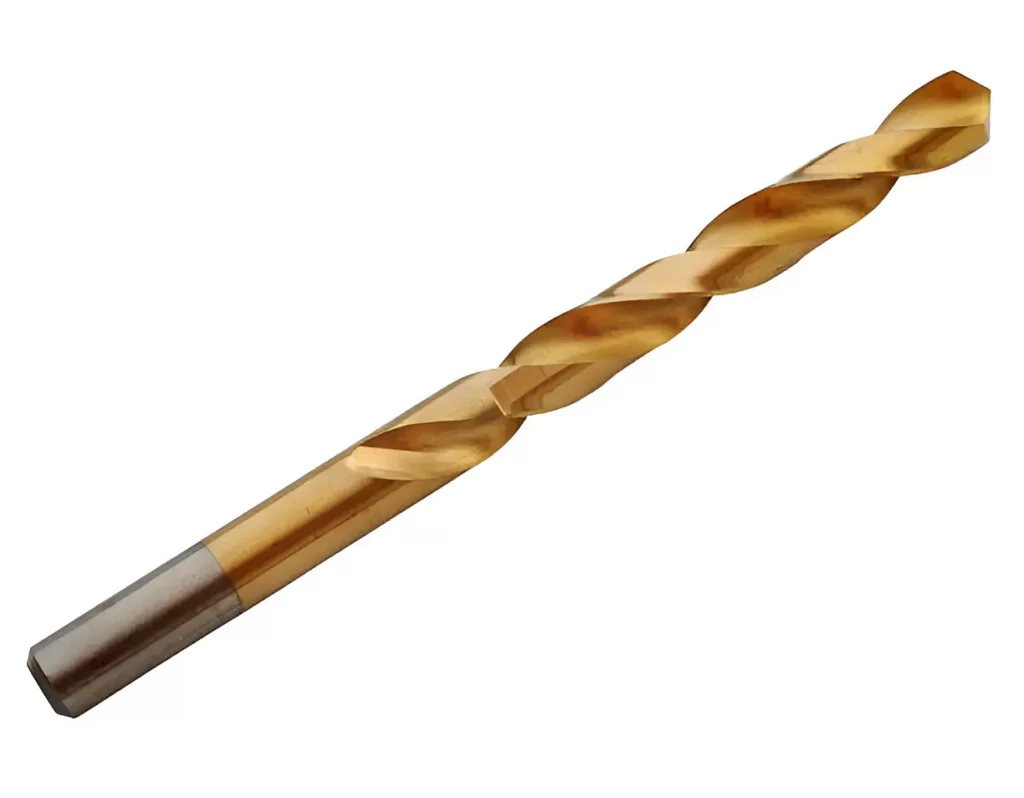
Les forets HSS
Les forets HSS peuvent couvrir divers métaux et non-métaux avec une conception adaptée. Un revêtement TiN ou TiAlN peut favoriser la résistance à l’usure, sans augmenter automatiquement la durée de vie ni remplacer le bon choix d’outil.
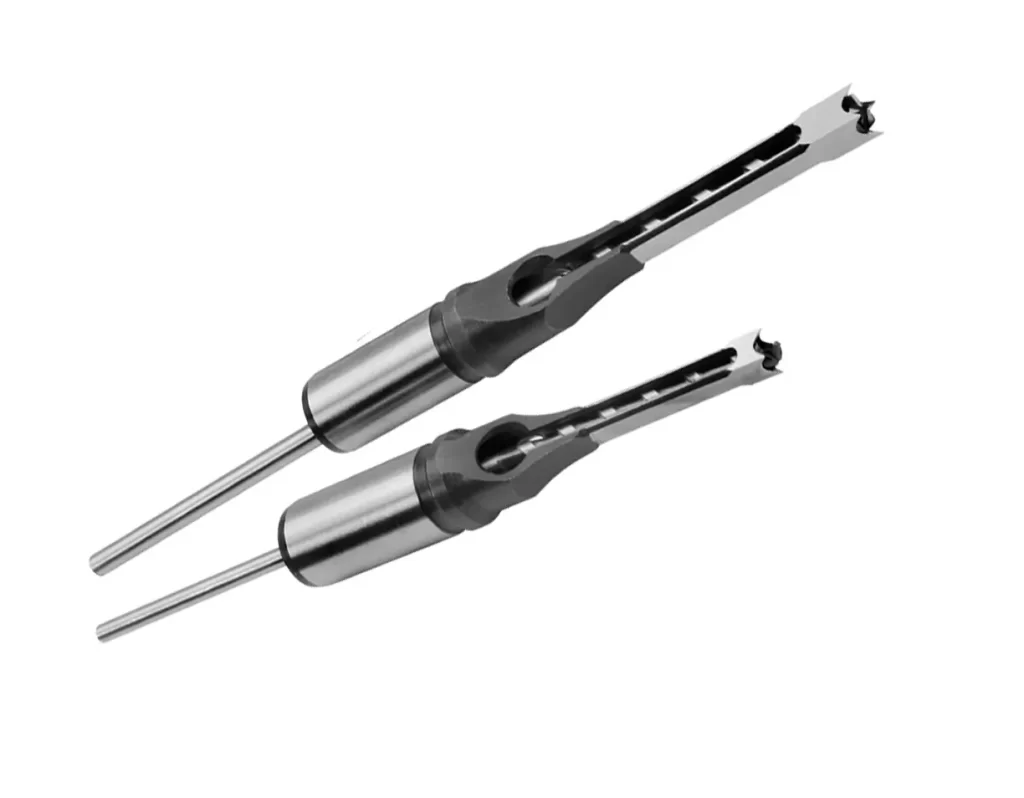
Mèches à mortaiser
Pour les mortaises carrées ou rectangulaires dans le bois. Associe une mèche intérieure et un bédane extérieur, avec une mortaiseuse. Utile pour les assemblages traditionnels, comme les pieds de table.
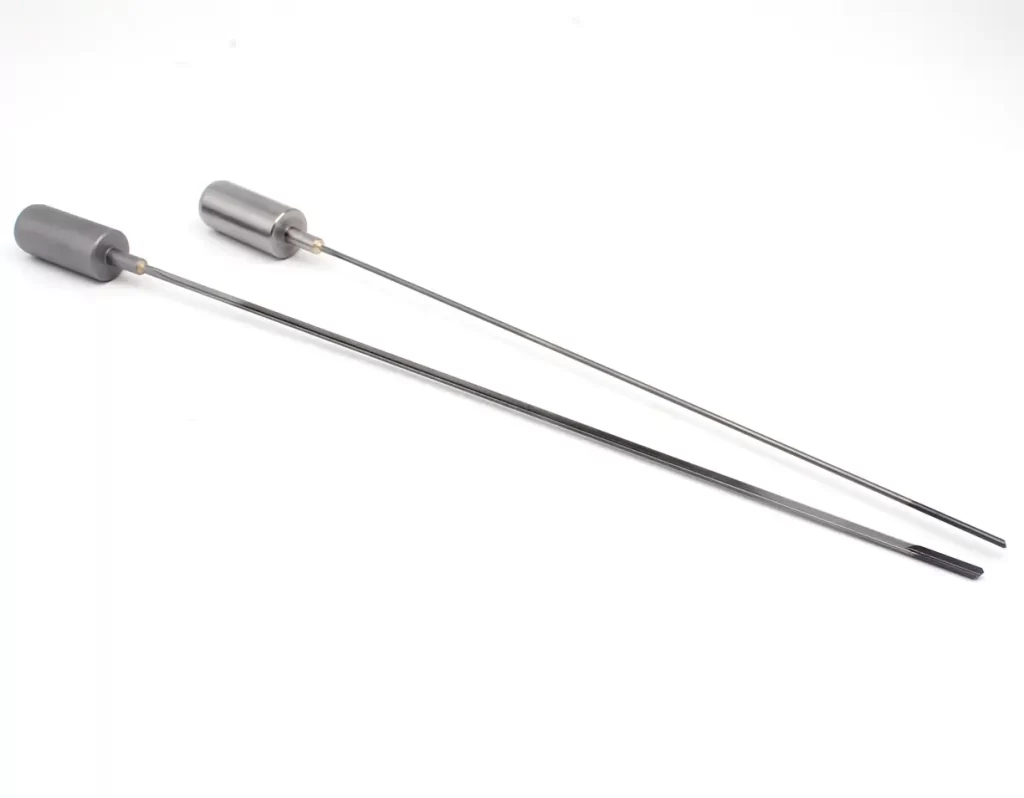
Forets de perçage profond (forets canons)
Les forets canons sont des outils spécialisés pour des applications adaptées de perçage profond. Un rapport profondeur/diamètre d’environ 10:1 est une convention courante, pas un seuil universel. Les affirmations initiales de profondeurs au-delà de 1 mètre et Ra ≤1.6 μm exigent un procédé qualifié ; les canaux internes ne les garantissent pas.
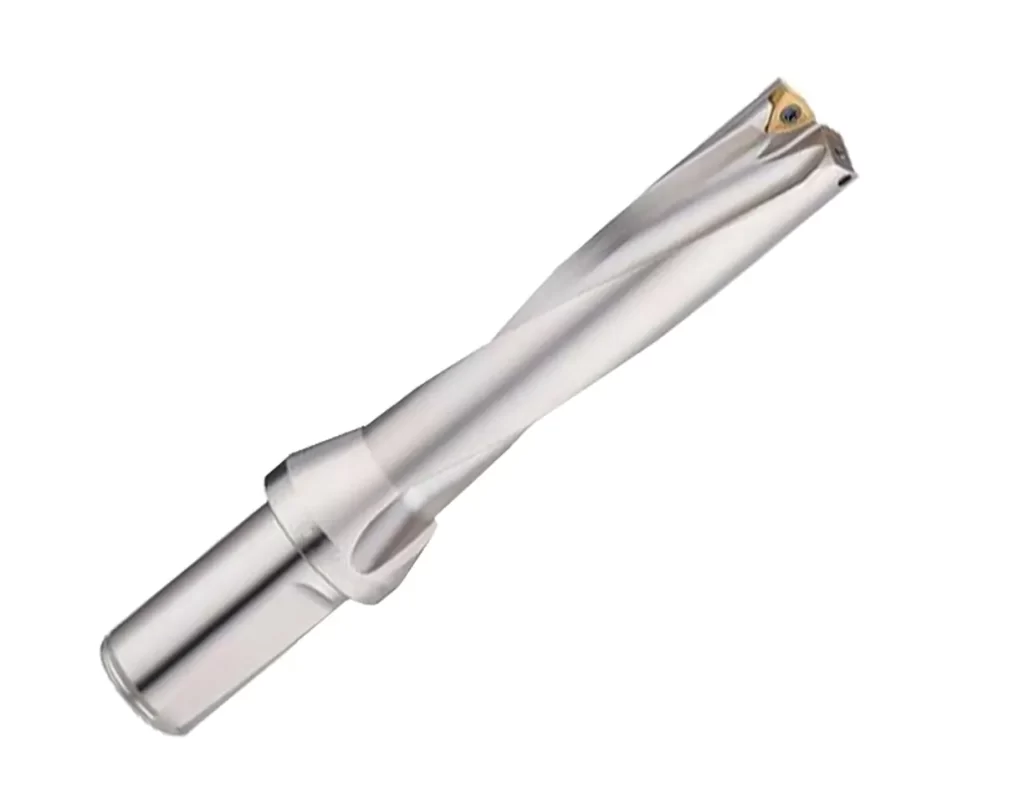
Les forets à plaquettes indexables utilisent des plaquettes remplaçables et existent en plusieurs longueurs et diamètres. La description initiale ≥12 mm n’est pas une limite universelle et les logements ne sont pas tous en U. Choisissez selon le trou, le matériau et la machine.
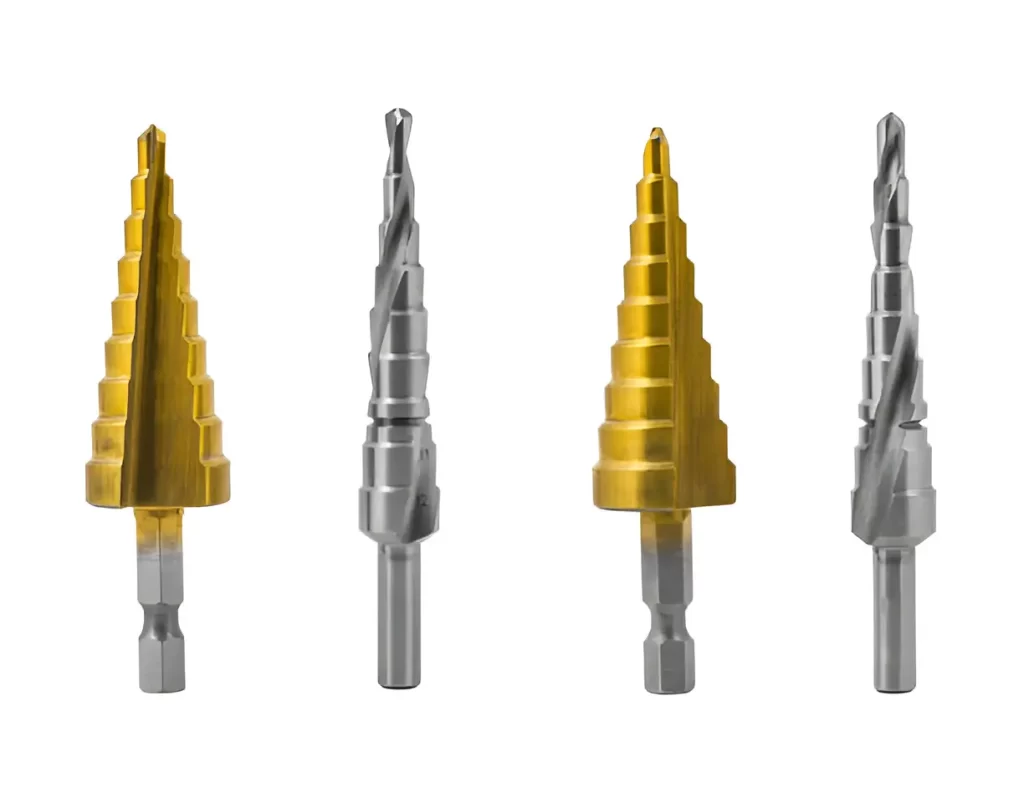
Forets étagés
Conception conique étagée offrant plusieurs diamètres avec un seul outil. Adaptée aux métaux minces (par exemple les grandes armoires électriques) ou aux tuyaux PVC ; les installateurs s’en servent pour adapter rapidement les diamètres sur place.
Comprendre les types de queues de forets
La queue doit correspondre au mandrin pour une utilisation sûre. Voici les modèles courants :
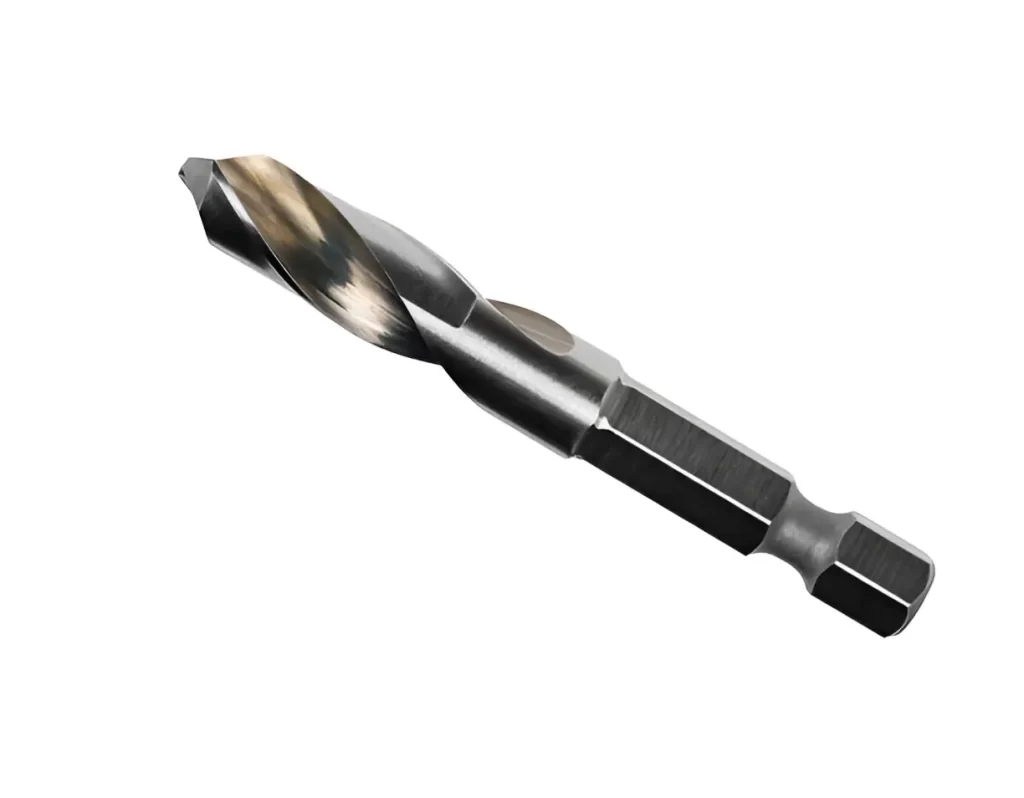
Queue hexagonale
Une queue hexagonale exige un mandrin ou porte-outil compatible. Elle ne qualifie pas à elle seule le foret pour une visseuse à chocs ou le mode percussion ; vérifiez l’entraînement et les conditions autorisés.
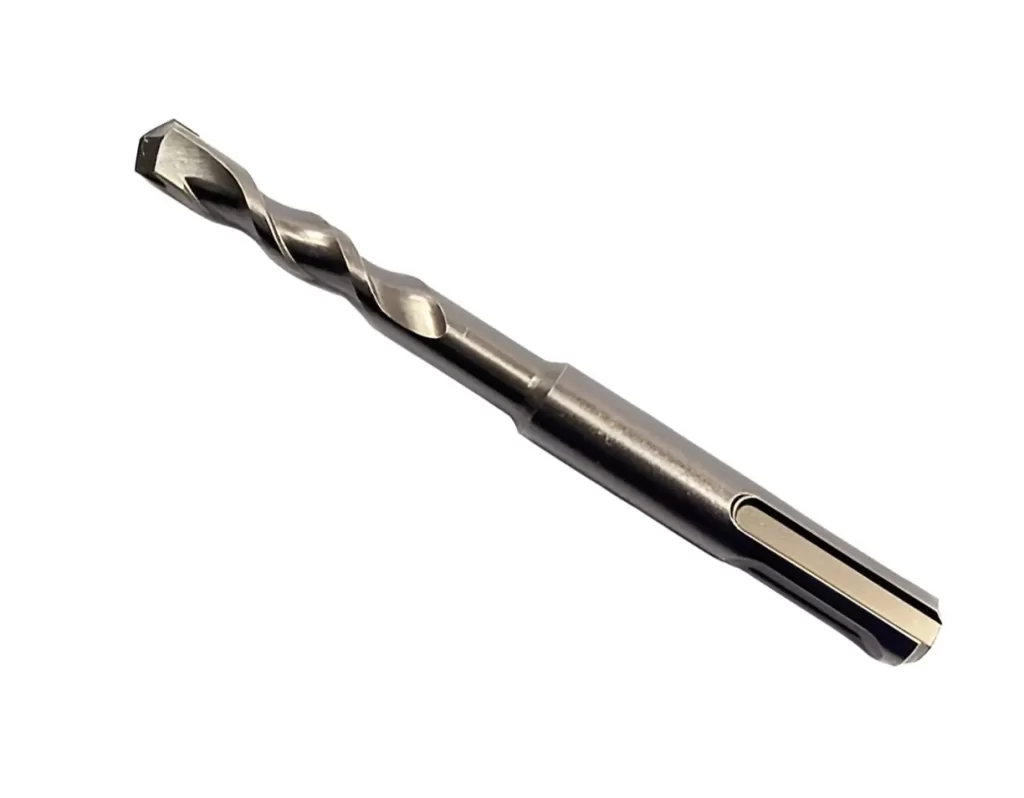
Queue SDS
Une queue SDS utilise un porte-outil adapté pour retenir l’outil et transmettre le mouvement. Faites correspondre le système précis, par exemple SDS-plus ou SDS-max ; il n’est pas interchangeable avec tous les mandrins à percussion.
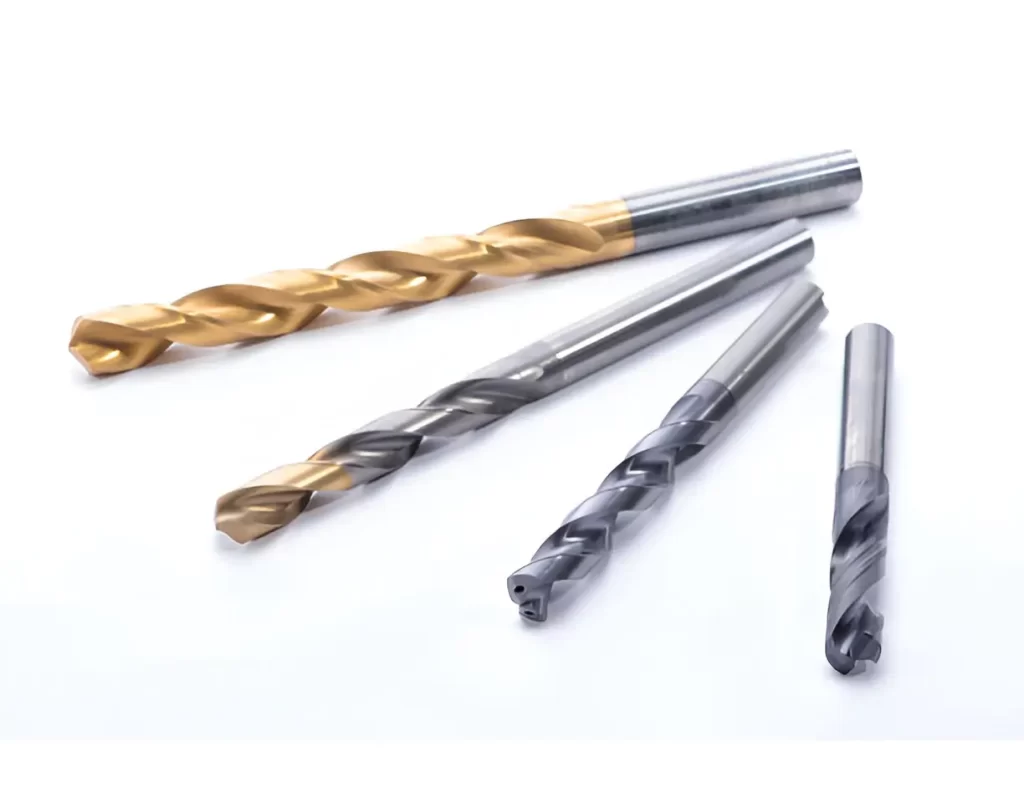
Queue cylindrique
Le type le plus courant, de forme cylindrique. Nécessite un mandrin ou une pince. Polyvalent pour perceuses sans fil, perceuses à colonne, machines CNC et fraiseuses.
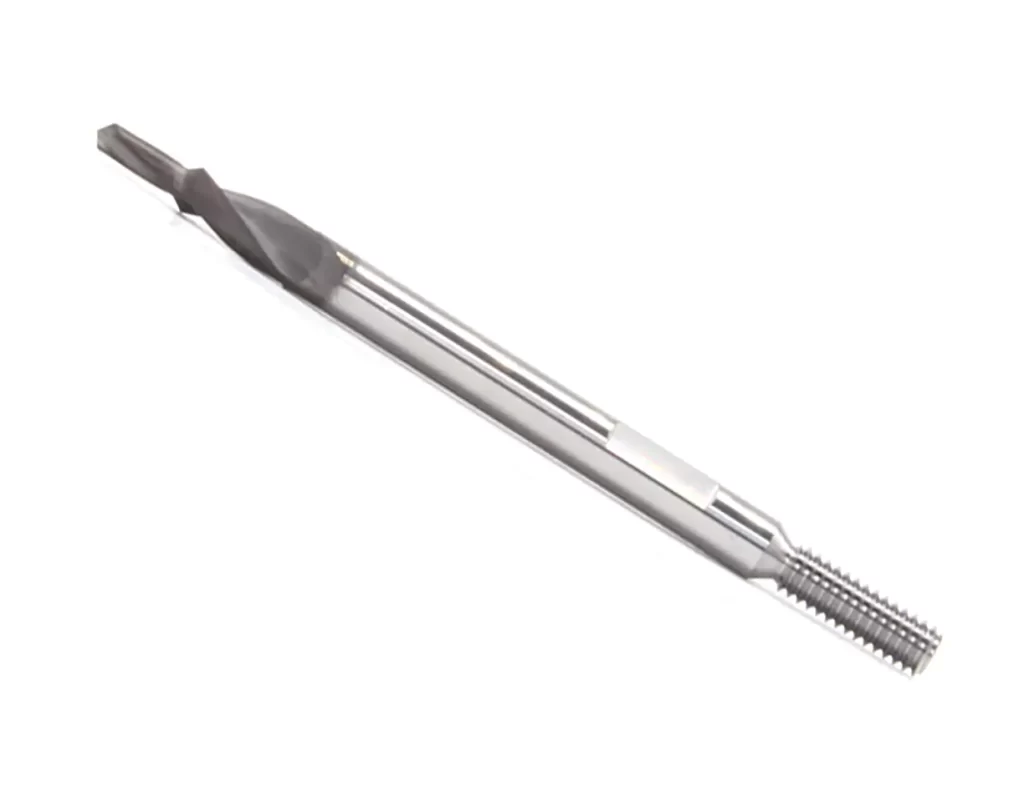
Queue filetée
Une queue filetée se raccorde à un porte-outil ou une broche au filetage spécifié. Respectez dimension, sens et portée du filetage ; un serrage manuel seul ne démontre ni maintien sûr ni aptitude universelle aux forts couples.
Comprendre les angles des forets
L’angle du foret influence directement l’efficacité et la compatibilité matière. On rencontre principalement deux angles de pointe courants : 118° et 135°.
Un angle de pointe de 118° est une conception standard pour le perçage général des métaux, comme l’acier doux, du bois et des plastiques.
Une pointe à 135° est une conception possible pour le perçage exigeant des métaux. Ce n’est pas automatiquement le bon choix pour tout inox, acier trempé, alliage à haute résistance ou application titane.
D’autres angles de pointe comprennent 80°, 90°, 120° et 140°. Le choix dépend du matériau, des exigences du trou, de la conception et du montage. L’angle seul ne détermine ni résistance de coupe, ni durabilité, ni règle simple entre matériaux tendres et durs.
Conclusion
Choisissez matériau de coupe, géométrie, revêtement et conditions selon l’application. Le HSS allié au cobalt n’est pas simplement un revêtement cobalt et ne convient pas automatiquement à tous les aciers trempés. Les ingénieurs SUNDI peuvent évaluer vos exigences ; contactez notre équipe technique pour parler de votre usinage.