










Bohrerarten: vollständiger Auswahlleitfaden
Bohrer sind unverzichtbare Helfer in Fertigung, Bau und Heimwerkerprojekten. Die falsche Wahl kann Werkzeugbruch, Materialschäden und teure Verzögerungen verursachen. Dieser Leitfaden erklärt über 15 Bohrerarten, ihre industriellen Anwendungen und praktische Hinweise für mehr Effizienz.
Inhalt
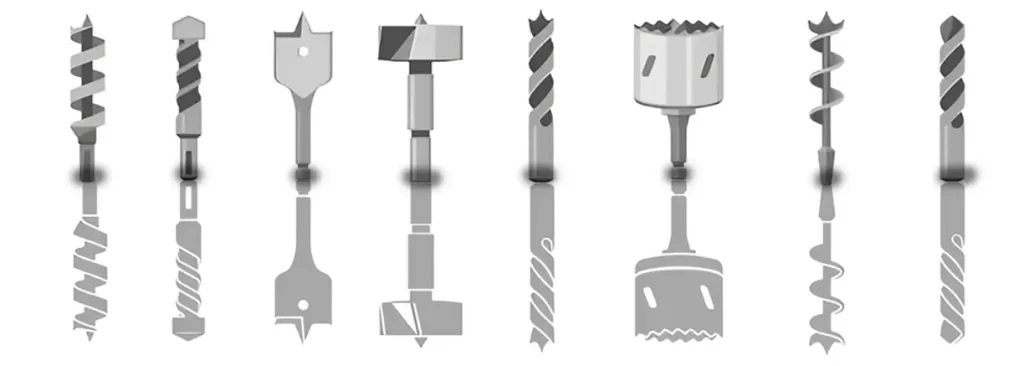
Was sind Bohrer?
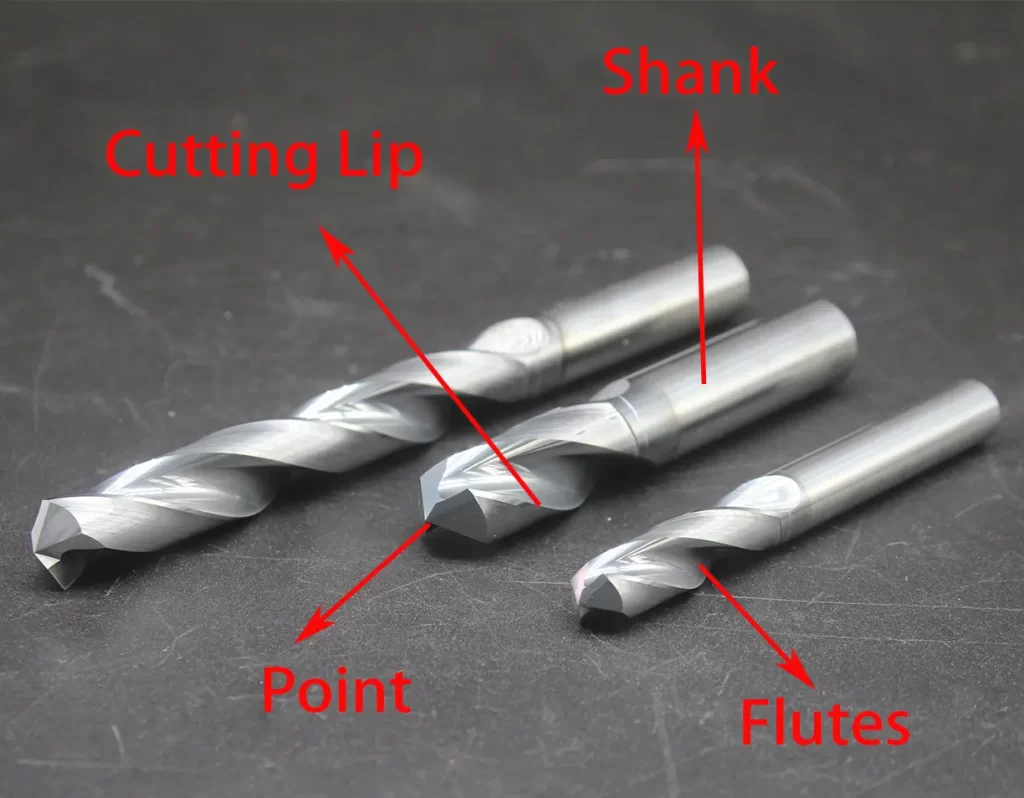
Bohrer erzeugen Bohrungen mit Schneidengeometrien, die auf Werkstoff und Maschine abgestimmt sind. Manche Systeme für Mauerwerk arbeiten zusätzlich mit Schlag. Schäfte, Spannuten und Schneidspitzen unterscheiden sich je nach Bauart; nicht jeder Bohrer besitzt die folgenden Merkmale eines Spiralbohrers.
Schaft
Der Schaft ist der hintere Teil, der zur Befestigung in das Bohrfutter eingesetzt wird.
Spannuten schaffen Raum für die Spanabfuhr. Sie können gewendelt oder gerade sein; Kühlschmierstoff kann von außen oder durch innere Kanäle zugeführt werden. Nicht jede Spannut reicht bis zum Schaft.
Eine konventionelle Spiralbohrerspitze besitzt Hauptschneiden und eine Querschneide. Andere Bohrerarten verwenden andere Geometrien; eine Querschneide allein gewährleistet keine Selbstzentrierung.
Hauptschneide
Die scharfe Kante berührt den Werkstoff direkt und übernimmt die hauptsächliche Zerspanung.
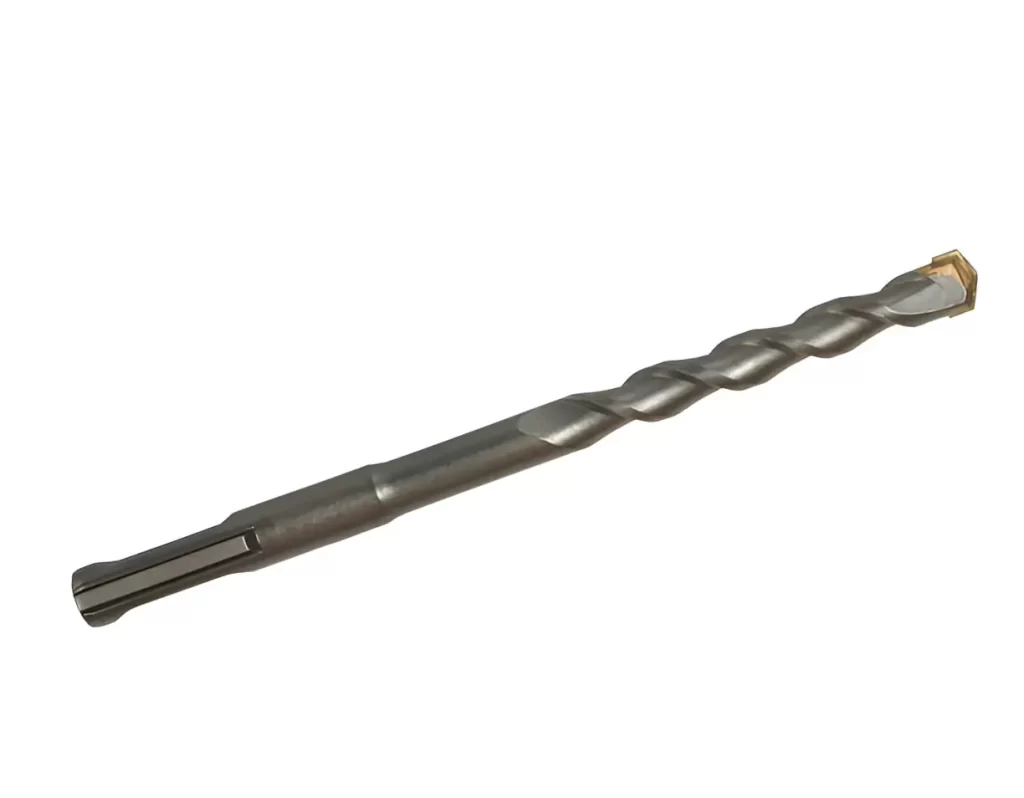
Bohrer unterscheiden sich vor allem in der Schneidengestaltung, die die Werkstoffeignung beeinflusst, etwa Kreuzanschliff für Metall gegenüber Zentrierspitze für Holz. Die Bauform wird auch an das Gerät angepasst: Steinbohrer für Schlagbohrmaschinen besitzen beispielsweise verstärkte Spannuten für die Schwingungen beim Betonbohren.
Wie wählt man den richtigen Bohrer?
Definieren Sie zuerst Ihre Anwendung. Universalbohrer genügen für einfache Aufgaben; Spezialbohrer liefern bei bestimmten Werkstoffen und Bohrungsarten bessere Ergebnisse.
Schneidstoff und Beschichtung beeinflussen direkt die Eignung für den Werkstückwerkstoff:
Bohrerschneidstoffe:
- Kohlenstoffstahl
Aus gewöhnlichem Kohlenstoffstahl. Geeignet für weiche Werkstoffe wie Kiefernholz oder dünnen Kunststoff bei geringer Beanspruchung. - Schnellarbeitsstahl (HSS) enthält sortenabhängige Legierungselemente wie Wolfram,
Molybdän, Chrom und Vanadium. Geeignete Ausführungen bearbeiten verschiedene Stähle und Nichteisenmetalle sowie manche Nichtmetalle; HSS ist nicht auf weiche Metalle beschränkt. - Kobalt (5–8% Co) bezeichnet meist kobaltlegierten HSS, keinen eigenständigen Bohrerschneidstoff aus reinem Kobalt. Er kann für bestimmte Edelstähle oder andere anspruchsvolle Werkstoffe geeignet sein, wenn Sorte, Geometrie, Härte und Schnittbedingungen passen.
- Wolframkarbid bietet bei geeigneter Ausführung hohe Härte und Verschleißfestigkeit. Der ursprüngliche Bereich HRA 90–94 ist keine allgemeine Spezifikation. Gehärteter Stahl, Keramik und Glasfaserverbundwerkstoffe benötigen jeweils anwendungsgeeignete Werkzeuge und Aufspannungen.
- Hartmetallbestückt
Stahlkörper mit Hartmetallschneide. Verbindet Haltbarkeit und Wirtschaftlichkeit und wird häufig in der Serienfertigung von Gusseisen oder legiertem Stahl eingesetzt. - Polykristalliner Diamant (PCD)
bietet Diamantschneiden für geeignete abrasive Nichteisenwerkstoffe und Verbundwerkstoffe. Stimmen Sie das Werkzeug auf den tatsächlichen Werkstoff und Prozess ab; es ist nicht grundsätzlich die beste Wahl.
Bohrerbeschichtungen:
- Titannitrid (TiN)
kann die Verschleißfestigkeit bei geeigneten Bohranwendungen unterstützen. Die Wirkung auf die Standzeit hängt von Substrat, Werkstück, Geometrie und Schnittbedingungen ab. - Titanaluminiumnitrid (TiAlN)
ist eine Beschichtung für ausgewählte anspruchsvolle Zerspanungsanwendungen. Prüfen Sie die konkrete Beschichtung und das Werkzeug für Werkstoff und Schnittbedingungen; der Beschichtungsname allein belegt keine Eignung. - Eine CVD-Diamantbeschichtung kann Verschleißfestigkeit für bestimmte abrasive Nichteisenwerkstoffe und Verbundwerkstoffe bieten. Die ursprüngliche Angabe von 99% Reinheit erfordert eine Beschichtungsspezifikation; Reinheit allein belegt keine Werkzeugleistung.
- Schwarzoxidieren ist eine Oberflächenbehandlung, deren Anwendung von der Werkzeugspezifikation abhängt. Klären Sie die Werkstoffverträglichkeit mit dem Lieferanten; allein aus der Bezeichnung lässt sich kein allgemeines Verbot für Aluminium ableiten.
Vielleicht kennen Sie PCD- und SDS-Bohrer bereits. Hier erklären wir die Begriffe:
PCD-Bohrer
PCD-Bohrer verwenden Diamantschneiden für geeignete Nichteisenwerkstoffe und Verbundwerkstoffe. Anwendungen können bestimmte Aluminiumlegierungen, Graphit und Kohlefaserbauteile umfassen. Die Eignung für Luftfahrtteile oder die Fertigung von Lithium-Akkupacks hängt vom tatsächlichen Werkstoff, Werkzeugdesign und Prozess ab.
SDS-Bohrer
SDS bezeichnet zusammenpassende Schaft- und Aufnahmesysteme, häufig für Bohrhämmer. Stimmen Sie den jeweiligen SDS-Typ und die Betriebsart auf Werkzeug und Werkstoff ab; ein gewöhnliches Spannfutter ist keine SDS-Aufnahme.
Bohrertypen
Bohrarbeiten erfordern unterschiedliche Bohrerarten. Wir betrachten sie nach drei Gesichtspunkten: werkstoffbezogene Anwendungen, Spezialbauformen und Schaftarten.
Werkstoffbezogener Auswahlleitfaden
Die Wahl beginnt beim Werkstückwerkstoff, der Beschichtung, Zusammensetzung und Schneidengeometrie bestimmt. Häufige Kategorien:
Bohrer für Mauerwerk
Wählen Sie für Beton, Ziegel oder Stein ein für Untergrund und Maschine freigegebenes Werkzeug sowie die passende Bohrbetriebsart. Hartmetallbestückte Steinbohrer besitzen nicht grundsätzlich einen HSS-Körper; ihre Spitze verhindert Risse, Lärm oder Staub nicht automatisch. Beachten Sie die Montagevorgaben beim Bohren für Dübel oder HVAC-Systeme.
Bohrer für Metall
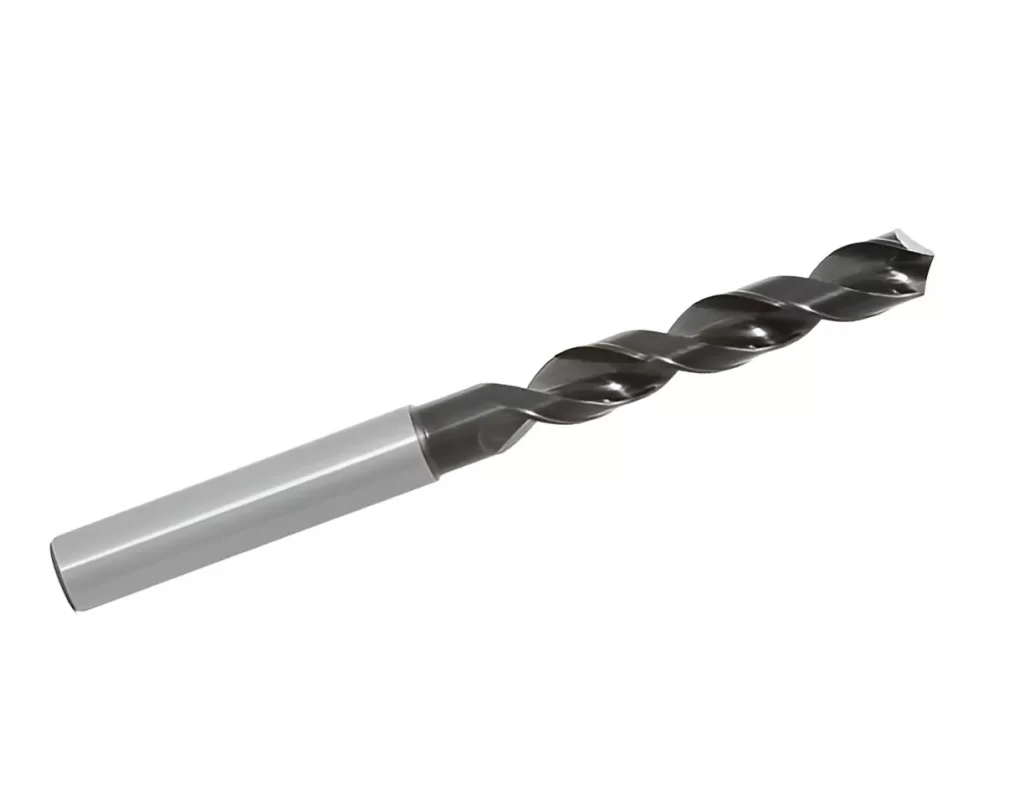
Stimmen Sie die Bohrerhärte auf das Metall ab:
HSS-Bohrer können verschiedene Metalle bearbeiten, wenn Sorte, Geometrie und Schnittbedingungen zur Anwendung passen; sie sind nicht auf weiche Metalle beschränkt.
Kobaltlegierte Bohrer (5–8% Co) bearbeiten Edelstahlrohre oder Hydraulikanschlüsse.
Wolframkarbidbohrer bearbeiten bestimmte gehärtete Stähle, wenn sie für die tatsächliche Härte und Aufspannung freigegeben sind. TiN oder TiAlN können die Verschleißfestigkeit unterstützen, gewährleisten aber nicht in jeder Hochtemperaturanwendung eine längere Standzeit.
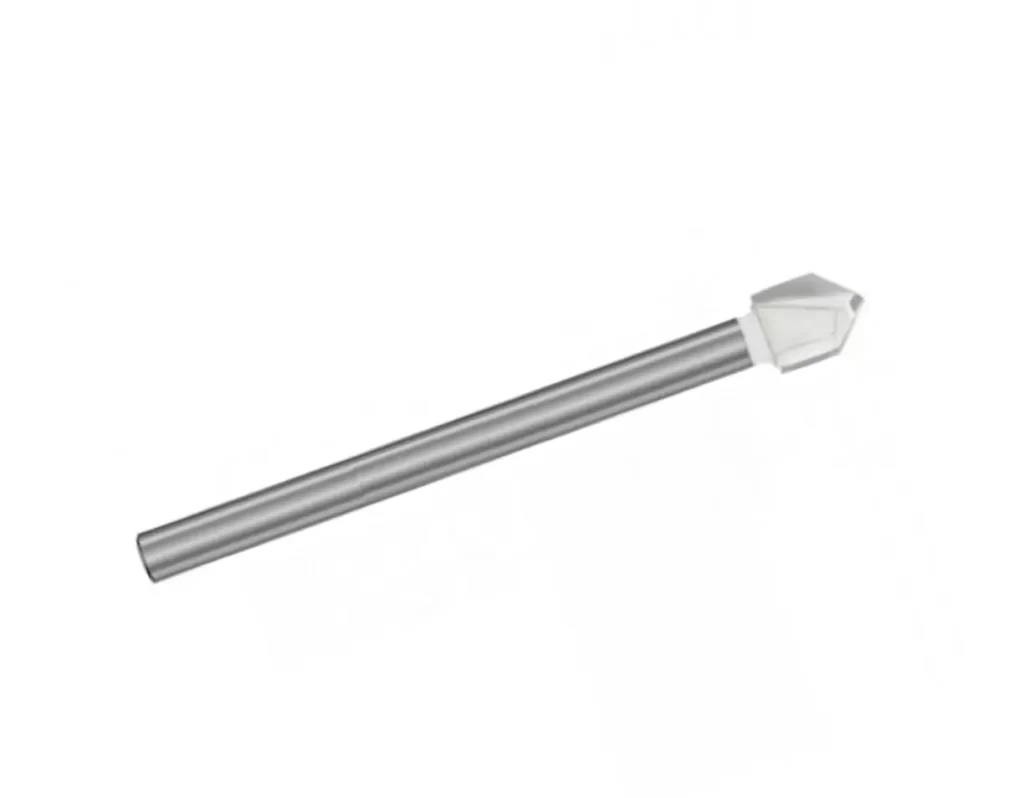
Bohrer für Fliesen und Glas
Verwenden Sie einen ausdrücklich für die Fliese oder das Glas geeigneten Bohrer und beachten Sie dessen Vorgaben zu RPM, Kühlung und Betriebsart. Verwenden Sie beim üblichen Glasbohren keinen Schlag und setzen Sie nicht voraus, dass jede Keramikfliese einen normalen Steinbohrer verträgt. Prüfen Sie die Glasart; vorgespanntes Glas eignet sich nicht für konventionelles Bohren.
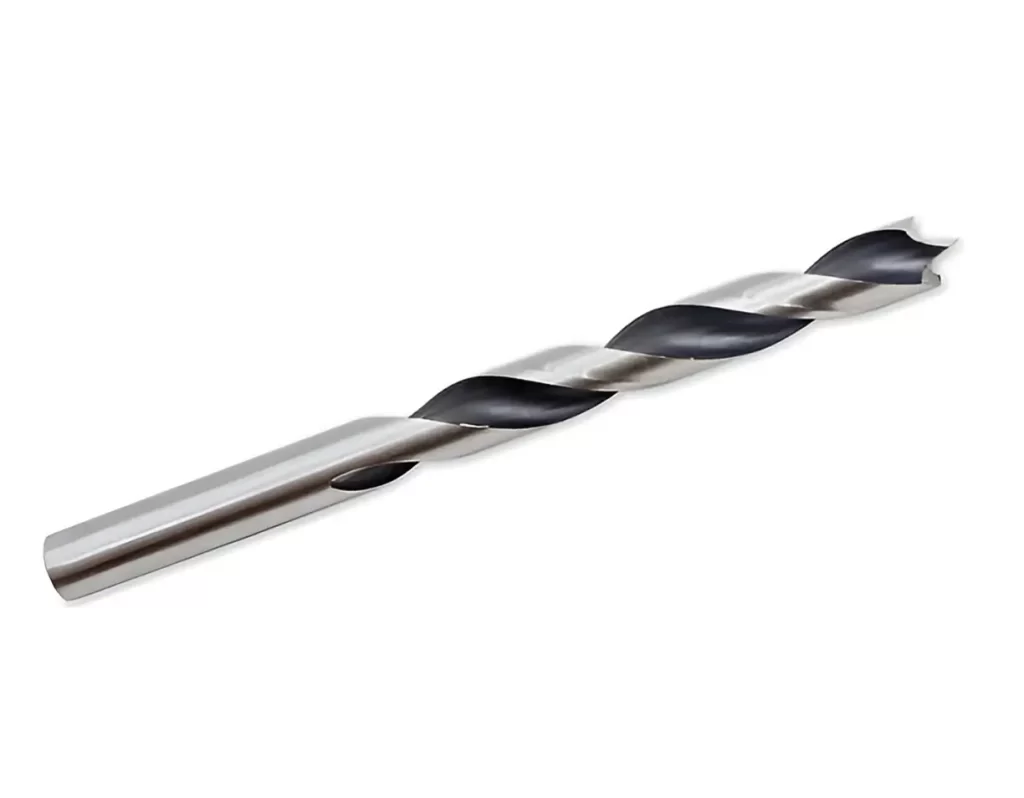
Bohrer für Holz
Für saubere Bohrungen mit möglichst wenig Ausrissen:
Spiralbohrer können für Holz in unterschiedlichen Größen geeignet sein; der ursprüngliche Wert von 20 mm ist keine allgemeine Obergrenze.
Flachfräsbohrer werden für geeignete Holzbohrungen eingesetzt; der ursprüngliche Wert von 13 mm ist keine allgemeine Mindestgröße.
Forstnerbohrer erzeugen flache Bohrungsböden für verdeckte Möbelscharniere.
Dübelbohrer gewährleisten Präzision in Tischlereien.
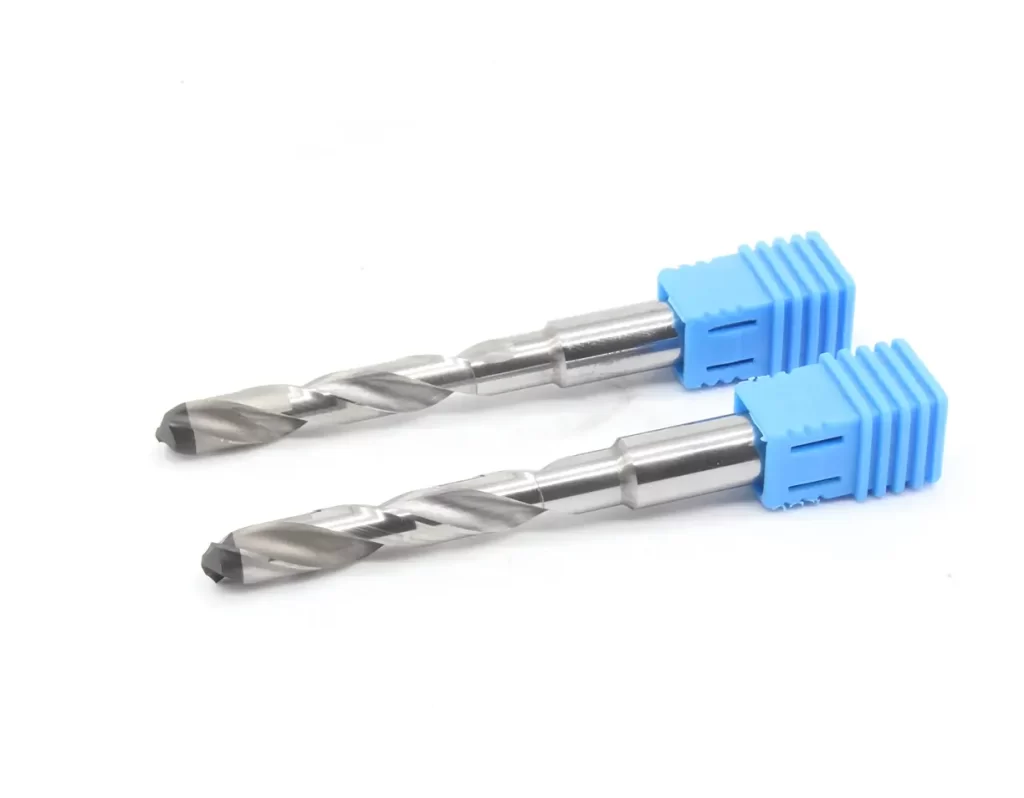
Bohrer für Nichteisenmetalle und Verbundwerkstoffe
Für Kohlefaser (CFRP), Glasfaser (GFRP) oder Graphit:
PCD-Bohrer können für bestimmte Verbundwerkstoffe geeignet sein; Diamantschneiden allein verhindern jedoch keine Delamination. Geometrie, Abstützung, Vorschub und Laminat müssen berücksichtigt werden.
CVD-beschichtete Bohrer bearbeiten abrasive Verbundwerkstoffe bei der Fertigung von Windkraftrotorblättern.
Bohrerarten erklärt
Bohrer lassen sich auch nach Bohrfunktion oder Anwendung einteilen. Jeder Typ eignet sich gewöhnlich für bestimmte Werkstoffe. Zu den häufigsten gehören:
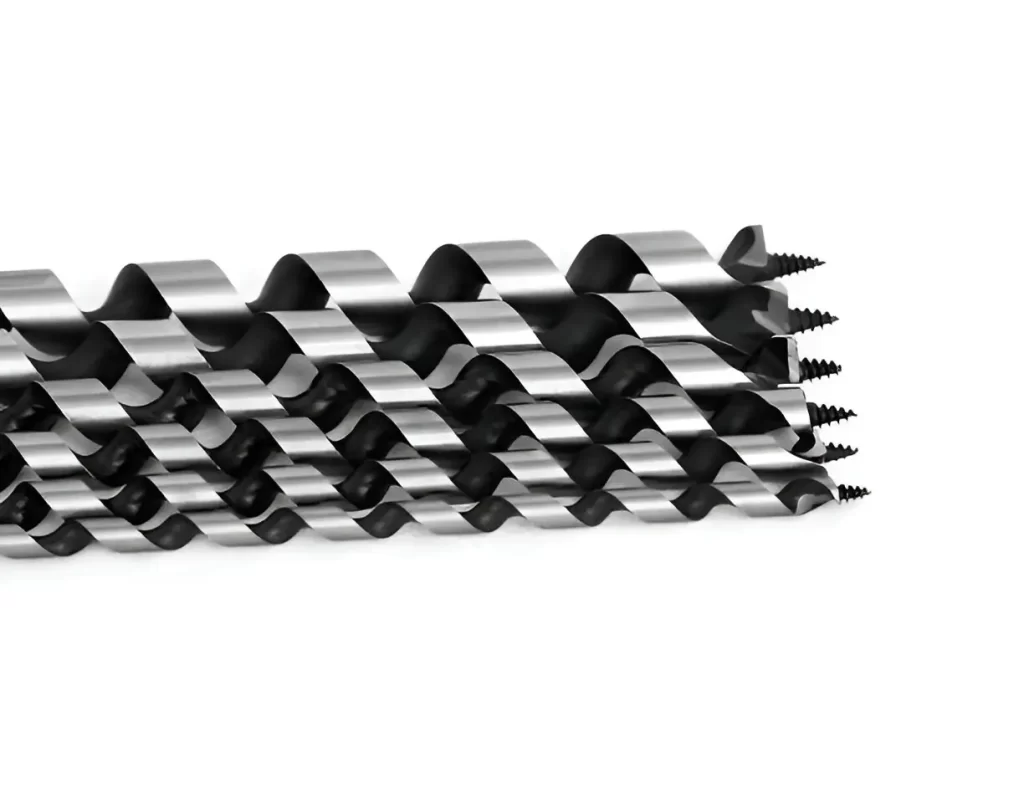
Schlangenbohrer
Zum Bohren tiefer Löcher in dickem Holz, Balken oder Stämmen. Gegenüber Standard-Holzbohrern besitzen Schlangenbohrer längere Körper und tiefe Spiralnuten für effiziente Spanabfuhr. Die selbstziehende Gewindespitze hält die Bohrrichtung; geeignet für Holzrahmenbau oder Schiffbau mit präzisen Bohrungen in dichtem Holz.
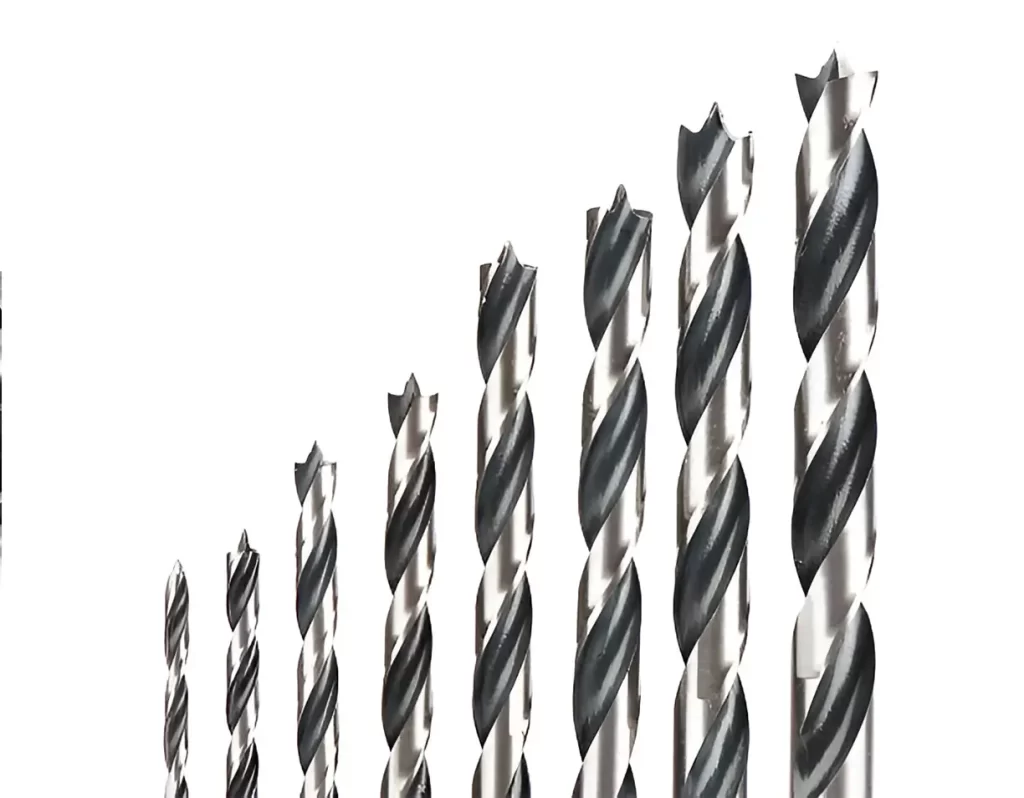
Holzspiralbohrer mit Zentrierspitze
Für präzise Holzbearbeitung. Die Zentrierspitze verhindert Verlaufen, während zwei Spannuten die Späne abführen. Manche Modelle besitzen einen Tiefenanschlag, etwa für wiederholte Regalbodenträger-Bohrungen im Möbelbau. Geeignet für Dübelverbindungen in Möbelwerkstätten.
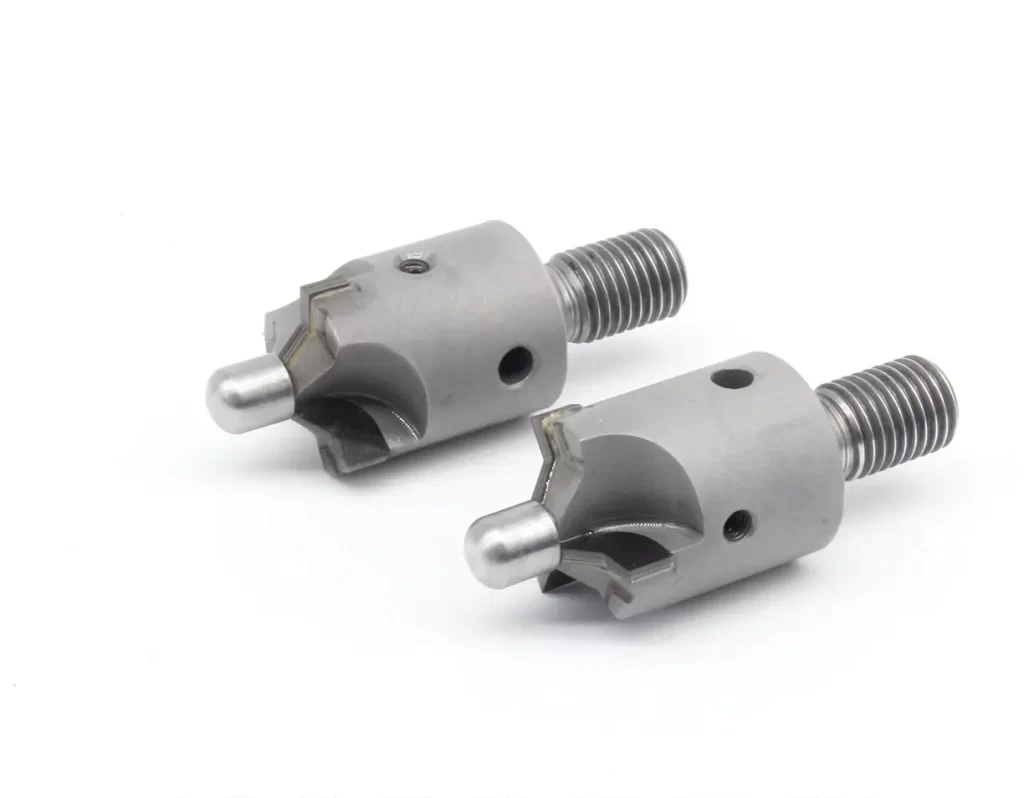
Senker erzeugen konische Senkungen oder entgraten geeignete Bohrungen. Stimmen Sie Winkel und Durchmesser auf Befestigungselement und Zeichnung ab. PCD-Ausführungen können für abrasive Verbundwerkstoffe passen, garantieren aber keine ausbruchfreien Kanten.
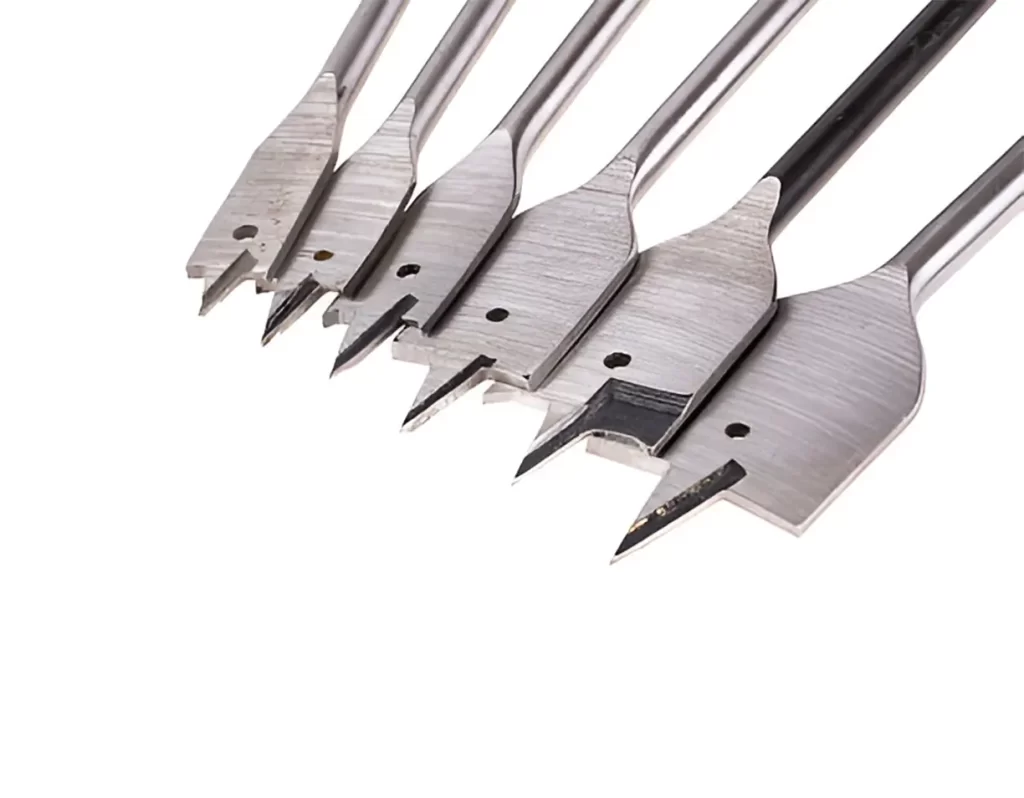
Flachfräsbohrer
Flachfräsbohrer bearbeiten geeignete Holzbohrungen in unterschiedlichen Größen; 13 mm ist keine allgemeine Mindestgröße. Wählen Sie Durchmesser, Eintrittsverfahren und Schnittbedingungen passend zu Werkzeug und Werkstück. Bei geeigneten Holzarbeiten können sie wirtschaftlich sein.
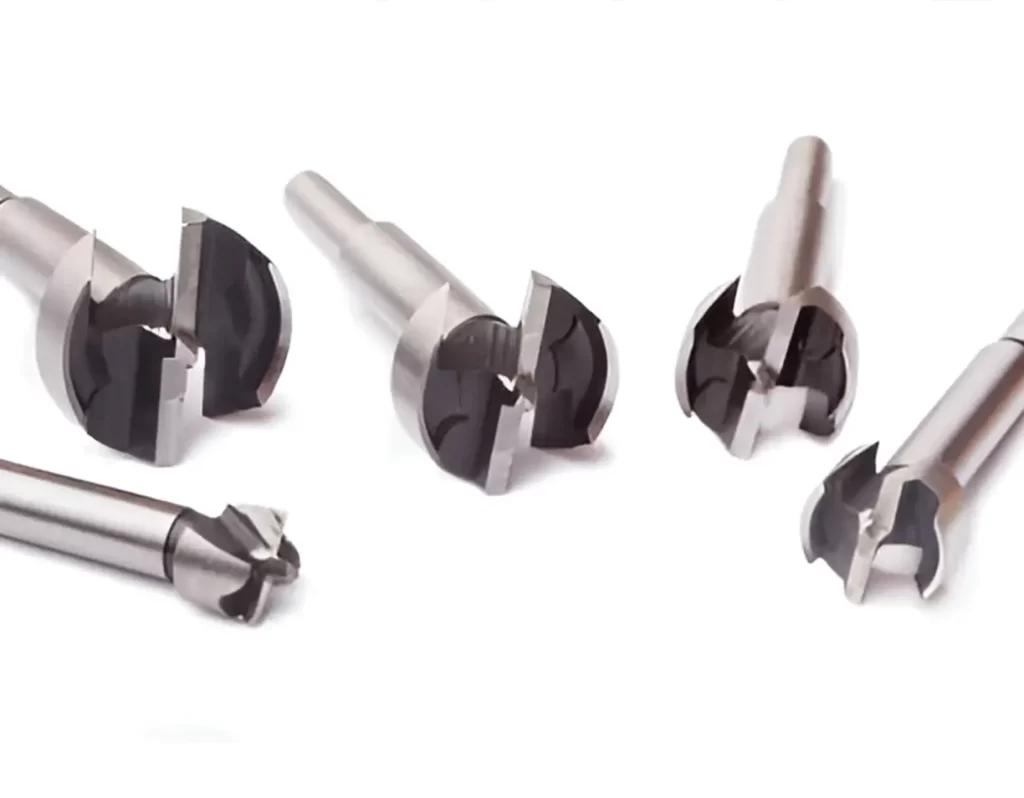
Forstnerbohrer
Spezialisiert auf Bohrungen mit flachem Grund im Möbelbau. Die Umfangsschneide verringert Ausrisse, während die Zentrierspitze den Schnitt führt. Wichtig für die Montage von Topfscharnieren in Küchenmöbelfabriken.
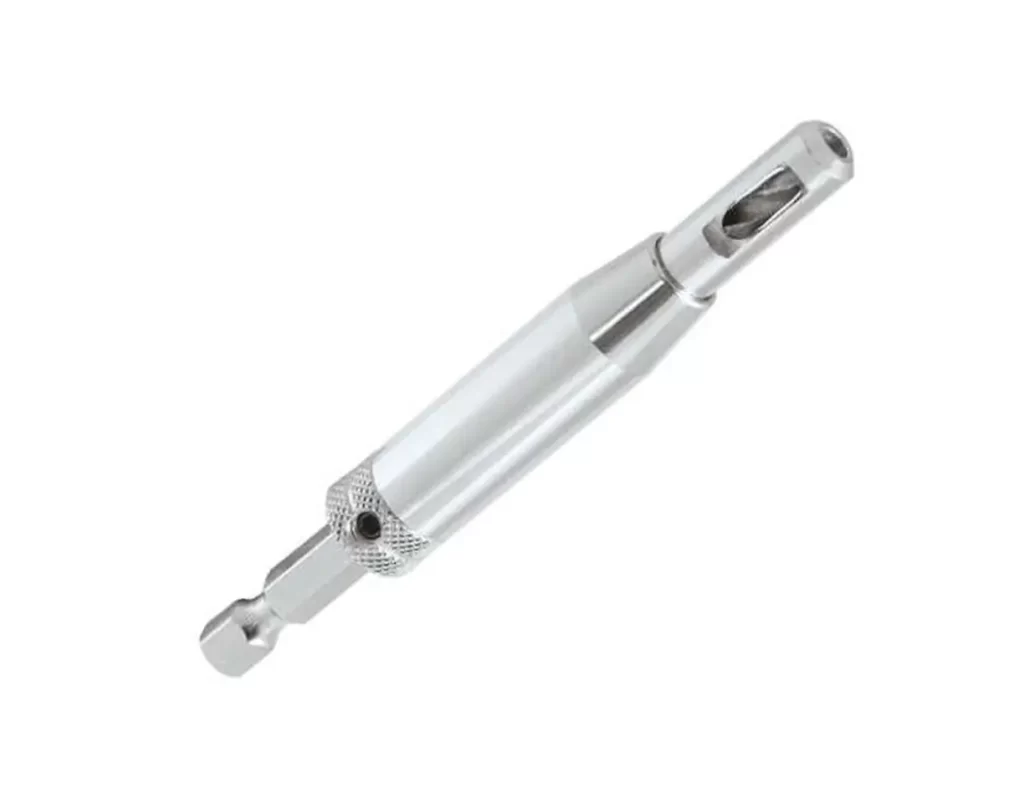
Scharnierbohrer
Scharnierbohrer kann einen selbstzentrierenden Bohrer für Scharnierschrauben oder einen Fräser für Topfscharniere bezeichnen. Ihre Aufgaben unterscheiden sich; wählen Sie das Werkzeug für die konkrete Bohrung, statt jeden Scharnierbohrer als Forstnerbohrer zu betrachten.
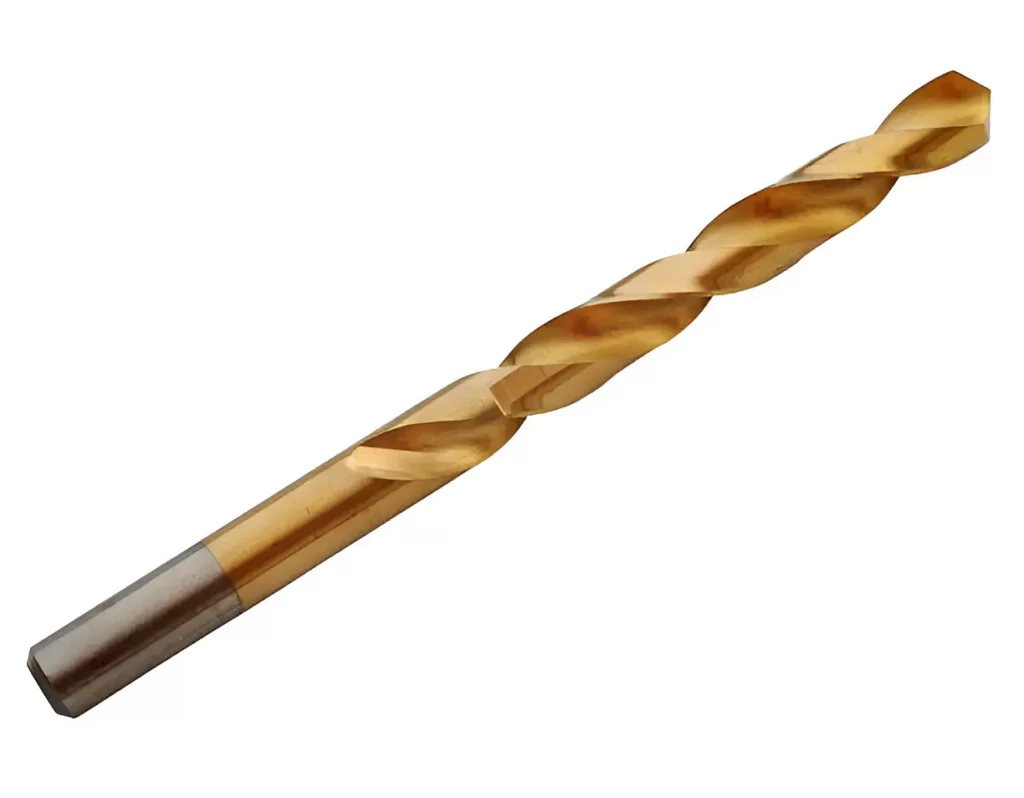
HSS-Bohrer
HSS-Bohrer können bei anwendungsgerechter Ausführung verschiedene Metalle und Nichtmetalle bearbeiten. Eine TiN- oder TiAlN-Beschichtung kann die Verschleißfestigkeit unterstützen, erhöht aber nicht automatisch die Standzeit und ersetzt keine korrekte Werkzeugauswahl.
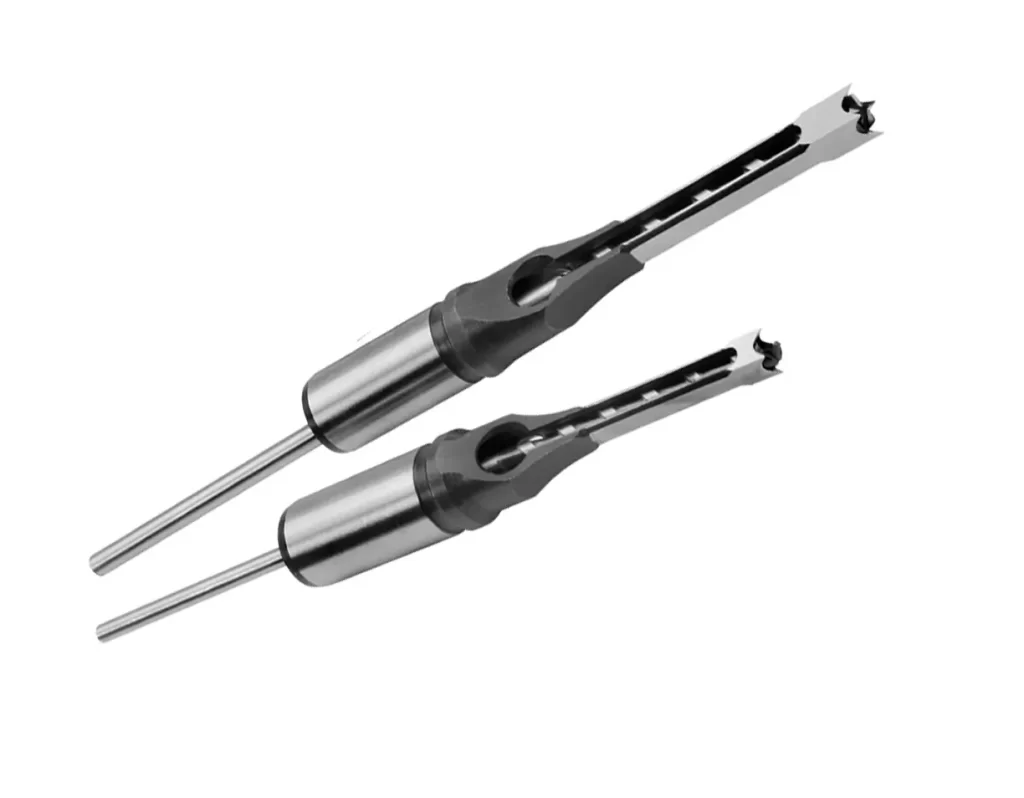
Hohlstemmer mit Innenbohrer
Für quadratische oder rechteckige Zapfenlöcher in Holz. Kombiniert einen inneren Bohrer mit einem äußeren Stemmeisen und erfordert eine Stemmmaschine. Wichtig für klassische Holzverbindungen, etwa Tischbeinmontage in Holzwerkstätten.
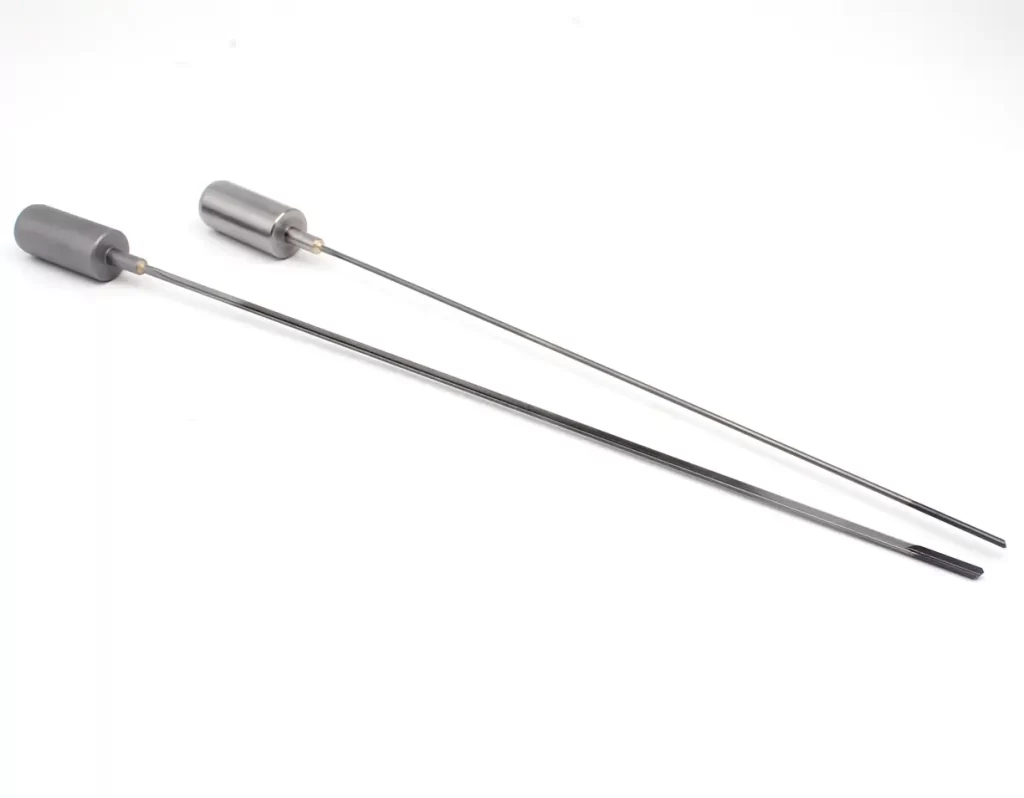
Tieflochbohrer (Einlippenbohrer)
Einlippenbohrer sind Spezialwerkzeuge für geeignete Tiefbohranwendungen. Ein Tiefen-Durchmesser-Verhältnis um 10:1 ist eine verbreitete Konvention, kein allgemeiner Grenzwert. Die ursprünglichen Angaben zu Tiefen über 1 Meter und Ra ≤1.6 μm erfordern einen qualifizierten Prozess; innere Kühlkanäle allein gewährleisten diese Werte nicht.
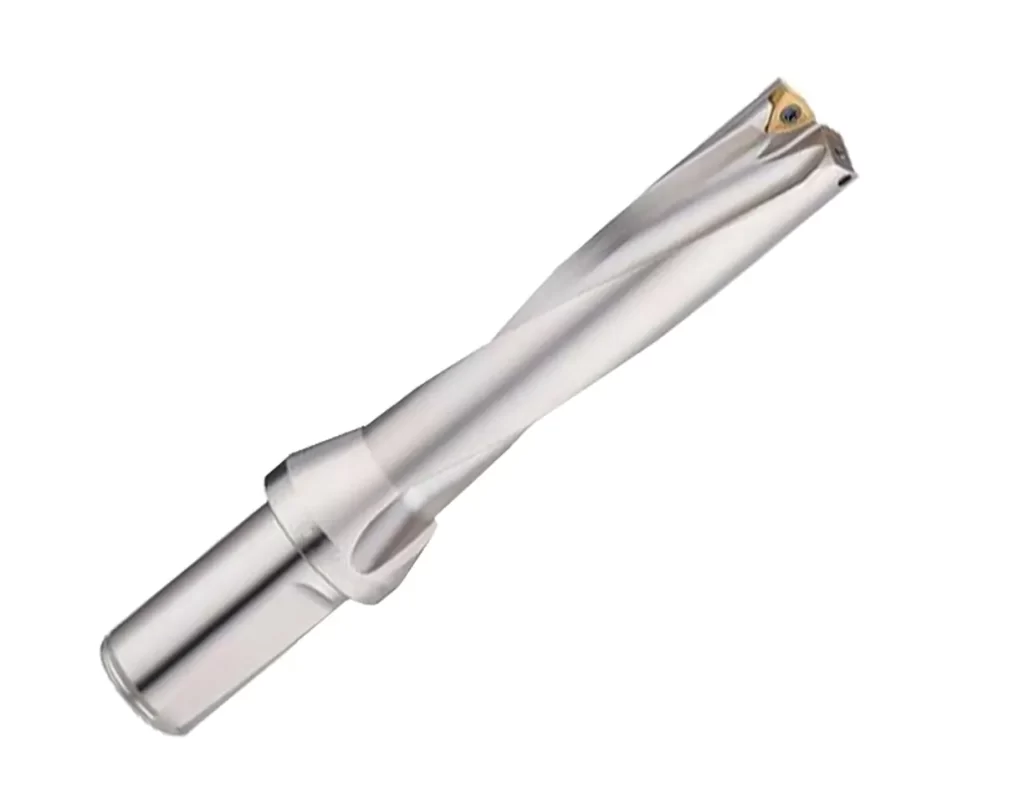
Wendeplattenbohrer verwenden austauschbare Schneidplatten und sind in verschiedenen Längen und Durchmessern verfügbar. Die ursprüngliche Angabe ≥12 mm ist keine allgemeine Grenze; Plattensitze sind nicht grundsätzlich U-förmig. Wählen Sie den Bohrer nach Bohrungsart, Werkstoff und Maschine.
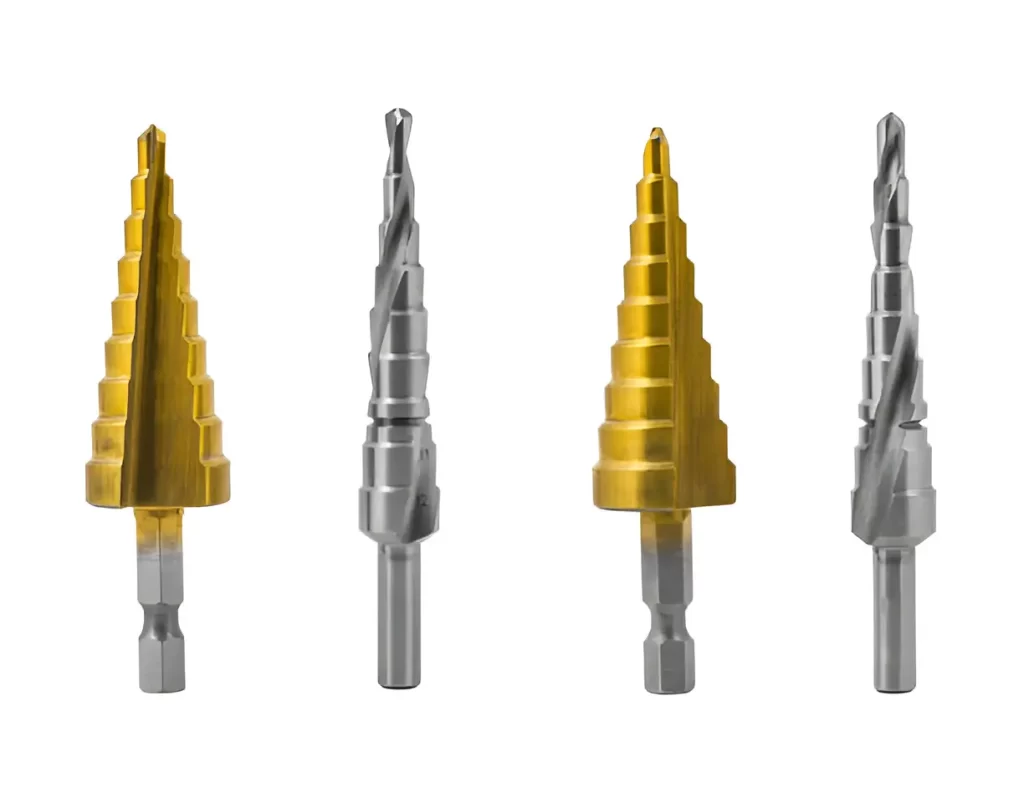
Stufenbohrer
Konische Stufenform für mehrere Lochdurchmesser mit einem Werkzeug. Geeignet für dünne Metalle (etwa große Elektrogehäuse) oder PVC-Rohre; Installateure passen damit Lochdurchmesser vor Ort schnell an.
Bohrerschäfte erklärt
Der Bohrerschaft muss für sicheren Betrieb zum Bohrfutter passen. Häufige Schaftausführungen:
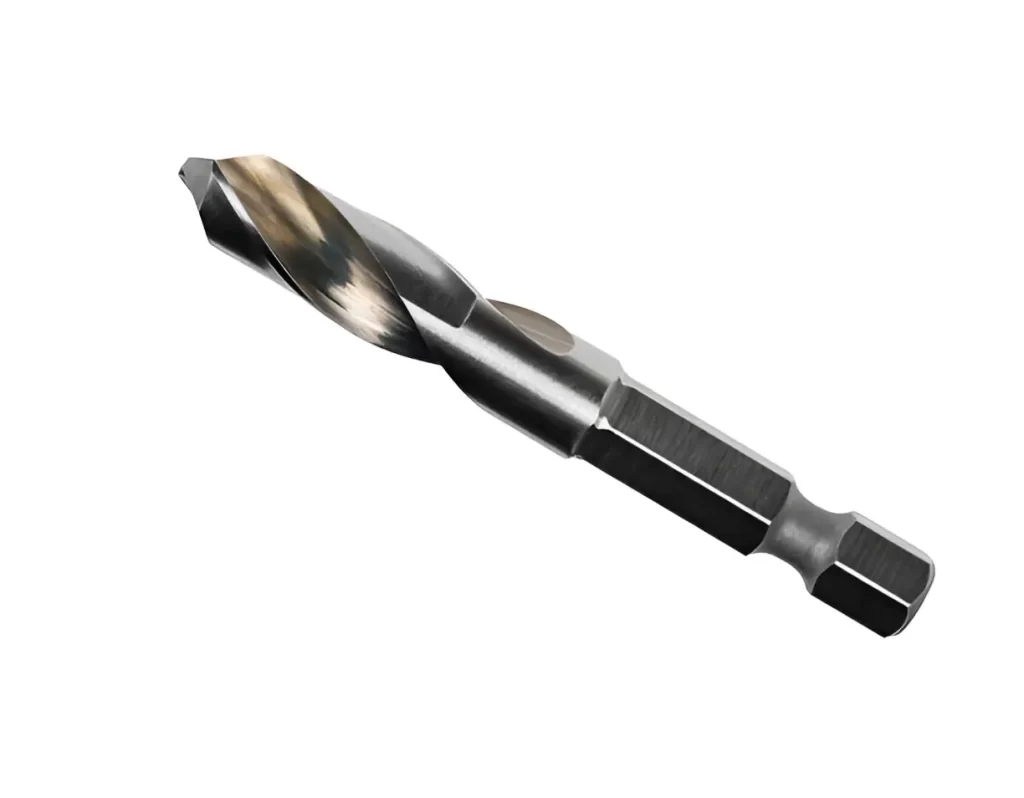
Sechskantschaft
Ein Sechskantschaft benötigt ein passendes Futter oder einen geeigneten Halter. Er allein qualifiziert einen Bohrer nicht für einen Schlagschrauber oder Schlagbetrieb; prüfen Sie zulässigen Antrieb und Betriebsbedingungen.
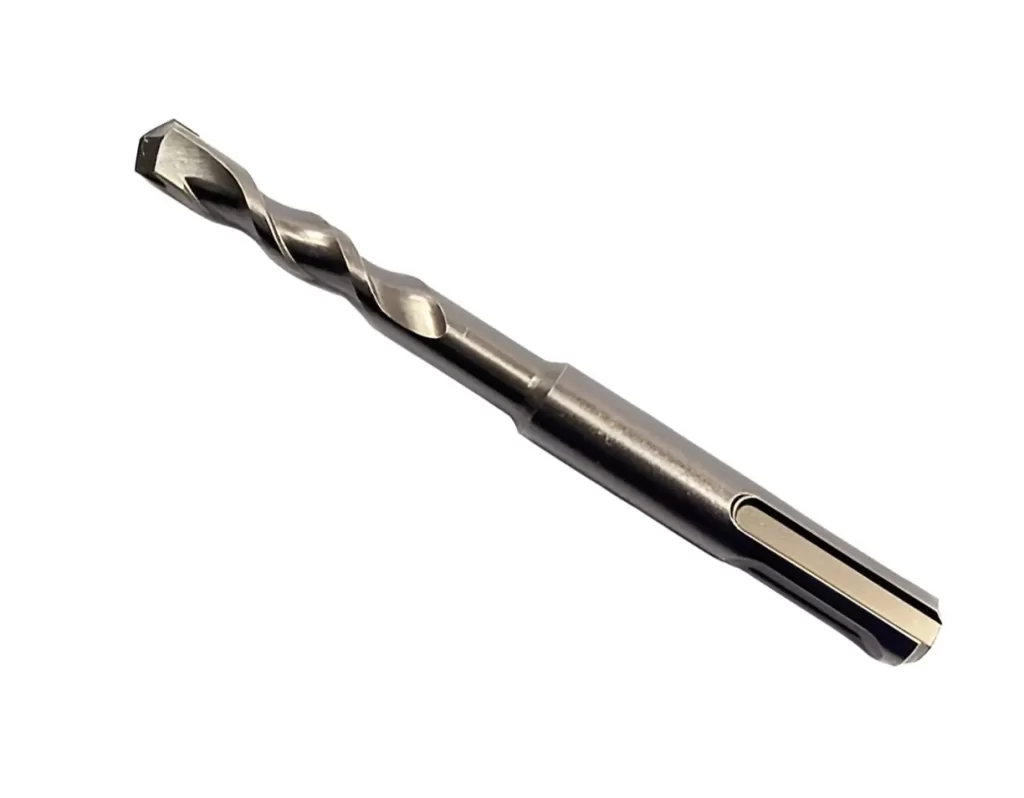
SDS-Schaft
Ein SDS-Schaft verwendet eine passende Aufnahme, um das Werkzeug zu halten und Bewegung zu übertragen. Stimmen Sie das konkrete System ab, etwa SDS-plus oder SDS-max; es ist nicht mit jedem Schlagbohrfutter austauschbar.
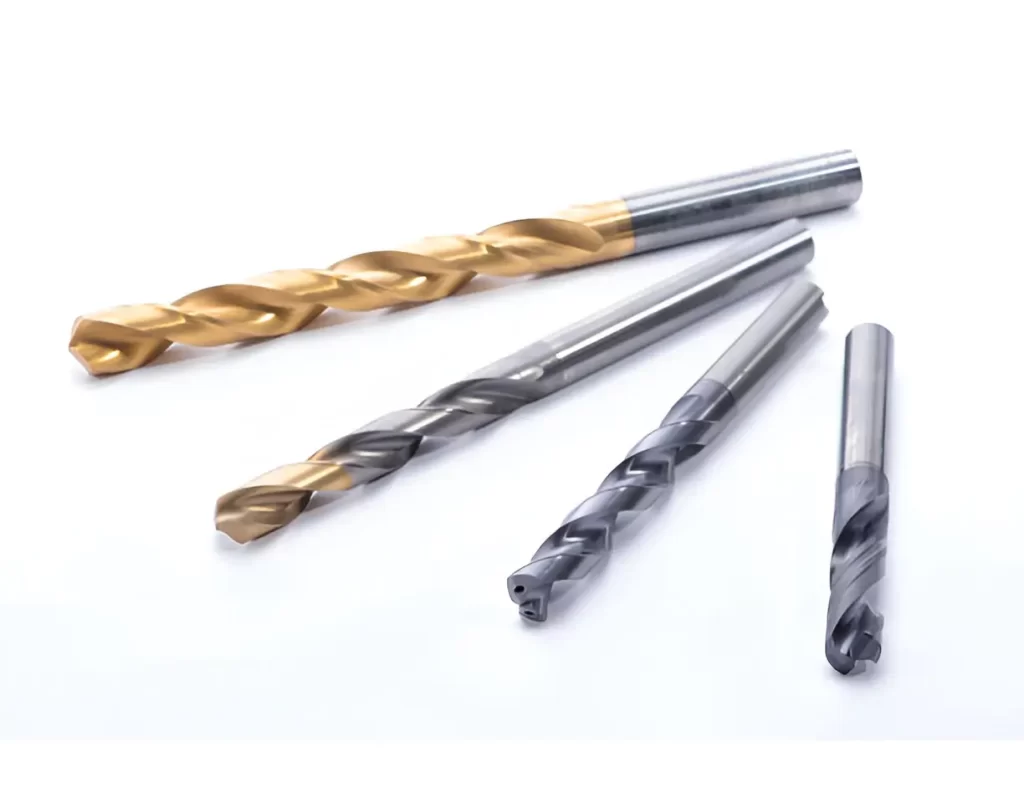
Zylinderschaft
Die häufigste Bauform mit zylindrischem Schaft. Benötigt ein Spannfutter oder eine Spannzange. Vielseitig in Akkubohrmaschinen, Tischbohrmaschinen, CNC-Maschinen und Fräsmaschinen einsetzbar.
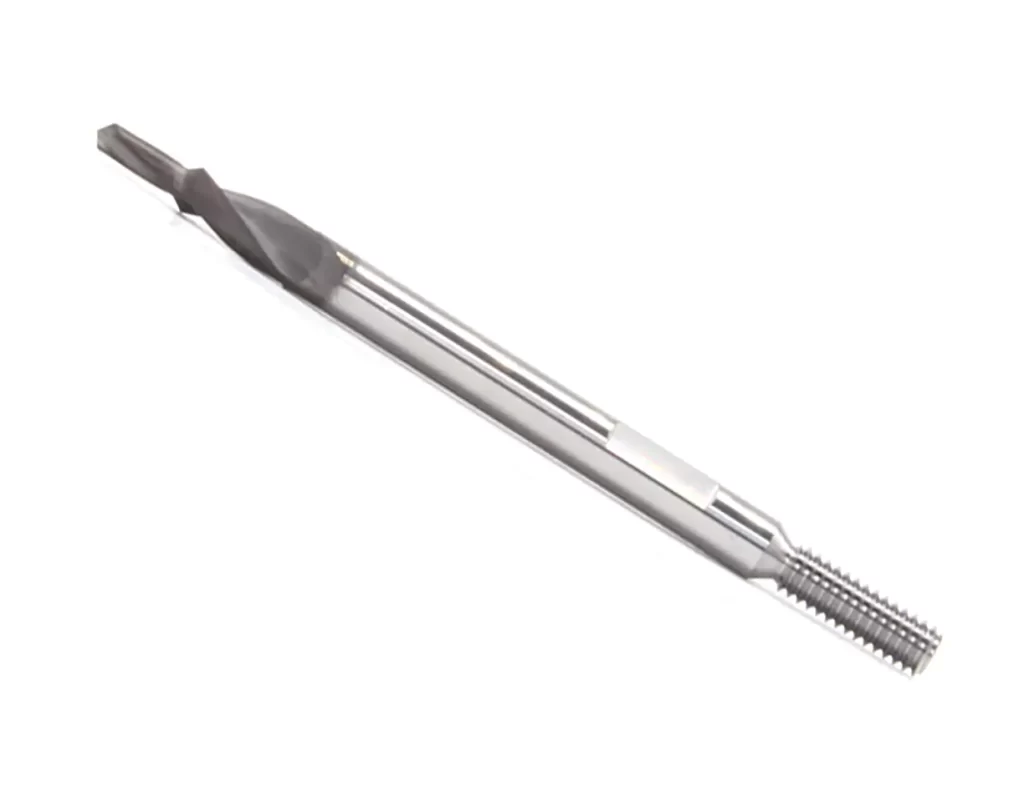
Gewindeschaft
Ein Gewindeschaft verbindet sich mit einem definierten Gewindehalter oder einer Spindel. Gewindegröße, Drehrichtung und Anlagebedingungen müssen passen; bloßes Anziehen von Hand belegt weder sicheren Halt noch allgemeine Eignung für hohe Drehmomente.
Bohrerwinkel erklärt
Der Bohrerwinkel beeinflusst die Bohreffizienz und Werkstoffeignung direkt. Verbreitet sind zwei gängige Spitzenwinkel: 118° und 135°.
Ein Spitzenwinkel von 118° ist bei Universalbohrern verbreitet. Die Eignung für Metalle wie Baustahl sowie für Holz oder Kunststoffe hängt vom jeweiligen Werkzeug und den Schnittbedingungen ab.
Eine 135°-Spitze ist eine mögliche Ausführung für anspruchsvolles Metallbohren. Sie ist nicht automatisch für jeden Edelstahl, gehärteten Stahl, jede hochfeste Legierung oder Titananwendung die richtige Wahl.
Weitere Spitzenwinkel sind 80°, 90°, 120° und 140°. Die Auswahl hängt von Werkstoff, Bohrungsanforderungen, Bohrerausführung und Aufspannung ab. Der Spitzenwinkel allein bestimmt weder Schnittwiderstand noch Haltbarkeit und erlaubt keine einfache Regel für weiche gegenüber harten Werkstoffen.
Fazit
Wählen Sie Schneidstoff, Geometrie, Beschichtung und Schnittbedingungen passend zur Anwendung. Kobaltlegierter HSS ist nicht einfach eine Kobaltbeschichtung und eignet sich nicht automatisch für jeden gehärteten Stahl. SUNDI-Ingenieure helfen bei der Bewertung der Werkzeuganforderungen; besprechen Sie Ihre Zerspanungsanwendung mit unserem Technikteam.