










Bohrerspitzenwinkel-Tabelle: 118° oder 135° nach Werkstoff und Anwendung
Eine Bohrerspitzenwinkel-Tabelle ist nützlich, um die Auswahl einzugrenzen, kann aber allein keinen Bohrer bestimmen. Eine 118°-Spitze ist ein vertrauter universeller Ausgangspunkt. Eine 135°-Spitze ist flacher und verkürzt die Spitzenhöhe; sie wird häufig mit Kreuzanschliff angeboten. Keiner der beiden Winkel ist für einen Werkstoff grundsätzlich richtig.
Nutzen Sie die folgende Tabelle als ersten Filter. Prüfen Sie anschließend vollständige Bohrergeometrie, Werkstoffsorte, Durchmesser, Bohrungstiefe, Aufspannsteifigkeit, Kühlschmierstoffzufuhr und Spanabfuhranforderungen anhand der Herstellerdaten.
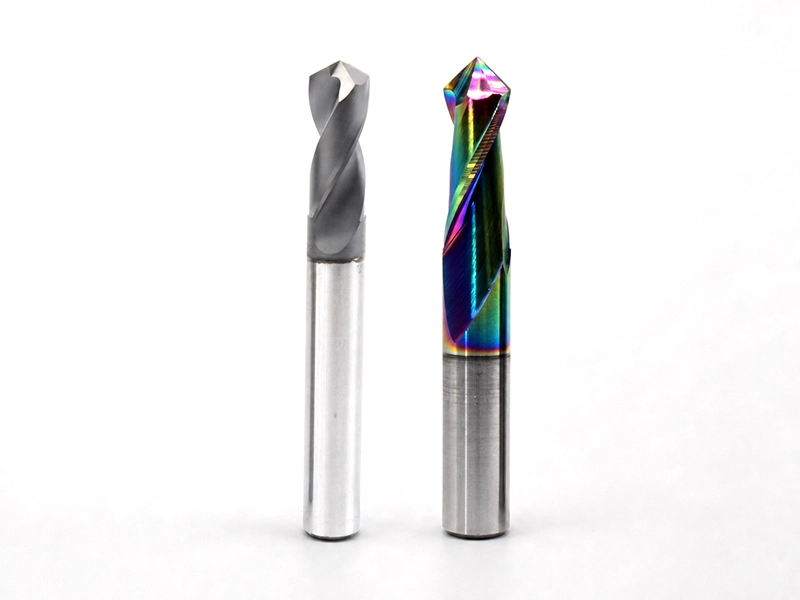
Kurzübersicht der Bohrerspitzenwinkel
Diese Übersicht zum Bohrerspitzenwinkel für verschiedene Werkstoffe ist bewusst an Bedingungen geknüpft. Werkstoffbezeichnungen allein sind zu allgemein für eine fertige Spezifikation.
| Werkstoff oder Anwendung | Nützlicher Ausgangspunkt | Warum es helfen kann | Vor dem Schnitt prüfen |
|---|---|---|---|
| Allgemeine niedrig- und mittelkohlenstoffhaltige Stähle | Universelle 118°-Geometrie oder werkzeugspezifische 135°-Option | Beide sind üblich; vollständige Spitzengeometrie und Aufspannung bestimmen das Ergebnis | Stahlsorte, Bohrerkonstruktion, Durchmesser, Tiefe, Steifigkeit, Kühlschmierstoff |
| Nichtrostende Stähle und andere kaltverfestigende Legierungen | Für den konkreten Bohrer und die Legierung vorgeschriebene Spitzengeometrie nutzen | Schneidenfestigkeit, Wärmekontrolle und kontinuierliche Spanbildung sind wichtiger als eine Zweiwinkelregel | Legierung, Schneidstoff/Beschichtung, kontinuierlicher Vorschub, Kühlschmierstoff, Spanbrechzyklus |
| Gusseisen | Mit der Gusseisenempfehlung des Bohrerherstellers beginnen | Abrasivität und Spanform hängen von der Gusseisensorte ab | Gusseisensorte, Schneidstoff, Staub-/Spankontrolle, Bohrungstoleranz |
| Aluminium und andere Nichteisenlegierungen | Auf Legierung und Spanvolumen abgestimmte Geometrie verwenden | Spanwinkel, Spannutoberfläche und Abfuhr können wichtiger als der Spitzenwinkel sein | Legierung, Neigung zum Zusetzen, Innenkühlung, Spannutkapazität |
| Dünne Querschnitte oder eintrittsempfindliche Bearbeitung | Flachere Spitze oder geeigneten Kreuzanschliff erwägen | Eine kürzere Spitze und geringere Eintrittskraft können bei passender Konstruktion helfen | Werkstückabstützung, Austrittsverhalten, Gratanforderung, dokumentierte Werkzeugvorgaben |
| Gehärtete oder hochfeste Werkstücke | Bohrerspezifische Anwendungstabelle befolgen | „Harter Werkstoff = 135°“ reicht nicht zur Festlegung von Schneidenpräparation oder Schneidstoff | Tatsächliche Härte, Schneidstoff/Beschichtung, Maschinensteifigkeit, Kühlschmierstoff, Tiefe |
Die Tabelle grenzt die Auswahl ein; sie erlaubt nicht, Drehzahl-, Vorschub-, Kühlungs- und Anwendungsgrenzen des Herstellers zu ignorieren.
118° oder 135°: Was der Winkel tatsächlich verändert
Der eingeschlossene Winkel verändert Form und axiale Länge der Spitze. Eine 118°-Spitze ist spitzer, eine 135°-Spitze flacher.
| Entscheidungsfaktor | 118°-Spitze | 135°-Spitze |
|---|---|---|
| Spitzenform | Spitzer | Flacher |
| Konventionelle Spitzenhöhe | Etwa 0.300 × Durchmesser | Etwa 0.207 × Durchmesser |
| Übliche Einordnung | Vertrauter universeller Ausgangspunkt | Übliche flachere Variante bei anwendungsspezifischen Bohrern |
Der Begriff 118-Grad-Bohrerspitze beschreibt den eingeschlossenen Winkel, nicht Schneidstoff, Kerndicke, Schneidenpräparation, Drall, Spannutoberfläche oder Beschichtung. Dasselbe gilt für eine 135-Grad-Bohrerspitze. Diese ausgelassenen Details können das Schnittverhalten bestimmen; ein reiner Winkelvergleich hat daher klare Grenzen.
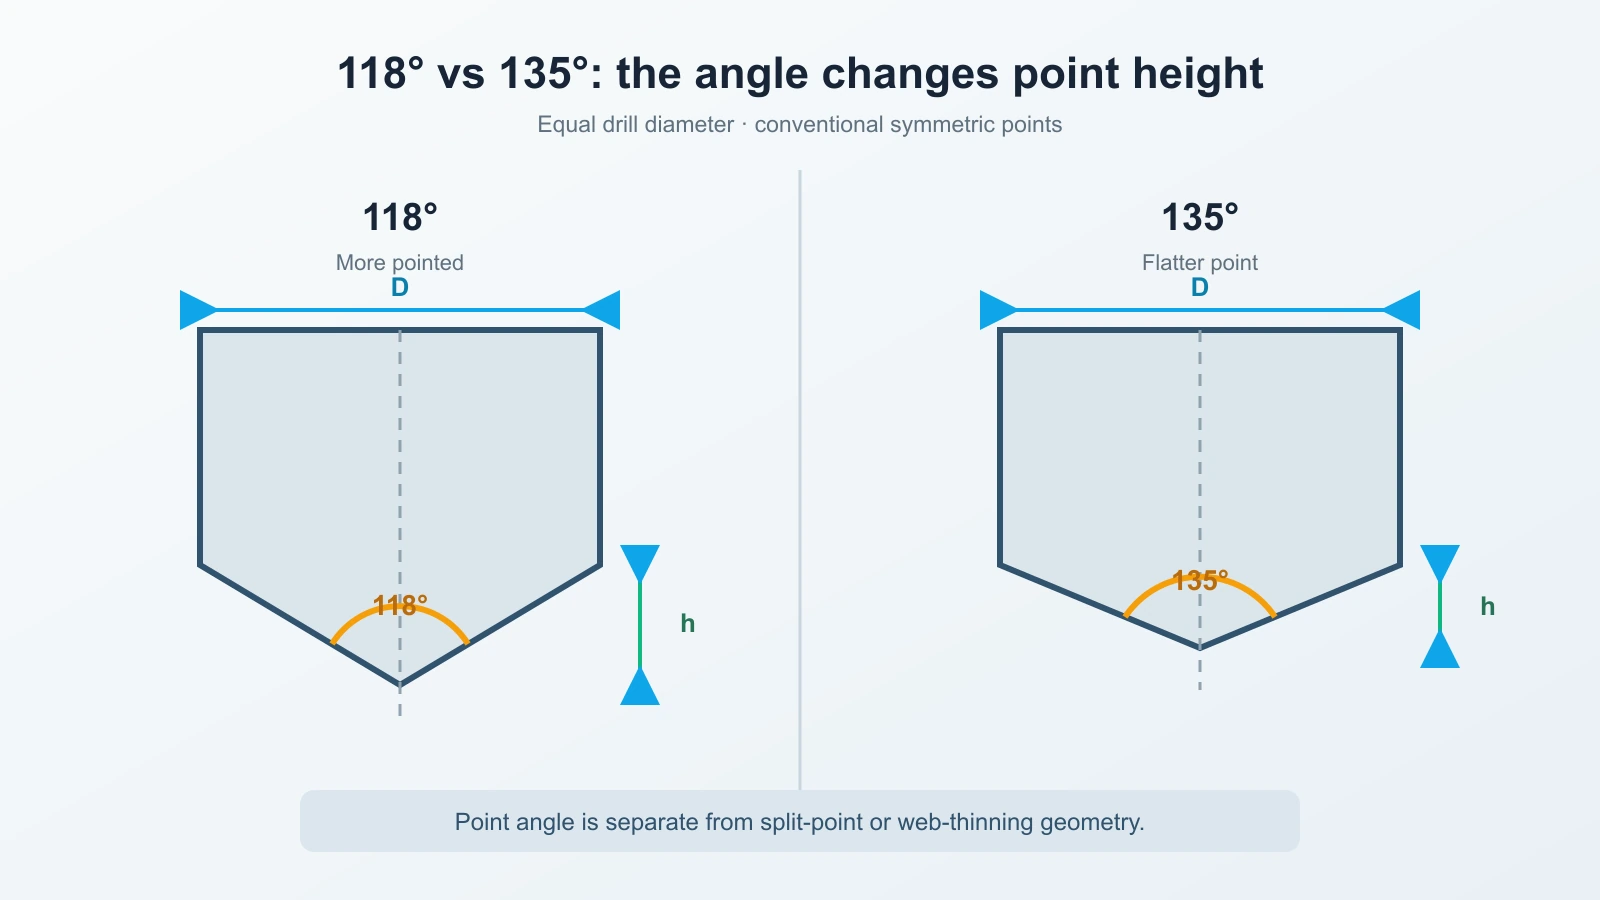
Spitzenwinkel und Kreuzanschliff sind getrennte Entscheidungen
Im Zentrum eines konventionellen Spiralbohrers verdrängt die Querschneide zunächst Material, bevor die Hauptschneiden übernehmen. Ausspitzung und Kreuzanschliff verändern diesen Zentralbereich. Sie können die Axialkraft senken und das Anbohrverhalten verbessern, sind aber nicht im Spitzenwinkel festgelegt.
Diese Unterscheidung verhindert einen häufigen Kauffehler: Ein Bohrer mit Kreuzanschliff wird durch seine Zentrumsgeometrie definiert, nicht allein durch die Kennzeichnung 135°. Manche 135°-Bohrer haben einen Kreuzanschliff, andere nicht; Ausspitzungen kommen auch bei anderen Winkeln vor. Lesen Sie die vollständige Geometriebeschreibung.
Das verhindert auch überzogene Versprechen. Ein Kreuzanschliff kann einem geeigneten Bohrer beim präzisen Ansetzen helfen; Rundlauf, Oberflächenzustand, Werkstückspannung, Bohrerlänge, Maschinensteifigkeit und tatsächlicher Anschliff beeinflussen die Lage dennoch.
Anbohrstrategie prüfen
Anbohren ist eine weitere Systementscheidung. Verlangt der Prozess eine Anbohrung, muss deren Spitzenwinkel zum Hauptbohrer passen, damit dieser wie vorgesehen eingreift und nicht ungünstig an den Außenecken belastet wird.
Eine übliche Werkstattregel empfiehlt einen größeren Anbohrwinkel als den Spitzenwinkel des Hauptbohrers. Die richtige Vorgehensweise hängt jedoch von Bohrerkonstruktion und Herstelleranweisungen ab. Manche selbstzentrierenden Bohrer benötigen möglicherweise nicht dieselbe Anbohrstrategie. Machen Sie aus „135°“ weder „niemals anbohren“ noch „immer anbohren“.
Bricht der Bohrer beim Eintritt aus oder setzt er regelmäßig versetzt an, prüfen Sie Anbohrgeometrie, Rundlauf, Steifigkeit, Oberflächenzustand und Spitzenkonstruktion gemeinsam, bevor Sie nur den Spitzenwinkel ändern.
Spitzenhöhe vor der Sacklochprogrammierung berechnen
Ein Bohrer erreicht seinen Nenndurchmesser erst, nachdem die Spitze eingedrungen ist. Bei einer konventionellen symmetrischen Spitze ergibt sich die axiale Spitzenhöhe h aus dem Bohrerdurchmesser D und dem eingeschlossenen Spitzenwinkel A:
Für die beiden üblichen Winkel:
- Spitzenhöhe bei 118° ≈ 0.300 × D
- Spitzenhöhe bei 135° ≈ 0.207 × D
Bei einem 10-mm-Bohrer ist die konventionelle Spitze damit etwa 3.00 mm bei 118° und 2.07 mm bei 135° hoch. Fordert die Zeichnung 20 mm Tiefe mit vollem Durchmesser, betragen die geometrischen Tiefen bis zur Spitze ungefähr 23.00 mm beziehungsweise 22.07 mm, noch ohne prozessspezifische Zugabe.
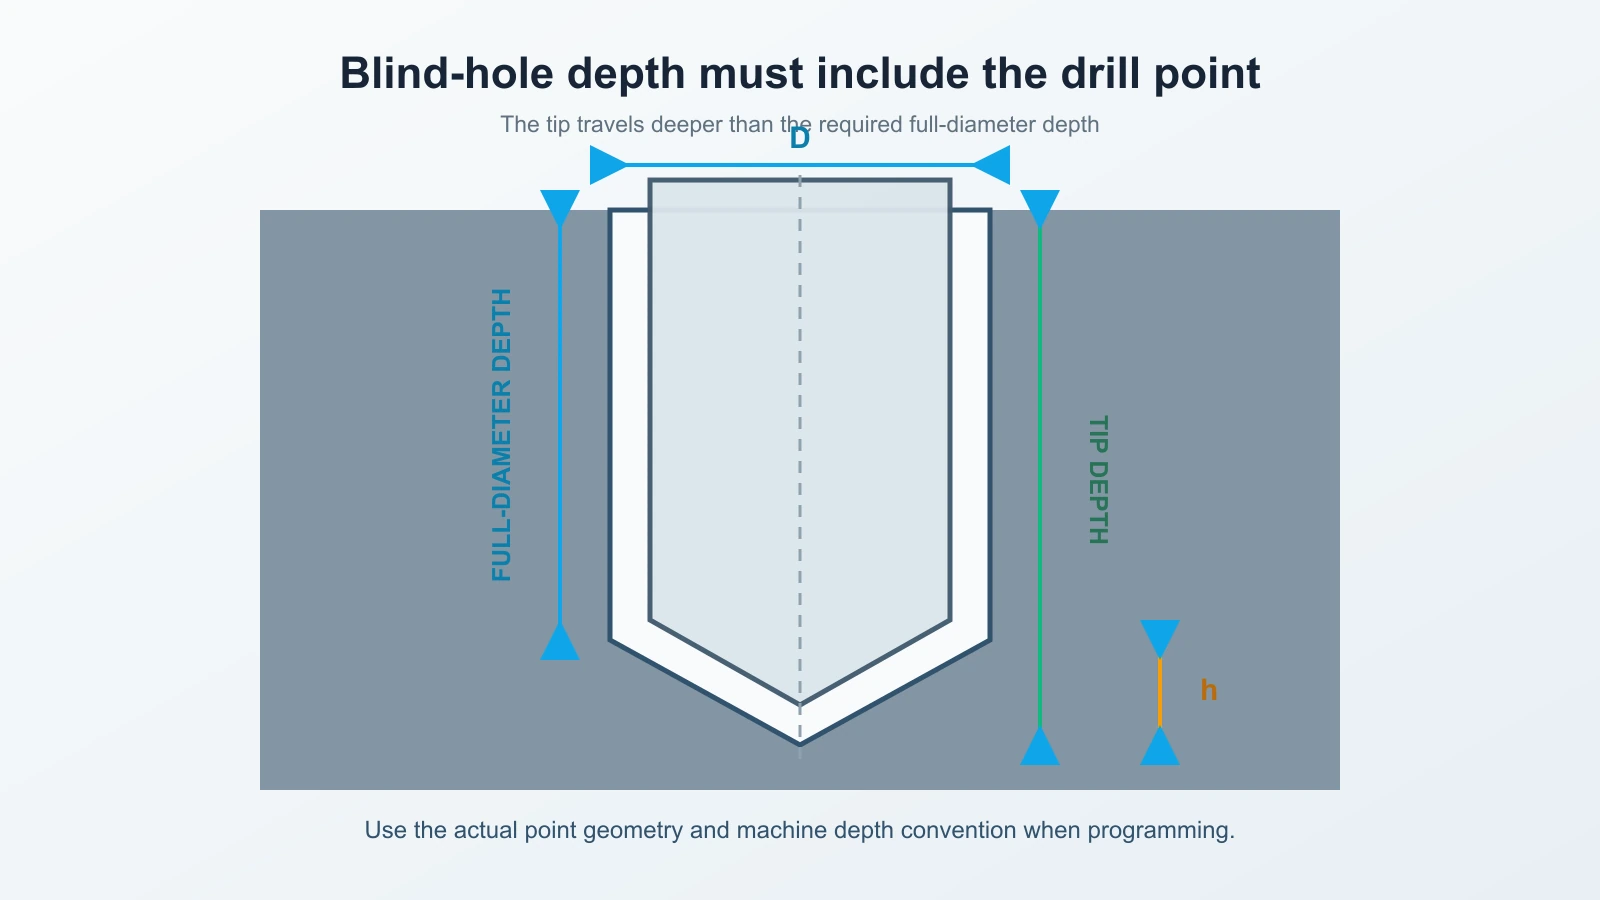
Dies ist eine Geometrieberechnung, keine vollständige CNC-Zyklusempfehlung. Die tatsächliche Programmiertiefe muss auch realen Anschliff, Maschinenkonventionen, Durchbruch- oder Bodenfreiraumanforderungen, Toleranz und Werkzeugdokumentation berücksichtigen. Die obige Berechnung der symmetrischen Spitze liefert Faktor und Rechenbeispiel; maßgeblich bleibt die tatsächliche Geometrie des gewählten Bohrers.
Auswahl in fünf Schritten
- Bohrung definieren. Erfassen Sie Werkstoffsorte und Härte, Durchmesser, Tiefe mit vollem Durchmesser, Toleranz, Durchgangs- oder Sackloch, Eintrittsfläche und Austrittszustand.
- Nach Bohrerkonstruktion filtern. Wählen Sie Bohrertyp und Werkzeugfamilie passend zu Werkstoff, Tiefe, Kühlschmierstoffzufuhr und Maschine. Der Spitzenwinkel ist ein Kriterium in diesem Filter.
- Vollständige Spitzenbeschreibung lesen. Bestätigen Sie Spitzenwinkel, Kreuzanschliff oder Ausspitzung, Schneidenpräparation, Schneidstoff, Beschichtung sowie Pilot- oder Anbohranweisungen.
- Den Prozess rund um die Spitze prüfen. Prüfen Sie Rundlauf, Werkstückspannung, Halterzustand, Anbohrgeometrie, kontinuierlichen Vorschub, Kühlschmierstoff und Spanabfuhr.
- Spitzenhöhe berücksichtigen und validieren. Addieren Sie bei Sacklöchern die Spitzenzugabe, validieren Sie den Prozess anschließend unter kontrollierten Bedingungen und prüfen Sie die Bohrung.
Die Reihenfolge ist bewusst umfassender als eine Werkstofftabelle. Spitzenwinkel, Querschneide, Hauptschneiden, Spannuten und Drall sind zusammengehörige Teile desselben Werkzeugs.
Den Bohrer als System auswählen
Vergleichen Sie nach Definition der Anwendung die verfügbaren Bauarten in der Kategorie Bohrwerkzeuge. Grenzen Sie damit die Werkzeugfamilie ein und bestätigen Sie anschließend die Eignung für Werkstoffsorte, Bohrungsdurchmesser und -tiefe, Toleranz, Maschine, Kühlschmierstoffzufuhr und erforderliche Spitzengeometrie. Dieser Link unterstützt die Auswahl; er behauptet nicht, dass ein aufgeführtes Werkzeug jede Tabellenzeile abdeckt.
Das Ergebnis diagnostizieren, statt den Winkel verantwortlich zu machen
Bei Prozessproblemen kann das Symptom den nächsten sinnvollen Prüfschritt zeigen:
| Symptom | Vor einer Winkeländerung prüfen | Warum |
|---|---|---|
| Bohrer verläuft beim Eintritt | Rundlauf, Spitzensymmetrie, Oberflächenzustand, Anbohrkompatibilität, Werkzeuglänge und Steifigkeit | Lagefehler können unabhängig von der Winkelwahl entstehen |
| Außenecken brechen aus | Anbohrwinkel, Schneidenpräparation, unterbrochener Eintritt, Rundlauf und Vorschub | Vorzeitiger Eckenkontakt oder Stoß kann die Hauptschneiden überlasten |
| Hohe Axialkraft | Querschneiden-/Kreuzanschliffgeometrie, Kerndicke, Vorschub, Werkzeugverschleiß und Werkstoffverhalten | Die Zentrumsgeometrie beeinflusst die Axialkraft stark |
| Späne stauen sich in der Bohrung | Spannutkapazität, Kühlschmierstoff, Spanbrechzyklus, Tiefen-Durchmesser-Verhältnis und Werkstoff | Der Spitzenwinkel löst keine Abfuhrgrenze |
| Sackloch mit vollem Durchmesser zu flach | Spitzenhöhenzugabe, tatsächlicher Anschliff und Tiefenbezug der Maschine | Spitzentiefe und Tiefe mit vollem Durchmesser sind nicht gleich |
Werkstattdiskussionen widersprechen sich häufig darin, welcher Winkel „funktioniert“, weil Bohrer, Maschine, Kühlschmierstoff, Durchmesser, Tiefe und Vorschubbedingungen unterschiedlich sind. Verstehen Sie das als Hinweis, fehlende Variablen zu erfassen, nicht als Beleg für die Bedeutungslosigkeit der Geometrie.
Praktische Schlussfolgerung
Verwenden Sie die Bohrerspitzenwinkel-Tabelle , um Kandidaten einzugrenzen, statt einen universellen Sieger festzulegen. Eine 118°-Spitze ist eine sinnvolle universelle Referenz; eine 135°-Spitze eine übliche flachere Alternative. Trennen Sie anschließend Spitzenwinkel und Kreuzanschliff, prüfen Sie Anbohren und Kühlung, berechnen Sie die Spitzenzugabe für Sacklöcher und befolgen Sie die Anwendungsdaten des konkreten Herstellers.
Dieser Prozess dauert etwas länger als eine Auswahl nur nach Werkstoffname. Er liefert jedoch eine Entscheidung, die Sie erklären, testen und wiederholen können.