










Ângulos de ponta de broca: 118° versus 135° por material e aplicação
Uma tabela de ângulos de ponta de broca é útil para restringir as opções, mas não permite selecionar, por si só, uma broca. A ponta de 118° é um ponto de partida geral conhecido. A de 135° é mais plana, reduz a altura da ponta e é frequentemente oferecida com afiação de ponta dividida. Nenhum ângulo é universalmente correto para um material.
Utilize a tabela como primeiro filtro. Depois verifique a geometria completa, qualidade do material, diâmetro, profundidade, rigidez da montagem, fluido de corte e evacuação de aparas face aos dados do fabricante.
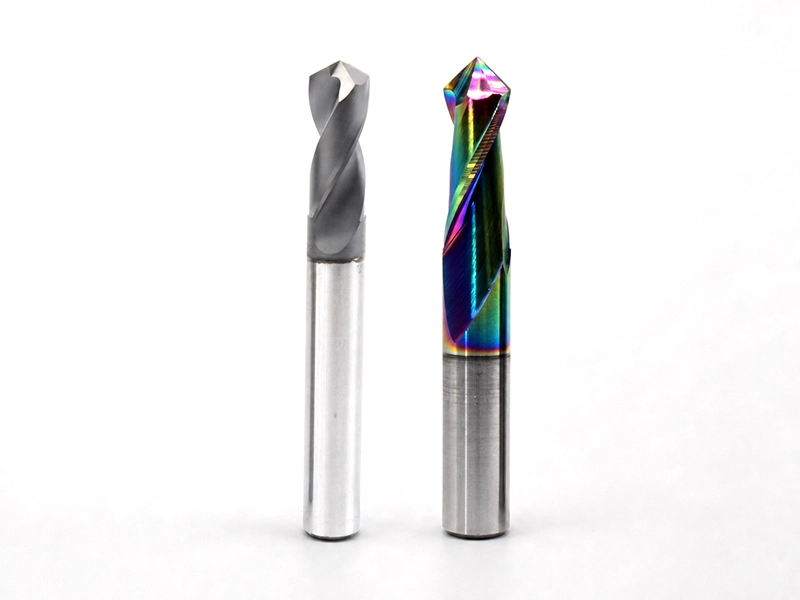
Tabela rápida de ângulos de ponta
Esta tabela do ângulo de ponta para diferentes materiais é deliberadamente condicionada. Os nomes dos materiais, por si só, são demasiado gerais para constituir uma especificação completa.
| Material ou aplicação | Ponto de partida útil | Porque pode ajudar | Verificar antes de cortar |
|---|---|---|---|
| Aços gerais de baixo e médio carbono | Geometria geral de 118° ou opção de 135° específica da ferramenta | Ambas são comuns; a ponta completa e a montagem determinam o resultado | Qualidade do aço, construção, diâmetro, profundidade, rigidez e fluido de corte |
| Aços inoxidáveis e outras ligas que encruam | Usar a geometria especificada para a broca e liga exatas | Resistência da aresta, controlo térmico e formação contínua de aparas importam mais do que uma regra de dois ângulos | Liga, material e revestimento, continuidade do avanço, fluido de corte e estratégia de furação intermitente |
| Ferros fundidos | Partir da recomendação do fabricante para ferro fundido | A abrasividade e a forma das aparas variam com o ferro fundido | Tipo de ferro fundido, material da ferramenta, controlo de pó e aparas, tolerância do furo |
| Alumínio e outras ligas não ferrosas | Usar geometria concebida para a liga e o volume de aparas | Ângulo de ataque, acabamento dos canais e evacuação podem dominar a escolha do ângulo | Liga, tendência à acumulação, refrigeração interna e capacidade dos canais |
| Secções finas ou trabalhos sensíveis à entrada | Considerar uma ponta mais plana ou uma ponta dividida adequada | Uma ponta mais curta e menor esforço axial na entrada podem ajudar com a construção adequada | Apoio da peça, saída, requisito de rebarba e instruções documentadas |
| Peças endurecidas ou de alta resistência | Seguir uma tabela de aplicação específica da broca | «Material duro = 135°» não basta para definir a preparação da aresta ou o material da ferramenta | Dureza real, substrato e revestimento, rigidez da máquina, fluido de corte e profundidade |
A tabela restringe as opções; não autoriza ignorar os limites de velocidade, avanço, refrigeração e aplicação do fabricante.
118° versus 135°: o que o ângulo realmente altera
O ângulo incluído altera a forma e o comprimento axial da ponta. A de 118° é mais aguda; a de 135° é mais plana.
| Fator de decisão | Ponta de 118° | Ponta de 135° |
|---|---|---|
| Forma da ponta | Mais aguda | Mais plana |
| Altura de ponta convencional | Aproximadamente 0.300 × diâmetro | Aproximadamente 0.207 × diâmetro |
| Posicionamento habitual | Referência geral conhecida | Opção mais plana comum em brocas específicas |
A expressão ponta de broca de 118 graus descreve o ângulo incluído, não o material, a espessura do núcleo, a preparação da aresta, a hélice, o acabamento dos canais ou o revestimento. O mesmo se aplica a uma ponta de broca de 135 graus. Esses detalhes omitidos podem determinar o comportamento de corte, pelo que comparar apenas ângulos tem um limite claro.
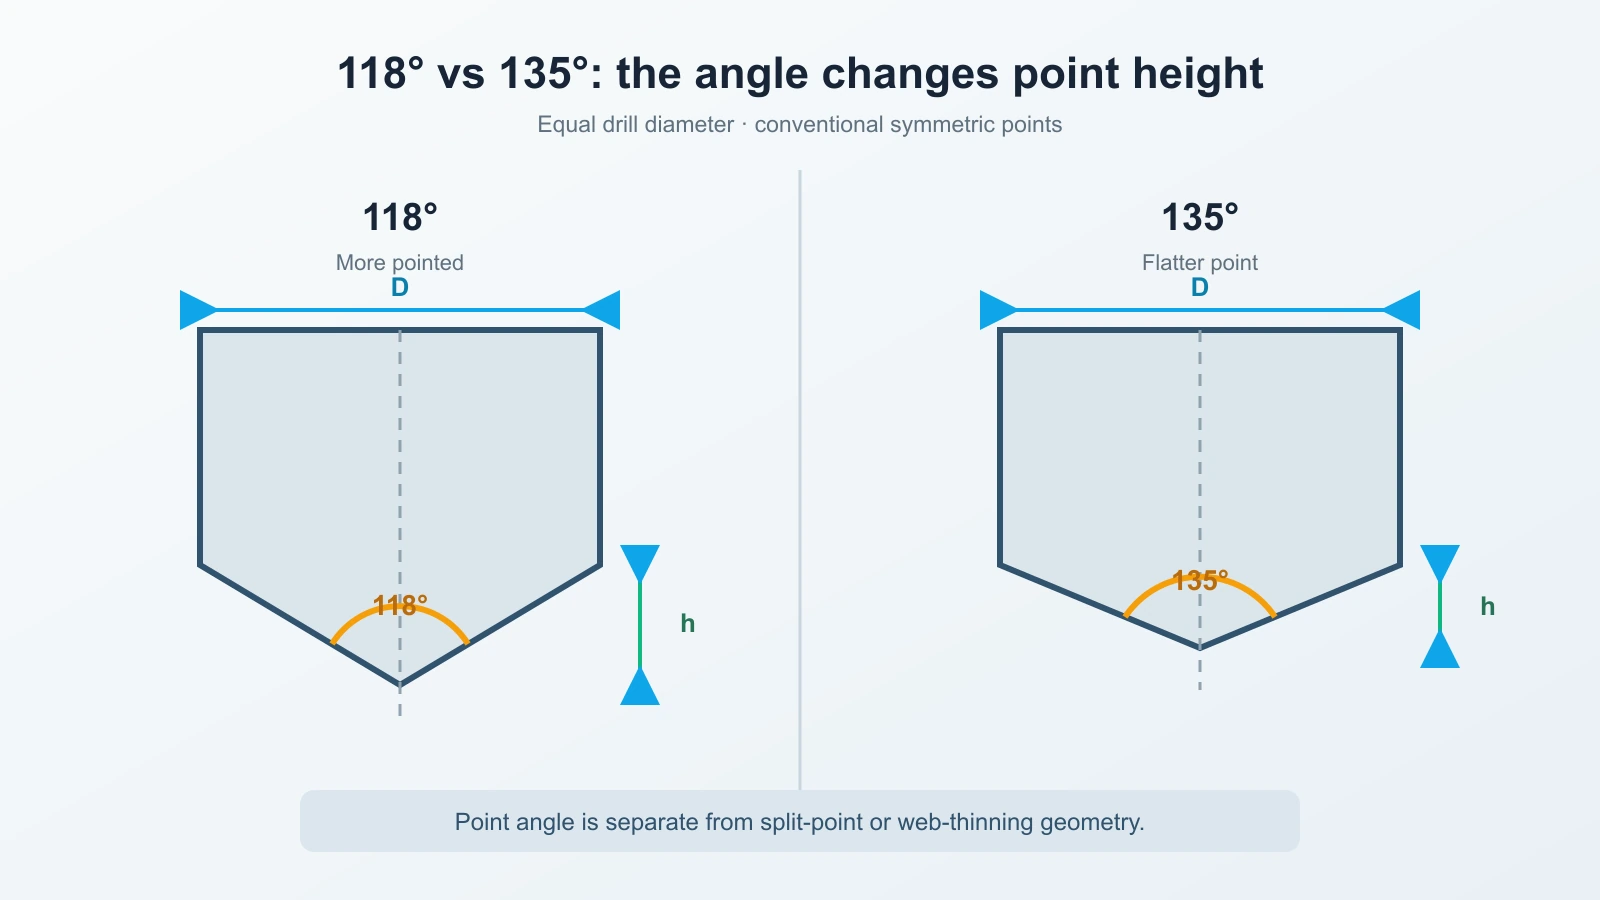
Ângulo de ponta e ponta dividida são decisões distintas
No centro de uma broca helicoidal convencional, a aresta transversal tende a empurrar material antes da ação dos lábios. O adelgaçamento do núcleo e a afiação de ponta dividida alteram essa zona. Podem reduzir o esforço axial e melhorar o início, mas não são definidos pelo ângulo incluído.
Esta distinção evita um erro comum de compra: uma broca de ponta dividida é definida pela geometria central, não apenas pela indicação de 135°. Algumas brocas de 135° têm ponta dividida e outras não; o adelgaçamento também pode existir com outros ângulos. Leia a descrição completa.
Também evita promessas excessivas. Uma ponta dividida pode ajudar uma broca adequada a iniciar com precisão, mas batimento, superfície, fixação, comprimento, rigidez e afiação real continuam a afetar a posição.
Verificar a estratégia de ponteamento
O ponteamento é outra decisão do sistema. Quando necessário, o seu ângulo deve ser compatível com a broca principal para que esta entre como previsto, sem carga desfavorável nos cantos exteriores.
Uma regra habitual é usar um ângulo de ponteamento maior do que o da broca principal, mas a prática correta depende do desenho e das instruções. Algumas brocas autocentrantes podem não precisar da mesma estratégia. Não transforme «135°» em «nunca pontear» ou «pontear sempre».
Se a broca lascar na entrada ou iniciar repetidamente fora de posição, verifique em conjunto ponteamento, batimento, rigidez, superfície e ponta antes de alterar apenas o ângulo.
Calcular a altura da ponta antes de programar um furo cego
Uma broca só atinge o diâmetro nominal depois de a ponta entrar. Para uma ponta simétrica convencional, a altura axial h pode ser calculada a partir do diâmetro da broca D e do ângulo incluído da ponta A:
Para os dois ângulos habituais:
- Altura da ponta de 118° ≈ 0.300 × D
- Altura da ponta de 135° ≈ 0.207 × D
Para uma broca de 10 mm, a ponta convencional mede cerca de 3.00 mm a 118° e 2.07 mm a 135°. Se o desenho exigir 20 mm de profundidade com diâmetro completo, as profundidades geométricas até à ponta são aproximadamente 23.00 mm e 22.07 mm, respetivamente, antes de qualquer margem específica do processo.
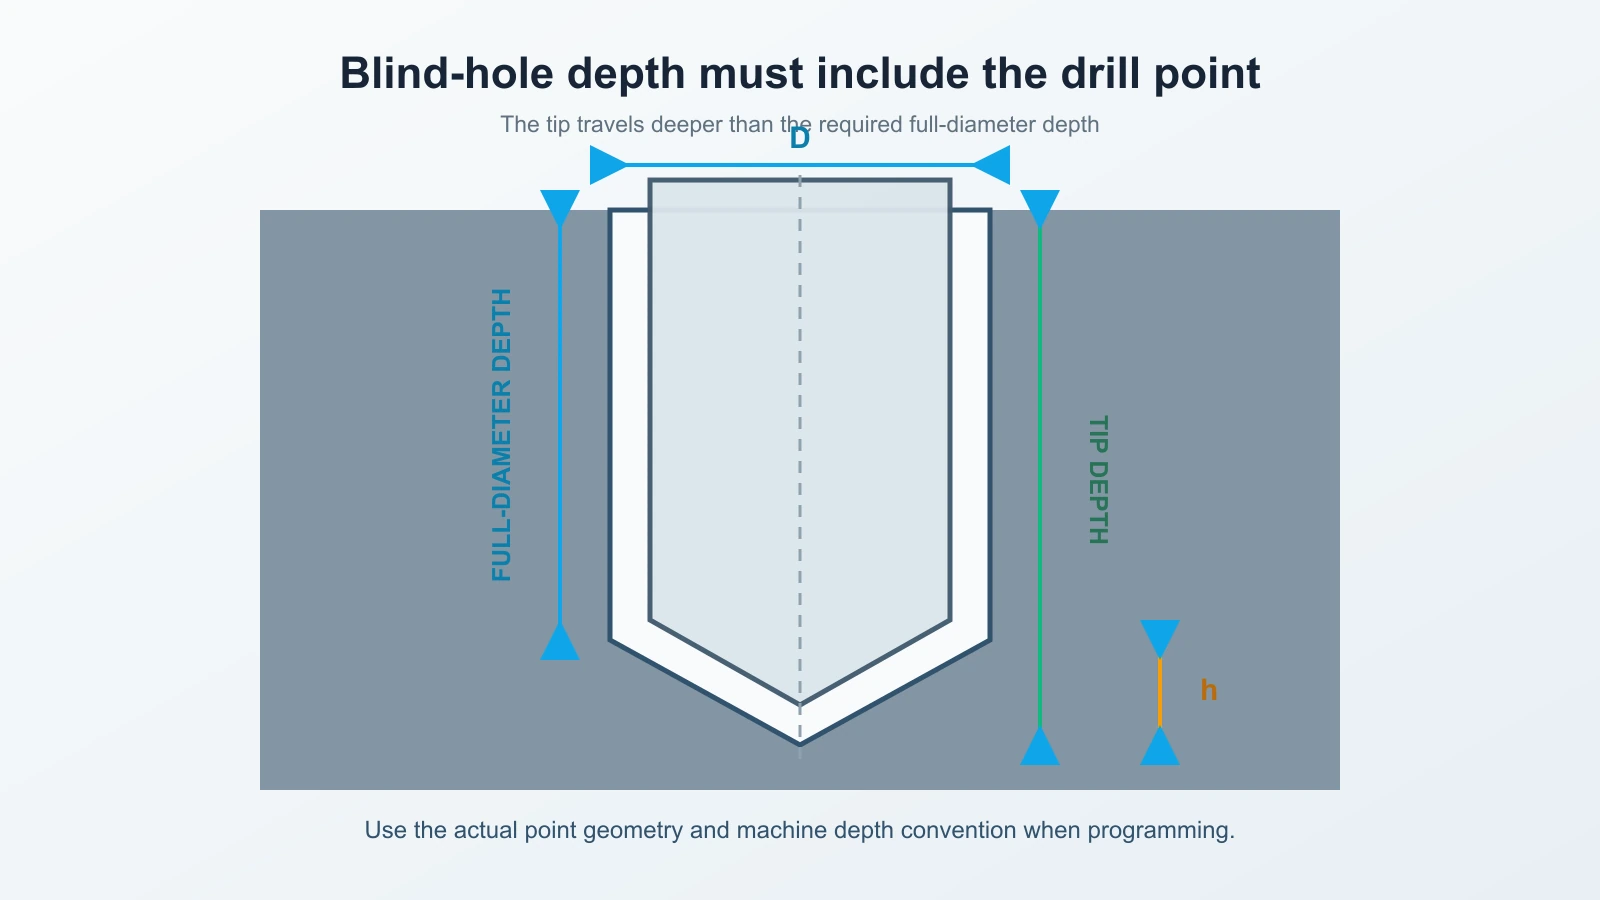
Este é um cálculo geométrico, não uma recomendação completa de ciclo CNC. A profundidade real deve também considerar afiação, convenções da máquina, saída ou folga no fundo, tolerância e documentação. O cálculo simétrico acima fornece o fator e o exemplo; a geometria real da broca escolhida continua a determinar o resultado.
Seleção em cinco passos
- Definir o furo. Registe qualidade e dureza do material, diâmetro, profundidade com diâmetro completo, tolerância, condição passante ou cega, superfície de entrada e condição de saída.
- Filtrar pela construção da broca. Selecione um tipo de broca e uma família de ferramentas adequados ao material, profundidade, fluido de corte e máquina. O ângulo da ponta é um critério desse filtro.
- Ler a descrição completa da ponta. Confirme ângulo, ponta dividida ou núcleo adelgaçado, preparação da aresta, material, revestimento e instruções de furo piloto ou ponteamento.
- Verificar o processo em torno da ponta. Verifique batimento, fixação, porta-ferramentas, ponteamento, continuidade do avanço, fluido de corte e evacuação de aparas.
- Considerar a altura da ponta e validar. Acrescente a margem da ponta num furo cego, valide depois o processo em condições controladas e inspecione o furo.
A sequência é deliberadamente mais ampla do que uma tabela de materiais. Ângulo, aresta transversal, lábios, canais e hélice são partes relacionadas da mesma ferramenta.
Escolher a broca como um sistema
Depois de definir a aplicação, compare as construções disponíveis na categoria ferramentas de furação. Use a coleção para restringir a família e confirme a adequação ao material, diâmetro, profundidade, tolerância, máquina, fluido de corte e ponta necessária. A ligação ajuda na seleção; não afirma que uma ferramenta sirva para todas as linhas.
Diagnosticar o resultado antes de culpar o ângulo
Quando o processo falha, o sintoma pode orientar a verificação seguinte:
| Sintoma | Verificar antes de alterar o ângulo | Porquê |
|---|---|---|
| A broca desvia-se na entrada | Batimento, simetria da ponta, superfície, compatibilidade do ponteamento, comprimento e rigidez | O erro de posição pode ter origem fora da escolha do ângulo |
| Os cantos exteriores lascam | Ângulo de ponteamento, preparação da aresta, entrada interrompida, batimento e avanço | O contacto prematuro dos cantos ou um impacto pode sobrecarregar os lábios |
| Esforço axial elevado | Geometria transversal ou dividida, espessura do núcleo, avanço, desgaste e resposta do material | A geometria central influencia fortemente o esforço axial |
| As aparas acumulam-se no furo | Capacidade dos canais, fluido de corte, furação intermitente, relação profundidade/diâmetro e material | O ângulo da ponta não resolve um limite de evacuação |
| Furo cego pouco profundo com diâmetro completo | Margem de altura da ponta, afiação real e referência de profundidade da máquina | A profundidade da ponta não equivale à de diâmetro completo |
As discussões de oficina discordam sobre o ângulo que «funciona» porque variam broca, máquina, fluido de corte, diâmetro, profundidade e avanço. Veja isso como um lembrete para recolher as variáveis em falta, não como prova de que a geometria é irrelevante.
Conclusão prática
Utilize a tabela de ângulos de ponta de broca para restringir candidatos, não para declarar um vencedor universal. A ponta de 118° é uma referência geral razoável; a de 135°, uma alternativa mais plana comum. Separe depois ângulo e ponta dividida, verifique início e refrigeração, calcule a margem nos furos cegos e siga os dados do fabricante da ferramenta exata.
Este processo demora um pouco mais do que escolher apenas pelo nome do material. Também produz uma decisão que pode explicar, testar e repetir.