










Ángulos de punta de broca: 118° frente a 135° según material y aplicación
Una tabla de ángulos de punta de broca es útil para acotar opciones, pero no permite seleccionar por sí sola una broca. La punta de 118° es un punto de partida general conocido. La de 135° es más plana, reduce la altura de punta y suele ofrecerse con afilado de punta dividida. Ningún ángulo es universalmente correcto para un material.
Use la tabla como primer filtro. Después contraste la geometría completa, calidad de material, diámetro, profundidad, rigidez del montaje, refrigeración y evacuación de viruta con los datos del fabricante.
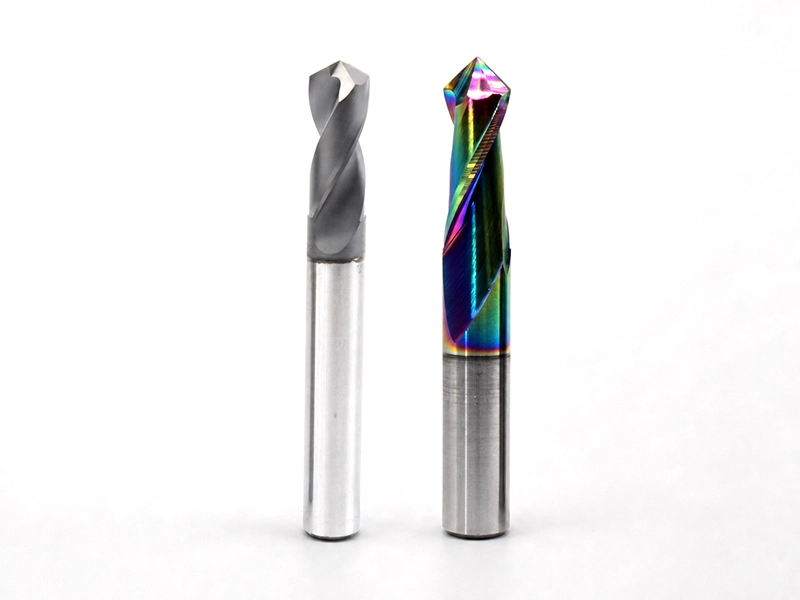
Tabla rápida de ángulos de punta
Esta tabla del ángulo de punta para distintos materiales está deliberadamente sujeta a condiciones. Los nombres de materiales por sí solos son demasiado amplios para constituir una especificación completa.
| Material o aplicación | Punto de partida útil | Por qué puede ayudar | Verificar antes de cortar |
|---|---|---|---|
| Aceros generales de bajo y medio carbono | Geometría general de 118° u opción de 135° específica de la herramienta | Ambas son habituales; la punta completa y el montaje determinan el resultado | Calidad de acero, construcción, diámetro, profundidad, rigidez y refrigerante |
| Aceros inoxidables y otras aleaciones que endurecen por deformación | Usar la geometría especificada para la broca y aleación concretas | Resistencia del filo, control térmico y formación continua de viruta importan más que una regla de dos ángulos | Aleación, material y recubrimiento, continuidad del avance, refrigerante y estrategia de taladrado intermitente |
| Fundiciones de hierro | Partir de la recomendación del fabricante para fundición | Abrasividad y forma de viruta varían según la fundición | Tipo de fundición, material de herramienta, control de polvo y viruta, tolerancia del agujero |
| Aluminio y otras aleaciones no ferrosas | Usar geometría diseñada para la aleación y el volumen de viruta | Ángulo de desprendimiento, acabado de canales y evacuación pueden dominar la elección del ángulo | Aleación, tendencia al embotamiento, refrigeración interna y capacidad de canales |
| Secciones delgadas o trabajos sensibles a la entrada | Considerar una punta más plana o una punta dividida adecuada | Una punta más corta y menor empuje de entrada pueden ayudar con la construcción adecuada | Apoyo de pieza, salida, requisito de rebaba e instrucciones documentadas |
| Piezas endurecidas o de alta resistencia | Seguir una tabla de aplicación específica de la broca | «Material duro = 135°» no basta para definir la preparación del filo o el material de herramienta | Dureza real, sustrato y recubrimiento, rigidez de máquina, refrigerante y profundidad |
La tabla acota opciones; no autoriza a ignorar los límites de velocidad, avance, refrigeración y aplicación del fabricante.
118° frente a 135°: qué cambia realmente el ángulo
El ángulo incluido modifica forma y longitud axial de la punta. La de 118° es más aguda; la de 135° es más plana.
| Factor de decisión | Punta de 118° | Punta de 135° |
|---|---|---|
| Forma de punta | Más aguda | Más plana |
| Altura de punta convencional | Aproximadamente 0.300 × diámetro | Aproximadamente 0.207 × diámetro |
| Posicionamiento habitual | Referencia general conocida | Opción más plana habitual en brocas específicas |
La expresión punta de broca de 118 grados describe el ángulo incluido, no el material, espesor del núcleo, preparación del filo, hélice, acabado de canales o recubrimiento. Lo mismo se aplica a una punta de broca de 135 grados. Esos detalles omitidos pueden determinar el comportamiento de corte, por lo que comparar solo ángulos tiene un límite claro.
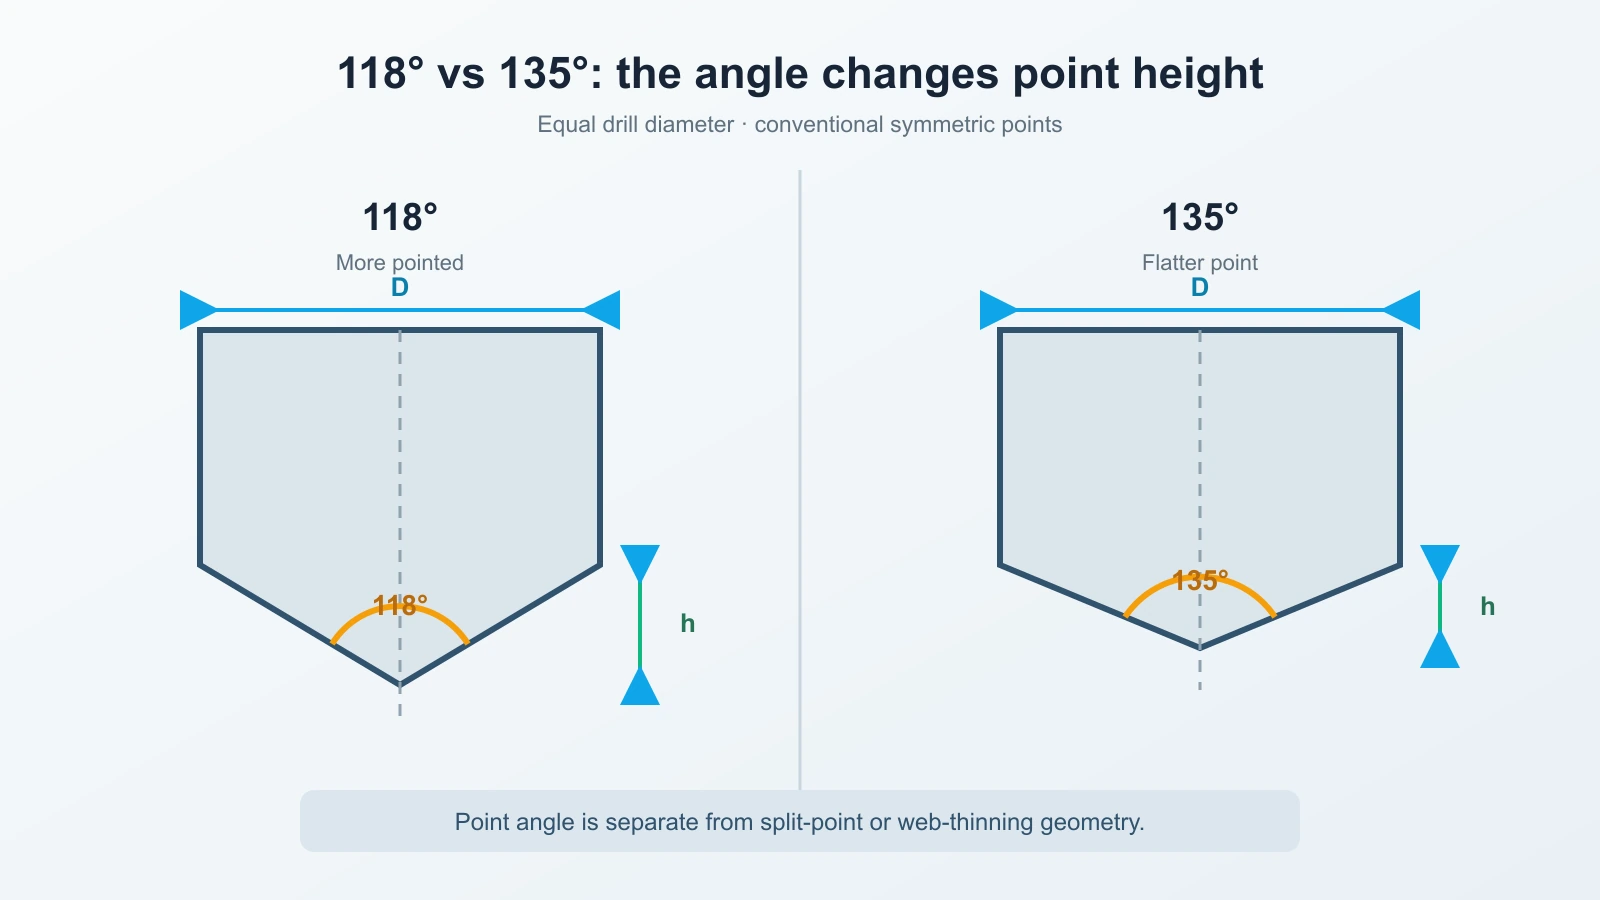
Ángulo de punta y punta dividida son decisiones distintas
En el centro de una broca helicoidal convencional, el filo transversal tiende a empujar material antes de que actúen los labios. El adelgazamiento del núcleo y el afilado de punta dividida modifican esa zona. Pueden reducir el empuje y mejorar el inicio, pero no quedan definidos por el ángulo incluido.
Esta distinción evita un error habitual de compra: una broca de punta dividida se define por su geometría central, no solo por una etiqueta de 135°. Algunas brocas de 135° tienen punta dividida y otras no; el adelgazamiento también puede aparecer con otros ángulos. Lea la descripción completa.
También evita promesas excesivas. La punta dividida puede ayudar a iniciar con precisión, pero descentramiento, superficie, fijación, longitud, rigidez y afilado real siguen afectando a la posición.
Comprobar la estrategia de punteado
El punteado es otra decisión del sistema. Cuando se requiere, su ángulo debe ser compatible con la broca principal para que esta entre según lo previsto y no cargue desfavorablemente las esquinas exteriores.
Una regla habitual es usar un ángulo de punteado mayor que el de la broca principal, pero la práctica correcta depende del diseño y sus instrucciones. Algunas brocas autocentrantes pueden no necesitar la misma estrategia. No convierta «135°» en «nunca puntear» ni «siempre puntear».
Si la broca se astilla al entrar o empieza repetidamente fuera de posición, revise conjuntamente punteado, descentramiento, rigidez, superficie y punta antes de cambiar solo el ángulo.
Calcular la altura de punta antes de programar un agujero ciego
Una broca alcanza su diámetro nominal solo después de que entre la punta. Para una punta simétrica convencional, la altura axial h puede calcularse a partir del diámetro de la broca D y del ángulo incluido de punta A:
Para los dos ángulos habituales:
- Altura de punta de 118° ≈ 0.300 × D
- Altura de punta de 135° ≈ 0.207 × D
Para una broca de 10 mm, la punta convencional mide aproximadamente 3.00 mm a 118° y 2.07 mm a 135°. Si el plano exige 20 mm de profundidad a diámetro completo, las profundidades geométricas hasta la punta son aproximadamente 23.00 mm y 22.07 mm, respectivamente, antes de cualquier margen específico del proceso.
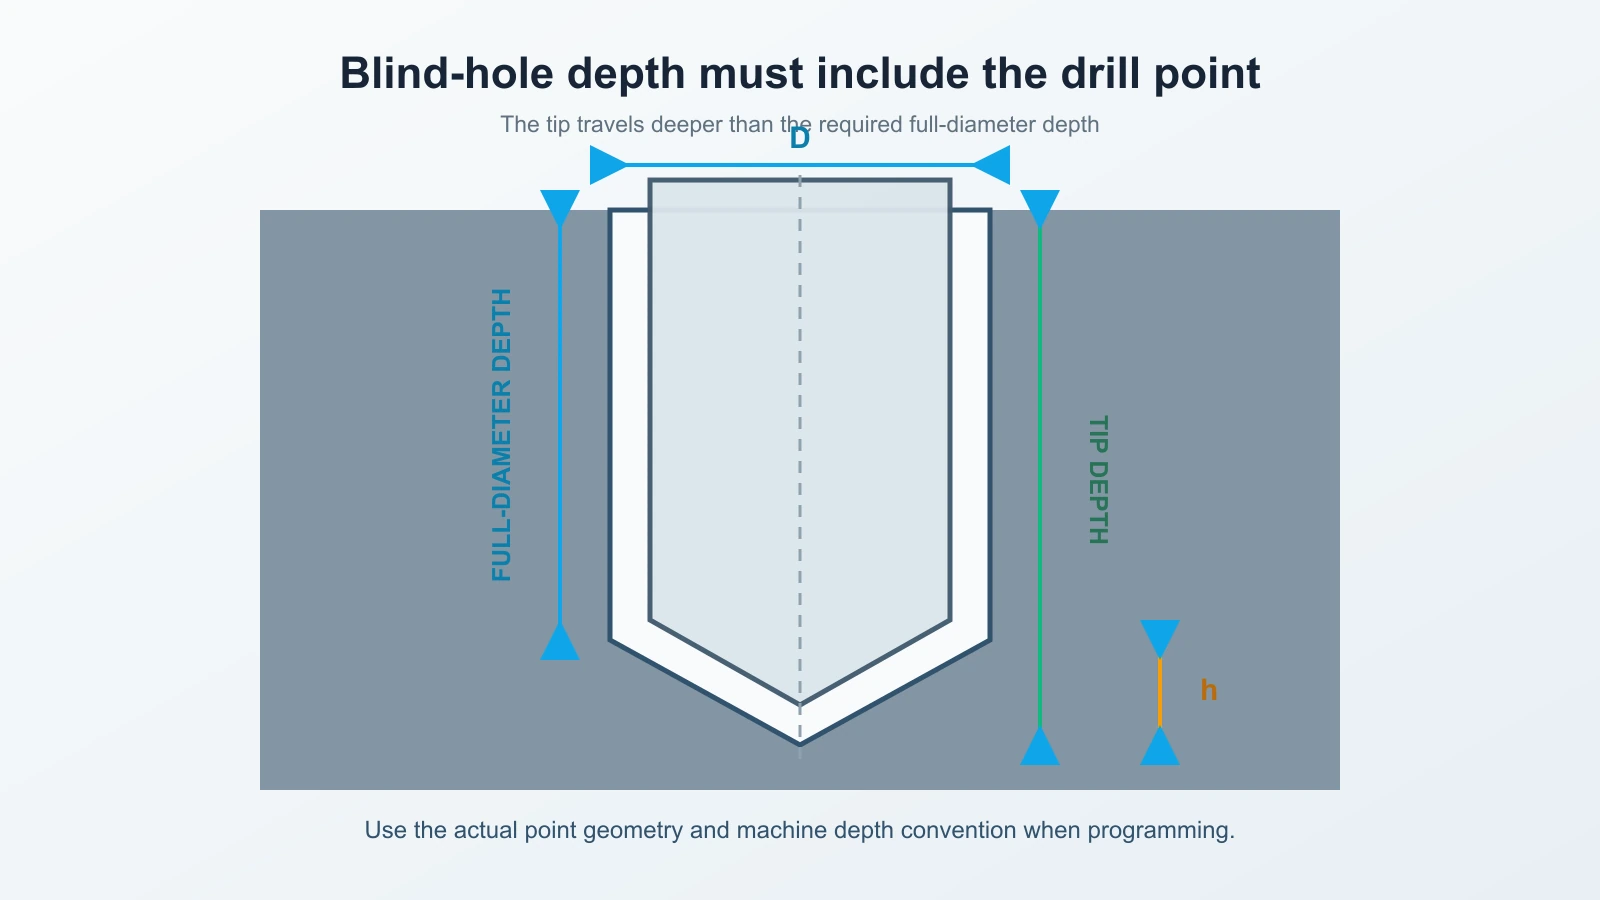
Es un cálculo geométrico, no una recomendación completa de ciclo CNC. La profundidad real también debe considerar afilado, convenciones de máquina, salida o separación del fondo, tolerancia y documentación. El cálculo simétrico anterior aporta el factor y el ejemplo; la geometría real de la broca elegida sigue siendo determinante.
Selección en cinco pasos
- Definir el agujero. Registre calidad y dureza del material, diámetro, profundidad a diámetro completo, tolerancia, condición pasante o ciega, superficie de entrada y condición de salida.
- Filtrar por construcción de broca. Seleccione un tipo de broca y una familia de herramientas adecuados al material, profundidad, refrigeración y máquina. El ángulo de punta es un criterio de ese filtro.
- Leer la descripción completa de la punta. Confirme ángulo, punta dividida o núcleo adelgazado, preparación del filo, material, recubrimiento e instrucciones de agujero piloto o punteado.
- Comprobar el proceso alrededor de la punta. Verifique descentramiento, fijación, portaherramientas, punteado, continuidad del avance, refrigerante y evacuación de viruta.
- Considerar la altura de punta y validar. Añada el margen de punta en un agujero ciego, valide después el proceso en condiciones controladas e inspeccione el agujero.
La secuencia es deliberadamente más amplia que una tabla de materiales. Ángulo, filo transversal, labios, canales y hélice son partes relacionadas de la misma herramienta.
Elegir la broca como un sistema
Una vez definida la aplicación, compare las construcciones disponibles en la categoría herramientas de taladrado. Use la colección para acotar la familia y confirme su idoneidad para material, diámetro, profundidad, tolerancia, máquina, refrigeración y punta requerida. El enlace ayuda a seleccionar; no afirma que una herramienta sirva para todas las filas.
Diagnosticar el resultado antes de culpar al ángulo
Cuando el proceso falla, el síntoma puede orientar la siguiente comprobación:
| Síntoma | Comprobar antes de cambiar el ángulo | Por qué |
|---|---|---|
| La broca se desvía en la entrada | Descentramiento, simetría de punta, superficie, compatibilidad del punteado, longitud y rigidez | El error de posición puede originarse fuera de la elección del ángulo |
| Se astillan las esquinas exteriores | Ángulo de punteado, preparación del filo, entrada interrumpida, descentramiento y avance | El contacto prematuro de esquinas o un impacto puede sobrecargar los labios |
| Empuje elevado | Geometría transversal o dividida, espesor del núcleo, avance, desgaste y respuesta del material | La geometría central influye mucho en el empuje |
| La viruta se atasca en el agujero | Capacidad de canales, refrigerante, taladrado intermitente, relación profundidad/diámetro y material | El ángulo de punta no resuelve un límite de evacuación |
| Agujero ciego poco profundo a diámetro completo | Margen de altura de punta, afilado real y referencia de profundidad de máquina | La profundidad de punta no equivale a la de diámetro completo |
Las discusiones de taller discrepan sobre qué ángulo «funciona» porque cambian broca, máquina, refrigerante, diámetro, profundidad y avance. Tómelo como recordatorio de recoger las variables que faltan, no como prueba de que la geometría no importa.
Conclusión práctica
Utilice la tabla de ángulos de punta de broca para acotar candidatos, no para declarar un ganador universal. La punta de 118° es una referencia general razonable; la de 135°, una alternativa más plana habitual. Separe después ángulo y punta dividida, compruebe inicio y refrigeración, calcule el margen en agujeros ciegos y siga los datos del fabricante de la herramienta concreta.
Este proceso tarda algo más que elegir solo por nombre de material. También produce una decisión que puede explicar, probar y repetir.