










Angles de pointe de foret : 118° ou 135° selon le matériau et l’application
Un tableau des angles de pointe de foret est utile pour restreindre le choix, mais ne peut pas sélectionner seul un foret. Une pointe à 118° est un point de départ polyvalent bien connu. Une pointe à 135° est plus plate et moins haute ; elle est souvent proposée avec une pointe fendue. Aucun de ces angles n’est universellement correct pour un matériau.
Utilisez le tableau suivant comme premier filtre. Vérifiez ensuite la géométrie complète du foret, la nuance, le diamètre, la profondeur, la rigidité du montage, l’arrosage et l’évacuation des copeaux par rapport aux données du fabricant.
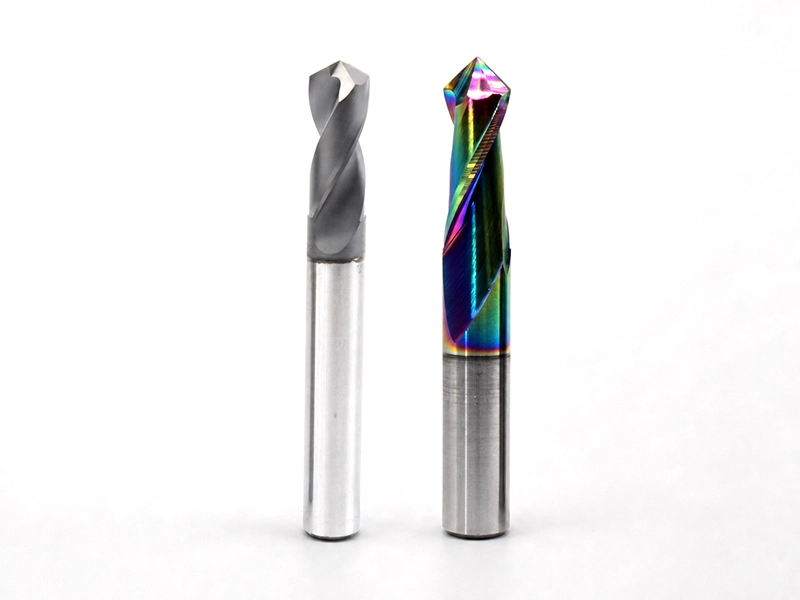
Tableau rapide des angles de pointe
Ce tableau de l’angle de pointe selon les matériaux est volontairement conditionnel. Les seuls noms de matériaux sont trop généraux pour constituer une spécification complète.
| Matériau ou application | Point de départ utile | Pourquoi cela peut aider | À vérifier avant la coupe |
|---|---|---|---|
| Aciers courants à faible ou moyenne teneur en carbone | Géométrie polyvalente à 118° ou option à 135° propre à l’outil | Les deux sont courants ; la pointe complète et le montage déterminent le résultat | Nuance d’acier, construction du foret, diamètre, profondeur, rigidité, arrosage |
| Aciers inoxydables et autres alliages écrouissables | Utiliser la pointe spécifiée pour le foret et l’alliage exacts | Résistance des arêtes, maîtrise thermique et formation continue des copeaux comptent plus qu’une règle à deux angles | Alliage, matériau/revêtement, continuité d’avance, arrosage, stratégie de débourrage |
| Fontes | Partir de la recommandation du fabricant pour la fonte | L’abrasivité et la forme des copeaux varient selon la fonte | Nuance de fonte, matériau de l’outil, poussières/copeaux, tolérance du trou |
| Aluminium et autres alliages non ferreux | Utiliser une géométrie conçue pour l’alliage et le volume de copeaux | Angle de coupe, finition des goujures et évacuation peuvent primer sur l’angle de pointe | Alliage, tendance à l’encrassement, arrosage interne, capacité des goujures |
| Sections minces ou travaux sensibles à l’entrée | Envisager une pointe plus plate ou une pointe fendue adaptée | Une pointe plus courte et moins de poussée à l’entrée peuvent aider avec une construction adaptée | Support de pièce, débouchage, exigence de bavure, consignes documentées |
| Pièces trempées ou à haute résistance | Suivre le tableau d’application propre au foret | « Matériau dur = 135° » ne suffit pas à définir la préparation des arêtes ou le matériau de l’outil | Dureté réelle, substrat/revêtement, rigidité machine, arrosage, profondeur |
Le tableau fournit une présélection, pas l’autorisation d’ignorer les limites de vitesse, d’avance, d’arrosage et d’application du fabricant.
118° ou 135° : ce que l’angle change réellement
L’angle au sommet modifie la forme et la longueur axiale de la pointe. Une pointe à 118° est plus aiguë ; une pointe à 135° est plus plate.
| Facteur de décision | Pointe à 118° | Pointe à 135° |
|---|---|---|
| Forme de pointe | Plus aiguë | Plus plate |
| Hauteur de pointe conventionnelle | Environ 0.300 × diamètre | Environ 0.207 × diamètre |
| Positionnement courant | Référence polyvalente bien connue | Option plus plate courante sur les forets spécialisés |
L’expression pointe de foret à 118 degrés décrit l’angle au sommet, pas le matériau de l’outil, l’épaisseur de l’âme, la préparation des arêtes, l’hélice, la finition des goujures ou le revêtement. Il en va de même pour une pointe de foret à 135 degrés. Ces détails omis peuvent déterminer le comportement en coupe ; une comparaison du seul angle a donc une limite nette.
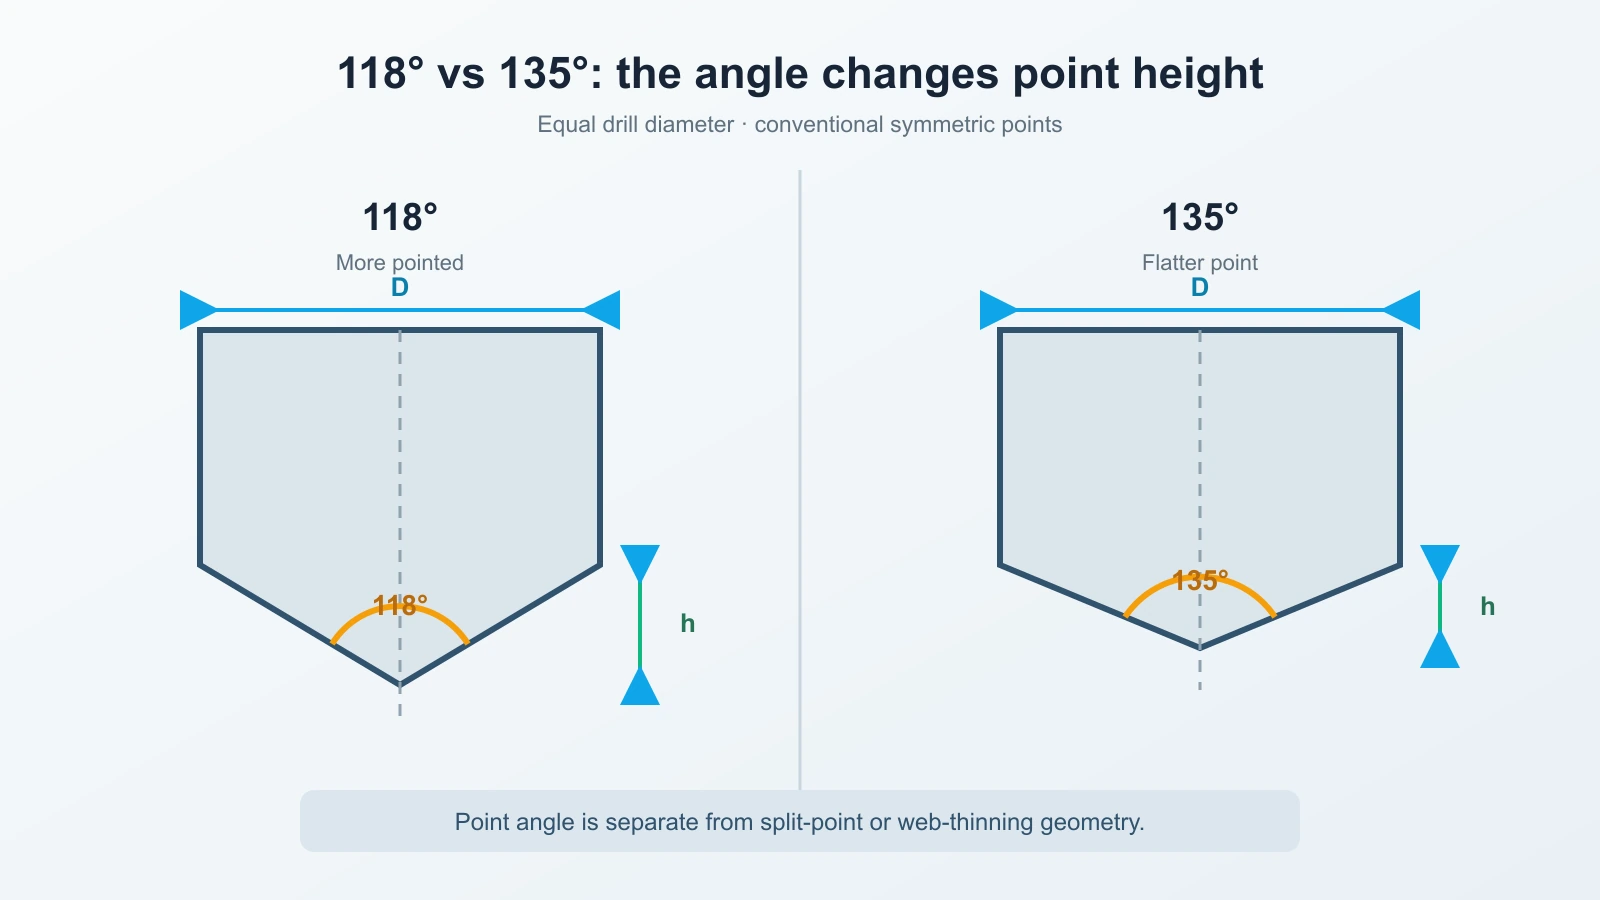
Angle de pointe et pointe fendue : deux décisions distinctes
Au centre d’un foret hélicoïdal conventionnel, l’arête transversale tend à repousser la matière avant l’action des lèvres. L’amincissement de l’âme et l’affûtage en pointe fendue modifient cette zone. Ils peuvent réduire la poussée et améliorer le démarrage, mais ne sont pas définis par l’angle au sommet.
Cette distinction évite une erreur d’achat courante : un foret à pointe fendue est défini par sa géométrie centrale, pas simplement par l’étiquette 135°. Certains forets à 135° ont une pointe fendue, d’autres non ; un amincissement peut aussi exister avec d’autres angles. Lisez la description complète.
Cela évite aussi les promesses excessives. Une pointe fendue peut aider un foret adapté à démarrer précisément, mais faux-rond, surface, bridage, longueur du foret, rigidité machine et affûtage réel influencent encore la position.
Vérifier la stratégie de pointage
Le pointage est une autre décision de système. S’il est requis, son angle doit être compatible avec le foret principal pour que celui-ci s’engage comme prévu, sans charge défavorable aux coins extérieurs.
Une règle courante consiste à choisir un angle de pointage plus ouvert que la pointe du foret principal, mais la bonne pratique dépend du foret et de ses consignes. Certaines constructions autocentrantes peuvent ne pas exiger la même stratégie. Ne transformez pas « 135° » en « ne jamais pointer » ou « toujours pointer ».
Si le foret s’écaille à l’entrée ou démarre systématiquement hors position, vérifiez ensemble pointage, faux-rond, rigidité, surface et construction de pointe avant de changer seulement l’angle.
Calculer la hauteur de pointe avant de programmer un trou borgne
Un foret n’atteint son diamètre nominal qu’après pénétration de la pointe. Pour une pointe symétrique conventionnelle, la hauteur axiale h peut être calculée à partir du diamètre du foret D et de l’angle au sommet A:
Pour les deux angles courants :
- Hauteur de pointe à 118° ≈ 0.300 × D
- Hauteur de pointe à 135° ≈ 0.207 × D
Pour un foret de 10 mm, la pointe conventionnelle mesure donc environ 3.00 mm à 118° et 2.07 mm à 135°. Si le plan exige 20 mm de profondeur au plein diamètre, les profondeurs géométriques jusqu’à la pointe sont respectivement d’environ 23.00 mm et 22.07 mm, avant toute marge propre au procédé.
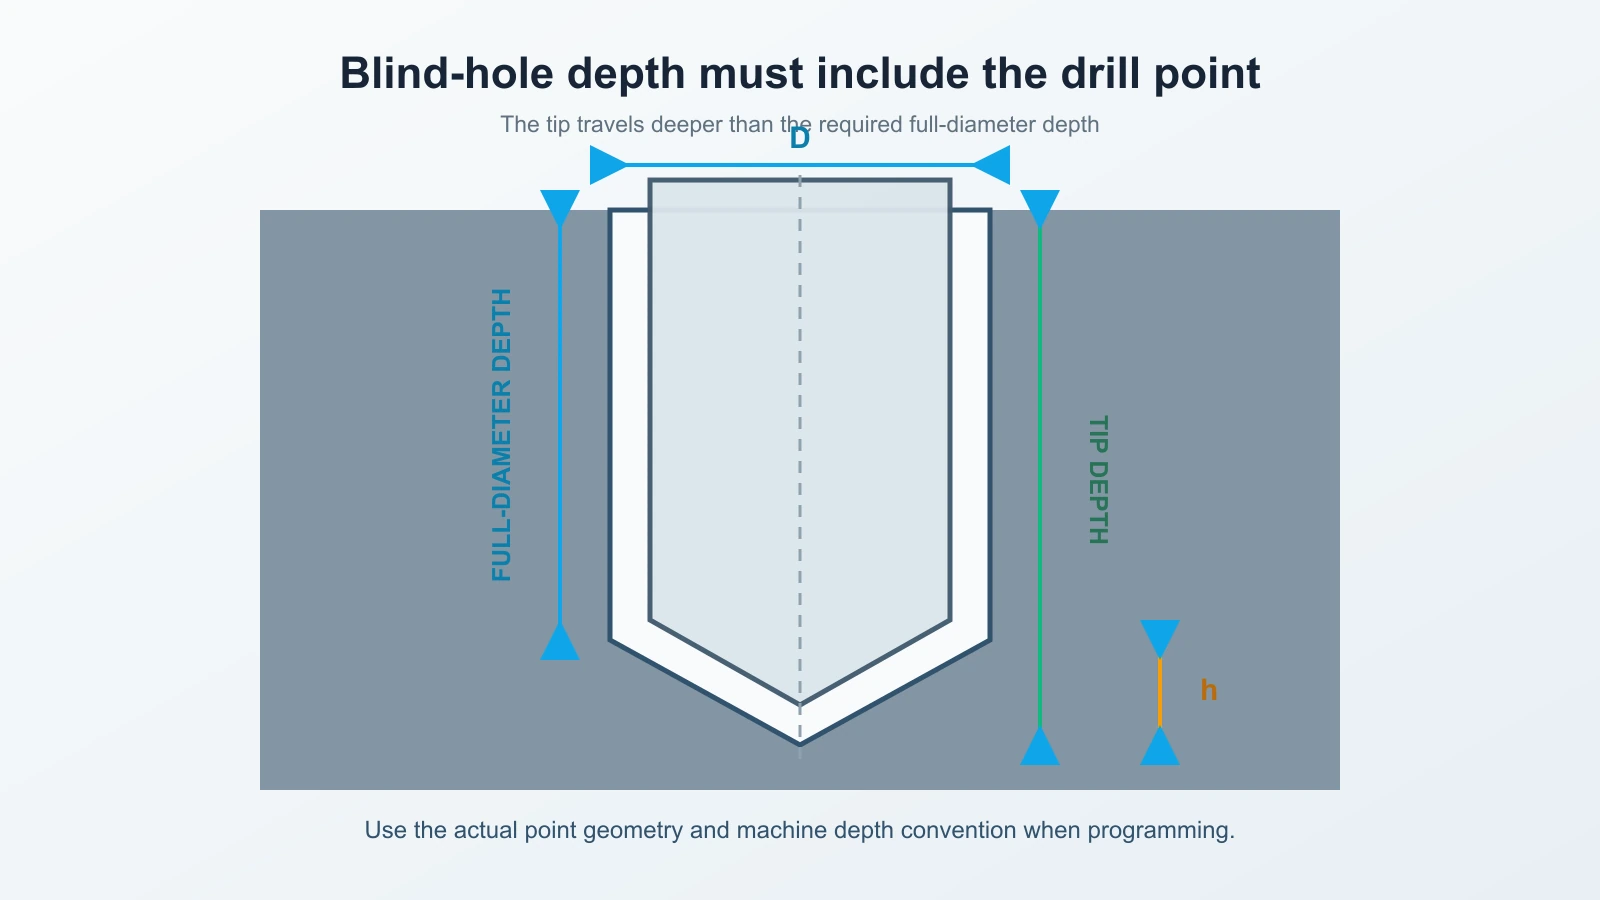
Il s’agit d’un calcul géométrique, pas d’une recommandation complète de cycle CNC. La profondeur réelle doit aussi tenir compte de l’affûtage, des conventions machine, des exigences de débouchage ou de dégagement au fond, de la tolérance et de la documentation. Le calcul symétrique ci-dessus fournit le multiplicateur et l’exemple ; la géométrie réelle du foret choisi reste déterminante.
Une sélection en cinq étapes
- Définir le trou. Consignez nuance et dureté, diamètre, profondeur au plein diamètre, tolérance, trou débouchant ou borgne, surface d’entrée et condition de sortie.
- Filtrer selon la construction du foret. Choisissez un type de foret et une famille d’outils adaptés au matériau, à la profondeur, à l’arrosage et à la machine. L’angle de pointe est un critère de ce filtre.
- Lire la description complète de la pointe. Confirmez angle, pointe fendue ou âme amincie, préparation des arêtes, matériau, revêtement et éventuelles consignes de pilote ou de pointage.
- Vérifier le procédé autour de la pointe. Vérifiez faux-rond, bridage, état du porte-outil, pointage, continuité d’avance, arrosage et évacuation.
- Tenir compte de la hauteur de pointe et valider. Ajoutez la marge de pointe pour un trou borgne, puis validez le procédé sous conditions contrôlées et inspectez le trou.
La séquence est volontairement plus large qu’un tableau matière. Angle de pointe, arête transversale, lèvres, goujures et hélice sont des éléments liés du même outil.
Choisir le foret comme un système
Une fois l’application définie, comparez les constructions disponibles dans la catégorie outils de perçage. Utilisez cette collection pour restreindre la famille, puis confirmez l’adéquation à la nuance, au diamètre, à la profondeur, à la tolérance, à la machine, à l’arrosage et à la pointe requise. Ce lien aide à sélectionner ; il ne prétend pas qu’un outil listé convient à toutes les lignes.
Diagnostiquer le résultat avant d’incriminer l’angle
Lorsqu’un procédé se dégrade, le symptôme peut orienter le prochain contrôle :
| Symptôme | À vérifier avant de changer l’angle | Pourquoi |
|---|---|---|
| Le foret dévie à l’entrée | Faux-rond, symétrie de pointe, surface, compatibilité du pointage, longueur et rigidité | L’erreur de position peut avoir une cause extérieure au choix d’angle |
| Les coins extérieurs s’écaillent | Angle de pointage, préparation des arêtes, entrée interrompue, faux-rond et avance | Un contact prématuré des coins ou un choc peut surcharger les lèvres |
| Poussée élevée | Géométrie transversale ou fendue, épaisseur d’âme, avance, usure et réponse du matériau | La géométrie centrale influence fortement la poussée |
| Les copeaux se tassent dans le trou | Capacité des goujures, arrosage, débourrage, rapport profondeur/diamètre et matériau | L’angle de pointe ne résout pas une limite d’évacuation |
| Trou borgne trop peu profond au plein diamètre | Marge de hauteur de pointe, affûtage réel et référence de profondeur machine | Profondeur de pointe et profondeur au plein diamètre diffèrent |
Les discussions d’atelier divergent souvent sur l’angle qui « fonctionne », parce que foret, machine, arrosage, diamètre, profondeur et avance diffèrent. Voyez-y un rappel de collecter les variables manquantes, pas une preuve que la géométrie est sans importance.
Conclusion pratique
Utilisez le tableau des angles de pointe de foret pour restreindre les candidats, pas pour désigner un vainqueur universel. Une pointe à 118° est une référence polyvalente raisonnable ; une pointe à 135° est une alternative plus plate courante. Distinguez ensuite angle et pointe fendue, vérifiez le démarrage et l’arrosage, calculez la marge de pointe des trous borgnes et suivez les données du fabricant de l’outil exact.
Ce processus prend un peu plus de temps qu’un choix fondé seulement sur le nom du matériau. Il produit aussi une décision explicable, testable et reproductible.