










Eine Senkung in Metall herstellen
In Metallbearbeitung, Konstruktion und Zerspanung zeigt sich Professionalität oft in den Details der Endbearbeitung. Ein hervorstehender Schraubenkopf kann unprofessionell wirken und eine unebene Oberfläche erzeugen. Eine präzise, saubere Senkung bietet hierfür eine Lösung.
Inhalt
Was ist Senken? Die Grundlagen
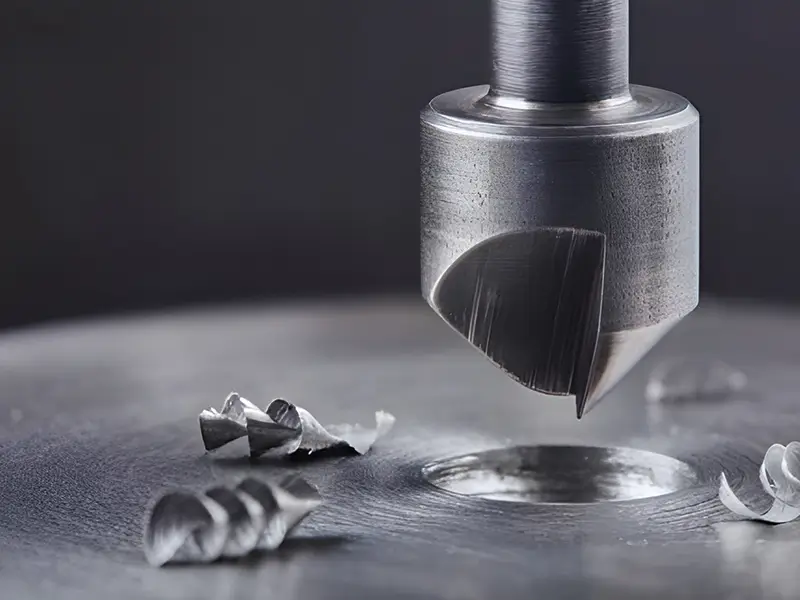
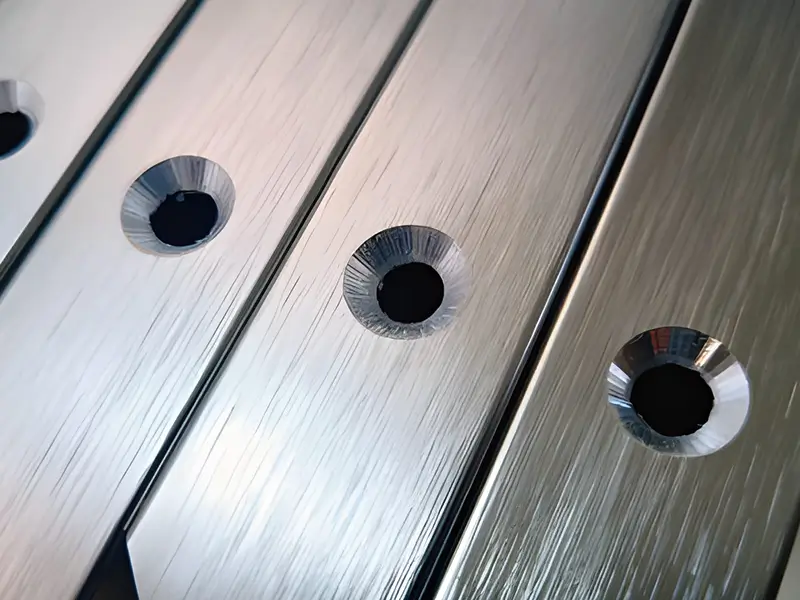
Beim Senken wird eine kegelförmige Vertiefung oder Fase an der Öffnung einer Bohrung erzeugt. Diese konische Fläche soll zur geneigten Unterseite des Kopfes eines Befestigungselements (zum Beispiel einer Senkschraube) passen, damit der Kopf bündig oder leicht unterhalb der Werkstoffoberfläche sitzt.
Für eine saubere, bündige Oberfläche genügt es jedoch nicht, einfach einen größeren Bohrer zu verwenden. Gefordert sind Präzision, passende Werkzeuge und genaue Winkel. Vor allem müssen die einzelnen Arbeitsschritte des Senkens klar sein.
Dieser Artikel richtet sich an erfahrene Zerspaner, Einkaufsverantwortliche und Werkstattinhaber, die eine geeignete Methode zum Senken in Metall suchen. Er führt durch die Arbeitsschritte für eine saubere, professionelle Ausführung.
Vorbereitung: Welche Werkzeuge brauche ich zum Senken?
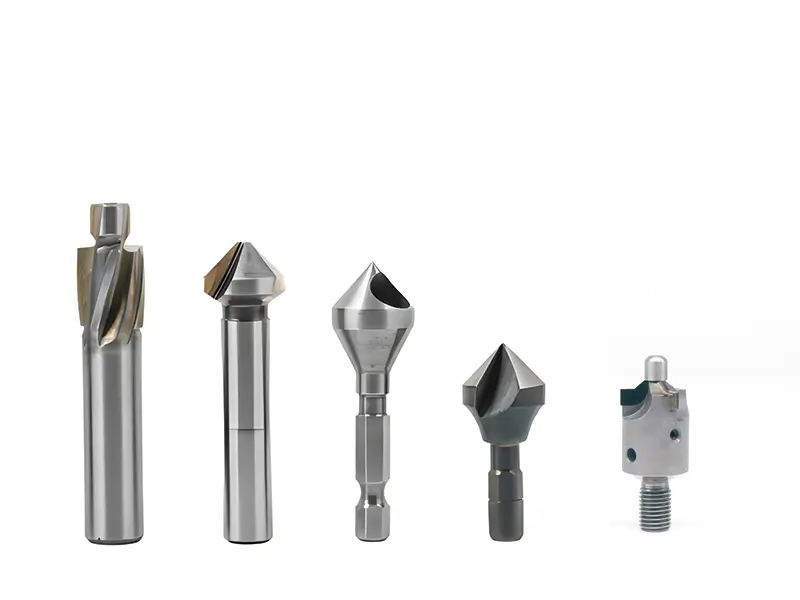
Das richtige Werkzeug ist entscheidend für das gewünschte Ergebnis und dessen Wiederholbarkeit. Je nach Umfang und Präzisionsanforderungen des Projekts stehen verschiedene Werkzeugoptionen zur Verfügung:
Senker
Senker sind die üblichsten Werkzeuge für diese Bearbeitung. Sie sind speziell dafür ausgelegt, eine kegelförmige Vertiefung zu erzeugen, und in zahlreichen Schneidstoffen und Geometrien erhältlich.
Schnellarbeitsstahl (HSS), einschließlich kobaltlegierter Sorten, und Hartmetall eignen sich für unterschiedliche Senkanwendungen. Das konkrete Werkzeug nach Werkstoff und Aufspannung auswählen; Kobalt-HSS oder Hartmetall ist für Edelstahl nicht grundsätzlich zwingend.
Kombinierte Bohr- und Senkwerkzeuge
Kombinierte Bohr- und Senkwerkzeuge können Bohrung und Kegelfläche in einem Arbeitsgang erzeugen, wenn ihre Maße zur Konstruktion passen. Ein Zentrierbohrer für eine Maschinenspitze ist nicht automatisch für eine Schraubenkopfsenkung geeignet; eingeschlossenen Winkel und Pilotgeometrie prüfen.
Einstellbare Senker und Senktiefenregler
Ein kompatibler Senktiefenregler kann die Schnitttiefe durch Bezug auf die Werkstückoberfläche steuern. Mechanismus und Verhalten des Auflagefußes unterscheiden sich je nach Bauart. Kalibrierung, Oberflächenzustand, Ausrichtung und Prüfung bleiben erforderlich; der Regler garantiert keine identischen Ergebnisse.
Eine Bohrung senken: Schritt für Schritt
Für eine saubere Senkung müssen die Arbeitsschritte sorgfältig ausgeführt werden. Diese Anleitung geht davon aus, dass eine gewöhnliche Bohrmaschine und ein separater Senker verwendet werden.
Schritt 1: Vorbohrung herstellen
Bestimmen, ob die Grundbohrung eine Durchgangsbohrung mit Spiel, eine Gewindevorbohrung oder ein anderes spezifiziertes Merkmal ist. Ihr Durchmesser folgt den Befestigungs- und Passungsanforderungen, nicht einfach dem gewindefreien Schraubenschaft.
- Den richtigen Bohrer auswählen: Einen Bohrer auswählen anhand der spezifizierten Bohrungs- und Passungsmaße. Eine Schraube #8 erfordert nicht allein wegen der gleichen Nummer einen Nummernbohrer #8.
- Werkstück sicher spannen: Das Metall muss beim Bohren vollständig stillgehalten werden. Mit Schraubstock oder stabiler Spannvorrichtung auf Werkbank oder Bohrtisch befestigen. Das Werkstück nicht mit bloßen Händen halten.
- Bohrstelle vorbereiten: Die für Bohrer und Werkstück empfohlene Eintrittsvorbereitung verwenden. Eine Körnung passt nicht zu jedem Bohrer und garantiert nicht, dass die Bohrung nicht verläuft.
- Bohrung herstellen: Den Bohrer senkrecht zur Metalloberfläche halten und die Vorbohrung herstellen. Ein für das bearbeitete Metall geeigneter Kühlschmierstoff sorgt für einen saubereren Schnitt und eine längere Bohrerstandzeit.
Schritt 2: Passenden Senker auswählen
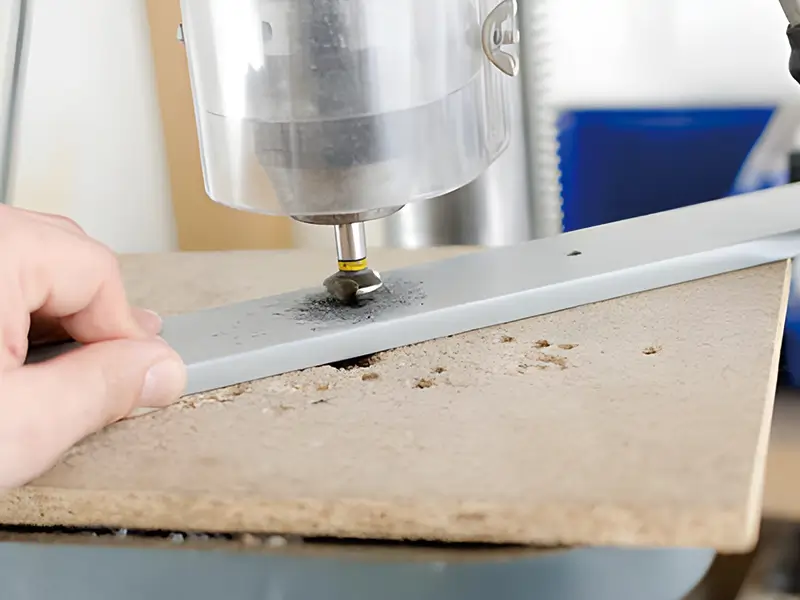
Den Bohrer nun durch den gewählten Senker ersetzen. Die Auswahl hängt hauptsächlich von zwei Faktoren ab: Winkel und Durchmesser.
- Winkel abstimmen: Den eingeschlossenen Senkwinkel mit der Zeichnung des Befestigungselements abstimmen. 82° und 90° sind zwar bei manchen zölligen beziehungsweise metrischen Familien üblich, gelten aber nicht für jede Schraube; auch andere Winkel, darunter 100°, kommen vor.
- Durchmesser abstimmen: Ein Werkzeug wählen, das den vorgeschriebenen Senkdurchmesser erzeugen kann. Der maximale Werkzeugdurchmesser ist nicht der geforderte Fertigdurchmesser; Zeichnung des Befestigungselements und gewünschte Sitzbedingung beachten.
Schritt 3: Bohrmaschine und Tiefe einstellen
Präzision ist entscheidend: nur so viel Material abtragen, dass der Schraubenkopf passend und bündig sitzt, nicht mehr.
- Drehzahl einstellen: Die Schnittgeschwindigkeits- und Vorschubempfehlungen des Werkzeuglieferanten für Werkstoff und Durchmesser verwenden. Zu hohe Drehzahl kann Probleme verursachen, aber niedrige Drehzahl ist keine allgemeine Vorschrift; Schwingungen haben verschiedene mögliche Ursachen.
- Werkzeug einsetzen: Den Senker sicher im Bohrfutter befestigen.
- Tiefe einstellen (optional, aber empfohlen): Tiefe oder Durchmesser gemäß Zeichnung steuern und den Sitz prüfen. Ein Tiefenanschlag kann die Wiederholbarkeit verbessern. Der ursprüngliche Startwert von 4 mm ist keine allgemeine Einstellung und darf ohne Kenntnis der tatsächlichen Geometrie nicht verwendet werden.
Schritt 4: Senkung herstellen
In diesem Schritt wird die eigentliche Senkung hergestellt.
- Kühlschmierstoff auftragen: Das für Werkstoff, Werkzeug und Maschine vorgeschriebene Medium und Zuführverfahren verwenden; ein Tropfen ist keine universelle Menge. Sicher im Bereich der Vorbohrung auftragen.
- Mit dem Senken beginnen: Werkzeug und Werkstück ausrichten und sicher spannen, dann vorgeschriebenen Eintritt, Drehzahl und Vorschub verwenden. Werkzeugdaten nicht durch eine pauschale Regel mit niedriger Drehzahl (RPM) und hohem Druck ersetzen.
- Tiefe prüfen: Spindel vollständig stillsetzen, bevor Späne entfernt oder das Befestigungselement geprüft werden. Senkdurchmesser, Winkel, Tiefe und Sitz gemäß Vorgabe prüfen; allein der feste Sitz der Schraube belegt keine Abnahmefähigkeit.
- Bei Bedarf nacharbeiten: Weiteres Material nur abtragen, wenn Zeichnung und verbleibende Wanddicke dies erlauben. Mit geeigneten Prüfmitteln erneut kontrollieren. Eine zu große oder zu tiefe Senkung kann eine technische Entscheidung erfordern.
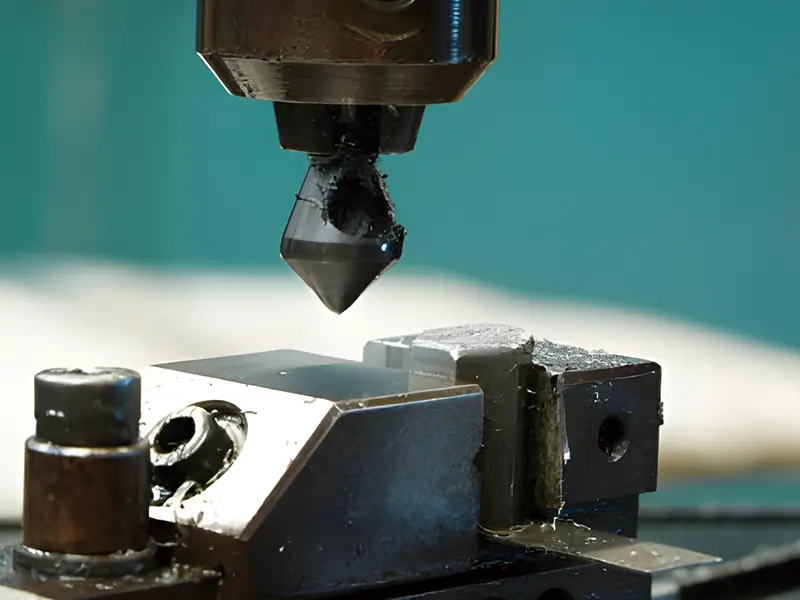
Schritt 5: Prüfen und entgraten
Wenn der Schraubenkopf bündig sitzt, ist die Arbeit fast abgeschlossen. Den Bohrungsrand auf kleine Grate oder raue Stellen prüfen. Diese mit einem Handentgrater oder einer Feile vorsichtig entfernen, um eine saubere Oberfläche zu erhalten.
Den richtigen Schneidstoff für Ihr Projekt auswählen
Entscheidend ist die richtige Wahl des Schneidstoffs für den Senker, da er Leistung, Oberflächengüte und Lebensdauer des Werkzeugs maßgeblich beeinflusst. Für professionelle Werkstätten ist dies oft ein wichtiges Auswahlkriterium.
Die folgende übersichtliche Tabelle unterstützt die Auswahl des passenden Schneidstoffs für Ihr Projekt.
Schneidstoff | Besonders geeignet für | Vorteile | Nachteile |
Hartmetall (Wolframkarbid) | Ausgewählte Metalle und abrasive Werkstoffe mit einem für die Anwendung qualifizierten Werkzeug | Hohe Härte und Verschleißbeständigkeit; Standzeit und Oberfläche hängen von Werkzeug und Prozess ab | Teurere Option, sehr spröde und bei unsachgemäßer Handhabung ausbruchgefährdet |
Schnellarbeitsstahl (HSS) | Aluminium, unlegierter weicher Stahl, Messing | Wirtschaftlich, gut für allgemeine Anwendungen. | Werkzeugsorte, Werkstoffhärte und Wirtschaftlichkeit prüfen; HSS ist von Serienfertigung nicht grundsätzlich ausgeschlossen |
Kobaltlegierter HSS (z. B. M42) Anwendungsgrenzen des Werkzeugs prüfen | Ausgewählte nichtrostende Stähle und andere Werkstoffe innerhalb des Härtebereichs des konkreten Werkzeugs | Nützliche Warmhärte bei geeigneten Anwendungen; nicht grundsätzlich längere Standzeit als jedes konventionelle HSS-Werkzeug | Teurer als HSS, jedoch spröder. |
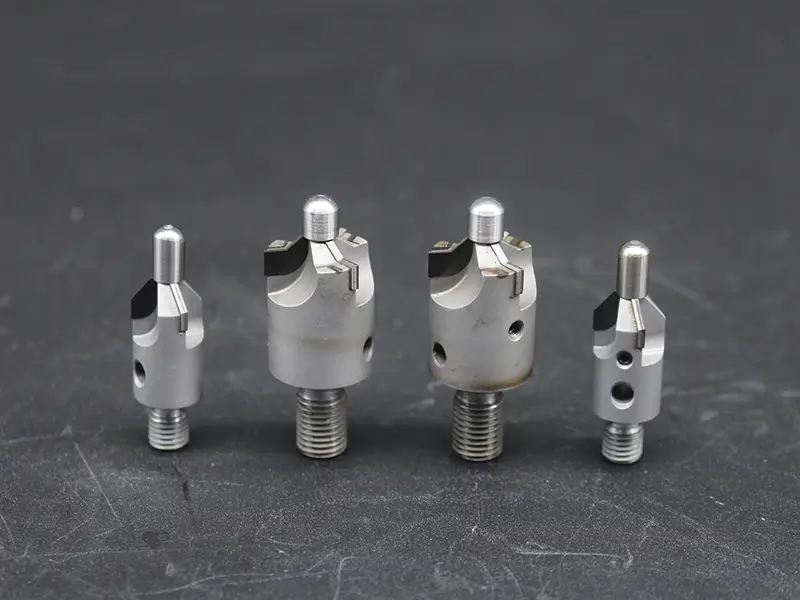
PCD (polykristalliner Diamant) | Siliziumreiches Aluminium, kohlenstofffaserverstärkter Kunststoff (CFRP), Glasfaserverbund und weitere Werkstoffe. | Hohe Verschleißbeständigkeit in geeigneten Nichteisenanwendungen; der ursprünglichen Aussage einer 100x längeren Standzeit fehlen Prüfbedingungen, sie ist keine allgemeine Garantie | PCD ist wesentlich teurer als die anderen Schneidstoffe, kann aber langfristig wirtschaftlich sein. Für Eisenwerkstoffe ist es nicht ideal. |
Welche Senkungsmaße sind bei verschiedenen Winkeln üblich?
Diese Tabellen nennen konkrete Schraubenfamilien und deren veröffentlichte Kopfmaße. Die Kopfhöhe ist nicht die Bearbeitungstiefe der Senkung. Bohrungsdurchmesser, Aufmaß für den Kopfsitz und fertige Senkung sind anhand der Schraubenzeichnung und der Montageanforderungen festzulegen. Die zölligen Spezifikationen für Typ B dürfen nicht mit der metrischen ISO-Spezifikation vertauscht werden.
Typ B bezeichnet gewindeformende Schrauben. Dies sind Beispiele bestimmter Produktfamilien, keine Universalmaße für alle Schrauben mit gleichem Kopfwinkel.
82°-Schraubenkopfmaße — PENCOM Typ B
| Gewinde | Kopfdurchmesserbereich (in) | Kopfhöhe als Referenz (in) |
|---|---|---|
| #4-24 | 0.195–0.225 | 0.067 |
| #6-20 | 0.244–0.279 | 0.083 |
| #8-18 | 0.292–0.332 | 0.100 |
| #10-16 | 0.340–0.385 | 0.116 |
| 1/4-14 | 0.452–0.507 | 0.153 |
90°-Schraubenkopfmaße — Bossard BN 2105, ISO 10642
| Gewinde | Maximaler Kopfdurchmesser (mm) | Maximale Kopfhöhe (mm) |
|---|---|---|
| M3 | 6.72 | 1.86 |
| M4 | 8.96 | 2.48 |
| M5 | 11.2 | 3.1 |
| M6 | 13.44 | 3.72 |
| M8 | 17.92 | 4.96 |
| M10 | 22.4 | 6.2 |
Quelle: Bossard-Katalog BN 2105 (2020)
100°-Schraubenkopfmaße — PENCOM Typ B
| Gewinde | Kopfdurchmesserbereich (in) | Kopfhöhe als Referenz (in) |
|---|---|---|
| #4-24 | 0.195–0.225 | 0.049 |
| #6-20 | 0.238–0.279 | 0.060 |
| #8-18 | 0.285–0.332 | 0.072 |
| #10-16 | 0.333–0.385 | 0.083 |
| 1/4-14 | 0.442–0.507 | 0.110 |
Fazit
Senken erfordert eine geeignete Bohrung, passende Werkzeuggeometrie und kontrollierte Prüfung, um die Zeichnung einzuhalten. Sundi Tools bietet hochwertige PCD-Senker mit Vollhartmetall-Piloten; Anwendungseignung und erforderliche Maße beim Lieferanten bestätigen.
Lassen Sie schlechte Werkzeuge nicht Ihre Arbeit beeinträchtigen. Entscheiden Sie sich für Präzision. Sehen Sie sich unseren Katalog mit Senkern aus HSS, kobaltlegiertem Schnellarbeitsstahl und Hartmetall für industrielle Anwendungen an.