










Cómo realizar un avellanado en metal
En metalmecánica, ingeniería y mecanizado, los detalles del acabado suelen distinguir el trabajo aficionado del profesional. Una cabeza de tornillo sobresaliente puede dar un aspecto poco cuidado y crear una superficie irregular. El avellanado ofrece una solución precisa y limpia.
Contenido
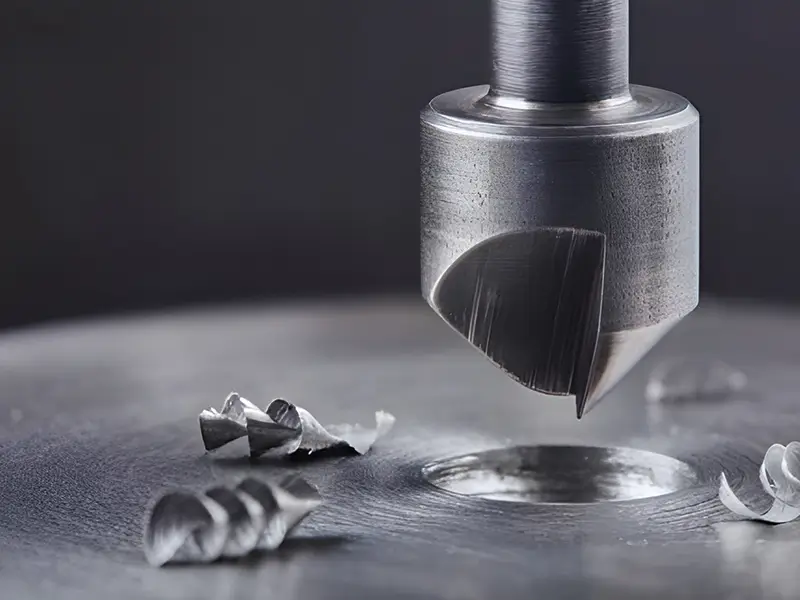
¿Qué es el avellanado? Conceptos básicos
El avellanado consiste en mecanizar un rebaje cónico, o chaflán, alrededor de la entrada de un agujero. Esta forma cónica está diseñada para coincidir con la cara inclinada bajo la cabeza de un elemento de fijación (como un tornillo de cabeza avellanada), para que la cabeza quede enrasada o ligeramente por debajo de la superficie del material.
Para obtener un acabado limpio y enrasado no basta con usar una broca mayor. Se requieren precisión, herramientas adecuadas y ángulos exactos, además de comprender claramente las etapas del avellanado.
Este artículo se dirige a mecanizadores experimentados, responsables de compras y propietarios de talleres que buscan una técnica de avellanado en metal. Explica las etapas para conseguir un resultado limpio y profesional.
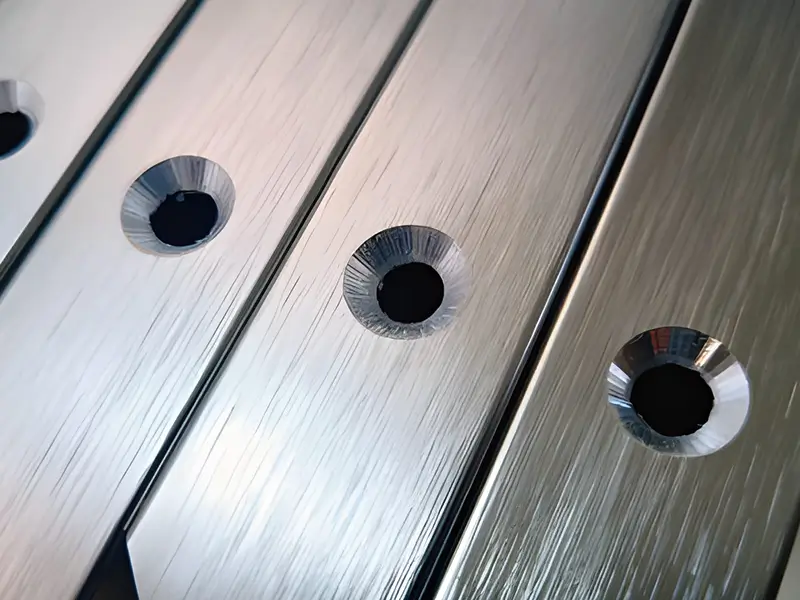
Preparación: ¿qué herramientas necesito para avellanar?
La herramienta adecuada es esencial para obtener el resultado deseado y mantener su uniformidad. Hay varias opciones según el alcance y la precisión del proyecto:
Avellanadores
Los avellanadores son las herramientas más comunes para esta operación. Están diseñados específicamente para producir un rebaje cónico y se ofrecen en numerosos materiales y geometrías.
El acero rápido (HSS), incluidas las calidades aleadas con cobalto, y el metal duro pueden servir para distintas aplicaciones de avellanado. Seleccione la herramienta según el material y el montaje; HSS al cobalto o metal duro no son siempre obligatorios para inoxidable.
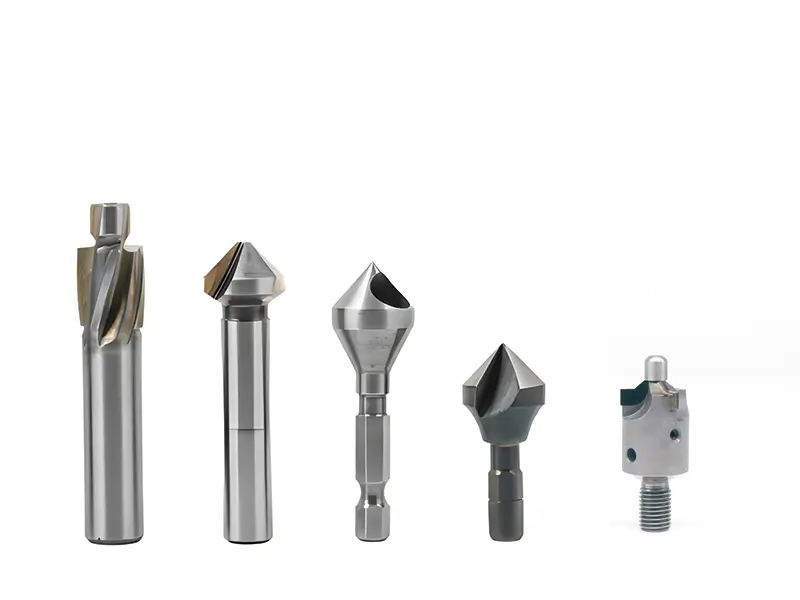
Herramientas combinadas de taladrado y avellanado
Las herramientas combinadas de taladrado y avellanado pueden producir el agujero y el cono en una operación si sus dimensiones coinciden con el diseño. Una broca de centrar para realizar un agujero de centro que apoye en una punta de centrado no sirve automáticamente para alojar una cabeza de tornillo; compruebe el ángulo incluido y la geometría del piloto.
Avellanadores ajustables y jaulas de avellanado
Una jaula de avellanado compatible puede controlar la profundidad tomando como referencia la superficie. El mecanismo y el comportamiento del pie varían según el diseño. Siguen siendo necesarios calibración, estado superficial, alineación e inspección; la jaula no garantiza resultados idénticos.
Cómo avellanar un agujero: paso a paso
Un avellanado limpio requiere seguir cuidadosamente las etapas. Esta guía supone el uso de una taladradora estándar y un avellanador separado.
Paso 1: taladre el agujero piloto
Determine si el agujero es de paso con holgura, una preparación para roscar u otra geometría especificada. Su diámetro depende de la fijación y el ajuste requeridos, no simplemente del vástago sin rosca del tornillo.
- Seleccione la broca correcta: Elija una broca según las dimensiones especificadas del agujero y el ajuste. Un tornillo #8 no requiere una broca numerada #8 solo porque coincidan los números.
- Sujete la pieza: El metal debe permanecer totalmente inmóvil durante el taladrado. Use un tornillo de banco o una sujeción robusta sobre el banco o la mesa del taladro. No sostenga la pieza con las manos.
- Prepare el punto de taladrado: Utilice la preparación de entrada recomendada para la broca y la pieza. Una marca de granete no es adecuada para todos los diseños de broca ni garantiza que el agujero no se desvíe.
- Taladre el agujero: Mantenga la broca perpendicular a la superficie y realice el agujero piloto. Un fluido de corte adecuado para el metal trabajado permite un corte más limpio y una mayor vida útil de la broca.
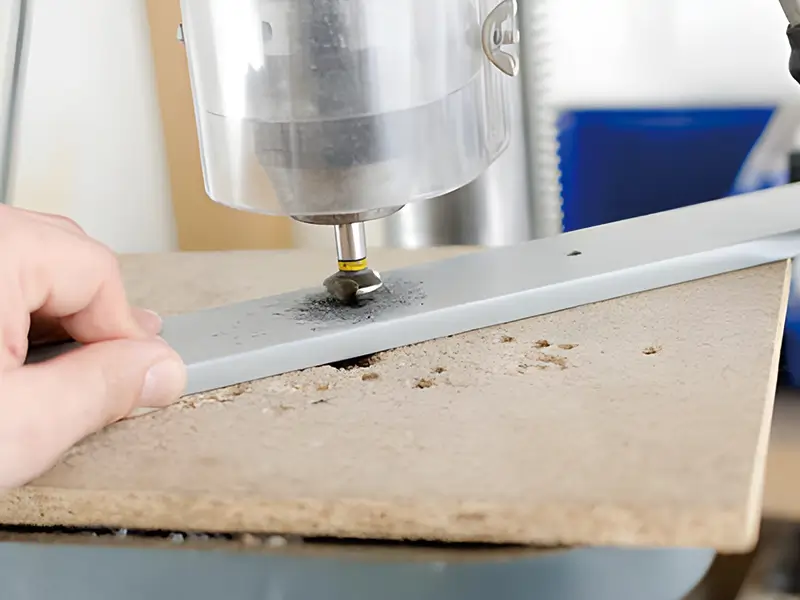
Paso 2: seleccione el avellanador correcto
Sustituya ahora la broca por el avellanador elegido. La selección depende principalmente de dos factores: ángulo y diámetro.
- Haga coincidir el ángulo: Haga coincidir el ángulo incluido del avellanado con el plano de la fijación. Aunque 82° y 90° son habituales en ciertas familias en pulgadas y métricas respectivamente, ninguno vale para todos los tornillos; existen otros ángulos, incluido 100°.
- Haga coincidir el diámetro: Seleccione una herramienta capaz de producir el diámetro especificado. Su diámetro máximo no es el diámetro final requerido; utilice el plano de la fijación y la condición de asiento exigida.
Paso 3: ajuste la taladradora y la profundidad
La precisión es esencial: retire solo el material necesario para que la cabeza del tornillo encaje y quede enrasada.
- Ajuste la velocidad de giro: siga las recomendaciones de velocidad y avance del proveedor para el material y el diámetro. Una velocidad excesiva puede causar problemas, pero una velocidad baja no es una exigencia universal y la vibración tiene varias causas posibles.
- Inserte la herramienta: fije firmemente el avellanador en el portabrocas.
- Ajuste la profundidad (opcional pero recomendado): Controle profundidad o diámetro según el plano e inspeccione el asiento. Un tope puede mejorar la repetibilidad. El valor inicial de 4 mm del original no es un ajuste general y no debe usarse sin la geometría real.
Paso 4: realice el avellanado
En esta etapa se realiza el avellanado propiamente dicho.
- Aplique fluido de corte: utilice el fluido y el método de suministro especificados para material, herramienta y máquina; una gota no es una cantidad universal. Aplíquelo de forma segura alrededor del agujero piloto.
- Comience el corte: alinee y sujete herramienta y pieza y utilice entrada, velocidad y avance especificados. No sustituya los datos de aplicación por una regla universal de bajas RPM y presión elevada.
- Compruebe la profundidad: detenga completamente el husillo antes de retirar virutas o comprobar la fijación. Inspeccione diámetro, ángulo, profundidad y asiento según lo especificado; el apriete del tornillo por sí solo no demuestra conformidad.
- Ajuste según sea necesario: retire más material solo si lo permiten el plano y el espesor de pared restante. Vuelva a comprobar con equipos adecuados. Un avellanado demasiado grande o profundo puede requerir una decisión de ingeniería.
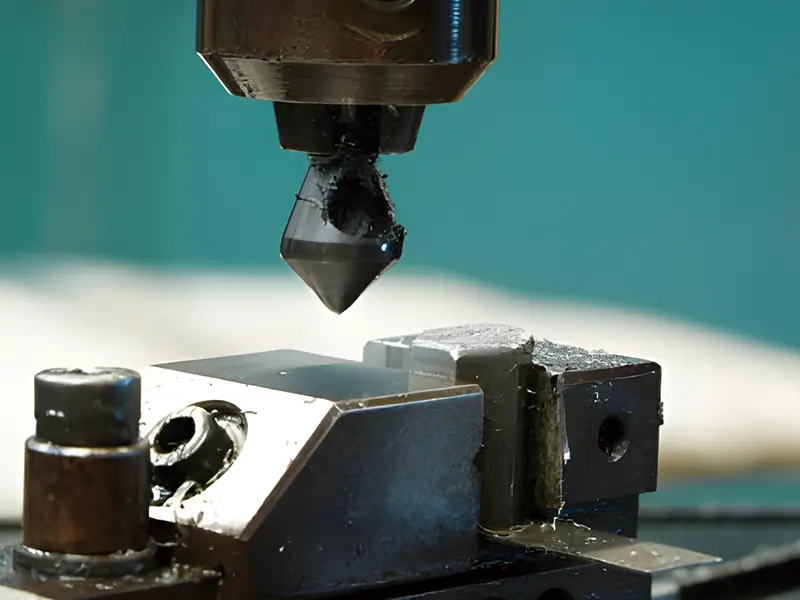
Paso 5: inspeccione y desbarbe
Cuando la cabeza quede enrasada, la operación estará casi terminada. Examine el borde para detectar rebabas o asperezas. Elimínelas con cuidado mediante un desbarbador manual o una lima para obtener un acabado limpio.
Seleccione el material de herramienta adecuado para su proyecto
Es fundamental elegir el material del avellanador adecuado, ya que influye mucho en rendimiento, acabado y vida útil. Suele ser un criterio importante en un taller profesional.
La tabla siguiente facilita la elección del material de herramienta adecuado para su proyecto.
Material de herramienta | Aplicaciones adecuadas | Ventajas | Inconvenientes |
Metal duro (carburo de tungsteno) | Metales y materiales abrasivos seleccionados, con una herramienta validada para la aplicación | Alta dureza y resistencia al desgaste; vida útil y acabado dependen de herramienta y proceso | Opción más cara, muy frágil y susceptible de astillarse si se manipula incorrectamente |
Acero rápido (HSS) | Aluminio, acero dulce, latón | Económico, adecuado para uso general. | Compruebe calidad de herramienta, dureza y economía de producción; HSS no queda excluido universalmente de la producción en serie |
HSS aleado con cobalto (p. ej., M42) Compruebe los límites de aplicación de la herramienta | Determinados inoxidables y otros materiales dentro del rango de dureza de la herramienta concreta | Dureza en caliente útil en aplicaciones adecuadas; no dura necesariamente más que cualquier herramienta HSS convencional | Más caro que HSS, pero más frágil. |
PCD (diamante policristalino) | Aluminio con alto contenido de silicio, compuesto de fibra de carbono (CFRP), fibra de vidrio y otros materiales. | Alta resistencia al desgaste en aplicaciones no ferrosas adecuadas; la afirmación original de vida útil 100x mayor carece de condiciones de ensayo y no es una garantía general | PCD es mucho más caro que los otros materiales, aunque puede resultar rentable a largo plazo. No es ideal para materiales ferrosos. |
¿Qué dimensiones de avellanado son habituales para distintos ángulos?
Estas tablas identifican familias concretas de tornillos y sus dimensiones de cabeza publicadas. La altura de cabeza no es la profundidad de mecanizado del avellanado. Defina el diámetro del agujero, el margen de asiento y el avellanado terminado según el plano del elemento de fijación y los requisitos de montaje. No intercambie las especificaciones en pulgadas del tipo B con la especificación métrica ISO.
El tipo B designa tornillos autorroscantes por deformación. Son ejemplos de familias de productos, no dimensiones universales para todos los tornillos con el mismo ángulo de cabeza.
Dimensiones de cabeza de tornillo de 82° — PENCOM tipo B
| Rosca | Intervalo del diámetro de cabeza (in) | Altura de cabeza de referencia (in) |
|---|---|---|
| #4-24 | 0.195–0.225 | 0.067 |
| #6-20 | 0.244–0.279 | 0.083 |
| #8-18 | 0.292–0.332 | 0.100 |
| #10-16 | 0.340–0.385 | 0.116 |
| 1/4-14 | 0.452–0.507 | 0.153 |
Dimensiones de cabeza de tornillo de 90° — Bossard BN 2105, ISO 10642
| Rosca | Diámetro máximo de cabeza (mm) | Altura máxima de cabeza (mm) |
|---|---|---|
| M3 | 6.72 | 1.86 |
| M4 | 8.96 | 2.48 |
| M5 | 11.2 | 3.1 |
| M6 | 13.44 | 3.72 |
| M8 | 17.92 | 4.96 |
| M10 | 22.4 | 6.2 |
Fuente: Catálogo Bossard BN 2105 (2020)
Dimensiones de cabeza de tornillo de 100° — PENCOM tipo B
| Rosca | Intervalo del diámetro de cabeza (in) | Altura de cabeza de referencia (in) |
|---|---|---|
| #4-24 | 0.195–0.225 | 0.049 |
| #6-20 | 0.238–0.279 | 0.060 |
| #8-18 | 0.285–0.332 | 0.072 |
| #10-16 | 0.333–0.385 | 0.083 |
| 1/4-14 | 0.442–0.507 | 0.110 |
Conclusión
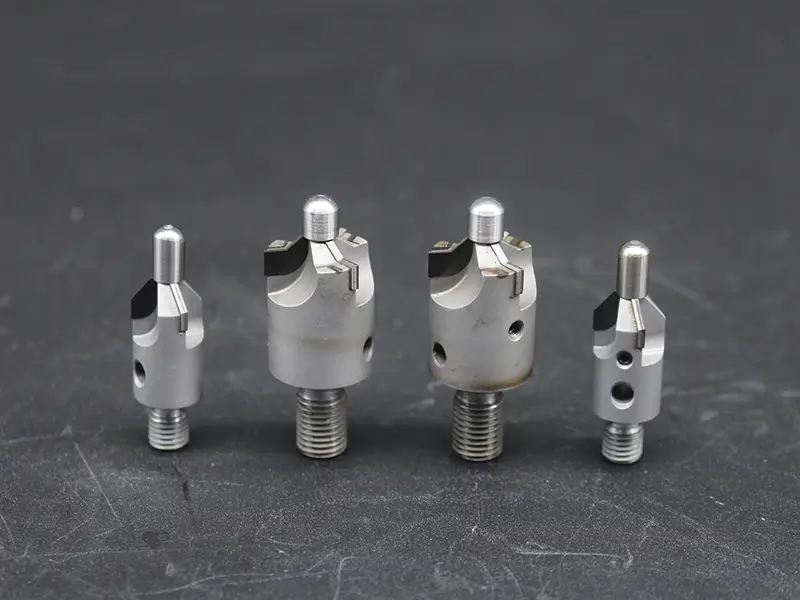
El avellanado requiere un agujero adecuado, geometría de herramienta correspondiente e inspección controlada para cumplir el plano. Sundi Tools ofrece avellanadores PCD de alta calidad con pilotos de metal duro integral; confirme la idoneidad para la aplicación y las dimensiones requeridas con el proveedor.
No permita que herramientas de baja calidad comprometan su trabajo. Elija precisión y consulte nuestro catálogo de avellanadores industriales HSS, acero rápido al cobalto y metal duro.