










Обработка меди: идентификация материала, применение PCD, охлаждение и диагностика дефектов
При обработке меди начните с идентификации: для подтверждённой C101/C110 или сопоставимой чистой высокопроводящей деформируемой меди цитируемые исходные условия — острая полированная кромка с положительным передним углом, свободный путь стружки и СОЖ на переднюю поверхность. Не переносите их без изменения на другой медный сплав или медно-вольфрамовый материал.
При налипании на кромку, загнутом заусенце, рваной поверхности или длинной стружке до смены RPM или подачи проверьте, срезает ли инструмент материал, трётся или удерживает вязкую стружку.
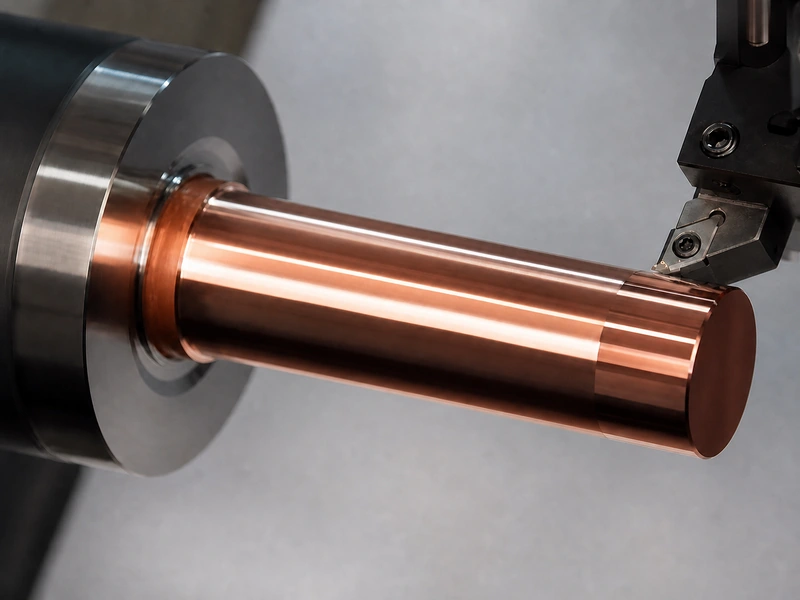
Определите материал перед выбором инструмента
«Медь» может означать чистую медь и несколько семейств сплавов. Чертёж, где просто написано медь недостаточно для обоснования переноса режимов. Подтвердите реальную марку, состояние при необходимости и требования к проводимости или функции, прежде чем считать пример поставщика релевантным.
| Идентификация материала | Что применимо из этого руководства | Первое решение |
|---|---|---|
| Подтверждённая чистая или распространённая деформируемая высокопроводящая медь, включая C101/C110 | Механизм нароста, геометрия чистого срезания, обсуждение СОЖ и обозначенный расчёт точения C110 применяются как условная отправная точка. | Сохраняйте с испытанием материал, операцию, кромку, диаметр, зацепление и наладку. |
| Другой медный сплав | Стружка и обрабатываемость медных сплавов могут отличаться от чистой меди. | Подтвердите сплав и функциональные требования перед переносом режима чистой меди. |
| Медь–вольфрам | Использованные здесь источники не дают данных по геометрии, скорости, подаче, СОЖ, износу или целостности поверхности для меди–вольфрама. | Не переносите данные. Используйте отдельный план для конкретного материала. |
Чистая медь сложна здесь из-за пластичности и склонности к адгезии, а не необычной твёрдости. Руководство MakerStage по технологичности меди описывает приваривание к поверхности инструмента под температурой и давлением с образованием нароста (BUE). Отложение меняет эффективную геометрию кромки и превращает чистый срез в грубую рваную поверхность. Rapid Efficient описывает связанное цеховое поведение как размазывание, вытягивание и налипание на кромку.
Правило выбора: если материал не подтверждён как чистая или обычная деформируемая медь, не начинайте с копирования её рекомендаций PCD, СОЖ, скорости или подачи. Сначала определите материал.
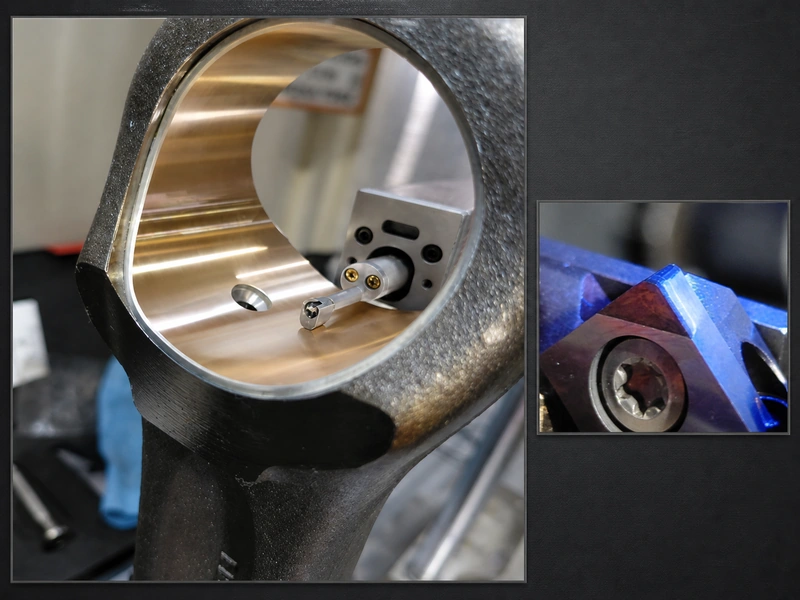
Для подтверждённой чистой меди выбирайте чистое срезание и выход стружки
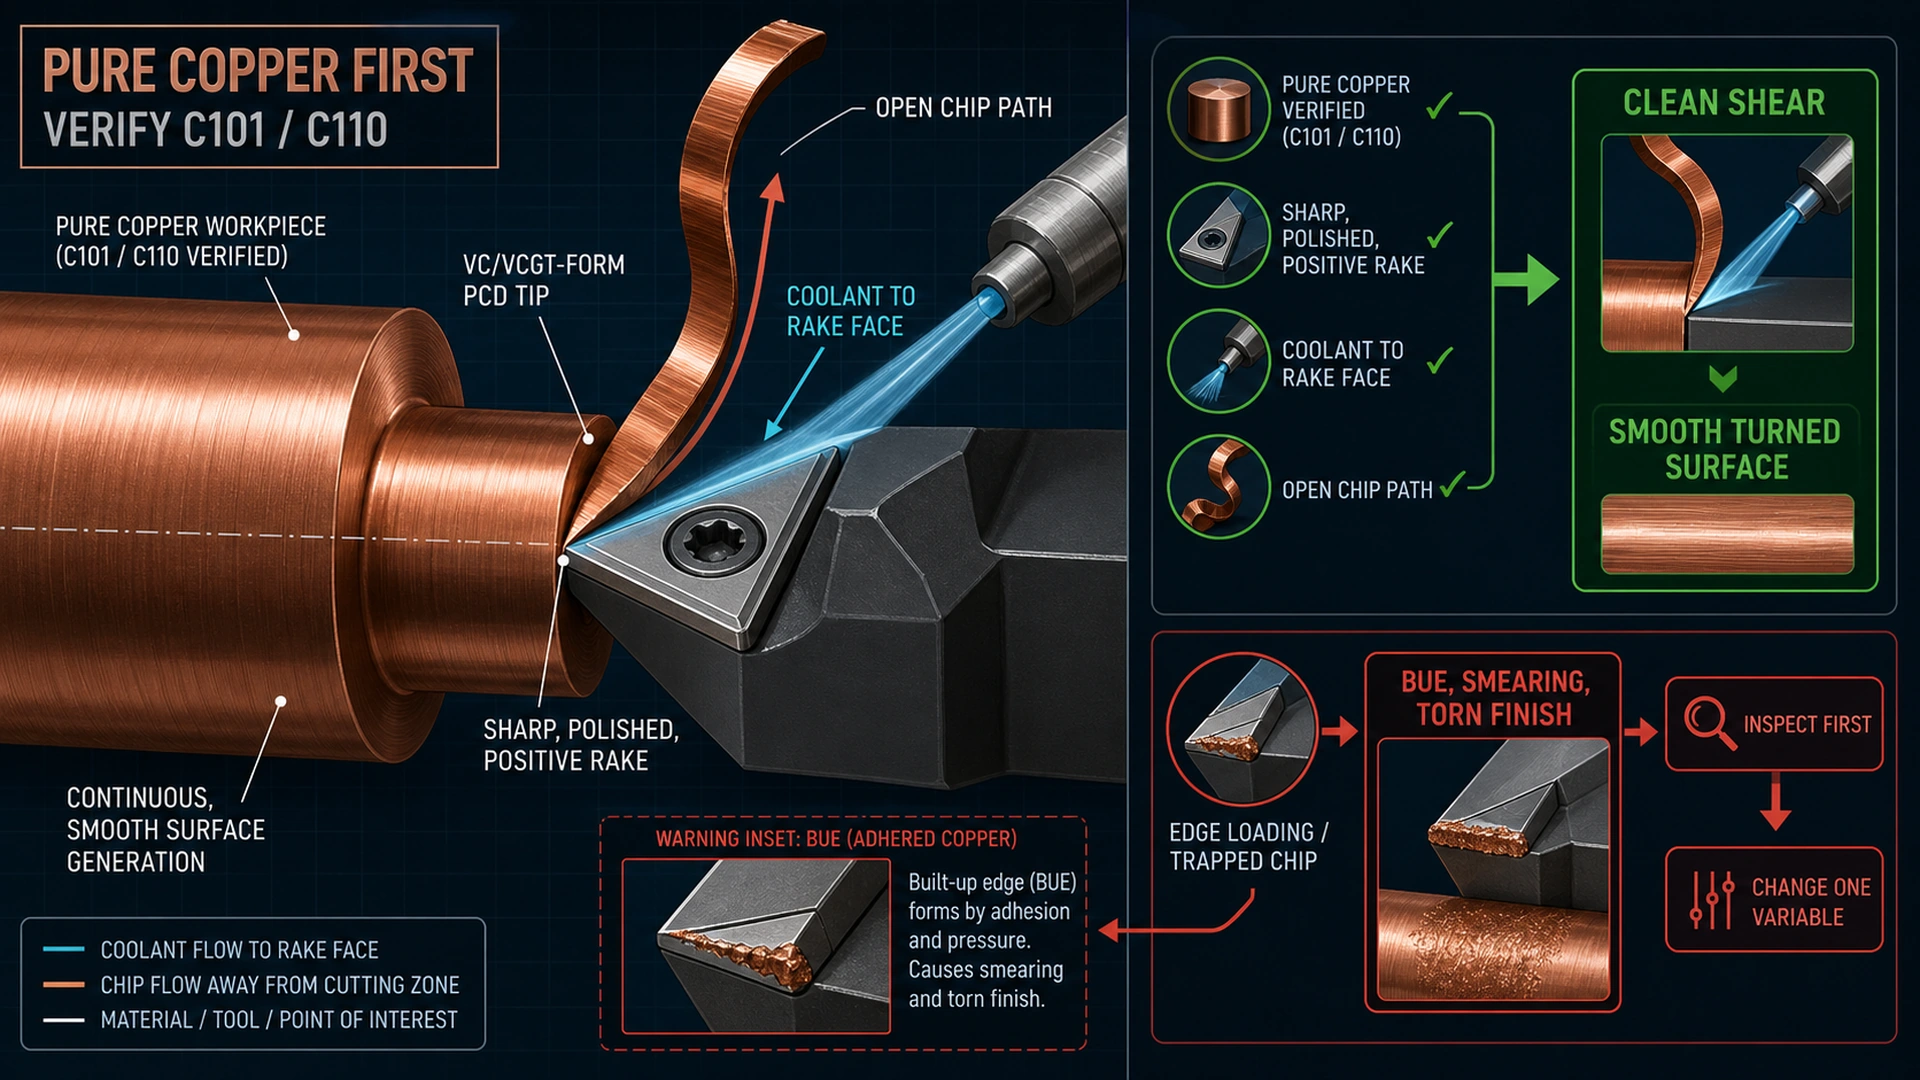
Выбор не сводится к «самой твёрдой кромке». Вопрос в способности срезать вязкий материал до трения, деформации и налипания. Для C101/C110 MakerStage указывает острый высокополированный инструмент с положительным передним углом 8–12°, рассматривает твёрдый сплав без покрытия или PCD и рекомендует обильную СОЖ высокого давления на переднюю поверхность. Это рекомендации одного поставщика для чистой меди, а не общеотраслевая таблица.
Описание геометрии имеет практическую цель. Острая полированная положительная кромка уменьшает продавливание пластичной меди перед срезом. СОЖ, направленная на переднюю поверхность, контролирует зону резания и уносит стружку; это не универсальное указание повышать давление на каждом станке. Патрон, биение, вылет, операция, контакт и реальная кромка всё ещё меняют результат.
PCD здесь — направление выбора материала инструмента для цветных металлов, а не гарантированное решение. Обзор PCD от More Cutting Tools указывает низкое сродство PCD к цветным металлам и острую кромку, одновременно предупреждая, что алмаз/PCD может карбонизироваться и разрушаться при температуре воздуха выше 600 °C. Эта граница важна: обозначение PCD не определяет нужную подготовку кромки, СОЖ, патрон или рабочее окно конкретной медной детали.
Если после выбора процесса нужно просмотреть семейство кандидатов, используйте только навигационную ссылку пластин из PCD. Ссылка не подтверждает пригодность конкретной пластины для меди, её геометрию, наличие, совместимость с СОЖ или показатели. К меди–вольфраму она не относится.
При переводе скорости резания в RPM используйте полный набор условий
Скорость и подача не являются независимыми свойствами меди. Подача на зуб, ширина резания, частота, геометрия, контакт, отклик станка и отвод стружки взаимодействуют. В исследовании микроинструмента PCD для медной решётки ширина, подача на зуб и частота изучались совместно по точности и заусенцам. Это подтверждает системный подход к пробе, а не перенос одного значения. Исследование Springer касается микрообработки медной решётки и не является таблицей производственного фрезерования.
Калькулятор перевода скорости точения в RPM
Введите скорость резания, уже выбранную для подтверждённых материала, инструмента и наладки, затем текущий диаметр заготовки. Калькулятор переводит эти данные в RPM шпинделя, но не выбирает скорость за вас.
Только пересчёт единиц. Проверьте пределы станка и сохраняйте материал, инструмент, зацепление, СОЖ и наладку с каждым испытанием.
Обозначения: n = частота шпинделя в об/мин; Din = текущий диаметр детали в дюймах; Dmm = текущий диаметр детали в миллиметрах; и Vc = подтверждённая скорость резания в m/min.
Значения по умолчанию воспроизводят документированный пример точения C110 твёрдым сплавом: 300 SFM и 1.5 дюйма дают 764 RPM. Пример показывает связь единиц и исходных условий с результатом; это не режим фрезерования и не общая рекомендация для меди.
Цитируемый источник рекомендует поддержание постоянной скорости резания при наличии такой функции и изменении диаметра при торцевании или профилировании. До применения результата сохраняйте материал, операцию, диаметр, тип инструмента, зацепление, СОЖ и наладку.
Диагностируйте физическое состояние до изменения нескольких чисел
| Симптом | Вероятное физическое состояние для проверки | Первая проверка | Контролируемое действие |
|---|---|---|---|
| Материал на кромке; неровная рваная поверхность | Нарост (BUE) может менять эффективную геометрию кромки. | Осмотрите кромку на налипший материал и подтвердите острую полированную положительную геометрию. | Устраните наблюдаемое налипание или дефект кромки, затем проверьте одно изменение на контрольной детали. |
| Загнутый или размазанный заусенец, особенно на краю или выходе | Вязкий материал может оттесняться и тереться вместо чистого срезания. | Проверьте остроту и износ, трение и локальные условия выхода. | Восстановите заведомо острую чистовую кромку или исправьте документированную геометрию; проверьте снова до смены несвязанных переменных. |
| Длинная стружка оставляет следы или мешает резанию | Пластичная стружка может плохо ломаться и оставаться в зоне резания. | Проверьте стружкоотвод, тип операции, зацепление и повторное резание стружки. | Улучшите путь стружки по плану конкретной операции, затем снова осмотрите поверхность. |
| Плохая поверхность без явного нароста BUE | Дефект может идти от закрепления, биения или вылета, нестабильной траектории, следов зажима или обращения с деталью. | Осмотрите поверхность до очистки или перемещения, затем проверьте приспособление и устойчивость инструмента и наладки. | Исправьте один элемент наладки и сравните следующую контрольную деталь до изменения режима. |
Последовательность намеренно осторожна. Она не позволяет одновременно менять скорость, подачу, инструмент, СОЖ и закрепление и ничего не узнать из следующей детали. Источники подтверждают отдельные механизмы и риски; проверка одного изменения — практический метод статьи для сохранения понятной диагностики.
Контроль заусенцев относится к процессу, а не только ручной доводке. Datron рекомендует отдельный острый инструмент для чистовой обработки, поскольку острые кромки уменьшают заусенцы. Это общие рекомендации ЧПУ, поддерживающие проверку кромки, а не конкретную подачу для меди.
Когда эта страница перестаёт быть инструментом решения
Руководство полезно только при видимых условиях. Оно рассчитано на подтверждённую чистую или распространённую деформируемую медь, документированное направление резания и поочерёдно проверяемые дефекты. Остановитесь и получите данные для конкретного материала, если заготовка — другой медный сплав с иными требованиями, операция не соответствует приведённому примеру точения или когда материал — медь–вольфрам.
При обработке меди надёжный следующий шаг — обычно не более быстрое скопированное число. Это подтверждённый материал, кромка для чистого срезания, открытый путь стружки, совместимые СОЖ и обращение с деталью и контролируемая проверка фактического дефекта.