










Maquinação de cobre: identificação do material, seleção de PCD, refrigeração e diagnóstico de defeitos
Ao maquinar cobre, comece por identificar o material: para C101/C110 verificado ou cobre puro trabalhado de elevada condutividade comparável, as condições iniciais citadas são uma aresta afiada e polida com ângulo de ataque positivo, um percurso de aparas desimpedido e refrigerante dirigido à face de ataque. Não transfira esta orientação sem alterações para outra liga nem para cobre-tungsténio.
Perante material aderido à aresta, rebarbas dobradas, acabamento rasgado ou aparas compridas, verifique se o corte cisalha, roça ou retém material dúctil antes de alterar as RPM ou o avanço.
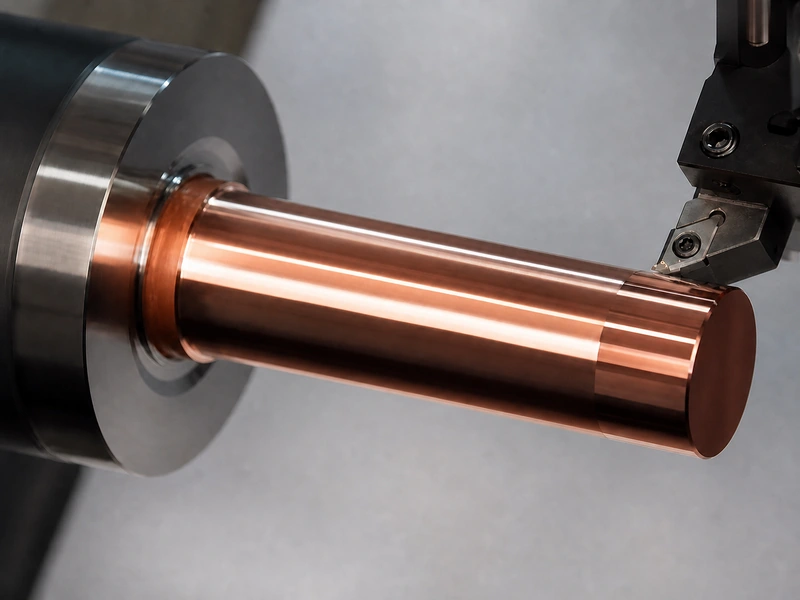
Definir o material antes de escolher a ferramenta
«Cobre» pode descrever cobre puro e várias famílias de ligas. Um desenho que indique apenas cobre não basta para justificar a transferência de parâmetros. Verifique a qualidade exata, o estado metalúrgico quando relevante e a exigência de condutividade ou função antes de considerar aplicável um exemplo de fornecedor.
| Identificação do material | O que pode ser usado deste guia | Primeira decisão |
|---|---|---|
| Cobre puro/trabalhado corrente de elevada condutividade verificado, incluindo C101/C110 | O mecanismo BUE, a geometria de corte limpo, a refrigeração e o cálculo de torneamento C110 identificado servem como ponto inicial condicionado. | Registar material, operação, aresta, diâmetro, contacto e condições de preparação com o ensaio. |
| Outra liga de cobre | As ligas de cobre podem apresentar formação de aparas e maquinabilidade diferentes do cobre puro. | Confirmar liga e requisito funcional antes de transferir um ajuste de cobre puro. |
| Cobre-tungsténio | As fontes usadas não fornecem dados de geometria, velocidade, avanço, refrigeração, desgaste ou integridade superficial para cobre-tungsténio. | Parar a transferência. Usar um plano de processo específico do material. |
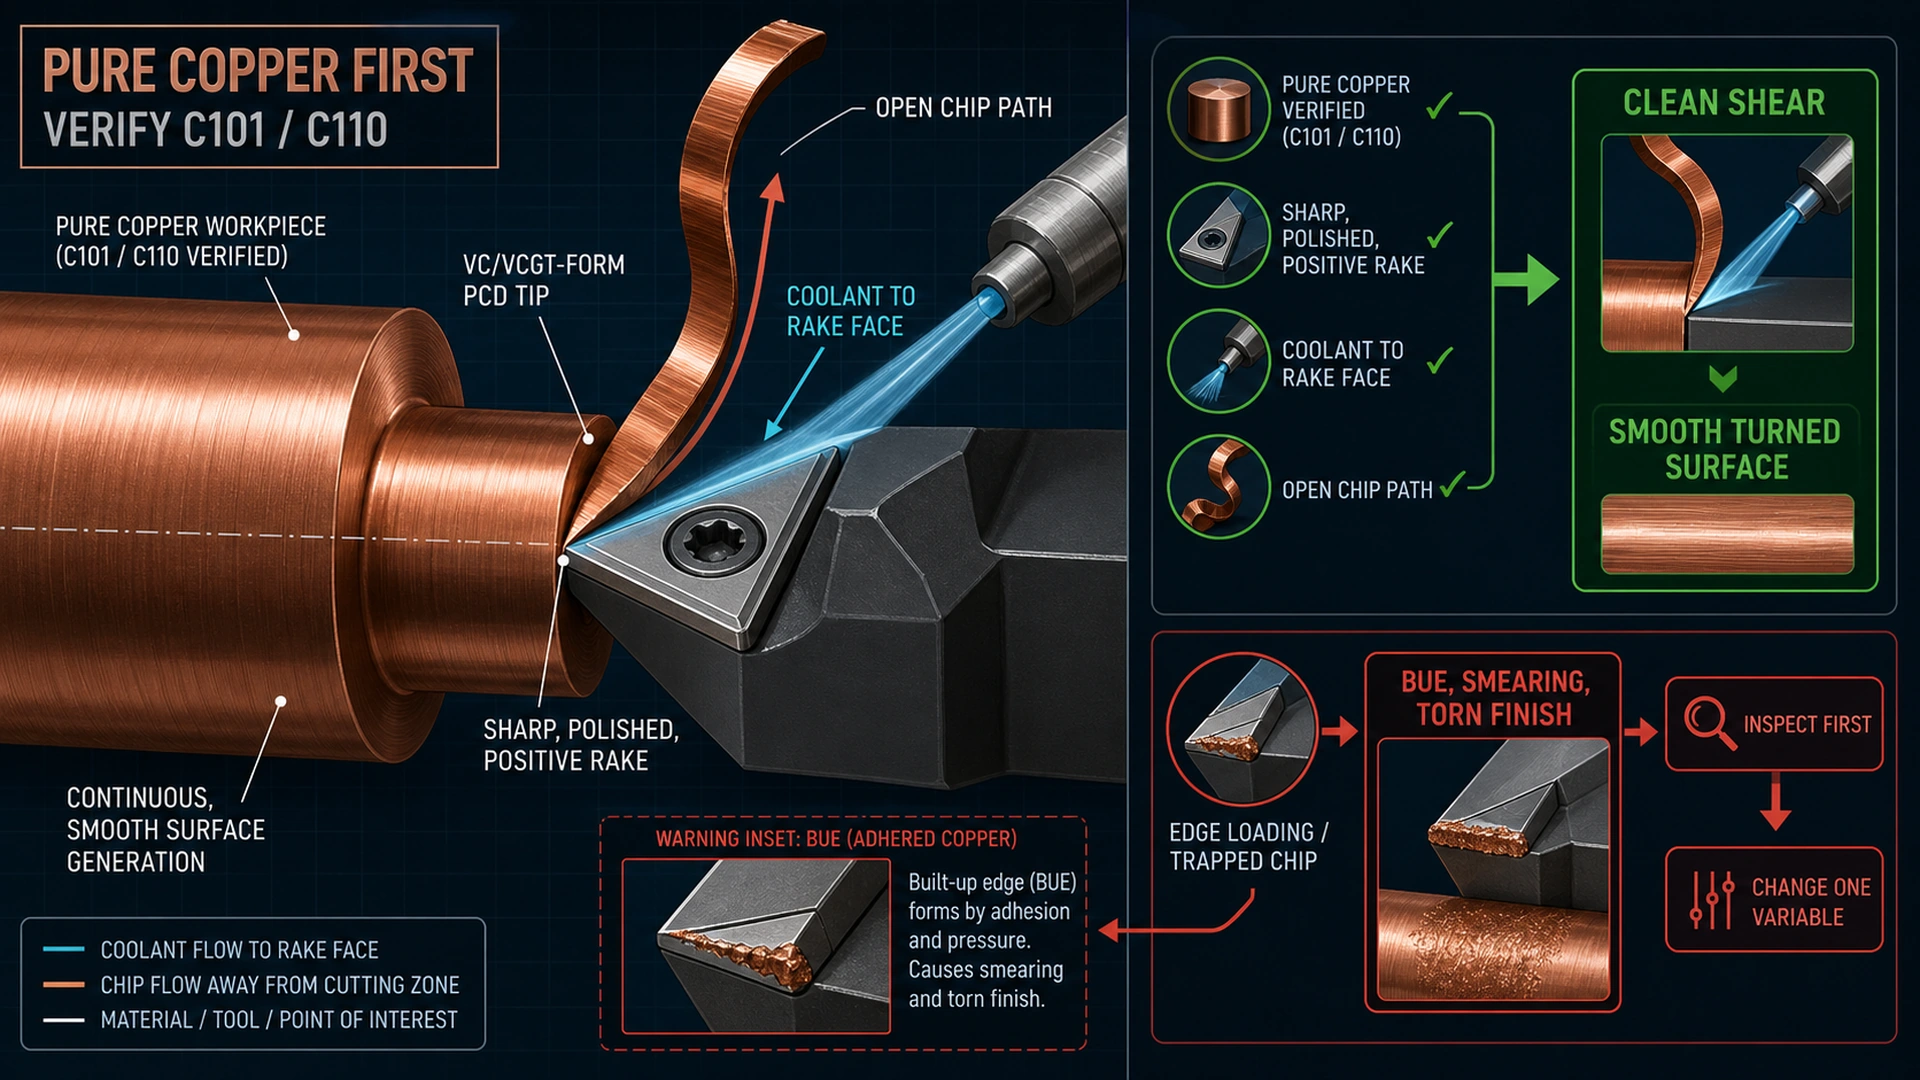
O cobre puro é difícil aqui pela ductilidade e tendência à adesão, não por ser particularmente duro. O guia DFM da MakerStage descreve como o cobre se solda à face da ferramenta sob temperatura e pressão de corte, formando aresta postiça (BUE). Esse depósito altera a geometria efetiva e pode transformar um corte limpo numa superfície rugosa e rasgada. A Rapid Efficient descreve o comportamento associado como espalhamento, arrastamento e adesão à aresta.
Regra de decisão: se não estiver verificado que o material é cobre puro/trabalhado corrente, não comece por copiar as indicações de PCD, refrigeração, velocidade ou avanço. Confirme primeiro o material.
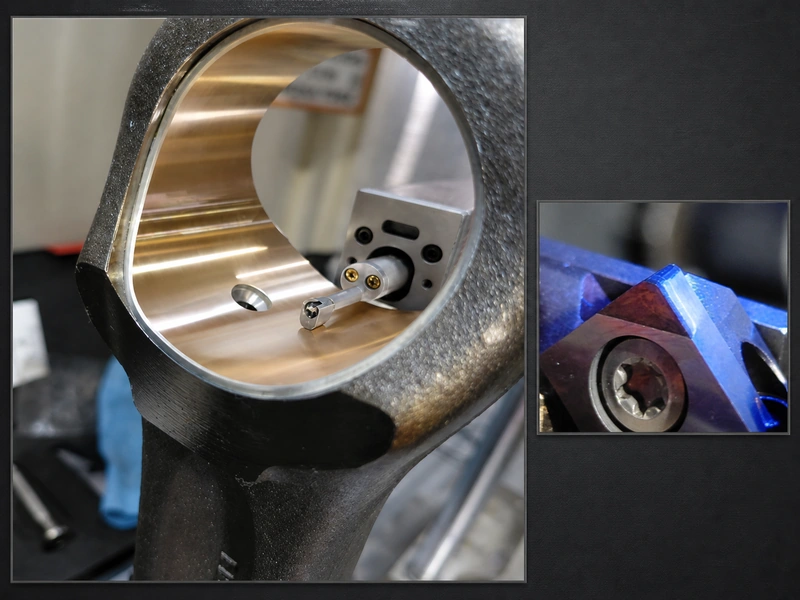
Em cobre puro verificado, privilegiar corte limpo e saída de aparas
Escolher a ferramenta não é simplesmente usar a aresta mais dura. A questão é se corta o material dúctil antes de roçar, deformar e aderir. Para C101/C110, a MakerStage especifica ferramentas afiadas e muito polidas, ângulo de ataque positivo de 8–12°, metal duro sem revestimento ou PCD e refrigeração abundante a alta pressão dirigida à face de ataque. É a orientação de um fornecedor para cobre puro, não uma tabela normalizada do setor.
A geometria descrita tem um objetivo prático. Uma aresta afiada, polida e positiva reduz a tendência para empurrar o cobre dúctil à frente do corte. O refrigerante dirigido à face de ataque ajuda a controlar a zona e afastar aparas; não é uma ordem universal para aumentar a pressão em todas as máquinas. Porta-ferramentas, batimento, balanço, operação, contacto e aresta real podem alterar o resultado.
O PCD é aqui uma opção de material de corte para não ferrosos, não uma solução garantida. A descrição do PCD da More Cutting Tools indica baixa afinidade do PCD com metais não ferrosos e uma aresta afiada, mas avisa que diamante/PCD pode carbonizar e falhar quando a temperatura do ar excede 600 °C. Esse limite importa: o rótulo PCD não estabelece a preparação da aresta, refrigeração, porta-ferramentas ou janela de processo adequados para uma peça concreta.
Se precisar de consultar uma família candidata depois de decidir o processo, use apenas como navegação a secção Insertos PCD. A ligação não verifica adequação ao cobre, geometria, disponibilidade, compatibilidade com refrigerante nem desempenho de uma pastilha concreta. Não se aplica ao cobre-tungsténio.
Conservar todas as condições ao converter velocidade periférica em RPM
Velocidade e avanço não são propriedades independentes do cobre. Avanço por dente, largura de corte, rotação, geometria, contacto, resposta da máquina e evacuação podem interagir. Um estudo de microferramentas PCD em grelhas de cobre investigou em conjunto largura de corte, avanço por dente e rotação para precisão dimensional e formação de rebarbas. Apoia tratar o ensaio como sistema em vez de transferir um valor isolado. O estudo da Springer trata de micromaquinação de grelhas de cobre, não de uma tabela de fresagem de produção.
Calculadora de velocidade de torneamento para RPM
Introduza uma velocidade de corte já escolhida para o material verificado, ferramenta e preparação e depois o diâmetro atual da peça. A calculadora converte os dados em RPM do veio; não escolhe uma velocidade de corte.
Apenas conversão de unidades. Confirme limites da máquina e conserve material, ferramenta, contacto, refrigeração e preparação em cada ensaio.
Símbolos: n = velocidade do veio em rpm; Din = diâmetro atual da peça em polegadas; Dmm = diâmetro atual da peça em milímetros; e Vc = velocidade de corte validada em m/min.
Os valores predefinidos reproduzem o exemplo documentado de torneamento C110 com metal duro: 300 SFM e 1.5 in dão 764 RPM. O exemplo mostra como unidades e dados permanecem ligados ao resultado; não é um ajuste de fresagem nem uma recomendação geral para cobre.
A fonte citada recomenda controlo de velocidade periférica constante quando disponível e o diâmetro variar durante facejamento ou perfilagem. Antes de usar um resultado, conserve material, operação, diâmetro, tipo de ferramenta, contacto, refrigeração e preparação.
Diagnosticar o estado físico antes de alterar vários valores
| Sintoma | Estado físico provável a inspecionar | Primeira verificação | Ação controlada |
|---|---|---|---|
| Material aderido à aresta; acabamento irregular e rasgado | A aresta postiça (BUE) pode alterar a geometria efetiva. | Inspecionar material aderido e confirmar aresta afiada/polida com geometria positiva. | Corrigir a adesão ou o estado observado e verificar depois uma alteração numa peça controlada. |
| Rebarba dobrada ou espalhada, sobretudo na borda ou na saída | O material dúctil pode ser empurrado e roçado em vez de cortado de forma limpa. | Inspecionar afiação/desgaste, roçamento e condição local de saída. | Restabelecer uma aresta de acabamento de afiação conhecida ou corrigir a geometria documentada; rever antes de alterar variáveis não relacionadas. |
| Aparas compridas marcam a peça ou obstruem o corte | As aparas dúcteis podem não quebrar de forma limpa e permanecer na zona de corte. | Verificar evacuação, tipo de operação, contacto e eventual recorte de aparas. | Melhorar o percurso das aparas segundo o plano específico da operação e rever a superfície. |
| Mau acabamento sem BUE evidente | O defeito pode resultar de fixação, batimento/balanço, trajetória instável, marcas de aperto ou manuseamento. | Inspecionar a superfície antes de limpar ou manusear e verificar depois fixação e estabilidade da ferramenta/preparação. | Fazer uma correção de preparação e comparar a peça controlada seguinte antes de alterar um valor de corte. |
A sequência é deliberadamente conservadora. Evita alterar velocidade, avanço, ferramenta, refrigeração e fixação ao mesmo tempo e nada aprender com a peça seguinte. As fontes sustentam mecanismos e riscos individuais; verificar uma alteração de cada vez é o método prático do artigo para manter o diagnóstico interpretável.
O controlo de rebarbas também pertence ao processo, não apenas ao acabamento manual. A Datron recomenda outra ferramenta afiada para acabamento porque ferramentas afiadas reduzem rebarbas. É uma orientação geral CNC: sustenta verificar a aresta, não um avanço específico para cobre.
Quando deixar de usar esta página para decidir
Este guia só é útil enquanto as condições permanecerem explícitas. Destina-se a cobre puro/trabalhado corrente verificado, uma orientação documentada e defeitos verificáveis um a um. Pare e obtenha evidências específicas do material se for outra liga com requisitos diferentes, se a operação já não corresponder ao exemplo de torneamento documentado ou quando o material for cobre-tungsténio.
Ao maquinar cobre, o próximo passo fiável não costuma ser copiar um valor mais rápido. É verificar o material, a aresta de corte limpo, a saída de aparas aberta, a refrigeração/manuseamento compatíveis e o sintoma real de forma controlada.