










Kupfer bearbeiten: Werkstoffidentität, PCD-Auswahl, Kühlung und Fehlerdiagnose
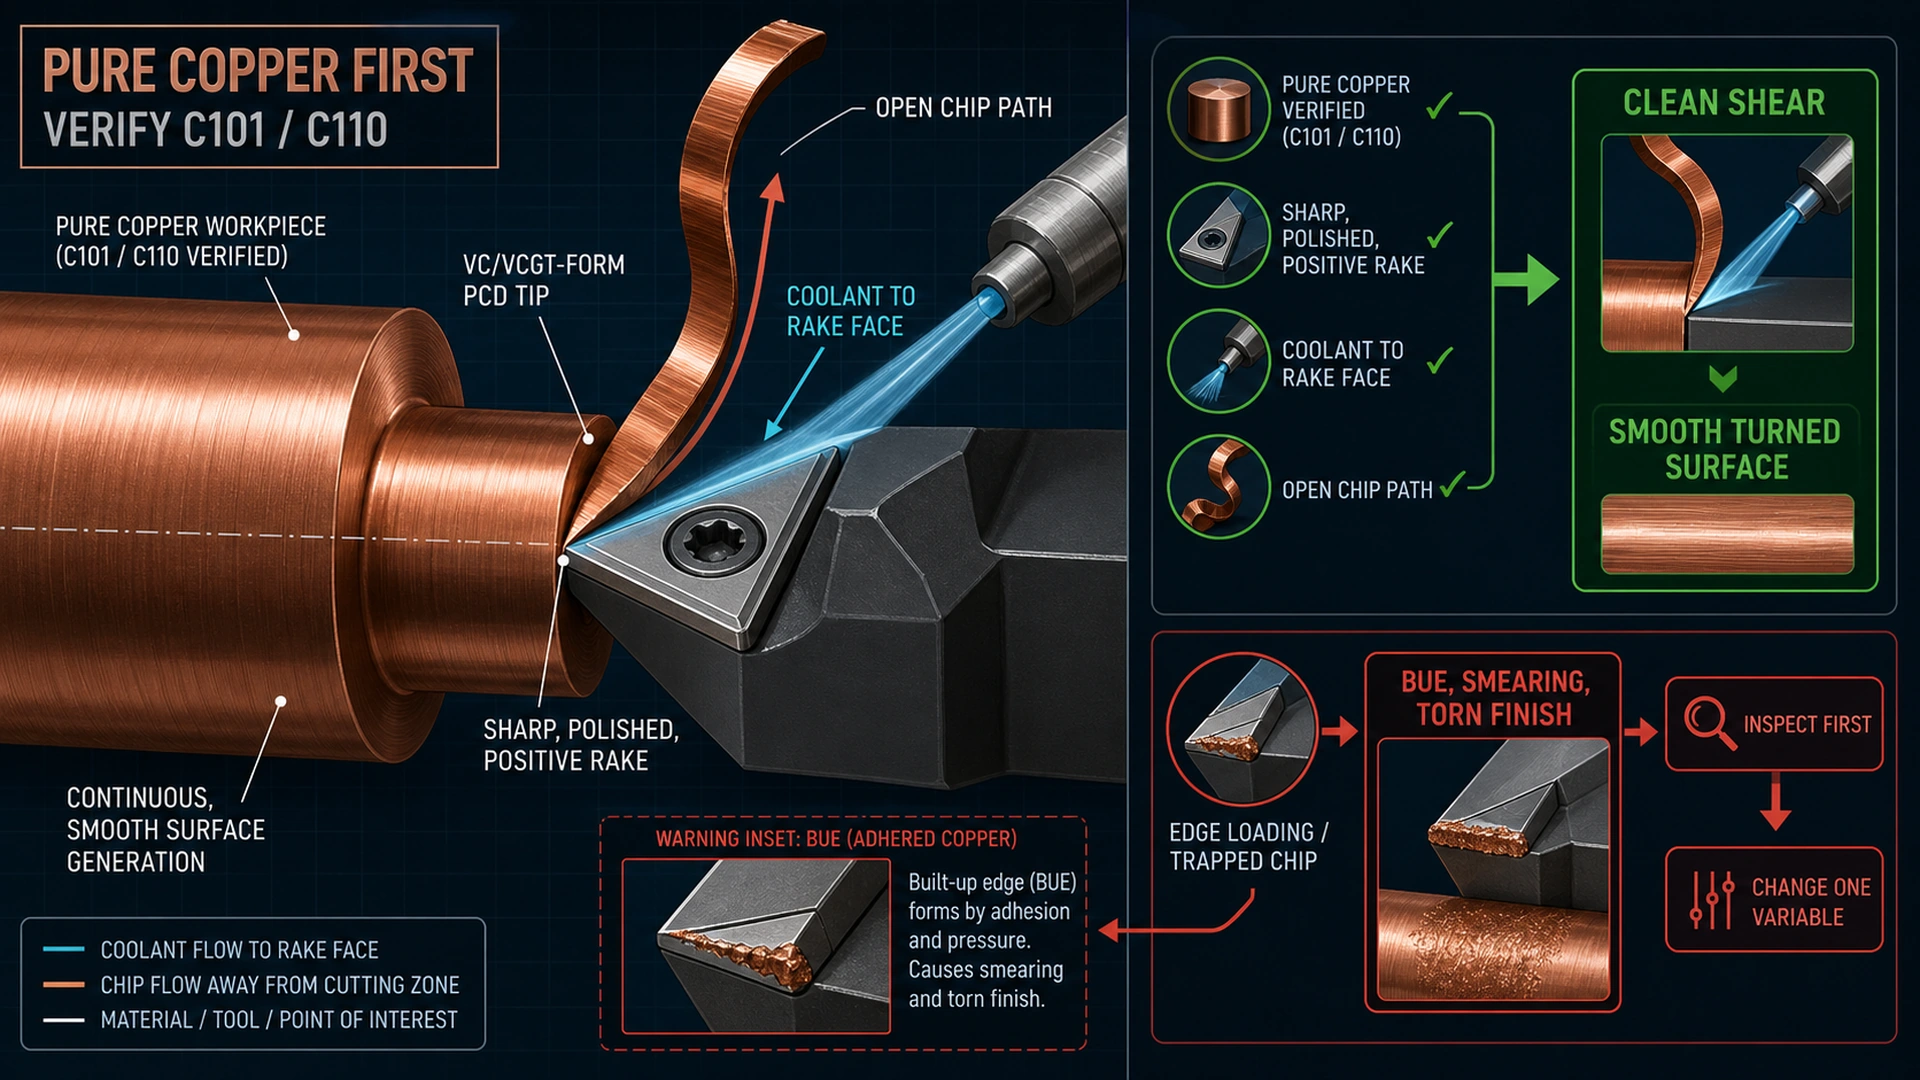
Beginnen Sie bei der Kupferbearbeitung mit der Werkstoffidentität: Für bestätigtes C101/C110 oder vergleichbares reines, hochleitfähiges Knetkupfer nennen die Quellen eine scharfe, polierte Schneide mit positivem Spanwinkel, einen freien Spanweg und Kühlmittelzufuhr zur Spanfläche als Ausgangsbedingungen. Übertragen Sie diese Richtung nicht unverändert auf andere Kupferlegierungen oder Kupfer-Wolfram.
Bei Materialanhaftung an der Schneide, umgelegten Graten, aufgerissener Oberfläche oder langen Spänen prüfen Sie vor Änderung von RPM oder Vorschub, ob der Schnitt schert, reibt oder duktiles Material einklemmt.
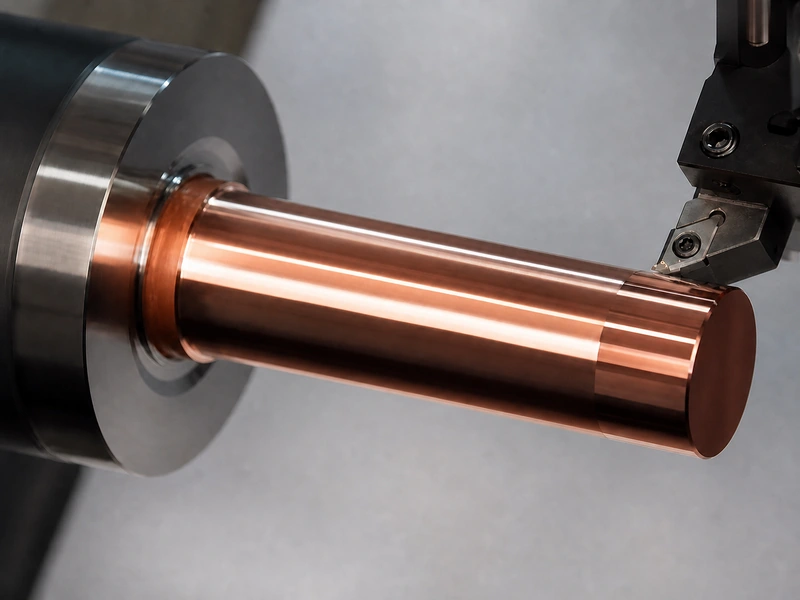
Werkstoff klären, bevor das Werkzeugkonzept gewählt wird
„Kupfer“ kann Reinkupfer und mehrere Legierungsfamilien bezeichnen. Eine Zeichnung mit der bloßen Angabe Kupfer reicht daher nicht aus, um Parameter zu übertragen. Prüfen Sie die genaue Sorte, gegebenenfalls den Zustand und die Leitfähigkeits- oder Funktionsanforderung, bevor Sie ein Lieferantenbeispiel als relevant betrachten.
| Werkstoffidentität | Welche Hinweise dieses Leitfadens nutzbar sind | Erste Entscheidung |
|---|---|---|
| Bestätigtes reines/übliches hochleitfähiges Knetkupfer einschließlich C101/C110 | BUE-Mechanismus, Geometrie für sauberes Scheren, Kühlmittelhinweise und die gekennzeichnete C110-Drehberechnung gelten als bedingter Ausgangspunkt. | Werkstoff, Operation, Schneide, Durchmesser, Eingriff und Einrichtungsbedingungen beim Versuch dokumentieren. |
| Andere Kupferlegierung | Kupferlegierungen können anderes Spanverhalten und andere Zerspanbarkeit als Reinkupfer haben. | Legierung und Funktionsanforderung bestätigen, bevor Reinkupfereinstellungen übernommen werden. |
| Kupfer-Wolfram | Die hier verwendeten Quellen liefern keine Daten zu Geometrie, Schnittgeschwindigkeit, Vorschub, Kühlung, Verschleiß oder Oberflächenintegrität für Kupfer-Wolfram. | Übertragung stoppen. Einen eigenen werkstoffspezifischen Prozessplan verwenden. |
Reinkupfer ist hier schwierig, weil es duktil und anhaftungsanfällig ist, nicht weil es besonders hart wäre. Der Kupfer-DFM-Leitfaden von MakerStage beschreibt, wie Kupfer unter Schnitttemperatur und Druck auf der Werkzeugfläche aufschweißt und eine Aufbauschneide (BUE) bildet. Diese Ablagerung verändert die wirksame Schneidengeometrie und kann aus sauberem Scheren eine raue, aufgerissene Oberfläche machen. Rapid Efficient beschreibt das entsprechende Werkstattverhalten als Schmieren, Ziehen und Haften an der Schneide.
Entscheidungsregel: Ist das Material nicht als reines/übliches Knetkupfer bestätigt, übernehmen Sie nicht zuerst dessen PCD-, Kühlungs-, Geschwindigkeits- oder Vorschubrichtung. Klären Sie den Werkstoff zuerst.
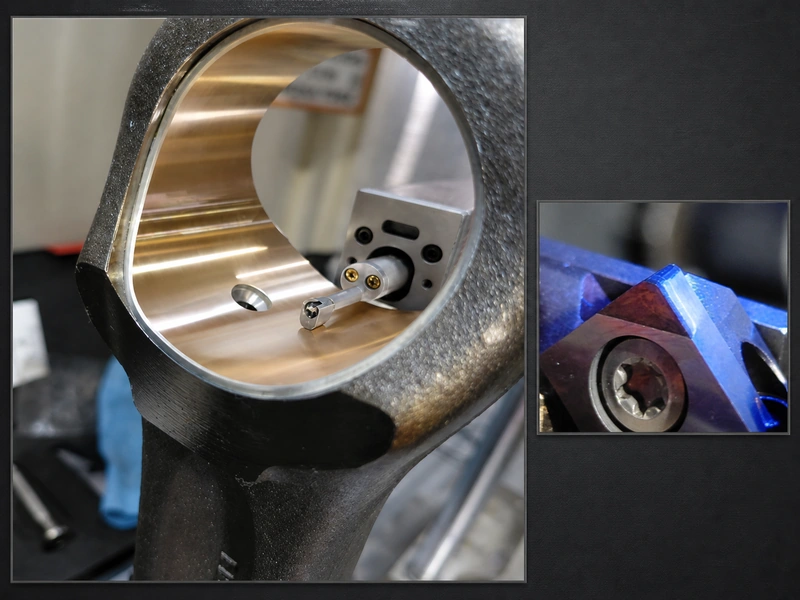
Bei bestätigtem Reinkupfer auf sauberes Scheren und Spanabfuhr auslegen
Die Werkzeugwahl lautet nicht einfach „die härteste Schneide verwenden“. Entscheidend ist, ob die Schneide das duktile Material trennt, bevor es reibt, sich verformt und anhaftet. Für C101/C110 nennt MakerStage scharfe, hochpolierte Werkzeuge mit positivem Spanwinkel von 8–12°, unbeschichtetes Hartmetall oder PCD und Überflutungskühlung mit Hochdruckzufuhr auf die Spanfläche. Dies ist die Reinkupfer-Prozessrichtung eines Lieferanten, keine branchenübliche Normtabelle.
Die Geometriebeschreibung hat einen praktischen Zweck. Eine scharfe, polierte positive Schneide verringert die Neigung, duktiles Kupfer vor dem Schnitt herzuschieben. Zur Spanfläche gerichtetes Kühlmittel hilft, Schnittzone und Spanabfuhr zu kontrollieren; es ist keine allgemeine Anweisung, an jeder Maschine den Druck zu erhöhen. Halter, Rundlauf, Auskraglänge, Operation, Eingriff und konkrete Schneide können das Ergebnis weiterhin verändern.
PCD gehört hier als Schneidstoffrichtung für NE-Metalle dazu, nicht als garantierte Lösung. Die PCD-Übersicht von More Cutting Tools nennt für PCD geringe Affinität zu NE-Metallen und eine scharfe Schneide, warnt aber auch, dass Diamant/PCD bei Lufttemperaturen über 600 °C karbonisieren und versagen kann. Diese Grenze ist wichtig: Die Bezeichnung PCD belegt weder passende Schneidenpräparation noch Kühlstrategie, Halter oder Prozessfenster für ein bestimmtes Kupferteil.
Wenn Sie nach der Prozessentscheidung eine mögliche Werkzeugfamilie suchen, nutzen Sie zur reinen Navigation die PCD-Schneidplatten. Der Link bestätigt weder Kupfereignung, Geometrie, Verfügbarkeit, Kühlmittelverträglichkeit noch Leistung einer bestimmten Platte. Er gilt nicht für Kupfer-Wolfram.
Bei Umrechnung der Schnittgeschwindigkeit in RPM alle Einsatzbedingungen festhalten
Geschwindigkeit und Vorschub sind keine unabhängigen Kupfereigenschaften. Zahnvorschub, Schnittbreite, Drehzahl, Werkzeuggeometrie, Eingriff, Maschinenverhalten und Spanabfuhr können zusammenwirken. Eine Studie mit PCD-Mikrowerkzeugen an Kupfergittern untersuchte Schnittbreite, Zahnvorschub und Drehzahl gemeinsam hinsichtlich Maßgenauigkeit und Gratbildung. Das unterstützt einen systemischen Versuch statt der Übertragung eines Einzelwerts. Die Springer-Studie behandelt Kupfergitter-Mikrobearbeitung und ist daher keine Tabelle für Produktionsfräsen.
Rechner: Schnittgeschwindigkeit beim Drehen in RPM
Geben Sie eine bereits für den bestätigten Werkstoff, das Werkzeug und die Einrichtung gewählte Schnittgeschwindigkeit sowie den aktuellen Werkstückdurchmesser ein. Der Rechner wandelt diese Angaben in Spindeldrehzahl RPM um; er wählt keine Schnittgeschwindigkeit für Sie.
Nur Einheitenumrechnung. Maschinengrenzen bestätigen und Werkstoff, Werkzeug, Eingriff, Kühlung und Einrichtungsbedingungen bei jedem Versuch festhalten.
Symbole: n = Spindeldrehzahl in rpm; Din = aktueller Werkstückdurchmesser in Zoll; Dmm = aktueller Werkstückdurchmesser in Millimetern; und Vc = qualifizierte Schnittgeschwindigkeit in m/min.
Die Standardwerte bilden das dokumentierte C110-Drehbeispiel mit Hartmetall nach: 300 SFM und 1.5 in ergeben 764 RPM. Das Beispiel zeigt, wie Einheiten und Eingaben mit dem Ergebnis verbunden bleiben; es ist weder eine Fräseinstellung noch eine allgemeine Kupferempfehlung.
Die zitierte Quelle empfiehlt Regelung mit konstanter Schnittgeschwindigkeit falls verfügbar, wenn sich der Durchmesser beim Plan- oder Konturdrehen ändert. Halten Sie vor Verwendung eines Ergebnisses Werkstoff, Operation, Durchmesser, Werkzeugtyp, Eingriff, Kühlung und Einrichtungsbedingungen fest.
Physikalischen Zustand diagnostizieren, bevor mehrere Werte geändert werden
| Symptom | Zu prüfender möglicher physikalischer Zustand | Erste Prüfung | Kontrollierte Maßnahme |
|---|---|---|---|
| Materialanhaftung an der Schneide; unregelmäßige, aufgerissene Oberfläche | Aufbauschneiden (BUE) können die wirksame Schneidengeometrie verändern. | Schneide auf anhaftendes Material prüfen und scharfen/polierten positiven Schneidenzustand bestätigen. | Erkannte Anhaftung oder Schneidenzustand korrigieren, dann eine Änderung an einem kontrollierten Teil prüfen. |
| Umgelegter oder verschmierter Grat, besonders an Kanten oder beim Durchbruch | Das duktile Material wird möglicherweise geschoben und gerieben statt sauber geschert. | Schärfe/Verschleiß, Reiben und örtliche Durchbruchbedingungen prüfen. | Nachweislich scharfe Schlichtschneide wiederherstellen oder dokumentierte Geometrie korrigieren; vor Änderung anderer Größen erneut prüfen. |
| Lange Späne beschädigen das Werkstück oder behindern den Schnitt | Duktile Späne brechen möglicherweise nicht sauber und bleiben in der Schnittzone. | Spanabfuhr, Operationsart, Eingriff und mögliche Spanwiederzerspanung prüfen. | Spanweg anhand des operationsspezifischen Prozessplans verbessern, dann die Oberfläche erneut prüfen. |
| Schlechte Oberfläche ohne erkennbare BUE | Ursache können Werkstückspannung, Rundlauf/Auskraglänge, instabile Bahn, Spannabdrücke oder Handhabung sein. | Oberfläche vor Reinigung oder Handhabung prüfen, danach Vorrichtung sowie Werkzeug-/Einrichtungsstabilität kontrollieren. | Eine Einrichtungskorrektur vornehmen und das nächste kontrollierte Teil vergleichen, bevor ein Schnittwert geändert wird. |
Diese Folge ist bewusst vorsichtig. Sie verhindert, dass Bediener Geschwindigkeit, Vorschub, Werkzeug, Kühlung und Spannung gleichzeitig ändern und aus dem nächsten Teil nichts lernen. Die Quellen belegen einzelne Mechanismen und Risiken; die Prüfung jeweils einer Änderung ist die praktische Kontrollmethode dieses Artikels, um Diagnosen interpretierbar zu halten.
Gratkontrolle gehört ebenfalls in den Prozess, nicht nur in die manuelle Nacharbeit. Datrons Grathinweise empfehlen ein anderes, scharfes Werkzeug zum Schlichten, da scharfe Werkzeuge Grate reduzieren. Dies sind allgemeine Hinweise zu CNC-Graten; sie stützen eine Schneidenzustandsprüfung, keinen kupferspezifischen Vorschubwert.
Wann diese Seite nicht mehr als Entscheidungshilfe genügt
Dieser Leitfaden hilft nur, solange seine Bedingungen sichtbar bleiben. Er gilt für bestätigtes reines/übliches Knetkupfer, eine dokumentierte Schnittrichtung und einzeln prüfbare Fehlerkontrollen. Stoppen Sie und beschaffen Sie werkstoffspezifische Prozessbelege, wenn das Material eine andere Kupferlegierung mit anderen Anforderungen ist, die Operation nicht mehr zum dokumentierten Drehbeispiel passt oder wenn der Werkstoff Kupfer-Wolfram ist.
Bei Kupferbearbeitung ist der verlässliche nächste Schritt meist kein schnellerer kopierter Wert. Es sind bestätigte Werkstoffidentität, sauber scherende Schneide, freier Spanweg, kompatible Kühlungs-/Handhabungsabläufe und eine kontrollierte Prüfung des tatsächlich vorliegenden Symptoms.