










Mecanizado de cobre: identificación del material, selección de PCD, refrigeración y diagnóstico de defectos
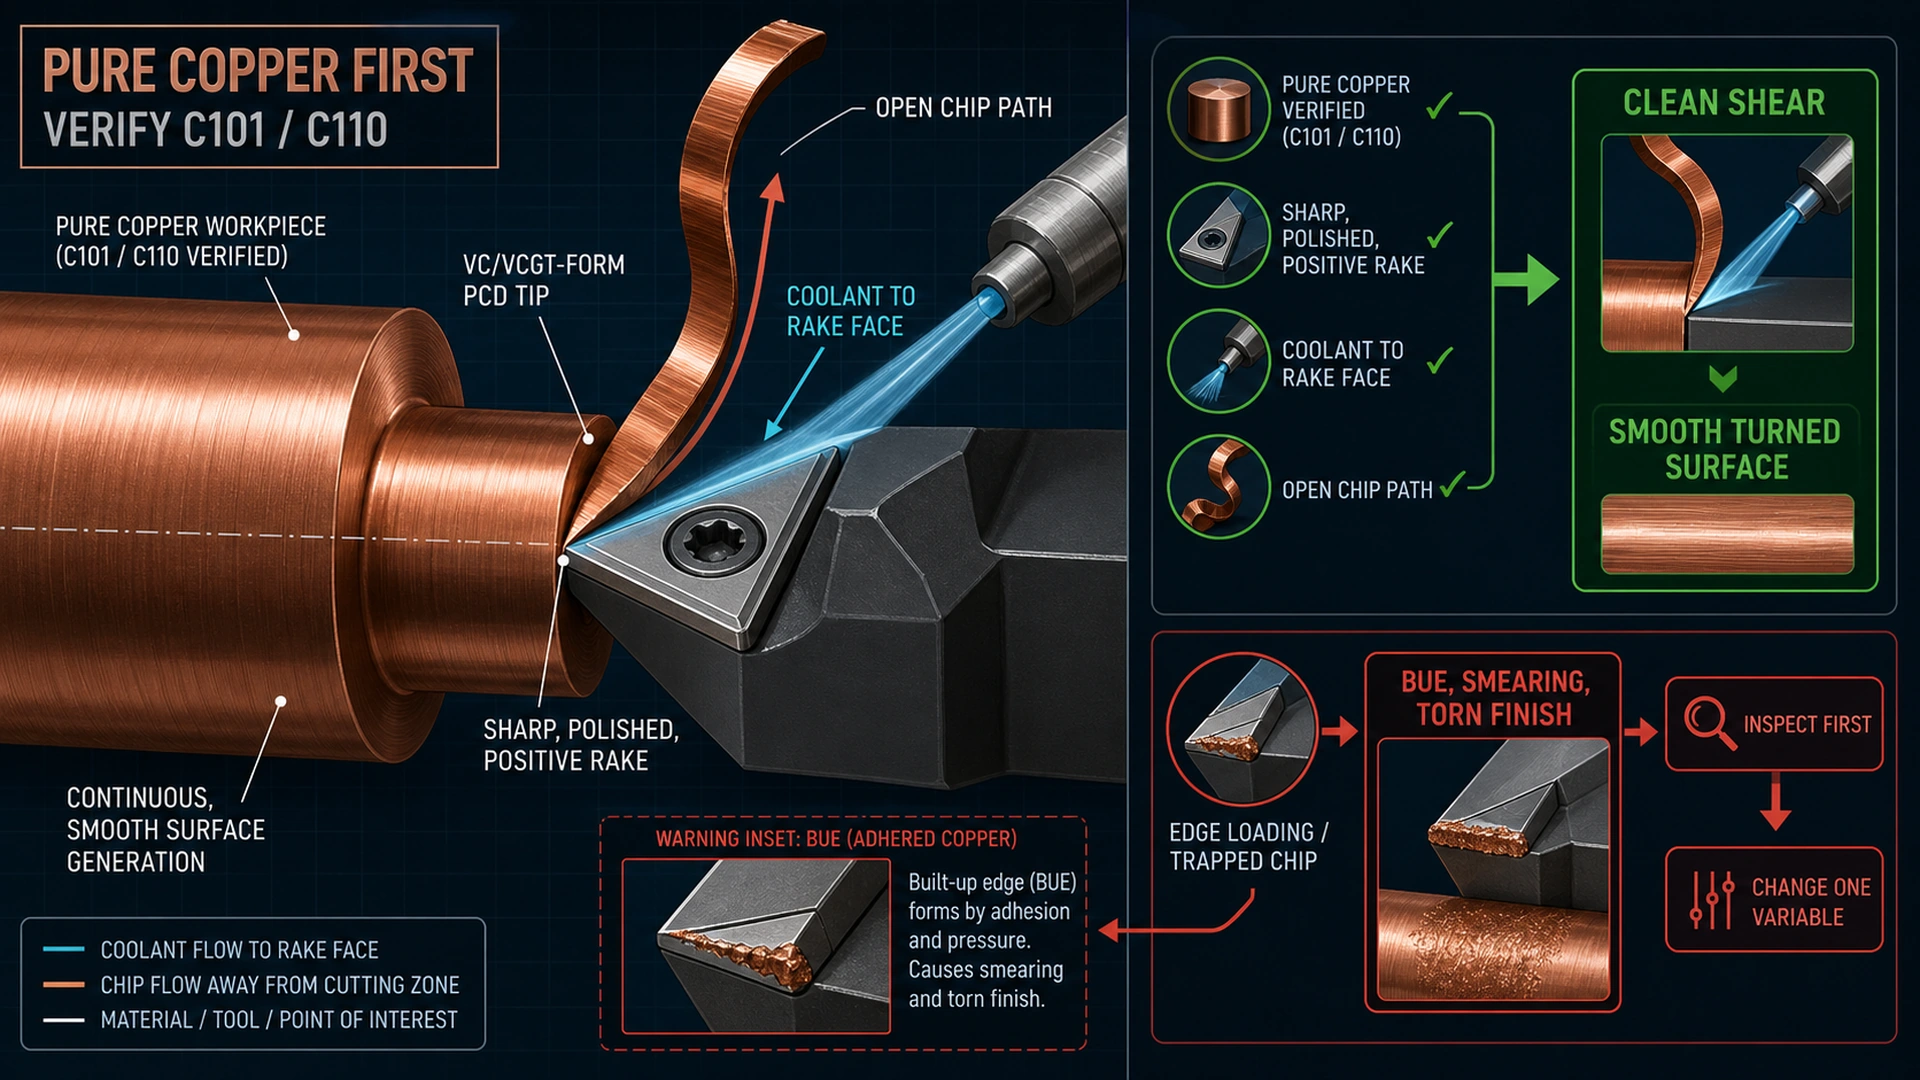
Al mecanizar cobre, empiece por identificar el material: para C101/C110 verificado o cobre puro trabajado de alta conductividad comparable, las condiciones iniciales citadas son un filo afilado y pulido con desprendimiento positivo, una salida de viruta despejada y refrigerante dirigido a la cara de desprendimiento. No transfiera esta orientación sin cambios a otra aleación ni al cobre-tungsteno.
Ante material adherido al filo, rebabas plegadas, acabado desgarrado o virutas largas, compruebe si el corte cizalla, roza o atrapa material dúctil antes de cambiar las RPM o el avance.
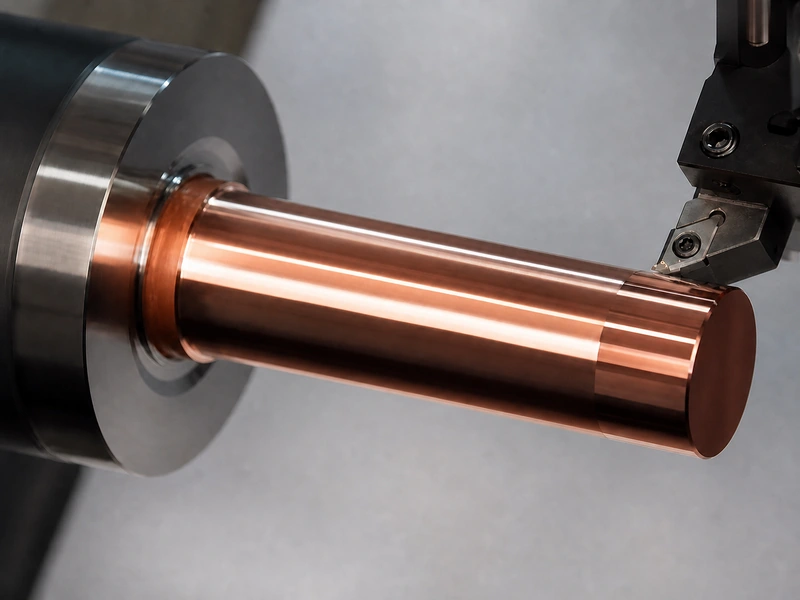
Definir el material antes de elegir la herramienta
«Cobre» puede describir cobre puro y varias familias de aleaciones. Un plano que solo indique cobre no basta para justificar una transferencia de parámetros. Verifique el grado exacto, el estado metalúrgico cuando proceda y la exigencia de conductividad o función antes de considerar pertinente un ejemplo de proveedor.
| Identificación del material | Qué puede usarse de esta guía | Primera decisión |
|---|---|---|
| Cobre puro/trabajado común de alta conductividad verificado, incluido C101/C110 | El mecanismo BUE, la geometría de cizallamiento limpio, la refrigeración y el cálculo de torneado C110 identificado sirven como punto inicial condicionado. | Registrar material, operación, filo, diámetro, contacto y condiciones de preparación con la prueba. |
| Otra aleación de cobre | Las aleaciones de cobre pueden presentar formación de viruta y mecanizabilidad distintas del cobre puro. | Confirmar aleación y requisito funcional antes de trasladar un ajuste de cobre puro. |
| Cobre-tungsteno | Las fuentes utilizadas no aportan datos de geometría, velocidad, avance, refrigeración, desgaste ni integridad superficial para cobre-tungsteno. | Detener la transferencia. Usar un plan de proceso específico del material. |
El cobre puro es difícil aquí por su ductilidad y tendencia a adherirse, no por ser especialmente duro. La guía DFM de MakerStage describe cómo el cobre se suelda a la cara de la herramienta bajo temperatura y presión de corte y forma filo recrecido (BUE). Ese depósito cambia la geometría efectiva y puede convertir un corte limpio en una superficie rugosa y desgarrada. Rapid Efficient describe el comportamiento relacionado como embadurnamiento, arrastre y adherencia al filo.
Regla de decisión: si no se ha verificado que el material sea cobre puro/trabajado común, no empiece copiando sus indicaciones de PCD, refrigeración, velocidad o avance. Confirme primero el material.
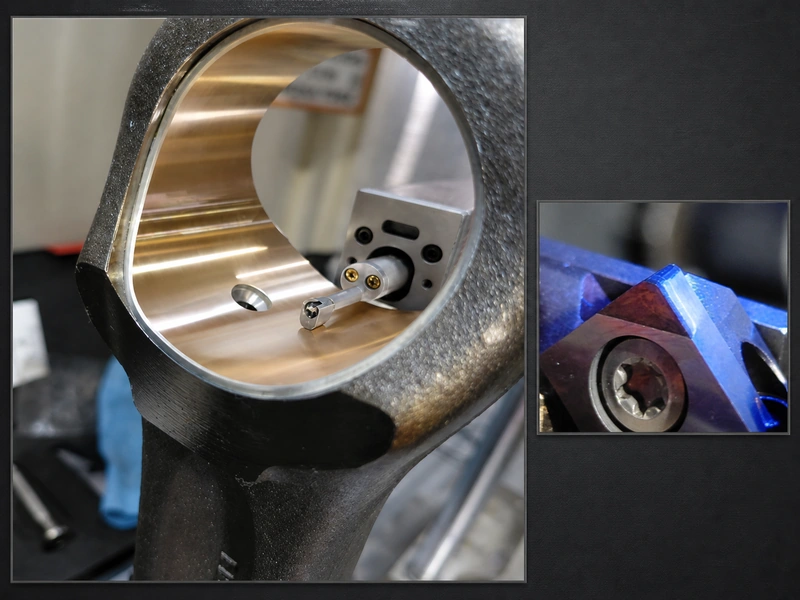
En cobre puro verificado, priorizar cizallamiento limpio y salida de viruta
Elegir herramienta no consiste simplemente en usar el filo más duro. La cuestión es si corta el material dúctil antes de rozarlo, deformarlo y adherirlo. Para C101/C110, MakerStage especifica herramientas afiladas y muy pulidas, desprendimiento positivo de 8–12°, metal duro sin recubrir o PCD y refrigeración abundante a alta presión dirigida a la cara de desprendimiento. Es la orientación de un proveedor para cobre puro, no una tabla normalizada del sector.
La geometría descrita tiene una finalidad práctica. Un filo afilado, pulido y positivo reduce la tendencia a empujar el cobre dúctil por delante del corte. El refrigerante dirigido a la cara de desprendimiento ayuda a controlar la zona y alejar virutas; no es una orden universal de aumentar presión en toda máquina. Portaherramientas, descentramiento, voladizo, operación, contacto y filo real pueden cambiar el resultado.
El PCD es aquí una opción de material de corte para no ferrosos, no una solución garantizada. La descripción del PCD de More Cutting Tools indica baja afinidad del PCD con metales no ferrosos y filo afilado, pero advierte que diamante/PCD puede carbonizarse y fallar si la temperatura del aire supera 600 °C. Ese límite importa: la etiqueta PCD no establece la preparación de filo, refrigeración, portaherramientas ni ventana de proceso adecuados para una pieza concreta.
Si necesita consultar una familia candidata tras decidir el proceso, use únicamente como navegación la sección Plaquitas PCD. El enlace no verifica adecuación al cobre, geometría, disponibilidad, compatibilidad con refrigerante ni rendimiento de una plaquita concreta. No se aplica al cobre-tungsteno.
Conservar todas las condiciones al convertir velocidad superficial en RPM
Velocidad y avance no son propiedades independientes del cobre. Avance por diente, ancho de corte, régimen, geometría, contacto, respuesta de máquina y evacuación pueden interactuar. Un estudio de microherramientas PCD en rejillas de cobre investigó conjuntamente ancho de corte, avance por diente y régimen para precisión dimensional y formación de rebabas. Apoya tratar la prueba como sistema en vez de trasladar un valor aislado. El estudio de Springer trata de micromecanizado de rejillas de cobre, no de una tabla de fresado de producción.
Calculadora de velocidad de torneado a RPM
Introduzca una velocidad de corte ya elegida para el material verificado, herramienta y preparación y después el diámetro actual de la pieza. La calculadora convierte los datos en RPM del husillo; no elige una velocidad de corte.
Solo conversión de unidades. Confirme límites de máquina y conserve material, herramienta, contacto, refrigeración y preparación en cada prueba.
Símbolos: n = velocidad del husillo en rpm; Din = diámetro actual de la pieza en pulgadas; Dmm = diámetro actual de la pieza en milímetros; y Vc = velocidad de corte validada en m/min.
Los valores predeterminados reproducen el ejemplo documentado de torneado C110 con metal duro: 300 SFM y 1.5 in dan 764 RPM. El ejemplo muestra cómo unidades y datos permanecen unidos al resultado; no es un ajuste de fresado ni una recomendación general para cobre.
La fuente citada recomienda control de velocidad superficial constante cuando esté disponible y cambie el diámetro durante refrentado o perfilado. Antes de usar un resultado, conserve material, operación, diámetro, tipo de herramienta, contacto, refrigeración y preparación.
Diagnosticar el estado físico antes de cambiar varios valores
| Síntoma | Estado físico probable que inspeccionar | Primera comprobación | Acción controlada |
|---|---|---|---|
| Material adherido al filo; acabado irregular y desgarrado | El filo recrecido (BUE) puede alterar la geometría efectiva. | Inspeccionar material adherido y confirmar filo afilado/pulido con geometría positiva. | Corregir la adherencia o el estado observado y verificar después un cambio en una pieza controlada. |
| Rebaba plegada o untada, sobre todo en borde o salida | El material dúctil puede ser empujado y rozado en lugar de cizallado limpiamente. | Inspeccionar agudeza/desgaste, roce y condición local de salida. | Restablecer un filo de acabado de agudeza conocida o corregir la geometría documentada; revisar antes de cambiar variables no relacionadas. |
| Virutas largas marcan la pieza u obstruyen el corte | Las virutas dúctiles pueden no romperse limpiamente y permanecer en la zona de corte. | Comprobar evacuación, tipo de operación, contacto y posible recorte de virutas. | Mejorar el recorrido de viruta según el plan específico de la operación y revisar la superficie. |
| Mal acabado sin BUE evidente | El defecto puede deberse a amarre, descentramiento/voladizo, trayectoria inestable, marcas de sujeción o manipulación. | Inspeccionar la superficie antes de limpiar o manipular y comprobar después fijación y estabilidad de herramienta/preparación. | Hacer una corrección de preparación y comparar la siguiente pieza controlada antes de cambiar un valor de corte. |
La secuencia es deliberadamente conservadora. Evita cambiar velocidad, avance, herramienta, refrigeración y amarre a la vez y no aprender nada de la siguiente pieza. Las fuentes respaldan mecanismos y riesgos individuales; verificar un cambio cada vez es el método práctico del artículo para mantener interpretable el diagnóstico.
El control de rebabas también forma parte del proceso, no solo del acabado manual. Datron recomienda otra herramienta afilada para acabado porque las herramientas afiladas reducen rebabas. Es una orientación general CNC: respalda comprobar el filo, no un avance específico para cobre.
Cuándo dejar de usar esta página para decidir
Esta guía solo sirve mientras sus condiciones permanezcan explícitas. Está pensada para cobre puro/trabajado común verificado, una orientación documentada y defectos comprobables uno a uno. Deténgase y obtenga pruebas específicas del material si es otra aleación con requisitos distintos, si la operación ya no coincide con el ejemplo de torneado documentado o cuando el material sea cobre-tungsteno.
Al mecanizar cobre, el siguiente paso fiable no suele ser copiar un valor más rápido. Es verificar material, filo de corte limpio, salida de viruta abierta, refrigeración/manipulación compatibles y comprobar de forma controlada el síntoma real.