










Почему развёртка разбивает отверстие: диагностика по одной переменной
Когда развёртка даёт увеличенный диаметр и отверстие выходит из допуска, не снижайте одновременно скорость, не меняйте подачу и инструмент. Причина может начинаться в измерении, предварительном отверстии, сборке или резании. Одновременная смена нескольких условий способна дать хорошее отверстие, но не определит причину и повторяемость следующей детали.
Сначала подтвердите погрешность и определите её форму. Равномерно завышенный диаметр ведёт к иной проверке, чем раструб входа, конусность или расширение нижней части. Сохраните неудачную наладку, измерьте отверстие на нескольких глубинах и направлениях, затем выберите проверку по рисунку. Исправьте одно подтверждённое условие и повторите тот же метод измерения.
Зафиксируйте процесс перед следующим отверстием
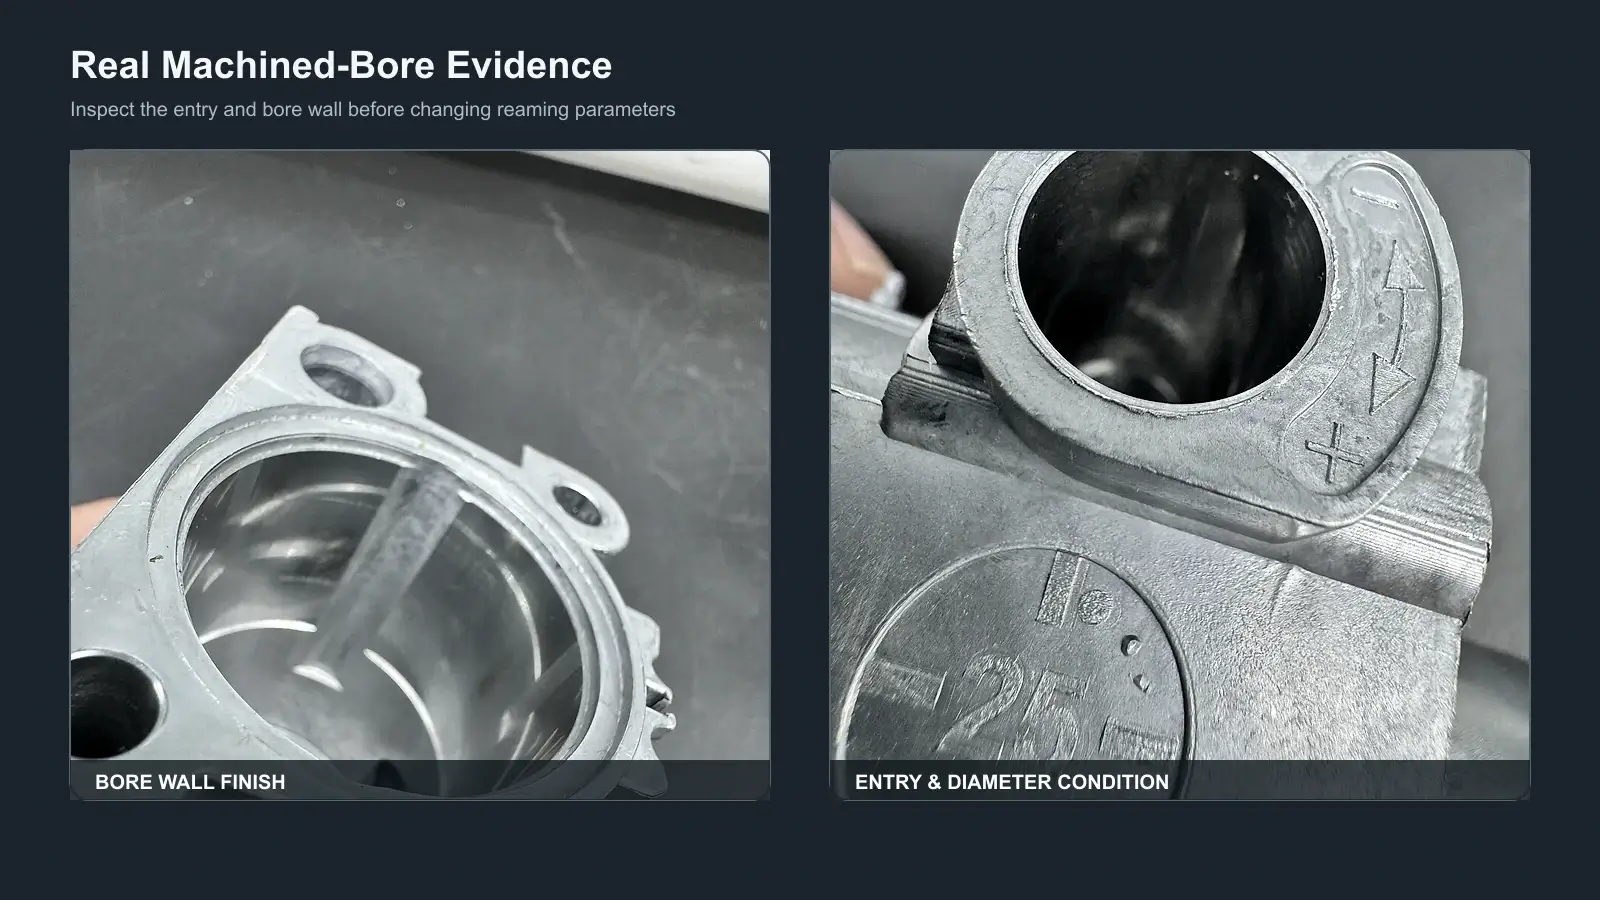
Дефектное отверстие содержит свидетельства. Сохраните их до очистки патрона, изменения коррекции, замены развёртки, доливки СОЖ или правки программы. Запишите деталь и партию материала, станок, состояние шпинделя, патрон, инструмент, измеренный размер, вылет, коррекцию, режимы, предварительную операцию, СОЖ или смазку и метод контроля.
Сохраняйте снятые развёртку и патрон вместе до проверки сборки. Сфотографируйте заборную часть, канавки и стружку, если очистка изменит их вид. Сохраните версию программы и отметьте, появился ли дефект на первой детали, после нескольких либо после смены материала, инструмента, патрона или СОЖ.
Эта фиксация не бумажная формальность: она разделяет постоянные и временные причины. Если после очистки патрона ошибка исчезает, вероятны загрязнение или посадка. Если одновременно сменили инструмент, режимы, калибр и СОЖ, получен новый процесс, а не диагноз.
Докажите, что диаметр действительно завышен
До диагностики резания проверьте измерительную систему. Очистите отверстие и прибор. Убедитесь, что прибор или эталон подходят допуску и имеют действующую калибровку. При значимом тепловом расширении выдержите деталь и прибор до контролируемой сопоставимой температуры. Повторяйте измерение тем же способом контакта, не смешивая двухточечный нутромер, пневмокалибр, пробку и координатное измерение как взаимозаменяемые.
Измерьте вход, середину и выход либо дно. На каждой глубине при возможности проверяйте несколько угловых направлений. Записывайте показания, а не только «больше размера». Так различают смещение диаметра, огранку, конусность, раструб, локальное повреждение и проблему доступа измерения.
Если повторные измерения расходятся, сначала исправьте контроль и заново измерьте профиль. Если совпадают, сохраните карту как базу всех проб. Изменение процесса подтверждено только при ожидаемом отклике тем же методом измерения.
Пусть форма отверстия определит следующую проверку
Причин увеличенного диаметра несколько, но их вероятность зависит от геометрии ошибки. Используйте признак для направления поиска, а не считайте все причины равноценными.
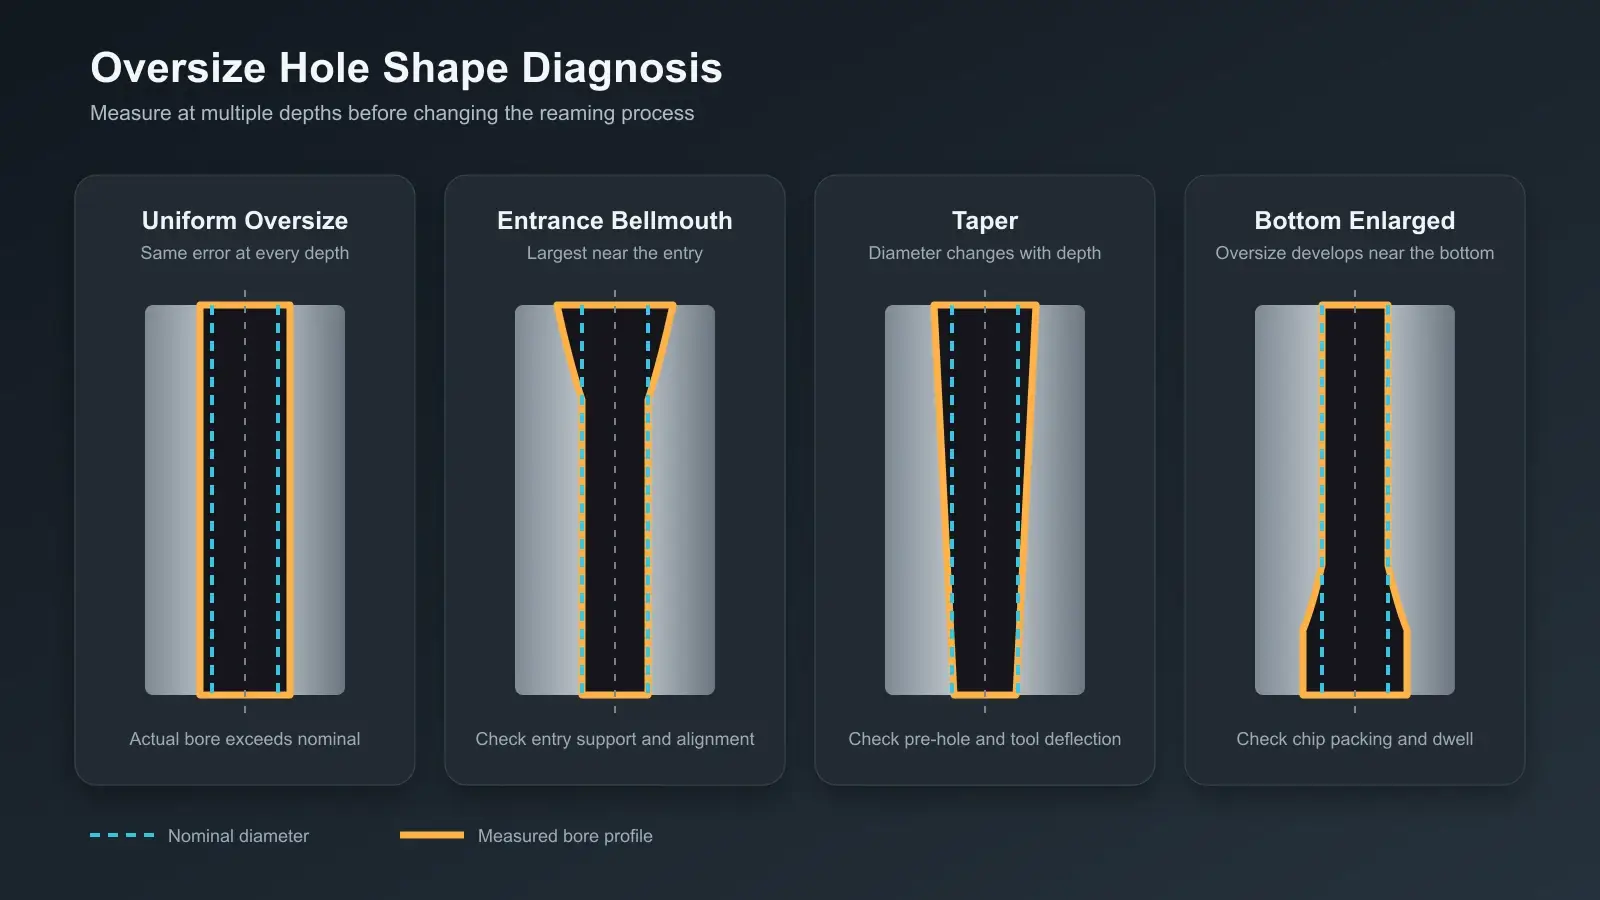
Всё отверстие равномерно завышено
Постоянный диаметр от входа до выхода прежде всего указывает на систематическое смещение. Проверьте прибор по эталону, измерьте развёртку в указанном производителем месте и сравните с требуемым размером. Затем измерьте биение полной сборки шпиндель–патрон–развёртка рядом с заходной частью. Очистите и переустановите соединения, повторите измерение и запишите изменение биения.
Если проверка калибра выявила смещение, исправьте контроль и повторно измерьте исходное отверстие. Если переустановка меняет биение, исправьте грязное, повреждённое или несовместимое сопряжение и сделайте одно контрольное отверстие. При стабильных измерении и наладке осмотрите все заборные кромки на нарост, фаску износа, сколы и неверное состояние. Только после этого испытывайте коррекцию размера или режима.
Вход больше остальной части
Увеличенный вход направляет внимание на выверку подхода и начальный контакт заходной части. Проверьте соосность и повреждения фаски. Просмотрите подход, пуск шпинделя, включение подачи и выдержку. Установите, не заставляют ли закрепление, выверка станка или патрон инструмент входить вне оси и стабилизироваться после направления отверстием.
Если раструб следует за неровной фаской или смещённым предварительным отверстием, исправьте вход и повторите. Если следы начинаются у устья при хорошем отверстии, одним изменением уберите лишнюю выдержку или исправьте подход. Если признаков нет, вернитесь к биению сборки и заборным кромкам, а не компенсируйте итоговый диаметр.
Размер отверстия меняется с глубиной
Конусность или расширение нижней части требуют проверки по глубине. Измерьте предварительное отверстие на тех же уровнях и направлениях, что готовое. Если увод, конусность или местное расширение повторяют результат развёртывания, сначала исправьте сверление или растачивание. Развёртывание прежде всего калибрует и чистит поверхность, обычно следуя подготовленному отверстию, а не исправляя крупные ошибки положения и прямолинейности. Cutting Tool Engineering подчёркивает ограниченность съёма и важность исходного отверстия.
Если предварительное отверстие стабильно, измерьте сборку развёртки и проверьте изгиб хвостовика, повреждение захода, неодинаковое состояние кромок и недостаточное направление. Если всё исправно, ищите накапливающуюся с глубиной причину: уплотнённую или повторно режущуюся стружку, забитые канавки, ухудшение доступа смазки, трение или тепловое расширение.
В рассмотренном обсуждении описано отверстие, сохранявшее размер на большей глубине и расширявшееся снизу. Полезный урок этого случая развёртывания с зависимостью от глубины — разветвлённая диагностика предварительного отверстия, биения, инструмента, стружки и нагрева, а не размеры или режимы случая. Они относятся к конкретным станку, инструменту, материалу и контролю.
Измените первое условие, не прошедшее проверку, и повторите ту же карту глубин. Сохранившееся расширение низа направляет следующую проверку, но не оправдывает смену всех остальных переменных.
Размер меняется от детали к детали
Разброс в серии указывает на условие, меняющееся со временем. Постройте зависимость размера от числа деталей. Добавьте вид кромки, партию материала, СОЖ, температуру шпинделя или детали, очистку патрона и проверку прибора. Ищите момент изменения, а не среднее.
Если диаметр меняется с наростом или износом, одной контролируемой мерой очистите, восстановите, отрегулируйте разрешённый конструкцией инструмент или замените его. При совпадении со сменой партии или СОЖ сначала восстановите или подтвердите это условие. Если процесс стабилен, но повторные измерения нет, исправьте контроль до вмешательства в станок.
Подтвердите гипотезу последовательными контрольными элементами. Одно годное отверстие после неконтролируемого перезапуска не доказывает повторяемость.
Проверьте, что развёртка унаследовала от предварительного отверстия
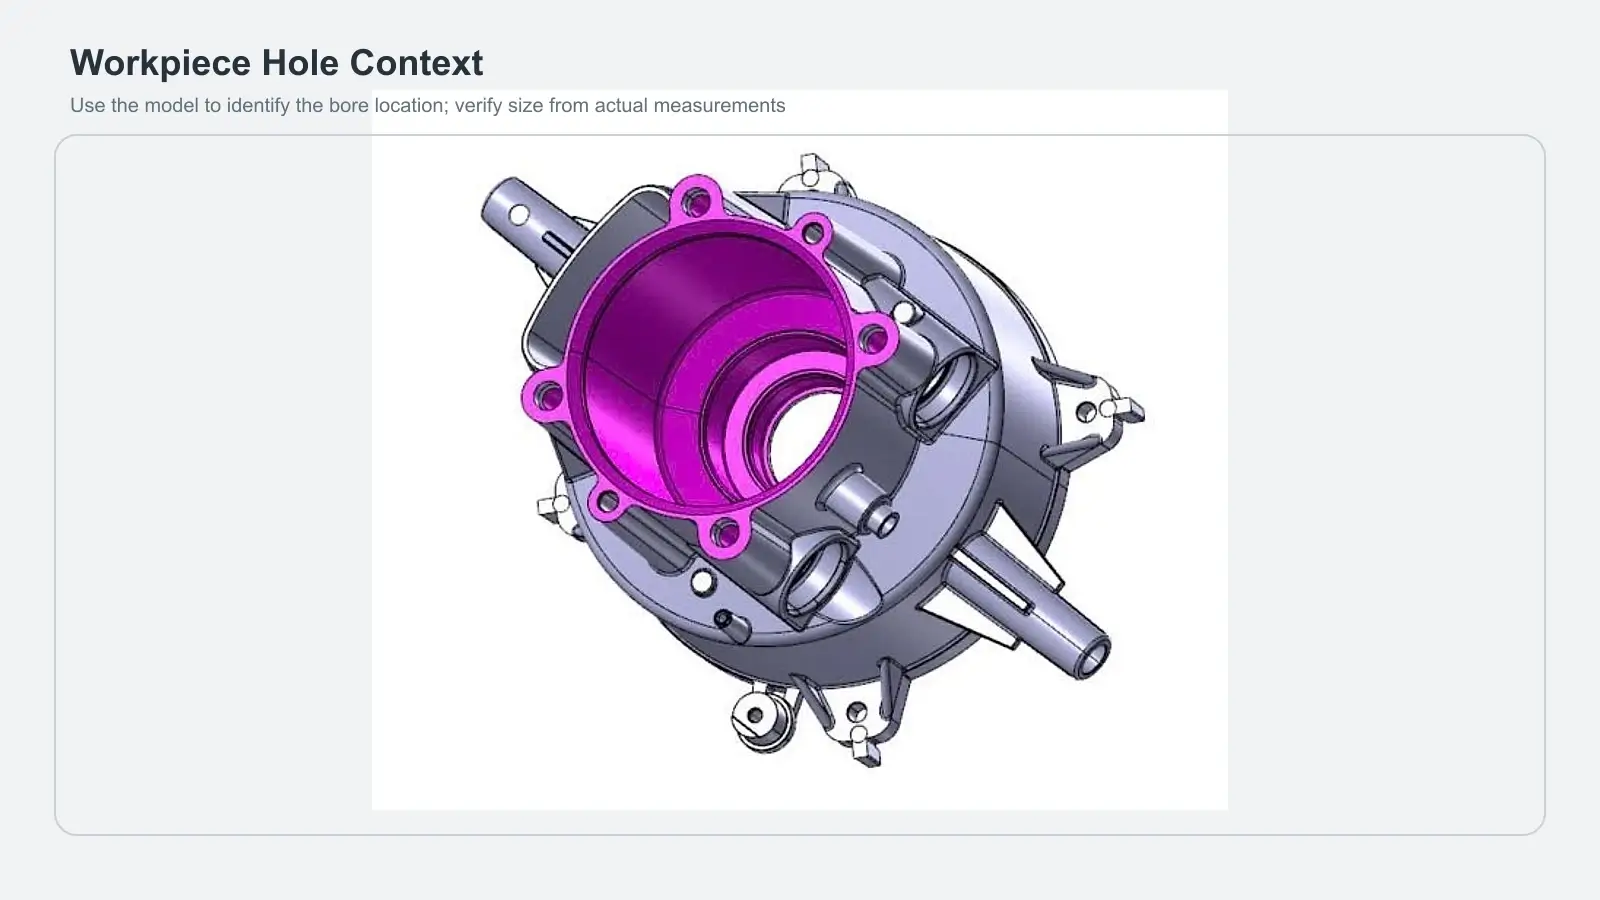
Измеряйте предварительное отверстие до развёртывания, а не только после окончательной операции. Записывайте диаметр, признаки круглости, конусность, прямолинейность или ось при необходимости, расположение, поверхность и припуск. Уходящее сверло, многогранное отверстие, переменный припуск или наклёп стенки делают чистовую обработку неустойчивой даже новой развёрткой.
Припуск зависит от применения. Избыток повышает силу, тепло, прогиб и нагрузку стружки; недостаток вызывает трение или взаимодействие с неоднородной поверхностью. Допустимый диапазон зависит от диаметра, материала, геометрии и материала кромки, предварительного отверстия, жёсткости и СОЖ. Задайте его по данным производителя и подтвердите в процессе.
Если готовому элементу нужна существенная коррекция положения или прямолинейности, рассмотрите растачивание либо другой корректирующий этап перед развёртыванием. Развёртка может немного улучшить отверстие в подходящих условиях, но не заменяет создание нужной оси. Решение технологическое: подготовить отверстие для надёжного калибрования либо выбрать процесс исправления дефекта.
Измеряйте сборку, а не только снятую развёртку
Развёртка может быть правильной на столе, но неправильно вращаться в шпинделе. Измерьте сборку по хвостовику и максимально близко к заборной части при безопасном доступе. Проверните полный оборот и повторите после очистки и переустановки. Соблюдайте точки и пределы измерения производителей инструмента и патрона.
Осмотрите все соединения: конус или торец шпинделя, адаптер, цангу или отверстие гидропатрона, патрон, хвостовик, механизм регулировки и заход. Стружка, засохшая СОЖ, заусенцы, фреттинг, изношенные цанги, повреждённые гнёзда, большой вылет или погнутый хвостовик вызывают биение или перекос. Плавающий патрон может компенсировать ограниченную несоосность в разрешённой задаче, но не устраняет плохое предварительное отверстие, повреждённый инструмент или неустойчивое соединение шпинделя.
Не сводите биение к одному измерению снятого инструмента. Важно вращение кромок в реальной сборке и контакте. Если очистка и переустановка меняют показание, испытайте это исправление отдельно до смены скорости или подачи.
Изучите режущие кромки и стружку
Очищайте развёртку только после фиксации исходного состояния. При достаточном увеличении сравните все заборные кромки и ленточки. Ищите неравномерный износ, сколы, налипание, заполировывание, округление, забитые канавки и следы от одного углового положения. Одна повреждённая или нагруженная кромка может снимать больше и увеличивать эффективный диаметр резания.
Изучайте стружку и готовую поверхность вместе. Повторная стружка царапает отверстие и мешает направлению. Уплотнённая стружка или размазанный материал указывают на загрузку канавок, неподходящую геометрию, отвод или недостаточную смазку зоны. Грубая рваная поверхность с ростом размера отличается от равномерно гладкого, но завышенного отверстия.
Сквозные и глухие отверстия имеют разные ограничения отвода. Выбирайте канавки, путь СОЖ и вывод по типу, глубине и материалу. Подтвердите реальный выход стружки и доступ жидкости к заборной части на всём проходе.
Меняйте режимы только после механических проверок
После контроля измерения, предварительного отверстия, биения сборки и инструмента сравните режимы с рекомендациями производителя выбранной развёртки. Подтвердите единицы, фактический диаметр, материал и твёрдость, материал кромок, канавки, припуск, тип и глубину отверстия, СОЖ, жёсткость станка и рекомендуемый патрон.
Избегайте применения одного лозунга, например фиксированного соотношения с режимами сверления, ко всем развёрткам. Даже полезные исходные правила становятся небезопасными без данных инструмента и применения. Принятые источники содержат частные примеры и диапазоны производителей, но не поддерживают один универсальный режим.
Сформулируйте прогноз до правки программы. Например, если кромка и отверстие подтверждают накопление тепла и трение, допустимое изменение должно уменьшить и эти признаки, и ошибку диаметра. Измените один параметр, выполните пробу и повторите базовые измерения. Если ожидаемого ответа нет, восстановите базу и перейдите к следующей обоснованной гипотезе.
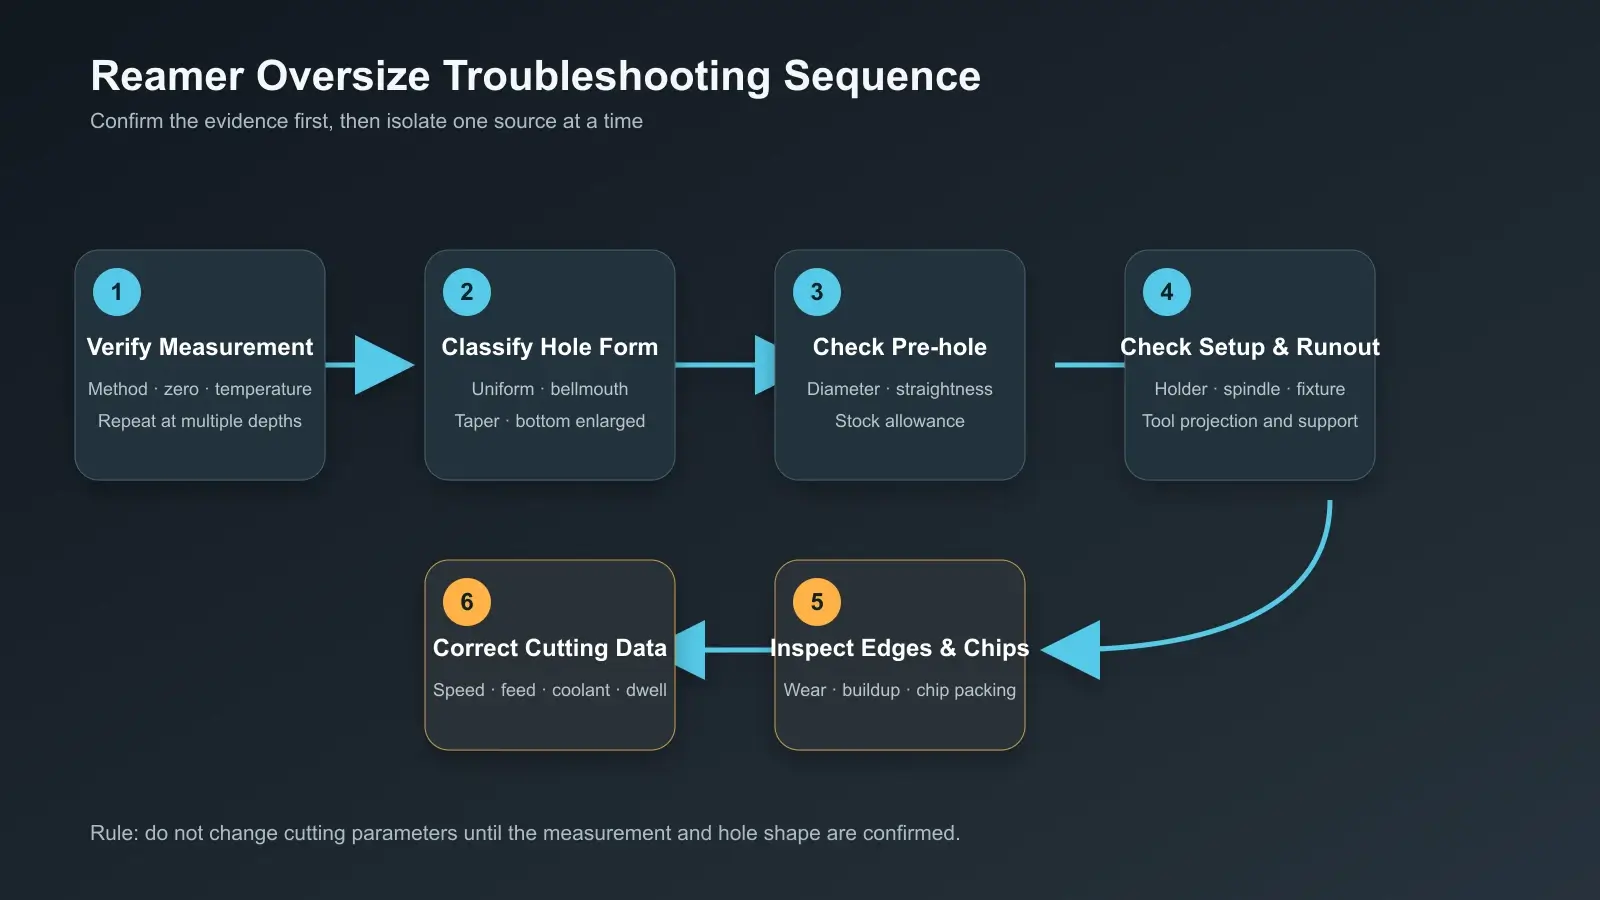
Решите, исправлять, восстанавливать или заменять процесс
Исправляйте наладку, если проверка выявила загрязнение, посадку, соосность, вылет, подход, доступ СОЖ или программу. Восстанавливайте, регулируйте, поворачивайте или заменяйте инструмент только при разрешении конструкции и подтверждённых износе, повреждении, наросте или размере вне проверенного процесса. Не подтачивайте точную развёртку произвольно: неконтролируемая кромка меняет диаметр, заборную геометрию, распределение нагрузки и поверхность.
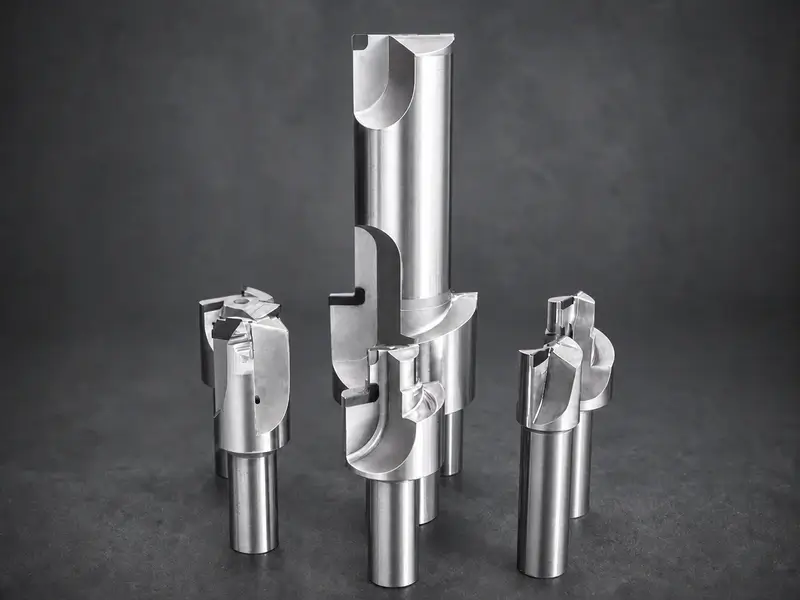
Если серия или материал инструмента не подходят материалу детали, допуску, объёму или механизму износа, пересмотрите выбор, а не компенсируйте процесс бесконечно. Раздел «Развёртки PCD» служит для поиска серий PCD после определения материала, геометрии отверстия, допуска, предварительного отверстия, станка и СОЖ. Страница не доказывает пригодность PCD ко всем материалам или способность указанного инструмента исправить уже разбитое отверстие.
Выбирайте другой чистовой маршрут, когда требуется исправление оси или формы, припуск вне возможностей развёртки или станок не держит нужную соосность. Форумный случай дорогой нержавеющей детали показывает, как быстро увеличенное отверстие становится задачей восстановления; размеры и режимы там — контекст, а не образец для копирования.
Запускайте производство лишь после контролируемого подтверждения
По возможности испытайте исправленный процесс на контрольном элементе или пробной детали. Используйте производственные материал, предварительный маршрут, станок, патрон, СОЖ и контроль. Измерьте отверстие на тех же глубинах и направлениях, что дефектное, затем проверьте поверхность и требуемую форму или расположение.
Требуйте повторяемости, а не одного хорошего показания. Запишите проваленную проверку, одно исправление, измерения до и после, инструмент и патрон, программу и полномочие допуска. Без связи исправления с наблюдаемой причиной и повторным результатом процесс не подтверждён.
Такая дисциплина превращает завышенный размер из подбора методом проб и ошибок в контролируемую диагностику: сохранить свидетельства, направить проверки по форме, исправить одну подтверждённую переменную и разрешить выпуск только после подтверждения тем же методом контроля.