










Porque um alargador produz um furo sobredimensionado: diagnosticar uma variável de cada vez
Quando um alargador que corta acima da medida deixa um furo fora da tolerância, evite reduzir a velocidade, alterar o avanço e substituir a ferramenta na mesma tentativa. O sobredimensionamento pode ter origem na medição, no pré-furo, na ferramenta montada ou no próprio corte. Alterar várias entradas em simultâneo pode produzir um bom furo, mas não identifica a condição que falhou nem permite saber se a peça seguinte voltará a falhar.
Comece por confirmar o erro e registar a sua forma. Um furo uniformemente sobredimensionado sugere uma via diferente de uma entrada alargada em boca de sino, uma conicidade ou um alargamento na zona inferior. Preserve a montagem que falhou, meça o furo a várias profundidades e orientações e deixe esse padrão determinar a próxima verificação. Corrija uma condição comprovada e repita o mesmo método de medição.
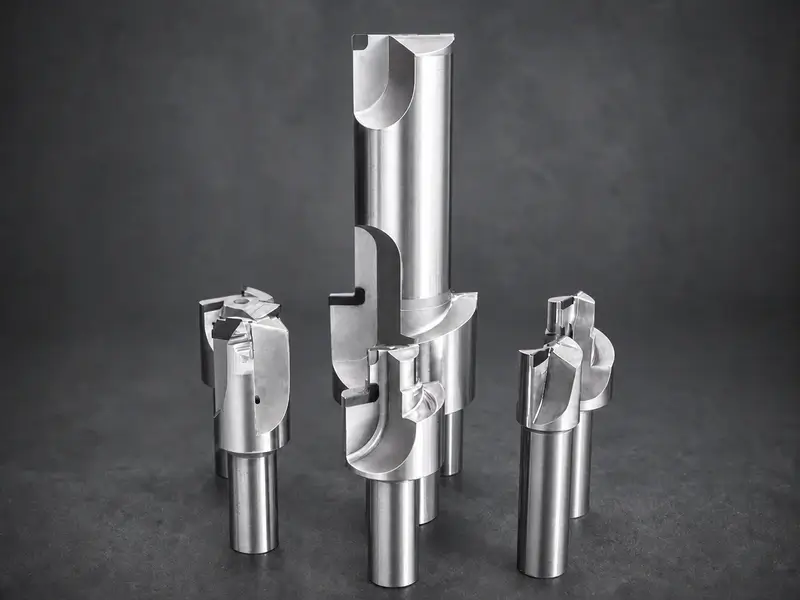
Preservar o estado do processo antes de executar outro furo
O furo defeituoso contém indícios. Preserve-os antes de um operador limpar o porta-ferramentas, alterar uma compensação, substituir o alargador, repor fluido de corte ou editar o programa. Registe a peça e o lote de material, a máquina, o estado do fuso, o porta-ferramentas, a identificação e a dimensão medida da ferramenta, o comprimento em balanço, a compensação, os dados de corte, a operação de pré-furo, o estado do fluido de corte ou lubrificante e o método de inspeção.
Mantenha juntos o alargador retirado e o respetivo porta-ferramentas até verificar o conjunto montado. Fotografe a entrada de corte, os canais e as aparas se o seu estado puder mudar durante a limpeza. Guarde a revisão do programa e indique se a falha surgiu na primeira peça, após várias peças ou depois de uma mudança de material, ferramenta, porta-ferramentas ou fluido de corte.
Preservar este estado não é burocracia sem propósito. Permite separar causas persistentes de causas transitórias. Se o erro desaparecer após a limpeza do porta-ferramentas, a contaminação ou o assentamento tornam-se hipóteses fortes. Se a ferramenta, os dados de corte, o instrumento de medição e o fluido de corte mudarem ao mesmo tempo, a oficina tem apenas um processo novo, não um diagnóstico.
Comprovar que o furo está realmente sobredimensionado
Antes de diagnosticar o corte, verifique o sistema de medição. Limpe o furo e o instrumento. Confirme que o instrumento ou padrão é adequado à tolerância e tem a calibração válida. Se a dilatação térmica for significativa, deixe a peça e o instrumento atingir temperaturas controladas e comparáveis. Repita a leitura com o mesmo método de contacto, sem tratar como intercambiáveis os resultados de um comparador de interiores de dois contactos, de um aparelho pneumático, de um calibre tampão e de uma medição por coordenadas.
Meça à entrada, a meio e à saída ou no fundo. Em cada profundidade, verifique mais de uma orientação angular quando o método o permitir. Registe as leituras reais em vez de escrever apenas «sobredimensionado». Isto distingue um desvio de diâmetro de uma forma lobulada, conicidade, entrada em boca de sino, dano local ou problema de acesso para medição.
Se as medições repetidas não coincidirem, corrija primeiro o problema de medição e volte a registar o perfil do furo. Se coincidirem, conserve o registo como referência para cada ensaio de correção. Uma alteração do processo só fica confirmada quando o mesmo método mostra a resposta esperada.
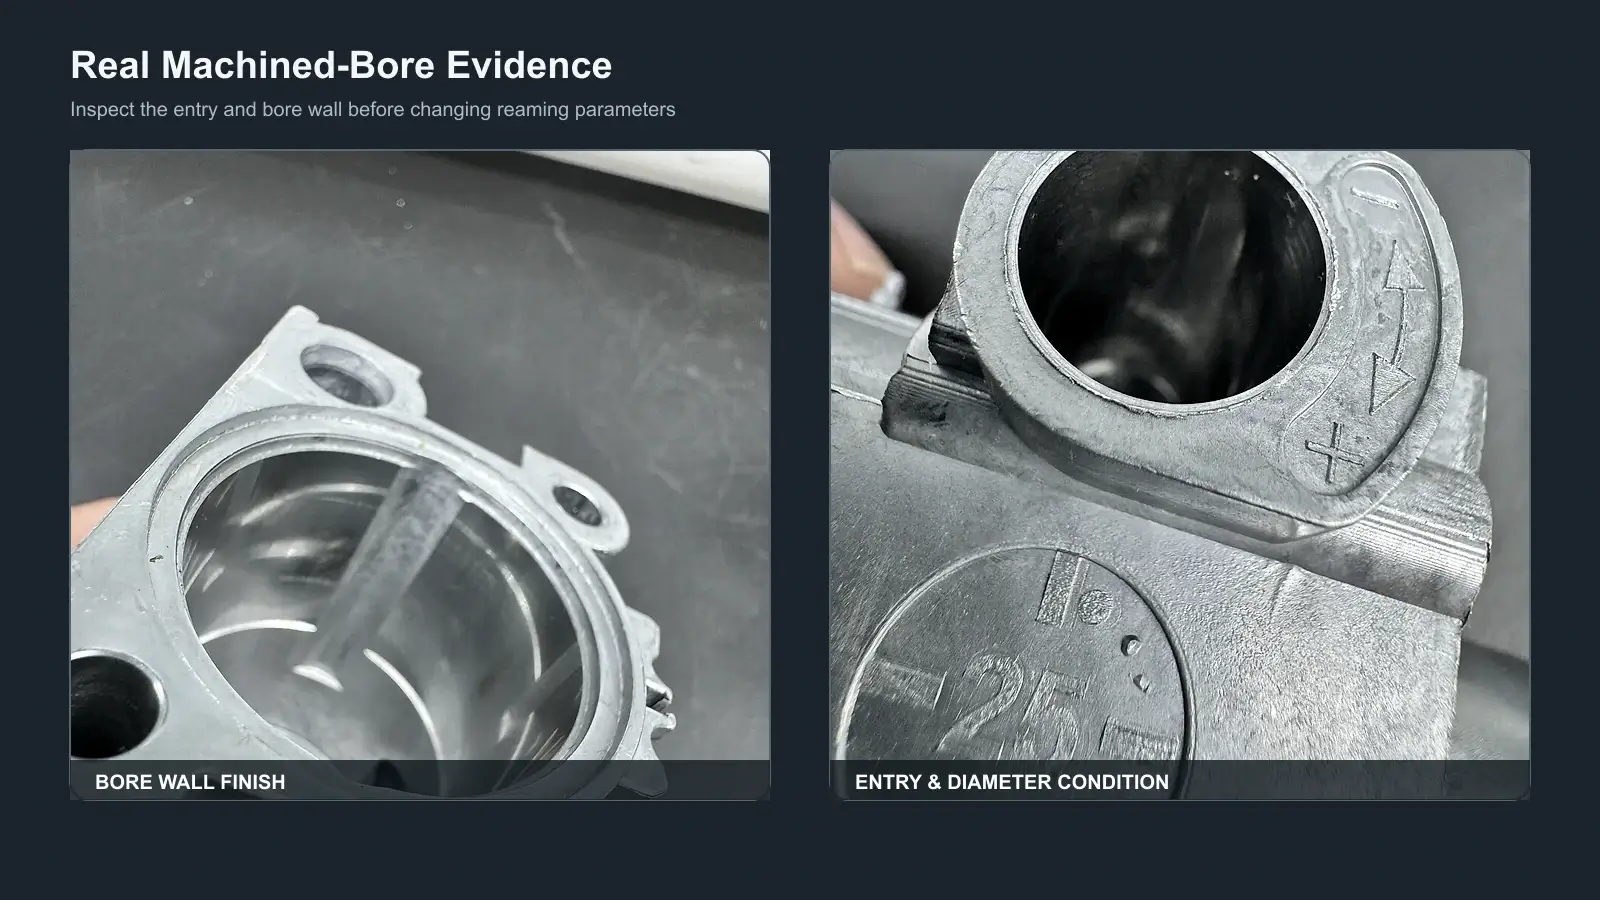
Deixar que a forma do furo determine a próxima verificação
Um alargador pode cortar acima da medida por várias razões, mas a sua probabilidade muda com a geometria do erro. Use o sintoma para orientar a investigação, em vez de atribuir o mesmo peso a todas as causas.
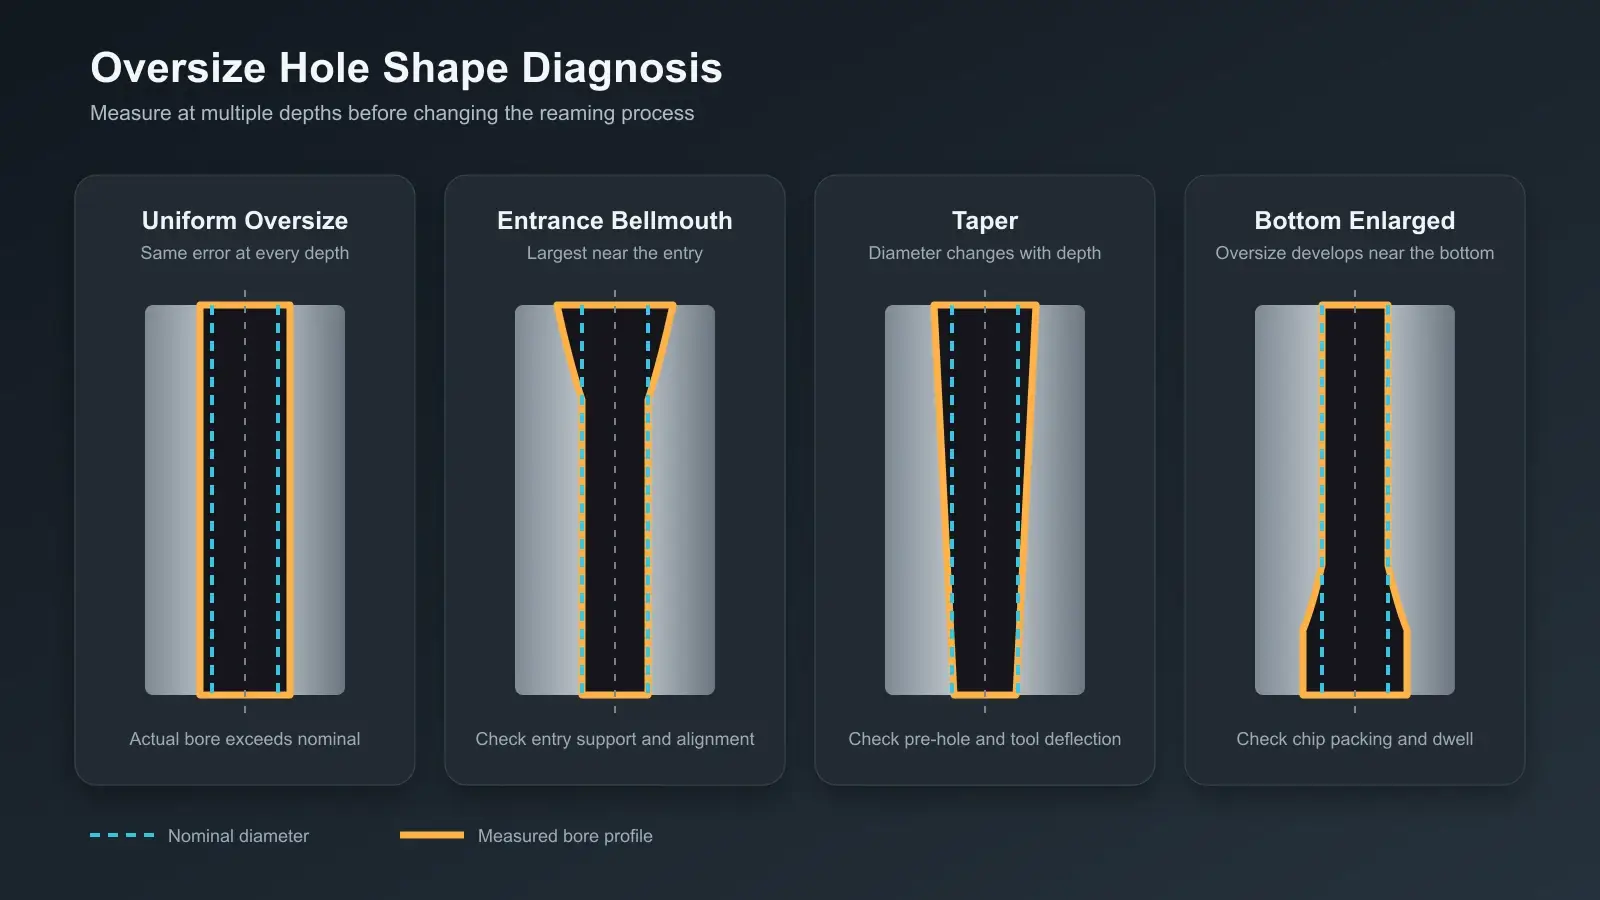
Todo o furo está uniformemente sobredimensionado
Um diâmetro constante da entrada à saída aponta primeiro para um desvio sistemático. Verifique o instrumento com um padrão conhecido, meça o alargador no local indicado pelo fabricante e compare o resultado com a dimensão final exigida. Depois, verifique com comparador o conjunto completo de fuso, porta-ferramentas e alargador junto da entrada de corte. Limpe e volte a assentar as interfaces, repita a medição e documente se o batimento mudou.
Se a verificação do instrumento revelar um erro sistemático, corrija o método de inspeção e volte a registar o perfil do furo original. Se o reassentamento alterar o batimento do conjunto, corrija a interface suja, danificada ou incompatível e execute um furo de confirmação. Se a medição e a montagem permanecerem estáveis, inspecione todas as arestas de entrada quanto a aresta postiça uniforme, faixa de desgaste, lascamento ou estado incorreto da ferramenta. Só depois destas verificações se deve incluir no ensaio uma alteração da compensação ou das condições de corte.
A entrada é maior do que o restante furo
Uma entrada alargada dirige a atenção para o alinhamento de aproximação e o contacto inicial da entrada de corte. Inspecione a concentricidade e eventuais danos no chanfro de entrada. Reveja o movimento de aproximação, o arranque do fuso, o início do avanço e qualquer pausa. Verifique se a fixação, o alinhamento da máquina ou o porta-ferramentas fazem a ferramenta entrar fora do eixo e estabilizar depois de ser guiada pelo furo.
Se o alargamento em boca de sino acompanhar um chanfro irregular ou um pré-furo deslocado, corrija a preparação da entrada e repita o ensaio. Se as marcas de contacto começarem na boca e o pré-furo estiver correto, elimine uma pausa desnecessária ou corrija a aproximação como única alteração do ensaio. Se nenhum destes indícios estiver presente, volte a verificar o batimento do conjunto e as arestas de entrada, em vez de compensar o diâmetro final.
A dimensão do furo muda com a profundidade
Uma conicidade ou um alargamento na zona inferior exigem uma investigação às profundidades correspondentes. Meça o pré-furo às mesmas profundidades e orientações usadas no furo acabado. Se o seu desvio, conicidade ou alargamento local reproduzir o resultado após alargamento, corrija primeiro a furação ou a mandrilagem. O alargamento é sobretudo uma operação de calibração e acabamento; geralmente segue o furo preparado e não se deve esperar que corrija um erro importante de posição ou retilineidade. A análise da Cutting Tool Engineering sobre a preparação de furos para alargamento destaca tanto a remoção limitada de material como a importância do furo apresentado ao alargador.
Se o pré-furo for estável, verifique com comparador o alargador montado e procure uma haste empenada, entrada de corte danificada, estado desigual das arestas ou guiamento insuficiente. Se estas verificações forem satisfatórias, procure uma causa que se acumule com a profundidade: aparas compactadas ou recortadas, canais obstruídos, redução do acesso da lubrificação, atrito ou dilatação térmica.
Uma discussão analisada entre profissionais de maquinagem descreve um furo que mantinha a dimensão em grande parte da profundidade e depois alargava perto da zona inferior. A lição útil desse caso de alargamento dependente da profundidade é o encadeamento do diagnóstico: verificar o pré-furo, o batimento, o estado da ferramenta, as aparas e o calor, não copiar as dimensões ou regulações do caso. Esses valores pertencem ao contexto daquela máquina, ferramenta, material e inspeção.
Altere a primeira condição que falhar na inspeção e repita exatamente o mesmo registo por profundidades. Se a zona inferior continuar sobredimensionada, o resultado orienta a próxima verificação; não justifica alterar todas as restantes variáveis.
A dimensão muda de peça para peça
A variação ao longo de uma série sugere uma condição que muda com o tempo. Represente o diâmetro do furo em função do número de peças. Acrescente ao registo o aspeto das arestas, o lote de material, o estado do fluido de corte, a temperatura do fuso ou da peça, a limpeza do porta-ferramentas e a verificação do instrumento. Procure um ponto de mudança em vez de uma média.
Se o diâmetro variar com a acumulação de material na aresta ou com o desgaste, limpe, recondicione, ajuste quando a conceção específica o permitir ou substitua a ferramenta como uma única intervenção controlada. Se o desvio coincidir com uma mudança de lote de material ou de fluido de corte, restabeleça ou qualifique essa condição antes de editar os dados de corte. Se o registo do processo for estável mas as medições repetidas não forem, corrija o controlo da medição antes de intervir na máquina.
Confirme a hipótese com elementos de ensaio consecutivos. Um único furo aceitável após uma reposição não controlada não demonstra repetibilidade.
Inspecionar o que o alargador herdou do pré-furo
Meça o pré-furo antes do alargamento, não apenas após a operação final. Registe o diâmetro, os indícios de circularidade, a conicidade, a retilineidade ou o estado do eixo quando necessário, a posição, o estado superficial e a sobremedida restante. Uma broca que se desvia, produz um furo lobulado, deixa uma sobremedida irregular ou encrua a parede pode tornar o acabamento instável, mesmo com um alargador novo.
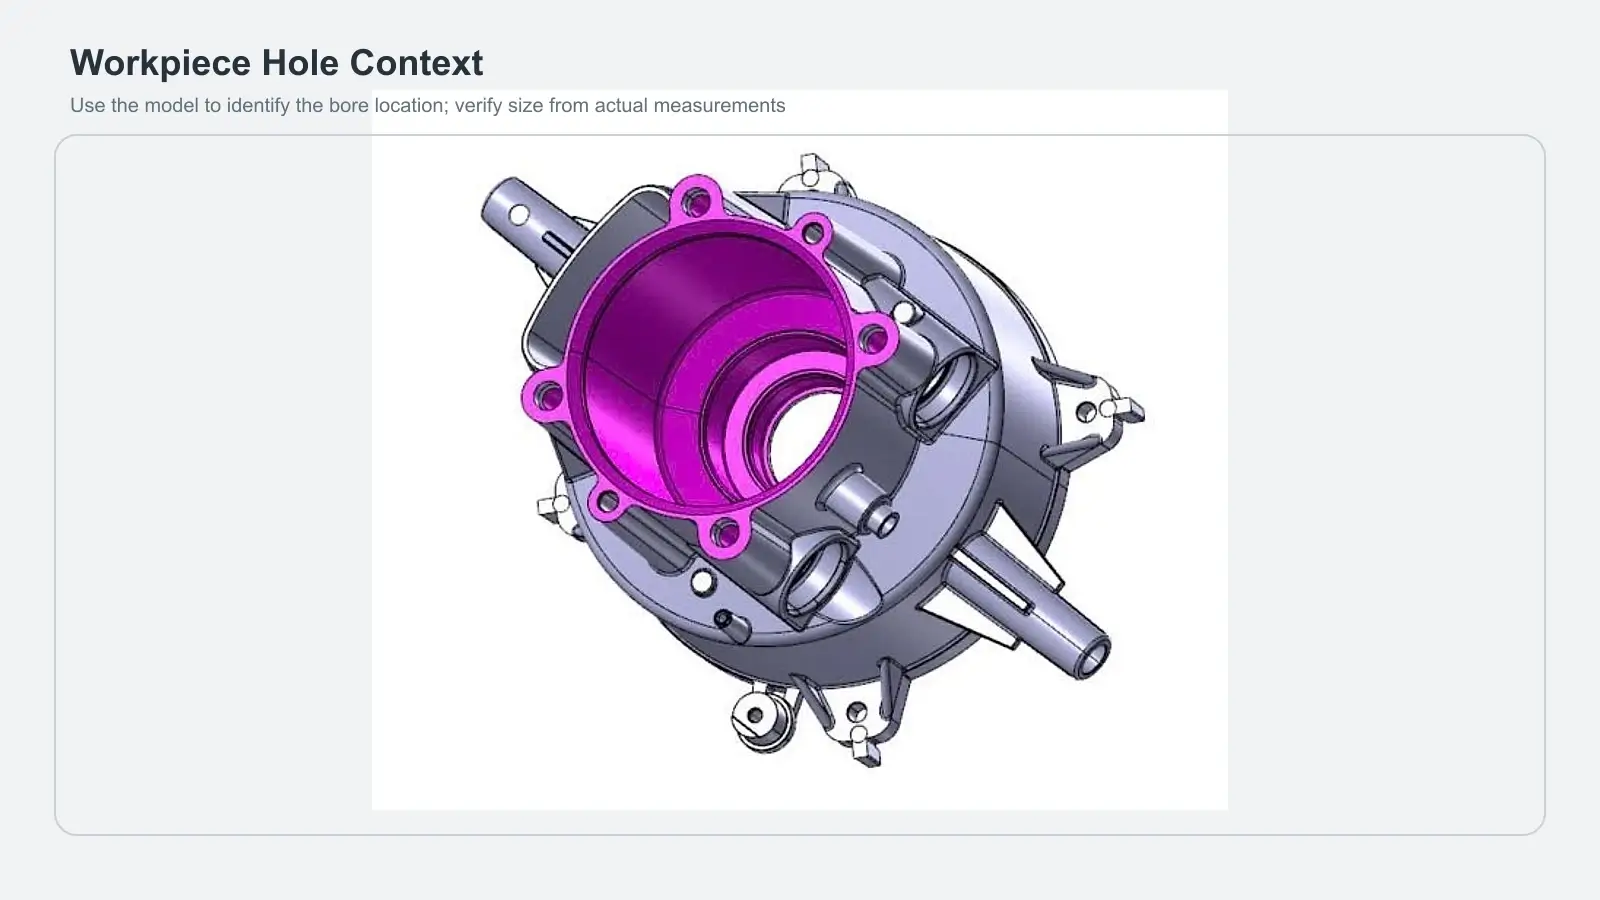
A sobremedida depende da aplicação. Uma quantidade excessiva pode aumentar a força, o calor, a flexão e a carga de apara; uma quantidade insuficiente pode favorecer o atrito ou deixar o alargador a trabalhar sobre uma superfície irregular. O diâmetro, o material da peça, a geometria do alargador, o material de corte, a qualidade do pré-furo, a rigidez da máquina e o fornecimento de fluido de corte afetam o intervalo aceitável. Defina-o a partir dos dados de aplicação do fabricante da ferramenta selecionada e qualifique-o no processo real.
Se o elemento acabado exigir uma correção significativa de posição ou retilineidade, avalie a mandrilagem ou outra operação corretiva antes do alargamento. Um alargador pode melhorar ligeiramente um furo existente em condições adequadas, mas não substitui a criação do eixo exigido. A decisão é baseada no processo: preparar um furo que a ferramenta de acabamento consiga calibrar de forma fiável ou escolher um processo concebido para corrigir o defeito.
Medir a ferramenta montada, não apenas o alargador desmontado
Um alargador pode apresentar a dimensão correta na bancada e ainda assim rodar incorretamente no fuso. Verifique com comparador o conjunto montado na haste e tão perto da entrada de corte quanto o acesso e a segurança permitirem. Rode uma volta completa e repita após limpar e voltar a assentar. Siga os locais de medição e os limites definidos pelos fabricantes da ferramenta e do porta-ferramentas.
Inspecione todas as interfaces: cone ou face do fuso, adaptador, pinça ou alojamento hidráulico, mandril, haste, mecanismo de ajuste e entrada de corte. Aparas, fluido de corte seco, rebarbas, desgaste por micromovimentos, pinças gastas, assentos danificados, comprimento em balanço excessivo ou uma haste empenada podem gerar batimento ou desalinhamento angular. Um porta-ferramentas flutuante pode compensar um erro de alinhamento limitado numa aplicação aprovada, mas não elimina um pré-furo deficiente, uma ferramenta danificada ou uma interface instável do fuso.
Não reduza a verificação do batimento a uma única leitura da ferramenta desmontada. O que importa é a trajetória das arestas na montagem e no contacto reais. Se a limpeza e o reassentamento alterarem a leitura, mantenha essa correção isolada e teste-a antes de mudar a velocidade ou o avanço.
Interpretar as arestas e as aparas
Limpe o alargador apenas depois de documentar o estado em que foi encontrado. Com ampliação adequada, compare todas as arestas de entrada e margens de guiamento. Procure desgaste desigual, lascamento, material aderente, polimento por atrito, arredondamento das arestas, canais obstruídos e marcas que comecem numa posição angular específica. Uma única aresta danificada ou carregada de material pode suportar uma parte maior do corte e aumentar o envelope efetivo de corte.
Examine em conjunto as aparas e a superfície acabada. As aparas recortadas podem riscar o furo e prejudicar o guiamento. Aparas compactadas ou material arrastado podem indicar canais carregados, geometria inadequada, má evacuação ou lubrificação insuficiente na zona de corte. Uma superfície rugosa ou arrancada com aumento de dimensão sugere um fenómeno diferente de um furo uniformemente liso mas sobredimensionado.
Os furos passantes e cegos impõem restrições de evacuação diferentes. Selecione o sentido dos canais, o percurso do fluido de corte e a estratégia de retirada de acordo com o tipo e a profundidade do furo e o comportamento do material. Verifique se as aparas têm uma saída viável e se o fluido selecionado chega à entrada de corte durante toda a operação.
Alterar as condições de corte apenas após as verificações mecânicas
Depois de controlar a medição, o pré-furo, o batimento do conjunto e o estado da ferramenta, compare os dados de corte programados com as orientações de aplicação do fabricante do alargador selecionado. Confirme as unidades, o diâmetro real, o material e a dureza da peça, o material de corte, a geometria dos canais, a sobremedida, o tipo e a profundidade do furo, o método de refrigeração, a rigidez da máquina e a recomendação de porta-ferramentas.
Evite a armadilha habitual de aplicar uma única regra, como uma relação fixa com a velocidade e o avanço de furação, a todas as operações de alargamento. Mesmo regras iniciais úteis deixam de ser seguras quando separadas dos dados da ferramenta e da aplicação. Os elementos aceites incluem exemplos específicos das fontes e intervalos de fabricantes, mas não sustentam uma regulação universal.
Formule uma previsão antes de editar o programa. Por exemplo, se os indícios nas arestas e no furo confirmarem acumulação térmica e atrito, uma alteração qualificada deve reduzir esses indícios e o erro de diâmetro. Altere apenas uma entrada, execute um elemento de ensaio e repita as medições de referência. Se a resposta esperada não surgir, restabeleça a referência controlada e passe à hipótese seguinte sustentada pelos indícios.
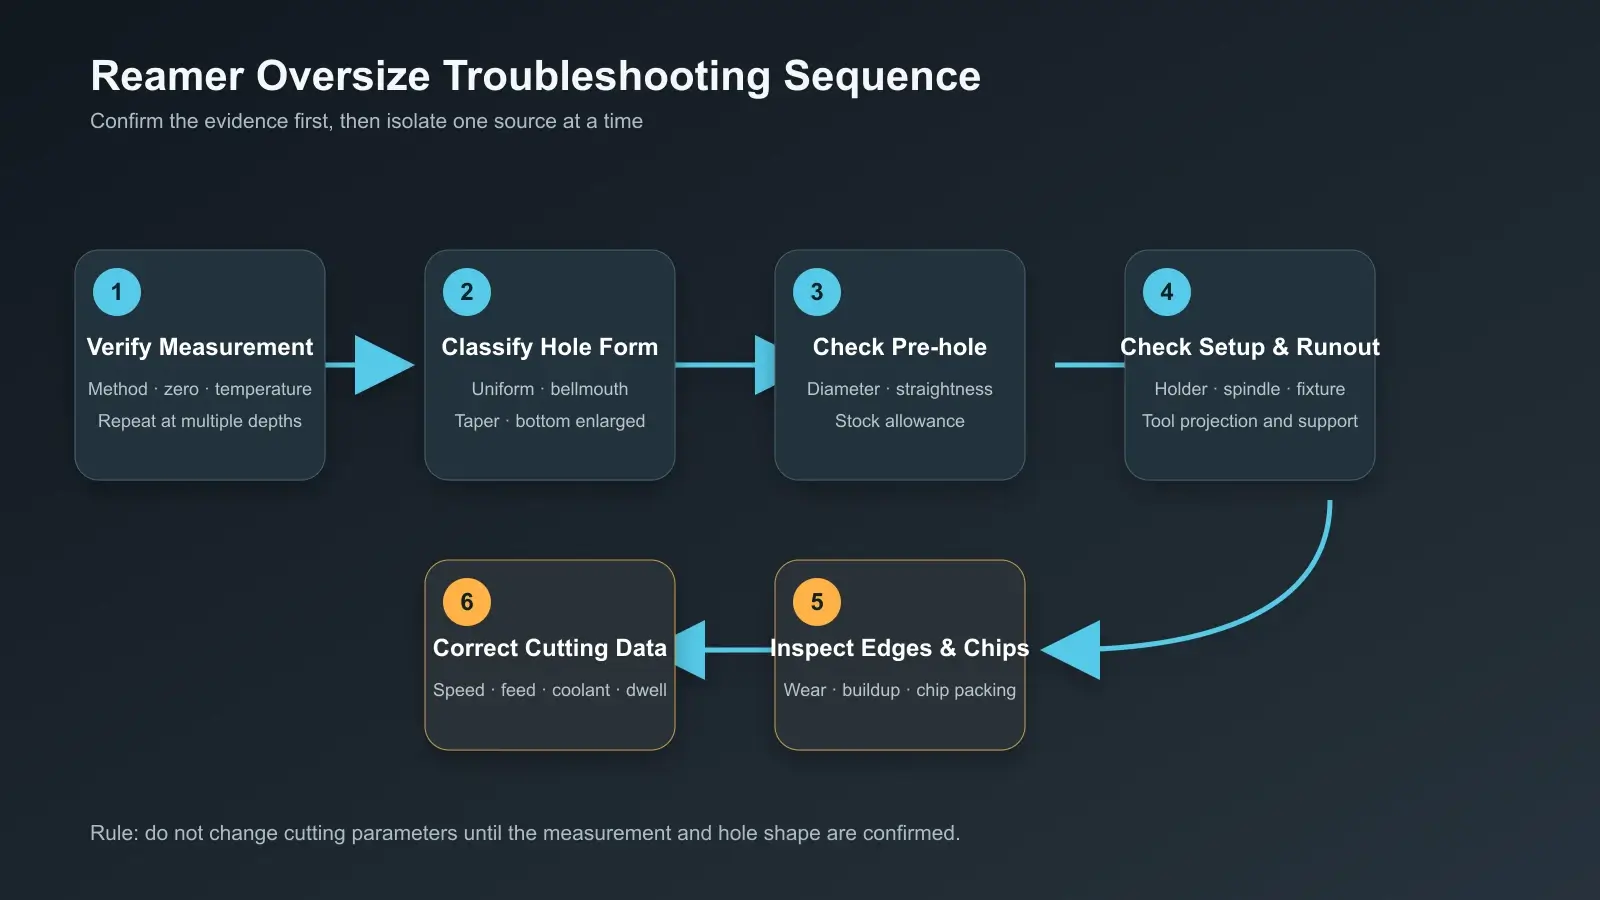
Decidir entre corrigir, recondicionar ou substituir o processo
Corrija a montagem quando a verificação falhada identificar contaminação, assentamento, alinhamento, comprimento em balanço, aproximação, acesso do fluido de corte ou uma condição do programa. Recondicione, ajuste, rode para outra aresta ou substitua uma ferramenta apenas quando a sua conceção o permitir e a inspeção revelar desgaste, danos, acumulação de material ou dimensão fora do processo qualificado. Não retifique, passe pedra nem altere sem critério um alargador de precisão; uma modificação não controlada das arestas pode alterar o diâmetro, a geometria de entrada, a distribuição da carga e o acabamento superficial.
Se a família de ferramentas ou o material de corte não forem adequados ao material da peça, à tolerância, ao volume ou ao mecanismo de desgaste, reveja a seleção para a aplicação em vez de compensar indefinidamente o processo. A página Alargadores de PCD serve como ponto de navegação para identificar famílias de ferramentas PCD candidatas depois de definir o material, a geometria do furo, a tolerância, o pré-furo, a máquina e as condições de refrigeração. Essa página de produto não prova que o PCD seja adequado a todos os materiais nem que uma ferramenta apresentada corrija um furo já sobredimensionado.
Escolha outra via de acabamento quando a necessidade real for corrigir o eixo ou a forma, quando a sobremedida exceder a capacidade qualificada do alargador ou quando a máquina e a montagem não conseguirem manter o alinhamento necessário. Um incidente relatado num fórum profissional com um componente caro de aço inoxidável mostra como um sobredimensionamento rapidamente se torna um problema de recuperação; as dimensões e os dados de corte referidos são contexto do caso, não regulações para copiar.
Autorizar a produção apenas após uma confirmação controlada
Execute o processo corrigido num elemento de ensaio ou numa peça sacrificável quando possível. Use o mesmo estado do material, a mesma preparação de pré-furo, máquina, porta-ferramentas, estado do fluido de corte e método de inspeção previstos para produção. Registe o perfil do furo às mesmas profundidades e orientações do elemento defeituoso e depois verifique o acabamento superficial e as características de forma ou posição exigidas.
Exija repetibilidade, não apenas uma leitura favorável. Documente a verificação falhada, a correção única, as medições antes e depois, a identificação da ferramenta e do porta-ferramentas, a revisão do programa e a autoridade de aprovação. Se a correção não puder ser ligada a uma causa observada e a um resultado repetido, o processo continua por qualificar.
Esta disciplina transforma um furo sobredimensionado por alargamento num diagnóstico controlado em vez de um ajuste por tentativa e erro: preservar os indícios, deixar que a forma do furo oriente as verificações, corrigir uma variável comprovada e autorizar apenas quando o mesmo método de medição confirmar o resultado.