










Pourquoi un alésoir produit un trou trop grand : diagnostiquer une variable à la fois
Lorsqu’un alésoir produisant un trou trop grand laisse un alésage hors tolérance, résistez à la tentation de réduire la vitesse, de modifier l’avance et de remplacer l’outil au cours du même essai. Un diamètre excessif peut provenir de la mesure, de l’avant-trou, de l’outil monté ou de la coupe elle-même. Modifier plusieurs paramètres simultanément peut donner un bon trou, sans identifier la condition défaillante ni savoir si la pièce suivante présentera le même défaut.
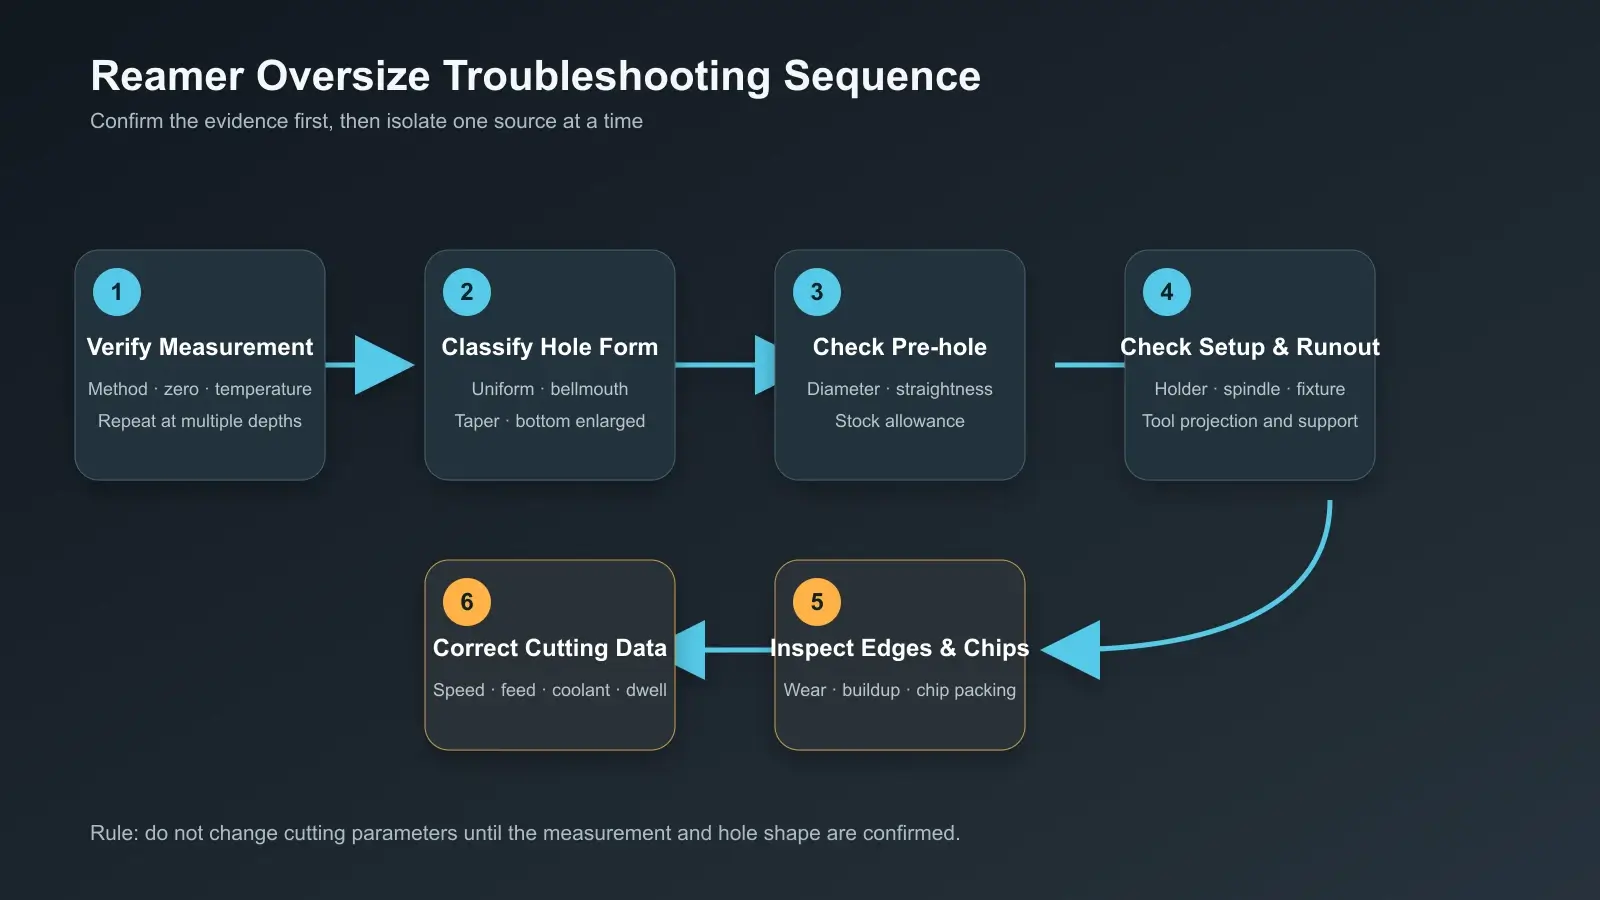
Commencez par confirmer l’écart et en relever la forme. Un alésage uniformément trop grand oriente le diagnostic différemment d’une entrée évasée, d’une conicité ou d’un élargissement en partie basse. Conservez le montage défaillant, mesurez le trou à plusieurs profondeurs et orientations, puis laissez ce profil guider le contrôle suivant. Corrigez une condition vérifiée et répétez la même méthode de mesure.
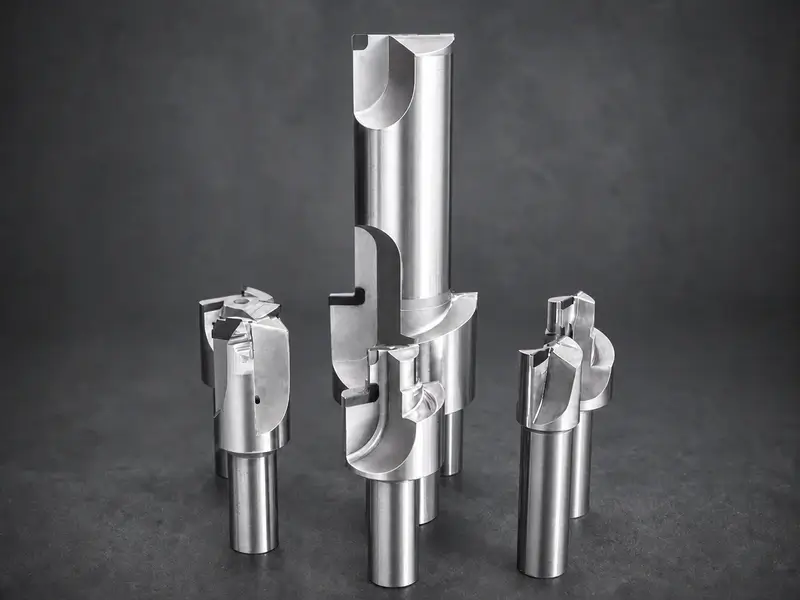
Figer le procédé avant de réaliser un autre trou
L’alésage défectueux contient des indices. Préservez-les avant qu’un opérateur nettoie le porte-outil, modifie un correcteur, remplace l’alésoir, fasse l’appoint de liquide de coupe ou modifie le programme. Consignez la pièce et le lot matière, la machine, l’état de la broche, le porte-outil, l’identification et la dimension mesurée de l’outil, sa sortie, le correcteur, les données de coupe, l’opération d’avant-trou, l’état du liquide de coupe ou du lubrifiant et la méthode de contrôle.
Conservez ensemble l’alésoir retiré et son porte-outil jusqu’au contrôle de l’ensemble monté. Photographiez l’entrée de coupe, les goujures et les copeaux si leur état risque de changer au nettoyage. Sauvegardez la révision du programme et notez si le défaut est apparu dès la première pièce, après plusieurs pièces ou après un changement de matière, d’outil, de porte-outil ou de liquide de coupe.
Ce gel de la situation n’est pas une formalité administrative. Il distingue les causes persistantes des causes transitoires. Si le défaut disparaît après le nettoyage du porte-outil, la contamination ou l’appui devient une hypothèse forte. Si l’outil, les données de coupe, l’instrument de mesure et le liquide de coupe changent simultanément, l’atelier dispose seulement d’un nouveau procédé, pas d’un diagnostic.
Vérifier que le trou est réellement trop grand
Avant de diagnostiquer la coupe, vérifiez le système de mesure. Nettoyez l’alésage et l’instrument. Confirmez que l’instrument ou l’étalon convient à la tolérance et possède un étalonnage en cours de validité. Si la dilatation thermique est significative, laissez la pièce et l’instrument atteindre des températures maîtrisées et comparables. Répétez la lecture avec la même méthode de contact, sans traiter comme interchangeables les résultats d’un comparateur d’alésage à deux touches, d’un appareil pneumatique, d’un tampon et d’une mesure tridimensionnelle.
Mesurez à l’entrée, au milieu et à la sortie ou au fond. À chaque profondeur, contrôlez plusieurs orientations angulaires lorsque la méthode le permet. Consignez les valeurs réelles au lieu de noter seulement « trop grand ». Cela distingue un décalage de diamètre d’une forme lobée, d’une conicité, d’une entrée évasée, d’un dommage local ou d’un problème d’accès pour la mesure.
Si les mesures répétées ne concordent pas, corrigez d’abord le problème de mesure et relevez à nouveau le profil du trou. Si elles concordent, conservez ce relevé comme référence pour chaque essai de correction. Une modification du procédé n’est confirmée que si la même méthode montre la réponse attendue.
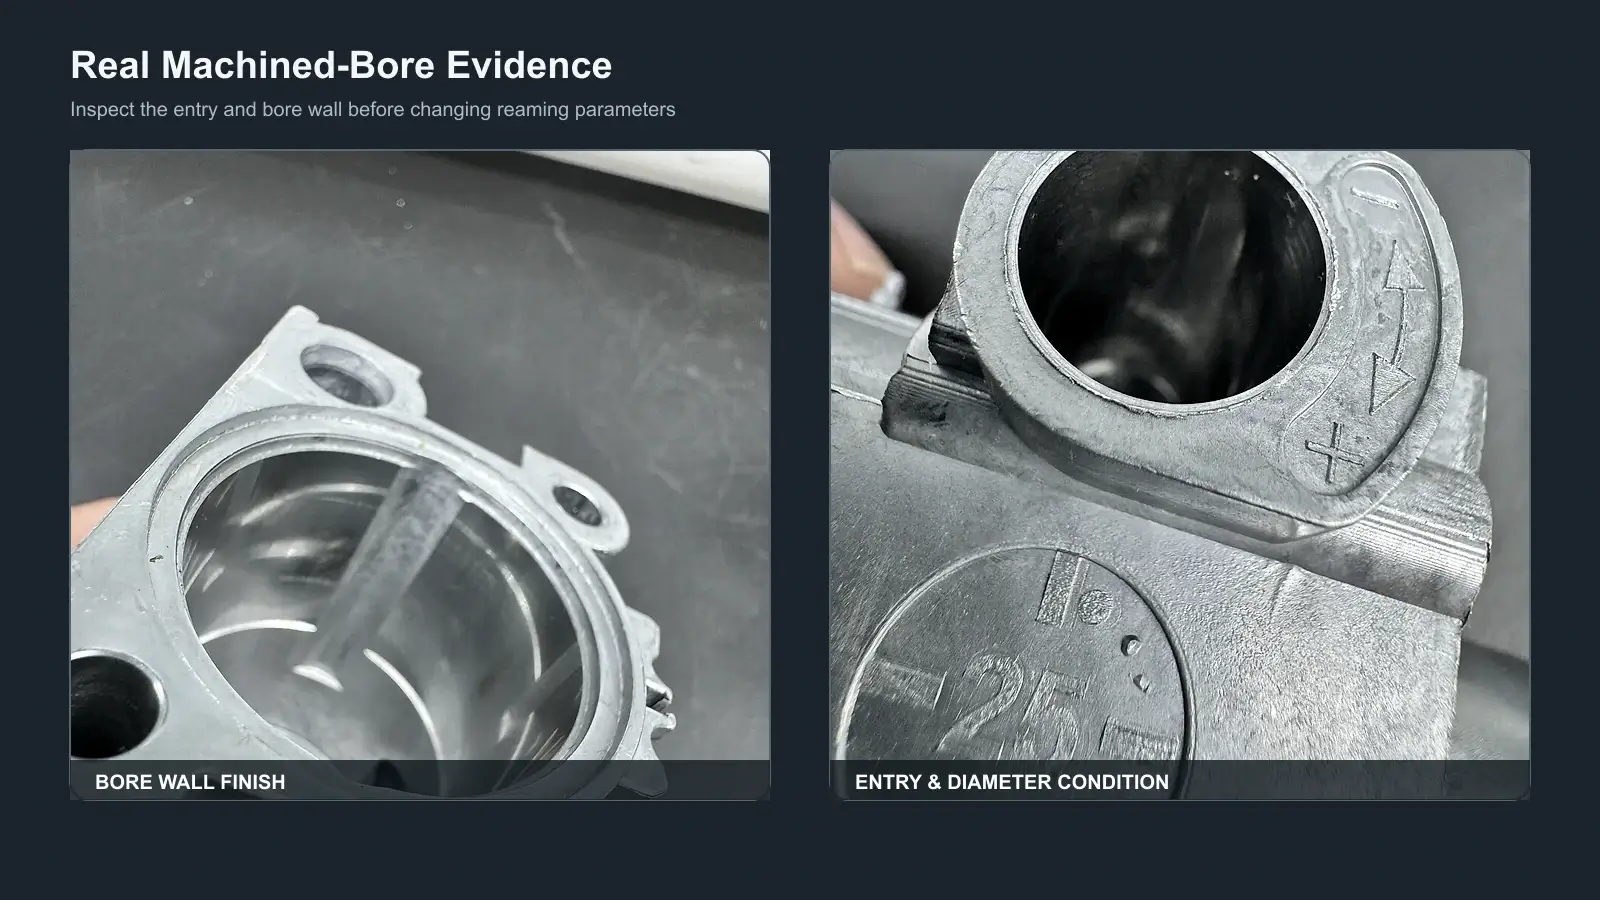
Laisser la forme de l’alésage guider le contrôle suivant
Un alésoir peut produire un trou trop grand pour plusieurs raisons, dont la probabilité dépend de la géométrie du défaut. Utilisez le symptôme pour orienter le diagnostic plutôt que d’accorder le même poids à toutes les causes.
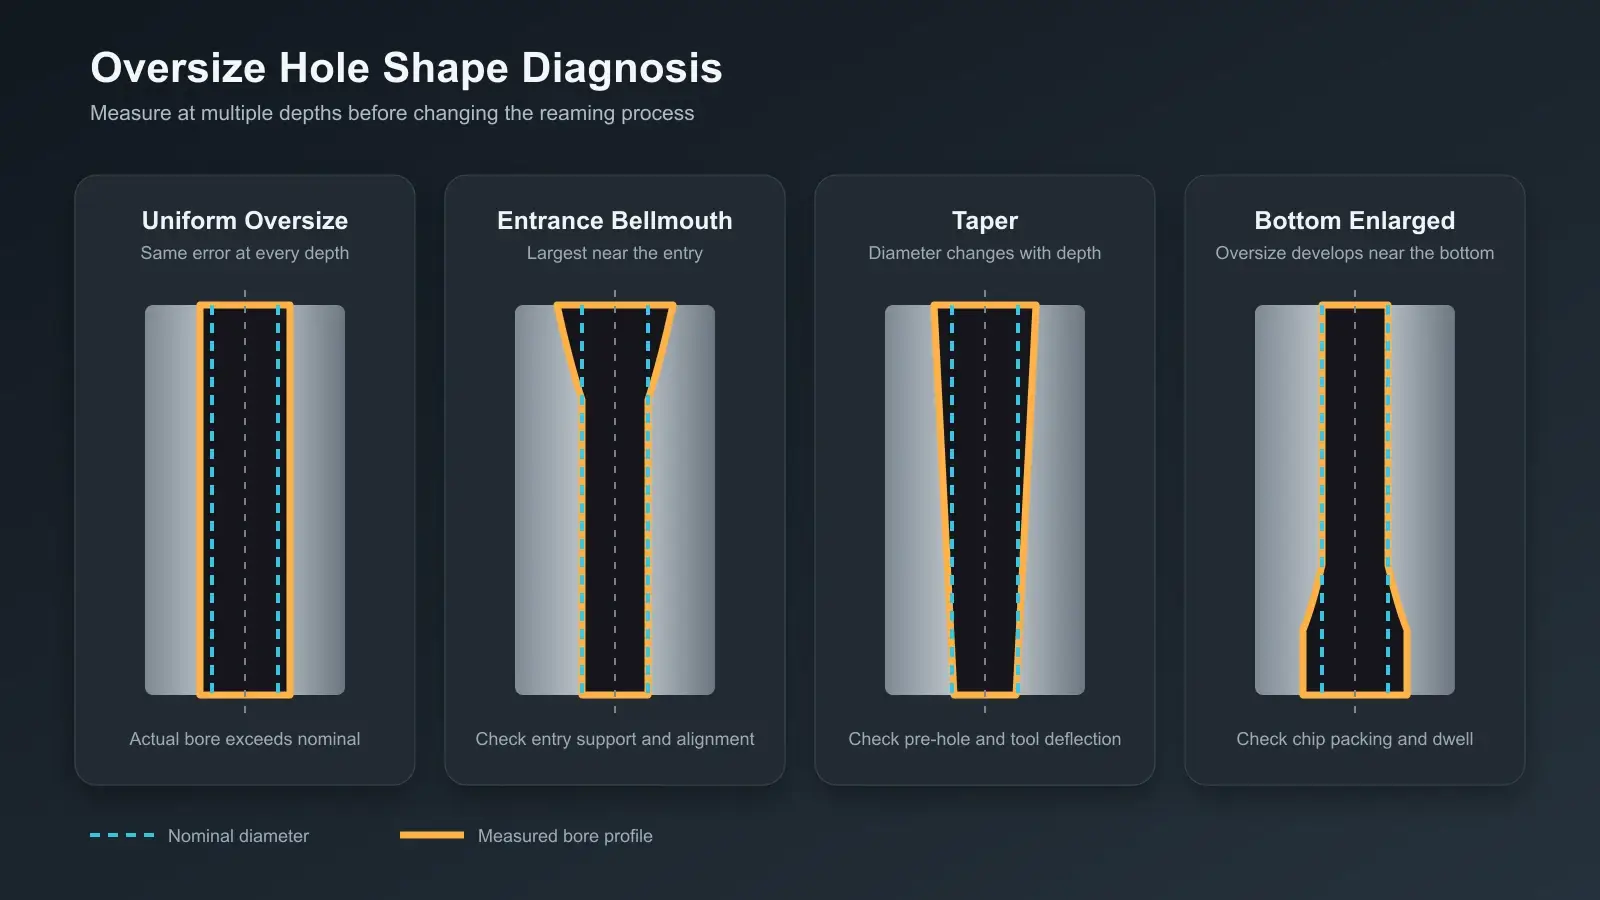
Tout l’alésage est uniformément trop grand
Un diamètre constant de l’entrée à la sortie indique d’abord un décalage systématique. Vérifiez l’instrument avec un étalon connu, mesurez l’alésoir à l’endroit prescrit par le fabricant et comparez le résultat à la cote finale requise. Contrôlez ensuite au comparateur l’ensemble broche–porte-outil–alésoir près de l’entrée de coupe. Nettoyez et remontez les interfaces, répétez le contrôle et consignez toute variation du faux-rond.
Si le contrôle de l’instrument révèle un biais, corrigez la méthode de contrôle et relevez à nouveau le profil du trou initial. Si le remontage modifie le faux-rond de l’ensemble, corrigez l’interface sale, endommagée ou incompatible, puis réalisez un trou de confirmation. Si la mesure et le montage restent stables, examinez toutes les arêtes d’entrée pour détecter une arête rapportée uniforme, une bande d’usure, des ébréchures ou un état d’outil incorrect. Ce n’est qu’après ces contrôles qu’une modification de correcteur ou de conditions de coupe doit entrer dans l’essai.
L’entrée est plus grande que le reste
Une entrée élargie attire l’attention sur l’alignement à l’approche et l’engagement initial de l’entrée de coupe. Vérifiez la concentricité et l’état du chanfrein d’entrée. Examinez le mouvement d’approche, le démarrage de la broche, l’engagement de l’avance et toute temporisation. Vérifiez si le bridage, l’alignement de la machine ou le porte-outil fait entrer l’outil hors axe avant qu’il se stabilise sous le guidage du trou.
Si l’évasement correspond à un chanfrein irrégulier ou à un avant-trou décalé, corrigez la préparation de l’entrée et recommencez l’essai. Si des traces de contact commencent à l’entrée alors que l’avant-trou est correct, supprimez une temporisation inutile ou corrigez l’approche, en ne faisant qu’une seule modification. Si aucun de ces indices n’est présent, revenez au faux-rond de l’ensemble et au contrôle des arêtes d’entrée plutôt que de compenser le diamètre final.
La dimension de l’alésage varie avec la profondeur
Une conicité ou un élargissement en partie basse exige une investigation aux profondeurs correspondantes. Mesurez l’avant-trou aux mêmes profondeurs et orientations que l’alésage fini. Si sa déviation, sa conicité ou son élargissement local reproduit le résultat après alésoir, corrigez d’abord le perçage ou l’alésage à l’outil à aléser. Le passage à l’alésoir est principalement une opération de calibrage et de finition ; il suit généralement le trou préparé et ne doit pas être censé corriger une importante erreur de position ou de rectitude. L’article de Cutting Tool Engineering sur la préparation du trou avant alésoir souligne à la fois l’enlèvement limité de matière et l’importance du trou fourni à l’alésoir.
Si l’avant-trou est stable, contrôlez au comparateur l’alésoir monté et recherchez une queue déformée, une entrée de coupe endommagée, un état inégal des arêtes ou un guidage insuffisant. Si ces contrôles sont satisfaisants, recherchez une cause qui s’accumule avec la profondeur : copeaux compactés ou recoupés, goujures obstruées, accès réduit du lubrifiant, frottement ou dilatation thermique.
Une discussion d’usineurs examinée décrit un trou qui restait à la cote sur une grande partie de sa profondeur, puis s’élargissait vers le bas. L’enseignement utile de ce cas d’alésage dépendant de la profondeur est le cheminement du diagnostic : vérifier l’avant-trou, le faux-rond, l’état de l’outil, les copeaux et la chaleur, plutôt que reprendre les dimensions ou réglages du cas. Ces valeurs appartiennent au contexte de cette machine, de cet outil, de cette matière et de ce contrôle.
Modifiez la première condition qui échoue au contrôle, puis répétez exactement le même relevé en profondeur. Si la partie basse reste trop grande, le résultat réoriente le contrôle suivant ; il ne justifie pas de modifier toutes les variables restantes.
La dimension varie d’une pièce à l’autre
Une variation au cours d’une série suggère une condition qui évolue dans le temps. Tracez le diamètre du trou en fonction du nombre de pièces. Ajoutez au relevé l’aspect des arêtes, le lot matière, l’état du liquide de coupe, la température de la broche ou de la pièce, le nettoyage du porte-outil et la vérification de l’instrument. Recherchez un point de changement plutôt qu’une moyenne.
Si le diamètre évolue avec l’adhérence de matière ou l’usure des arêtes, nettoyez, reconditionnez, réglez l’outil lorsque sa conception le permet, ou remplacez-le, comme intervention unique et maîtrisée. Si le décalage coïncide avec un changement de lot matière ou de liquide de coupe, rétablissez ou qualifiez cette condition avant de modifier les données de coupe. Si le suivi du procédé est stable mais pas les mesures répétées, corrigez la maîtrise de la mesure avant d’intervenir sur la machine.
Confirmez l’hypothèse sur des éléments d’essai consécutifs. Un seul trou acceptable après une remise à zéro non maîtrisée ne démontre pas la répétabilité.
Examiner les défauts de l’avant-trou transmis à l’alésoir
Mesurez l’avant-trou avant le passage de l’alésoir, pas seulement après l’opération finale. Relevez son diamètre, les indications de circularité, sa conicité, sa rectitude ou l’état de son axe si nécessaire, sa position, son état de surface et la surépaisseur restante. Un foret qui dévie, produit un trou lobé, laisse une surépaisseur irrégulière ou écrouit la paroi peut rendre la finition instable, même avec un alésoir neuf.
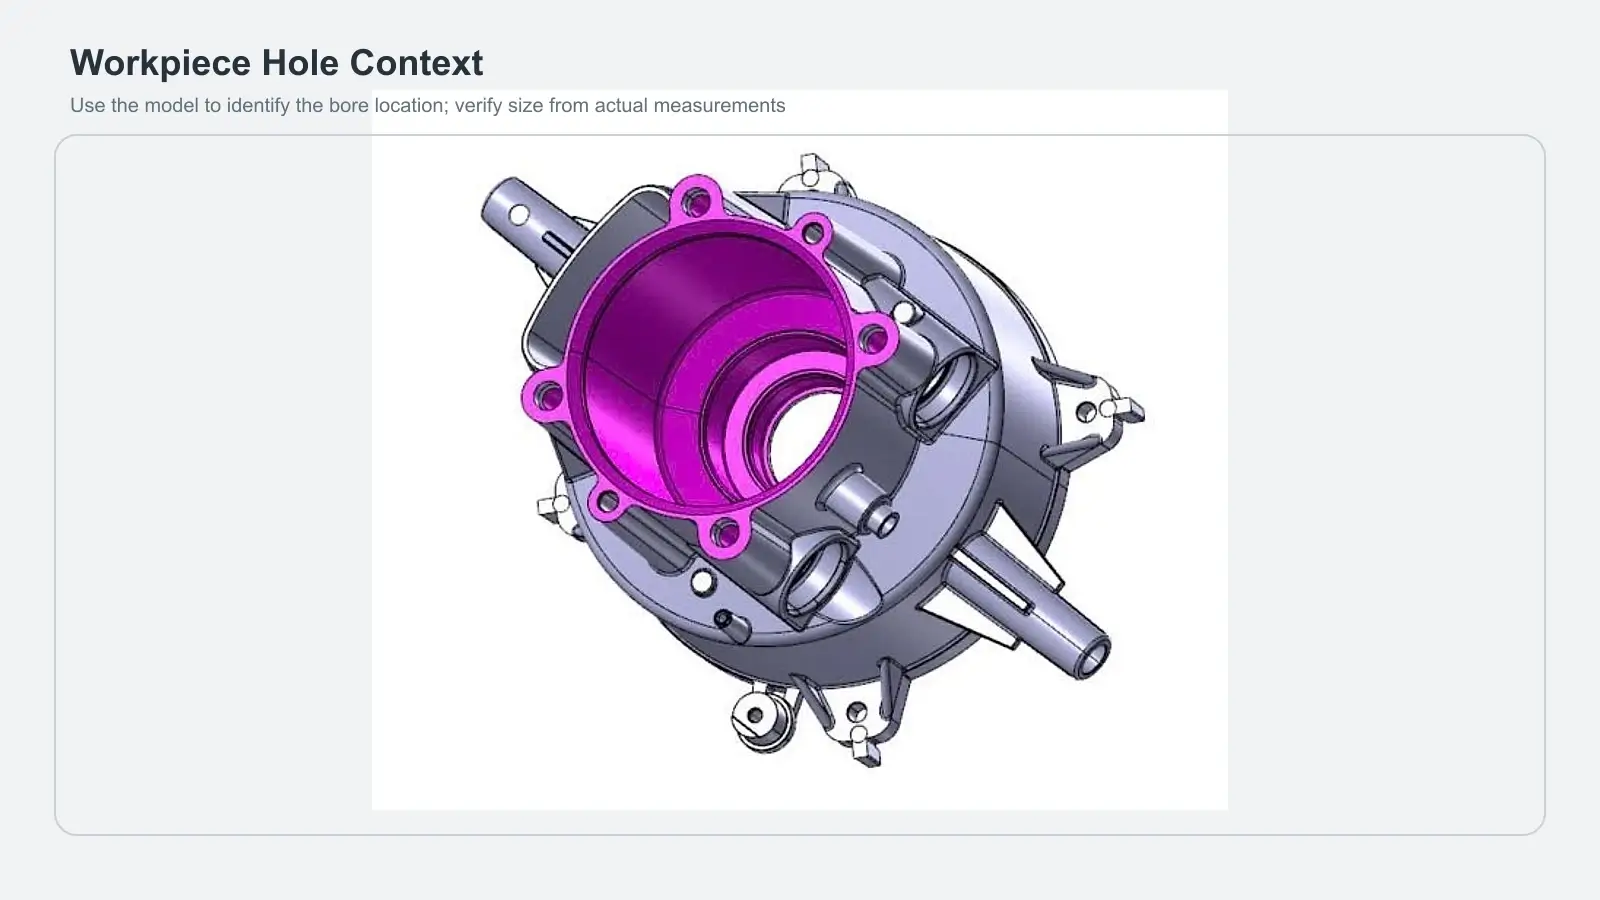
La surépaisseur dépend de l’application. Une valeur excessive peut accroître les efforts, la chaleur, la flexion et la charge de copeau ; une valeur trop faible peut favoriser le frottement ou laisser l’alésoir travailler sur une surface irrégulière. Le diamètre, la matière usinée, la géométrie de l’alésoir, le matériau de coupe, la qualité de l’avant-trou, la rigidité de la machine et l’alimentation en liquide de coupe influencent la plage acceptable. Définissez-la à partir des données d’application du fabricant choisi, puis qualifiez-la dans le procédé réel.
Si l’élément fini exige une correction importante de position ou de rectitude, évaluez un alésage à l’outil à aléser ou une autre opération corrective avant le passage à l’alésoir. Un alésoir peut améliorer légèrement un trou existant dans des conditions adaptées, mais ne remplace pas la création de l’axe requis. La décision porte sur le procédé : préparer un trou que l’outil de finition pourra calibrer de façon fiable, ou choisir une opération conçue pour corriger le défaut.
Mesurer l’outil monté, pas seulement l’alésoir démonté
Un alésoir peut être conforme sur le banc de mesure et tourner incorrectement dans la broche. Contrôlez au comparateur l’ensemble monté sur la queue et aussi près de l’entrée de coupe que l’accès et la sécurité le permettent. Effectuez une rotation complète et répétez après nettoyage et remontage. Respectez les positions de mesure et les limites prescrites par les fabricants de l’outil et du porte-outil.
Inspectez chaque interface : cône ou face de broche, adaptateur, pince ou alésage de serrage hydraulique, mandrin, queue, mécanisme de réglage et entrée de coupe. Copeaux, liquide de coupe séché, bavures, usure par micro-mouvements, pinces usées, appuis endommagés, sortie excessive ou queue déformée peuvent créer un faux-rond ou un défaut d’alignement angulaire. Un porte-outil flottant peut compenser une erreur d’alignement limitée dans une application validée, mais n’élimine ni un mauvais avant-trou, ni un outil endommagé, ni une interface de broche instable.
Ne réduisez pas le faux-rond à une seule lecture sur l’outil démonté. Ce qui compte, c’est la trajectoire des arêtes dans le montage et l’engagement réels. Si le nettoyage et le remontage changent la lecture, isolez cette correction et testez-la avant de modifier la vitesse ou l’avance.
Interpréter l’état des arêtes et des copeaux
Nettoyez l’alésoir seulement après avoir documenté son état initial. Sous un grossissement adapté, comparez chaque arête d’entrée et chaque listel. Recherchez une usure inégale, des ébréchures, de la matière adhérente, un polissage par frottement, un arrondi des arêtes, une obstruction des goujures et des marques débutant à une position angulaire précise. Une seule arête endommagée ou chargée de matière peut supporter une part accrue de la coupe et élargir l’enveloppe de coupe effective.
Examinez ensemble les copeaux et la surface finie. Des copeaux recoupés peuvent rayer l’alésage et perturber le guidage. Des copeaux compactés ou de la matière étalée peuvent indiquer des goujures chargées, une géométrie inadaptée, une mauvaise évacuation ou une lubrification insuffisante dans la zone de coupe. Une surface rugueuse ou arrachée avec augmentation du diamètre suggère un phénomène différent d’un trou uniformément lisse mais trop grand.
Les trous débouchants et borgnes imposent des contraintes d’évacuation différentes. Choisissez le sens des goujures, le trajet du liquide de coupe et la stratégie de retrait en fonction du type de trou, de sa profondeur et du comportement de la matière. Vérifiez que les copeaux disposent d’une sortie praticable et que le fluide choisi atteint l’entrée de coupe pendant toute l’opération.
Modifier les conditions de coupe uniquement après les contrôles mécaniques
Une fois la mesure, l’avant-trou, le faux-rond de l’ensemble et l’état de l’outil maîtrisés, comparez les données de coupe programmées aux recommandations d’application du fabricant de l’alésoir choisi. Confirmez les unités, le diamètre réel, la matière et sa dureté, le matériau de coupe, la géométrie des goujures, la surépaisseur, le type et la profondeur du trou, le mode d’arrosage, la rigidité de la machine et le porte-outil recommandé.
Évitez le piège classique qui consiste à appliquer une seule règle, comme un rapport fixe avec la vitesse et l’avance de perçage, à toutes les opérations à l’alésoir. Même des règles de départ utiles deviennent peu sûres lorsqu’elles sont séparées des données de l’outil et de l’application. Les éléments retenus comprennent des exemples propres aux sources et des plages de fabricants, mais ne justifient pas un réglage universel.
Formulez une prévision avant de modifier le programme. Par exemple, si l’état des arêtes et du trou confirme une accumulation thermique et du frottement, une modification qualifiée doit réduire ces indices ainsi que l’erreur de diamètre. Ne changez qu’un paramètre, réalisez un élément d’essai et répétez les mesures de référence. Si la réponse attendue n’apparaît pas, rétablissez l’état de référence maîtrisé et passez à l’hypothèse suivante étayée par les faits.
Décider de corriger, de reconditionner ou de changer de procédé
Corrigez le montage lorsque le contrôle défaillant identifie une contamination, un mauvais appui, un défaut d’alignement, une sortie inadaptée, une approche incorrecte, un accès insuffisant du liquide de coupe ou une condition du programme. Ne reconditionnez, réglez, indexez ou remplacez un outil que si sa conception le permet et si le contrôle révèle usure, dommages, matière rapportée ou dimensions hors du domaine qualifié du procédé. Ne rectifiez pas, ne passez pas de pierre et ne modifiez pas à la légère un alésoir de précision ; une modification non maîtrisée des arêtes peut changer le diamètre, la géométrie d’entrée, la répartition des charges et l’état de surface.
Si la famille d’outils ou le matériau de coupe ne convient pas à la matière usinée, à la tolérance, au volume ou au mécanisme d’usure, réévaluez le choix pour l’application plutôt que de compenser sans fin le procédé. La page Alésoirs PCD sert de point d’entrée pour identifier les familles d’outils PCD candidates une fois définis la matière, la géométrie du trou, la tolérance, l’avant-trou, la machine et les conditions d’arrosage. Cette page produit ne prouve ni que le PCD convient à toutes les matières, ni qu’un outil présenté corrigera un trou déjà trop grand.
Choisissez une autre voie de finition lorsque le besoin réel est une correction d’axe ou de forme, lorsque la surépaisseur dépasse la capacité qualifiée de l’alésoir ou lorsque la machine et le montage ne peuvent maintenir l’alignement nécessaire. Un incident relaté sur un forum professionnel concernant une pièce coûteuse en acier inoxydable montre à quelle vitesse un diamètre excessif devient un problème de récupération ; les dimensions et données de coupe rapportées décrivent ce cas et ne sont pas des réglages à copier.
Autoriser la production uniquement après une confirmation contrôlée
Exécutez si possible le procédé corrigé sur un élément d’essai ou une pièce sacrifiable. Utilisez le même état matière, la même préparation d’avant-trou, la même machine, le même porte-outil, le même état du liquide de coupe et la même méthode de contrôle que ceux prévus en production. Relevez le profil du trou aux mêmes profondeurs et orientations que l’élément défectueux, puis contrôlez l’état de surface et les caractéristiques de forme ou de position exigées.
Exigez la répétabilité, pas une seule lecture favorable. Documentez le contrôle défaillant, la correction unique, les mesures avant et après, l’identité de l’outil et du porte-outil, la révision du programme et l’autorité de validation. Si la correction ne peut être reliée à une cause observée et à un résultat répété, le procédé reste non qualifié.
Cette discipline transforme un trou trop grand après alésoir en diagnostic maîtrisé plutôt qu’en réglage par tâtonnements : préserver les indices, laisser la forme du trou guider les contrôles, corriger une variable vérifiée et n’autoriser la production qu’après confirmation du résultat par la même méthode de mesure.