










Warum eine Reibahle zu groß reibt: Jeweils eine Einflussgröße untersuchen
Wenn eine zu groß reibende Reibahle eine Bohrung außerhalb der Toleranz hinterlässt, sollten Sie nicht im selben Versuch die Schnittgeschwindigkeit senken, den Vorschub ändern und das Werkzeug ersetzen. Ein Übermaß kann auf die Messung, die Vorbohrung, das montierte Werkzeug oder den Schnitt selbst zurückgehen. Mehrere gleichzeitige Änderungen können zwar eine gute Bohrung ergeben, zeigen aber nicht, welche Bedingung versagt hat oder ob das nächste Teil erneut fehlerhaft sein wird.
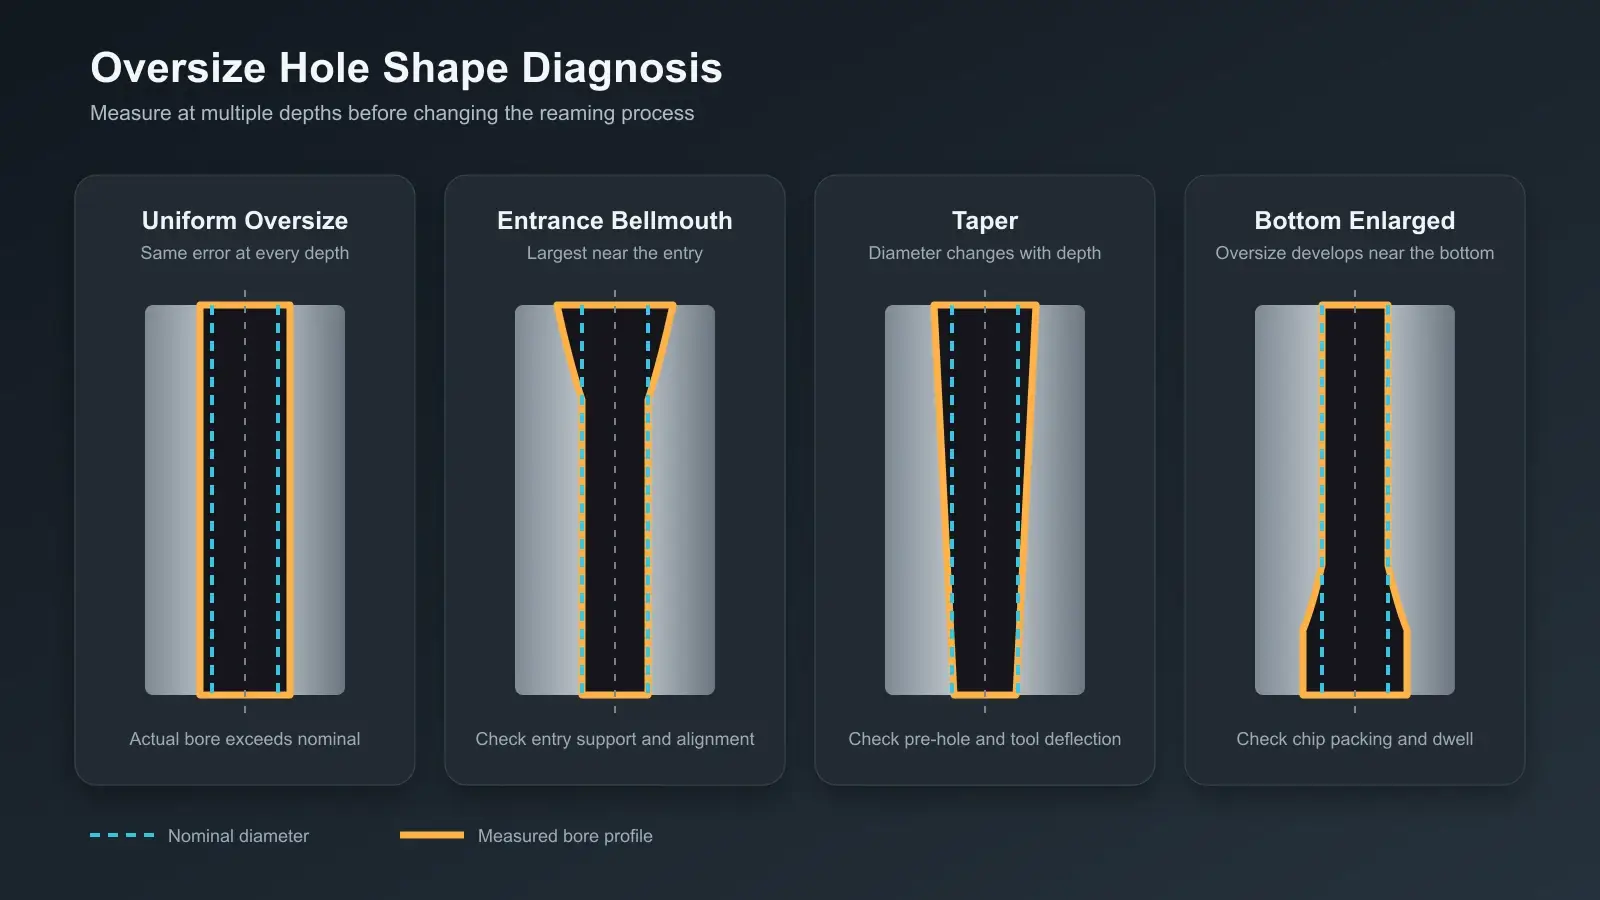
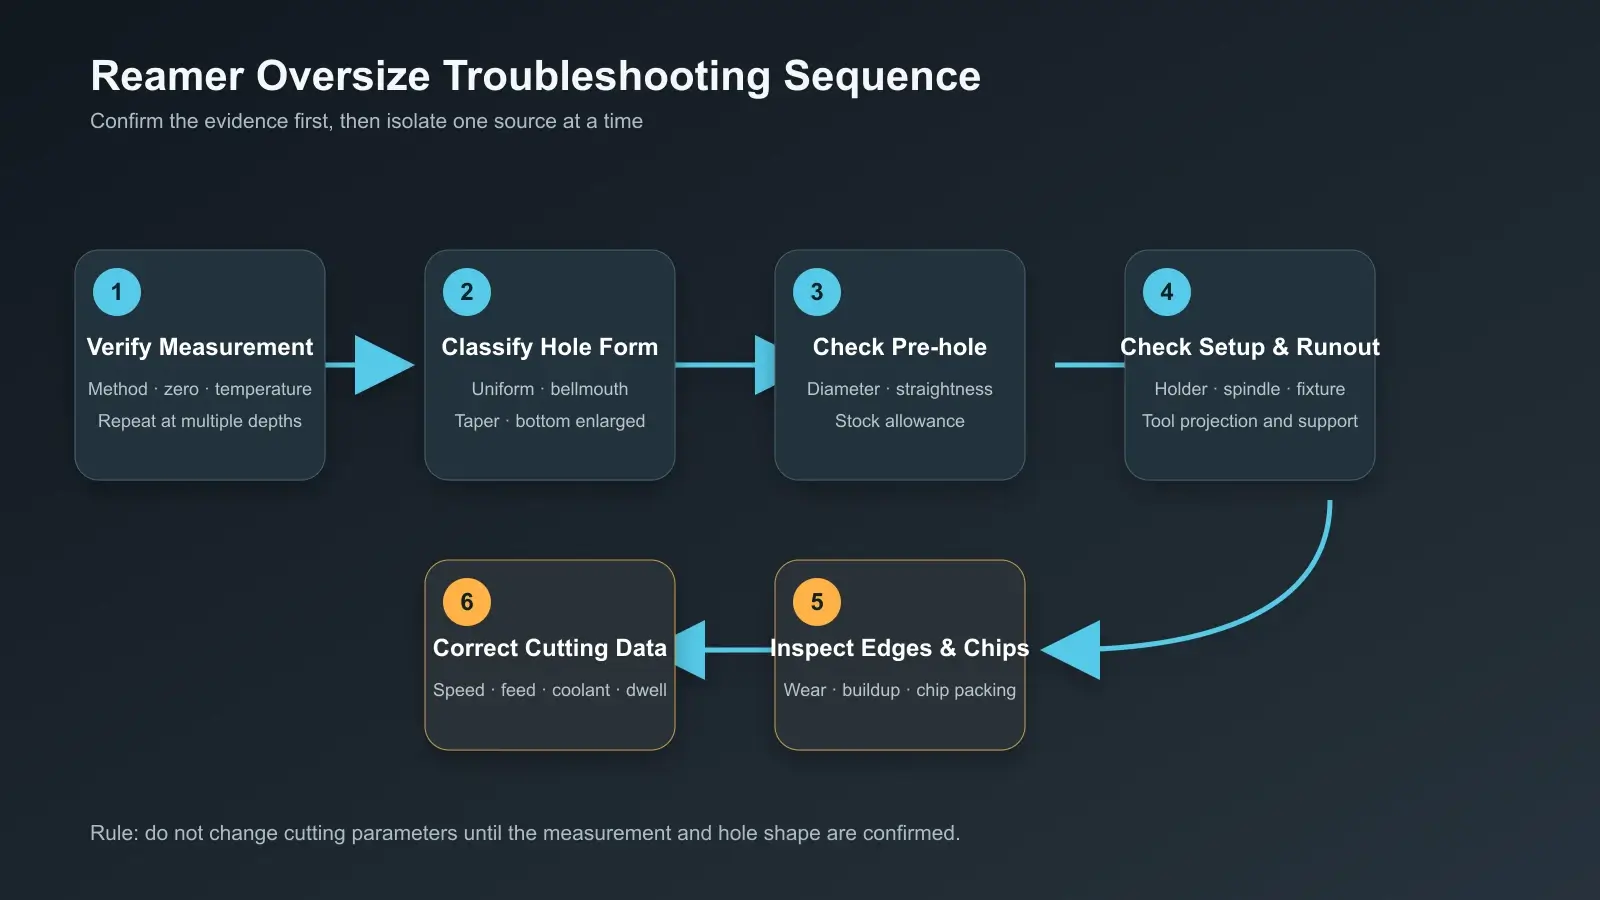
Bestätigen Sie zunächst die Abweichung und erfassen Sie ihre Form. Eine gleichmäßig zu große Bohrung erfordert eine andere Untersuchung als eine trichterförmig aufgeweitete Mündung, eine konische Bohrung oder eine Aufweitung im unteren Bereich. Bewahren Sie den fehlerhaften Rüstzustand, messen Sie in mehreren Tiefen und Winkelrichtungen und wählen Sie anhand dieses Musters die nächste Prüfung. Korrigieren Sie eine nachgewiesene Ursache und wiederholen Sie dann dieselbe Messmethode.
Den Prozesszustand sichern, bevor eine weitere Bohrung entsteht
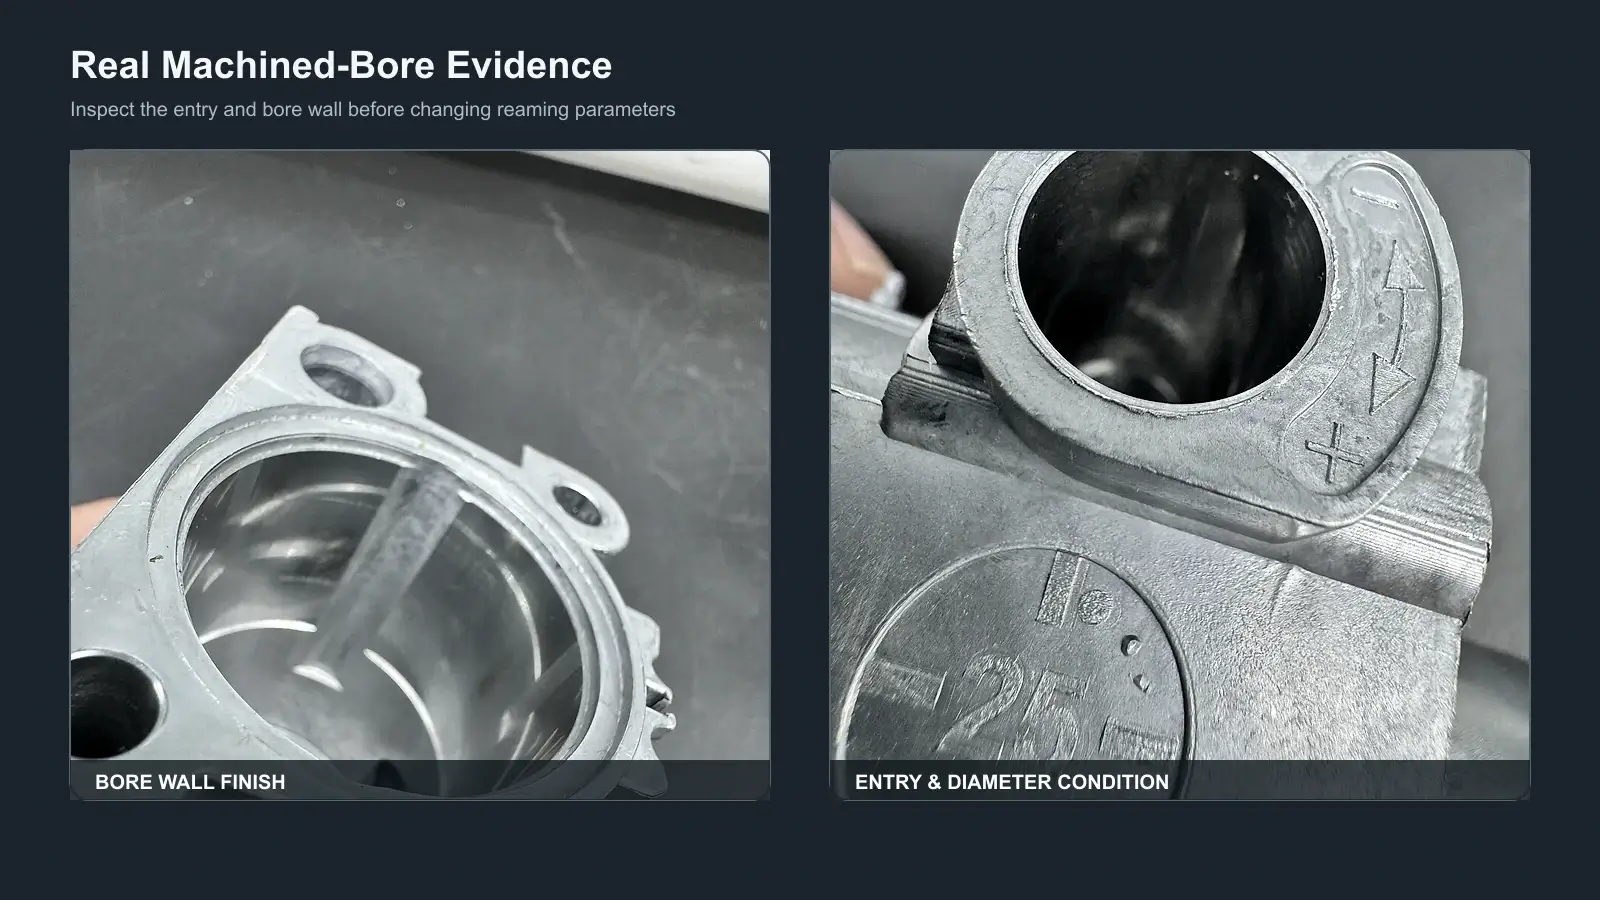
Die fehlerhafte Bohrung enthält wichtige Hinweise. Sichern Sie diese, bevor jemand die Aufnahme reinigt, einen Korrekturwert ändert, die Reibahle ersetzt, Kühlschmierstoff nachfüllt oder das Programm bearbeitet. Dokumentieren Sie Teil und Werkstoffcharge, Maschine, Spindelzustand, Aufnahme, Werkzeugkennung, gemessenes Werkzeugmaß, Auskraglänge, Korrekturwert, Schnittdaten, Vorbohrungsoperation, Zustand des Kühl- oder Schmierstoffs und Prüfverfahren.
Bewahren Sie die ausgebaute Reibahle zusammen mit ihrer Aufnahme auf, bis die montierte Einheit geprüft wurde. Fotografieren Sie Anschnitt, Nuten und Späne, falls sich ihr Zustand bei der Reinigung verändern könnte. Sichern Sie den Programmstand und notieren Sie, ob der Fehler beim ersten Teil, nach mehreren Teilen oder nach einem Wechsel von Werkstoff, Werkzeug, Aufnahme oder Kühlschmierstoff auftrat.
Diese Sicherung ist kein bürokratischer Selbstzweck. Sie trennt dauerhafte von vorübergehenden Ursachen. Verschwindet der Fehler nach dem Reinigen einer Aufnahme, sind Verschmutzung oder Sitz plausible Hauptursachen. Werden Werkzeug, Schnittdaten, Messgerät und Kühlschmierstoff gleichzeitig geändert, liegt lediglich ein neuer Prozess vor, aber keine Diagnose.
Nachweisen, dass die Bohrung tatsächlich zu groß ist
Prüfen Sie vor der Schnittdiagnose das Messsystem. Reinigen Sie Bohrung und Messgerät. Bestätigen Sie, dass Messmittel oder Einstellnormal zur Toleranz passen und gültig kalibriert sind. Lassen Sie bei relevanter Wärmeausdehnung Werkstück und Messgerät eine kontrollierte, vergleichbare Temperatur erreichen. Wiederholen Sie die Messung mit demselben Kontaktverfahren, statt Ergebnisse von Zweipunkt-Innenmessgerät, Luftmessgerät, Lehrdorn und Koordinatenmessung als austauschbar zu behandeln.
Messen Sie am Eintritt, in der Mitte und am Austritt beziehungsweise Grund. Prüfen Sie in jeder Tiefe mehrere Winkelrichtungen, soweit das Verfahren dies zulässt. Dokumentieren Sie konkrete Messwerte statt lediglich „Übermaß“. So unterscheiden Sie eine Durchmesserverschiebung von Mehrkantigkeit, Konizität, trichterförmiger Aufweitung, örtlicher Beschädigung oder eingeschränkter Messzugänglichkeit.
Stimmen Wiederholungsmessungen nicht überein, beheben Sie zuerst das Messproblem und erfassen Sie die Bohrung erneut. Stimmen sie überein, behalten Sie das Messprofil als Ausgangsbasis für jeden Korrekturversuch. Eine Prozessänderung gilt erst als bestätigt, wenn dieselbe Methode die erwartete Reaktion zeigt.
Die Bohrungsform bestimmt die nächste Prüfung
Eine Reibahle kann aus mehreren Gründen zu groß reiben; deren Wahrscheinlichkeit hängt jedoch von der Fehlergeometrie ab. Nutzen Sie das Symptom zur Wahl des Prüfpfads, statt alle Ursachen gleich zu gewichten.
Die gesamte Bohrung ist gleichmäßig zu groß
Ein vom Eintritt bis zum Austritt gleichbleibender Durchmesser deutet zunächst auf eine systematische Abweichung hin. Prüfen Sie das Messgerät an einem bekannten Normal, messen Sie die Reibahle an der vom Hersteller vorgegebenen Stelle und vergleichen Sie das Ergebnis mit dem geforderten Fertigmaß. Messen Sie anschließend den Rundlauf der vollständigen Spindel-Aufnahme-Reibahlen-Einheit nahe dem Anschnitt. Reinigen Sie die Schnittstellen, setzen Sie sie neu ein, wiederholen Sie die Rundlaufmessung und dokumentieren Sie jede Änderung.
Zeigt die Messmittelprüfung einen systematischen Fehler, korrigieren Sie das Prüfverfahren und erfassen Sie die ursprüngliche Bohrung erneut. Verändert das erneute Einsetzen den Rundlauf der Einheit, beheben Sie die verschmutzte, beschädigte oder unpassende Schnittstelle und fertigen Sie eine Bestätigungsbohrung. Bleiben Messung und Rüstzustand stabil, prüfen Sie alle Anschnittschneiden auf gleichmäßige Aufbauschneiden, Verschleißflächen, Ausbrüche oder einen ungeeigneten Werkzeugzustand. Erst danach sollte eine Änderung des Korrekturwerts oder der Schnittbedingungen in den Versuch einfließen.
Der Eintritt ist größer als der übrige Bohrungsbereich
Ein aufgeweiteter Eintritt lenkt den Blick auf die Ausrichtung beim Anfahren und den ersten Eingriff des Anschnitts. Prüfen Sie die Eintrittsfase auf Konzentrizität und Schäden. Kontrollieren Sie Anfahrbewegung, Spindelanlauf, Vorschubbeginn und Verweilzeiten. Prüfen Sie, ob Werkstückspannung, Maschinenausrichtung oder Aufnahme einen außermittigen Eintritt verursachen, der sich erst durch die Führung in der Bohrung stabilisiert.
Tritt die trichterförmige Aufweitung zusammen mit einer ungleichmäßigen Fase oder versetzten Vorbohrung auf, korrigieren Sie die Eintrittsvorbereitung und prüfen Sie erneut. Beginnen Kontaktspuren an der Mündung bei einwandfreier Vorbohrung, entfernen Sie als einzige Versuchsänderung eine unnötige Verweilzeit oder korrigieren Sie die Anfahrbewegung. Liegt beides nicht vor, prüfen Sie erneut den Rundlauf der Einheit und die Anschnittschneiden, statt den Enddurchmesser zu kompensieren.
Das Bohrungsmaß verändert sich mit der Tiefe
Eine konische Bohrung oder Aufweitung im unteren Bereich erfordert eine tiefenbezogene Untersuchung. Messen Sie die Vorbohrung in denselben Tiefen und Winkelrichtungen wie die fertige Bohrung. Entsprechen Achsabweichung, Konizität oder örtliche Aufweitung dem Ergebnis nach dem Reiben, korrigieren Sie zuerst das Bohren oder Ausbohren. Reiben dient hauptsächlich dem Fertigmaß und der Oberflächenbearbeitung; es folgt im Allgemeinen der vorbereiteten Bohrung und darf nicht als Lösung für größere Lage- oder Geradheitsfehler erwartet werden. Der Beitrag von Cutting Tool Engineering zur Vorbereitung einer Bohrung für das Reiben betont sowohl den begrenzten Materialabtrag als auch die Bedeutung der Ausgangsbohrung.
Ist die Vorbohrung stabil, messen Sie den Rundlauf der montierten Reibahle und prüfen Sie auf verbogenen Schaft, beschädigten Anschnitt, ungleichen Schneidenzustand oder unzureichende Führung. Sind diese Prüfungen unauffällig, suchen Sie nach einer mit der Tiefe zunehmenden Ursache: verdichtete oder erneut geschnittene Späne, verstopfte Nuten, schlechter werdende Schmierstoffzufuhr, Reiben ohne ausreichenden Schnitt oder Wärmeausdehnung.
Eine ausgewertete Diskussion unter Zerspanern beschreibt eine Bohrung, die über einen großen Teil ihrer Tiefe maßhaltig blieb und sich dann im unteren Bereich aufweitete. Die nützliche Erkenntnis aus diesem tiefenabhängigen Reibfall ist die Verzweigung der Diagnose: Vorbohrung, Rundlauf, Werkzeugzustand, Späne und Wärme prüfen. Die Maße und Einstellungen des Falls sind dagegen keine Vorgaben. Sie gehören zum Kontext der jeweiligen Maschine, des Werkzeugs, des Werkstoffs und der Prüfung.
Ändern Sie die erste Bedingung, die die Prüfung nicht besteht, und wiederholen Sie anschließend dasselbe Tiefenprofil. Bleibt der untere Bereich zu groß, bestimmt das Ergebnis die nächste Prüfung; es rechtfertigt nicht, alle verbleibenden Einflussgrößen zu ändern.
Das Maß verändert sich von Teil zu Teil
Schwankungen innerhalb einer Serie deuten auf eine zeitlich veränderliche Bedingung hin. Tragen Sie den Bohrungsdurchmesser über der Teilezahl auf. Ergänzen Sie Schneidenzustand, Werkstoffcharge, Kühlschmierstoffzustand, Spindel- oder Werkstücktemperatur, Aufnahmereinigung und Messmittelprüfung. Suchen Sie nach einem Änderungspunkt statt nach einem Mittelwert.
Verändert sich der Durchmesser mit Aufbauschneiden oder Verschleiß, reinigen, überarbeiten, verstellen Sie das Werkzeug, soweit seine konkrete Bauart dies zulässt, oder ersetzen Sie es als einen kontrollierten Eingriff. Fällt die Verschiebung mit einer neuen Werkstoffcharge oder einem Kühlschmierstoffwechsel zusammen, stellen Sie diese Bedingung wieder her oder qualifizieren Sie sie vor einer Schnittdatenänderung. Ist die Prozessaufzeichnung stabil, die Wiederholungsmessung jedoch nicht, beheben Sie zuerst die Messführung, bevor Sie die Maschine verändern.
Bestätigen Sie die Hypothese an aufeinanderfolgenden Prüfmerkmalen. Eine einzige akzeptable Bohrung nach einem unkontrollierten Neustart belegt keine Wiederholbarkeit.
Prüfen, welche Fehler die Reibahle aus der Vorbohrung übernimmt
Messen Sie die Vorbohrung vor dem Reiben, nicht erst nach der Endbearbeitung. Erfassen Sie Durchmesser, Rundheitsanzeichen, Konizität, bei Bedarf Geradheit oder Achszustand, Lage, Oberfläche und verbleibendes Aufmaß. Ein verlaufender Bohrer, eine mehrkantige Bohrung, ungleichmäßiges Aufmaß oder eine kaltverfestigte Bohrungswand können die Fertigbearbeitung selbst mit einer neuen Reibahle instabil machen.
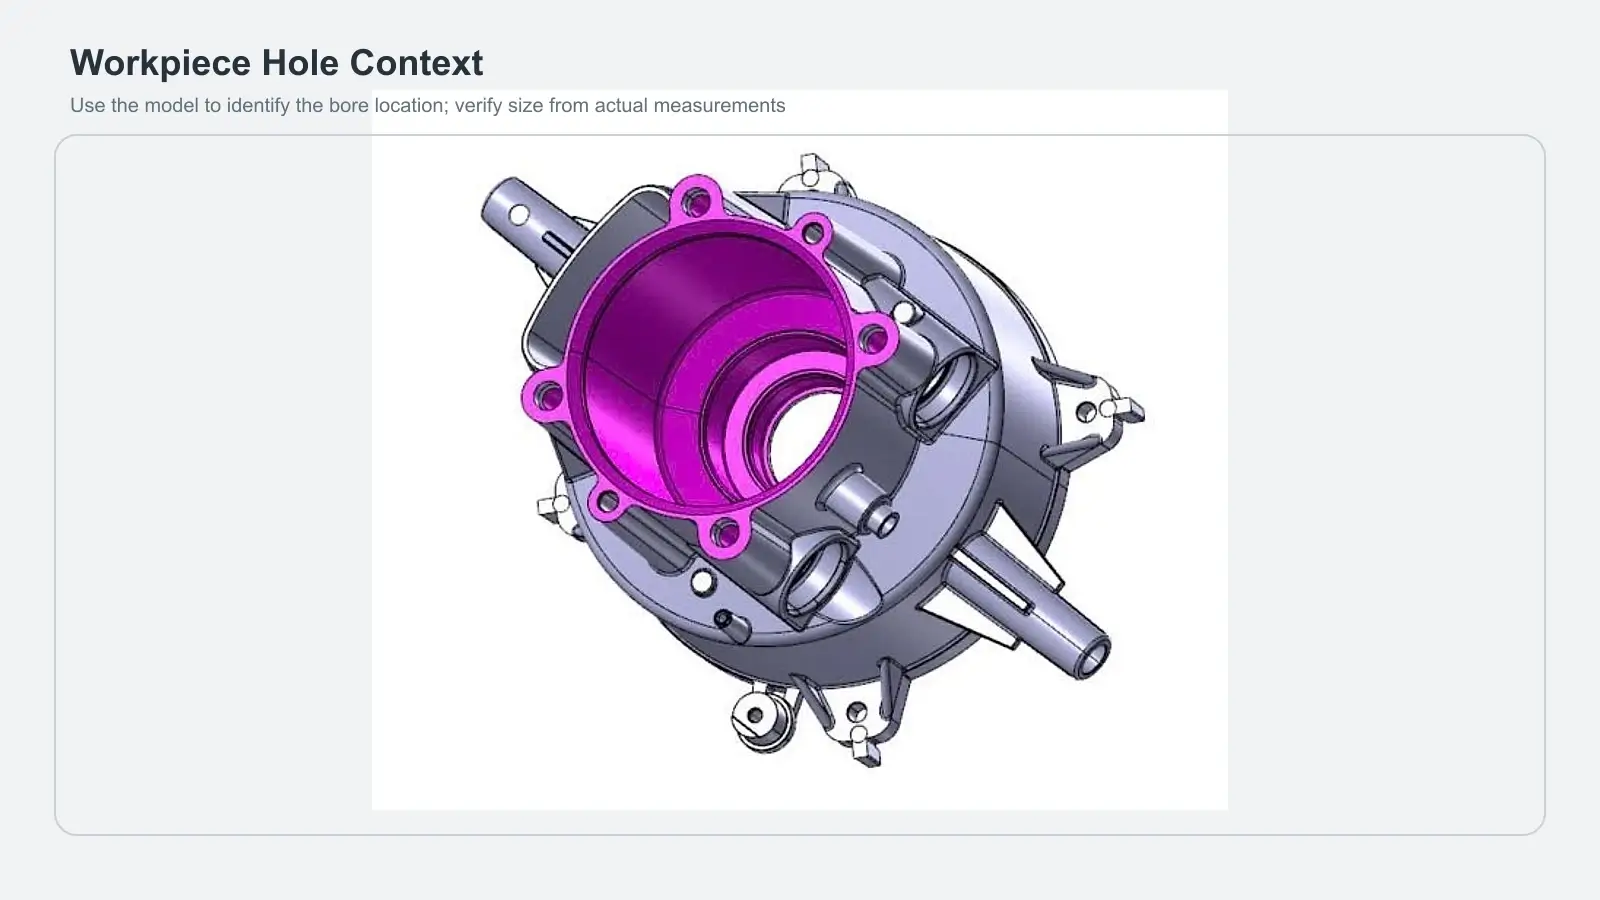
Das Bearbeitungsaufmaß ist anwendungsspezifisch. Zu viel erhöht unter Umständen Kraft, Wärme, Durchbiegung und Spanbelastung; zu wenig begünstigt Reiben ohne ausreichenden Schnitt oder lässt die Reibahle auf einer ungleichmäßigen Oberfläche arbeiten. Durchmesser, Werkstoff, Reibahlengeometrie, Schneidstoff, Qualität der Vorbohrung, Maschinensteifigkeit und Kühlschmierstoffzufuhr beeinflussen den zulässigen Bereich. Legen Sie ihn anhand der Anwendungsdaten des gewählten Werkzeugherstellers fest und qualifizieren Sie ihn im tatsächlichen Prozess.
Erfordert das fertige Merkmal eine wesentliche Lage- oder Geradheitskorrektur, prüfen Sie vor dem Reiben das Ausbohren oder eine andere korrigierende Bearbeitung. Eine Reibahle kann eine vorhandene Bohrung unter geeigneten Bedingungen geringfügig verbessern, ersetzt aber nicht die Herstellung der geforderten Achse. Die Entscheidung betrifft den Prozess: Entweder eine Bohrung vorbereiten, die das Feinbearbeitungswerkzeug zuverlässig auf Maß bringt, oder ein Verfahren wählen, das den Fehler gezielt korrigiert.
Das montierte Werkzeug messen, nicht nur die lose Reibahle
Eine Reibahle kann auf dem Messtisch maßhaltig sein und in der Spindel dennoch fehlerhaft laufen. Messen Sie den Rundlauf der montierten Einheit am Schaft und so nahe am Anschnitt, wie Zugänglichkeit und Sicherheit es zulassen. Drehen Sie sie über eine volle Umdrehung und wiederholen Sie die Prüfung nach Reinigung und erneutem Einsetzen. Beachten Sie Messstellen und Grenzwerte der Werkzeug- und Aufnahmehersteller.
Prüfen Sie jede Schnittstelle: Spindelkegel oder Planfläche, Adapter, Spannzange oder hydraulische Spannbohrung, Futter, Schaft, Verstellmechanismus und Werkzeuganschnitt. Späne, angetrockneter Kühlschmierstoff, Grate, Passungsrost, verschlissene Spannzangen, beschädigte Sitze, übermäßige Auskraglänge oder ein verbogener Schaft können Rundlauf- oder Winkelfehler verursachen. Ein Pendelhalter kann in einer freigegebenen Anwendung begrenzte Fluchtungsfehler ausgleichen, beseitigt aber weder eine schlechte Vorbohrung noch ein beschädigtes Werkzeug oder eine instabile Spindelschnittstelle.
Reduzieren Sie die Rundlaufprüfung nicht auf einen einzelnen Messwert am losen Werkzeug. Entscheidend ist die Umlaufbahn der Schneiden in der tatsächlichen Montage und im Eingriff. Ändert Reinigung und erneutes Einsetzen den Messwert, halten Sie diese Korrektur getrennt und testen Sie sie, bevor Sie Schnittgeschwindigkeit oder Vorschub verändern.
Schneiden und Späne als Hinweise auswerten
Reinigen Sie die Reibahle erst, nachdem ihr vorgefundener Zustand dokumentiert wurde. Vergleichen Sie unter ausreichender Vergrößerung alle Anschnittschneiden und Führungsfasen. Achten Sie auf ungleichen Verschleiß, Ausbrüche, anhaftenden Werkstoff, blanke Reibstellen, Schneidenverrundung, verstopfte Nuten und Spuren, die an einer bestimmten Winkelposition beginnen. Eine einzige beschädigte oder mit Material belegte Schneide kann einen größeren Schnittanteil übernehmen und den wirksamen Schneidenflugkreis vergrößern.
Untersuchen Sie Späne und fertige Oberfläche gemeinsam. Erneut geschnittene Späne können die Bohrung riefen und die Führung stören. Verdichtete Späne oder verschmierter Werkstoff können auf gefüllte Nuten, ungeeignete Geometrie, schlechte Spanabfuhr oder unzureichende Schmierung an der Schneidzone hinweisen. Eine raue oder aufgerissene Oberfläche mit Maßzunahme deutet auf einen anderen Vorgang hin als eine gleichmäßig glatte, aber zu große Bohrung.
Durchgangs- und Sacklöcher stellen unterschiedliche Anforderungen an die Spanabfuhr. Wählen Sie Nutenrichtung, Kühlschmierstoffweg und Rückzugsstrategie passend zu Bohrungstyp, Tiefe und Werkstoffverhalten. Prüfen Sie, ob ein nutzbarer Spanabfuhrweg besteht und der gewählte Schmierstoff den Anschnitt während des gesamten Schnitts erreicht.
Schnittbedingungen erst nach den mechanischen Prüfungen ändern
Sind Messung, Vorbohrung, Rundlauf der Einheit und Werkzeugzustand beherrscht, vergleichen Sie die programmierten Schnittdaten mit den Anwendungsempfehlungen des gewählten Reibahlenherstellers. Bestätigen Sie Einheiten, tatsächlichen Durchmesser, Werkstoff und Härte, Schneidstoff, Nutengeometrie, Aufmaß, Bohrungstyp und -tiefe, Kühlschmierverfahren, Maschinensteifigkeit und Aufnahmeempfehlung.
Vermeiden Sie die bekannte Falle, jede Reiboperation mit einer einzigen Faustregel zu behandeln, etwa einem festen Verhältnis zu Bohrgeschwindigkeit und -vorschub. Selbst nützliche Ausgangsregeln werden unsicher, wenn sie von Werkzeug- und Anwendungsdaten getrennt werden. Die akzeptierten Belege enthalten quellenspezifische Beispiele und Herstellerbereiche, stützen aber keine universelle Einstellung.
Formulieren Sie vor einer Programmänderung eine Vorhersage. Beispiel: Belegen Schneiden- und Bohrungsbefund Wärmeansammlung und Reiben ohne ausreichenden Schnitt, sollte eine qualifizierte Änderung sowohl diese Anzeichen als auch den Durchmesserfehler verringern. Ändern Sie nur eine Eingangsgröße, fertigen Sie ein Prüfmerkmal und wiederholen Sie die Ausgangsmessungen. Bleibt die erwartete Reaktion aus, stellen Sie den kontrollierten Ausgangszustand wieder her und prüfen Sie die nächste belegte Hypothese.
Über Korrektur, Instandsetzung oder Prozesswechsel entscheiden
Korrigieren Sie den Rüstzustand, wenn die fehlgeschlagene Prüfung Verschmutzung, Sitz, Ausrichtung, Auskraglänge, Anfahrbewegung, Kühlschmierstoffzugang oder eine Programmbedingung als Ursache ausweist. Überarbeiten, verstellen, wenden oder ersetzen Sie ein Werkzeug nur, wenn seine Bauart dies zulässt und die Prüfung Verschleiß, Schäden, Aufbauschneiden oder einen Maßzustand außerhalb des qualifizierten Prozesses zeigt. Schleifen Sie eine Präzisionsreibahle nicht ohne Weiteres nach, bearbeiten Sie sie nicht mit einem Abziehstein und verändern Sie sie nicht unkontrolliert; unkontrollierte Schneidenänderungen können Durchmesser, Anschnittgeometrie, Lastverteilung und Oberflächengüte verändern.
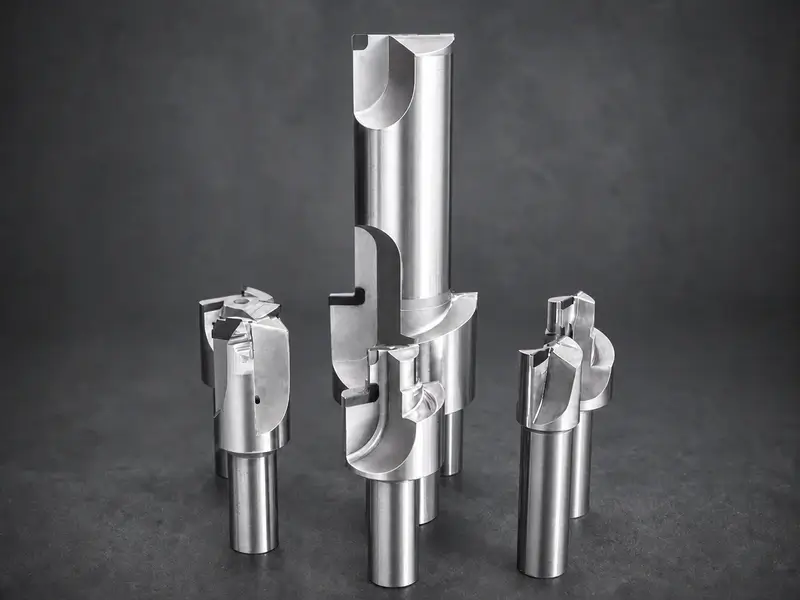
Passt die Werkzeugfamilie oder der Schneidstoff nicht zu Werkstoff, Toleranz, Stückzahl oder Verschleißmechanismus, wählen Sie die Anwendung neu aus, statt den Prozess endlos zu kompensieren. Die Seite PCD-Reibahlen dient als Einstieg zur Auswahl möglicher PCD-Werkzeugfamilien, nachdem Werkstoff, Bohrungsgeometrie, Toleranz, Vorbohrung, Maschine und Kühlschmierbedingungen definiert sind. Diese Produktseite belegt weder, dass PCD für jeden Werkstoff geeignet ist, noch, dass ein aufgeführtes Werkzeug eine bereits zu große Bohrung korrigiert.
Wählen Sie einen anderen Fertigbearbeitungsweg, wenn tatsächlich eine Achs- oder Formkorrektur erforderlich ist, das Aufmaß außerhalb der qualifizierten Reibahlenfähigkeit liegt oder Maschine und Rüstzustand die nötige Ausrichtung nicht halten können. Ein in einem Fachforum beschriebener Vorfall mit einem teuren Edelstahlbauteil zeigt, wie schnell ein Übermaß zum Problem der Teile-Rettung wird; die genannten Maße und Schnittdaten gehören zum Einzelfall und sind keine zu kopierenden Einstellungen.
Produktion erst nach kontrollierter Bestätigung freigeben
Erproben Sie den korrigierten Prozess nach Möglichkeit an einem Prüfmerkmal oder Opferteil. Verwenden Sie denselben Werkstoffzustand, Vorbohrungsablauf, dieselbe Maschine, Aufnahme, denselben Kühlschmierstoffzustand und dasselbe Prüfverfahren wie für die Produktion vorgesehen. Erfassen Sie die Bohrung in denselben Tiefen und Winkelrichtungen wie beim fehlerhaften Merkmal und prüfen Sie anschließend Oberfläche sowie geforderte Form- oder Lagemerkmale.
Verlangen Sie Wiederholbarkeit statt eines einzelnen günstigen Messwerts. Dokumentieren Sie die fehlgeschlagene Prüfung, die einzelne Korrektur, Vorher-Nachher-Messungen, Werkzeug- und Aufnahmeidentität, Programmstand und Freigabeverantwortung. Lässt sich die Korrektur nicht mit einer beobachteten Ursache und einem wiederholbaren Ergebnis verbinden, bleibt der Prozess unqualifiziert.
Diese Disziplin macht aus einer zu groß geriebenen Bohrung eine kontrollierte Fehlersuche statt einer Einstellung nach Versuch und Irrtum: Befunde sichern, Prüfungen aus der Bohrungsform ableiten, eine nachgewiesene Einflussgröße korrigieren und erst freigeben, wenn dieselbe Messmethode das Ergebnis bestätigt.