










Проблемы поверхности после развёртывания: диагностика вибраций, биения, следов подачи и нароста
Плохую поверхность легко объяснить скоростью или подачей, поскольку дефект появляется при развёртывании. Часто это неверный первый шаг. Развёртка следует полученному отверстию, поэтому предварительная геометрия, припуск, соосность и наладка определяют возможность чистого резания заборными кромками.
Начните с простого вопроса: создал ли процесс хорошее отверстие для чистовой обработки этой развёрткой? Если ответ неясен, изменение параметра может скрыть полезные свидетельства.
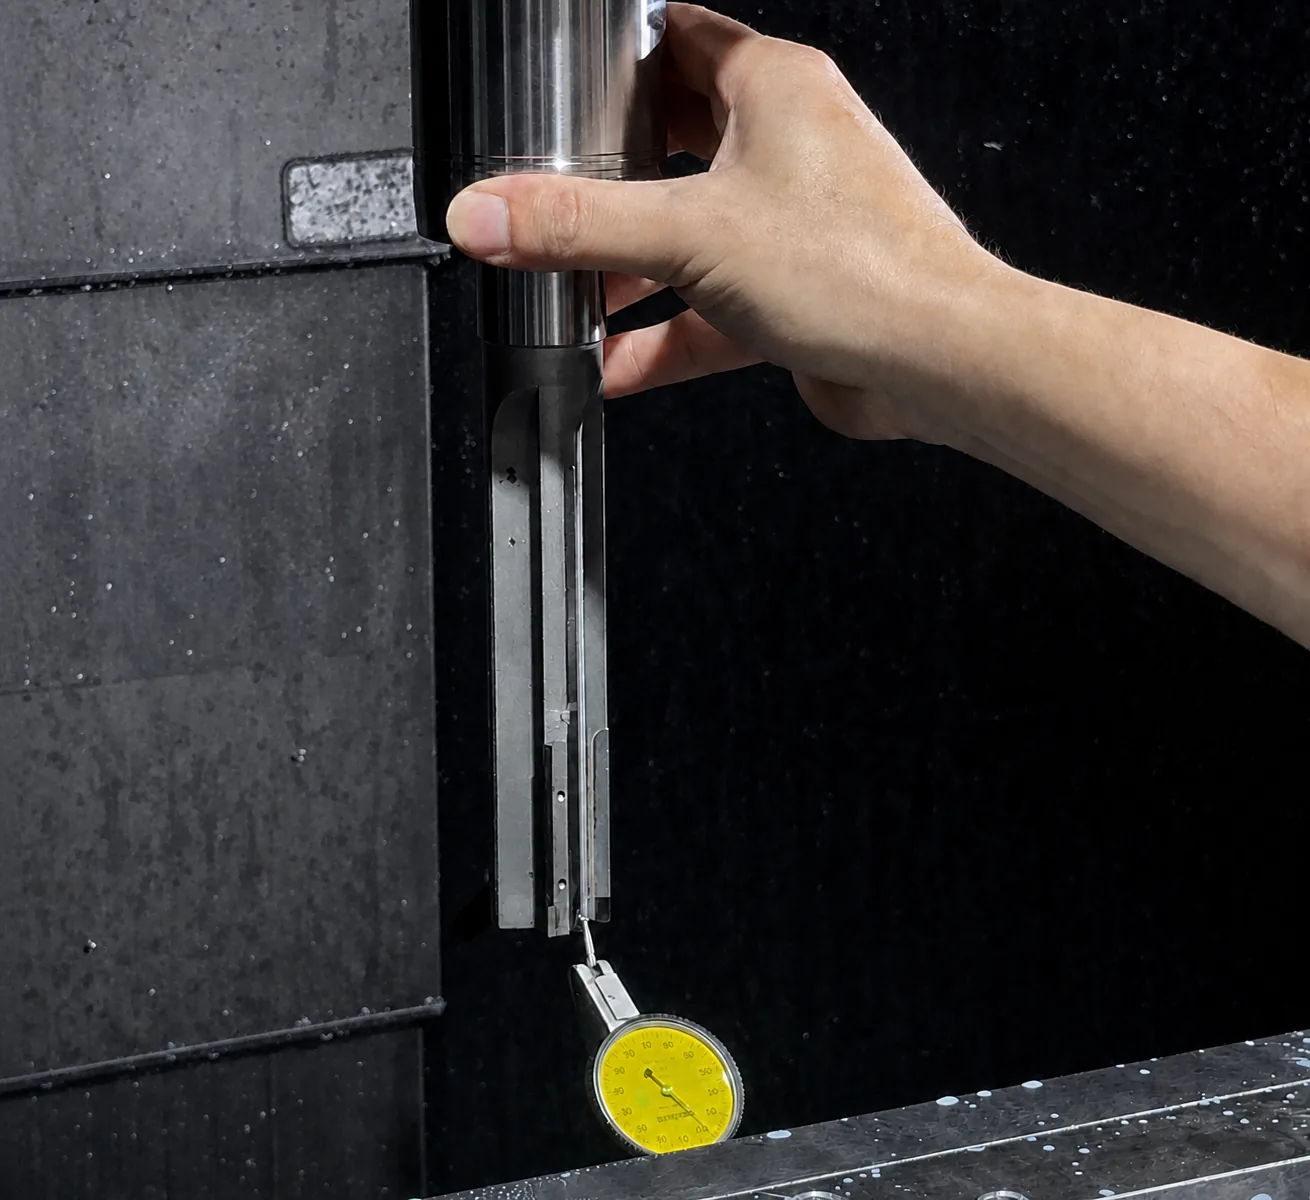
Начните с отверстия, поступающего под развёртку
Проверьте просверлённое или расточенное отверстие до осмотра развёртки. Запишите материал, тип, глубину, измеренный предварительный размер и определение припуска. Последнее важно: число может означать радиальный или диаметральный припуск, а дюймовое значение нельзя произвольно заменять процентом.
Проверьте также ось и вход. Развёртка обычно следует отверстию, а не исправляет большую ошибку положения или прямолинейности. При уводе на предыдущем этапе чистовая корректировка ненадёжна. Первое полезное исправление может относиться к сверлению, растачиванию, приспособлению или соосности.
Малый припуск оставляет трение вместо резания, большой перегружает заборные кромки. Оба ухудшают поверхность, но требуют измерения и решения для конкретного инструмента, а не догадки.
Изучите поверхность до смены параметра
Видимый рисунок должен определять первую проверку. Таблица Super Tool разделяет неодинаковые фаски, неверные ленточки, чрезмерное биение шпинделя, вибрацию и недостаточное резание. Считайте их разными возможностями даже при общей шероховатости.
Повторяющиеся следы: проверьте биение, закрепление и жёсткость
Повторяющиеся следы или меняющаяся от отверстия к отверстию поверхность оправдывают проверку биения и наладки. Осмотрите патрон, контактные поверхности, посадку и развёртку. Затем индикатором или прибором настройки проверьте сборку, а не только саму развёртку.
Минимизируйте вылет и надёжно закрепляйте инструмент и деталь. Это не косметические детали наладки, а часть режущей системы. Слабая или податливая наладка делает изменение режима эффективным на одном отверстии и бесполезным на следующем.
Трение, вырывы или нарост: подтвердите способность развёртки резать
Если поверхность затёрта, рваная или размазана, вернитесь к припуску и действию кромки. Осмотрите заборные фаски, ленточки и общее состояние до обвинения программы. Неравные фаски и неправильные ленточки — отдельные геометрические причины в диагностике производителя.
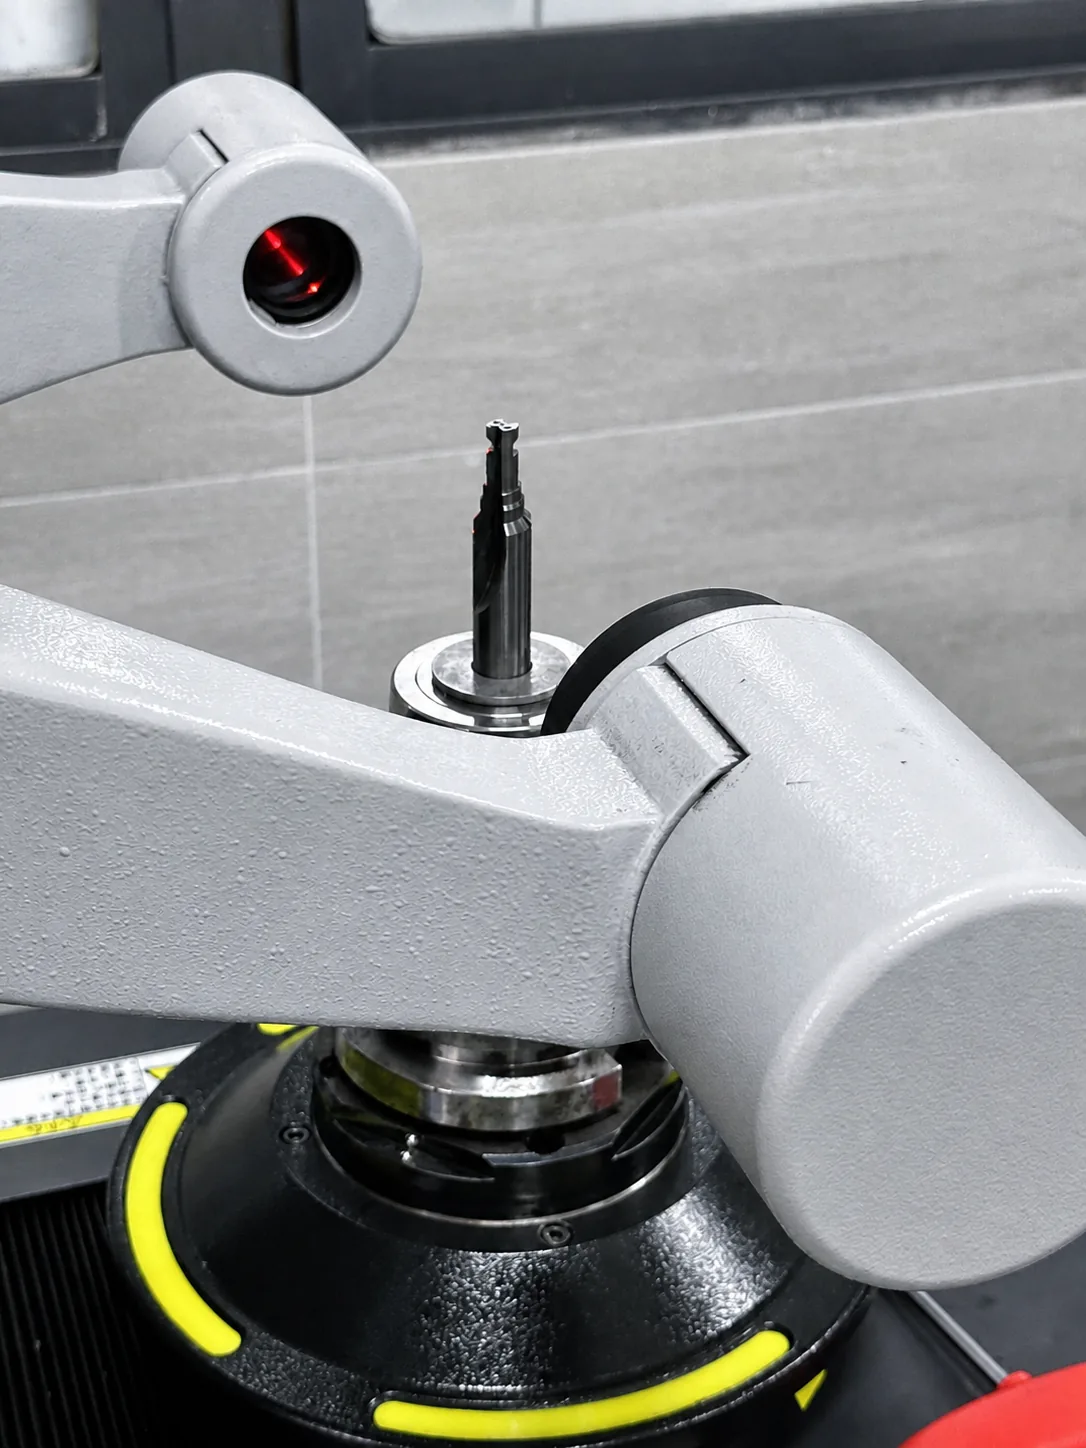
Затем осмотрите стружку и зону резания. В глубоком отверстии забивание повышает трение и повреждает поверхность и инструмент. Отвод и подача СОЖ или смазки входят в диагностику, поскольку местный нагрев и адгезия зависят от материала, геометрии, типа отверстия и доставки среды. Данные подтверждают необходимость этой проверки, но не одну жидкость или форму канавки для всех работ.
Вибрации: установите пригодную базу, затем испытайте одно изменение
Вибрации могут зависеть от режимов, но также от жёсткости, соосности и стабильности снимаемого припуска. Не меняйте сразу несколько пунктов. Сначала проверьте припуск, биение, вылет и закрепление. Если они исправны, измените один параметр в рамках поставщика и сравните следующее отверстие.
Используйте значения поставщика как исходную зависимость, а не рецепт
Kennametal публикует следующие ориентировочные припуски. Это документированная исходная справка, а не инструкция для всех задач. Перед использованием подтвердите серию развёртки, материал, диаметр и радиальную или диаметральную трактовку значения.
| Диапазон диаметра отверстия в руководстве Kennametal | Ориентировочный припуск |
|---|---|
| Менее 1/4 in | 0.010 in |
| От 1/4 до 1/2 in | 0.015 in |
| От 1/2 до 1-1/2 in | 0.025 in |
То же руководство задаёт исходное отношение к сверлению для контроля вибраций: подача 200–300% от подачи сверления, скорость около двух третей скорости сверления, минимальный вылет и надёжное крепление. Это не готовые RPM или IPR для станка. Правило применимо лишь при известных базовом сверлении, материале и семействе и требует подтверждения данными выбранного поставщика.
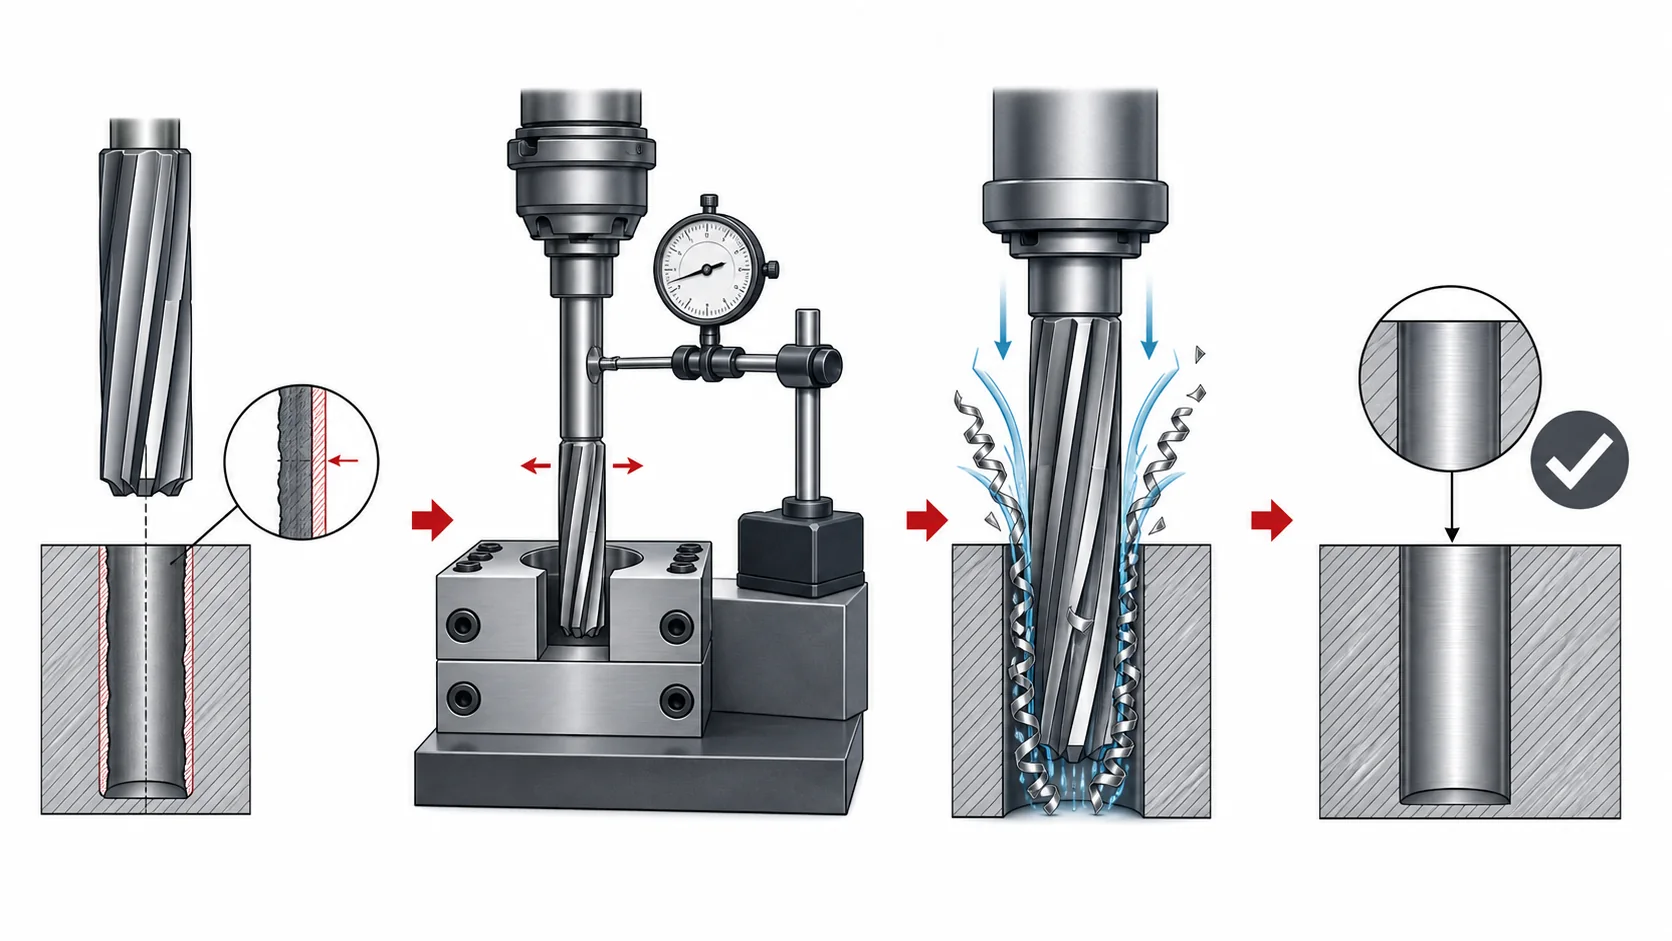
Не навязывайте единое правило канавок
Копирование короткого правила направления канавок может привести к ошибке. Имеющиеся рекомендации содержат ограниченное противоречие, а одно извлечённое описание искажено. Поэтому статья не объявляет правую или левую спираль правильной во всех случаях.
Используйте рекомендации выбранного поставщика для реального типа отверстия, материала и серии. Необходимость отвода стружки реальна, но не превращает общий принцип в фиксированное правило выбора канавок.
Выполните одно контролируемое проверочное отверстие
Используйте повторяемую последовательность:
- Запишите базу: материал, тип и глубину отверстия, измерение предварительного отверстия, основу припуска, развёртку, патрон, СОЖ и видимую поверхность.
- Исправьте самый ранний неудачный этап. Например, предварительное отверстие или биение — до настройки последующего параметра.
- Для следующего отверстия меняйте одну переменную. Не меняйте одновременно припуск, скорость, подачу, СОЖ и геометрию.
- Сравните поверхность и размер, затем повторите результат, прежде чем признавать изменение причиной.
Такая последовательность дольше случайной настройки, но не превращает смешанное испытание в цеховое правило. Хорошая поверхность начинается с контролируемого отверстия, развёртки, способной снять нужный припуск, и стабильного хода операции.
Источники и область применимости
Диагностические ветви и исходные значения с ограничениями поставщика основаны на руководстве Kennametal и таблице решения проблем Super Tool. Это информационная статья по диагностике; она не рекомендует конкретный продукт SCT и не заявляет его характеристики.