










Oberflächenprobleme beim Reiben: Rattern, Rundlauf, Vorschubspuren und Aufbauschneiden diagnostizieren
Schlechte Reiboberflächen werden schnell Drehzahl oder Vorschub zugeschrieben, weil der Fehler beim Reiben auftritt. Das ist häufig der falsche erste Schritt. Eine Reibahle folgt der vorhandenen Bohrung; Vorbohrung, verbleibendes Aufmaß, Ausrichtung und Aufspannung können daher bestimmen, ob der Anschnitt eine saubere Oberfläche erzeugt.
Beginnen Sie mit einer einfachen Frage: Hat der Prozess eine geeignete Bohrung für diese Reibahle erzeugt? Ist die Antwort unklar, kann eine Parameteränderung hilfreiche Hinweise verdecken.
Mit der vorhandenen Bohrung beginnen
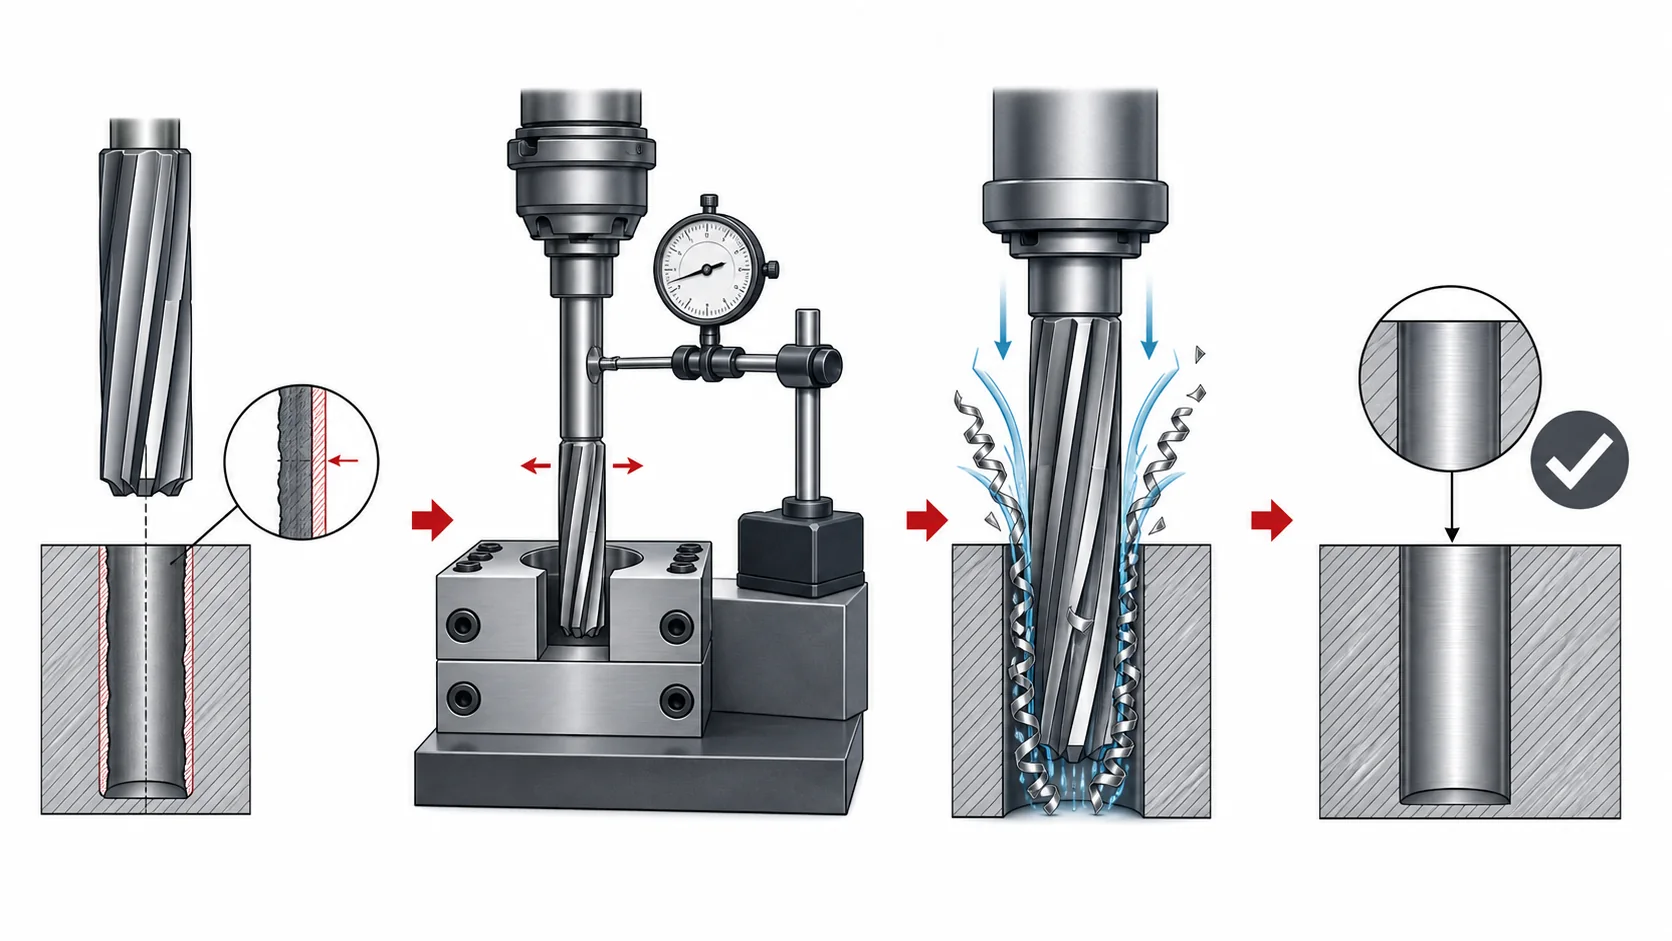
Prüfen Sie die gebohrte oder ausgedrehte Bohrung vor der Reibahle. Dokumentieren Sie tatsächlichen Werkstoff, Bohrungsart, Tiefe, gemessenen Vorbohrungsdurchmesser und die Definition des verbleibenden Aufmaßes. Letzteres ist entscheidend: Ein Wert kann radiales oder diametrales Aufmaß bedeuten; eine Zollzugabe darf nicht ohne Weiteres gegen einen Prozentwert ausgetauscht werden.
Prüfen Sie auch Bohrungsverlauf und Eintrittsbedingungen. Eine Reibahle folgt meist der vorhandenen Bohrung, statt große Lage- oder Geradheitsfehler zu korrigieren. Ist die Vorbearbeitung verlaufen, ist eine reine Schlichtparameteränderung keine zuverlässige Korrektur. Der erste sinnvolle Eingriff kann Bohren, Ausdrehen, Vorrichtung oder Ausrichtung betreffen.
Zu wenig Aufmaß kann zum Reiben statt Schneiden führen, zu viel den Anschnitt überlasten. Beides kann sich als schlechte Oberfläche zeigen, erfordert aber Messung und eine werkzeugspezifische Entscheidung statt einer Vermutung.
Vor Parameteränderungen die Oberfläche beurteilen
Das sichtbare Muster sollte den ersten Prüfzweig bestimmen. Super Tools Fehlersuchtabelle unterscheidet ungleiche Anschnitte, falsche Führungsfasen, übermäßigen Spindelrundlauf, Rattern und unzureichende Schneidwirkung. Behandeln Sie diese als unterschiedliche Möglichkeiten, auch wenn die Oberfläche insgesamt rau wirkt.
Wiederkehrende Spuren: Rundlauf, Spannung und Steifigkeit prüfen
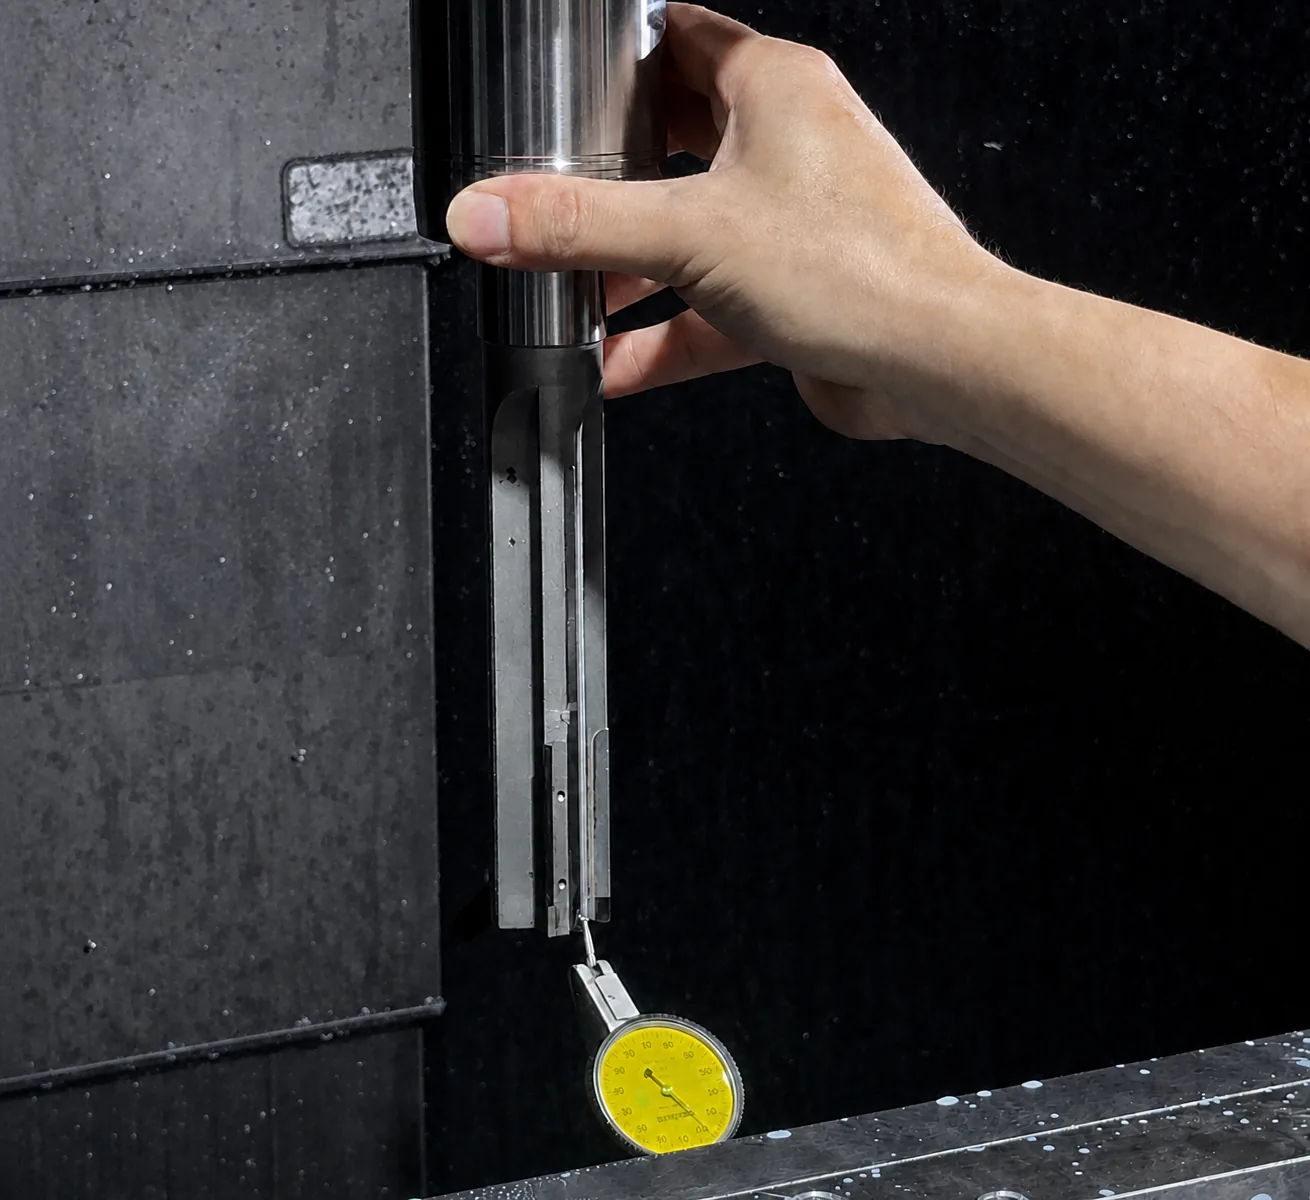
Wiederkehrende Spuren oder wechselnde Oberflächen von Bohrung zu Bohrung rechtfertigen eine Rundlauf- und Aufspannungsprüfung. Prüfen Sie Halter, Kontaktflächen, Sitz und Reibahlenzustand. Messen Sie anschließend das montierte Werkzeug mit Messuhr oder Voreinstellgerät, statt allein auf den Zustand der Reibahle zu vertrauen.
Minimieren Sie die Auskragung und sichern Sie Werkzeug- und Werkstückspannung. Das sind keine kosmetischen Einstelldetails, sondern Bestandteile des Schneidsystems. Eine lose oder nachgiebige Aufspannung kann eine Schnittwertänderung bei einer Bohrung wirksam und bei der nächsten wirkungslos erscheinen lassen.
Reibspuren, Ausrisse oder Aufbauschneide: Schneidfähigkeit der Reibahle bestätigen
Wirkt die Oberfläche gerieben, ausgerissen oder verschmiert, prüfen Sie erneut Aufmaß und Schneidwirkung. Kontrollieren Sie Anschnitt, Führungsfasen und allgemeinen Werkzeugzustand, bevor Sie den Fehler einem Programmwert zuordnen. Ungleiche Anschnitte und falsche Führungsfasen werden in den Herstellerhinweisen als getrennte Geometrieprobleme geführt.
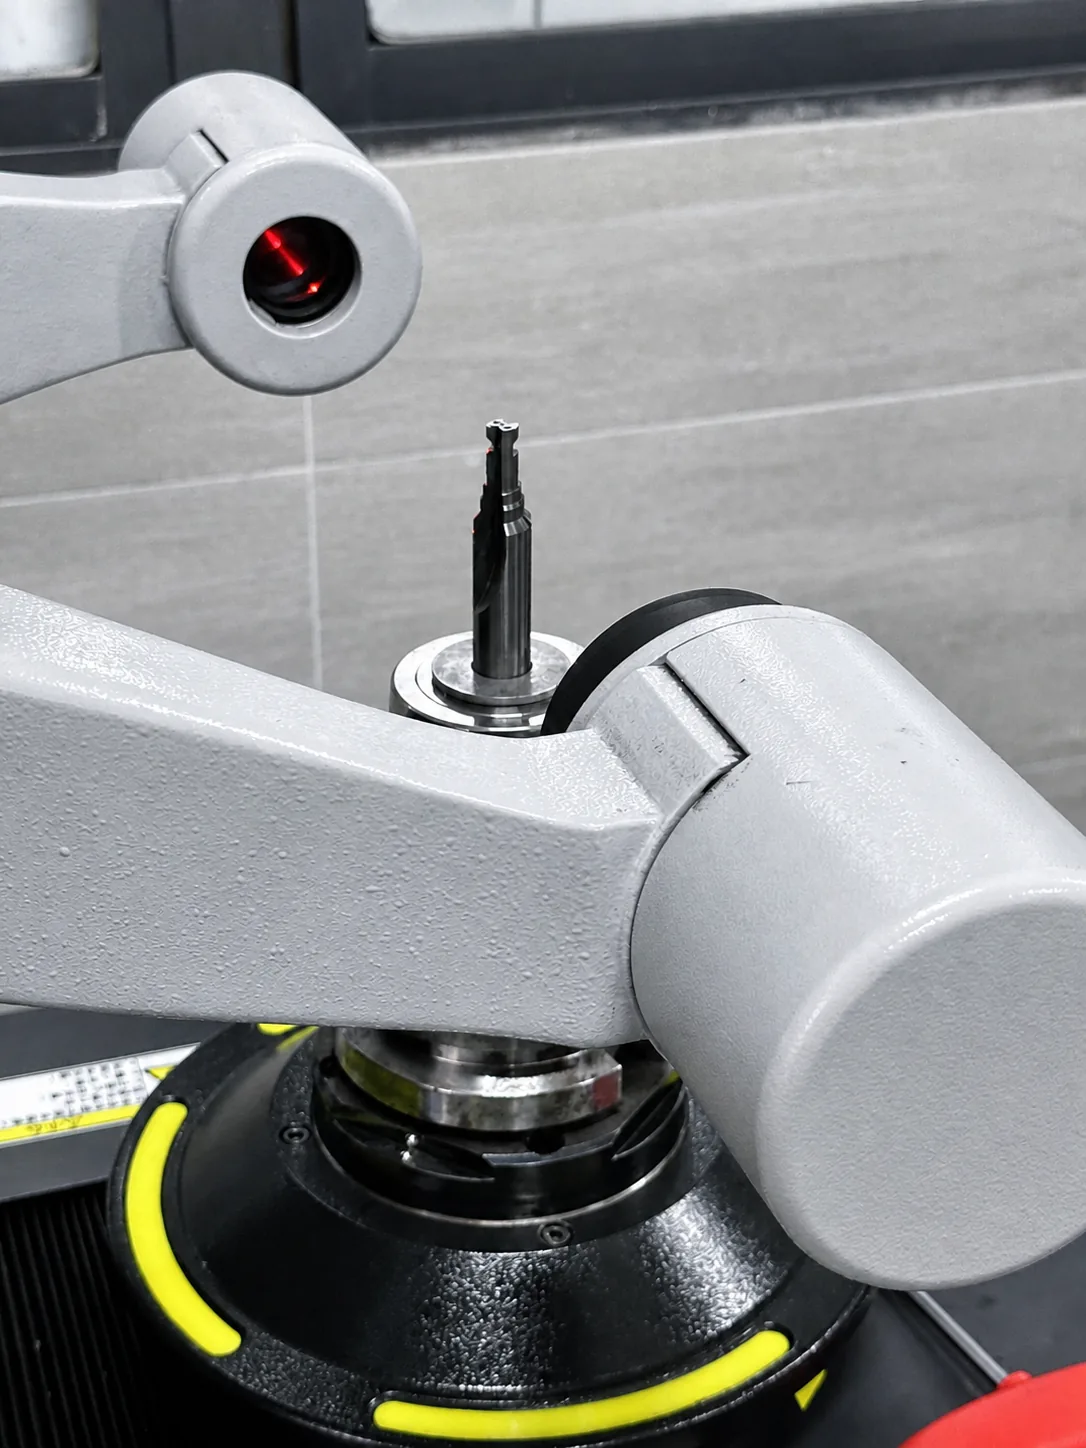
Prüfen Sie dann Späne und Schnittzone. In tiefen Bohrungen erhöht Spanstau die Reibung und kann Oberfläche wie Werkzeug schädigen. Spanabfuhr und Kühl- beziehungsweise Schmierstoffzufuhr gehören zur Diagnose, weil lokale Wärme und Adhäsion von Werkstoff, Werkzeuggeometrie, Bohrungsart und Zuführmethode abhängen. Die Belege stützen diesen Prüfzweig, nicht ein einziges Fluid oder eine Nutform für jede Aufgabe.
Rattern: geeignete Ausgangsbasis schaffen und eine Änderung testen
Rattern kann parameterbedingt sein, hängt aber auch von Steifigkeit, Ausrichtung und einem tatsächlich gleichmäßigen Materialabtrag ab. Ändern Sie nicht mehrere Dinge zugleich. Prüfen Sie zuerst Aufmaß, Rundlauf, Auskragung und Werkstückspannung. Sind diese Punkte in Ordnung, ändern Sie einen Parameter innerhalb der Lieferantenvorgaben und vergleichen die nächste Bohrung.
Herstellerwerte als Ausgangsbeziehung nutzen, nicht als Rezept
Kennametal veröffentlicht die folgenden Aufmaß-Faustwerte. Sie sind als dokumentierte Ausgangsreferenz nützlich, nicht als Anweisung für jede Bearbeitung. Prüfen Sie vorher die tatsächliche Reibahlenfamilie, den Werkstoff, Bohrungsdurchmesser und ob der Wert radial oder diametral verstanden wird.
| Bohrungsdurchmesserbereich im Kennametal-Leitfaden | Aufmaß-Faustwert |
|---|---|
| Unter 1/4 Zoll | 0.010 Zoll |
| 1/4 bis 1/2 Zoll | 0.015 Zoll |
| 1/2 bis 1-1/2 Zoll | 0.025 Zoll |
Derselbe Leitfaden nennt zur Ratterkontrolle eine auf Bohren bezogene Ausgangsbeziehung: Vorschub bei 200 bis 300% des Bohrvorschubs und Schnittgeschwindigkeit bei etwa zwei Dritteln der Bohrschnittgeschwindigkeit, zusammen mit minimaler Auskragung und sicherer Werkzeugspannung. Das ist keine maschinenfertige Empfehlung in RPM oder IPR. Sie ist erst nutzbar, wenn Bohr-Ausgangswerte, Werkstoff und Werkzeugfamilie bekannt sind, und muss weiterhin mit den Daten des gewählten Lieferanten abgeglichen werden.
Keine einheitliche Spannutenregel erzwingen
Bei der Nutenrichtung kann die Übernahme einer kurzen Faustregel zu einer Fehlentscheidung führen. Die verfügbaren Hinweise widersprechen sich in einem begrenzten Punkt, und ein erfasster Textauszug ist fehlerhaft formatiert. Deshalb erklärt dieser Artikel weder eine rechts- noch eine linkssteigende Spirale pauschal für richtig.
Verwenden Sie die Anwendungshinweise des gewählten Werkzeuglieferanten für tatsächliche Bohrungsart, Werkstoff und Werkzeugfamilie. Spanabfuhr ist tatsächlich notwendig; daraus wird aber kein allgemeines Spanführungsprinzip zu einer festen Nutenauswahlregel.
Eine kontrollierte Prüfbohrung durchführen
Verwenden Sie eine wiederholbare Abfolge:
- Ausgangszustand dokumentieren: Werkstoff, Bohrungsart und -tiefe, Vorbohrungsmessung, Aufmaßdefinition, Reibahle, Halter, Kühlschmierstoffzufuhr und sichtbare Oberfläche.
- Den ersten fehlerhaften Prüfzweig korrigieren. Beheben Sie beispielsweise Vorbohrungs- oder Rundlaufprobleme vor einer nachgelagerten Parameteränderung.
- Für die nächste Bohrung eine kontrollierte Variable ändern. Aufmaß, Drehzahl, Vorschub, Kühlschmierstoff und Werkzeuggeometrie nicht gemeinsam verändern.
- Oberfläche und Maß vergleichen und das Ergebnis wiederholen, bevor Sie die Änderung als Ursache betrachten.
Diese Abfolge dauert länger als eine zufällige Einstellungsänderung, verhindert aber, dass ein Versuch mit vermischten Einflüssen zur Betriebsregel wird. Eine gute Reiboberfläche beginnt mit kontrollierter Vorbohrung, einer Reibahle, die das vorgesehene Aufmaß schneiden kann, und einem stabilen Bearbeitungsablauf.
Quellen und Geltungsbereich
Die Diagnosezweige und herstellerbezogenen Ausgangswerte dieses Artikels basieren auf Kennametals Reibleitfaden und Super Tools Problemlösungstabelle zum Reiben. Dies ist ein informativer Artikel zur Fehlersuche. Er empfiehlt kein bestimmtes SCT-Produkt und macht dafür keine Leistungszusage.