










Acabamento superficial no alargamento: diagnosticar vibrações, batimento, marcas de avanço e aresta postiça
É fácil atribuir um mau acabamento no alargamento à velocidade ou ao avanço porque o defeito aparece durante essa passagem. Muitas vezes, esse é o primeiro passo errado. O alargador segue o furo existente; por isso, o pré-furo, o sobremetal restante, o alinhamento e a preparação podem determinar se os chanfros de entrada produzem um acabamento limpo.
Comece com uma pergunta simples: o processo criou um furo adequado para este alargador acabar? Se a resposta for incerta, alterar um parâmetro pode ocultar indícios úteis.
Comece pelo furo que o alargador recebe
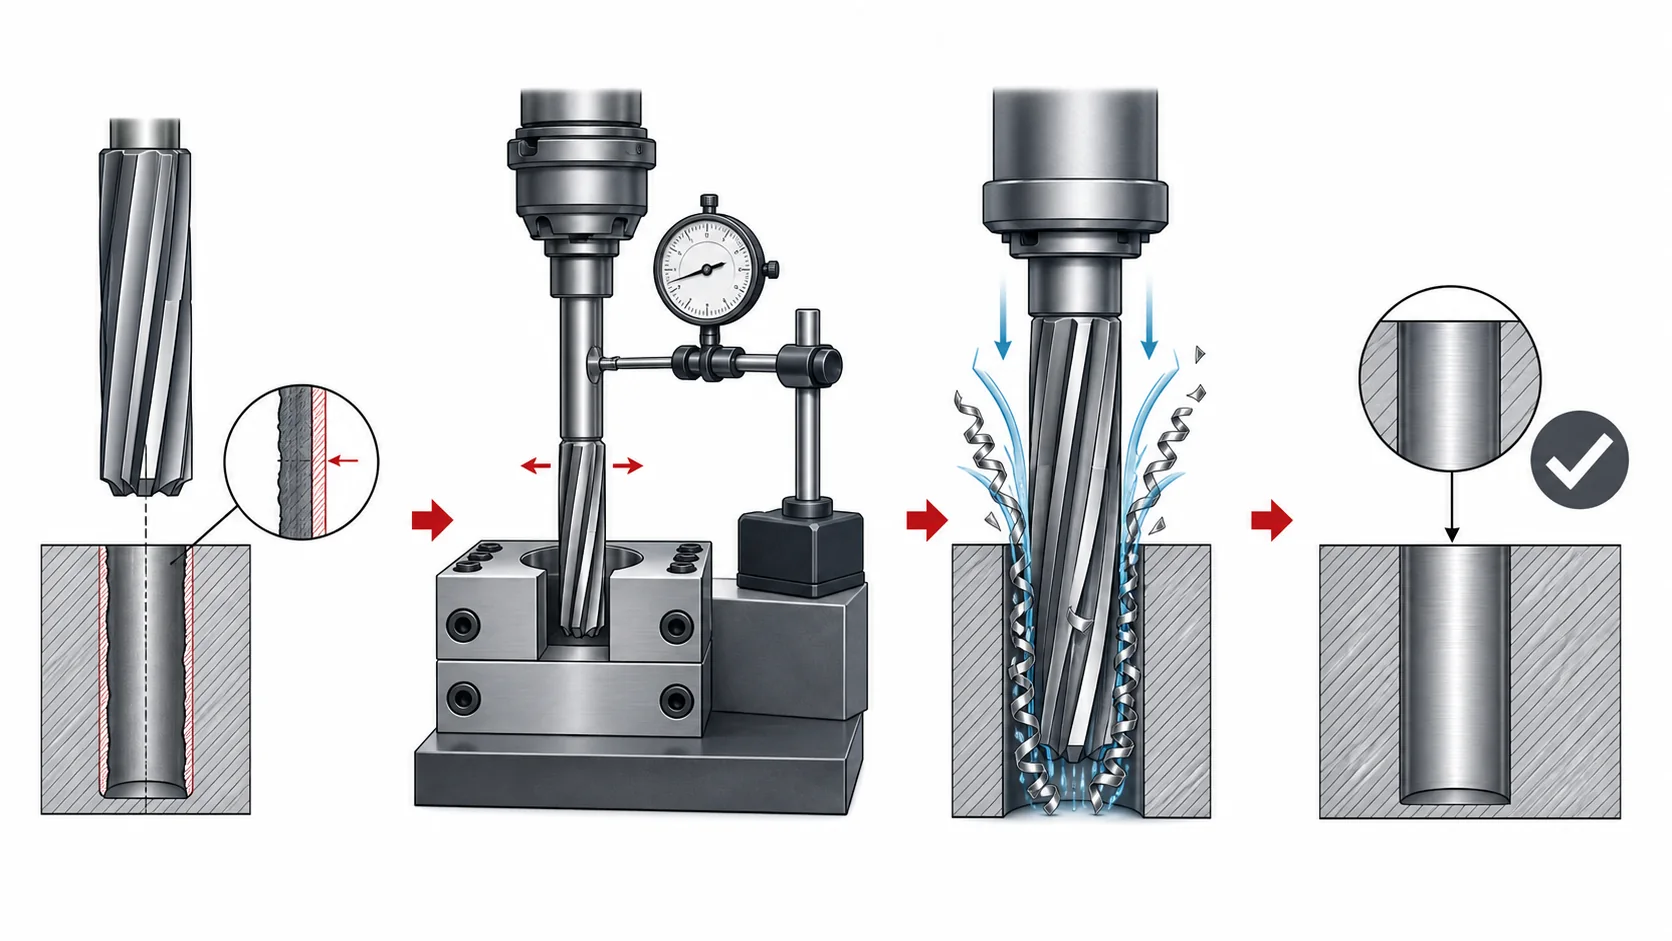
Verifique o furo executado por furação ou mandrilagem antes de inspecionar o alargador. Registe o material real, o tipo e a profundidade do furo, a dimensão medida do pré-furo e a definição do sobremetal restante. Este último ponto importa: um valor pode ser radial ou diametral e uma margem em polegadas não pode ser substituída arbitrariamente por uma percentagem.
Examine também a trajetória do furo e a entrada. O alargador tende a seguir o furo existente, não a corrigir grandes erros de posição ou retilinearidade. Se a operação anterior desviou, um ajuste apenas de acabamento não é uma correção fiável. A primeira correção útil pode estar na furação, mandrilagem, fixação ou alinhamento.
Sobremetal insuficiente pode fazer a ferramenta roçar em vez de cortar; sobremetal excessivo pode sobrecarregar os chanfros de entrada. Ambos podem causar mau acabamento, mas exigem medição e uma decisão específica da ferramenta, não uma suposição.
Examine o acabamento antes de alterar um parâmetro
O padrão visível deve determinar a primeira área de inspeção. A tabela de diagnóstico da Super Tool distingue chanfros desiguais, margens incorretas, batimento excessivo do veio, vibrações e ação de corte insuficiente. Trate-os como possibilidades diferentes, mesmo que a superfície pareça globalmente rugosa.
Marcas repetidas: inspecione batimento, fixação e rigidez
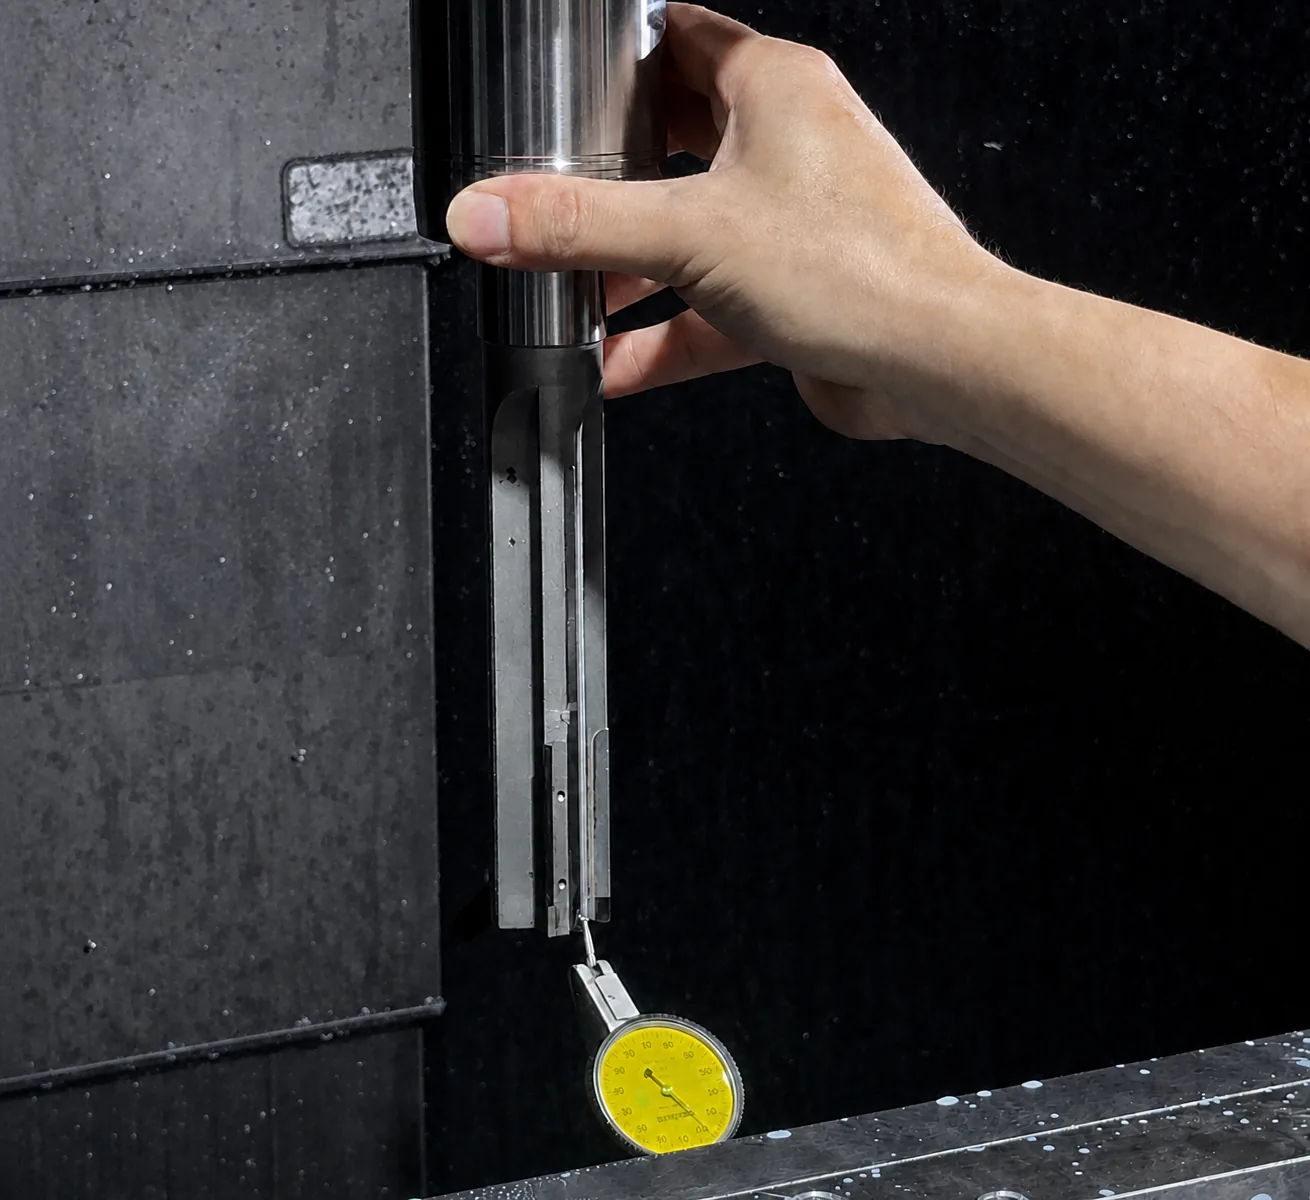
Marcas repetidas ou um acabamento que muda entre furos justificam verificar o batimento e a preparação. Inspecione porta-ferramentas, superfícies de contacto, assentamento e estado do alargador. Depois use um comparador ou pré-ajustador para verificar a ferramenta montada, não apenas o alargador.
Minimize o balanço e assegure a fixação da ferramenta e da peça. Não são detalhes acessórios da preparação, mas parte do sistema de corte. Uma preparação solta ou flexível pode fazer uma alteração de velocidade e avanço parecer eficaz num furo e ineficaz no seguinte.
Atrito, arrancamento ou aresta postiça: confirme que o alargador consegue cortar
Se o acabamento parecer roçado, arrancado ou esborratado, volte a verificar o sobremetal e a ação de corte. Inspecione chanfros de entrada, margens e estado geral antes de atribuir o defeito a um valor do programa. Chanfros desiguais e margens incorretas são problemas geométricos distintos na orientação do fabricante.
Inspecione depois as aparas e a zona de corte. Em furos profundos, a acumulação aumenta o atrito e pode danificar acabamento e ferramenta. A evacuação e o fornecimento de refrigerante ou lubrificante fazem parte do diagnóstico porque o calor e a adesão locais dependem do material, da geometria, do tipo de furo e do fornecimento. A evidência sustenta esta verificação, não um fluido ou um canal único para todos os trabalhos.
Vibrações: estabeleça um ponto de partida útil e teste uma alteração
As vibrações podem depender dos parâmetros, mas também da rigidez, do alinhamento e da estabilidade do material removido. Não comece por alterar vários aspetos ao mesmo tempo. Verifique primeiro sobremetal, batimento, balanço e fixação. Se estiverem corretos, altere um parâmetro dentro das recomendações do fornecedor escolhido e compare o furo seguinte.
Use os valores do fornecedor como relação inicial, não como receita
A Kennametal publica os seguintes valores indicativos de sobremetal. São úteis como referência inicial documentada, não como instruções universais. Antes de os usar, confirme a família real do alargador, o material, o diâmetro do furo e se o valor é interpretado como sobremetal radial ou diametral.
| Intervalo de diâmetro no guia da Kennametal | Sobremetal indicativo |
|---|---|
| Menos de 1/4 pol | 0.010 pol |
| 1/4 a 1/2 pol | 0.015 pol |
| 1/2 a 1-1/2 pol | 0.025 pol |
O mesmo guia apresenta uma relação inicial face à furação para controlar vibrações: avanço de 200 a 300% do avanço de furação e velocidade de corte de cerca de dois terços da velocidade de furação, com balanço mínimo e fixação segura. Não é uma recomendação de RPM ou IPR pronta para a máquina. Só é utilizável quando se conhecem a referência de furação, o material e a família de ferramentas, e ainda precisa de confirmação com os dados do fornecedor escolhido.
Não imponha uma regra única de canal
O sentido do canal é uma área em que copiar uma regra curta pode levar a uma má decisão. As orientações disponíveis contêm um conflito delimitado e uma extração recolhida está malformada. Por isso, este artigo não declara correta em todos os casos uma hélice à direita ou à esquerda.
Use as recomendações do fornecedor escolhido para o tipo de furo, o material e a família reais. A necessidade de evacuar aparas é real, mas não transforma um princípio geral de controlo de aparas numa regra fixa de seleção de canais.
Faça um furo de verificação controlado
Use uma sequência repetível:
- Registe a referência: material, tipo e profundidade do furo, medição do pré-furo, definição de sobremetal, alargador, suporte, fornecimento de refrigerante e acabamento visível.
- Corrija a primeira falha detetada. Por exemplo, resolva um problema de pré-furo ou batimento antes de ajustar um parâmetro posterior.
- Altere uma variável controlada para o furo seguinte. Não altere simultaneamente sobremetal, velocidade, avanço, refrigerante e geometria.
- Compare acabamento e dimensão e repita o resultado antes de atribuir o efeito à alteração.
Esta sequência demora mais do que alterar uma regulação ao acaso, mas evita que um ensaio com efeitos confundidos se torne regra da oficina. Um bom acabamento começa com um pré-furo controlado, um alargador capaz de cortar o sobremetal previsto e um percurso estável durante a operação.
Fontes e âmbito
As áreas de diagnóstico e os valores iniciais específicos dos fornecedores baseiam-se no guia de alargamento da Kennametal e na tabela de resolução de problemas da Super Tool. Este artigo é informativo. Não recomenda nem afirma desempenhos de um produto SCT específico.