










État de surface en alésage à l’alésoir : diagnostiquer broutage, faux-rond, traces d’avance et arête rapportée
On attribue facilement un mauvais état de surface à la vitesse ou à l’avance, puisque le défaut apparaît pendant le passage de l’alésoir. C’est souvent un mauvais point de départ. L’alésoir suit le trou existant : avant-trou, surépaisseur restante, alignement et montage peuvent donc déterminer si ses chanfreins d’attaque produisent une finition nette.
Commencez par une question simple : le procédé a-t-il créé un trou adapté à la finition par cet alésoir ? Si la réponse est incertaine, modifier un paramètre peut masquer les indices utiles.
Commencer par le trou reçu par l’alésoir
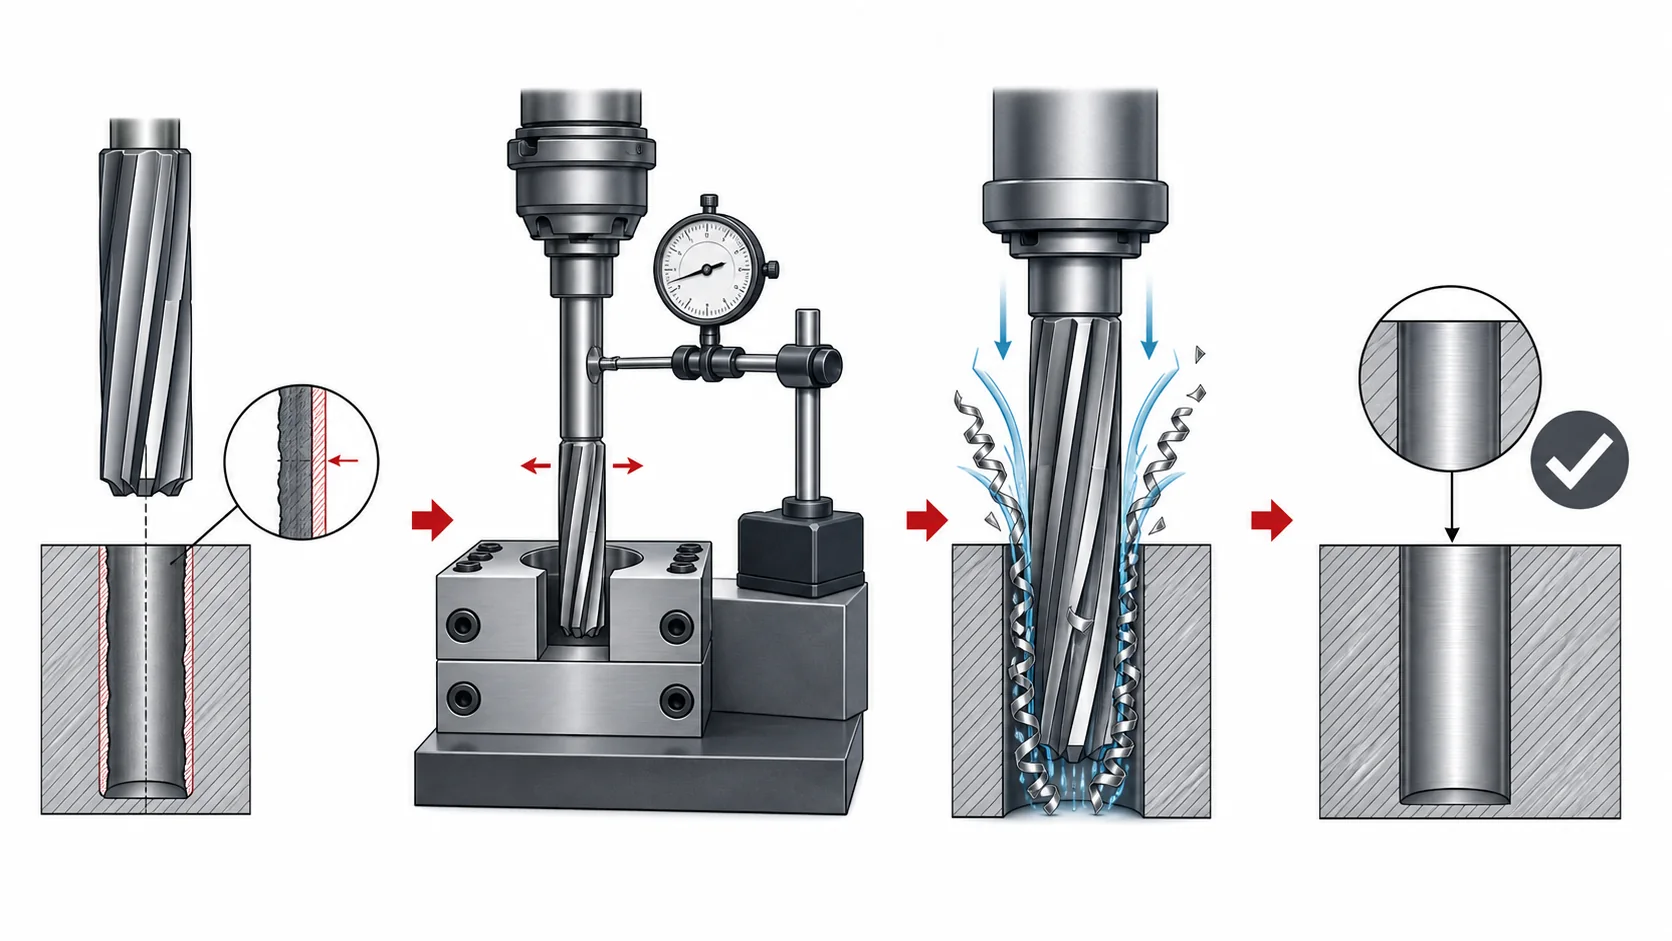
Vérifiez le trou percé ou usiné à la barre d’alésage avant d’inspecter l’alésoir. Consignez le matériau réel, le type de trou, sa profondeur, la dimension mesurée de l’avant-trou et la définition de la surépaisseur restante. Ce dernier point compte : une valeur peut être radiale ou diamétrale, et une surépaisseur en pouces ne se remplace pas arbitrairement par un pourcentage.
Examinez aussi la trajectoire du trou et l’entrée. Un alésoir tend à suivre le trou existant plutôt qu’à corriger un défaut important de position ou de rectitude. Si l’opération précédente a dévié, un réglage de finition seul n’est pas une correction fiable. La première action utile peut concerner le perçage, l’usinage à la barre d’alésage, le montage ou l’alignement.
Une surépaisseur trop faible peut faire frotter l’outil au lieu de couper. Une surépaisseur excessive peut surcharger les chanfreins d’attaque. Les deux peuvent dégrader la finition, mais exigent une mesure et une décision propre à l’outil, non une supposition.
Examiner la finition avant de modifier un paramètre
Le motif visible doit déterminer la première branche d’inspection. Le tableau de dépannage de Super Tool distingue chanfreins inégaux, listels incorrects, faux-rond excessif de broche, broutage et coupe insuffisante. Traitez-les comme des possibilités distinctes, même si la surface paraît globalement rugueuse.
Traces répétées : inspecter faux-rond, maintien et rigidité
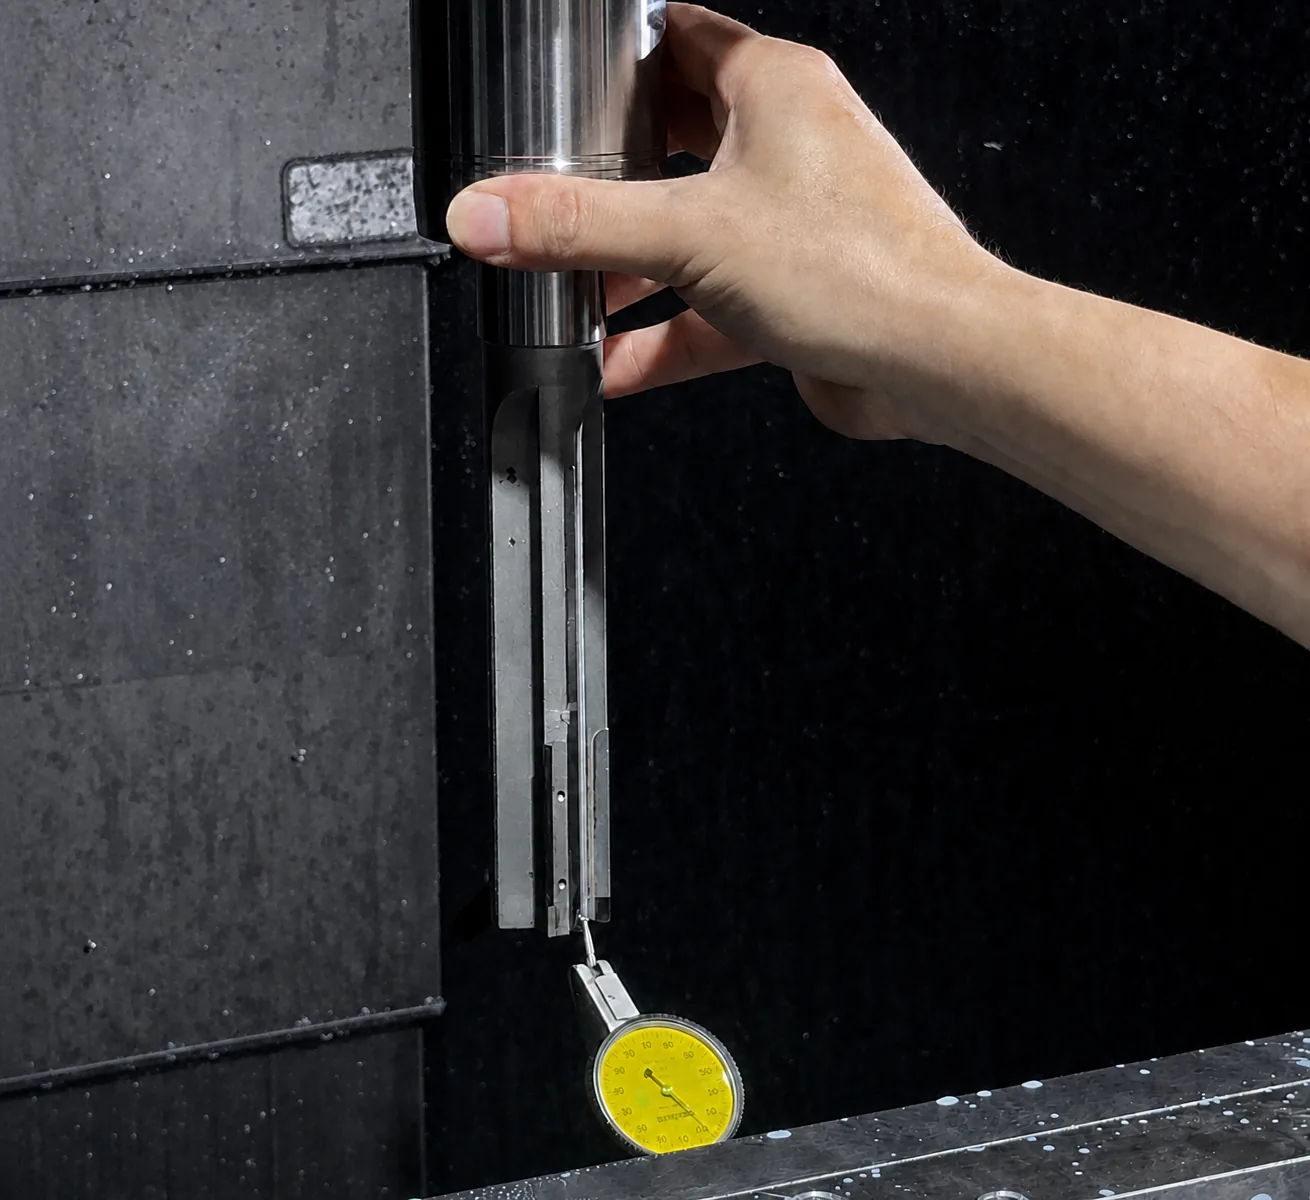
Des traces répétées ou une finition variable d’un trou à l’autre justifient un contrôle du faux-rond et du montage. Inspectez porte-outil, surfaces de contact, assise et état de l’alésoir. Utilisez ensuite un comparateur ou un banc de préréglage pour contrôler l’ensemble monté, sans vous fier à l’alésoir seul.
Réduisez le porte-à-faux et sécurisez le maintien de l’outil et de la pièce. Ce ne sont pas des détails accessoires : ils font partie du système de coupe. Un montage desserré ou souple peut faire paraître un changement de vitesse et d’avance efficace sur un trou et inefficace sur le suivant.
Frottement, arrachement ou arête rapportée : vérifier que l’alésoir peut couper
Si la finition paraît frottée, arrachée ou étalée, revenez à la surépaisseur et à l’action de coupe. Inspectez chanfreins d’attaque, listels et état général de l’outil avant d’attribuer le défaut à une valeur du programme. Les recommandations du fabricant traitent les chanfreins inégaux et les listels incorrects comme des défauts géométriques distincts.
Inspectez ensuite les copeaux et la zone de coupe. Dans un trou profond, le bourrage augmente le frottement et peut endommager finition et outil. L’évacuation et l’apport de fluide ou de lubrifiant font partie du diagnostic : chaleur et adhésion locales dépendent du matériau, de la géométrie, du type de trou et du mode d’alimentation. Les données justifient cette branche d’inspection, pas un fluide ou un type de goujure unique pour tous les travaux.
Broutage : établir un point de départ utilisable, puis tester une modification
Le broutage peut dépendre des paramètres, mais aussi de la rigidité, de l’alignement et d’un enlèvement de matière réellement stable. Ne commencez pas par plusieurs modifications simultanées. Vérifiez d’abord surépaisseur, faux-rond, porte-à-faux et bridage. Si ces points sont corrects, modifiez un paramètre dans les limites du fournisseur choisi et comparez le trou suivant.
Utiliser les valeurs du fournisseur comme relation initiale, non comme recette
Kennametal publie les surépaisseurs indicatives suivantes. Elles constituent une référence initiale documentée, non des instructions pour tous les travaux. Avant de les utiliser, confirmez la famille d’alésoirs, le matériau, le diamètre du trou et l’interprétation radiale ou diamétrale de la valeur.
| Plage de diamètre dans le guide Kennametal | Surépaisseur indicative |
|---|---|
| Moins de 1/4 pouce | 0.010 pouce |
| 1/4 à 1/2 pouce | 0.015 pouce |
| 1/2 à 1-1/2 pouce | 0.025 pouce |
Le même guide propose une relation initiale par rapport au perçage pour maîtriser le broutage : avance de 200 à 300% de celle du perçage et vitesse de coupe d’environ deux tiers de celle du perçage, avec porte-à-faux minimal et maintien sûr. Ce n’est pas une recommandation directement exécutable en RPM ou IPR. Elle n’est utilisable qu’une fois connues les conditions de perçage de référence, le matériau et la famille d’outils, et doit encore être confirmée par les données du fournisseur choisi.
Ne pas imposer une règle unique de goujure
Le sens des goujures est un domaine où recopier une règle courte peut conduire à une mauvaise décision. Les recommandations disponibles présentent un désaccord circonscrit, et une extraction recueillie est mal formée. Cet article ne déclare donc pas qu’une hélice à droite ou à gauche est correcte dans tous les cas.
Utilisez les recommandations du fournisseur choisi pour le type de trou, le matériau et la famille d’outils réels. L’évacuation des copeaux est nécessaire, mais elle ne transforme pas un principe général de maîtrise des copeaux en règle fixe de choix des goujures.
Réaliser un trou de vérification contrôlé
Suivez une séquence reproductible :
- Consigner la référence : matériau, type et profondeur de trou, mesure de l’avant-trou, définition de surépaisseur, alésoir, porte-outil, apport de fluide et finition visible.
- Corriger la première branche défaillante. Par exemple, corriger l’avant-trou ou le faux-rond avant un paramètre en aval.
- Modifier une variable contrôlée pour le trou suivant. Ne pas changer ensemble surépaisseur, vitesse, avance, fluide et géométrie.
- Comparer finition et dimension, puis reproduire le résultat avant d’attribuer l’effet à la modification.
Cette séquence prend plus de temps qu’un réglage au hasard, mais empêche un essai aux effets confondus de devenir une règle d’atelier. Un bon état de surface commence par un avant-trou maîtrisé, un alésoir capable de couper la surépaisseur prévue et un déroulement stable de l’opération.
Sources et portée
Les branches de diagnostic et les valeurs initiales propres aux fournisseurs s’appuient sur le guide d’alésage de Kennametal et le tableau de résolution des problèmes de Super Tool. Cet article est informatif. Il ne recommande aucun produit SCT précis et ne revendique aucune performance pour un tel produit.