










Acabado superficial en escariado: diagnosticar vibraciones, descentramiento, marcas de avance y filo recrecido
Es fácil atribuir un mal acabado de escariado a la velocidad o al avance porque el defecto aparece durante esa pasada. A menudo es el primer paso equivocado. El escariador sigue el agujero recibido; por ello, el pretaladro, el sobrematerial restante, la alineación y el montaje pueden determinar si sus chaflanes de entrada producen un acabado limpio.
Empiece con una pregunta sencilla: ¿ha creado el proceso un agujero adecuado para que lo acabe este escariador? Si no está claro, cambiar un parámetro puede ocultar indicios útiles.
Empiece por el agujero que recibe el escariador
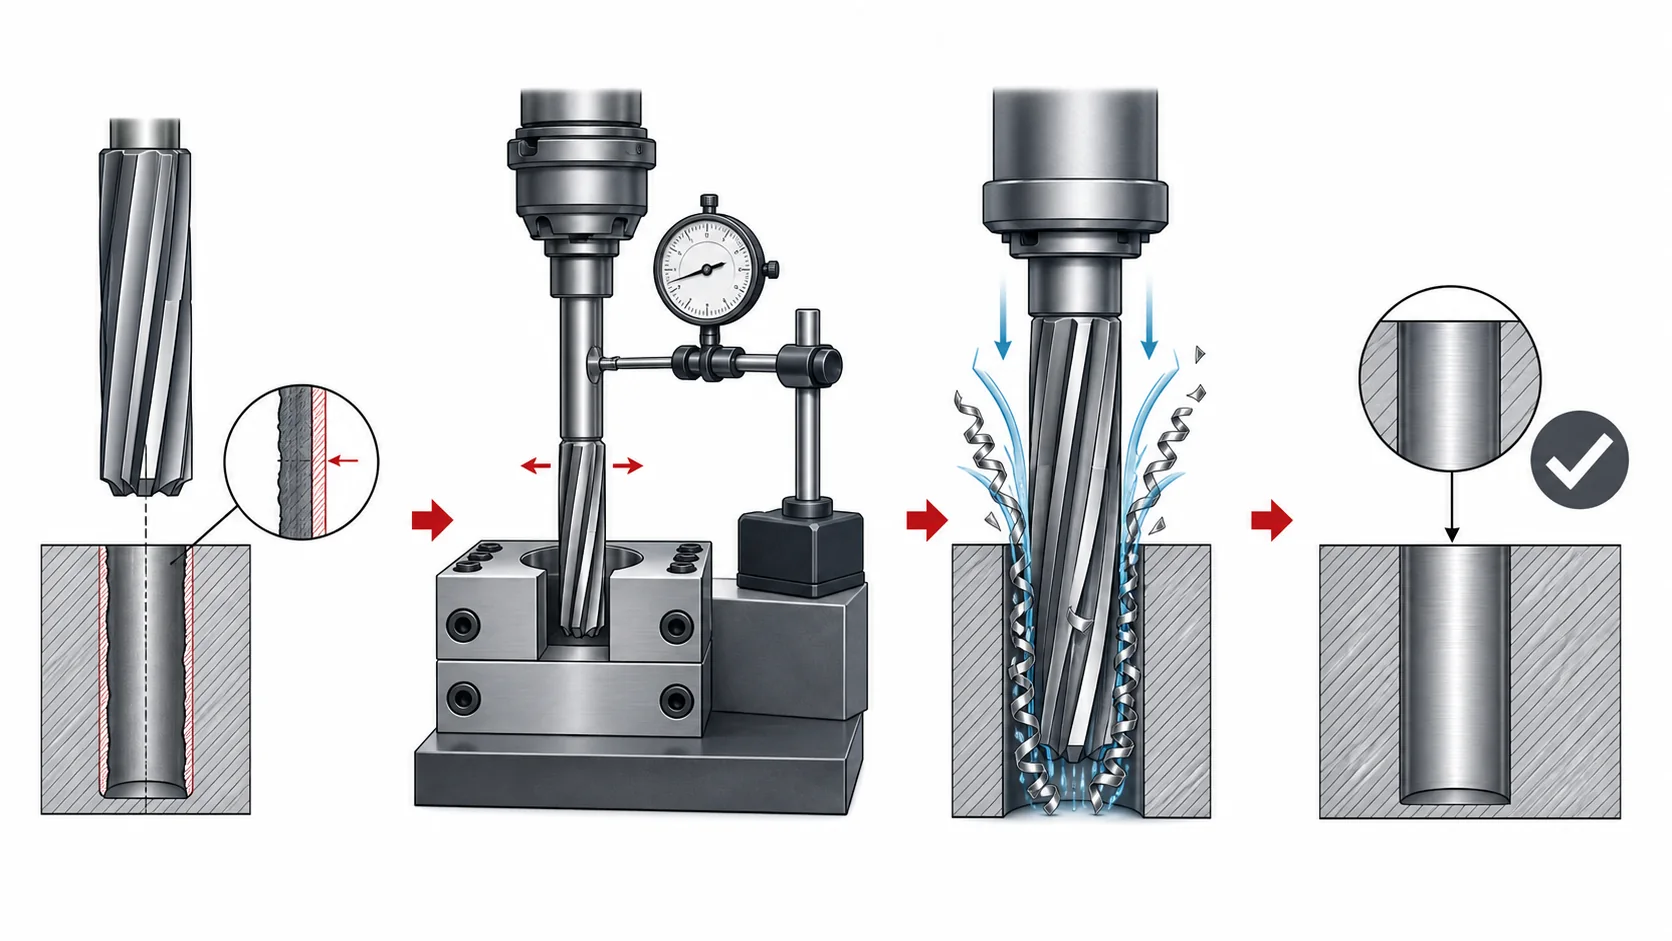
Compruebe el agujero taladrado o mandrinado antes de inspeccionar el escariador. Registre material real, tipo y profundidad de agujero, medida del pretaladro y definición del sobrematerial restante. Esto último importa: un valor puede ser radial o diametral y una demasía en pulgadas no puede sustituirse sin más por un porcentaje.
Examine también la trayectoria del agujero y la entrada. El escariador tiende a seguir el agujero existente, no a corregir grandes errores de posición o rectitud. Si la operación previa se desvió, un ajuste solo de acabado no es una reparación fiable. La primera corrección útil puede estar en el taladrado, mandrinado, utillaje o alineación.
Un sobrematerial insuficiente puede hacer que la herramienta roce en lugar de cortar; uno excesivo puede sobrecargar los chaflanes de entrada. Ambos pueden causar mal acabado, pero requieren medición y una decisión específica de herramienta, no una suposición.
Examine el acabado antes de cambiar un parámetro
El patrón visible debe determinar la primera rama de inspección. La tabla de diagnóstico de Super Tool distingue chaflanes desiguales, márgenes incorrectos, descentramiento excesivo del husillo, vibraciones y acción de corte insuficiente. Trátelos como posibilidades diferentes, aunque la superficie parezca rugosa en general.
Marcas repetidas: inspeccione descentramiento, sujeción y rigidez
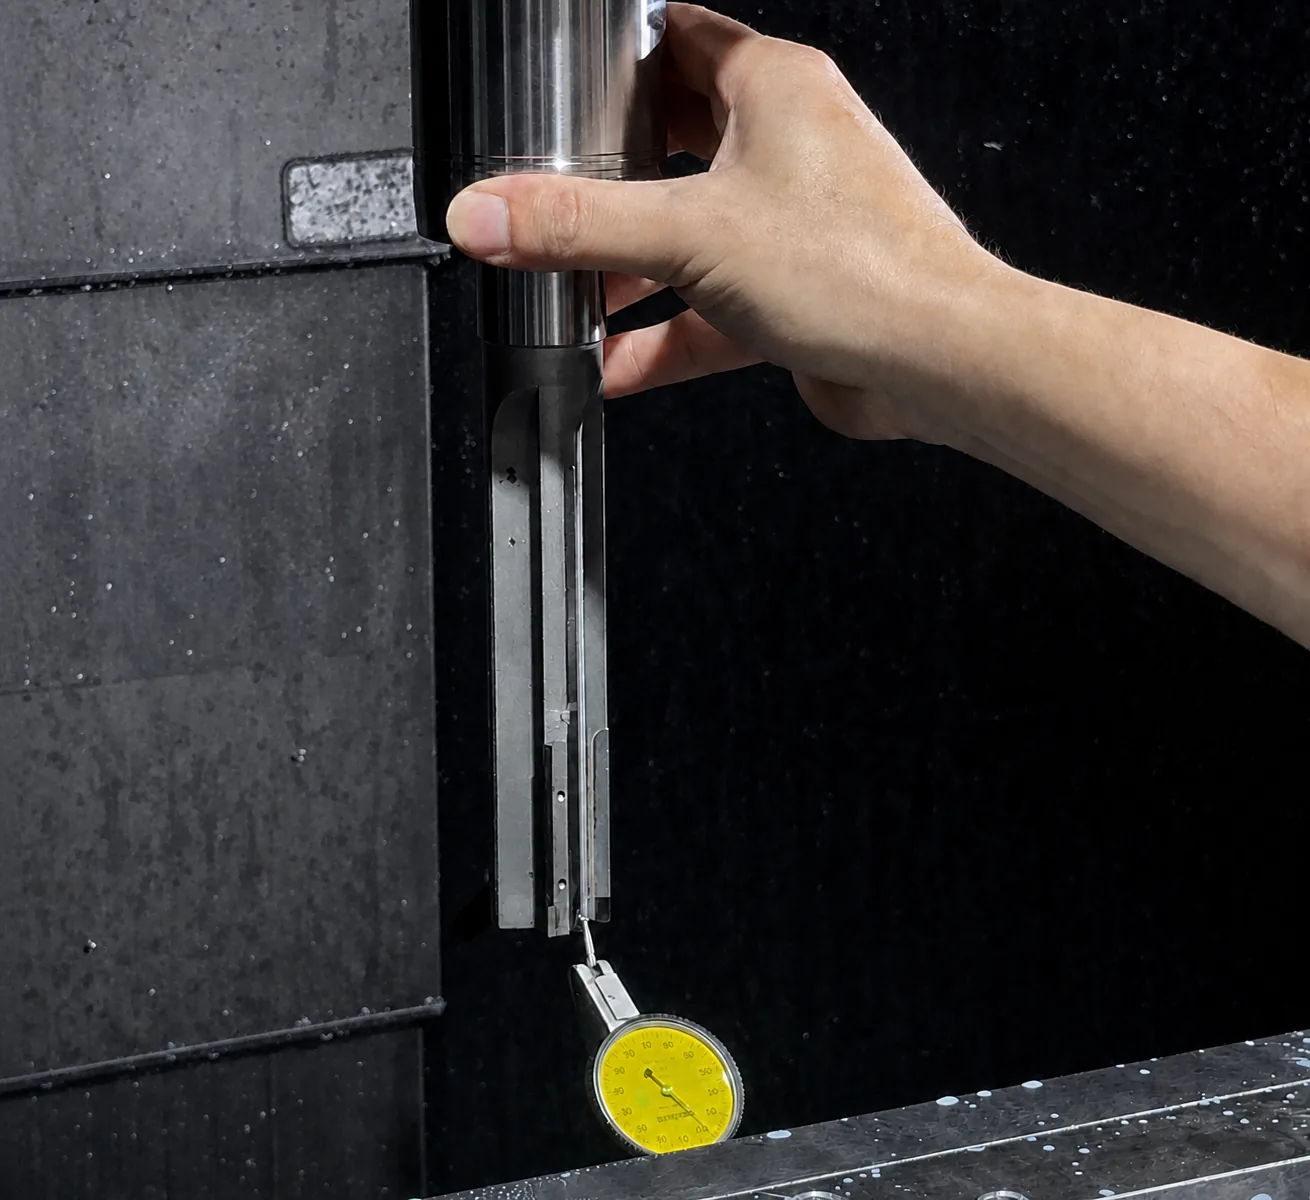
Las marcas repetidas o un acabado que cambia entre agujeros justifican comprobar descentramiento y montaje. Inspeccione portaherramientas, superficies de contacto, asiento y estado del escariador. Después use un comparador o preajustador para comprobar la herramienta montada, no solo el escariador.
Minimice el voladizo y asegure la sujeción de herramienta y pieza. No son detalles superficiales del montaje, sino parte del sistema de corte. Un montaje flojo o flexible puede hacer que un cambio de velocidad y avance parezca eficaz en un agujero e ineficaz en el siguiente.
Rozamiento, desgarro o filo recrecido: confirme que el escariador pueda cortar
Si el acabado parece rozado, desgarrado o embadurnado, vuelva a comprobar sobrematerial y acción de corte. Inspeccione chaflanes de entrada, márgenes y estado general antes de atribuir el defecto a un valor del programa. Los chaflanes desiguales y los márgenes incorrectos son problemas geométricos distintos en la guía del fabricante.
Inspeccione después las virutas y la zona de corte. En agujeros profundos, el atasco aumenta la fricción y puede dañar acabado y herramienta. La evacuación y el suministro de refrigerante o lubricante forman parte del diagnóstico porque el calor y la adhesión locales dependen del material, la geometría, el tipo de agujero y el suministro. La evidencia respalda esta comprobación, no un fluido ni una ranura únicos para todos los trabajos.
Vibraciones: establezca un punto de partida útil y pruebe un cambio
Las vibraciones pueden depender de los parámetros, pero también de la rigidez, alineación y estabilidad del material arrancado. No empiece cambiando varias cosas a la vez. Verifique primero sobrematerial, descentramiento, voladizo y sujeción. Si están correctos, cambie un parámetro dentro de las indicaciones del proveedor elegido y compare el siguiente agujero.
Use los valores del proveedor como relación inicial, no como receta
Kennametal publica las siguientes demasías orientativas. Son útiles como referencia inicial documentada, no como instrucciones universales. Antes de usarlas, confirme familia real de escariador, material, diámetro de agujero y si el valor se interpreta como sobrematerial radial o diametral.
| Intervalo de diámetro en la guía de Kennametal | Sobrematerial orientativo |
|---|---|
| Menos de 1/4 pulg | 0.010 pulg |
| 1/4 a 1/2 pulg | 0.015 pulg |
| 1/2 a 1-1/2 pulg | 0.025 pulg |
La misma guía ofrece una relación inicial respecto al taladrado para controlar vibraciones: avance del 200 al 300% del avance de taladrado y velocidad de corte de unos dos tercios de la de taladrado, junto con voladizo mínimo y sujeción segura. No es una recomendación de RPM ni IPR lista para máquina. Solo resulta útil cuando se conocen la referencia de taladrado, el material y la familia de herramienta, y aún debe contrastarse con los datos del proveedor elegido.
No imponga una regla única de ranura
La dirección de la ranura es un aspecto en el que copiar una regla breve puede llevar a una mala decisión. Las indicaciones disponibles contienen un conflicto acotado y una extracción recopilada está mal formada. Por ello, este artículo no declara correcta en todos los casos una hélice a derechas o a izquierdas.
Use las indicaciones del proveedor elegido para el tipo de agujero, material y familia reales. La necesidad de evacuar virutas es real, pero no convierte un principio general de control de virutas en una regla fija de selección de ranuras.
Realice un agujero de verificación controlado
Use una secuencia repetible:
- Registre la referencia: material, tipo y profundidad de agujero, medida del pretaladro, definición de sobrematerial, escariador, soporte, suministro de refrigerante y acabado visible.
- Corrija el primer fallo detectado. Por ejemplo, resuelva un problema de pretaladro o descentramiento antes de ajustar un parámetro posterior.
- Cambie una variable controlada para el siguiente agujero. No cambie a la vez sobrematerial, velocidad, avance, refrigerante y geometría.
- Compare acabado y medida y repita el resultado antes de atribuir el efecto al cambio.
Esta secuencia tarda más que cambiar un ajuste al azar, pero evita que una prueba con efectos confundidos se convierta en norma del taller. Un buen acabado empieza con un pretaladro controlado, un escariador capaz de cortar el sobrematerial previsto y una trayectoria estable durante la operación.
Fuentes y alcance
Las ramas de diagnóstico y los valores iniciales específicos de proveedor se basan en la guía de escariado de Kennametal y la tabla de resolución de problemas de Super Tool. Este artículo es informativo. No recomienda ni afirma prestaciones de un producto SCT concreto.