










Прижоги при фрезеровании дерева: ищите причину по характеру следов
Прижоги при работе фрезой означают, что тепло накапливается быстрее, чем резание успевает формировать и удалять стружку. Причиной может быть малое отношение подачи к частоте вращения RPM, но также смола на кромке, повреждение фрезы, застрявшая стружка, чрезмерное зацепление, замедление в углу или механическая проблема. Не меняйте все настройки одновременно.
Сначала проверьте три вещи. Остановите станок и осмотрите фрезу и цангу. Изучите отходы и отметьте, где возникает прижог. Затем проверьте фактические подачу и частоту вращения RPM в этом месте, включая замедление в углу, врезание или паузу. Эти наблюдения определяют, какую переменную испытывать первой.
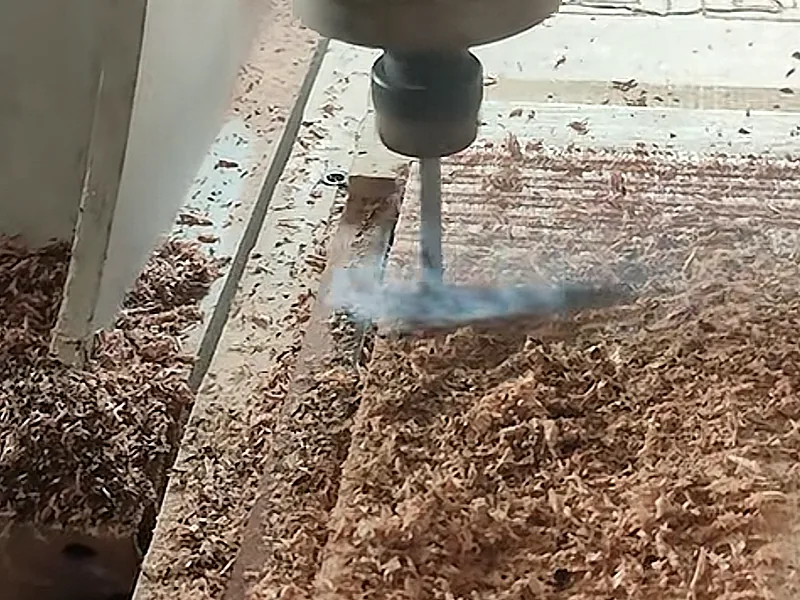
Изучите характер прижогов до изменения настроек
Прижог — ориентир для диагностики фрезерования, а не указание на единственную причину. По характеру следов выбирайте следующую проверку.
| Наблюдение | Основное направление диагностики | Что проверить далее | Первое контролируемое действие |
|---|---|---|---|
| Тёмный след идёт вдоль большей части прямого реза, отходы преимущественно мелкая пыль | Кромка может тереться из-за слишком малой толщины стружки | Фактические подача и частота вращения RPM, число участвующих режущих кромок и состояние инструмента | Сохраните остальные условия и испытайте изменение подачи либо частоты вращения RPM |
| Ранее чистый процесс оставляет прижоги, на кромке есть смолистый налёт | Налипание или износ кромки могут повышать трение и перекрывать канавку | Состояние очищенной кромки и сравнение с заведомо исправным инструментом | Очистите и осмотрите инструмент до изменения режимов |
| След наиболее тёмный во внутренних углах, при врезании, подводе или паузах | Локальная выдержка или замедление системы управления могут увеличивать время контакта | Фактическое движение в отмеченном месте | Уберите ненужную паузу или измените движение входа либо траекторию |
| Глухой паз или карман сильнее обгорает по мере углубления | Стружка может застревать и повторно срезаться | Путь выхода стружки, аспирация, направление канавок и открытость кармана | Исправьте удаление стружки до изменения нескольких параметров движения |
| Прижог начинается при встрече с большим или неравномерным припуском | Зацепление может перегружать резание или замедлять фактическое движение | Остаточный припуск, глубина прохода, радиальная ширина фрезерования, звук и нагрузка станка | Снимите больше припуска при черновой обработке или разделите съём на подходящие проходы |
| Прижоги сопровождаются вибрацией, автоколебаниями, изменением тона или нестабильной глубиной | Возможны проблемы крепления инструмента, биения, закрепления заготовки или повреждения фрезы | Фреза, цанга, гайка, конус, крепление заготовки и квалифицированная проверка биения | Устраните механическую проблему до настройки режимов |
Если одновременно наблюдаются несколько картин, проверьте крепление инструмента и надёжность закрепления заготовки до испытания режимов.
Фреза снимает стружку или истирает древесину в пыль?
Если прижог идёт вдоль большей части реза, а отходы больше похожи на порошок, чем на стружку, проверьте толщину стружки до снижения скорости движения станка. Кромка, слишком мало продвигающаяся за оборот, может дольше тереться об одну поверхность. При этом большая доля энергии резания превращается в тепло. Рекомендации по работе на фрезерном столе также называют малую подачу возможной причиной прижогов.
Стружечная нагрузка описывает количество материала, снимаемое каждой участвующей режущей кромкой за оборот:
стружечная нагрузка = скорость подачи / (RPM x число участвующих режущих кромок)
Формула показывает направление изменения, но не задаёт универсально переносимый режим. При увеличении подачи с неизменными частотой вращения RPM и фрезой номинальная стружечная нагрузка растёт. При увеличении частоты вращения RPM с неизменной подачей она уменьшается. При одинаковых подаче и частоте вращения RPM двухлезвийный инструмент также распределяет подачу между большим числом актов резания, чем однолезвийный. Начните с рекомендаций для конкретной фрезы, материала и зацепления, затем проверьте ограничения станка и крепления заготовки.
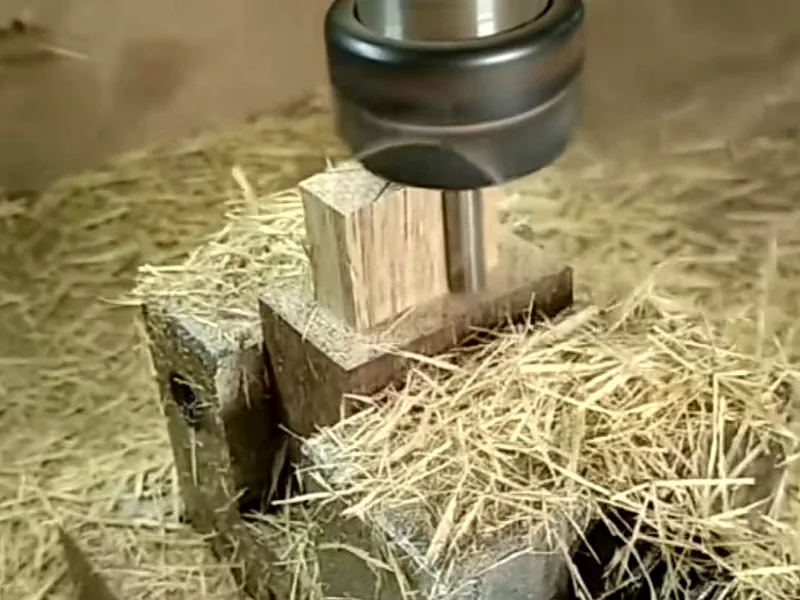
Проводите испытание на фактическом материале с зафиксированной наладкой. Следите за переходом отходов от порошка к сформированной стружке, более ровным звуком и чистой кромкой без чрезмерной нагрузки станка.
Сначала меняйте либо подачу, либо частоту вращения RPM, а не обе величины; остальные условия сохраняйте, чтобы понять, что помогло.
Большая толщина стружки не обязательно безопаснее. Чрезмерная толщина повышает силу резания и может вызвать вибрации, прогиб, плохую поверхность, потерю позиции или поломку инструмента. Тяжёлый промышленный фрезер и лёгкий станок могут достигать этих ограничений при очень разных условиях. Рабочий диапазон определяется всей системой резания, а не одной формулой.
Ранее чистый процесс начал оставлять прижоги?
Если те же программа, материал и наладка раньше обеспечивали чистое резание, осмотрите кромку до пересмотра процесса. Смола и остатки клея могут покрывать кромку или сужать канавку. Затупившейся или выщербленной кромке требуется больше силы для удаления того же материала. Оба состояния увеличивают трение и могут ухудшить отвод стружки.
Остановите шпиндель, изолируйте станок от источников энергии и дайте инструменту остыть. Снимите фрезу по принятой в цехе процедуре безопасной замены. При хорошем освещении ищите смоляную плёнку, округлённые кромки, сколы, трещины, забившийся в канавке материал и загрязнение хвостовика или цанги. Изменение звука, рост сопротивления резанию или ухудшение поверхности усиливают подозрение на проблему кромки или крепления, но сами по себе не определяют дефект.
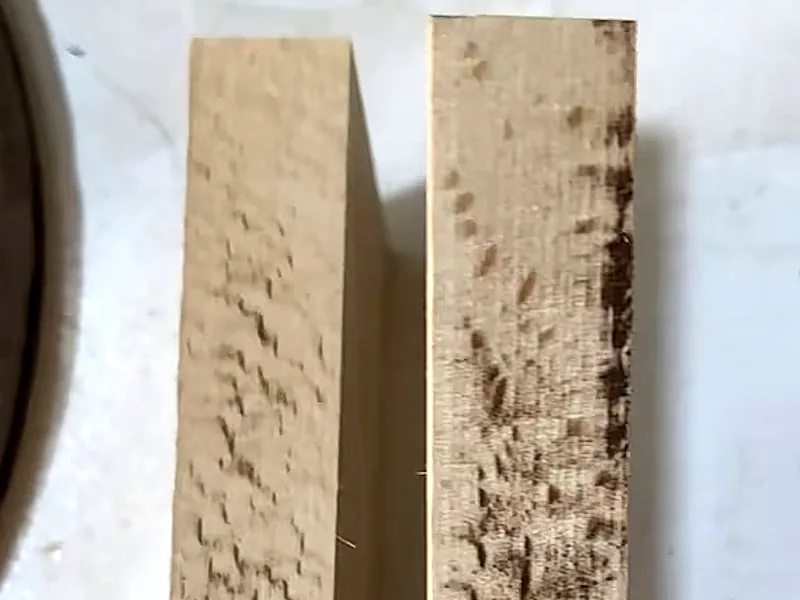
Очищайте средством и щёткой, совместимыми с материалом фрезы, припоем, направляющими и покрытием. Цель — открыть кромку для осмотра, а не полировать или перетачивать её. Соблюдайте инструкции по обслуживанию и отличайте обычную очистку от профессиональной заточки или восстановления кромки.
Повторяйте исходное испытание только при исправности инструмента и патрона. Если очистка восстановила образование стружки и качество поверхности, запишите налипание как устранённый фактор. Если очищенная кромка остаётся повреждённой или режет плохо, используйте профессиональную заточку, когда геометрия это допускает, либо замените инструмент. Не компенсируйте повреждение кромки изменением подачи или частоты вращения RPM до получения приемлемого вида поверхности.
Прижоги сосредоточены в углах, при врезании или паузах?
Прижоги только во внутренних углах, на малых радиусах, при врезании, подводе или в запрограммированной точке остановки прежде указывают на локальную проблему движения, чем на общую проблему подачи. Заданная подача на прямом участке может быть разумной, но система управления резко замедляет инструмент в одном месте. Тогда кромка совершает больше контактов при меньшем перемещении, увеличивая время контакта на траектории и нагрев.
Нанесите прижог на траекторию. Проверьте способ входа, подвод, вертикальное или наклонное врезание, радиус угла, стыки траектории, минимальную скорость движения в углу и преднамеренные паузы. Прислушайтесь к изменению тона в той же точке. Если след и замедление повторяются в одних координатах, это место диагностически важнее общего поля подачи.
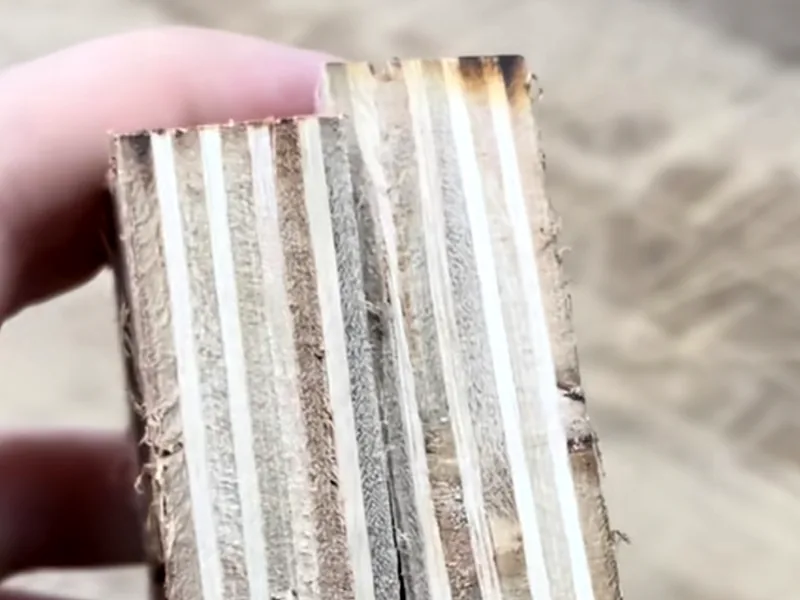
Сначала измените локальную траекторию. Уберите ненужную выдержку, примените допустимую для инструмента стратегию входа или сгладьте переход, затем повторите тот же отмеченный элемент на пробной заготовке. Сохраните фрезу, подачу, частоту вращения RPM, зацепление, аспирацию и крепление, чтобы испытание оставалось информативным.
Сверьте изменённое движение с ограничениями системы управления, инструмента и крепления: уменьшение выдержки не должно создавать резкий или перегруженный рез.
Усиливаются ли прижоги внутри паза или кармана?
Если открытый профиль обрабатывается чисто, а паз или карман по мере углубления нагревается или темнеет, проверьте отвод стружки. Номинальная стружечная нагрузка может выглядеть допустимой, хотя стружка остаётся в канале. Фреза тогда повторно режет горячие отходы вместо свежего материала, а уплотнившаяся стружка уменьшает пространство для выхода новой.
После безопасного пробного прохода проверьте, куда фактически ушла стружка. Осмотрите карман, пространство вокруг канавки и путь аспирации. Сравните количество и форму отходов при открытом и замкнутом резании. Проверьте, достигает ли аспирация зоны резания и направляет ли канавка стружку к выходу или глубже в заготовку.
Если аспирация или воздушный поток недостаточны, сначала исправьте этот путь и повторите тот же проход. Если геометрия направляет стружку в неподходящую для операции сторону, испытайте изменение геометрии или траектории, обеспечивающее реальный выход.
Геометрии с отводом стружки вверх, вниз и компрессионные предполагают компромисс. Направление, очищающее глухой паз, может не защищать требуемую сторону поверхности либо менять требования к прижиму. Подходящее направление определяется открытостью реза, материалом, глубиной, требованиями к верхней и нижней поверхностям и креплением. «Лучший отвод стружки» не даёт права игнорировать эти ограничения.
Перегружает ли фрезу избыточный припуск или зацепление?
Прижог при тяжёлом входе, на неравномерном наплыве припуска или в широкой зоне контакта указывает на зацепление. Чистовой проход не даст чистую поверхность, если неожиданно выполняет черновую работу. Большое зацепление может повышать силу резания, замедлять фактическое движение, забивать канавку и заставлять кромку тереться, когда станок не поддерживает заданное движение.
Измеряйте оставшийся припуск, не полагаясь на запланированный черновой припуск. Проверьте осевую глубину, радиальное зацепление, длину режущей кромки, вылет, нагрузку шпинделя, крепление заготовки и звук при входе в тяжёлый участок. Если прижог возникает только на участке большого припуска, изменение общей частоты вращения RPM может скрыть проблему траектории, не устранив её.
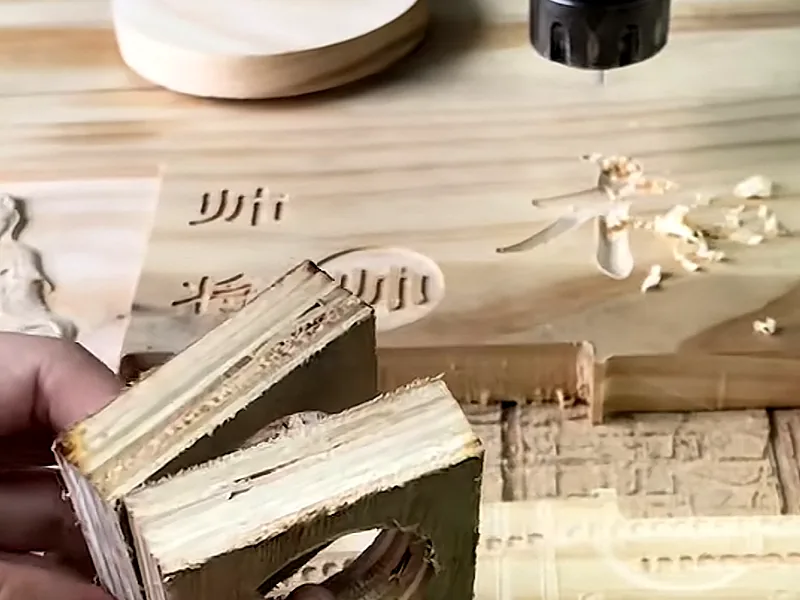
При черновой обработке приблизьтесь к контуру или разделите съём на подходящие проходы. Оставьте небольшой равномерный чистовой припуск, чтобы последний проход имел предсказуемое зацепление. Остальные условия чистового испытания не меняйте.
Выбирайте глубину прохода и припуск по рекомендациям изготовителя инструмента для материала и доступных возможностей станка. Даже неглубокий проход может сопровождаться трением при слишком малой толщине стружки, поэтому меньшая глубина не обязательно означает меньший нагрев.
Когда менять геометрию или направление канавок?
Меняйте геометрию после того, как наблюдения укажут на направление стружки, контроль чистовой стороны или вход кромки. Другая фреза не очистит грязную цангу, не восстановит сколотую кромку, не уберёт запрограммированную паузу и не сделает неравномерный припуск постоянным.
Проводите испытания на подписанных пробных заготовках, когда прижоги зависят от обработки паза или профиля, направления волокон, стороны поверхности или направления резания. По возможности сохраняйте состояние фрезы, подачу, частоту вращения RPM, зацепление, крепление и форму траектории. Сравнивайте выход стружки, верхнюю и нижнюю поверхности, вырывы, устойчивость прижима, звук и следы нагрева.
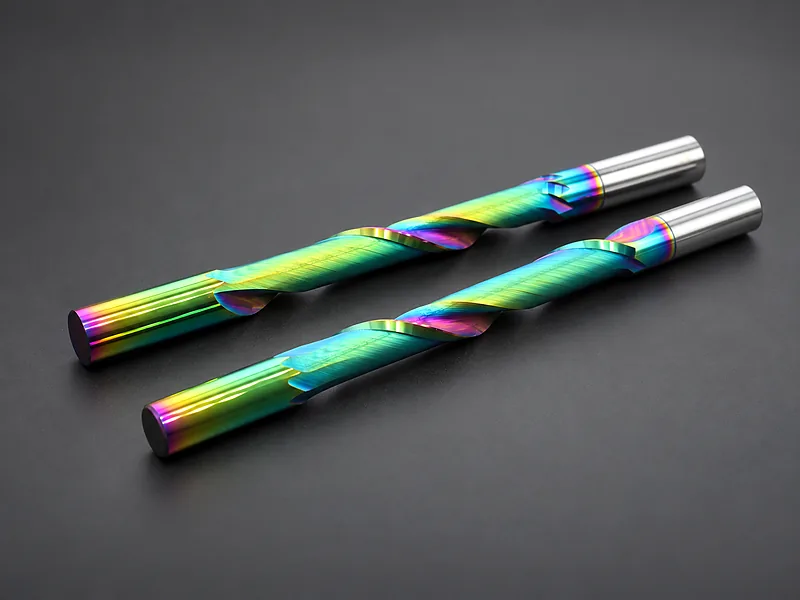
Спиральные фрезы по дереву с отводом стружки вверх и вниз отличаются направлением её движения, а не постоянным рейтингом качества. Попутная и встречная траектории изменяют вход кромки в материал, но строение древесины, волокна, управление движением станка, крепление и тип резания могут менять практическое предпочтение. Результат для одной доски, фрезера или открытой кромки не является правилом для ламинированной панели или глухого кармана.
Согласуйте геометрию с материалом, типом резания, требуемой чистовой стороной и путём стружки. До установки замены подтвердите размеры и совместимость со станком.
Указывают ли шум и неравномерные следы на механическую систему?
Новые вибрации, автоколебания, визг, дребезг, нестабильная глубина или неравномерные следы вокруг реза — причины остановиться и осмотреть систему. Биение, плохой зажим цанги, мусор в конусе, несбалансированная или повреждённая фреза, смещение детали или ослабленное крепление могут приводить к неравному участию кромок. Одна кромка может нести основную нагрузку, пока другая трётся.
Не пытайтесь настройкой режимов преодолеть сильную вибрацию. Остановите работу и осмотрите фрезу, цангу, гайку, конус, посадку хвостовика, состояние шпинделя и крепление заготовки. Применяйте принятую в цехе квалифицированную методику измерения биения и спецификацию станка или патрона. Заведомо исправные инструмент и патрон могут помочь выделить фактор при безопасном контролируемом сравнении.
Устраните механическую проблему до изменения подачи или частоты вращения RPM. Иначе изменение режима может уменьшить симптом, сохранив риск удержания инструмента, потери точности, повреждения шпинделя или ненадёжного закрепления детали.
Звук — повод для осмотра, а не самостоятельный диагностический прибор. Используйте допуск биения, применимый к станку, патрону, инструменту и требуемой поверхности.
О чём действительно говорит потемневший корпус фрезы?
Тёмный корпус без прижогов на заготовке не доказывает тепловое повреждение режущей кромки. Смола может запекаться на корпусе, а сталь меняет цвет иначе, чем твердосплавная кромка. Внешний вид может обосновать очистку и осмотр, но не заменяет измерение температуры.
Очистите корпус совместимым способом, затем осмотрите кромку, канавку, припой или покрытие, хвостовик и оцените резание. Сравните состояние до и после очистки. Если заготовка остаётся чистой, кромка не повреждена, а работа устойчива, одного тёмного корпуса недостаточно для пересмотра процесса.
Если кромка выщерблена, треснула, закруглилась или после очистки по-прежнему режет плохо, выведите инструмент из эксплуатации для квалифицированной оценки. Не объявляйте инструмент безопасным по фотографии и не определяйте температуру по цветовой шкале. Значимы полное состояние инструмента и результат резания.
Проверяйте по одной переменной
Сохраните исходные данные до исправления. Запишите материал и состояние плиты, идентификацию фрезы, число канавок, геометрию, вылет, срок или историю использования инструмента, фактические подачу и частоту вращения RPM, глубину, радиальное зацепление, траекторию, крепление, аспирацию, расположение прижогов, форму стружки, звук и состояние поверхности.
- Обеспечьте безопасность инструмента и заготовки; очистите и осмотрите фрезу и цангу.
- Сопоставьте положение прижога и отходы с таблицей выше, затем проверьте фактическое движение в этом месте.
- Устраните выявленную проблему пути стружки, припуска или механики до компенсации подачей либо частотой вращения RPM.
- Испытайте одно изменение на подписанной пробной заготовке и сравните стружку, звук, нагрузку, поверхность и характер прижогов с исходным состоянием.
Остановите испытание при ненормальном росте нагрузки, сильном шуме или вибрации, повреждении инструмента или патрона, смещении детали либо невозможности безопасного сравнения. Вернитесь к последнему исправному исходному состоянию. Цель — не максимальная подача или минимальная частота вращения RPM, а выявление механизма и документирование устойчивого резания для данной фрезы, материала, траектории и станка.