










Brandspuren beim Fräsen: Die Ursache am Spurenbild erkennen
Brandspuren beim Fräsen entstehen, wenn sich Wärme schneller aufbaut, als der Schnitt Späne bilden und abführen kann. Ursache kann ein niedriges Verhältnis von Vorschub zu Drehzahl sein, aber auch Harz an der Schneide, ein beschädigter Fräser, eingeschlossene Späne, zu großer Eingriff, eine langsame Eckbewegung oder ein mechanisches Problem. Ändern Sie nicht alle Einstellungen gleichzeitig.
Prüfen Sie zuerst drei Dinge. Stoppen Sie die Maschine und kontrollieren Sie Fräser und Spannzange. Sehen Sie sich das abgetragene Material an und markieren Sie die Brandstellen. Prüfen Sie dann den tatsächlichen Vorschub und die tatsächliche Drehzahl an diesen Stellen, einschließlich Verzögerungen in Ecken, Eintauchbewegungen und Pausen. Diese Beobachtungen bestimmen, welche Größe zuerst untersucht werden sollte.
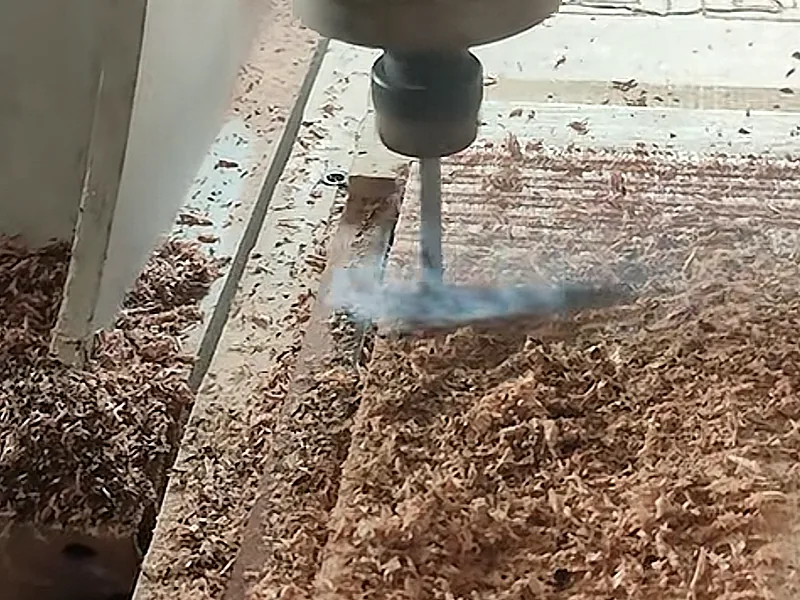
Das Brandspurenbild vor einer Einstellungsänderung beurteilen
Eine Brandspur ist ein Hinweis zum Fräsprozess, keine Diagnose einer einzigen Ursache. Wählen Sie anhand des Spurenbilds die nächste Prüfung.
| Beobachtung | Vorrangiger Diagnoseansatz | Nächste Prüfung | Erste kontrollierte Maßnahme |
|---|---|---|---|
| Eine dunkle Spur folgt dem größten Teil eines geraden Schnitts; der Abtrag besteht überwiegend aus feinem Staub | Die Schneide reibt möglicherweise, weil die Spandicke zu gering ist | Tatsächlicher Vorschub, tatsächliche Drehzahl, beteiligte Schneiden und Werkzeugzustand | Alle anderen Größen konstant halten und entweder Vorschub oder Drehzahl prüfen |
| Ein früher sauber schneidender Prozess verursacht nun Brandspuren; an der Schneide haften Harzablagerungen | Ablagerungen oder Schneidenverschleiß können die Reibung erhöhen und die Spannut verengen | Zustand der gereinigten Schneide und Vergleich mit einem nachweislich einwandfreien Werkzeug | Vor einer Parameteränderung reinigen und prüfen |
| Die Spur ist an Innenecken, Eintauchstellen, Anfahrbewegungen oder Pausen am dunkelsten | Lokales Verweilen oder eine Verzögerung durch die Steuerung kann die Kontaktzeit erhöhen | Tatsächliche Bewegung an der markierten Stelle | Eine unnötige Pause beseitigen oder Einfahr- beziehungsweise Bahnbewegung überarbeiten |
| Eine geschlossene Nut oder Tasche brennt mit zunehmender Tiefe stärker an | Späne können eingeschlossen und erneut zerspant werden | Spanabfuhrweg, Absaugung, Drallrichtung und Offenheit der Tasche | Die Spanabfuhr korrigieren, bevor mehrere Bewegungswerte geändert werden |
| Brandspuren beginnen dort, wo das Werkzeug auf großes oder unregelmäßiges Aufmaß trifft | Der Eingriff kann den Schnitt überlasten oder die tatsächliche Bewegung verlangsamen | Restaufmaß, Zustelltiefe, radialer Eingriff, Geräusch und Maschinenlast | Näher an die Endkontur schruppen oder den Abtrag in geeignete Durchgänge aufteilen |
| Brandspuren treten zusammen mit Schwingungen, Rattern, wechselnder Tonhöhe oder ungleichmäßiger Tiefe auf | Werkzeugspannung, Rundlauf, Werkstückspannung oder Werkzeugschäden können beteiligt sein | Fräser, Spannzange, Mutter, Kegel, Werkstückspannung und fachgerechte Rundlaufprüfung | Vor der Parameteroptimierung den mechanischen Zustand korrigieren |
Treten mehrere Muster gleichzeitig auf, prüfen Sie Werkzeugspannung und sicheren Werkstückhalt, bevor Sie einen Parameterversuch durchführen.
Schneidet der Fräser Späne oder reibt er Holz zu Staub?
Wenn die Brandspur dem größten Teil des Schnitts folgt und der Abtrag eher Pulver als Spänen ähnelt, prüfen Sie die Spandicke, bevor Sie die Maschine langsamer fahren. Eine Schneide, die pro Umdrehung zu wenig vorankommt, kann länger an derselben Oberfläche reiben. Dadurch wird mehr Zerspanungsenergie in Wärme umgewandelt. Auch Werkstatthinweise für Frästische nennen einen zu langsamen Vorschub als mögliche Ursache für Brandspuren.
Die Spanlast beschreibt den Materialabtrag jeder beteiligten Schneide pro Umdrehung:
Spanlast = Vorschubgeschwindigkeit / (RPM x beteiligte Schneiden)
Die Formel zeigt die Wirkungsrichtung, liefert aber keine übertragbare Einstellung. Wird der Vorschub bei unveränderter Drehzahl und gleichem Fräser erhöht, steigt die nominelle Spanlast. Wird bei gleichem Vorschub die Drehzahl erhöht, sinkt sie. Ein zweischneidiges Werkzeug verteilt den Vorschub bei gleichem Vorschub und gleicher Drehzahl außerdem auf mehr Schneideneingriffe als ein einschneidiges. Beginnen Sie mit Anwendungsempfehlungen für den konkreten Fräser, Werkstoff und Eingriff und prüfen Sie anschließend die Grenzen von Maschine und Werkstückspannung.
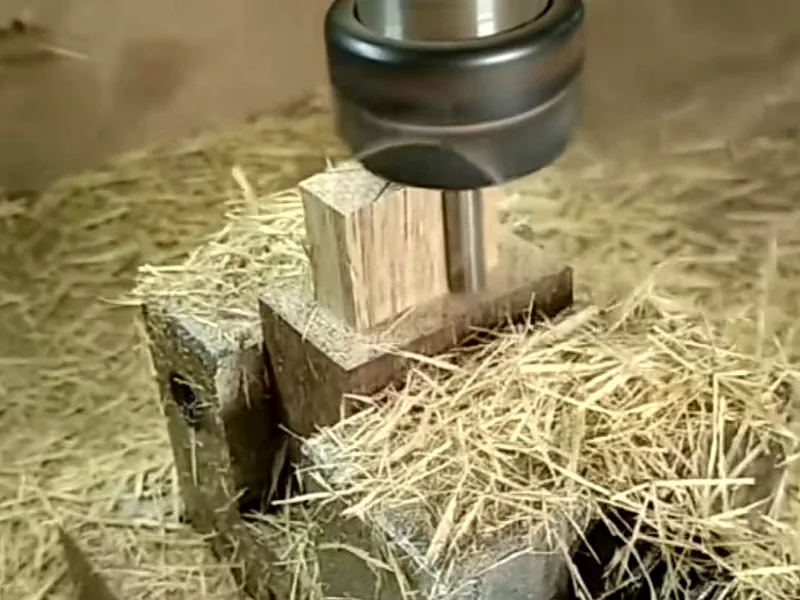
Führen Sie den Versuch im tatsächlichen Werkstoff durch und dokumentieren Sie den Aufbau. Achten Sie darauf, ob statt Pulver zunehmend ausgebildete Späne entstehen, das Geräusch gleichmäßiger wird und eine sauberere Kante ohne übermäßige Maschinenlast entsteht.
Ändern Sie zuerst entweder Vorschub oder Drehzahl, nicht beides, und lassen Sie den übrigen Aufbau unverändert, damit die Wirkung erkennbar bleibt.
Größere Spandicke ist nicht automatisch sicherer. Zu große Spandicke erhöht die Schnittkraft und kann Rattern, Durchbiegung, schlechte Oberflächen, Positionsverlust oder Werkzeugversagen verursachen. Eine schwere Industriefräse und eine leichte Maschine können diese Grenzen an sehr unterschiedlichen Punkten erreichen. Das nutzbare Arbeitsfenster gilt für das gesamte Zerspanungssystem, nicht allein für die Formel.
Brennt ein zuvor sauber laufender Prozess plötzlich an?
Wenn dasselbe Programm mit demselben Werkstoff und Aufbau früher sauber geschnitten hat, kontrollieren Sie die Schneide, bevor Sie den Prozess umschreiben. Harz- und Klebstoffrückstände können die Schneide überziehen oder die Spannut verengen. Eine stumpfe oder ausgebrochene Schneide benötigt mehr Kraft für denselben Materialabtrag. Beide Zustände erhöhen die Reibung und können die Spanabfuhr verschlechtern.
Stoppen Sie die Spindel, sichern Sie die Maschine gegen Energiezufuhr und lassen Sie das Werkzeug abkühlen. Entnehmen Sie den Fräser nach dem betrieblichen Verfahren für sicheren Werkzeugwechsel. Prüfen Sie bei guter Beleuchtung auf Harzfilm, verrundete Schneiden, Ausbrüche, Risse, zugesetzte Spannuten und Verunreinigungen an Schaft oder Spannzange. Veränderte Geräusche, steigender Schnittwiderstand oder schlechtere Oberflächen verstärken den Verdacht auf ein Schneiden- oder Spannproblem, identifizieren den Fehler aber nicht allein.
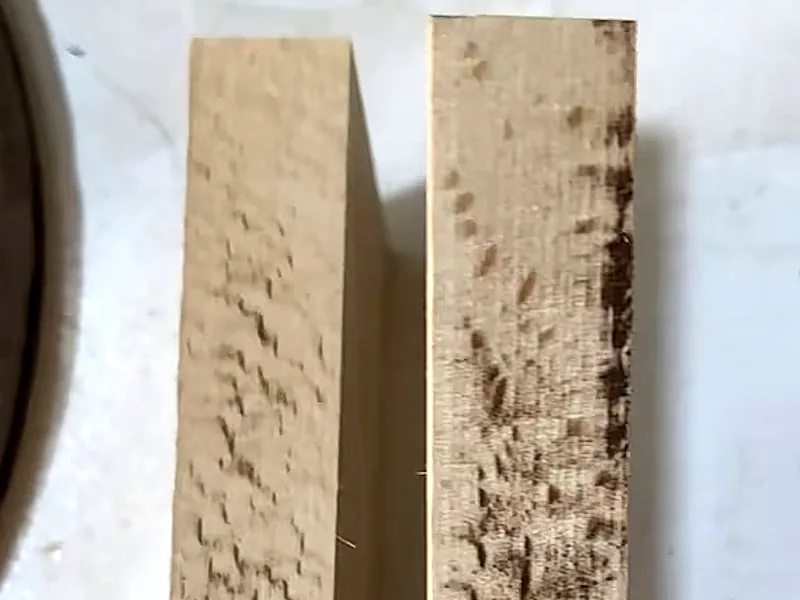
Reinigen Sie mit einem Mittel und einer Bürste, die mit Werkzeugwerkstoff, Lötverbindungen, Führungen und Beschichtung verträglich sind. Ziel ist, die Schneide freizulegen, nicht sie zu polieren oder nachzuschleifen. Befolgen Sie die Wartungshinweise des Werkzeugs und trennen Sie die regelmäßige Reinigung vom fachgerechten Schärfen oder Instandsetzen der Schneide.
Wiederholen Sie den Ausgangsversuch nur, wenn Werkzeug und Aufnahme einsatzfähig sind. Stellt die Reinigung Spanbildung und Oberfläche wieder her, dokumentieren Sie die Ablagerung als korrigierte Einflussgröße. Bleibt die gereinigte Schneide beschädigt oder schneidet sie schlecht, nutzen Sie einen qualifizierten Schärfdienst, sofern die Geometrie dies zulässt, oder ersetzen Sie das Werkzeug. Versuchen Sie nicht, eine beschädigte Schneide durch immer höheren Vorschub oder veränderte Drehzahl auszugleichen, bis die Oberfläche akzeptabel aussieht.
Konzentrieren sich Brandspuren auf Ecken, Eintauchstellen oder Pausen?
Brandspuren, die nur an Innenecken, kleinen Radien, Eintauchstellen, Anfahrbewegungen oder programmierten Haltepunkten auftreten, deuten zunächst auf ein lokales Bewegungsproblem und nicht auf ein allgemeines Vorschubproblem hin. Der programmierte Geradenvorschub kann plausibel erscheinen, während die Steuerung das Werkzeug an einer Stelle stark abbremst. Die Schneide hat dann auf kürzerem Weg mehr Kontakte; Verweilzeit entlang der Bahn und Wärmeentwicklung nehmen zu.
Ordnen Sie die Brandspur der Werkzeugbahn zu. Prüfen Sie Einfahrverfahren, Anfahrbewegung, Eintauchen oder Rampen, Eckenradius, Bahnübergänge, minimale Bewegung in der Ecke und jede gewollte Pause. Achten Sie an derselben Stelle auf eine Änderung der Tonhöhe. Wiederholen sich Spur und Verzögerung an denselben Koordinaten, ist die Lage diagnostisch aussagekräftiger als der eingetragene Hauptvorschubwert.
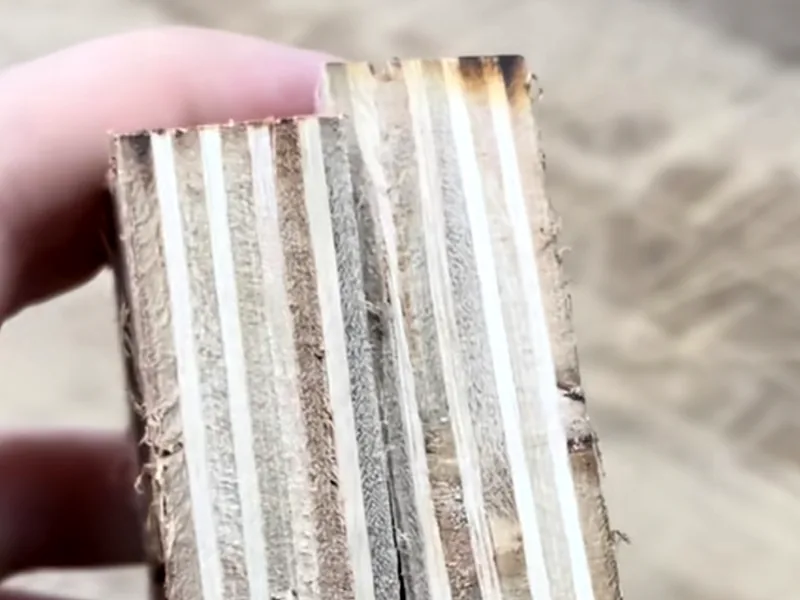
Ändern Sie zuerst die lokale Bahn. Entfernen Sie eine unnötige Verweilzeit, verwenden Sie eine für das Werkzeug geeignete Einfahrstrategie oder glätten Sie einen Bahnübergang. Wiederholen Sie anschließend dasselbe markierte Merkmal an einem Reststück. Lassen Sie Fräser, Vorschub, Drehzahl, Eingriff, Absaugung und Werkstückspannung unverändert, damit der Versuch aussagekräftig bleibt.
Prüfen Sie die überarbeitete Bewegung anhand der Grenzen von Steuerung, Werkzeug und Werkstückspannung: Eine kürzere Verweilzeit darf keinen abrupten oder überlasteten Schnitt verursachen.
Brennt der Schnitt in einer Nut oder Tasche stärker an?
Wenn eine offene Kontur sauber geschnitten wird, eine Nut oder Tasche mit zunehmender Tiefe aber heißer oder dunkler wird, prüfen Sie die Spanabfuhr. Die nominelle Spanlast kann plausibel sein, obwohl Späne im Kanal verbleiben. Der Fräser zerspant dann heißen Abtrag erneut, statt frisches Material zu schneiden; verdichtete Späne verringern außerdem den Raum für den Austritt neuer Späne.
Prüfen Sie nach einem sicheren Versuchsdurchgang, wohin die Späne tatsächlich gelangt sind. Sehen Sie in die Tasche, an die Spannut und entlang des Absaugwegs. Vergleichen Sie Menge und Form des Abtrags beim offenen und beim eingeschlossenen Schnitt. Prüfen Sie, ob die Absaugung die Schnittzone erreicht und ob die Spannut die Späne zu einem Austritt oder tiefer in das Werkstück befördert.
Sind Absaugung oder Luftstrom unzureichend, korrigieren Sie zuerst diesen Weg und wiederholen Sie denselben Durchgang. Leitet die Geometrie die Späne für den betreffenden Schnitt in die falsche Richtung, testen Sie anschließend eine Geometrie- oder Bahnänderung, die ihnen einen tatsächlichen Austritt ermöglicht.
Aufwärts-, Abwärts- und Kompressionsgeometrien erfordern einen Kompromiss. Die Richtung, die eine geschlossene Nut räumt, schützt möglicherweise nicht die gewünschte Sichtseite oder verändert die erforderliche Niederhaltekraft. Offenheit des Schnitts, Werkstoff, Tiefe, Anforderungen an Ober- und Unterseite sowie Werkstückspannung bestimmen die geeignete Richtung. „Bessere Spanabfuhr“ erlaubt nicht, diese Randbedingungen zu ignorieren.
Belasten zu viel Aufmaß oder zu großer Eingriff den Fräser?
Brandspuren bei einem schweren Anschnitt, einer unregelmäßigen Materialanhäufung oder einer breiten Kontaktzone deuten auf den Eingriff hin. Ein Schlichtdurchgang kann nicht sauber schlichten, wenn er unerwartet Schrupparbeit leisten muss. Großer Eingriff kann die Schnittkraft erhöhen, die tatsächliche Bahnbewegung verlangsamen, die Spannut zusetzen und die Schneide reiben lassen, wenn die Maschine die vorgegebene Bewegung nicht halten kann.
Messen Sie das verbleibende Aufmaß, statt sich auf die beabsichtigte Schruppzugabe zu verlassen. Prüfen Sie axiale Tiefe, radialen Eingriff, Schneidenlänge, Auskragung, Spindellast, Werkstückspannung und das Geräusch beim Eintritt des stark belasteten Bereichs. Brennt nur der Bereich mit hohem Aufmaß an, kann eine globale Drehzahländerung das Bahnproblem verdecken, ohne es zu lösen.
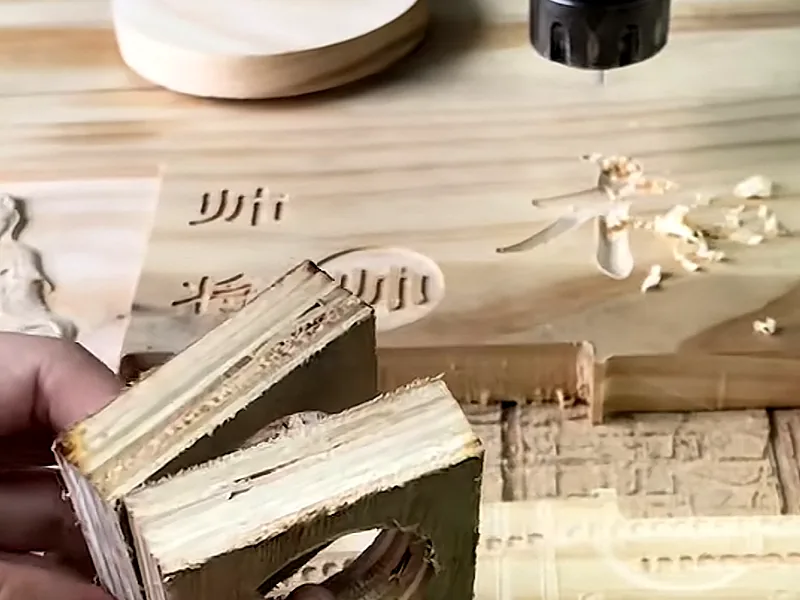
Schruppen Sie näher an die Endkontur oder teilen Sie den Abtrag in geeignete Durchgänge auf. Lassen Sie ein kleines, gleichmäßiges Schlichtaufmaß stehen, damit der letzte Durchgang einen vorhersehbaren Eingriff hat. Lassen Sie den Schlichtversuch ansonsten unverändert.
Wählen Sie Zustelltiefe und Aufmaß nach den Herstellerempfehlungen für Werkstoff und verfügbare Maschinenleistung. Auch ein flacher Durchgang kann bei zu geringer Spandicke reiben; flacher bedeutet daher nicht automatisch kühler.
Wann sollten Geometrie oder Drallrichtung geändert werden?
Ändern Sie die Geometrie, wenn Beobachtungen auf Spanrichtung, Kontrolle der Sichtseite oder Schneideneintritt hinweisen. Ein anderer Fräser reinigt keine verschmutzte Spannzange, repariert keine ausgebrochene Schneide, entfernt keine programmierte Pause und macht unregelmäßiges Aufmaß nicht gleichmäßig.
Führen Sie gekennzeichnete Versuche an Reststücken durch, wenn sich Brandspuren zwischen Nut- und Konturbearbeitung oder mit Faserrichtung, Oberflächenseite beziehungsweise Schnittrichtung verändern. Halten Sie Werkzeugzustand, Vorschub, Drehzahl, Eingriff, Werkstückspannung und Bahnform soweit möglich konstant. Vergleichen Sie Spanaustritt, Ober- und Unterseitenqualität, Ausrisse, Niederhaltestabilität, Geräusch und Wärmespuren.
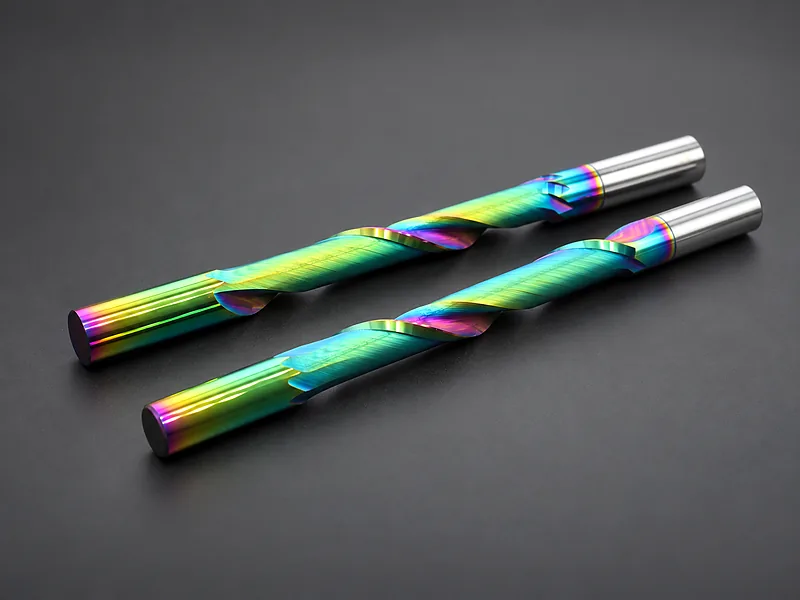
Aufwärts- und abwärtsziehende Holzfräswerkzeuge unterscheiden sich in der Tendenz des Spanflusses, nicht durch eine feste Qualitätsrangfolge. Gleichlauf- und Gegenlaufbahnen verändern den Schneideneintritt in den Werkstoff; Holzstruktur, Faserverlauf, Bewegungsregelung, Werkstückspannung und Schnittart können jedoch die praktische Präferenz umkehren. Ein Ergebnis an einem Brett, einer Fräse oder einer offenen Kante ist keine Regel für eine laminierte Platte oder eine geschlossene Tasche.
Stimmen Sie die Geometrie auf Werkstoff, Schnittart, gewünschte Sichtseite und Spanweg ab. Prüfen Sie vor dem Einsetzen eines Ersatzwerkzeugs Abmessungen und Maschinenkompatibilität.
Deuten Geräusche und ungleichmäßige Spuren auf den mechanischen Aufbau hin?
Neue Schwingungen, Rattern, Pfeifen, Klappern, ungleichmäßige Tiefe oder unregelmäßige Spuren entlang des Schnitts sind Gründe, anzuhalten und den Aufbau zu prüfen. Rundlauffehler, schlechter Spannzangengriff, Schmutz im Kegel, ein unwuchtiger oder beschädigter Fräser, Werkstückbewegung oder lockere Spannung können die Schneiden ungleichmäßig belasten. Eine Schneide trägt möglicherweise den Großteil der Last, während eine andere reibt.
Versuchen Sie nicht, starke Schwingungen durch Parameteränderungen zu überwinden. Stoppen Sie die Bearbeitung und prüfen Sie Fräser, Spannzange, Mutter, Kegel, Schaftsitz, Spindelzustand und Werkstückspannung. Verwenden Sie das fachgerechte betriebliche Rundlaufprüfverfahren und die Spezifikation von Maschine oder Werkzeugaufnahme. Ein nachweislich einwandfreies Werkzeug mit entsprechender Aufnahme kann helfen, die Einflussgröße einzugrenzen, sofern der Vergleich sicher und kontrolliert ist.
Korrigieren Sie den mechanischen Zustand, bevor Sie Vorschub oder Drehzahl ändern. Andernfalls kann eine Parameteränderung das Symptom mindern, während Risiken für Werkzeughalt, Genauigkeit, Spindel oder Werkstücksicherheit bestehen bleiben.
Geräusche sind Anlass für eine Prüfung, für sich allein aber kein Diagnoseinstrument. Verwenden Sie die Rundlauftoleranz, die für Maschine, Aufnahme, Werkzeug und geforderte Oberfläche gilt.
Was sagt ein dunkler Fräserkörper tatsächlich aus?
Ein dunkler Werkzeugkörper ohne Brandspuren am Werkstück beweist keinen hitzebedingten Schneidenausfall. Harz kann auf dem Körper einbrennen, und Stahl kann sich anders verfärben als eine Hartmetallschneide. Das Aussehen kann Reinigung und Prüfung rechtfertigen, liefert aber keine Temperaturmessung.
Reinigen Sie den Körper mit einem verträglichen Verfahren und prüfen Sie anschließend Schneide, Spannut, Lötverbindung oder Beschichtung, Schaft und Schneidleistung. Vergleichen Sie den Zustand vor und nach der Reinigung. Bleibt das Werkstück sauber, ist die Schneide unbeschädigt und die Leistung stabil, reichte der dunkle Körper nicht als Beleg für eine Prozessänderung aus.
Ist die Schneide ausgebrochen, gerissen oder verrundet oder schneidet sie nach der Reinigung weiterhin schlecht, nehmen Sie das Werkzeug für eine fachgerechte Beurteilung außer Betrieb. Erklären Sie es nicht anhand eines Fotos für sicher und leiten Sie keine Temperatur aus einer Farbtafel ab. Maßgeblich sind der vollständige Werkzeugzustand und das Schnittergebnis.
Jeweils nur eine Einflussgröße untersuchen
Halten Sie vor einer Korrektur den Ausgangszustand fest. Dokumentieren Sie Werkstoff und Plattenzustand, Werkzeugidentität, Nutenzahl, Geometrie, Auskragung, Werkzeugalter oder Einsatzhistorie, tatsächlichen Vorschub, tatsächliche Drehzahl, Tiefe, radialen Eingriff, Bahn, Werkstückspannung, Absaugung, Brandstellen, Spanform, Geräusch und Oberflächenergebnis.
- Sichern Sie Werkzeug und Werkstück; reinigen und prüfen Sie Fräser und Spannzange.
- Ordnen Sie Brandstelle und Abtrag der obigen Tabelle zu und prüfen Sie anschließend die tatsächliche Bewegung an dieser Stelle.
- Korrigieren Sie das erkannte Spanweg-, Aufmaß- oder mechanische Problem, bevor Sie mit Vorschub oder Drehzahl gegensteuern.
- Testen Sie eine Änderung an einem gekennzeichneten Reststück und vergleichen Sie Späne, Geräusch, Last, Oberfläche und Brandspurenbild mit dem Ausgangszustand.
Stoppen Sie den Versuch, wenn die Last ungewöhnlich steigt, Geräusche oder Schwingungen stark werden, Werkzeug oder Aufnahme Schäden zeigen, sich das Werkstück bewegt oder kein sicherer Vergleich möglich ist. Kehren Sie zum letzten einsatzfähigen Ausgangszustand zurück. Ziel ist nicht der höchstmögliche Vorschub oder die niedrigstmögliche Drehzahl. Es geht darum, den Mechanismus zu erkennen und einen stabilen Schnitt für diesen Fräser, Werkstoff, diese Bahn und Maschine zu dokumentieren.