










Traces de brûlure à la défonceuse : trouver la cause à partir des marques
Des traces de brûlure apparaissent lorsque la chaleur s’accumule plus vite que la coupe ne forme et n’évacue les copeaux. Cette chaleur peut provenir d’un rapport avance/vitesse de rotation trop faible, mais aussi de résine sur l’arête, d’une fraise endommagée, de copeaux emprisonnés, d’un engagement excessif, d’un ralentissement dans un angle ou d’un problème mécanique. Ne modifiez pas tous les réglages en même temps.
Commencez par trois vérifications. Arrêtez la machine et examinez la fraise et la pince. Observez les déchets et repérez les zones brûlées. Vérifiez ensuite l’avance et la vitesse de rotation réelles à ces endroits, y compris les ralentissements dans les angles, les plongées et les pauses. Ces observations déterminent la première variable à tester.
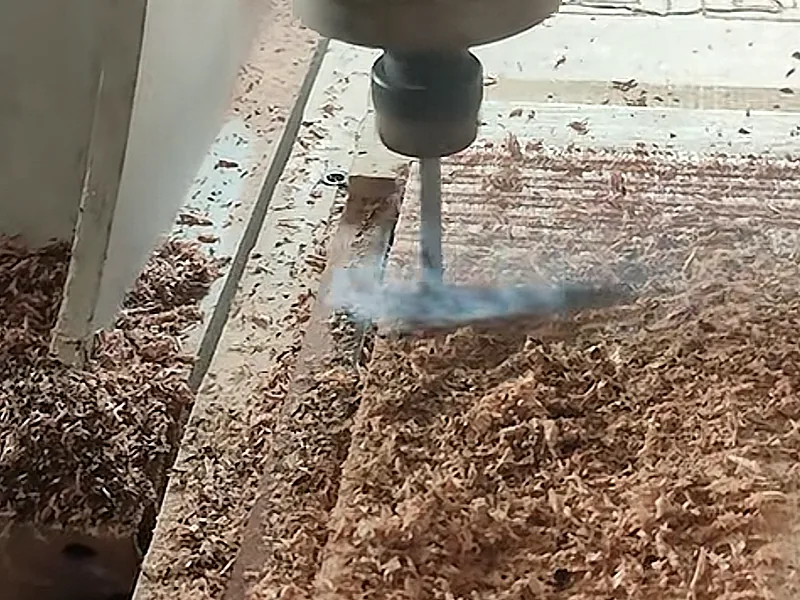
Observer les marques de brûlure avant de modifier les réglages
Une brûlure est un indice sur le fraisage, pas le diagnostic d’une cause unique. Utilisez la répartition des marques pour choisir la vérification suivante.
| Observation | Piste de diagnostic prioritaire | Vérification suivante | Première action contrôlée |
|---|---|---|---|
| Une trace sombre suit la majeure partie d’une coupe droite et les déchets sont surtout de la poussière fine | L’arête peut frotter parce que l’épaisseur du copeau est trop faible | Avance réelle, vitesse de rotation réelle, arêtes participant à la coupe et état de l’outil | Maintenir les autres paramètres et tester soit l’avance, soit la vitesse de rotation |
| Un procédé auparavant propre brûle désormais le bois et l’arête porte des dépôts de résine | Les dépôts ou l’usure de l’arête peuvent accroître le frottement et obstruer la goujure | État de l’arête nettoyée et comparaison avec un outil reconnu en bon état | Nettoyer et examiner avant de modifier les paramètres |
| La marque est plus sombre dans les angles intérieurs, les plongées, les entrées ou les pauses | Un arrêt local ou une décélération de la commande peut allonger le temps de contact | Mouvement réel à l’emplacement marqué | Supprimer une pause inutile ou revoir le mouvement d’entrée ou la trajectoire |
| Une rainure ou une poche fermée brûle davantage à mesure qu’elle s’approfondit | Des copeaux peuvent rester emprisonnés et être recoupés | Trajet des copeaux, aspiration, sens d’hélice et ouverture de la poche | Corriger l’évacuation des copeaux avant de modifier plusieurs paramètres de mouvement |
| La brûlure commence lorsque l’outil rencontre une surépaisseur importante ou irrégulière | L’engagement peut surcharger la coupe ou ralentir le mouvement réel | Surépaisseur restante, profondeur de passe, engagement radial, bruit et charge machine | Ébaucher plus près de la cote finale ou répartir l’enlèvement en passes adaptées |
| La brûlure accompagne des vibrations, du broutement, une variation de tonalité ou une profondeur irrégulière | Le maintien de l’outil, le faux-rond, le bridage ou un outil endommagé peuvent être en cause | Fraise, pince, écrou, cône, bridage et contrôle qualifié du faux-rond | Corriger l’état mécanique avant d’affiner les paramètres |
Si plusieurs phénomènes se combinent, vérifiez le maintien de l’outil et la fixation de la pièce avant de tester un paramètre.
La fraise forme-t-elle des copeaux ou réduit-elle le bois en poussière par frottement ?
Si la brûlure suit l’essentiel de la coupe et que les déchets ressemblent davantage à de la poudre qu’à des copeaux, vérifiez l’épaisseur du copeau avant de ralentir la machine. Une arête qui avance trop peu à chaque tour peut frotter plus longtemps sur la même surface. Une plus grande part de l’énergie de coupe se transforme alors en chaleur. Les recommandations d’atelier pour les tables de défonceuse citent également une avance lente parmi les causes possibles de brûlure.
La charge par dent décrit la matière enlevée par chaque arête participante à chaque tour :
charge par dent = vitesse d’avance / (RPM x arêtes participant à la coupe)
La formule indique le sens des variations, sans fournir un réglage transposable. Augmenter l’avance sans changer la vitesse de rotation ni la fraise accroît la charge nominale par dent. Augmenter la vitesse de rotation à avance constante la diminue. À avance et vitesse de rotation identiques, un outil à deux arêtes répartit aussi l’avance entre davantage de passages d’arêtes qu’un outil à une arête. Partez des recommandations correspondant à la fraise, au matériau et à l’engagement réels, puis vérifiez les limites de la machine et du bridage.
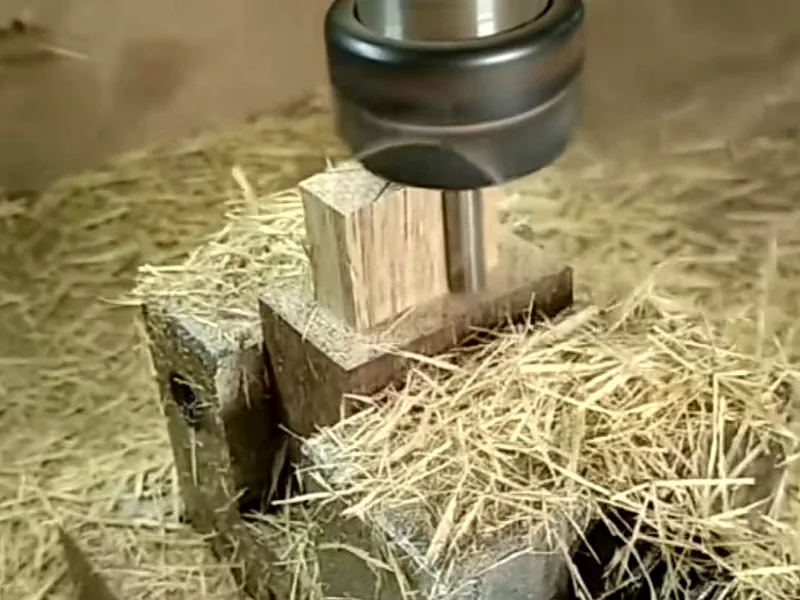
Faites l’essai dans le matériau réel en consignant le montage. Recherchez le passage de la poudre à des copeaux formés, un bruit plus régulier et une arête de pièce plus nette, sans charge machine excessive.
Modifiez d’abord soit l’avance, soit la vitesse de rotation, pas les deux, et conservez le reste du montage pour identifier ce qui a amélioré la coupe.
Une plus grande épaisseur de copeau n’est pas automatiquement plus sûre. Une épaisseur excessive augmente l’effort de coupe et peut provoquer du broutement, une flexion, une mauvaise finition, une perte de position ou une rupture d’outil. Une défonceuse industrielle lourde et une machine légère peuvent atteindre ces limites à des niveaux très différents. La plage exploitable dépend de l’ensemble du système de coupe, pas de la formule seule.
Un procédé auparavant propre commence-t-il à brûler le bois ?
Lorsque les mêmes programme, matériau et montage donnaient auparavant une coupe propre, examinez l’arête avant de revoir le procédé. La résine et les résidus de colle peuvent recouvrir l’arête ou rétrécir la goujure. Une arête émoussée ou ébréchée exige davantage d’effort pour enlever la même quantité de matière. Ces deux états accroissent le frottement et peuvent dégrader l’évacuation.
Arrêtez la broche, consignez la machine et laissez refroidir l’outil. Retirez la fraise selon la procédure sûre de changement d’outil de l’atelier. Sous un bon éclairage, recherchez un film de résine, des arêtes arrondies, des éclats, des fissures, de la matière tassée dans la goujure et des salissures sur la queue ou la pince. Une modification du bruit, une résistance croissante à la coupe ou une finition dégradée renforcent l’hypothèse d’un problème d’arête ou de maintien, sans identifier à elles seules le défaut.
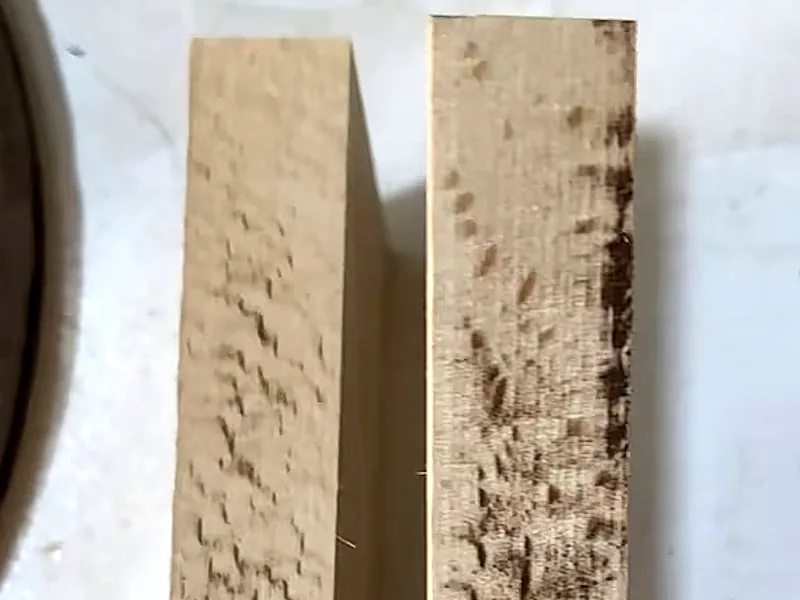
Nettoyez avec un produit et une brosse compatibles avec le matériau de la fraise, le brasage, les guides et le revêtement. Le but est de dégager l’arête, pas de la polir ni de la réaffûter. Suivez les consignes d’entretien de l’outil et distinguez le nettoyage courant de l’affûtage qualifié ou de la réparation d’arête.
Ne répétez l’essai de référence que si l’outil et le porte-outil sont utilisables. Si le nettoyage rétablit la formation des copeaux et la finition, consignez le dépôt comme variable corrigée. Si l’arête nettoyée reste endommagée ou coupe mal, faites appel à un service d’affûtage qualifié lorsque la géométrie le permet, ou remplacez l’outil. Ne compensez pas une arête endommagée en poussant l’avance ou la vitesse de rotation jusqu’à obtenir une surface apparemment acceptable.
Les brûlures se concentrent-elles dans les angles, les plongées ou les pauses ?
Des brûlures limitées aux angles intérieurs, aux petits rayons, aux plongées, aux entrées ou à un arrêt programmé indiquent d’abord un problème local de mouvement plutôt qu’un problème général d’avance. L’avance programmée en ligne droite peut sembler raisonnable alors que la commande ralentit fortement l’outil à un endroit. L’arête multiplie alors les contacts sur une plus courte distance, augmentant le temps de séjour sur la trajectoire et la chaleur.
Reportez la brûlure sur la trajectoire. Vérifiez la méthode d’entrée, l’approche, la plongée ou la rampe, le rayon d’angle, les raccordements, le mouvement minimal dans l’angle et toute pause volontaire. Écoutez si la tonalité change au même endroit. Si la marque et le ralentissement se répètent aux mêmes coordonnées, leur localisation est plus révélatrice que la valeur générale d’avance affichée.
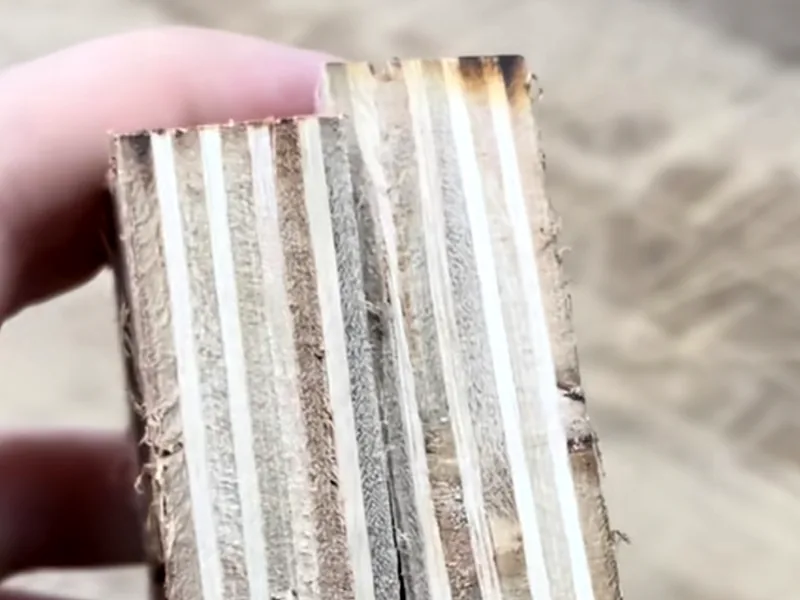
Modifiez d’abord la trajectoire locale. Supprimez un arrêt inutile, utilisez une stratégie d’entrée compatible avec l’outil ou adoucissez une transition, puis reproduisez le même détail repéré sur une chute. Conservez la fraise, l’avance, la vitesse de rotation, l’engagement, l’aspiration et le bridage pour que l’essai reste interprétable.
Vérifiez le mouvement corrigé au regard des limites de la commande, de l’outil et du bridage : réduire le temps de séjour ne doit pas créer une coupe brutale ou surchargée.
La coupe brûle-t-elle davantage dans une rainure ou une poche ?
Si un profil ouvert se coupe proprement mais qu’une rainure ou une poche chauffe ou s’assombrit avec la profondeur, examinez l’évacuation des copeaux. La charge nominale par dent peut être plausible alors que des copeaux restent dans le canal. La fraise recoupe alors des déchets chauds au lieu d’attaquer de la matière neuve, et les copeaux tassés réduisent l’espace disponible pour évacuer les suivants.
Après une passe d’essai réalisée en sécurité, observez où les copeaux sont réellement allés. Examinez l’intérieur de la poche, les abords de la goujure et le trajet d’aspiration. Comparez quantité et forme des déchets entre coupe ouverte et coupe confinée. Vérifiez que l’aspiration atteint la zone de coupe et que la goujure pousse les copeaux vers une sortie, plutôt que plus profondément dans la pièce.
Si l’aspiration ou le flux d’air sont insuffisants, corrigez d’abord ce trajet et répétez la même passe. Si la géométrie dirige les copeaux dans le mauvais sens pour cette coupe, testez ensuite une géométrie ou une trajectoire leur offrant une véritable sortie.
Les géométries à évacuation vers le haut, vers le bas et à compression imposent un compromis. Le sens qui dégage une rainure fermée ne protège pas forcément la face à finir et peut modifier l’effort de maintien nécessaire. L’ouverture de la coupe, le matériau, la profondeur, les exigences des faces supérieure et inférieure et le bridage déterminent le sens utile. Une « meilleure évacuation » n’autorise pas à négliger ces contraintes.
Une surépaisseur ou un engagement excessifs surchargent-ils la fraise ?
Une brûlure lors d’une entrée fortement chargée, sur une surépaisseur irrégulière ou dans une zone de contact large oriente le diagnostic vers l’engagement. Une passe de finition ne peut pas finir proprement si elle réalise inopinément du travail d’ébauche. Un engagement élevé peut accroître l’effort, ralentir le mouvement réel, remplir la goujure et laisser l’arête frotter lorsque la machine ne maintient pas le mouvement demandé.
Mesurez la surépaisseur restante au lieu de vous fier à l’allocation d’ébauche prévue. Vérifiez la profondeur axiale, l’engagement radial, la longueur d’arête, le porte-à-faux, la charge de broche, le bridage et le bruit lorsque la zone chargée entre en coupe. Si seule la zone de forte surépaisseur brûle, modifier globalement la vitesse de rotation peut masquer le problème de trajectoire sans le résoudre.
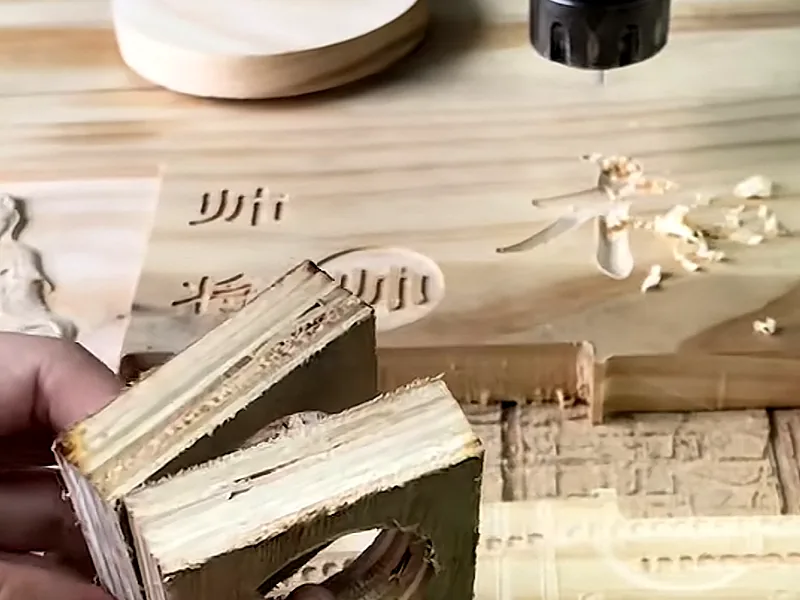
Ébauchez plus près du tracé final ou répartissez l’enlèvement en passes adaptées. Laissez une faible surépaisseur de finition régulière afin que la dernière passe présente un engagement prévisible. Ne changez rien d’autre à l’essai de finition.
Choisissez profondeur de passe et surépaisseur selon les recommandations du fabricant pour le matériau et la capacité machine disponible. Une passe peu profonde peut encore frotter si le copeau est trop mince : moins profond ne signifie donc pas automatiquement moins chaud.
Quand changer de géométrie ou de sens d’hélice ?
Changez de géométrie lorsque les observations désignent le sens d’évacuation, la maîtrise de la face à finir ou l’entrée de l’arête. Une autre fraise ne nettoiera pas une pince sale, ne réparera pas une arête ébréchée, ne supprimera pas une pause programmée et ne régularisera pas une surépaisseur irrégulière.
Faites des essais identifiés sur des chutes lorsque les brûlures varient entre rainure et profil, selon le fil du bois, la face ou le sens de coupe. Maintenez autant que possible l’état de la fraise, l’avance, la vitesse de rotation, l’engagement, le bridage et la forme de la trajectoire. Comparez sortie des copeaux, finition des deux faces, arrachements, stabilité du maintien, bruit et marques thermiques.
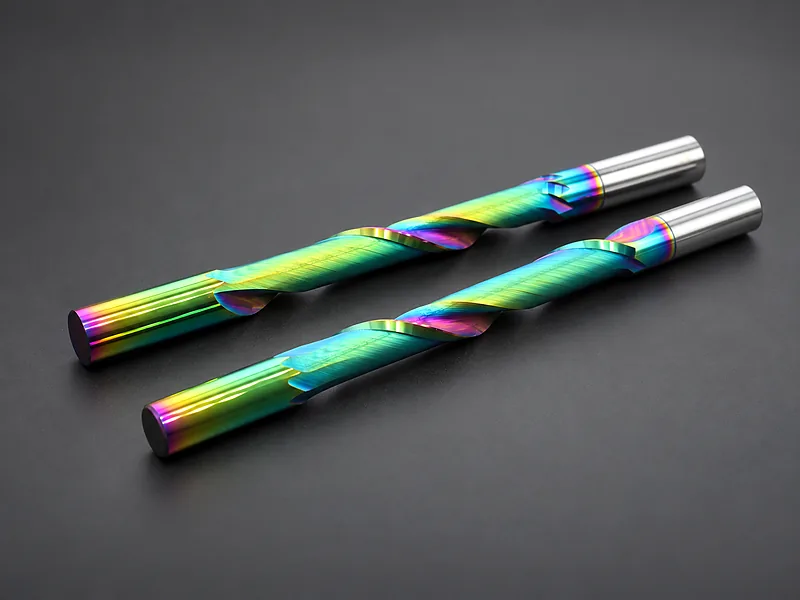
Les fraises à bois à évacuation vers le haut ou vers le bas diffèrent par leur tendance à diriger les copeaux, pas par un classement fixe de qualité. Les trajectoires en avalant et en opposition modifient l’entrée de l’arête dans la matière, mais la structure du bois, le fil, la commande de mouvement, le bridage et le type de coupe peuvent inverser la préférence pratique. Un résultat obtenu sur une planche, une défonceuse ou un bord ouvert ne constitue pas une règle pour un panneau stratifié ou une poche fermée.
Adaptez la géométrie au matériau, au type de coupe, à la face à finir et au trajet des copeaux. Confirmez les dimensions et la compatibilité machine avant de monter une fraise de remplacement.
Le bruit et les marques irrégulières révèlent-ils un problème mécanique ?
L’apparition de vibrations, de broutement, de sifflements, de claquements, d’une profondeur irrégulière ou de marques inégales le long de la coupe justifie l’arrêt et l’examen du montage. Un faux-rond, un mauvais serrage de pince, des débris dans le cône, une fraise déséquilibrée ou endommagée, une pièce mobile ou un bridage desserré peuvent répartir inégalement le travail entre les arêtes. Une arête peut porter l’essentiel de la charge tandis qu’une autre frotte.
Ne cherchez pas à compenser de fortes vibrations par les réglages. Arrêtez l’opération et examinez fraise, pince, écrou, cône, position de la queue, état de la broche et bridage. Utilisez la méthode qualifiée de contrôle du faux-rond de l’atelier et la spécification de la machine ou du porte-outil. Un outil et un porte-outil reconnus en bon état peuvent aider à isoler la variable si la comparaison est sûre et contrôlée.
Corrigez l’état mécanique avant de modifier l’avance ou la vitesse de rotation. Sinon, un changement de paramètre peut atténuer le symptôme tout en laissant subsister un risque pour le maintien de l’outil, la précision, la broche ou la fixation de la pièce.
Le bruit déclenche une inspection ; il ne constitue pas à lui seul un instrument de diagnostic. Appliquez la tolérance de faux-rond correspondant à la machine, au porte-outil, à l’outil et à la finition requise.
Que révèle réellement un corps de fraise assombri ?
Un corps d’outil sombre sans brûlures sur la pièce ne prouve pas une défaillance thermique de l’arête. La résine peut cuire sur le corps et l’acier se décolorer autrement qu’une arête carbure. L’aspect peut justifier nettoyage et inspection, mais ne fournit pas une mesure de température.
Nettoyez le corps par une méthode compatible, puis examinez l’arête, la goujure, le brasage ou le revêtement, la queue et les performances de coupe. Comparez l’état avant et après nettoyage. Si la pièce reste propre, l’arête intacte et les performances stables, le corps sombre ne suffisait pas à justifier une révision du procédé.
Si l’arête est ébréchée, fissurée, arrondie ou coupe toujours mal après nettoyage, retirez l’outil du service pour une évaluation qualifiée. Ne déclarez pas un outil sûr à partir d’une photographie et ne déduisez pas une température d’un nuancier. Les éléments pertinents sont l’état complet de l’outil et le résultat de coupe.
Rechercher la panne en modifiant une seule variable à la fois
Consignez la situation de référence avant toute correction. Notez le matériau et l’état du panneau, l’identité de la fraise, le nombre de goujures, la géométrie, le porte-à-faux, l’âge ou l’historique d’utilisation, l’avance et la vitesse de rotation réelles, la profondeur, l’engagement radial, la trajectoire, le bridage, l’aspiration, l’emplacement des brûlures, la forme des copeaux, le bruit et l’état de surface obtenu.
- Sécurisez l’outil et la pièce ; nettoyez et examinez la fraise et la pince.
- Rapprochez la localisation des brûlures et les déchets du tableau ci-dessus, puis vérifiez le mouvement réel à cet endroit.
- Corrigez le problème identifié d’évacuation, de surépaisseur ou de mécanique avant de le compenser par l’avance ou la vitesse de rotation.
- Testez une seule modification sur une chute identifiée et comparez copeaux, bruit, charge, finition et marques de brûlure à la référence.
Arrêtez l’essai si la charge augmente anormalement, si le bruit ou les vibrations deviennent importants, si l’outil ou le porte-outil présente des dommages, si la pièce bouge ou si la comparaison ne peut pas être réalisée en sécurité. Revenez au dernier état de référence utilisable. L’objectif n’est pas l’avance maximale ni la vitesse de rotation minimale, mais l’identification du mécanisme et la documentation d’une coupe stable pour cette fraise, ce matériau, cette trajectoire et cette machine.