










Quemaduras al fresar madera: encuentre la causa a partir del patrón
Las quemaduras al fresar indican que el calor se acumula más deprisa de lo que el corte puede formar y evacuar viruta. Ese calor puede proceder de una relación avance/RPM baja, pero también de resina en el filo, una fresa dañada, viruta atrapada, contacto excesivo, una esquina lenta o un problema mecánico. No cambie todos los ajustes a la vez.
Compruebe primero tres cosas. Detenga la máquina e inspeccione la fresa y la pinza. Observe los residuos y marque dónde aparece la quemadura. Después verifique el avance y las RPM reales en ese punto, incluidas las ralentizaciones en esquinas, las penetraciones o las pausas. Esas observaciones determinan qué variable merece la primera prueba.
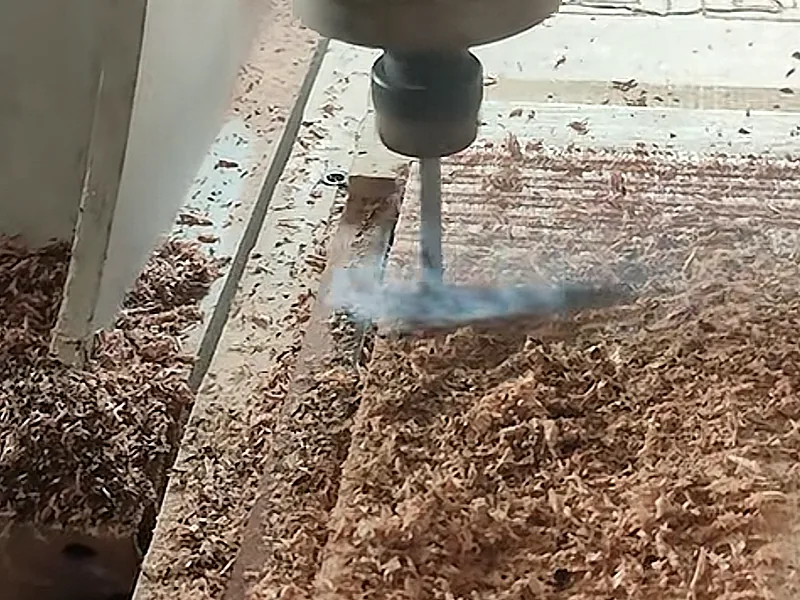
Interprete el patrón de quemadura antes de cambiar ajustes
Una quemadura orienta la investigación, pero no identifica una causa única. Utilice su patrón para elegir la siguiente comprobación.
| Qué se observa | Principal hipótesis de diagnóstico | Qué comprobar después | Primera medida controlada |
|---|---|---|---|
| Un rastro oscuro sigue la mayor parte de un corte recto y los residuos son principalmente polvo fino | El filo puede estar frotando porque el espesor de viruta es demasiado pequeño | Avance real, RPM reales, filos que participan y estado de la herramienta | Mantenga todo lo demás constante y pruebe a cambiar el avance o las RPM |
| Un proceso que antes cortaba limpiamente ahora quema y el filo presenta depósitos de resina | La acumulación o el desgaste del filo pueden aumentar la fricción y bloquear el canal | Estado del filo limpio y comparación con una herramienta de buen estado conocido | Limpie e inspeccione antes de cambiar parámetros |
| La marca es más oscura en esquinas interiores, penetraciones, entradas o pausas | Una permanencia local o la deceleración del control pueden aumentar el tiempo de contacto | Movimiento real en el punto marcado | Elimine una pausa innecesaria o revise el movimiento de entrada o la trayectoria |
| Una ranura ciega o cavidad quema más al aumentar la profundidad | La viruta puede quedar atrapada y volver a cortarse | Salida de viruta, aspiración, dirección de los canales y apertura de la cavidad | Corrija la retirada de viruta antes de cambiar varios valores de movimiento |
| La quemadura comienza donde la herramienta encuentra mucho material o un sobrematerial irregular | El contacto puede sobrecargar el corte o ralentizar el movimiento real | Material restante, profundidad de pasada, contacto radial, sonido y carga de la máquina | Desbaste más cerca de la forma final o divida la retirada de material en pasadas adecuadas |
| La quemadura aparece con vibración, traqueteo, cambios de tono o profundidad irregular | Pueden intervenir la sujeción, el descentramiento, la fijación de la pieza o daños de la herramienta | Fresa, pinza, tuerca, cono, fijación de la pieza y comprobación cualificada del descentramiento | Corrija el estado mecánico antes de ajustar parámetros |
Si aparecen varios patrones a la vez, compruebe la sujeción de la herramienta y la seguridad de la pieza antes de probar parámetros.
¿La fresa corta viruta o frota la madera hasta convertirla en polvo?
Si la quemadura sigue casi todo el corte y los residuos parecen polvo más que viruta, compruebe el espesor de viruta antes de ralentizar la máquina. Un filo que avanza demasiado poco por revolución puede pasar más tiempo frotando la misma superficie. Esto transforma más energía de corte en calor. Las recomendaciones de taller para mesas de fresado también identifican el avance lento como posible causa de quemaduras.
La carga de viruta describe el material retirado por cada filo participante en una revolución:
carga de viruta = velocidad de avance / (RPM x filos participantes)
La fórmula describe una tendencia y no proporciona un ajuste transferible. Si aumenta el avance manteniendo las RPM y la fresa, aumenta la carga nominal de viruta. Si aumenta las RPM manteniendo el avance, disminuye. Una herramienta de dos filos también reparte el avance entre más acciones de corte que una de un filo al mismo avance y RPM. Empiece con las recomendaciones de aplicación para la fresa, el material y el contacto concretos, y compruebe después los límites de la máquina y de la fijación.
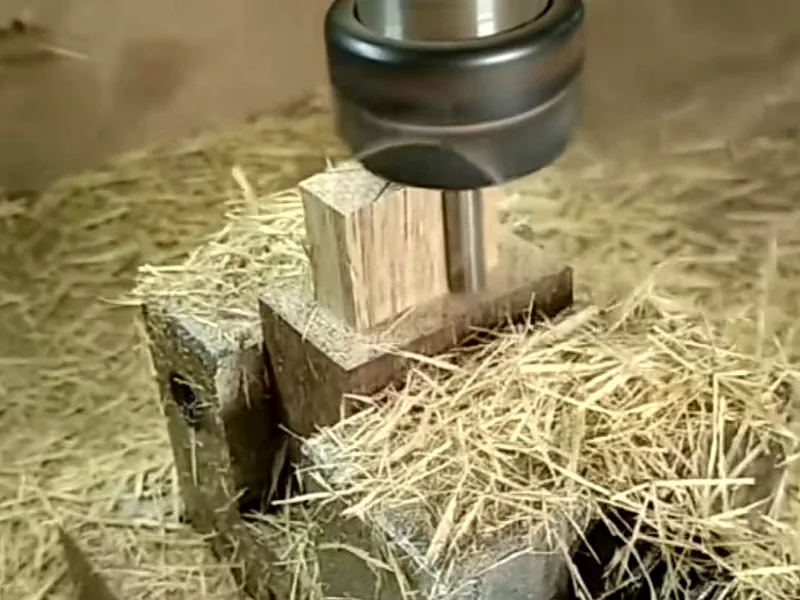
Pruebe en el material real y registre el montaje. Busque una transición de polvo a viruta formada, un sonido más uniforme y un borde más limpio sin carga excesiva de la máquina.
Cambie primero el avance o las RPM, no ambos, y mantenga el resto del montaje para poder identificar qué ayudó.
Un mayor espesor de viruta no es automáticamente más seguro. Si es excesivo, aumenta la fuerza de corte y puede provocar vibración autoexcitada, flexión, mal acabado, pérdida de posición o fallo de la herramienta. Un router industrial pesado y una máquina ligera pueden alcanzar esos límites en puntos muy diferentes. El intervalo útil pertenece al sistema de corte completo, no solo a la fórmula.
¿Un proceso que antes cortaba limpiamente ha empezado a quemar?
Cuando el mismo programa, material y montaje cortaban limpiamente, inspeccione el filo antes de reformular el proceso. La resina acumulada y los residuos de adhesivo pueden recubrir el filo o estrechar el canal. Un filo desafilado o astillado necesita más fuerza para retirar el mismo material. Ambas condiciones aumentan la fricción y pueden empeorar la evacuación.
Detenga el husillo, aísle la máquina y deje enfriar la herramienta. Retire la fresa siguiendo el procedimiento seguro de cambio del taller. Con buena iluminación, busque películas de resina, filos redondeados, astillamientos, grietas, material acumulado en el canal y contaminación en el mango o la pinza. Un cambio de sonido, una resistencia creciente al corte o un peor acabado refuerzan la sospecha de un problema de filo o sujeción, pero ninguno identifica por sí solo el fallo.
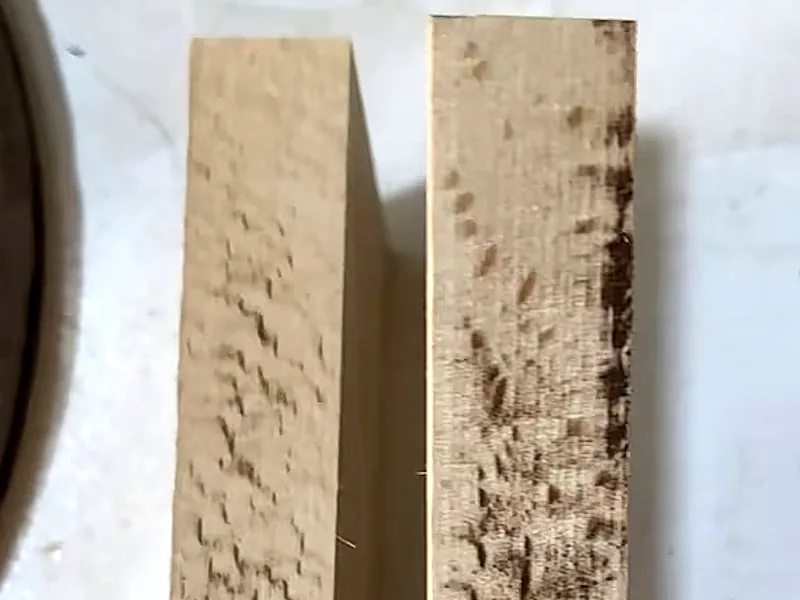
Limpie con un producto y un cepillo compatibles con el material de la fresa, la soldadura fuerte, las guías y el recubrimiento. El objetivo es descubrir el filo, no pulirlo ni reafilarlo. Siga las instrucciones de mantenimiento y distinga la limpieza habitual del afilado o la reparación del filo por personal cualificado.
Repita la prueba de referencia únicamente si la herramienta y el portaherramientas están en condiciones de servicio. Si la limpieza restablece la formación de viruta y el acabado, registre los depósitos como variable corregida. Si el filo limpio sigue dañado o corta mal, utilice un servicio de afilado cualificado cuando la geometría lo permita o sustituya la herramienta. No compense un filo dañado aumentando el avance o las RPM hasta obtener una superficie aparentemente aceptable.
¿Las quemaduras se concentran en esquinas, penetraciones o pausas?
Las quemaduras que aparecen solo en esquinas interiores, radios pequeños, penetraciones, entradas o un punto de parada programado indican primero un problema local de movimiento, antes que uno global de avance. El avance rectilíneo programado puede parecer razonable mientras el control ralentiza bruscamente la herramienta en un punto. El filo realiza entonces más contactos sobre una distancia menor, aumentando la permanencia en la trayectoria y el calor.
Sitúe la quemadura sobre la trayectoria. Compruebe el método de entrada, la aproximación, la penetración o rampa, el radio de esquina, las uniones de trayectoria, el movimiento mínimo en la esquina y cualquier pausa deliberada. Escuche si cambia el tono en ese mismo punto. Si la marca y la ralentización se repiten en las mismas coordenadas, la ubicación tiene más valor diagnóstico que el campo general de avance.
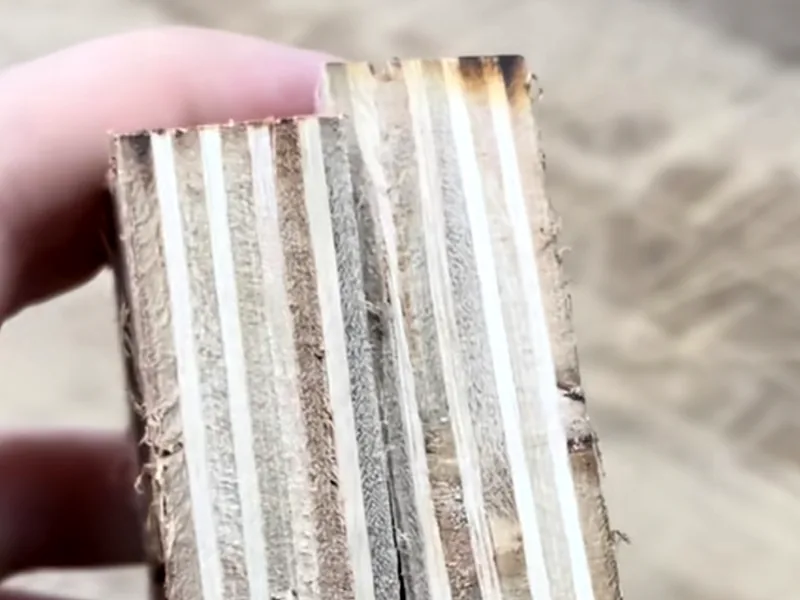
Cambie primero la trayectoria local. Elimine una permanencia innecesaria, utilice una entrada admitida por la herramienta o suavice una transición; después repita el mismo elemento marcado en material de descarte. Mantenga fresa, avance, RPM, contacto, aspiración y fijación para que la prueba siga teniendo sentido.
Compruebe el movimiento revisado según los límites del control, la herramienta y la fijación: reducir la permanencia no debe crear un corte brusco o sobrecargado.
¿El corte quema más dentro de una ranura o cavidad?
Si un perfil abierto sale limpio pero una ranura o cavidad se calienta u oscurece al profundizar, inspeccione la evacuación de viruta. La carga nominal puede ser razonable mientras la viruta permanece en el canal. La fresa vuelve entonces a cortar residuos calientes en lugar de material nuevo, y la viruta compactada reduce el espacio de salida para la nueva.
Después de una pasada de prueba segura, inspeccione dónde fue realmente la viruta. Mire dentro de la cavidad, alrededor del canal y a lo largo del recorrido de aspiración. Compare la cantidad y forma de residuos del corte abierto y del confinado. Compruebe si la aspiración alcanza la zona de corte y si el canal dirige la viruta hacia una salida o hacia el interior de la pieza.
Si la aspiración o el flujo de aire son insuficientes, corrija primero ese recorrido y repita la misma pasada. Si la geometría envía la viruta en una dirección inadecuada, pruebe después un cambio de geometría o trayectoria que le proporcione una salida real.
Las geometrías de corte ascendente, descendente y de compresión implican compromisos. La dirección que vacía una ranura ciega puede no proteger la cara de acabado requerida o puede modificar las exigencias de sujeción vertical. La apertura del corte, el material, la profundidad, los requisitos de ambas caras y la fijación determinan la dirección adecuada. «Mejor evacuación» no autoriza a ignorar esas restricciones.
¿El exceso de material o de contacto sobrecarga la fresa?
Una quemadura en una entrada exigente, una acumulación irregular de material o una zona amplia de contacto apunta al contacto de corte. Una pasada de acabado no puede terminar limpiamente si realiza inesperadamente trabajo de desbaste. Un contacto elevado puede aumentar la fuerza, ralentizar la trayectoria real, llenar el canal y dejar el filo frotando cuando la máquina no mantiene el movimiento ordenado.
Mida el material restante en lugar de confiar en el sobrematerial previsto tras el desbaste. Compruebe profundidad axial, contacto radial, longitud del filo, voladizo, carga del husillo, fijación y sonido cuando la zona de mayor material entra en corte. Si solo se quema esa zona, cambiar un valor global de RPM puede ocultar el problema de trayectoria sin corregirlo.
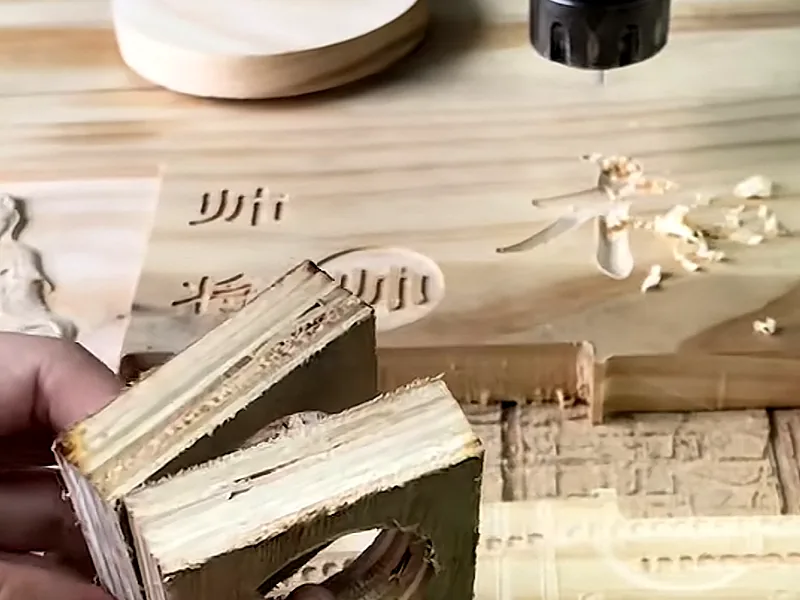
Desbaste más cerca de la línea final o divida la retirada en pasadas adecuadas. Deje un sobrematerial pequeño y uniforme para que la pasada final encuentre un contacto previsible. Mantenga sin cambios el resto de la prueba de acabado.
Elija la profundidad de pasada y el sobrematerial según las recomendaciones del fabricante para el material y la capacidad disponible. Una pasada poco profunda todavía puede frotar si el espesor de viruta es demasiado bajo, por lo que menor profundidad no significa automáticamente menor temperatura.
¿Cuándo cambiar la geometría o la dirección de los canales?
Cambie la geometría cuando las observaciones apunten a la dirección de la viruta, al control de la cara de acabado o a la entrada del filo. Otra fresa no limpiará una pinza sucia, reparará un filo astillado, eliminará una pausa programada ni uniformará un sobrematerial irregular.
Realice pruebas en retales identificados cuando la quemadura cambie entre ranura y perfil, dirección de la fibra, cara superficial o dirección de corte. Mantenga constantes, cuando sea posible, estado de la fresa, avance, RPM, contacto, fijación y forma de trayectoria. Compare salida de viruta, acabado superior e inferior, desgarros, estabilidad de la sujeción, sonido y marcas térmicas.
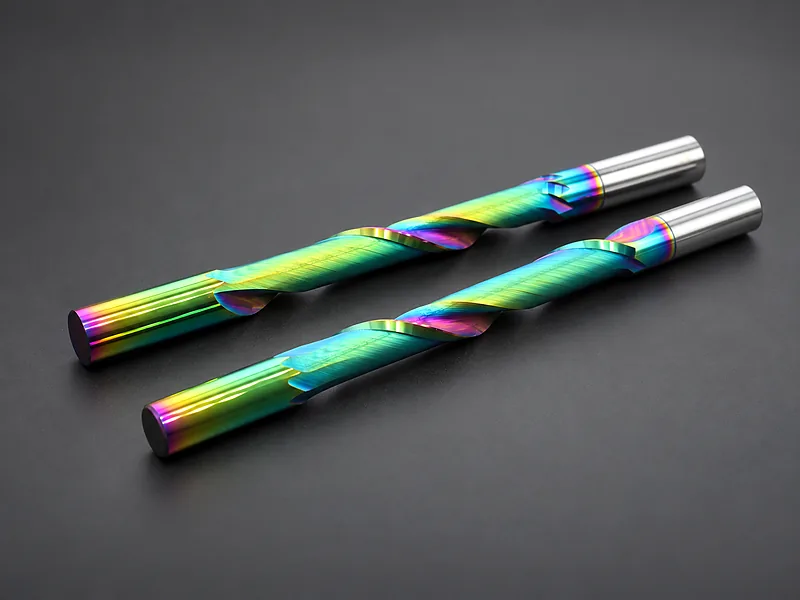
Las fresas para madera de corte ascendente y descendente difieren en la tendencia del flujo de viruta, no en una clasificación fija de calidad. Las trayectorias en concordancia y oposición cambian cómo entra el filo, pero la estructura de la madera, la fibra, el control del movimiento, la fijación y el tipo de corte pueden invertir la preferencia práctica. El resultado de una tabla, un router o un borde abierto no constituye una regla para un panel laminado o una cavidad ciega.
Adapte la geometría al material, tipo de corte, cara de acabado requerida y salida de viruta. Confirme dimensiones y compatibilidad con la máquina antes de montar un recambio.
¿El ruido y las marcas desiguales apuntan al montaje mecánico?
La aparición de vibración, traqueteo, silbidos, golpeteos, profundidad irregular o marcas desiguales alrededor del corte exige detenerse e inspeccionar el montaje. El descentramiento, un agarre deficiente de la pinza, residuos en el cono, una fresa desequilibrada o dañada, el movimiento de la pieza o una fijación floja pueden hacer que los filos trabajen de forma desigual. Un filo puede soportar casi toda la carga mientras otro frota.
No intente compensar una vibración intensa mediante ajustes. Detenga el trabajo e inspeccione fresa, pinza, tuerca, cono, asiento del mango, estado del husillo y fijación. Utilice el método cualificado de medición del descentramiento del taller y la especificación de la máquina o del portaherramientas. Una herramienta y un portaherramientas de buen estado conocido pueden ayudar a aislar la variable si la comparación es segura y controlada.
Corrija el estado mecánico antes de cambiar el avance o las RPM. De lo contrario, un cambio de parámetros puede reducir el síntoma manteniendo el riesgo para la retención de la herramienta, la precisión, el husillo o la seguridad de la pieza.
El sonido es una señal para inspeccionar, no un instrumento diagnóstico por sí solo. Utilice la tolerancia de descentramiento aplicable a la máquina, portaherramientas, herramienta y acabado requerido.
¿Qué indica realmente un cuerpo de fresa oscurecido?
Un cuerpo oscuro sin quemaduras en la pieza no demuestra que el filo haya fallado por calor. La resina puede quedar cocida sobre el cuerpo y el acero puede decolorarse de manera diferente al filo de metal duro. El aspecto puede justificar limpieza e inspección, pero no proporciona una medición de temperatura.
Limpie el cuerpo mediante un método compatible y después inspeccione filo, canal, soldadura fuerte o recubrimiento, mango y rendimiento de corte. Compare el estado antes y después de limpiar. Si la pieza sigue limpia, el filo no está dañado y el rendimiento es estable, el cuerpo oscuro no era evidencia suficiente para reformular el proceso.
Si el filo está astillado, agrietado, redondeado o sigue cortando mal después de limpiar, retírelo del servicio para una evaluación cualificada. No declare segura una herramienta a partir de una fotografía ni deduzca una temperatura de una carta de colores. La evidencia relevante es el estado completo de la herramienta y el resultado del corte.
Diagnostique una variable cada vez
Conserve la referencia inicial antes de corregir. Registre material y estado del tablero, identificación de la fresa, número de canales, geometría, voladizo, antigüedad o historial de uso, avance real, RPM reales, profundidad, contacto radial, trayectoria, fijación, aspiración, ubicación de la quemadura, forma de la viruta, sonido y resultado superficial.
- Asegure la herramienta y la pieza; limpie e inspeccione la fresa y la pinza.
- Relacione la ubicación de la quemadura y los residuos con la tabla anterior y después verifique el movimiento real en ese punto.
- Corrija el problema identificado de salida de viruta, sobrematerial o mecánica antes de compensar con avance o RPM.
- Pruebe un cambio en un retal identificado y compare viruta, sonido, carga, acabado y patrón de quemadura con la referencia inicial.
Detenga la prueba si la carga aumenta anormalmente, el ruido o la vibración se intensifican, la herramienta o el portaherramientas presentan daños, la pieza se mueve o no puede compararse con seguridad. Vuelva a la última condición de referencia apta para el servicio. El objetivo no es encontrar el avance más alto o las RPM más bajas posibles. Es identificar el mecanismo y documentar un corte estable para esta fresa, material, trayectoria y máquina.