










Фрезерование пазов концевой фрезой: вход, стружка и контроль размера
При фрезеровании паза концевая фреза находится между двумя стенками. В глухом пазу или при осевом углублении торцевые кромки формируют текущее дно. При проходе на ширину фрезы контакт полный, а путей выхода стружки меньше, чем при открытом боковом резании. Операция успешна, только если паз, фреза, вход, станок и отвод рассматриваются как система.
Не начинайте с копирования универсальной глубины резания. Начните с самого паза. Неглубокий сквозной паз с открытым входом отличается от глубокого глухого паза с заданным радиусом дна. После классификации элемента выберите проход на ширину фрезы, черновую и чистовую обработку меньшим диаметром, траекторию с контролируемым контактом или другой способ резания. Затем подтвердите выбранный маршрут на реальном станке.
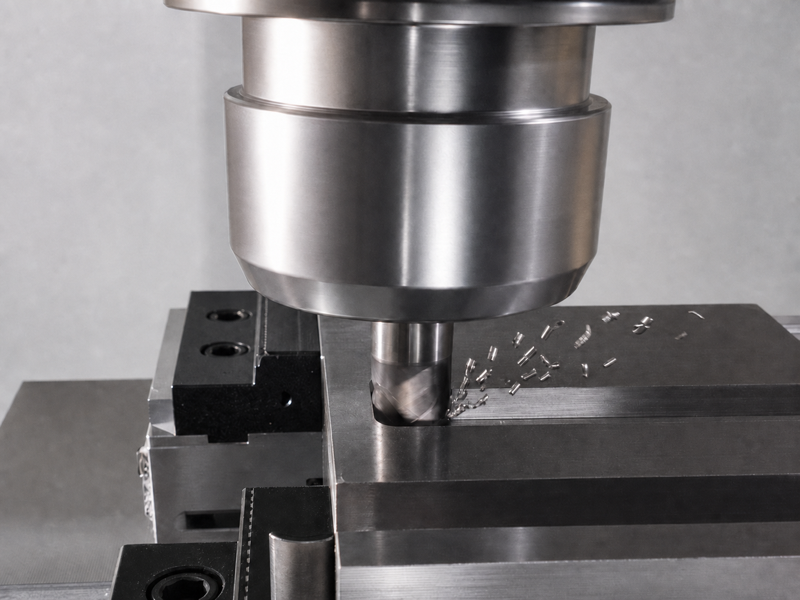
Опишите паз до выбора фрезы
«Паз» описывает форму, а не полный план обработки. Укажите на чертеже или в технологической карте следующие свойства:
- сквозной или глухой;
- открытый с края или закрытый с обоих концов;
- прямой, криволинейный или соединённый с карманом;
- полная глубина и доступ над элементом;
- допуск стенки, допуск расположения и требование к прямолинейности;
- плоское, радиусное или иначе нормированное дно;
- радиус в концах паза и в сопряжении стенки с дном;
- состояние припуска, материала и любые прерывистые поверхности;
- путь выхода стружки и поверхности, доступные для контроля.
Поисковый запрос может сокращать задачу до фрезерование паза концевой фрезой, но фраза не определяет маршрут. Его определяет геометрия.
Следующая схема служит отправной точкой, а не таблицей режимов:
| Наблюдаемое условие паза | Вариант маршрута для оценки | Что должен подтвердить пробный проход |
|---|---|---|
| Неглубокий паз, открытый конец, достаточный выход для стружки | Проход на ширину фрезы или черновая обработка меньшим диаметром | Стабильность нагрузки, ширина паза, положение траектории и качество стенок |
| Точная ширина или требование к поверхности стенки | Фреза меньшего диаметра с отдельными чистовыми проходами стенок | Припуск на каждую стенку, коррекция, симметрия стенок и конечная ширина |
| Закрытый паз без открытого входа | Проверенное наклонное или винтовое врезание, вертикальный вход фрезой с резанием центром либо доступ через предварительное отверстие | Нагрузку входа, след на дне, удаление стружки и зазор |
| Глубокий или узкий паз | Последовательные длины инструмента, черновая с контролируемым контактом или другой процесс | Досягаемость, прогиб, отвод стружки, форма стенки и состояние инструмента |
| Сквозной паз простой прямой формы | Концевая фреза, пазовая или дисковая фреза либо другой подходящий процесс | Заусенец, опору при выходе, ширину, поверхность и экономику цикла |
Маршрут также зависит от объема производства и риска. Ручной обходной прием может быть приемлем для одной ремонтной детали, но непригоден для серийного выпуска. Напротив, сложная траектория CAM может мало что дать для короткого открытого паза на жестком станке. Выберите наименее сложный маршрут, который позволяет выполнить чертеж и проверить результат.
Разделяйте ширину и положение. Паз правильной ширины может быть смещён относительно базы. Он также может быть правильно расположен на одном конце и уходить по длине. План контроля должен включать оба результата.
Почему полный паз сложен
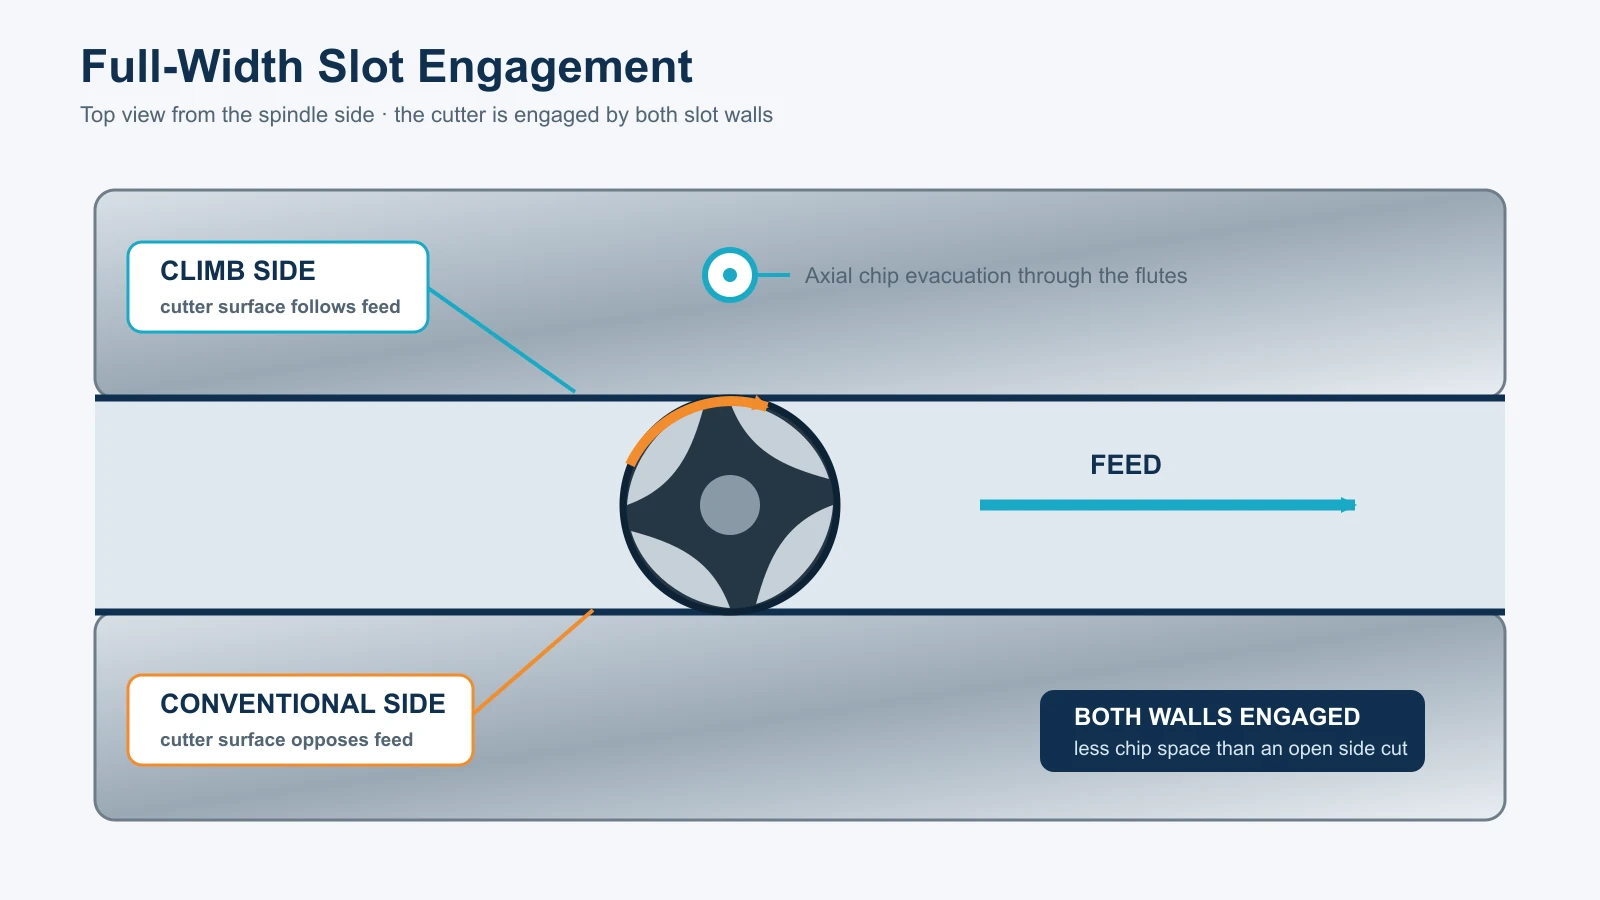
Полноширинное резание означает съем материала на весь номинальный диаметр фрезы. Одна сторона инструмента работает попутно, противоположная — встречно. Дуга контакта и одновременный контакт с двумя стенками создают иной случай нагружения, чем боковое фрезерование с одной открытой стороной.
Стружка формируется в только что созданном канале. При углублении стенки ограничивают боковой выход. Стружка циркулирует, повторно режется или уплотняется под канавками. В склонных к наросту материалах налипание меняет эффективную кромку и пространство. Нагрузка быстро растёт до поломки.
Число канавок входит в этот компромисс. Большее число может увеличить сечение сердцевины и количество режущих кромок, но уменьшает объем каждой канавки для стружки. Меньшее число дает больше пространства для стружки, однако само по себе не обеспечивает жесткости сборки или устойчивости резания. Пригодность числа канавок определяется диаметром, формой канавок, материалом инструмента, вылетом, материалом заготовки, диапазоном шпинделя и системой удаления стружки.
Биение нарушает номинальный баланс: один зуб снимает больше, сильнее нагружается и иначе оставляет след на стенке. Прогиб добавляет асимметрию. Противоположные силы не просто взаимно уничтожаются на идеальной оси, особенно при меняющемся контакте зубьев и движении станка, патрона и детали под нагрузкой.
Поэтому фреза с измеренным диаметром, равным номинальной ширине паза, не гарантирует нужный паз. Биение, прогиб, люфт станка, ошибка траектории, состояние кромки и повторное перерезание стружки могут менять ширину, форму стенок и положение. На податливом ручном станке или легком фрезерном станке инструмент также может уводить траекторию в сторону.
Осевой шаг определяет рабочую длину кромки и канавки ниже входа паза. Большая глубина увеличивает количество стружки в ограниченном пути. Меньший шаг не всегда безопасен при слишком малой подаче на зуб и трении либо оставшейся стружке. Полный режим должен опираться на данные модели и испытание.
Выберите маршрут черновой и чистовой обработки
Единственного правильного способа выборки паза нет. Выбор маршрута должен облегчать управление конечными размерами и удерживать стружкообразование и нагрузку в пределах возможностей сборки.
Когда можно рассматривать проход на ширину фрезы
Он наиболее прост при доступном пазе, эффективном отводе, жёстком станке и патроне, разрешённой для пазов фрезе и способности проверенной сборки выдержать ширину и поверхность. Открытый вход и малая глубина снимают часть ограничений, но не необходимость испытания.
Проверьте, может ли фреза сформировать требуемую геометрию дна и концов. Плоская концевая фреза оставляет сопряжение, определяемое ее углом; радиусный инструмент меняет переход между дном и стенкой. Фреза физически не может создать внутренний радиус меньше допускаемого ее геометрией.
Используйте данные именно для обработки пазов выбранным инструментом, а не параметры бокового фрезерования с той же страницы каталога. Полноширинный контакт меняет рекомендуемый рабочий диапазон. Если изготовитель не приводит данных для фактического материала, вылета или класса станка, получите рекомендации по применению либо подтвердите осторожно выбранный режим под контролем специалиста.
Когда отдельная чистовая стенок даёт больше контроля
Фреза меньшего диаметра обрабатывает середину, оставляя припуск на стенках и концах. Отдельные чистовые проходы задают каждую стенку и итоговую ширину. Это даёт управление коррекцией и более свободный выход стружки при чистовой обработке.
Этот способ не всегда лучше. Черновая траектория должна оставлять равномерный припуск, а чистовые проходы — снимать достаточно материала, чтобы избежать трения без резания. Порядок и направление чистовой обработки стенок могут влиять на усилие, заусенцы и измеренный результат. Если черновой паз заметно уходит в сторону, на одной стенке может остаться слишком мало припуска, а на другой — слишком много.
Запишите припуск каждой стенки и при оправданных допуске или ценности детали измерьте черновой паз до чистовой. Используйте реальный диаметр и контролируемую коррекцию. Половина разности номинального диаметра инструмента и ширины паза не исправляет автоматически биение, прогиб и геометрию станка.
В тонкой плите полноширинное резание может увлекать за собой или раскачивать заготовку даже при неглубоком пазе. Могут понадобиться опора снизу, жертвенный материал или другая последовательность резания. При планировании опор следует также учитывать фрагмент или полосу, освобождаемые сквозным пазом.
Когда контролируемый контакт или другая фреза меняют экономику
Траектория CAM может открыть паз при неполном радиальном контакте повторными дугами или трохоидальным движением. Это увеличивает пространство и ограничивает дугу контакта, но требует достаточной ширины, подходящей геометрии и проверки CAM. Также меняются длина пути, требования движения и чистовая стратегия.
Не называйте любую колеблющуюся траекторию «адаптивной», предполагая, что нагрузка контролируется. Проверьте фактический контакт при входе, прохождении углов, изменении направления и окончательной зачистке. Траектория с мягким резанием в средней части все равно может чрезмерно погрузить фрезу в переходной зоне.
Предварительное сверление или плунжерная черновая обработка снимают центральный материал, если инструмент и станок поддерживают подход. Близкие отверстия также создают прерывистый вход и гребешки с неравномерной нагрузкой. Сохраняйте чистовой припуск и проверяйте предназначение сверла или фрезы для движения.
Для прямых сквозных пазов пазовая или дисковая фреза может дать более короткую и жесткую схему обработки. Для глубоких элементов или сложной геометрии дна экономичнее могут оказаться последовательные инструменты, EDM или другой процесс. Ниже руководство возвращается к этой границе применения.
Выбирайте сборку, исходя из паза
Начните с ширины, дна и углов. Затем проверьте режущую длину и досягаемость. Канавки должны покрывать рабочую глубину без трения переходом к хвостовику, а вылет и установочная длина патрона должны быть минимально возможными.
Большая длина режущей части не равнозначна полезной жесткости. Уменьшенная шейка может обеспечивать зазор, но меньшее сечение меняет жесткость. Длинная канавка допускает больший осевой контакт, однако инструмент все равно может прогибаться под радиальными силами при обработке паза. Проверяйте точный чертеж, а не только общую длину.
Выбирайте канавки, кромку, основу и покрытие по материалу и пазовой операции. Место для стружки важно, но выбор не сводится к универсальному числу зубьев. Малые высокоскоростные фрезерные станки по алюминию, тяжёлые центры по стали и ручные ремонтные станки имеют разные пределы шпинделя, момента, отвода и жёсткости.
Первичный поиск семейства инструмента можно начать с твердосплавных концевых фрез. Страница подборки не подтверждает, что конкретная фреза может врезаться вертикально, обрабатывать паз с заданным контактом, достигать глубокого элемента или выдерживать указанный допуск. Эти решения принимайте по чертежу изделия и рекомендациям для конкретной модели.
Рассматривайте держатель и фрезу как единую сборку. Запишите тип держателя, состояние зажима, вылет и биение, измеренное в подходящей точке. Проверьте габариты держателя при подходе к пазу и на полной глубине. При глубокой обработке канавка может проходить свободно, тогда как держатель, гайка цанги или переход хвостовика касается стенки.
Проверьте и станок: диапазон и момент шпинделя, подачу, люфт или оси, возможности СОЖ и воздуха, ограждение, закрепление и жёсткость детали. Если что-то не поддерживает маршрут, измените маршрут до расчёта команд.
Рассматривайте вход как отдельную операцию
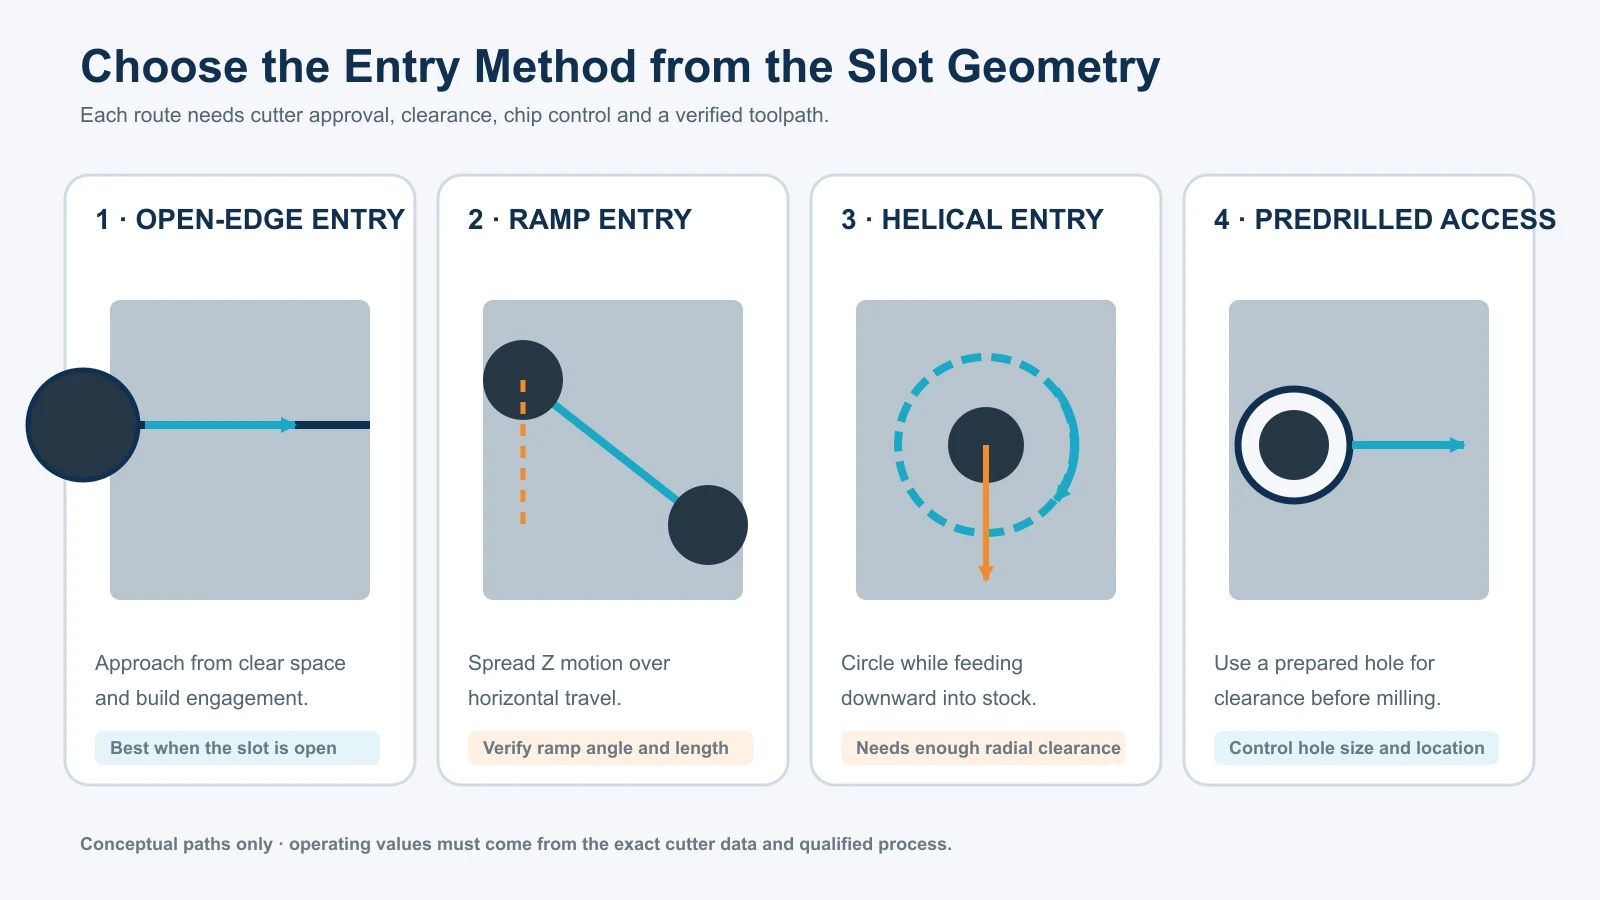
Условия усилия и образования стружки при входе часто отличаются от установившегося движения по пазу. Программа с допустимыми параметрами после входа все равно может привести к отказу при первом погружении.
Открытый вход обычно проще: фреза подходит из свободного пространства и постепенно увеличивает контакт. Проверьте место вокруг припуска, зажимов и отводов и отсутствие удара в неподдержанный угол.
Для вертикального врезания нужна концевая фреза с резанием центром и разрешенный режим погружения. «Резание центром» описывает геометрическую возможность, а не безопасность любой глубины или подачи врезания. В центре инструмента скорость резания приближается к нулю, стружкообразование отличается от периферии, а стружка должна выходить вверх по канавкам. Используйте разрешенные данные погружения и фактические возможности станка по осевому усилию и удалению стружки.
Наклонный вход распределяет движение Z по горизонтальному пути. Угол, определение подачи, направление и длина должны соответствовать фрезе и пазу. Короткий участок всё ещё даёт крутой вход. Возвратно-поступательный наклон при слабом отводе повторно проходит собственную стружку.
Для входа по винтовой линии необходимо достаточно места вокруг инструмента и проверенное условие центрального островка или перекрытия. В узком пазу места для винтовой траектории может не быть. Предварительное отверстие обеспечивает зазор, но его размер, положение, выход насквозь и переход к фрезерованию должны быть осознанно запрограммированы.
Названия CAM не доказывают пригодность. Смоделируйте реальный путь и проверьте отсчёт Z, коррекцию по центру или кромке, сторону входа, донный припуск и зазор патрона. Пазовая или контурная операция может по-разному отсчитывать верх, низ или центр фрезы. Холостой или покадровый прогон должен следовать безопасной процедуре с реальной геометрией сборки.
Совместно проверяйте стружку, команды и пробный проход
Получите скорость и подачу на зуб из данных точной фрезы для соответствующего паза. Затем рассчитайте команды в ясных единицах.
Для дюймовых единиц:
Частота вращения = (SFM × 3.82) ÷ диаметр фрезы в дюймах
В метрической системе:
Частота вращения = (1000 × скорость резания в м/мин) ÷ (π × диаметр фрезы в мм)
Минутная подача:
Минутная подача = частота вращения × фактическое число зубьев × подача на зуб
Если расчетная частота RPM превышает рабочий диапазон станка, используйте достижимую RPM и пересчитайте подачу стола. Также проверьте ограничения по крутящему моменту, мощности и подаче. После изменения RPM не оставляйте подачу стола прежней, если полученная подача на зуб специально не одобрена.
Задавайте осевой шаг, подачу наклонного или осевого входа и контролируемый контакт из того же источника модели или подтверждённого процесса. Форумные примеры относятся к разным станкам, материалам, инструментам и отводу; это контекст отказов, а не переносимые режимы.
До начала резания определите способ удаления стружки. Полив, подача через инструмент, воздух, аэрозоль, вакуум или другой способ должны соответствовать материалу, станку и требованиям безопасности. Важно, удаляет ли выбранный способ стружку со дна и из канавок на заданной глубине. Простое смачивание верхней части глубокого паза может этого не обеспечивать.
Выполняйте пробный элемент при наблюдении оператором за нагрузкой, звуком, стружкой и входом. Останавливайтесь при забивании, наросте, росте нагрузки, вибрациях, движении детали, контакте патрона, повреждении кромки или неясной траектории. Не продолжайте в надежде самоочистки: забитый паз быстро переходит от плохой поверхности к поломке.
После пробной обработки очистите элемент, не повреждая его, и осмотрите инструмент. Отметьте, находится ли повреждение или налипший материал на одной канавке, сосредоточены ли они у торца или распределены по осевому поясу контакта. Эти признаки помогают различить биение, повреждение при входе, повторное перерезание стружки и общую перегрузку.
Анализируйте совокупность отклонений паза
Измеряйте ширину в нескольких точках длины и, где возможно, на нескольких глубинах. Отдельно измеряйте положение от определяющей базы. Затем проверяйте обе стенки, дно, концевые радиусы, заусенцы и выходные кромки.
Паз увеличенной ширины с повторяющимися следами одной канавки требует иной ветви диагностики, чем паз правильной ширины, смещенный в сторону. До изменения режимов проверьте фактический диаметр инструмента, биение, коррекцию и запрограммированную осевую линию.
Если паз шире сверху или снизу, проверьте прогиб, вылет патрона, геометрию шпинделя и осей, смещение детали и метод контроля. Раструб входа связан с нестабильным врезанием, изменением прогиба по мере контакта или местной выдержкой. Изменение ширины по длине может идти от осей, припуска, теплового смещения, износа или стружки.
При проходе на полную ширину качество двух стенок может различаться: одна формируется при попутном, другая — при встречном резании. Биение и прогиб могут усиливать разницу. Отдельные чистовые проходы по стенкам способны улучшить контроль, но только при достаточном припуске после черновой обработки и неизменной наладке.
Царапины и вдавленная стружка на дне указывают на повторное резание или плохой отвод. Круговой след входа может быть связан с осевым или винтовым врезанием либо выдержкой. Заусенцы выхода связывайте с опорой, направлением, кромкой и материалом.
Меняйте по одной причине за раз. После изменения повторяйте измерения в тех же точках. Более тихое резание полезно для диагностики, но не доказывает соответствия ширины, расположения, дна и состояния инструмента требованиям.
Определите, когда концевая фреза перестаёт быть лучшим маршрутом
Глубокие узкие пазы сочетают большой вылет с ограниченным отводом. Номинальной длины может хватать, но жёсткости, канавок или зазора патрона — нет. Универсального порога глубины к диаметру для всех инструментов и станков не существует.
Рассмотрите, можно ли открыть паз с другой стороны, разделить обработку на операции, выполнить черновую обработку последовательно удлиняемыми инструментами или увеличить радиус угла в конструкции. Поэтапное увеличение длины инструмента позволяет сохранить жесткость при основном съеме, а самый длинный инструмент обрабатывает лишь недоступный другим припуск. Такой маршрут все равно требует плана сопряжения обработанных участков и контроля.
Для прямого открытого паза дисковая пила или специальная пазовая фреза могут дать лучшую жёсткость и отвод. Для глухого, очень глубокого, малого внутреннего радиуса или закалённой и чувствительной к деформации детали проще контролировать EDM или иной процесс. Альтернативы имеют свои допуски, переплавленный слой или заусенцы, закрепление и стоимость; это не автоматическое улучшение.
Также оцените возможность обработки паза до того, как деталь станет тонкой или податливой. Последовательность операций может обеспечить поддержку, которую позже не восстановит никакая схема зажима. При сквозном пазе контролируйте освобождаемый фрагмент, чтобы он не зажал фрезу и не повредил готовые стенки.
Откажитесь от маршрута с концевой фрезой, если невозможно подтвердить допустимость вылета, отсутствие контакта держателя, отвод стружки, вход или возможности станка. Одно снижение подачи в таком случае не устраняет физическое ограничение.
Перед внедрением зафиксируйте допустимый диапазон процесса
Допущенная пазовая операция должна определять элемент и маршрут. Запишите тип, базу, номинальную ширину и глубину, дно и углы, идентификаторы фрезы и патрона, реальный диаметр, число зубьев, режущую и установочную длину, биение и версию источника режимов.
Добавьте тип траектории, способ входа, осевой шаг, управляемый радиальный контакт, если он используется, частоту RPM, подачу стола, режим вертикального или наклонного врезания, значения коррекции и способ удаления стружки. Сохраните проверенную версию CAM и отметьте ручные расчеты, влияющие на сторону фрезы или базирование по Z.
Запись контроля должна показывать места измерения ширины и положения, а не одно принятое число. Добавьте стенки и дно, диапазон нагрузки, стружку и кромку. Определите, когда оператор может менять коррекцию, а когда нужна инженерная проверка.
Наконец, перечислите поводы для повторного подтверждения процесса: другая модель инструмента, переточка, держатель, вылет, состояние материала, приспособление, станок, способ входа, глубина паза или схема удаления стружки. Полезный результат — измеренный рабочий диапазон, привязанный к конкретной сборке и маршруту. Именно такая запись превращает успешно полученный паз в повторяемую операцию.