










Rainurage à la fraise en bout : entrée, copeaux et maîtrise des cotes
Le rainurage place la fraise entre deux parois. Dans une rainure borgne ou lors des descentes axiales, ses arêtes frontales génèrent aussi le fond courant. Une passe de largeur égale au diamètre engage toute la largeur et laisse moins de voies de sortie aux copeaux qu’une coupe latérale ouverte. L’opération fonctionne si rainure, fraise, entrée, machine et évacuation forment un système cohérent.
Ne commencez pas par copier une profondeur générique, mais par la rainure. Une rainure débouchante peu profonde à entrée ouverte diffère d’une rainure borgne profonde avec rayon de fond fini. Classez la forme, puis choisissez passe pleine largeur, ébauche sous-dimensionnée suivie de finition, engagement contrôlé ou autre procédé. Qualifiez ensuite ce choix sur la machine réelle.
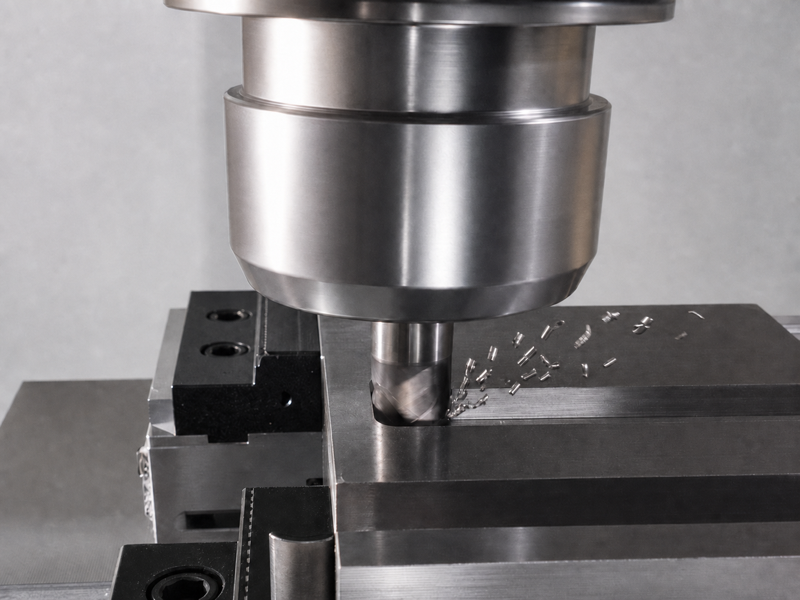
Décrire la rainure avant de choisir la fraise
« Rainure » décrit une forme, pas une gamme complète. Notez ces propriétés sur le dessin ou la fiche :
- débouchante ou borgne ;
- ouverte sur un bord ou fermée aux deux extrémités ;
- droite, courbe ou reliée à une poche ;
- profondeur totale et accès disponible au-dessus ;
- tolérances des parois, de position et de rectitude ;
- fond plat, arrondi ou autrement spécifié ;
- rayons aux extrémités et entre paroi et fond ;
- état du brut, de la matière et surfaces interrompues ;
- trajet de sortie des copeaux et surfaces accessibles au contrôle.
Les données de recherche peuvent abréger la tâche en rainurage à la fraise en bout, mais cette expression ne définit pas la stratégie. La géométrie le fait.
Le tableau suivant est un point de départ, pas un tableau de paramètres :
| État observé de la rainure | Stratégie candidate à évaluer | Ce que l’essai doit établir |
|---|---|---|
| Rainure peu profonde, extrémité ouverte, sortie suffisante | Passe pleine largeur ou ébauche sous-dimensionnée | Stabilité de charge, largeur, position du trajet et finition des parois |
| Exigence serrée de largeur ou de finition des parois | Fraise sous-dimensionnée puis passes distinctes de finition des parois | Surépaisseur par paroi, correction, symétrie et largeur finale |
| Rainure fermée sans entrée ouverte | Rampe, hélice, plongée coupant au centre ou accès prépercé vérifiés | Charge d’entrée, trace au fond, évacuation et dégagement |
| Rainure profonde ou étroite | Longueurs d’outil progressives, ébauche à engagement contrôlé ou autre procédé | Portée, flexion, évacuation, forme des parois et état d’outil |
| Rainure débouchante de géométrie droite simple | Fraise en bout, fraise à rainurer/scie ou autre procédé adapté | Bavures, soutien au débouchage, largeur, finition et économie du cycle |
Le choix dépend aussi du volume et du risque. Une adaptation manuelle peut convenir à une réparation unique, pas à une production répétée. Inversement, un trajet CAM élaboré peut apporter peu à une courte rainure ouverte sur machine rigide. Choisissez la solution la moins complexe répondant au dessin et vérifiable.
Distinguez largeur et position. Une rainure peut avoir la bonne largeur tout en étant décalée de sa référence. Elle peut aussi être bien placée à une extrémité puis dévier. Le contrôle doit couvrir les deux résultats.
Pourquoi le rainurage pleine largeur est exigeant
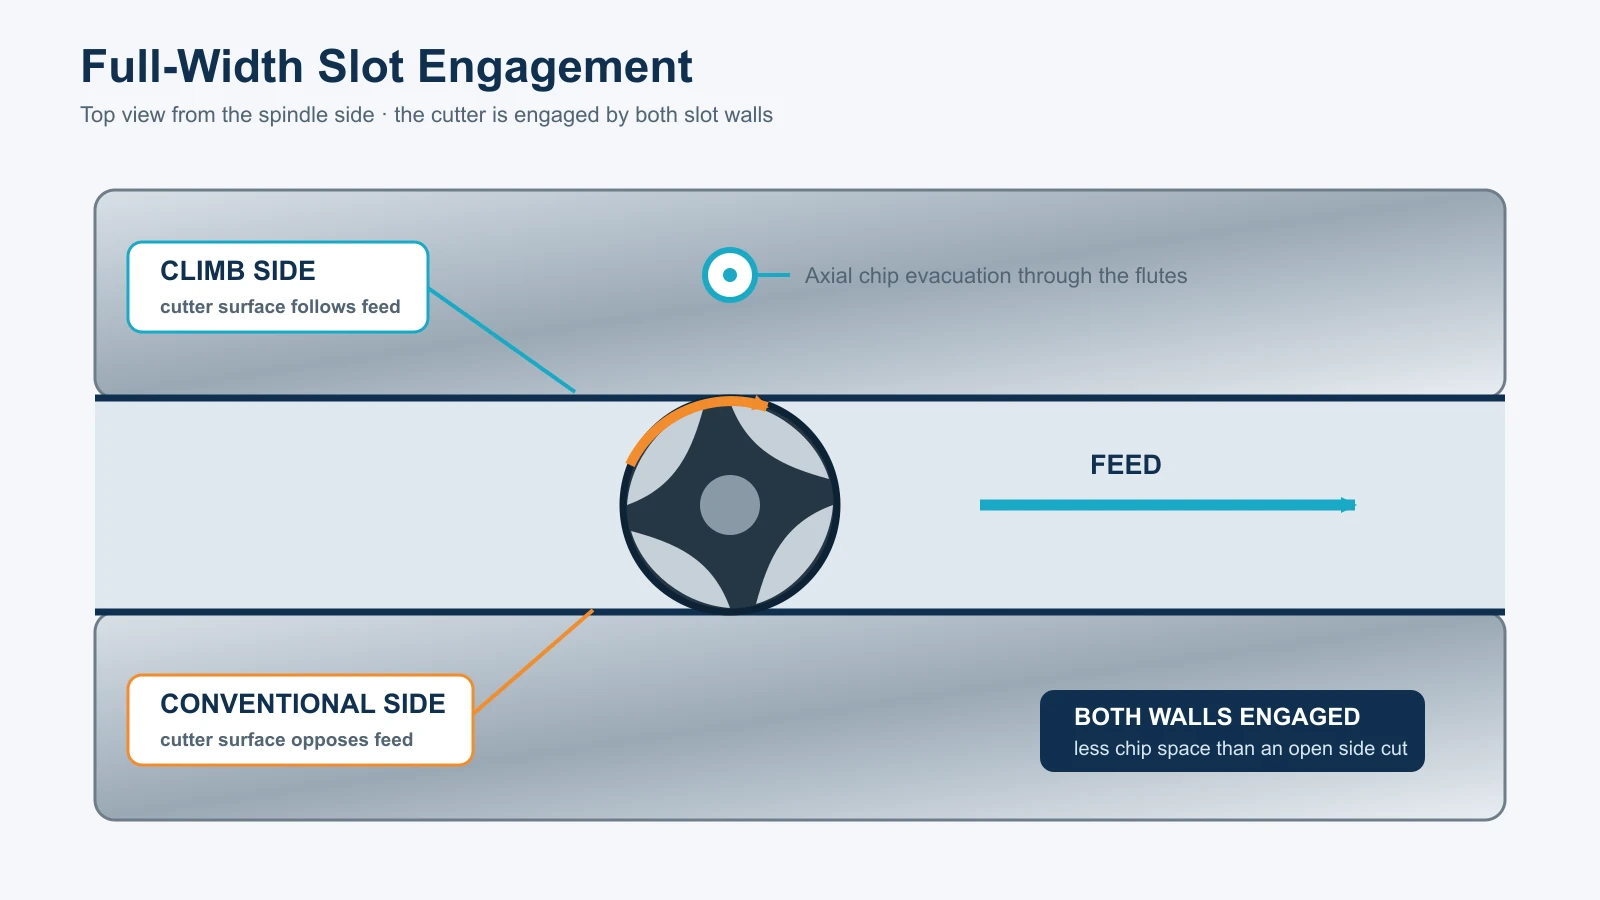
L’engagement pleine largeur enlève la matière sur le diamètre nominal. Un côté travaille en avalant, l’autre en opposition. L’arc engagé et le contact des deux parois créent un cas de charge différent du fraisage latéral ouvert d’un côté.
Les copeaux se forment dans le canal tout juste créé. Avec la profondeur, les parois limitent la sortie latérale. Ils peuvent circuler, être recoupés ou se tasser sous les goujures. Si la matière favorise l’arête rapportée, les dépôts modifient arête effective et espace. La charge peut monter rapidement avant la rupture.
Le nombre de dents participe au compromis. Plus de dents peuvent augmenter la section d’âme et les arêtes, mais réduisent le volume par copeau. Moins de dents offrent plus d’espace sans garantir rigidité ni stabilité. Diamètre, forme des goujures, matériau d’outil, longueur de montage, matière usinée, plage de broche et évacuation déterminent l’adéquation.
Le faux-rond déséquilibre l’opération nominale. Une dent peut enlever davantage, porter plus de charge et marquer une paroi différemment. La flexion ajoute une asymétrie. Les efforts opposés ne s’annulent pas simplement sur un axe parfait, surtout lorsque engagement et mouvements de machine, porte-outil et pièce évoluent sous charge.
Un diamètre égal à la largeur nominale ne garantit donc pas la rainure voulue. Faux-rond, flexion, jeu machine, erreur de trajet, état des arêtes et recoupe modifient largeur, forme et position. Sur une fraiseuse manuelle souple ou un routeur léger, l’outil peut aussi tirer latéralement le trajet.
Le pas axial détermine la portion d’arête et de goujure travaillant sous l’ouverture. Un engagement plus profond augmente les copeaux dans un passage restreint. Un pas faible n’est pas automatiquement sûr si une avance par dent trop basse fait frotter ou si les copeaux restent. La condition complète doit venir des données du modèle et d’un essai.
Choisir la gamme d’ébauche et de finition
Il n’existe pas une seule bonne stratégie. Le choix doit faciliter la maîtrise des cotes finales tout en maintenant copeaux et charge dans la capacité de l’ensemble.
Quand envisager une passe pleine largeur
La passe pleine largeur est simple si la rainure est accessible, l’évacuation efficace, machine et porte-outil rigides, fraise autorisée au rainurage et ensemble qualifié pour largeur et finition. Entrée ouverte et faible profondeur réduisent certaines contraintes sans supprimer l’essai.
Vérifiez que la fraise génère fond et extrémités requis. Une fraise plate laisse sa propre condition d’angle ; un outil rayonné change la transition fond/paroi. L’outil ne peut créer un coin intérieur plus petit que sa géométrie.
Utilisez les données exactes de rainurage, pas les valeurs latérales de la même page. L’engagement total modifie la fenêtre recommandée. Sans données pour matière, portée ou classe de machine réelles, demandez conseil ou qualifiez une condition prudente sous supervision contrôlée.
Quand finir séparément les parois améliore la maîtrise
Une fraise plus petite peut ébaucher le centre en laissant de la matière sur les deux parois et aux extrémités. Des passes distinctes établissent ensuite parois et largeur finale. Cela permet les corrections et libère les copeaux pendant la finition.
Ce n’est pas automatiquement supérieur. L’ébauche doit laisser une surépaisseur uniforme et la finition couper assez pour éviter le frottement. Ordre et direction influencent efforts, bavures et mesure. Si l’ébauche dévie trop, une paroi peut manquer de matière et l’autre en avoir trop.
Notez la surépaisseur prévue par paroi et contrôlez l’ébauche si tolérance ou valeur le justifie. Utilisez diamètre réel et corrections maîtrisées. La moitié de la différence nominale outil/rainure ne corrige pas automatiquement faux-rond, flexion ou géométrie machine.
Sur tôle mince, la pleine largeur peut tirer ou faire vibrer même à faible profondeur. Support arrière, matière sacrificielle ou autre séquence peuvent être nécessaires. Le plan doit aussi maîtriser la chute libérée par la rainure débouchante.
Quand engagement contrôlé ou autre fraise change l’économie
Un trajet CAM peut ouvrir avec un engagement radial partiel par arcs répétés ou mouvement trochoïdal. Cela crée de l’espace et limite l’arc, mais exige largeur suffisante, géométrie adaptée et sortie CAM vérifiée. Longueur de trajet, demande de mouvement et finition changent aussi.
Ne qualifiez pas toute oscillation d’« adaptative » en supposant la charge maîtrisée. Inspectez engagement réel à l’entrée, aux angles, changements de direction et nettoyage final. Une trajectoire douce au milieu peut encore enfouir la fraise à une transition.
Préperçage ou ébauche en plongée peuvent enlever le centre si outil et machine le permettent. Des trous rapprochés créent aussi une entrée interrompue et des crêtes chargeant inégalement la fraise. Gardez la surépaisseur et vérifiez l’aptitude du foret ou de la fraise au mouvement.
Pour des rainures droites débouchantes, une fraise à rainurer ou scie peut offrir un trajet plus court et rigide. Pour profondeur ou fond difficiles, outils progressifs, EDM ou autre procédé peuvent être plus économiques. Cette limite est reprise plus bas.
Choisir l’ensemble outil à partir de la rainure
Partez de largeur, fond et angles, puis vérifiez longueur de coupe et portée. Les goujures doivent couvrir la profondeur sans frotter au raccord de queue ; gardez sortie d’outil et longueur de montage aussi courtes que possible.
Une grande longueur de coupe ne garantit pas la rigidité utile. Un col réduit donne du dégagement mais modifie la raideur. Une longue goujure accepte plus de contact axial tout en fléchissant sous les efforts radiaux. Vérifiez le dessin exact, pas seulement la longueur totale.
Choisissez goujures, préparation, substrat et revêtement pour matière et rainurage. L’espace compte, mais aucune règle universelle de dents ne suffit. Petits routeurs rapides dans l’aluminium, centres lourds dans l’acier et fraiseuses manuelles de réparation ont des limites différentes de broche, couple, évacuation et rigidité.
Une première recherche de famille peut commencer par la gamme de fraises en carbure. La page de gamme ne prouve pas qu’une fraise puisse plonger, rainurer à un engagement donné, atteindre une forme profonde ou tenir une tolérance. Utilisez le dessin de référence et les données propres au modèle.
Traitez porte-outil et fraise comme un ensemble. Notez type, serrage, longueur de montage et faux-rond mesuré à un endroit utile. Vérifiez l’encombrement à l’approche et à pleine profondeur. En travail profond, la goujure peut passer alors que porte-outil, écrou ou raccord de queue touchent la paroi.
Vérifiez aussi machine : plage de broche et couple, avance, jeu ou état des axes, débit de fluide/air, enceinte, bridage et rigidité de pièce. Si un élément ne soutient pas la stratégie, changez-la avant de calculer les commandes.
Traiter l’entrée comme une opération distincte
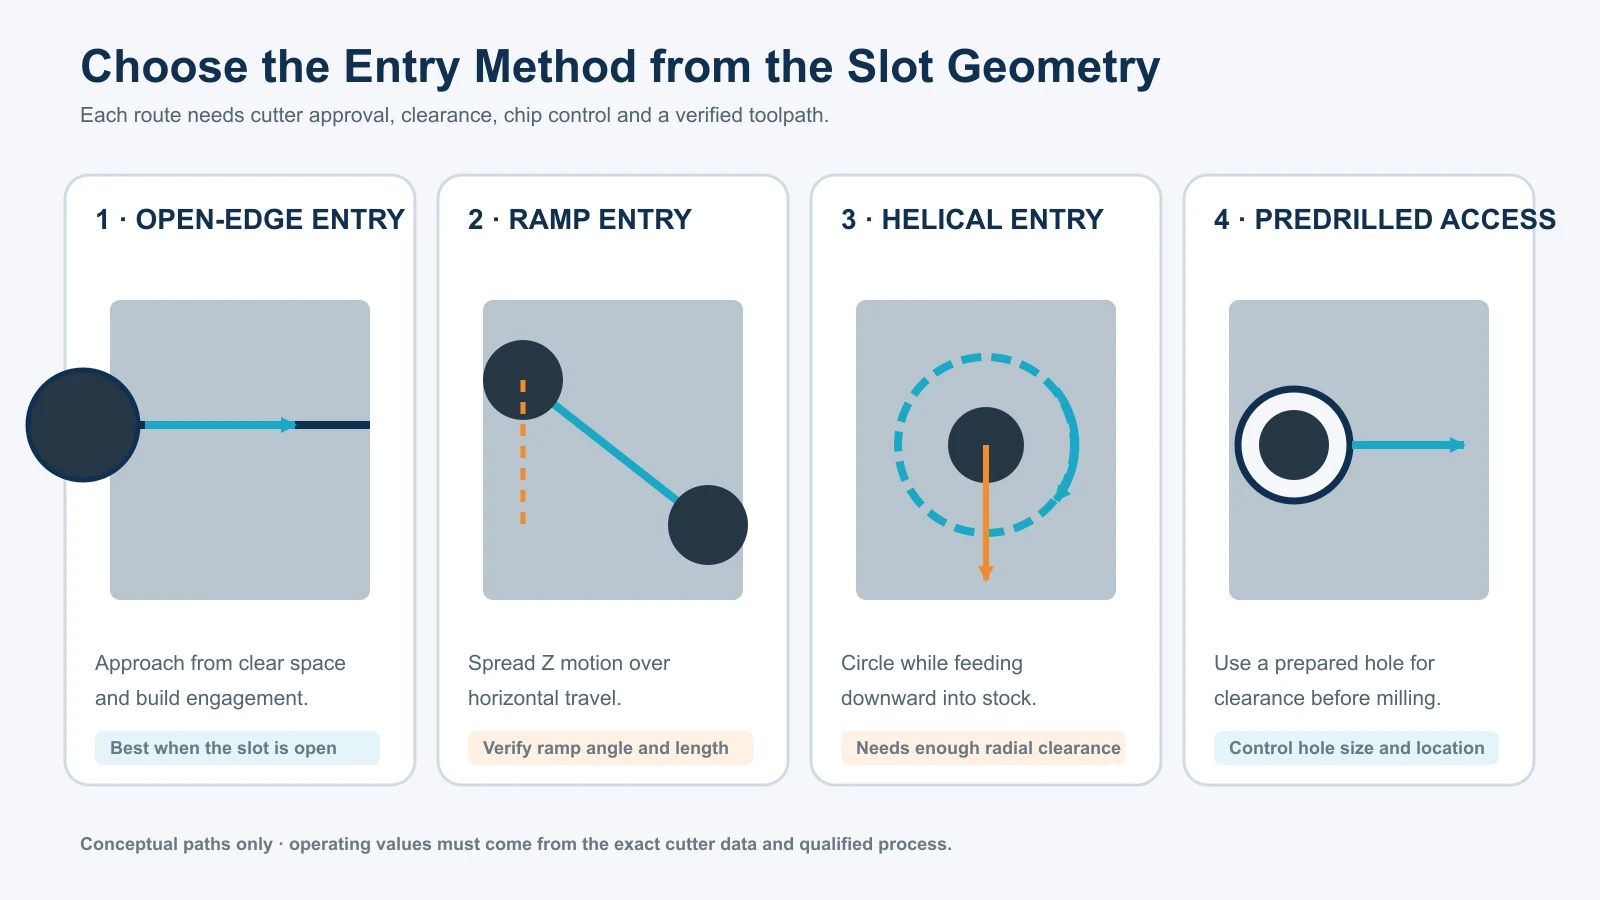
L’entrée présente souvent efforts et copeaux différents du trajet établi. Un programme correct après l’entrée peut échouer à la première plongée.
L’entrée ouverte est généralement la plus simple : l’outil arrive d’un espace libre et augmente l’engagement. Brut, brides et retraits doivent laisser assez de place sans heurter un coin non soutenu.
Une plongée droite exige une fraise coupant au centre et des conditions autorisées. « Coupe au centre » indique une capacité géométrique, pas toute profondeur ou avance sûre. Au centre, la vitesse tend vers zéro, la formation du copeau diffère de la périphérie et les copeaux remontent par les goujures. Utilisez les données de plongée approuvées et les capacités réelles de poussée et d’évacuation.
La rampe répartit le mouvement Z sur une course horizontale. Angle, base d’avance, direction et longueur doivent convenir aux données et à la rainure. Une rampe trop courte reste raide ; un va-et-vient peut recroiser ses copeaux si l’évacuation est faible.
L’entrée hélicoïdale exige assez de diamètre autour de l’outil et une condition d’îlot central ou de recouvrement vérifiée. Une rainure étroite peut manquer de place. Un préperçage dégage l’accès, mais diamètre, position, débouchage et transition doivent être programmés délibérément.
Les libellés CAM ne prouvent rien. Simulez le trajet réel et inspectez références Z, correction centre/arête, côté d’entrée, surépaisseur de fond et dégagement du porte-outil. Une opération de gorge ou contour peut référencer différemment haut, bas ou centre. Vérifiez à vide ou bloc par bloc selon la procédure sûre de l’atelier, avec la géométrie réelle.
Qualifier ensemble copeaux, commandes et essai
Prenez vitesse de coupe et avance par dent dans les données exactes pour un rainurage correspondant. Calculez ensuite les commandes dans des unités explicites.
En unités impériales :
RPM = (SFM × 3.82) ÷ diamètre de fraise en pouces
En unités métriques :
RPM = (1000 × vitesse de coupe en m/min) ÷ (π × diamètre de fraise en mm)
L’avance de table est :
Avance de table = RPM × nombre réel de dents × avance par dent
Si les RPM calculés dépassent la plage utile, utilisez les RPM atteignables et recalculez l’avance de table. Vérifiez aussi couple, puissance et limites d’avance. Ne conservez pas l’avance après changement de RPM sans validation explicite de l’avance par dent résultante.
Fixez pas axial, avance de rampe/plongée et engagement contrôlé depuis la même source propre au modèle ou un procédé qualifié. Les exemples de forum du dossier concernent d’autres machines, matières, outils et évacuations : contexte de défaillance, pas réglages transférables.
Définissez l’évacuation avant la coupe. Arrosage, apport interne, air, brouillard, aspiration ou autre méthode doivent convenir à matière, machine et protections. La question est de dégager fond et goujures à la profondeur choisie. Mouiller seulement le haut d’une rainure profonde peut ne pas suffire.
Faites l’essai en permettant d’observer charge, bruit, copeaux et transition d’entrée. Arrêtez en cas de bourrage, matière rapportée, hausse de charge, vibration instable, mouvement de pièce, contact du porte-outil, dommage ou trajet incertain. N’attendez pas « que cela se dégage ». Une rainure bourrée peut passer rapidement d’un mauvais état de surface à la rupture.
Après l’essai, nettoyez sans endommager et inspectez l’outil. Notez si dégâts ou dépôts touchent une seule dent, la pointe ou toute la bande axiale. Ces motifs distinguent faux-rond, dommage d’entrée, recoupe et surcharge générale.
Lire les défauts comme un ensemble d’indices
Mesurez la largeur à plusieurs positions et, si possible, profondeurs. Mesurez séparément la position depuis la référence de contrôle. Inspectez parois, fond, rayons, bavures et bords de débouchage.
Une rainure trop large avec marques répétées d’une dent appelle un autre diagnostic qu’une bonne largeur décalée. Vérifiez diamètre réel, faux-rond, correction et axe programmé avant de changer les valeurs de coupe.
Si la largeur varie entre haut et bas, examinez flexion, portée, géométrie broche/axes, mouvement de pièce et mesure. Une entrée évasée peut venir d’une entrée instable, d’une flexion évolutive ou d’une pause. Une variation longitudinale peut impliquer axes, brut, dilatation, usure ou copeaux accumulés.
Les parois peuvent différer car l’une est générée en avalant et l’autre en opposition. Faux-rond et flexion accentuent l’écart. Des passes séparées peuvent améliorer la maîtrise si l’ébauche laisse assez de matière et le montage reste fixe.
Rayures ou copeaux incrustés au fond suggèrent recoupe ou mauvaise évacuation. Une marque circulaire peut venir de plongée, hélice ou pause. Reliez bavures de sortie au soutien, sens du trajet, arêtes et matière.
Changez une cause à la fois et remesurez aux mêmes endroits. Une coupe plus silencieuse est un indice utile, pas une preuve de largeur, position, fond et outil acceptables.
Reconnaître quand la fraise en bout n’est plus le meilleur choix
Les rainures profondes et étroites combinent longue portée et sortie restreinte. Une longueur nominale suffisante ne garantit ni rigidité, ni volume de goujure, ni dégagement. Aucun seuil universel profondeur/diamètre ne convient à tous outils et machines.
Demandez si l’on peut ouvrir d’un autre côté, diviser les opérations, ébaucher avec des outils progressivement plus longs ou agrandir le rayon. Les longueurs progressives préservent la rigidité pendant le gros enlèvement ; le plus long ne traite que le nécessaire. Il faut toujours un plan de raccordement et de contrôle.
Pour une rainure droite ouverte, scie ou fraise dédiée peuvent offrir rigidité et accès aux copeaux. Pour une rainure borgne, très profonde, à petit rayon ou dans une pièce trempée ou sensible aux déformations, EDM ou autre procédé peuvent être plus maîtrisables. Ils ont leurs propres tolérances, couche refondue ou bavures, bridage et coûts ; ce ne sont pas des améliorations automatiques.
Envisagez de faire la rainure avant que la pièce devienne mince ou souple. L’ordre peut fournir un soutien impossible à restaurer ensuite. Maîtrisez la chute d’une rainure débouchante pour éviter coincement de l’outil ou dommage aux parois finies.
Abandonnez cette stratégie si sortie d’outil, interférence, évacuation, entrée ou capacité machine ne peuvent être vérifiées. Réduire seulement l’avance ne résout pas la contrainte physique.
Consigner la fenêtre du procédé avant validation
Une opération validée doit identifier forme et stratégie. Notez type de rainure, référence, largeur/profondeur nominales, exigences de fond/angles, identifiants outil/porte-outil, diamètre réel, dents, longueurs de coupe/montage, faux-rond et révision des données.
Ajoutez famille de trajet, entrée, pas axial, engagement radial contrôlé éventuel, RPM, avance de table, plongée/rampe, corrections et évacuation. Sauvegardez la version CAM vérifiée et les calculs manuels affectant côté de fraise ou référence Z.
Le contrôle doit montrer où largeur et position ont été mesurées, pas un seul nombre accepté. Incluez parois/fond, fenêtre de charge, copeaux et arêtes. Définissez les corrections autorisées à l’opérateur et les cas exigeant une revue technique.
Listez enfin les déclencheurs de requalification : autre modèle, réaffûtage, porte-outil, longueur, état matière, bridage, machine, entrée, profondeur ou évacuation. Le résultat utile est une fenêtre mesurée liée à un ensemble et une stratégie. Ce dossier rend l’opération répétable.