










Nutenfräsen mit Schaftfräser: Einfahrt, Späne und Maßkontrolle
Beim Nutenfräsen arbeitet der Schaftfräser zwischen zwei Wänden. In einer Sacknut oder bei axialen Zustellungen erzeugen seine Stirnschneiden auch den jeweiligen Boden. Bei einem fräserbreiten Durchgang ist die volle Breite im Eingriff; Späne haben weniger Fluchtwege als beim offenen Seitenfräsen. Das kann gut funktionieren, wenn Nut, Fräser, Einfahrt, Maschine und Spanabfuhr als ein System betrachtet werden.
Nicht mit einer allgemeinen Schnitttiefe beginnen, sondern mit der Nut. Eine flache Durchgangsnut mit offenem Eintritt ist etwas anderes als eine tiefe Sacknut mit definiertem Bodenradius. Nach Einordnung des Merkmals zwischen fräserbreitem Durchgang, untermaßigem Schrupp-/Schlichtweg, kontrolliertem Eingriff oder anderem Verfahren wählen. Den gewählten Weg anschließend an der tatsächlichen Maschine qualifizieren.
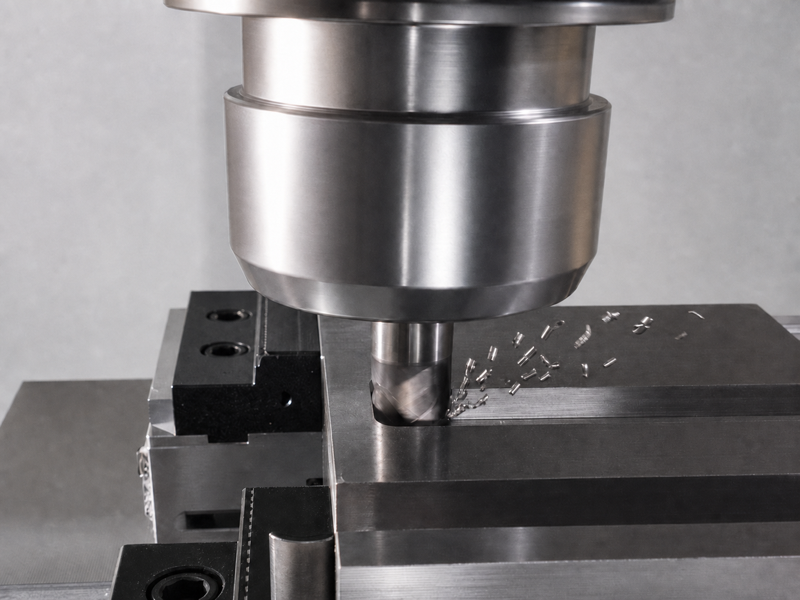
Nut vor der Fräserwahl erfassen
„Nut“ beschreibt eine Form, keinen vollständigen Bearbeitungsplan. Diese Merkmale in Zeichnung oder Arbeitsplan eintragen:
- durchgehend oder blind;
- an einer Kante offen oder beidseitig geschlossen;
- gerade, gekrümmt oder mit einer Tasche verbunden;
- Gesamttiefe und nutzbarer Zugang oberhalb;
- Wandtoleranz, Lagetoleranz und Geradheitsanforderung;
- flacher, gerundeter oder anderweitig definierter Boden;
- Radien an den Enden und zwischen Wand und Boden;
- Rohteil- und Werkstoffzustand sowie unterbrochene Flächen;
- Spanaustrittsweg und zugängliche Prüfflächen.
Suchdaten verkürzen die Aufgabe mitunter zu Nutenfräsen mit Schaftfräser, doch diese Formulierung bestimmt nicht den Bearbeitungsweg. Das tut die Geometrie.
Die folgende Übersicht ist ein Ausgangspunkt, keine Parametertabelle:
| Beobachtete Nutbedingung | Zu prüfender Bearbeitungsweg | Was der Probeschnitt nachweisen muss |
|---|---|---|
| Flache Nut, offenes Ende, ausreichender Spanaustritt | Fräserbreiter Durchgang oder untermaßiges Schruppen | Laststabilität, Nutbreite, Bahnlage und Wandoberfläche |
| Enge Breiten- oder Wandoberflächenanforderung | Kleinerer Schaftfräser mit getrennten Wandschlichtgängen | Aufmaß je Wand, Korrektur, Wandsymmetrie und Endbreite |
| Geschlossene Nut ohne offenen Eintritt | Bestätigte Rampe, Helix, zentrumsschneidendes Eintauchen oder Vorbohrung | Eintrittslast, Bodenspur, Spanabfuhr und Freiraum |
| Tiefe oder schmale Nut | Abgestufte Werkzeuglängen, Schruppen mit kontrolliertem Eingriff oder anderes Verfahren | Ausladung, Durchbiegung, Spanabfuhr, Wandform und Werkzeugzustand |
| Durchgangsnut mit einfacher gerader Geometrie | Schaftfräser, Nut-/Sägefräser oder anderes geeignetes Verfahren | Grat, Abstützung beim Durchbruch, Breite, Oberfläche und Wirtschaftlichkeit |
Der Weg hängt auch von Stückzahl und Risiko ab. Eine manuelle Behelfslösung kann für ein Reparaturteil sinnvoll, für Serienfertigung aber ungeeignet sein. Umgekehrt bringt eine aufwendige CAM-Bahn bei kurzer offener Nut auf steifer Maschine womöglich wenig. Den einfachsten Weg wählen, der Zeichnung und Nachweis erfüllt.
Breite und Lage trennen. Eine Nut kann maßhaltig und trotzdem gegenüber ihrem Bezug verschoben sein. Sie kann an einem Ende richtig liegen und entlang der Länge abweichen. Der Prüfplan muss beide Ergebnisse erfassen.
Warum Vollnutfräsen anspruchsvoll ist
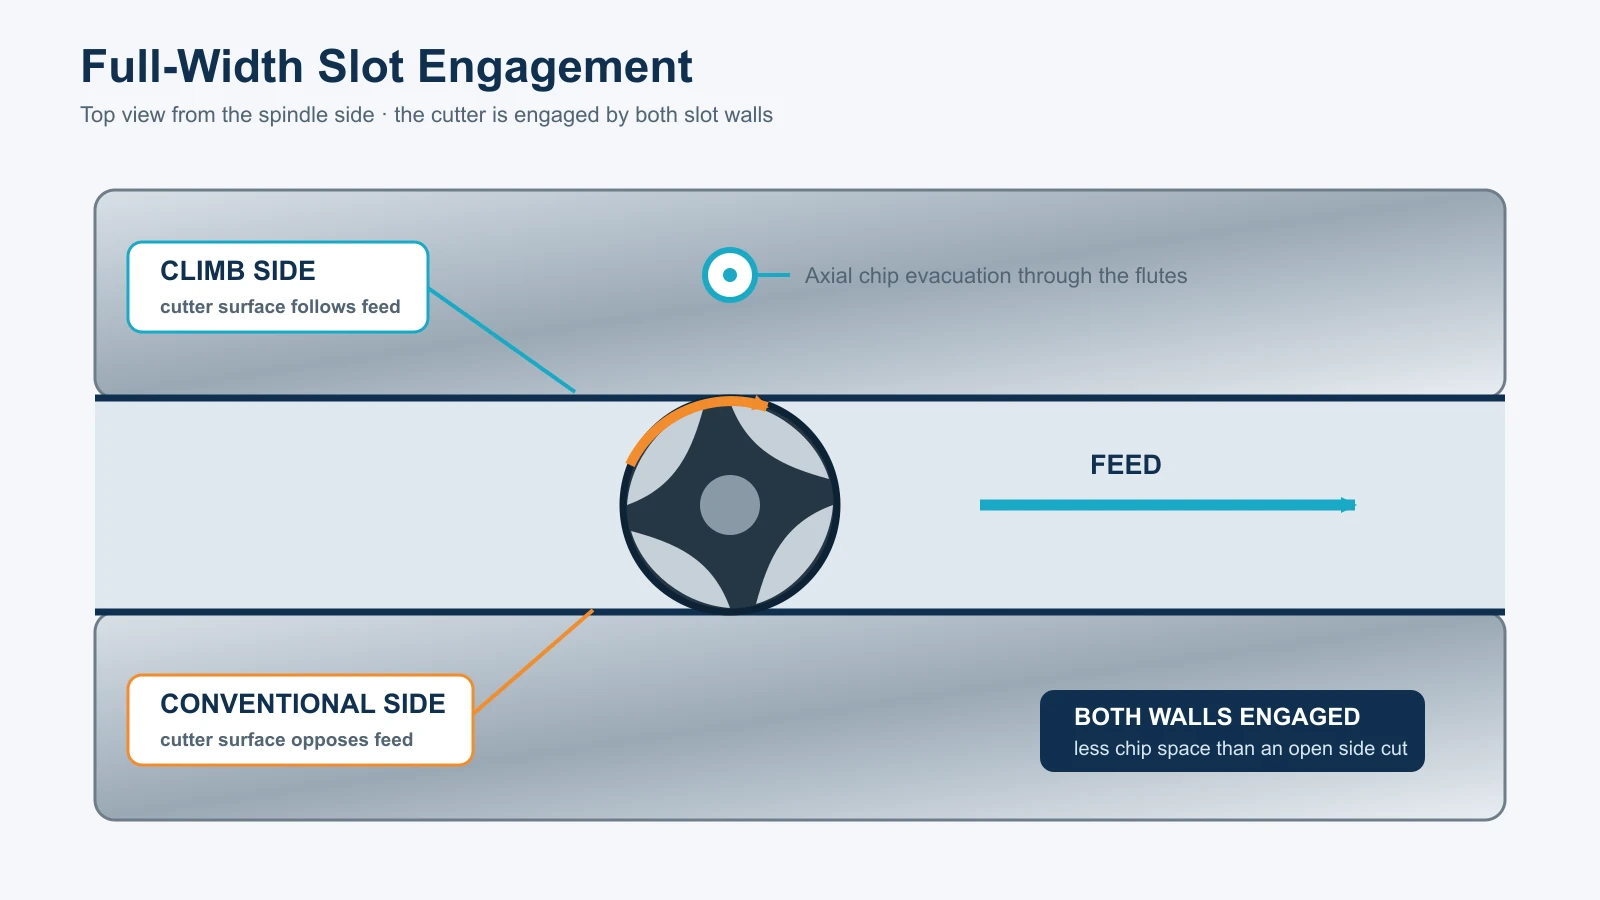
Voller Eingriff bedeutet Materialabtrag über den Nenndurchmesser. Eine Werkzeugseite arbeitet im Gleichlauf, die andere im Gegenlauf. Eingriffsbogen und beidseitiger Kontakt erzeugen einen anderen Lastfall als Seitenfräsen mit einer offenen Seite.
Späne entstehen im gerade erzeugten Kanal. Mit zunehmender Tiefe begrenzen die Wände den seitlichen Austritt. Späne können umlaufen, erneut geschnitten werden oder sich unter den Nuten stauen. Bei Aufbauschneidenneigung verändert anhaftendes Material wirksame Schneide und Spanraum. Die Last kann vor Werkzeugbruch rasch steigen.
Die Schneidenzahl gehört zu diesem Zielkonflikt. Mehr Schneiden können Kernquerschnitt und Schneidenanzahl erhöhen, lassen aber je Span weniger Nutvolumen. Weniger Schneiden bieten mehr Spanraum, machen das System jedoch nicht automatisch steif oder stabil. Durchmesser, Nutform, Schneidstoff, Ausspannlänge, Werkstoff, Drehzahlbereich und Abfuhrsystem entscheiden über die Eignung.
Rundlauffehler machen den nominal ausgeglichenen Vorgang ungleichmäßig. Eine Schneide kann mehr Material und Last übernehmen und eine Wand anders markieren. Durchbiegung fügt weitere Asymmetrie hinzu. Gegenüberliegende Schnittkräfte heben sich nicht einfach auf einer perfekten Mittellinie auf, besonders wenn Eingriff und Verformung von Maschine, Halter und Werkstück wechseln.
Darum garantiert ein Fräserdurchmesser gleich der Soll-Nutbreite nicht die gewünschte Nut. Rundlauf, Durchbiegung, Maschinenspiel, Bahnfehler, Schneidenzustand und Wiederzerspanung ändern Breite, Wandform und Lage. Auf nachgiebiger Handfräse oder leichtem Router kann der Fräser die Bahn auch seitlich ziehen.
Die axiale Zustellung bestimmt, wie viel Umfangsschneide und Nutkanal unterhalb der Öffnung arbeiten. Tieferer Eingriff erhöht die Spanmenge im begrenzten Weg. Geringere Zustellung ist nicht automatisch sicher, wenn zu kleiner Zahnvorschub Reiben verursacht oder Späne im Kanal bleiben. Die gesamte Bedingung muss aus modellbezogenen Daten und Nachweis stammen.
Schrupp- und Schlichtstrategie wählen
Es gibt keinen einzigen richtigen Weg zur Nut. Die Auswahl soll Endmaße leichter beherrschbar machen und Späne sowie Schnittlast innerhalb der Systemfähigkeit halten.
Wann ein fräserbreiter Durchgang infrage kommt
Der fräserbreite Durchgang ist am einfachsten bei zugänglicher Nut, wirksamer Abfuhr, steifer Maschine und Halter, zum Nuten zugelassenem Fräser und nachgewiesener Breiten-/Oberflächenfähigkeit des Systems. Offener Eintritt und geringe Tiefe mindern einige Einschränkungen, ersetzen aber keinen Nachweis.
Prüfen, ob der Fräser Boden und Enden erzeugen kann. Ein flacher Schaftfräser hinterlässt seine eigene Eckengeometrie; ein Radiuswerkzeug verändert den Übergang Boden/Wand. Kein Fräser erzeugt kleinere Innenradien, als seine Geometrie erlaubt.
Genaue Nutdaten verwenden, keine Seitenfräswerte derselben Katalogseite kopieren. Voller Eingriff verändert das empfohlene Fenster. Fehlen Daten für tatsächlichen Werkstoff, Ausladung oder Maschinenklasse, Anwendungshinweise einholen oder eine konservative Bedingung unter kontrollierter Aufsicht qualifizieren.
Wann getrenntes Wandschlichten mehr Kontrolle bietet
Ein kleinerer Fräser kann die Mitte schruppen und an beiden Wänden und Enden Aufmaß lassen. Getrennte Schlichtgänge bestimmen danach Wände und Endbreite. So lässt sich korrigieren, und Späne können beim Wandschlichten freier entweichen.
Das ist nicht automatisch überlegen. Schruppen muss gleichmäßiges Aufmaß hinterlassen; Schlichten muss genug schneiden, um Reiben zu vermeiden. Reihenfolge und Richtung beeinflussen Kräfte, Grate und Messergebnis. Wandert die Rohnut stark, kann eine Wand zu wenig und die andere zu viel Aufmaß haben.
Soll-Aufmaß je Wand dokumentieren und bei enger Toleranz oder hohem Teilewert die Rohnut vor dem Schlichten prüfen. Tatsächlichen Durchmesser und kontrollierte Korrektur verwenden. Die halbe Differenz zwischen Soll-Werkzeug- und Nutdurchmesser behebt nicht automatisch Rundlauf, Durchbiegung oder Maschinengeometrie.
Bei dünnem Blech kann Vollnutfräsen auch bei geringer Tiefe ziehen oder schwingen. Rückseitige Abstützung, Opfermaterial oder andere Schnittfolge können nötig sein. Der Stützplan muss auch das durch die Durchgangsnut freigesetzte Stück berücksichtigen.
Wann kontrollierter Eingriff oder anderer Fräser wirtschaftlicher wird
Eine CAM-Bahn kann durch wiederholte Bögen oder trochoidale Bewegung unterhalb des vollen radialen Eingriffs öffnen. Das schafft Spanraum und begrenzt den Eingriffsbogen, erfordert aber ausreichende Nutbreite, passende Geometrie und geprüfte CAM-Ausgabe. Bahnlänge, Bewegungsbedarf und Schlichtstrategie ändern sich ebenfalls.
Nicht jede schwingende Bahn „adaptiv“ nennen und kontrollierte Last unterstellen. Tatsächlichen Eingriff bei Einfahrt, Ecken, Richtungswechseln und letzter Restbearbeitung prüfen. Eine in der Mitte sanfte Bahn kann am Übergang dennoch den Fräser vollständig eingraben.
Vorbohren oder Tauchschruppen kann zentrales Material entfernen, wenn Werkzeug und Maschine dafür geeignet sind. Eng gesetzte Bohrungen erzeugen jedoch unterbrochenen Eintritt und Reststege mit ungleichmäßiger Fräserlast. Schlichtaufmaß erhalten und Eignung von Bohrer/Fräser für die Bewegung bestätigen.
Bei geraden Durchgangsnuten kann ein Nut- oder Sägefräser kürzer und steifer arbeiten. Bei tiefen Merkmalen oder schwierigen Böden können abgestufte Werkzeuge, EDM oder andere Verfahren wirtschaftlicher sein. Diese Grenze wird unten erneut behandelt.
Werkzeugsystem von der Nut ausgehend wählen
Mit Breite, Boden und Ecken beginnen, dann Schneidenlänge und Reichweite prüfen. Die Nuten müssen die Eingriffstiefe ohne Reiben am Schaftübergang abdecken; Überstand und Halter-Ausspannlänge möglichst kurz halten.
Große Schneidenlänge bedeutet nicht nutzbare Steifigkeit. Reduzierter Hals schafft Freiraum, kann aber die Steifigkeit verändern. Lange Nuten erlauben mehr axialen Kontakt und können dennoch unter radialen Nutkräften durchbiegen. Genaue Zeichnung prüfen, nicht nur Gesamtlänge.
Nutgeometrie, Präparation, Substrat und Beschichtung auf Werkstoff und Nutbedingung abstimmen. Spanraum ist wichtig, aber keine allgemeine Schneidenzahlregel genügt. Kleine Hochgeschwindigkeitsrouter für Aluminium, schwere Stahl-Bearbeitungszentren und Handfräsen für Reparaturen besitzen unterschiedliche Spindel-, Drehmoment-, Abfuhr- und Steifigkeitsgrenzen.
Eine erste Familiensuche kann beginnen bei der Auswahl an Hartmetall-Schaftfräsern. Die Übersichtsseite bestätigt nicht, dass ein bestimmter Fräser eintauchen, bei bestimmtem Eingriff nuten, tiefe Merkmale erreichen oder eine Toleranz halten kann. Hierfür Artikelzeichnung und modellbezogene Anwendungsdaten nutzen.
Halter und Fräser als Einheit betrachten. Haltertyp, Spannzustand, Ausspannlänge und an sinnvoller Stelle gemessenen Rundlauf dokumentieren. Halterkontur bei Anfahrt und voller Tiefe prüfen. Bei tiefem Einsatz können Nuten freigängig sein, während Halter, Spannmutter oder Schaftübergang die Wand berühren.
Auch Maschinenseite prüfen: Drehzahlbereich und Drehmoment, Vorschubfähigkeit, Umkehrspiel/Achszustand, Kühlmittel-/Luftkapazität, Einhausung, Spannung und Teilesteifigkeit. Unterstützt einer dieser Punkte den Weg nicht, vor der Befehlsberechnung den Weg ändern.
Einfahrt als eigenen Vorgang behandeln
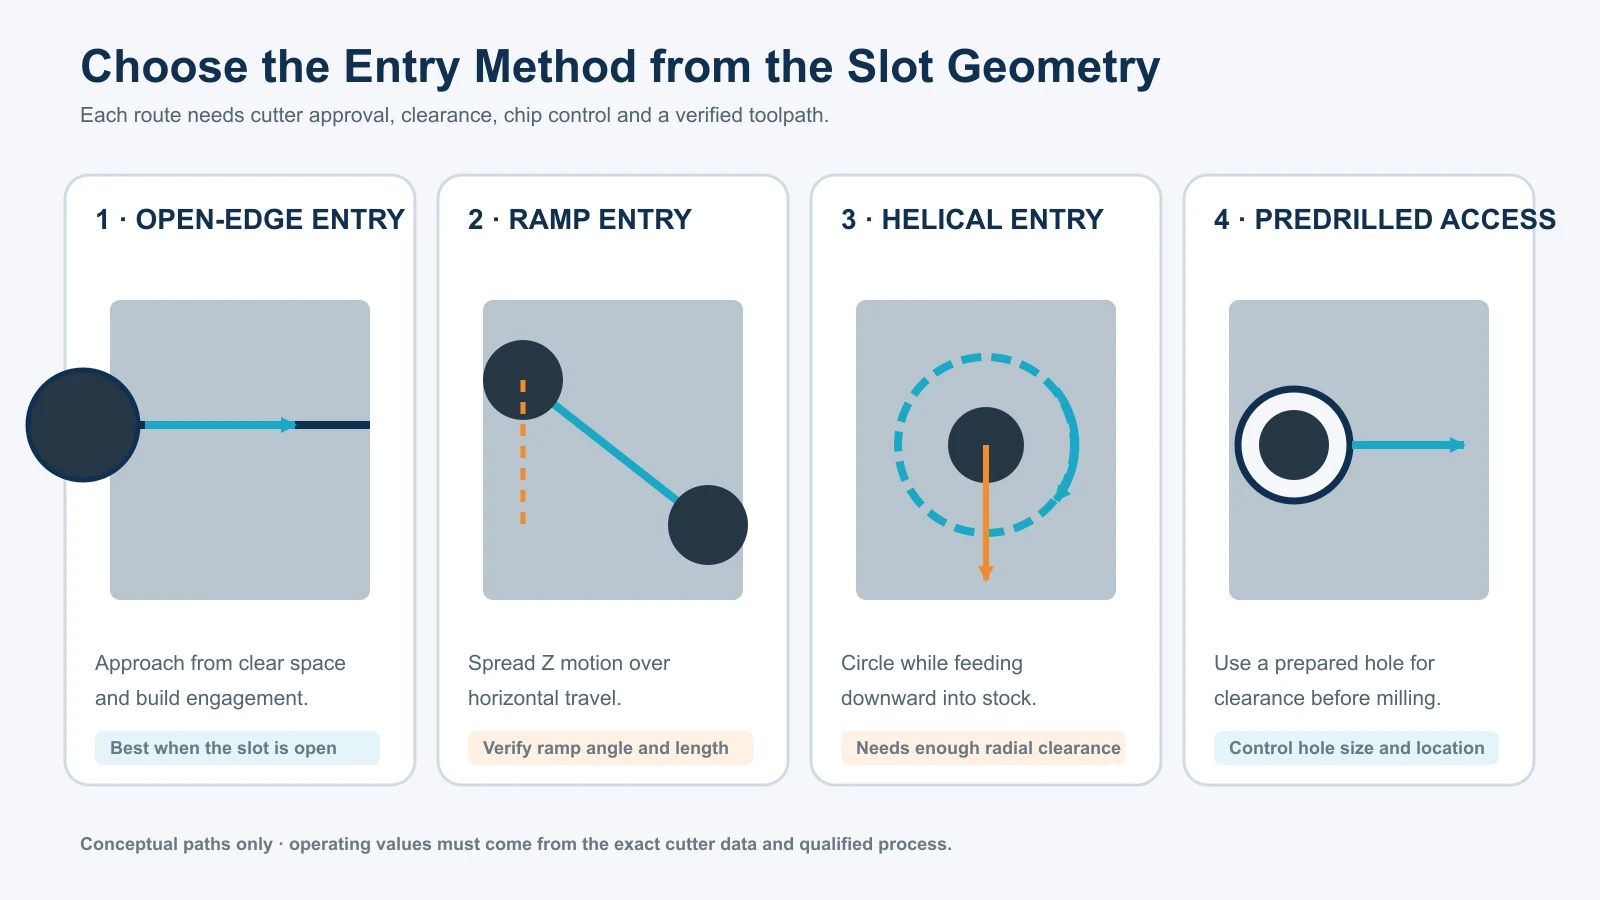
Die Einfahrt hat oft andere Kraft- und Spanbedingungen als die stetige Nutfahrt. Ein Programm mit danach passenden Werten kann beim ersten Eintauchen dennoch versagen.
Offener Eintritt ist meist am einfachsten: Der Fräser nähert sich aus freiem Raum und baut Eingriff auf. Rohteil, Spanner und Rückzüge müssen Raum lassen; das Werkzeug darf keine ungestützte Ecke treffen.
Gerades Eintauchen verlangt einen zentrumsschneidenden Fräser und zugelassene Tauchbedingungen. „Zentrumsschneidend“ beschreibt die Geometriefähigkeit, nicht beliebig sichere Tiefe oder Vorschub. Im Zentrum geht die Schnittgeschwindigkeit gegen null; Spanbildung unterscheidet sich vom Umfang, Späne müssen durch die Nuten nach oben. Freigegebene Tauchdaten sowie tatsächliche Vorschubkraft- und Abfuhrfähigkeit nutzen.
Rampenfahrt verteilt die Z-Bewegung auf horizontale Strecke. Winkel, Vorschubbasis, Richtung und Länge müssen zu Werkzeugdaten und Nut passen. Eine zu kurze Rampe kann steil bleiben; eine Pendelrampe kann bei schwacher Abfuhr wiederholt eigene Späne kreuzen.
Helikale Einfahrt benötigt genügend Durchmesserraum und eine geprüfte Mittelinsel-/Überlappungsbedingung. In schmaler Nut fehlt womöglich Platz. Eine Vorbohrung schafft Freiraum, aber Maß, Lage, Durchbruch und Übergang zum Fräsen müssen gezielt programmiert werden.
CAM-Bezeichnungen sind kein Nachweis. Reale Bahn simulieren; Z-Bezüge, Werkzeugmitten-/Schneidenkorrektur, Einfahrtseite, Bodenaufmaß und Halterfreiheit prüfen. Nut- oder Konturoperationen können sich unterschiedlich auf Oberseite, Unterseite oder Mitte des Fräsers beziehen. Trockenlauf oder Einzelsatzprüfung nach sicherer Werkstattprozedur und mit realer Systemgeometrie ausführen.
Späne, Befehle und Probeschnitt gemeinsam qualifizieren
Schnittgeschwindigkeit und Zahnvorschub aus den genauen Werkzeugdaten für passende Nutbedingungen entnehmen. Danach Befehle in eindeutigen Einheiten berechnen.
Für Zollmaße:
RPM = (SFM × 3.82) ÷ Fräserdurchmesser in Zoll
Für metrische Einheiten:
RPM = (1000 × Schnittgeschwindigkeit in m/min) ÷ (π × Fräserdurchmesser in mm)
Der Tischvorschub ist:
Tischvorschub = RPM × tatsächliche Schneidenzahl × Zahnvorschub
Übersteigen berechnete RPM den nutzbaren Maschinenbereich, erreichbare RPM verwenden und Tischvorschub neu berechnen. Auch Drehmoment-, Leistungs- und Vorschubgrenzen prüfen. Nach RPM-Änderung den Tischvorschub nur dann unverändert lassen, wenn der neue Zahnvorschub bewusst freigegeben wurde.
Axiale Zustellung, Rampen-/Tauchvorschub und Einstellungen für kontrollierten Eingriff aus derselben modellbezogenen Quelle oder qualifiziertem Prozess übernehmen. Forenbeispiele im Belegpaket betreffen andere Maschinen, Werkstoffe, Werkzeuge und Abfuhrsysteme; sie liefern Fehlerkontext, keine übertragbaren Werte.
Spanabfuhr vor dem Schnitt festlegen. Flutkühlung, Innenzufuhr, Luft, Nebel, Absaugung oder anderes Verfahren müssen zu Material, Maschine und Schutzmaßnahmen passen. Entscheidend ist, ob bei gewählter Tiefe Boden und Nuten frei werden. Nur die Oberseite einer tiefen Nut zu benetzen genügt womöglich nicht.
Probeschnitt so ausführen, dass der Bediener Last, Geräusch, Spanfluss und Einfahrtübergang beobachten kann. Bei Spanpaketen, Anhaftungen, Lastanstieg, instabilen Schwingungen, Teilebewegung, Halterkontakt, Schneidenschäden oder unklarer Bahn stoppen. Nicht weiterfahren, um „zu sehen, ob es frei wird“. Eine verstopfte Nut kann schnell von schlechter Oberfläche zum Werkzeugbruch führen.
Nach dem Versuch die Nut schonend reinigen und Werkzeug prüfen. Festhalten, ob Schäden/Anhaftungen nur eine Schneide, die Spitze oder das ganze axiale Kontaktband betreffen. Diese Muster helfen, Rundlauf, Eintrittsschäden, Wiederzerspanung und allgemeine Überlast zu unterscheiden.
Fehlermuster der Nut auswerten
Nutbreite an mehreren Längspositionen und nach Möglichkeit Tiefen messen. Lage zum maßgeblichen Bezug getrennt messen. Beide Wände, Boden, Endradien, Grate und Durchbruchskanten prüfen.
Eine zu breite Nut mit wiederkehrenden Spuren einer Schneide führt zu anderer Diagnose als eine maßhaltige, seitlich verschobene Nut. Tatsächlichen Durchmesser, Rundlauf, Korrektur und programmierte Mittellinie vor Änderung der Schnittwerte prüfen.
Ist die Nut oben oder unten breiter, Durchbiegung, Halterausladung, Spindel-/Achsgeometrie, Teilebewegung und Messmethode prüfen. Aufgeweiteter Eintritt kann durch instabile Einfahrt, wechselnde Durchbiegung oder Verweilen entstehen. Breitenänderung entlang der Nut kann Achszustand, Rohteilvariation, Wärmebewegung, Verschleiß oder Spanansammlung betreffen.
Unterschiedliche Wandoberflächen sind möglich, weil eine Wand im Gleichlauf und die andere im Gegenlauf entsteht. Rundlauf und Durchbiegung verstärken das. Getrenntes Wandschlichten verbessert eventuell die Kontrolle, aber nur bei ausreichendem Schlichtaufmaß und unveränderter Spannung.
Kratzer oder eingebettete Späne am Boden weisen auf Wiederzerspanung oder Abfuhrprobleme hin. Kreisförmige Eintrittsspuren können mit Eintauchen, Helix oder Verweilen zusammenhängen. Grate an Austritt/Durchbruch mit Abstützung, Bahnrichtung, Schneidenzustand und Werkstoffverhalten abgleichen.
Jeweils eine Ursache ändern und dieselben Messstellen nachprüfen. Ruhigerer Schnitt ist ein hilfreicher Befund, beweist aber nicht akzeptable Breite, Lage, Boden oder Werkzeugzustand.
Erkennen, wann der Schaftfräser nicht mehr optimal ist
Tiefe schmale Nuten verbinden große Reichweite mit eingeschränkter Spanabfuhr. Genügende Nennlänge garantiert weder Steifigkeit noch Nutvolumen oder Halterfreiheit. Es gibt keine universelle Tiefen-Durchmesser-Grenze für alle Werkzeuge und Maschinen.
Prüfen, ob die Nut von anderer Seite geöffnet, in Operationen geteilt, mit zunehmend längeren Werkzeugen geschruppt oder mit größerem Radius gestaltet werden kann. Abgestufte Längen erhalten Steifigkeit beim Hauptabtrag; das längste Werkzeug bearbeitet nur nötiges Restmaterial. Übergangs- und Prüfplan bleiben erforderlich.
Bei gerader offener Nut können Säge- oder Nutfräser steifer und spanfreundlicher sein. Bei Sacknut, großer Tiefe, kleinem Innenradius oder gehärtetem/verzugsempfindlichem Teil können EDM oder andere Verfahren leichter beherrschbar sein. Alternativen haben eigene Toleranzen, Randschicht-/Gratfragen, Spannungen und Kosten; sie sind nicht automatisch besser.
Auch prüfen, ob die Nut vor dem Dünn- oder Nachgiebigwerden des Teils gefertigt werden soll. Die Reihenfolge kann Abstützung liefern, die später keine Spannung wiederherstellt. Bei Durchgangsnuten das gelöste Stück kontrollieren, damit es weder Fräser einklemmt noch fertige Wände beschädigt.
Den Schaftfräserweg nicht weiterverfolgen, wenn Überstand, Halterkollision, Spanabfuhr, Einfahrt oder Maschinenfähigkeit ungeklärt bleiben. Niedrigerer Vorschub allein löst dann die physische Grenze nicht.
Prozessfenster vor Freigabe dokumentieren
Eine freigegebene Nutoperation muss Merkmal und Bearbeitungsweg benennen. Nutart, Bezug, Sollbreite/-tiefe, Boden-/Eckenanforderungen, Werkzeug-/Halterkennungen, tatsächlichen Durchmesser, Schneidenzahl, Schneiden- und Ausspannlänge, Rundlauf und Datenquellenrevision erfassen.
Bahnfamilie, Einfahrt, axiale Zustellung, gegebenenfalls kontrollierten radialen Eingriff, RPM, Tischvorschub, Tauch-/Rampenbedingung, Korrekturen und Abfuhrmethode ergänzen. Geprüfte CAM-Version und manuelle Berechnungen mit Einfluss auf Fräserseite oder Z-Bezug sichern.
Der Prüfbericht muss Messorte für Breite und Lage zeigen, nicht nur einen akzeptierten Wert. Wand-/Bodenbefunde, Lastfenster, Span- und Schneidenzustand aufnehmen. Festlegen, wann Bediener korrigieren dürfen und wann technische Prüfung nötig ist.
Zum Schluss Neuqualifikationsauslöser nennen: anderes Werkzeugmodell, Nachschliff, Halter, Ausspannlänge, Werkstoffzustand, Spannung, Maschine, Einfahrt, Nuttiefe oder Abfuhr. Das nutzbare Ergebnis ist ein gemessenes Prozessfenster für ein System und einen Weg. Diese Dokumentation macht aus einer gelungenen Nut einen wiederholbaren Vorgang.