










Ranhuragem com fresa de topo: entrada, aparas e controlo dimensional
A ranhuragem coloca a fresa entre duas paredes. Numa ranhura cega ou durante descidas axiais, as arestas frontais geram também o fundo atual. Uma passagem da largura da fresa implica envolvimento total e menos saídas para aparas do que um corte lateral aberto. Funciona se ranhura, fresa, entrada, máquina e evacuação forem tratadas como sistema.
Não comece por copiar uma profundidade genérica, mas pela ranhura. Uma passante pouco profunda com entrada aberta difere de uma cega profunda com raio de fundo acabado. Classifique a forma e escolha passagem à largura total, desbaste menor e acabamento, envolvimento controlado ou outro processo. Qualifique depois a estratégia na máquina real.
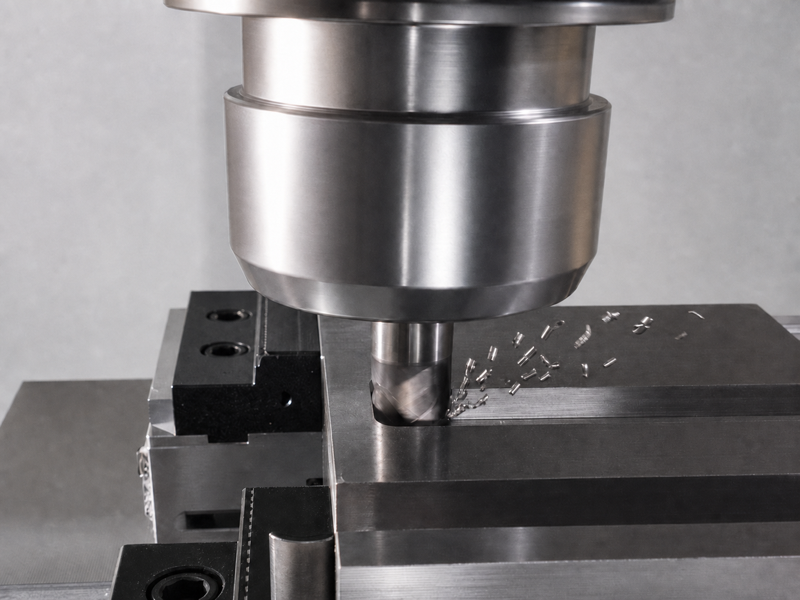
Definir a ranhura antes de escolher a fresa
«Ranhura» descreve uma forma, não um plano completo. Registe estas propriedades no desenho ou ficha:
- passante ou cega;
- aberta numa borda ou fechada nas duas extremidades;
- reta, curva ou ligada a uma cavidade;
- profundidade total e acesso útil superior;
- tolerância das paredes, posição e retilineidade;
- fundo plano, com raio ou controlado de outra forma;
- raios nas extremidades e entre parede e fundo;
- estado do bruto, do material e superfícies interrompidas;
- saída das aparas e superfícies acessíveis à inspeção.
Os dados de pesquisa podem abreviar a tarefa como ranhuragem com fresa de topo, mas essa expressão não define a estratégia. A geometria define.
O quadro seguinte é um ponto de partida, não uma tabela de parâmetros:
| Condição observada da ranhura | Estratégia candidata a avaliar | O que o ensaio deve demonstrar |
|---|---|---|
| Ranhura pouco profunda, extremidade aberta, saída suficiente | Passagem à largura total ou desbaste menor | Estabilidade da carga, largura, posição da trajetória e acabamento das paredes |
| Exigência apertada de largura ou acabamento das paredes | Fresa menor e passagens separadas de acabamento das paredes | Sobremetal por parede, compensação, simetria e largura final |
| Ranhura fechada sem entrada aberta | Rampa, hélice, penetração com corte ao centro ou acesso pré-furado verificados | Carga de entrada, marca no fundo, evacuação e folga |
| Ranhura profunda ou estreita | Comprimentos escalonados, desbaste com envolvimento controlado ou outro processo | Alcance, flexão, evacuação, forma das paredes e estado da ferramenta |
| Ranhura passante de geometria reta simples | Fresa de topo, de ranhurar/serra ou outro processo adequado | Rebarbas, suporte na saída, largura, acabamento e economia do ciclo |
A estratégia depende também da quantidade e risco. Uma solução manual pode servir para uma reparação única, mas não para produção repetida. Inversamente, uma trajetória CAM complexa pode acrescentar pouco numa ranhura curta aberta numa máquina rígida. Escolha a solução menos complexa que cumpra o desenho e possa ser verificada.
Separe largura e posição. Uma ranhura pode ter largura correta e estar deslocada da referência. Pode estar correta numa extremidade e desviar-se ao longo do comprimento. A inspeção deve abranger ambos os resultados.
Porque é exigente a ranhuragem à largura total
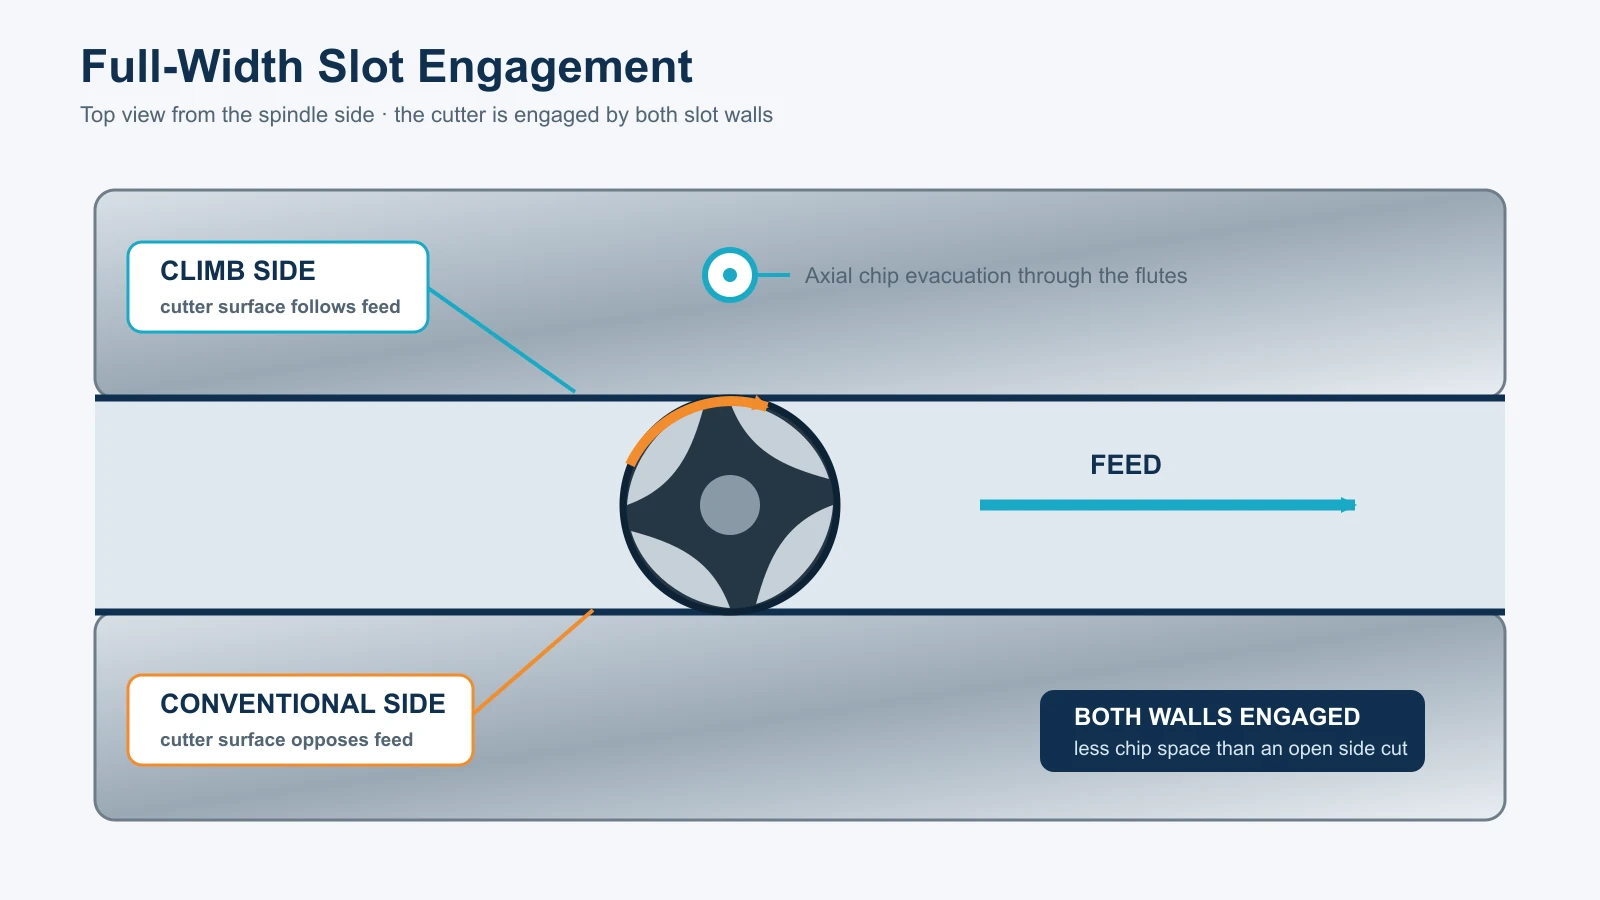
O envolvimento total remove material em todo o diâmetro nominal. Um lado trabalha em concordância e o outro em oposição. O arco e o contacto bilateral criam uma carga diferente da fresagem lateral com um lado aberto.
As aparas formam-se no canal recém-criado. Ao aprofundar, as paredes limitam a saída lateral. Podem circular, ser recortadas ou compactar-se sob os canais. Se o material tender a formar aresta postiça, a adesão altera aresta efetiva e espaço. A carga pode subir rapidamente antes da rotura.
O número de dentes faz parte do compromisso. Mais dentes podem aumentar a secção do núcleo e as arestas, mas deixam menos volume por apara. Menos dentes dão mais espaço sem garantir rigidez ou estabilidade. Diâmetro, canal, material da ferramenta, comprimento de montagem, material, gama do fuso e evacuação determinam a adequação.
O batimento desequilibra a operação nominal. Um dente pode remover mais material, suportar mais carga e marcar uma parede de modo diferente. A flexão acrescenta assimetria. As forças opostas não se anulam num eixo perfeito, sobretudo quando variam envolvimento e movimento de máquina, porta-ferramentas e peça sob carga.
Por isso um diâmetro igual à largura nominal não garante a ranhura desejada. Batimento, flexão, folga, erro de trajetória, arestas e recorte alteram largura, forma e posição. Numa fresadora manual flexível ou router leve, a fresa também pode puxar lateralmente a trajetória.
O passo axial determina quanta aresta e canal trabalham sob a abertura. Maior profundidade aumenta as aparas numa passagem restrita. Um passo menor não é automaticamente seguro se o avanço por dente for demasiado baixo e roçar, ou ficarem aparas. A condição completa deve provir dos dados do modelo e de ensaios.
Escolher a estratégia de desbaste e acabamento
Não existe uma única estratégia correta. A escolha deve facilitar o controlo final mantendo aparas e carga dentro da capacidade do conjunto.
Quando considerar uma passagem à largura total
A passagem completa é simples com ranhura acessível, evacuação eficaz, máquina e porta-ferramentas rígidos, fresa autorizada para ranhurar e conjunto qualificado para largura e acabamento. Entrada aberta e pouca profundidade reduzem restrições, sem eliminar o ensaio.
Verifique se a fresa gera fundo e extremidades exigidos. Uma plana deixa a sua própria geometria de canto; uma com raio altera a transição fundo/parede. Não pode criar um canto interno menor do que a sua geometria permite.
Use os dados exatos de ranhuragem, não valores de fresagem lateral da mesma página. O envolvimento total altera a janela recomendada. Sem dados para material, alcance ou classe de máquina reais, peça orientação ou qualifique uma condição conservadora sob supervisão controlada.
Quando o acabamento separado das paredes dá mais controlo
Uma fresa menor pode desbastar o centro deixando material nas paredes e extremidades. Passagens separadas estabelecem depois paredes e largura final. Permite compensação e melhor evacuação durante o acabamento.
Não é automaticamente superior. O desbaste deve deixar material uniforme e o acabamento cortar o suficiente para evitar atrito. Ordem e direção influenciam forças, rebarbas e medição. Se o desbaste desviar muito, uma parede pode ter pouco material e a outra demasiado.
Registe material por parede e inspecione o desbaste se tolerância ou valor o justificarem. Use diâmetro real e compensação controlada. Metade da diferença nominal entre ferramenta e ranhura não corrige automaticamente batimento, flexão ou geometria da máquina.
Em chapa fina, o corte total pode puxar ou vibrar mesmo pouco profundo. Pode exigir apoio posterior, material sacrificial ou outra sequência. O plano deve controlar também o recorte libertado pela ranhura passante.
Quando o envolvimento controlado ou outra fresa altera a economia
Uma trajetória CAM pode abrir com envolvimento radial parcial por arcos repetidos ou movimento trocoidal. Cria espaço e limita o arco, mas exige largura suficiente, geometria adequada e saída CAM verificada. Também altera comprimento, exigência de movimento e acabamento.
Não chame «adaptativa» a qualquer oscilação supondo carga controlada. Inspecione o envolvimento real na entrada, cantos, mudanças e limpeza final. Uma trajetória suave no meio pode enterrar a fresa numa transição.
Pré-furação ou desbaste por penetração podem remover o centro se ferramenta e máquina o admitirem. Furos próximos também criam entrada interrompida e cristas que carregam desigualmente. Preserve material de acabamento e verifique a adequação da broca ou fresa ao movimento.
Em ranhuras retas passantes, uma fresa de ranhurar ou serra pode dar uma estratégia mais curta e rígida. Em profundidades ou fundos difíceis, ferramentas escalonadas, EDM ou outro processo podem ser mais económicos. Essa fronteira é retomada abaixo.
Escolher o conjunto de ferramenta a partir da ranhura
Parta de largura, fundo e cantos e verifique comprimento de corte e alcance. Os canais devem cobrir a profundidade sem roçar a transição da haste; mantenha saída e comprimento de montagem tão curtos quanto possível.
Um grande comprimento de corte não garante rigidez útil. Um pescoço reduzido dá folga mas altera rigidez. Um canal longo admite mais contacto axial e ainda pode fletir pelas forças radiais. Verifique o desenho exato, não apenas o comprimento total.
Escolha canais, preparação, substrato e revestimento para material e ranhuragem. O espaço importa, mas não basta uma regra universal de dentes. Pequenos routers rápidos em alumínio, centros pesados em aço e fresadoras manuais de reparação têm limites diferentes de fuso, binário, evacuação e rigidez.
Uma primeira pesquisa de família pode começar pela gama de fresas de metal duro. A página de gama não verifica se uma fresa pode penetrar, ranhurar com certo envolvimento, atingir profundidade ou manter tolerância. Use o desenho e os dados de aplicação do modelo.
Trate porta-ferramentas e fresa como conjunto. Registe tipo, aperto, comprimento de montagem e batimento medido num ponto útil. Verifique a envolvente na aproximação e profundidade total. Em trabalho profundo, o canal pode passar enquanto porta-ferramentas, porca ou transição da haste tocam na parede.
Verifique também máquina: gama e binário, avanço, folga ou estado dos eixos, capacidade de fluido/ar, proteção, fixação e rigidez da peça. Se algum elemento não admitir a estratégia, altere-a antes de calcular comandos.
Tratar a entrada como operação própria
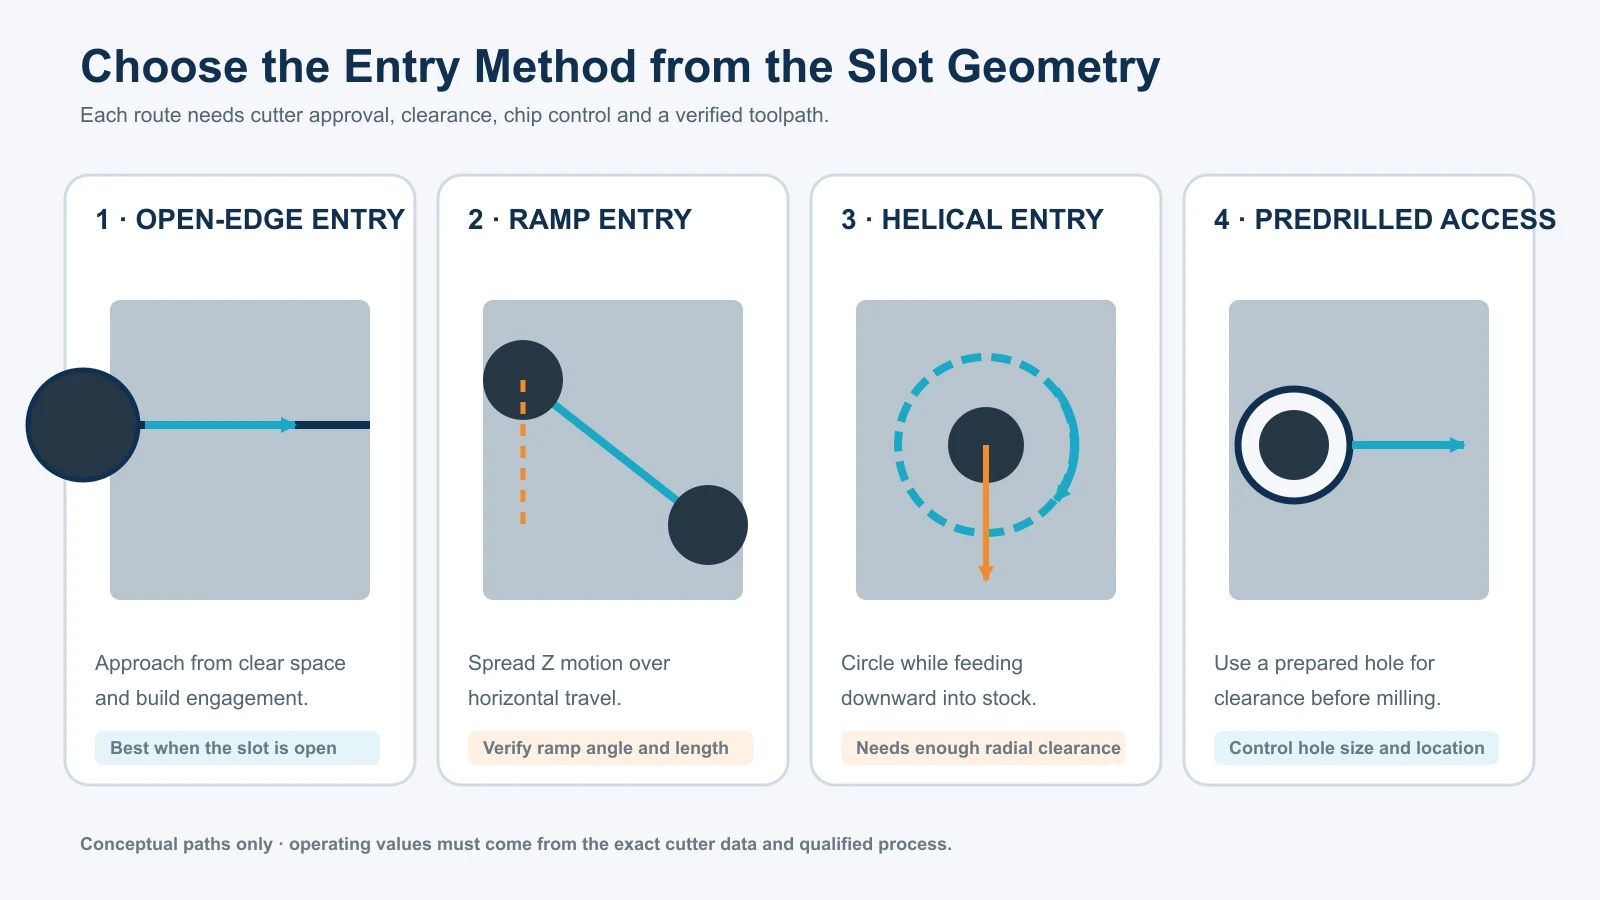
A entrada tem frequentemente forças e aparas diferentes do avanço estável. Um programa correto depois pode falhar na primeira penetração.
A entrada aberta é geralmente mais simples: a ferramenta chega de espaço livre e aumenta o envolvimento. Bruto, grampos e recuos devem deixar espaço sem atingir um canto sem apoio.
A penetração reta exige corte ao centro e condições permitidas. «Corte ao centro» indica capacidade geométrica, não qualquer profundidade ou avanço seguros. No centro a velocidade tende para zero, a apara forma-se de modo diferente da periferia e deve subir pelos canais. Use dados aprovados e capacidade real de impulso e evacuação.
A rampa distribui Z por um percurso horizontal. Ângulo, base de avanço, direção e comprimento devem ajustar-se aos dados e ranhura. Uma rampa curta pode continuar íngreme; um vaivém pode cruzar repetidamente as próprias aparas se evacuar mal.
A entrada helicoidal exige diâmetro livre e condição verificada de ilha central ou sobreposição. Numa ranhura estreita pode não caber. Uma pré-furação dá folga, mas dimensão, posição, saída e transição devem ser programadas deliberadamente.
As designações CAM não são prova. Simule a trajetória real e reveja referências Z, compensação de centro ou aresta, lado de entrada, sobremetal de fundo e folga. Uma operação de ranhura ou contorno pode referir de modo diferente topo, fundo ou centro. Verifique em vazio ou bloco a bloco segundo o procedimento seguro da oficina e com geometria real.
Qualificar em conjunto aparas, comandos e ensaio
Obtenha velocidade e avanço por dente dos dados exatos para a condição de ranhuragem correspondente. Calcule depois comandos em unidades claras.
Para unidades em polegadas:
RPM = (SFM × 3.82) ÷ diâmetro da fresa em polegadas
Para unidades métricas:
RPM = (1000 × velocidade de corte em m/min) ÷ (π × diâmetro da fresa em mm)
O avanço da mesa é:
Avanço da mesa = RPM × número real de dentes × avanço por dente
Se as RPM calculadas excederem a gama útil, use RPM atingíveis e recalcule o avanço da mesa. Verifique binário, potência e limites de avanço. Não mantenha o avanço ao alterar RPM sem aprovação explícita do avanço por dente resultante.
Defina passo axial, avanço de rampa ou penetração e envolvimento controlado a partir da mesma fonte do modelo ou processo qualificado. Os exemplos de fóruns do dossier usam outras máquinas, materiais, ferramentas e evacuação: contexto de falhas, não ajustes transferíveis.
Defina a evacuação antes de cortar. Refrigeração abundante, fornecimento interno, ar, névoa, aspiração ou outro método devem adequar-se a material, máquina e proteções. Importa limpar fundo e canais à profundidade escolhida. Molhar apenas a parte superior pode não bastar.
Faça o ensaio permitindo observar carga, som, aparas e transição de entrada. Pare perante acumulação, adesão, carga crescente, vibração instável, movimento, contacto do porta-ferramentas, dano ou trajetória incerta. Não prossiga para «ver se desentope». Uma ranhura obstruída pode passar rapidamente de mau acabamento a rotura.
Depois, limpe sem danificar e inspecione a ferramenta. Registe se dano ou adesão afetam um dente, a ponta ou toda a faixa axial. Esses padrões distinguem batimento, dano de entrada, recorte e sobrecarga geral.
Interpretar os erros da ranhura como padrão
Meça a largura em várias posições e, se possível, profundidades. Meça separadamente a posição a partir da referência de controlo. Inspecione paredes, fundo, raios, rebarbas e bordos de saída.
Uma ranhura larga com marcas repetidas de um dente exige outro diagnóstico que uma largura correta deslocada. Verifique diâmetro real, batimento, compensação e eixo programado antes de alterar valores.
Se a largura variar em cima ou em baixo, examine flexão, alcance, geometria do fuso/eixos, movimento e medição. Uma entrada alargada pode vir de entrada instável, flexão variável ou pausa. A variação longitudinal pode envolver eixos, bruto, dilatação, desgaste ou aparas acumuladas.
As paredes podem diferir porque uma é gerada em concordância e outra em oposição. Batimento e flexão ampliam a diferença. Passagens separadas podem melhorar o controlo se houver material suficiente e a montagem não mudar.
Riscos ou aparas incrustadas no fundo apontam para recorte ou má evacuação. Uma marca circular pode vir de penetração, hélice ou pausa. Relacione rebarbas de saída com apoio, direção, arestas e material.
Altere uma causa de cada vez e meça nos mesmos pontos. Um corte mais silencioso é um indício útil, não prova de largura, posição, fundo e ferramenta aceitáveis.
Reconhecer quando a fresa de topo deixa de ser a melhor opção
Ranhuras profundas e estreitas combinam alcance longo e saída restrita. Comprimento nominal suficiente não garante rigidez, volume ou folga. Não existe um limite universal profundidade/diâmetro para todas as ferramentas e máquinas.
Considere abrir por outro lado, dividir operações, desbastar com ferramentas progressivamente longas ou aumentar o raio. Comprimentos escalonados preservam rigidez no desbaste; a mais longa trata apenas o necessário. Continua a ser preciso um plano de concordância e inspeção.
Numa ranhura reta aberta, serra ou fresa dedicada podem dar rigidez e acesso às aparas. Numa cega, muito profunda, com raio pequeno ou peça endurecida ou sensível a deformação, EDM ou outro processo podem ser mais controláveis. Têm tolerâncias, camada refundida ou rebarbas, fixação e custos próprios; não são melhorias automáticas.
Considere fazer a ranhura antes de a peça ficar fina ou flexível. A ordem pode dar apoio impossível de recuperar depois. Controle o recorte passante para não prender a fresa nem danificar paredes acabadas.
Abandone essa estratégia se não conseguir verificar saída, interferência, evacuação, entrada ou capacidade da máquina. Reduzir apenas o avanço não resolve a limitação física.
Registar a janela do processo antes da validação
Uma operação validada deve identificar forma e estratégia. Registe tipo, referência, largura/profundidade nominais, fundo/cantos, identificadores de ferramenta/porta-ferramentas, diâmetro real, dentes, comprimentos de corte/montagem, batimento e revisão dos dados.
Acrescente família de trajetória, entrada, passo axial, envolvimento radial controlado se usado, RPM, avanço da mesa, penetração/rampa, compensações e evacuação. Guarde a versão CAM verificada e cálculos manuais que afetem lado da fresa ou referência Z.
A inspeção deve mostrar onde foram medidas largura e posição, não apenas um número aceite. Inclua paredes/fundo, janela de carga, aparas e arestas. Defina ajustes permitidos ao operador e quando é necessária revisão técnica.
Liste por fim os motivos de requalificação: outro modelo, reafiamento, porta-ferramentas, comprimento, estado do material, fixação, máquina, entrada, profundidade ou evacuação. O resultado útil é uma janela medida ligada a um conjunto e estratégia. Esse registo torna a operação repetível.