










Что такое чистовое фрезерование: диагностика и улучшение качества поверхности
Чистовое фрезерование показывает, насколько устойчив был весь процесс. Если на окончательной поверхности есть следы вибраций, подачи, размазывание или плохая обработка боковых стенок, проблема могла возникнуть ещё до чистового прохода.
Начните с проблемы качества поверхности
Плохая поверхность — диагностический признак. Вибрационные следы указывают на колебания и жёсткость. Равномерные следы подачи — на боковой шаг, подачу, радиус инструмента или рисунок траектории. Размазывание может означать трение вместо резания. Тонкая стенка с плохой поверхностью может отжиматься от фрезы.
Поэтому чистовое фрезерование следует рассматривать как диагностику, а не украшение. Последний проход не всегда устраняет последствия плохой черновой обработки, слабого закрепления, неверного припуска или нестабильного инструмента.
Что контролирует чистовое фрезерование
Чистовое фрезерование — контролируемый окончательный или близкий к окончательному проход для улучшения поверхности, точности размеров и уменьшения заметных следов инструмента. Обычно оно снимает меньше материала, чем черновая обработка, но всё равно требует образования полноценной стружки.
Цель не сводится к тому, чтобы «работать медленнее». Чистовому проходу нужно правильное сочетание остроты инструмента, зацепления, нагрузки на зуб, жёсткости и опоры детали. Если фреза трётся, поверхность может ухудшиться даже при лёгком резании.
Почему чистовая обработка зависит от решений чернового этапа
Припуск на обработку
Для чистовой обработки нужно оставить достаточно материала для зачистки поверхности, но не столько, чтобы последний проход превратился в черновой. Слишком малый припуск может сохранить прежние следы инструмента. Чрезмерный припуск может перегрузить инструмент и вызвать вибрации или прогиб.
Опора детали и перемещение стенки
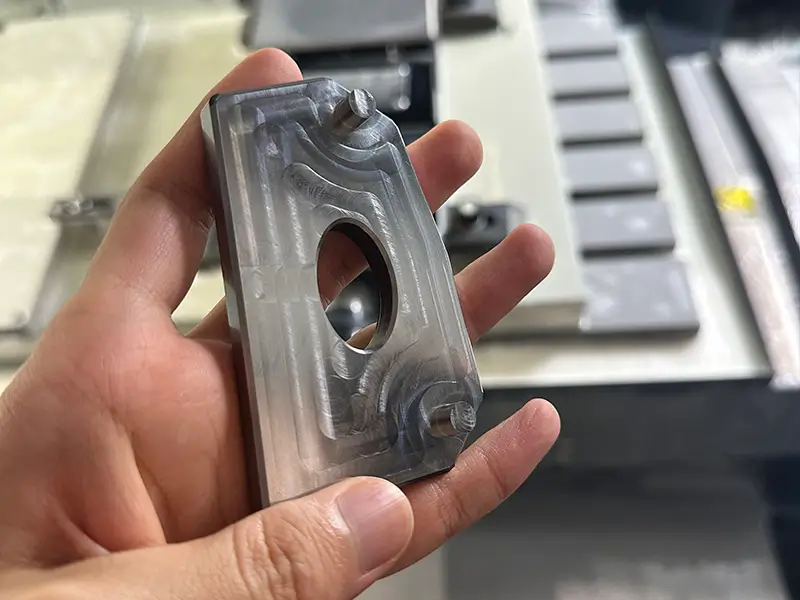
Тонкие стенки, высокие элементы и слабое закрепление могут смещаться при чистовой обработке. Тогда появляются конусность, вибрации или неравномерные следы. Более лёгкий проход помогает, но не устраняет полностью податливость детали.
Зацепление инструмента
Важны вход инструмента в рез и выход из него. Резкие изменения зацепления оставляют следы. Плавная траектория и стабильное радиальное зацепление делают чистовой проход предсказуемым.
Диагностируйте поверхность до случайного изменения параметров
Не меняйте одновременно скорость, подачу, шаг, инструмент, патрон и СОЖ. Сначала изучите поверхность.
| Что вы видите | Что проверить в первую очередь | Почему это важно |
|---|---|---|
| Следы вибраций | Жёсткость, вылет, патрон, закрепление детали | Система вибрирует вместо стабильного резания |
| Равномерные следы подачи | Подача, шаг между проходами, радиус инструмента, траектория | Рисунок траектории переносится на поверхность |
| Размазывание материала или трение | Толщина стружки, острота кромки, СОЖ | Кромка может не снимать чистую стружку |
| Плохая поверхность тонкой стенки | Опору детали и нагрузку резания | Деталь может отжиматься от фрезы |
Следы вибраций
Вибрация обычно означает, что фреза, патрон, станок или деталь вибрируют. Уменьшите вылет, улучшите закрепление, снизьте зацепление или измените скорость, чтобы выйти из неустойчивого режима.
Следы подачи
Следы подачи не всегда являются дефектом, но могут быть слишком заметными для требуемого качества. Уменьшите поперечный шаг, скорректируйте подачу, выберите подходящий радиус инструмента или измените стратегию траектории.
Размазывание материала или трение
Если поверхность выглядит размазанной, кромка может больше скользить, чем резать. Причинами бывают тупой инструмент, слишком малая нагрузка на зуб, неподходящая СОЖ или вязкий материал.
Плохая поверхность тонких стенок
Тонкая стенка может прогибаться при резании и возвращаться после него. Результат выглядит как проблема инструмента, хотя основная причина — недостаточная опора детали.
Основные факторы качества чистовой обработки
Острота и геометрия инструмента
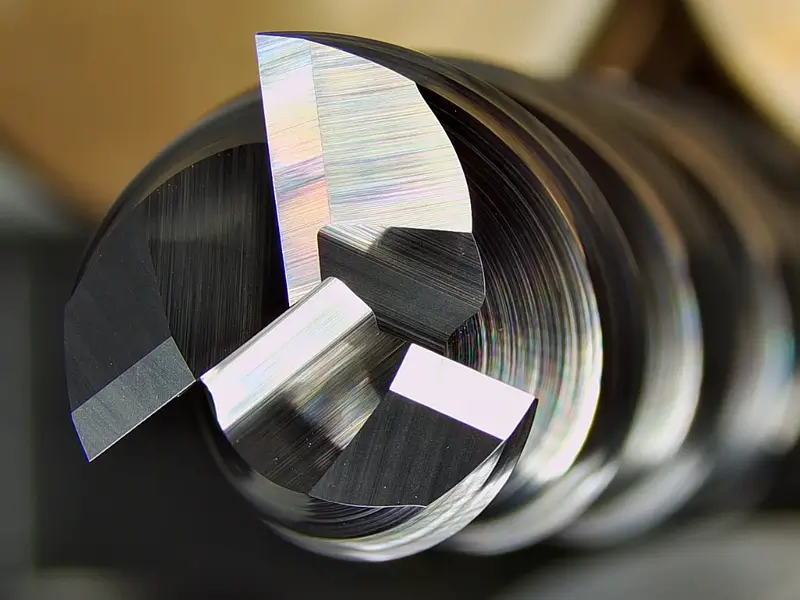
Чистовой проход зависит от состояния кромки. Изношенная кромка может тереться, сминать материал или оставлять неравномерные следы. Геометрия инструмента должна соответствовать материалу и требуемой поверхности.
Радиальный шаг, подача и подача на зуб
Меньший поперечный шаг уменьшает видимые гребешки, но подача и нагрузка на зуб должны оставаться достаточными для резания. Слишком щадящий проход способен полировать и нагревать материал вместо улучшения поверхности.
Жёсткость, вылет и закрепление детали
Жёсткость часто является скрытым фактором чистовой обработки. Большой вылет, слабые патроны и плохое закрепление могут вызвать вибрации даже при лёгком проходе. Используйте короткий инструмент, обеспечивайте опору детали и уменьшайте лишний рычаг.
СОЖ и отвод стружки
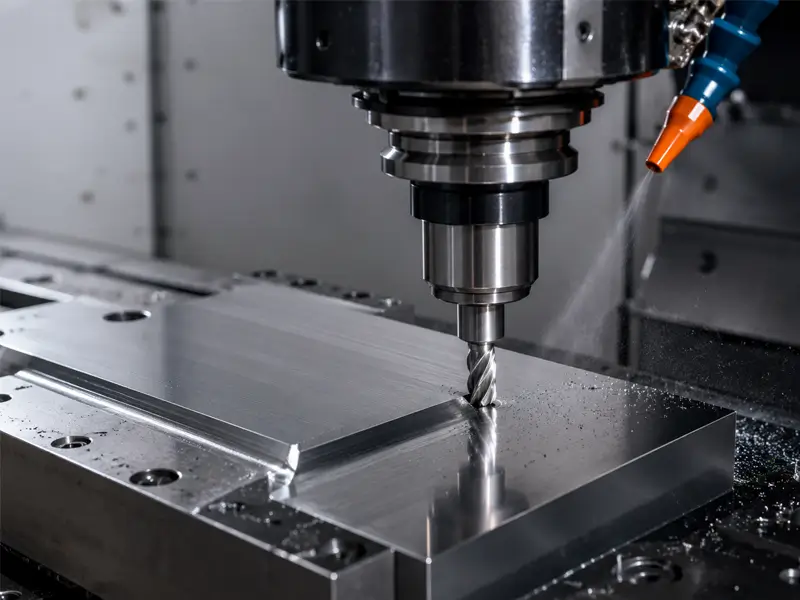
Стружка в зоне резания может царапать поверхность. СОЖ, обдув или другая стратегия очистки должны обеспечивать резание чистого материала.
Практический порядок чистовой обработки
Сначала убедитесь, что черновая обработка оставляет равномерный припуск. Затем выберите максимально короткий устойчивый инструмент, достигающий нужного элемента. Используйте острый инструмент, сохраняйте предсказуемое врезание и избегайте чрезмерного погружения фрезы в чистовом проходе.
Выполните чистовой проход, осмотрите поверхность и меняйте по одному параметру. При вибрации сначала работайте с жёсткостью и зацеплением. При регулярных следах подачи корректируйте шаг, подачу и траекторию. При трении проверяйте нагрузку на зуб и состояние кромки.
Какие данные записывать при испытании чистовой обработки
Даже без профилометра можно записывать полезные данные: диаметр фрезы, число канавок, вылет, материал, чистовой припуск, боковой шаг, подачу, частоту шпинделя, способ подачи СОЖ и вид полученной поверхности.
Если доступен профилометр, записывайте измеренную шероховатость вместе с параметрами наладки. Число без контекста малополезно. Значение шероховатости, связанное с инструментом, материалом и зацеплением, становится воспроизводимым знанием.
Как улучшить поверхность без догадок
Меняйте по одному параметру. Если проблема в вибрациях, первоочередная замена СОЖ может скрыть настоящую причину. Если инструмент трётся, снижение подачи может ухудшить ситуацию. Если проблема в следах подачи, изменение шага может быть важнее изменения частоты шпинделя.
Используйте поверхность как обратную связь. Чистовой проход — небольшой эксперимент: инструмент оставляет следы поведения системы. Чем лучше вы их понимаете, тем меньше случайных изменений требуется.
Когда оправдан отдельный чистовой инструмент
Использование одного инструмента для черновой и чистовой обработки может работать, но не всегда оптимально. черновой инструмент может быть изношен, иметь налипший материал или быть выбран для съёма металла, а не для качества поверхности. Отдельный чистовой инструмент обеспечивает более острую кромку, лучшую геометрию и более предсказуемый заключительный контакт.
Выбор зависит от допуска, требований к поверхности, материала и цикла. Для простых задач с низким риском одного инструмента может хватить. Для видимых поверхностей, узких допусков или серийного производства разделение черновой и чистовой обработки упрощает контроль.
Ошибки, ухудшающие чистовую обработку
Одна из ошибок — неравномерный припуск: при чистовом проходе нагрузка на фрезу меняется. Другая — чрезмерный вылет, оставленный ради удобства черновой обработки. Чистовой проход может быть лёгким, но всё равно чувствителен к плечу приложения силы.
Третья ошибка — пытаться исправить плохой процесс одним окончательным проходом. Если черновая обработка оставляет вибрационные следы, напряжения или смещение стенок, чистовой приходится бороться с этими проблемами. Хорошая поверхность формируется ещё до чистового прохода.
Выбор инструмента для чистовых проходов
Чистовой инструмент должен соответствовать требованиям к поверхности. Острая твердосплавных концевых фрез с подходящей геометрией может оставить более чистую поверхность, чем изношенный черновой инструмент. Неверное число зубьев или состояние кромки оставляют следы, даже если подача и скорость выглядят разумными.
Диаметр инструмента тоже важен. Более крупная и жёсткая фреза повышает устойчивость, если геометрия детали позволяет её применить. Для доступа может понадобиться меньшая фреза, но она чувствительнее к прогибу. Выбирайте инструмент по геометрии и требованиям к поверхности, а не только из уже установленного в держателях.
Как должна проходить качественная чистовая обработка
Устойчивый чистовой проход звучит ровно, даёт одинаковую стружку и повторяемый рисунок поверхности. Станок не должен звучать так, будто попеременно режет и отскакивает. Инструмент не должен сначала бесшумно тереться, а затем резко захватывать материал.
Если звук меняется во время прохода, ищите изменения зацепления, накопление стружки, перемещение детали или износ кромки. Чем раньше замечено изменение, тем проще исправить его до повреждения поверхности.
Хорошая поверхность редко получается благодаря одной чудодейственной настройке. Она возникает из стабильной цепочки: черновая обработка оставляет правильный припуск, деталь сохраняет опору, чистовой инструмент остёр, а последний проход снимает контролируемую стружку.
Поэтому два предприятия с похожим инструментом могут получать разные поверхности. Видимое качество — результат всей наладки, а не только чистовой подачи.
Часто задаваемые вопросы
Чистовое фрезерование — это просто более медленный проход?
Нет. Медленнее не означает автоматически лучше. Инструмент всё равно должен резать чисто.
Какой припуск оставлять на чистовую обработку?
Это зависит от материала, размера инструмента, жёсткости и требуемой поверхности. Оставляйте достаточно для удаления следов черновой обработки, но не настолько много, чтобы перегрузить чистовой проход.
Почему поверхность ухудшилась после лёгкого прохода?
Инструмент мог тереться вместо резания, либо наладка вибрировала. Даже лёгкому проходу нужны достаточные подача на зуб и жёсткость.