










O que é a fresagem de acabamento? Como diagnosticar e melhorar o acabamento superficial
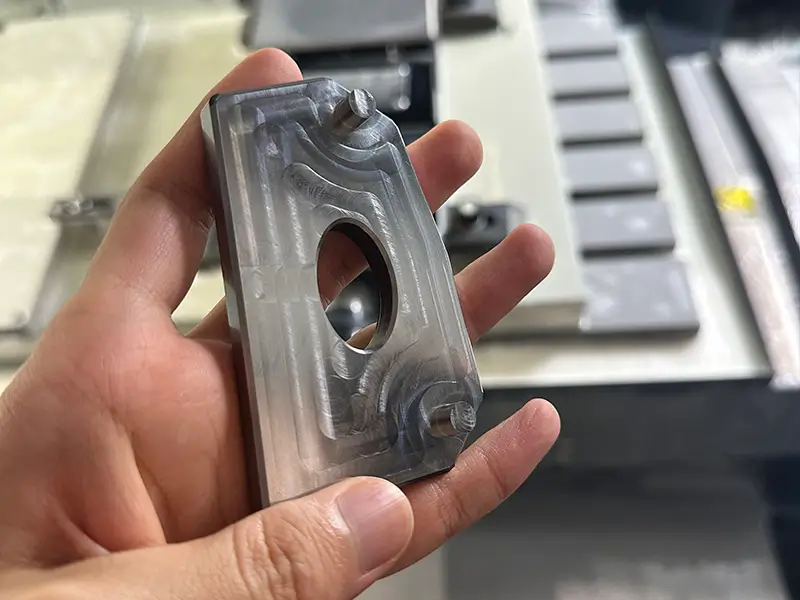
A fresagem de acabamento revela se todo o processo foi estável. Se a superfície apresenta marcas de vibração, linhas de avanço, material espalhado ou acabamento lateral ruim, o problema pode ter começado antes da passada final.
Começar pelo problema superficial
Um acabamento ruim fornece pistas. Vibração aponta para oscilações e rigidez. Marcas regulares de avanço indicam passo lateral, avanço, raio ou trajetória. Material espalhado pode indicar que a aresta atrita em vez de cortar. Uma parede fina mal acabada pode se afastar da fresa.
Por isso o acabamento deve ser tratado como diagnóstico, não decoração. A passada final nem sempre corrige desbaste ruim, fixação fraca, sobremetal incorreto ou ferramenta instável.
O que a fresagem de acabamento deve controlar
A fresagem de acabamento é uma passada final ou quase final controlada para melhorar superfície, precisão dimensional e marcas visíveis. Costuma remover menos material que o desbaste, mas deve formar um cavaco real.
Não basta «ir mais devagar». O acabamento precisa combinar afiação, engajamento, carga de cavaco, rigidez e apoio. Se a fresa atritar, a superfície pode piorar mesmo com corte leve.
Por que o acabamento depende das decisões de desbaste
Sobremetal de usinagem
O acabamento precisa de material suficiente para limpar a superfície, sem transformar a passada final em desbaste. Pouco sobremetal pode deixar as marcas anteriores da ferramenta. Material demais pode carregar a ferramenta e causar vibração ou flexão.
Apoio da peça e movimento das paredes
Paredes finas, elementos altos e fixações fracas podem se mover no acabamento, deixando conicidade, vibração ou marcas irregulares. Uma passada mais leve ajuda, mas não elimina a flexibilidade.
Engajamento da ferramenta
Entrada e saída da ferramenta importam. Mudanças bruscas de engajamento podem deixar marcas. Trajetória suave e engajamento radial estável tornam o acabamento previsível.
Diagnosticar o acabamento antes de mudar parâmetros ao acaso
Não altere velocidade, avanço, passo lateral, ferramenta, porta-ferramenta e refrigeração ao mesmo tempo. Examine primeiro a superfície.
| O que se observa | Primeiro ponto a verificar | Porque importa |
|---|---|---|
| Marcas de vibração | Rigidez, balanço, porta-ferramenta, fixação | O sistema vibra em vez de cortar de forma estável |
| Linhas regulares de avanço | Avanço, passo lateral, raio, trajetória | A trajetória fica impressa na superfície |
| Material espalhado ou atrito | Carga de cavaco, afiação, refrigeração | A aresta pode não formar um cavaco limpo |
| Acabamento ruim em parede fina | Apoio e carga de corte | A peça pode se afastar da fresa |
Marcas de vibração
A vibração geralmente indica que a fresa, o porta-ferramenta, a máquina ou a peça vibra. Reduza balanço, melhore fixação, diminua engajamento ou ajuste velocidade para sair da condição instável.
Linhas de avanço
Linhas de avanço nem sempre são defeitos, mas podem ser visíveis demais. Reduza passo lateral, ajuste avanço, use raio adequado ou mude a estratégia de trajetória.
Material espalhado ou atrito
Se a superfície parece ter material espalhado, a aresta pode deslizar mais do que corta. Isso pode ocorrer por ferramenta cega, pouca carga de cavaco, refrigeração ruim ou material pastoso.
Acabamento ruim em paredes finas
Uma parede fina pode flexionar durante o corte e retornar depois. O resultado parece um problema da ferramenta, embora a causa principal seja o apoio.
Principais fatores da qualidade do acabamento
Afiação e geometria da ferramenta
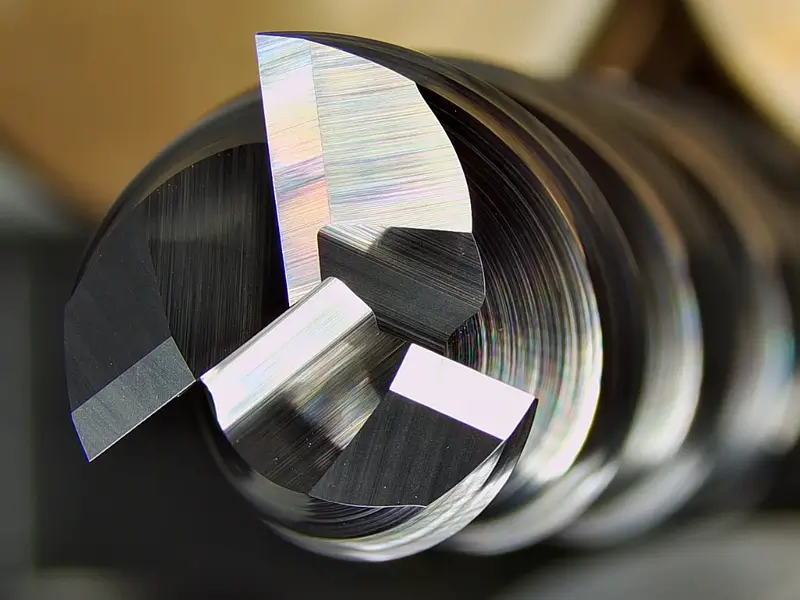
O acabamento depende da condição da aresta. Uma aresta gasta pode atritar, empurrar material ou deixar marcas irregulares. A geometria deve corresponder ao material e acabamento exigido.
Passo lateral, avanço e carga de cavaco
Um passo lateral menor reduz cristas visíveis, mas avanço e carga devem bastar para cortar. Uma passada suave demais pode polir e aquecer o material em vez de melhorar o acabamento.
Rigidez, balanço e fixação
A rigidez costuma ser a variável oculta. Muito balanço, porta-ferramenta fraco ou fixação ruim podem fazer uma passada leve vibrar. Mantenha a ferramenta curta, apoie a peça e reduza alavancas desnecessárias.
Refrigeração e evacuação de cavacos
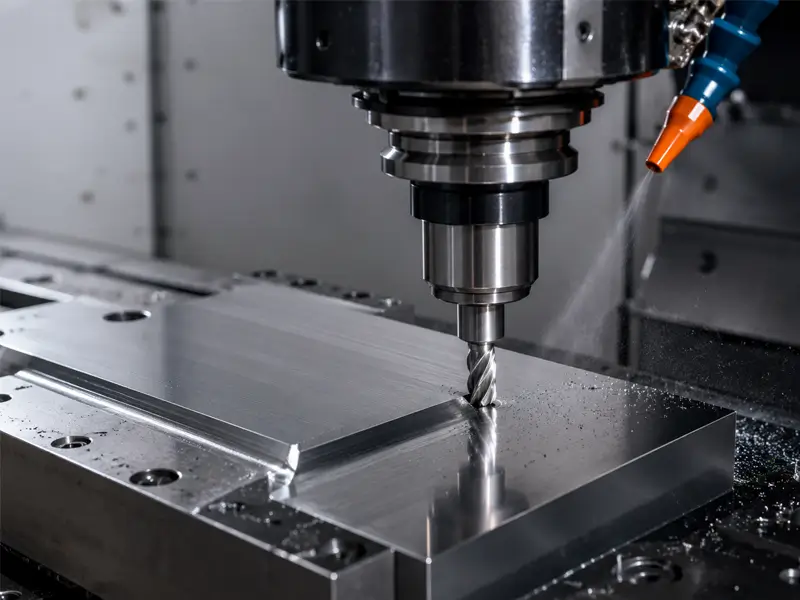
Cavacos deixados no corte podem riscar a superfície. Refrigeração, sopro ou estratégia de evacuação devem permitir à aresta cortar material limpo.
Processo prático de acabamento
Primeiro confirme que o desbaste deixa sobremetal uniforme. Escolha a ferramenta estável mais curta que alcance a região. Use aresta afiada, mantenha engajamento previsível e evite enterrar a fresa na passada final.
Execute o acabamento, inspecione e altere uma variável por vez. Com vibração, comece por rigidez e engajamento. Para marcas regulares, ajuste passo lateral, avanço ou trajetória. Com atrito, verifique carga de cavaco e aresta.
Dados a registrar em um teste de acabamento
Mesmo sem medidor de superfície, registre diâmetro, arestas, balanço, material, sobremetal, passo lateral, avanço, rotação, refrigeração e aparência final.
Se houver medidor, registre o acabamento junto com a montagem. Um número sem contexto é pouco útil. Ligado à ferramenta, material e engajamento, torna-se conhecimento repetível.
Melhorar o acabamento sem adivinhar
Altere uma variável por vez. Com vibração, mudar primeiro a refrigeração pode ocultar a causa. Com atrito, reduzir avanço pode piorar. Para linhas de avanço, o passo lateral pode importar mais que a rotação.
Use a superfície como retorno. Uma passada é um pequeno ensaio: a ferramenta deixa evidências do comportamento do sistema. Quanto melhor interpretá-las, menos mudanças aleatórias serão necessárias.
Quando convém uma ferramenta de acabamento separada
Usar a mesma ferramenta para desbaste e acabamento pode funcionar, mas nem sempre é ideal. Uma ferramenta de desbaste pode estar gasta, carregada ou escolhida para remover material, não para qualidade superficial. Uma ferramenta dedicada pode oferecer uma aresta mais afiada, melhor geometria e um contato final mais previsível.
Depende de tolerância, acabamento, material e ciclo. Uma ferramenta pode bastar em trabalhos de baixo risco. Para superfícies visíveis, tolerâncias estreitas ou séries, separar desbaste e acabamento facilita o controle.
Erros que pioram o acabamento
Um erro é deixar sobremetal irregular, que varia a carga. Outro é manter muito balanço porque era conveniente no desbaste. Mesmo leve, o acabamento continua sensível à alavanca.
Um terceiro erro é tentar apagar um processo ruim com uma passada final. Se o desbaste deixa vibração, tensões ou paredes móveis, o acabamento precisa combatê-las. Um bom acabamento começa antes da última passada.
Escolha da ferramenta para passadas de acabamento
A ferramenta deve corresponder ao acabamento desejado. Uma fresa de metal duro afiada com geometria adequada pode deixar superfície melhor que uma ferramenta de desbaste gasta. Número de arestas ou condição do gume incorretos deixam marcas mesmo com parâmetros razoáveis.
O diâmetro também importa. Uma ferramenta maior e rígida melhora a estabilidade se a geometria permitir. Uma pequena pode ser necessária para acesso, mas flexiona mais. Escolha pela região e acabamento, não apenas pelo que já está montado.
Como reconhecer uma boa passada de acabamento
Uma passada estável tem som uniforme, produz cavacos consistentes e deixa padrão repetível. A máquina não deve alternar corte e saltos. A ferramenta não deve atritar em silêncio e agarrar repentinamente.
Se o som mudar, procure variação de engajamento, acúmulo de cavacos, movimento da peça ou desgaste. Quanto antes detectar, mais fácil corrigir antes de danificar a superfície.
Um bom acabamento raramente vem de um ajuste mágico. Resulta de uma cadeia estável: sobremetal correto, peça apoiada, ferramenta afiada e cavaco controlado na passada final.
Por isso duas oficinas podem obter superfícies diferentes com ferramentas semelhantes. O acabamento depende de toda a montagem, não apenas do avanço final.
Perguntas frequentes
Fresagem de acabamento é apenas uma passada mais lenta?
Não. Mais lento não significa melhor. A ferramenta deve continuar cortando de forma limpa.
Quanto sobremetal deixar para o acabamento?
Depende do material, tamanho, rigidez e acabamento. Deixe suficiente para eliminar marcas de desbaste sem sobrecarregar o acabamento.
Por que o acabamento piorou após uma passada leve?
A ferramenta pode ter atritado em vez de cortar, ou a montagem vibrou. Uma passada leve também precisa de carga de cavaco e rigidez suficientes.