










Was ist Schlichtfräsen? Oberflächenfehler erkennen und die Oberflächengüte verbessern
Schlichtfräsen zeigt, ob der gesamte Prozess stabil war. Weist die fertige Oberfläche Rattermarken, Vorschubspuren, Schmieren oder schlechte Seitenwände auf, kann die Ursache bereits vor Beginn des Schlichtdurchgangs entstanden sein.
Beim Oberflächenproblem beginnen
Eine schlechte Oberfläche liefert Hinweise. Rattern deutet auf Schwingungen und Steifigkeit hin. Gleichmäßige Vorschubspuren verweisen auf Bahnabstand, Vorschub, Werkzeugradius oder Bahnmuster. Schmieren kann bedeuten, dass die Schneide reibt statt schneidet. Eine schlecht aussehende dünne Wand weicht möglicherweise vor dem Fräser aus.
Deshalb ist Schlichtfräsen als Diagnose zu verstehen, nicht als Kosmetik. Der letzte Durchgang kann schlechtes Schruppen, schwache Werkstückspannung, falsches Aufmaß oder ein instabiles Werkzeug nicht immer ausgleichen.
Was Schlichtfräsen kontrollieren soll
Schlichtfräsen ist ein kontrollierter letzter oder vorletzter Bearbeitungsdurchgang zur Verbesserung von Oberflächengüte, Maßgenauigkeit und sichtbaren Werkzeugspuren. Es trägt meist weniger Material als Schruppen ab, muss aber dennoch einen echten Span erzeugen.
Das Ziel ist nicht einfach „langsamer fahren“. Schlichten benötigt die richtige Kombination aus Schneidenschärfe, Eingriff, Spanungsdicke, Steifigkeit und Bauteilabstützung. Reibt der Fräser, kann die Oberfläche trotz geringer Schnittlast schlechter werden.
Warum Schlichten von Schruppentscheidungen abhängt
Bearbeitungsaufmaß
Fürs Schlichten muss genug Material zur Oberflächenkorrektur stehen bleiben, aber nicht so viel, dass der letzte Durchgang wie Schruppen wirkt. Zu wenig Aufmaß kann vorhandene Werkzeugspuren stehen lassen. Zu viel Aufmaß kann das Werkzeug überlasten und Rattern oder Durchbiegung verursachen.
Bauteilabstützung und Wandbewegung
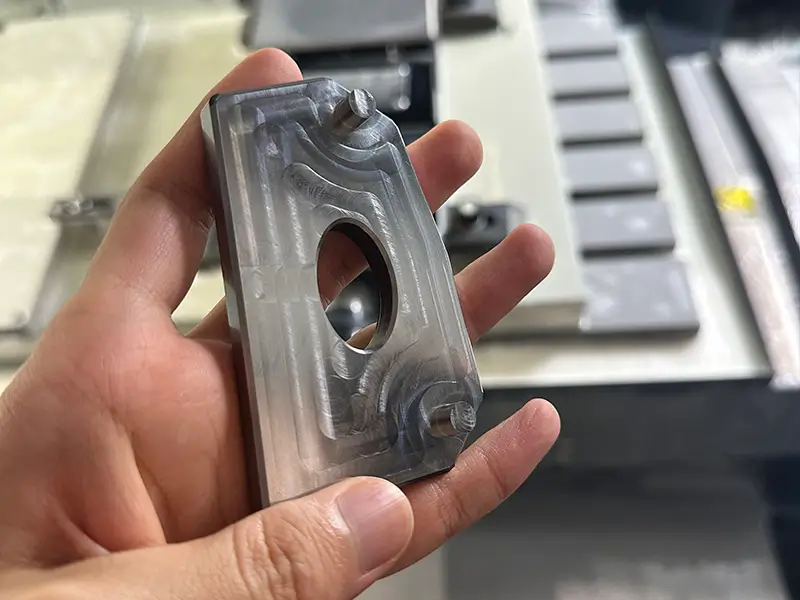
Dünne Wände, hohe Geometrien und schwache Vorrichtungen können sich beim Schlichten bewegen. Dadurch entstehen Konizität, Rattern oder ungleichmäßige Spuren. Ein leichterer Schlichtschnitt hilft, behebt aber die Nachgiebigkeit nicht vollständig.
Werkzeugeingriff
Ein- und Austritt des Werkzeugs sind wichtig. Abrupte Eingriffsänderungen können Spuren hinterlassen. Eine gleichmäßige Bahn und stabiler radialer Eingriff machen den Schlichtdurchgang berechenbarer.
Oberfläche diagnostizieren, bevor Parameter willkürlich geändert werden
Ändern Sie Drehzahl, Vorschub, Bahnabstand, Werkzeug, Aufnahme und Kühlschmierstoff nicht gleichzeitig. Beurteilen Sie zuerst die Oberfläche.
| Beobachtung | Zuerst zu prüfender Bereich | Warum das wichtig ist |
|---|---|---|
| Rattermarken | Steifigkeit, Auskragung, Aufnahme, Werkstückspannung | Das System schwingt statt gleichmäßig zu schneiden |
| Gleichmäßige Vorschublinien | Vorschub, Bahnabstand, Werkzeugradius, Werkzeugbahn | Das Bahnmuster zeichnet sich auf der Oberfläche ab |
| Schmieren oder Reiben | Spanungsdicke, Schneidenschärfe, Kühlschmierstoff | Die Schneide erzeugt möglicherweise keinen sauberen Span |
| Schlechte Oberfläche an dünnen Wänden | Bauteilabstützung und Schnittlast | Das Bauteil weicht möglicherweise vor dem Fräser aus |
Rattermarken
Rattern bedeutet meist, dass der Fräser, die Aufnahme, die Maschine oder das Bauteil schwingt. Verringern Sie die Auskragung, verbessern Sie die Spannung, reduzieren Sie den Eingriff oder passen Sie die Drehzahl an, um den instabilen Bereich zu verlassen.
Vorschublinien
Vorschublinien sind nicht immer ein Fehler, können aber für die geforderte Oberfläche zu sichtbar sein. Verringern Sie den Bahnabstand, passen Sie den Vorschub an, wählen Sie einen geeigneten Werkzeugradius oder ändern Sie die Bahnstrategie.
Schmieren oder Reiben
Sieht die Oberfläche verschmiert aus, gleitet die Schneide möglicherweise mehr, als sie schneidet. Ursachen können ein stumpfes Werkzeug, zu geringe Spanungsdicke, ungeeigneter Kühlschmierstoff oder zähklebriger Werkstoff sein.
Schlechte Oberflächen an dünnen Wänden
Eine dünne Wand kann sich während des Schnitts biegen und danach zurückfedern. Das Ergebnis wirkt dann wie ein Werkzeugproblem, obwohl die Hauptursache die Bauteilabstützung ist.
Die wichtigsten Einflussgrößen auf die Schlichtqualität
Werkzeugschärfe und Geometrie
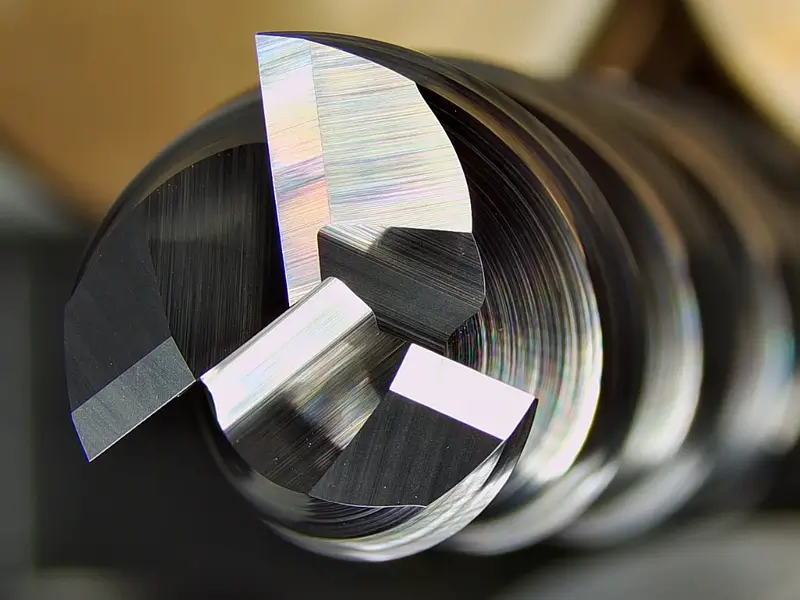
Ein Schlichtdurchgang hängt vom Schneidenzustand ab. Eine verschlissene Schneide kann reiben, Material verdrängen oder ungleichmäßige Spuren hinterlassen. Die Geometrie muss zu Werkstoff und Zieloberfläche passen.
Bahnabstand, Vorschub und Spanungsdicke
Kleinere Bahnabstände können sichtbare Riefen reduzieren, doch Vorschub und Spanungsdicke müssen zum Schneiden ausreichen. Ein zu sanfter Durchgang kann den Werkstoff polieren und erwärmen statt verbessern.
Steifigkeit, Auskragung und Werkstückspannung
Steifigkeit ist oft die verborgene Einflussgröße beim Schlichten. Große Auskragung, schwache Aufnahmen oder schlechte Werkstückspannung können selbst leichte Schnitte zum Rattern bringen. Halten Sie das Werkzeug kurz, stützen Sie das Bauteil und vermeiden Sie unnötige Hebelarme.
Kühlschmierstoff und Spanabfuhr
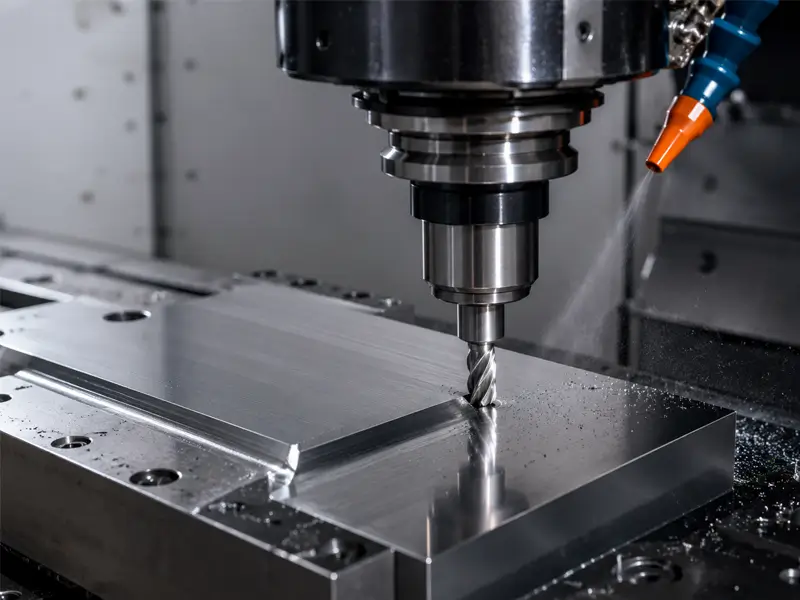
Im Schnitt verbliebene Späne können die Oberfläche zerkratzen. Kühlschmierstoff, Druckluft oder eine geeignete Räumstrategie müssen dafür sorgen, dass die Schneide sauberen Werkstoff schneidet.
Praktischer Schlichtablauf
Prüfen Sie zunächst, ob das Schruppen gleichmäßiges Aufmaß hinterlässt. Wählen Sie dann das kürzeste stabile Werkzeug, das die Geometrie erreicht. Verwenden Sie eine scharfe Schneide, halten Sie den Eingriff berechenbar und vermeiden Sie hohen Vollkontakt im letzten Durchgang.
Führen Sie den Schlichtschnitt aus, prüfen Sie die Oberfläche und ändern Sie jeweils nur eine Größe. Bei Rattern zuerst Steifigkeit und Eingriff verbessern. Bei regelmäßigen Vorschubspuren Bahnabstand, Vorschub oder Bahn anpassen. Bei Reiben Spanungsdicke und Schneidenzustand prüfen.
Welche Daten bei einem Schlichtversuch erfasst werden sollten
Auch ohne Oberflächenmessgerät lassen sich nützliche Daten erfassen: Werkzeugdurchmesser, Schneidenzahl, Auskragung, Werkstoff, Schlichtaufmaß, Bahnabstand, Vorschub, Spindeldrehzahl, Kühlmethode und das anschließende Oberflächenbild.
Ist ein Oberflächenmessgerät vorhanden, dokumentieren Sie den Messwert zusammen mit der Aufspannung. Ein Wert ohne Kontext ist wenig nützlich. Zusammen mit Werkzeug, Werkstoff und Eingriff wird er zu reproduzierbarem Erfahrungswissen.
Oberflächen ohne Raten verbessern
Ändern Sie jeweils nur eine Größe. Bei Rattern kann ein Wechsel des Kühlschmierstoffs die eigentliche Ursache verdecken. Bei Reiben kann weniger Vorschub schaden. Bei Vorschublinien ist der Bahnabstand möglicherweise wichtiger als die Spindeldrehzahl.
Nutzen Sie die Oberfläche als Rückmeldung. Ein Schlichtdurchgang ist ein kleiner Versuch: Das Werkzeug hinterlässt Spuren des Systemverhaltens. Je besser Sie diese lesen, desto weniger zufällige Änderungen sind nötig.
Wann ein separates Schlichtwerkzeug sinnvoll ist
Dasselbe Werkzeug für Schruppen und Schlichten zu verwenden, kann funktionieren, ist aber nicht immer ideal. Ein Schruppwerkzeug kann verschlissen, zugesetzt oder auf Materialabtrag statt Oberflächenqualität ausgelegt sein. Ein separates Schlichtwerkzeug kann eine schärfere Schneide, passendere Geometrie und einen berechenbareren Endkontakt bieten.
Die Entscheidung hängt von Toleranz, Oberfläche, Werkstoff und Taktzeit ab. Bei geringem Risiko reicht möglicherweise ein Werkzeug. Für Sichtflächen, enge Toleranzen oder Serienfertigung erleichtert die Trennung von Schruppen und Schlichten die Prozesskontrolle.
Fehler, die das Schlichten verschlechtern
Ein Fehler ist ungleichmäßiges Aufmaß: Dann ändert sich die Werkzeuglast beim Schlichten. Ein weiterer ist große Auskragung, nur weil sie beim Schruppen praktisch war. Auch ein leichter Schlichtschnitt reagiert auf Hebelwirkung.
Ein dritter Fehler ist, einen schlechten Prozess mit einem letzten Durchgang „wegpolieren“ zu wollen. Hinterlässt Schruppen Rattern, Spannungen oder Wandbewegung, muss das Schlichten dagegen ankämpfen. Gute Oberflächen beginnen vor dem Schlichtdurchgang.
Werkzeugwahl für Schlichtdurchgänge
Ein Schlichtwerkzeug muss zum Oberflächenziel passen. Ein scharfer Hartmetall-Schaftfräser mit passender Geometrie kann sauberere Oberflächen erzeugen als ein verschlissenes Schruppwerkzeug. Falsche Schneidenzahl oder schlechter Schneidenzustand können trotz plausibler Schnittwerte Spuren hinterlassen.
Auch der Durchmesser zählt. Ein größeres, steiferes Werkzeug verbessert die Stabilität, sofern die Geometrie es zulässt. Kleinere Werkzeuge sind eventuell für die Zugänglichkeit nötig, reagieren aber empfindlicher auf Durchbiegung. Wählen Sie nach Geometrie und Oberflächenanforderung, nicht nur nach dem bereits eingespannten Werkzeug.
Woran ein guter Schlichtdurchgang erkennbar ist
Ein stabiler Schlichtdurchgang klingt gleichmäßig, erzeugt gleichförmige Späne und hinterlässt ein reproduzierbares Oberflächenmuster. Die Maschine sollte nicht zwischen Schneiden und Springen wechseln. Das Werkzeug darf nicht erst leise reiben und dann plötzlich greifen.
Ändert sich das Geräusch, prüfen Sie Eingriffsänderungen, Spanansammlung, Bauteilbewegung oder Schneidenverschleiß. Je früher die Änderung auffällt, desto leichter lässt sie sich vor einer Oberflächenschädigung korrigieren.
Eine gute Oberfläche entsteht selten durch eine Wundereinstellung. Sie folgt einer stabilen Kette: richtiges Schruppaufmaß, abgestütztes Bauteil, scharfes Schlichtwerkzeug und kontrollierte Spanbildung im letzten Schnitt.
Deshalb können zwei Betriebe mit ähnlichen Werkzeugen unterschiedliche Oberflächen erzielen. Das sichtbare Ergebnis hängt von der gesamten Aufspannung ab, nicht nur vom Schlichtvorschub.
Häufige Fragen
Ist Schlichtfräsen einfach ein langsamerer Fräsdurchgang?
Nein. Langsamer ist nicht automatisch besser. Das Werkzeug muss weiterhin sauber schneiden.
Wie viel Aufmaß sollte fürs Schlichten bleiben?
Das hängt von Werkstoff, Werkzeuggröße, Steifigkeit und Zieloberfläche ab. Lassen Sie genug zum Entfernen der Schruppspuren, aber nicht so viel, dass der Schlichtdurchgang überlastet wird.
Warum wurde die Oberfläche nach einem leichten Schnitt schlechter?
Das Werkzeug hat möglicherweise gerieben statt geschnitten, oder das System hat geschwungen. Auch ein leichter Durchgang benötigt genügend Spanungsdicke und Steifigkeit.