










Schruppfräser und Schlichtfräser im Vergleich
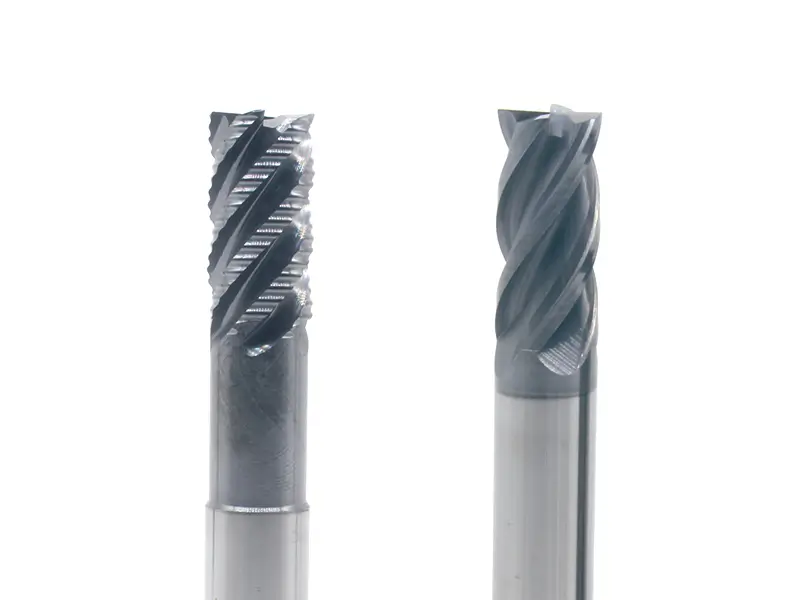
Ein Schaftfräser schneidet je nach Bauart mit Umfangs- und Stirnschneiden. Schruppen trägt Material effizient ab; Schlichten zielt auf vorgegebene Maße und Oberflächengüte. Separate Werkzeuge können sinnvoll sein, doch manche Prozesse nutzen einen geeigneten Fräser für beide Stufen.
Inhalt
Schruppfräser verstehen
Definition und Zweck von Schruppfräsern
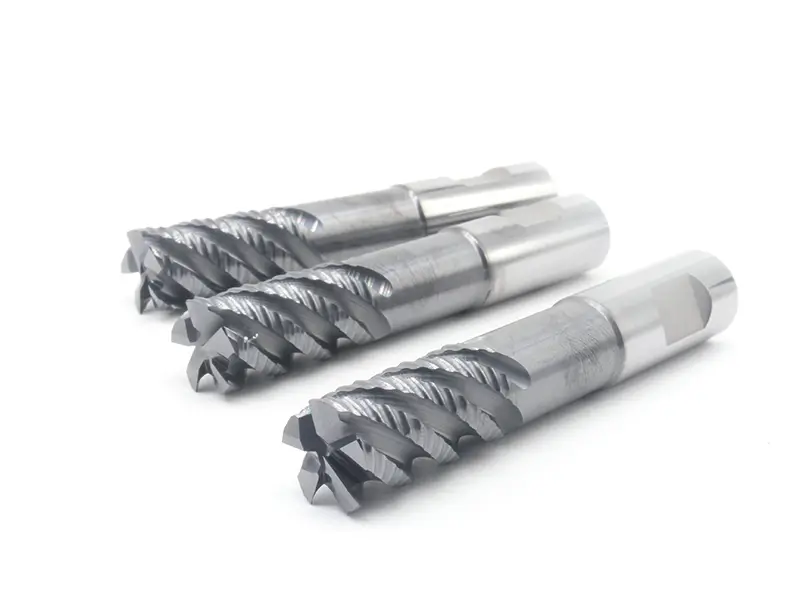
Schruppfräser sind vor allem für schnellen, großen Materialabtrag wichtig. Aus einem rohen Metallblock entsteht eine Form, die dem fertigen Teil ähnelt. Diese Werkzeuge übernehmen zu Beginn die schwere Zerspanung, damit Präzisionswerkzeuge für die letzten Arbeitsschritte scharf bleiben.
Konstruktionsmerkmale von Schruppfräsern
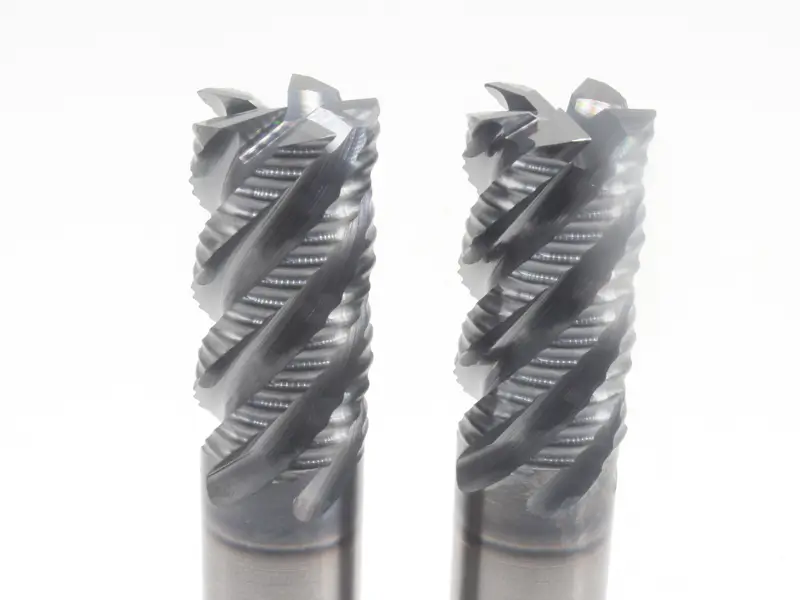
Gezahnte oder gewellte Schneidengeometrie
Verzahnte Schruppfräser teilen Späne entlang der Schneidkante. Auch unverzahnte Werkzeuge können schruppen. Spanstau bleibt möglich; sorgen Sie für geeigneten Eingriff und Spanabfuhr.
Spannutkonfiguration
Schruppfräser sind mit verschiedenen Schneidenzahlen erhältlich. Wägen Sie Spanraum, Kernfestigkeit und Eingriff ab; drei oder vier Schneiden sind keine definierende Grenze, und größere Spannuten allein bestimmen die Schnitttemperatur nicht.
Grob- und Feinverzahnung
Grobe und feine Verzahnungen passen zu unterschiedlichen Werkstoffen, Eingriffen und Schlichtaufmaßen. Befolgen Sie die Hinweise des konkreten Werkzeugs; Werkstoffhärte allein bestimmt weder Teilung noch zulässige Tiefe.
Funktionsweise von Schruppfräsern
Spanbrechmechanismus
Eine Verzahnung kann den Span teilen und Schnittlasten gegenüber einem geeigneten Referenzwerkzeug mit glatter Schneide reduzieren. Die tatsächliche Belastung hängt von Eingriff, Schnittdaten und Geometrie ab.
Materialabtragsprozess
Schruppen priorisiert die Zeitspanleistung und lässt kontrolliertes Aufmaß für Folgebearbeitungen. Es erfordert einen stabilen, geprüften Prozess statt gewaltsamen Vorschub durch das Werkstück.
Verteilung der Schnittkräfte
Eine verzahnte Schneide verteilt den Schnitt entlang ihres Profils, verhindert jedoch weder Überlastung noch Rattern oder Bruch. Beachten Sie die Einsatzgrenzen des Werkzeugs.
Wichtige Anwendungen von Schruppfräsern
Großer Materialabtrag
Wählen Sie für großen Aluminiumabtrag eine geeignete Schruppstrategie und prüfen Sie die Spannung. Legen Sie Tiefe und Vorschub innerhalb der Werkzeug- und Maschinengrenzen fest; verwenden Sie nicht automatisch die maximal mögliche Tiefe.
Nut- und Taschenfräsen
Manche Schruppfräser eignen sich für tiefe Nuten. Nutfräsen stellt weiterhin hohe Anforderungen an Eingriff und Spanraum; eine Verzahnung garantiert keinen Schutz vor Stillstand.
Anfängliche Bearbeitungsstufen
Ein separater Schruppdurchgang ist bei großem Aufmaß sinnvoll, doch nicht jedes Teil beginnt als Vollblock oder benötigt einen eigenen Schruppfräser. Auch Zunder erfordert eine geeignete Schneiden- und Sortenwahl.
Schlichtfräser verstehen
Definition und Zweck von Schlichtfräsern
Ein Schlichtfräser ist ein Präzisionswerkzeug zum Erreichen der Endmaße und einer glatten Oberfläche. Er hilft dabei, enge Toleranzen zu erfüllen, die ein Schruppwerkzeug nicht erreicht.
Konstruktionsmerkmale von Schlichtfräsern
Glatte Schneidkanten
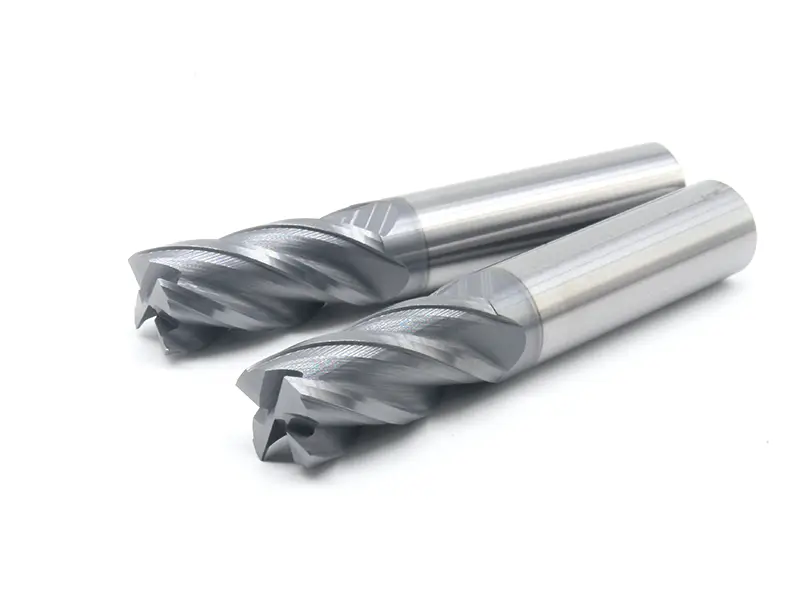
Schlichtwerkzeuge besitzen üblicherweise durchgehende Schneiden statt Schruppverzahnung. Wendelartige Schneiden sind nicht im wörtlichen Sinn gerade, und eine durchgehende Schneide allein garantiert weder Ebenheit noch Genauigkeit.
Höhere Schneidenzahl
Schlichtwerkzeuge sind mit unterschiedlichen Schneidenzahlen verfügbar. Mehr Zähne können bei geeigneter Spanlast höheren Tischvorschub ermöglichen; Spanraum und Eingriff bleiben wichtig. Ein langer axialer Schlichtschnitt mit kleinem radialem Aufmaß unterscheidet sich von einer tiefen Vollnut.
Scharfe Präzisionsgeometrie
Die Winkel werden nach präzisen Vorgaben geschliffen, damit am fertigen Teil keine raue Kante bleibt. Scharfe Schneiden verringern die Reibung beim letzten Durchgang.
Funktionsweise von Schlichtfräsern
Ein Schlichtdurchgang entfernt ein kontrolliertes Aufmaß, das zu Werkzeug, Werkstoff und Spezifikation passt. Weder 0.25 mm noch vollständig fehlende Werkzeugdurchbiegung gelten allgemein. Berücksichtigen Sie Rundlauf, Verschleiß, Einrichtung und thermische Einflüsse und prüfen Sie anschließend das Ergebnis.
Wichtige Anwendungen von Schlichtfräsern
Abschließende Oberflächenbearbeitung
Wählen Sie Werkzeug und Prozess für den geforderten Oberflächenkennwert, etwa Ra oder Rz. Eine hohe Schneidenzahl allein garantiert weder ein Ergebnis im Mikrometerbereich noch das Beseitigen aller vorherigen Spuren.
Präzisionsschnitte
Eine Toleranz von ±0.01 mm erfordert einen qualifizierten Prozess und geeignete Messung. Ein Schlichtwerkzeug allein garantiert diese Toleranz nicht über das gesamte Merkmal.
Anforderungen an die Maßgenauigkeit
Schlichten bringt Merkmale ihren Endmaßen und ihrer geforderten Oberflächenstruktur näher. Die Lagegenauigkeit hängt auch von Einrichtung, Maschinenzustand und Werkzeugbahn ab; prüfen Sie Bohrungen und Wände anhand der Zeichnung.
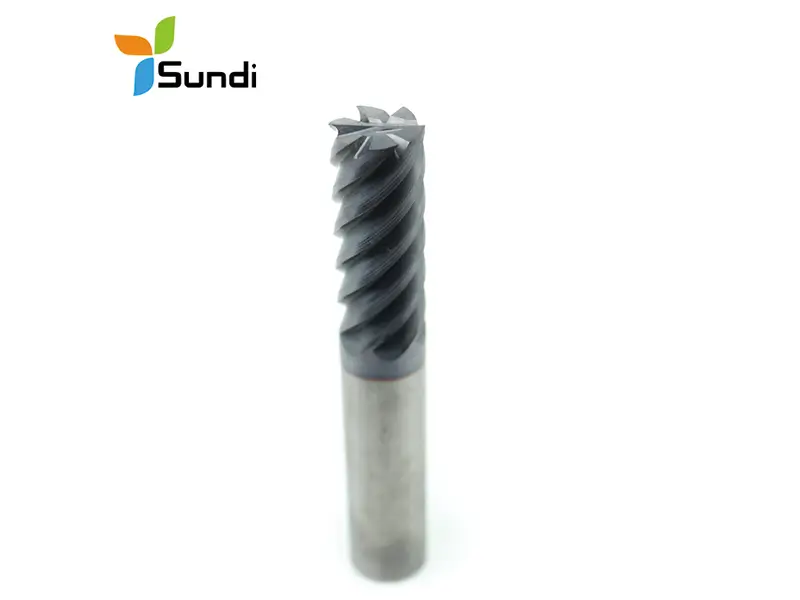
Wichtige Unterschiede zwischen Schrupp- und Schlichtfräsern
Vergleich der Zeitspanleistung
Schruppen priorisiert Materialabtrag, Schlichten die Endanforderungen. Tatsächliche Zeitspanleistung und zulässige Tiefe hängen von Werkzeug und Eingriff ab, nicht allein von der Bezeichnung Schruppen oder Schlichten.
Unterschiede bei Vorschub und Schnittgeschwindigkeit
Wählen Sie Schnittgeschwindigkeit, Zahnvorschub und Tischvorschub für jede Operation getrennt. Schlichten bedeutet nicht generell höhere RPM und niedrigeren Tischvorschub; Durchmesser, Schneidenzahl, Werkstoff und Eingriff sind entscheidend.
Oberflächengüte
Verzahnte Schruppfräser hinterlassen häufig ein sichtbares Muster. Ob es zulässig ist, bestimmen Zeichnung und Funktion, nicht allein das Aussehen. Zum Erreichen der geforderten Oberfläche kann Schlichten nötig sein.
Maßgenauigkeit und Toleranzen
Schrupp- und Schlichtwerkzeuge biegen sich unter Last durch. Kontrolliertes Schlichtaufmaß kann die Maßhaltigkeit unterstützen; das Folgen der programmierten Bahn garantiert jedoch nicht die gemessene Bauteilgeometrie.
Schneidenausführung und Geometrie
Verzahnte Schruppfräser und durchgehend schneidende Schlichtfräser sind gängige Bauarten, decken aber nicht alle Fälle ab. Schaftfräser mit durchgehenden Schneiden und kombinierte Schrupp-/Schlichtausführungen können ebenfalls Material abtragen.
Vergleich der Schneidenzahlen
Es gibt keine feste Schneidenzahl für Schruppen oder Schlichten. Wenn Sie die Schneidenzahl wählen, berücksichtigen Sie Werkstoff, Eingriff, Spanraum, Werkzeugsteifigkeit und geforderte Oberfläche.
Mögliche Schnitttiefen
Die zulässige Tiefe hängt vom konkreten Werkzeug sowie axialem und radialem Eingriff ab. Zwei Durchmesser sind keine allgemeine Schruppgrenze; Schlichtfräser sind nicht auf geringe axiale Tiefen beschränkt. Prüfen Sie Schneidenlänge, Überhang und Anwendungsdaten.
Standzeit und Haltbarkeit
Die Standzeit hängt von Sorte, Geometrie, Belastung und Verschleißkriterien ab. Schlichtwerkzeuge sind nicht grundsätzlich zerbrechlich, und nicht jeder Fräser mit durchgehender Schneide versagt nach wenigen Minuten Materialabtrag.
Leistungsmerkmale
Schnittkräfte und Effizienz
Schruppwerkzeuge tragen große Metallmengen effizient ab und benötigen erhebliches Maschinendrehmoment. Prüfen Sie deshalb, ob die Spindel genügend Leistung für die Zerspanung bereitstellt.
Wärmeentwicklung und Wärmemanagement
Wärmeentwicklung und -verteilung hängen von Werkstoff, Geschwindigkeit, Spandicke, Eingriff und Kühlung ab. Keine der Operationen hat einen festen Temperaturvorteil; vermeiden Sie Reiben und Spanwiederzerspanung.
Spanabfuhr und Spanbildung
Die Spanform hängt von Werkstoff und Schnittbedingungen ab. Metallschlichten erzeugt nicht grundsätzlich Pulver; sehr feine Rückstände können Anlass geben, auf Reiben oder andere Probleme zu prüfen. Wählen Sie Spanabfuhr und Kühlung passend zum Prozess.
Vibrations- und Ratterminderung
Eine Verzahnung kann helfen, Schnittlasten zu beherrschen, beseitigt Rattern aber nicht. Werkzeugspannung, Überhang, Eingriff und Maschinendynamik sind ebenfalls zu berücksichtigen.
Leistungsbedarf
Prüfen Sie für beide Operationen Leistung und Drehmoment bei den vorgesehenen RPM. Schlichten erfordert nicht immer hohe Drehzahl, und Schruppen bedeutet keine einheitliche Drehmomentanforderung.
Wann Schruppfräser einsetzen?
Geeignete Bearbeitungssituationen
Setzen Sie Schruppen bei großem abzutragendem Aufmaß ein und lassen Sie geeigneten Rest für Folgebearbeitungen. Ein fester Arbeitsanteil von achtzig Prozent ist keine Prozessregel.
Werkstoffeignung
Geeignete Schruppwerkzeuge können rostfreien Stahl und Titanlegierungen bearbeiten. Stimmen Sie Sorte, Schneide und Parameter auf den Rohteilzustand ab; diese Werkstoffe haben nicht immer eine harte Außenschicht.
Nutzen und Vorteile
Abschließende Oberflächenbearbeitung
Ein geeigneter Schruppfräser kann die Zykluszeit verkürzen; bestätigen Sie die Einsparung für die gesamte Bearbeitung.
Längere Standzeit
Indem der Schruppfräser hohe Lasten übernimmt, bleiben Präzisionsschlichtfräser für leichte Arbeiten reserviert.
Geringere Bearbeitungskosten
Vergleichen Sie Werkzeugkosten, nutzbare Standzeit, Zykluszeit und Ausschuss. Schruppfräser sind im Austausch nicht zwangsläufig günstiger.
Wann Schlichtfräser einsetzen?
Geeignete Bearbeitungssituationen
Setzen Sie Schlichten ein, wenn Restaufmaß und Zeichnungsanforderungen es verlangen. Das Aufmaß ist anwendungsspezifisch; Prüfung bleibt erforderlich.
Präzisionsanforderungen
Lagersitze und andere enge Passungen erfordern einen Prozess, der die vorgegebene Geometrie und Oberfläche erreicht. Schaftfräsen, Ausdrehen, Reiben oder Schleifen können geeignet sein; nicht jede Passung verlangt einen bestimmten Schlichtfräser.
Nutzen und Vorteile
Hohe Oberflächenqualität
Ein Schlichtdurchgang kann späteres Polieren verringern; verzichten Sie jedoch nur darauf, wenn die gemessene Oberfläche der Spezifikation entspricht.
Hohe Maßgenauigkeit
Messen Sie das Teil, statt eine genaue Übereinstimmung mit den programmierten Maßen der CNC-Steuerung vorauszusetzen.
Minimale Nachbearbeitung
Führen Sie vor Versand oder Montage die erforderlichen Prüfungen, Entgratung, Reinigung und vorgeschriebenen Folgeoperationen durch.
Den richtigen Schaftfräser für Ihre Anwendung wählen
Werkstoff berücksichtigen
Stimmen Sie Schneidstoff, Geometrie, Beschichtung und Parameter auf die tatsächliche Legierung ab. Spanraum und Steifigkeit sind bei Aluminium wie Stahl wichtig; keiner der Werkstoffe legt eine universelle Geschwindigkeit fest.
Bearbeitungsstufe beurteilen
Wählen Sie Schrupp- und Schlichtschritte nach Aufmaß und Endanforderungen. Manche geeigneten Schaftfräser können beides mit unterschiedlichen Parametern ausführen.
Anforderungen an die Oberflächengüte
Entscheiden Sie anhand funktionaler und oberflächenbezogener Anforderungen, ob Schlichten nötig ist. Eine verdeckte Halterung kann eine Präzisionsfläche benötigen; ein sichtbares Teil verlangt nicht automatisch ein Werkzeug mit hoher Schneidenzahl.
Einfluss der Produktionsmenge
Bei hohen Stückzahlen zählt jede Sekunde. Ein spezialisierter Schruppfräser, der auch eine einfache Schlichtbearbeitung ermöglicht, kann einen Werkzeugwechsel sparen.
Budget und Kosten berücksichtigen
Sparen Sie bei Schlichtwerkzeugen nicht an der Qualität. Ein minderwertiger Fräser kann Spuren hinterlassen, deren Ausschusskosten die Ersparnis beim Kauf übersteigen.
Bewährte Vorgehensweisen beim Schruppen und Schlichten
Optimale Schruppparameter
Verwenden Sie empfohlene Spanlast und Eingriff, angepasst an die Bearbeitung. Zu geringer Vorschub kann Reiben verursachen, doch hoher Vorschub ist nicht immer richtig, und das Geräusch allein erlaubt keine Ursachendiagnose.
Optimale Schlichtparameter
Wählen Sie Schlichtgeschwindigkeit und Vorschub nach Werkzeug, Werkstoff und Zieloberfläche. Senken Sie nicht automatisch den Vorschub und erhöhen Sie nicht pauschal die RPM; sorgen Sie für geeignete Spanbildung ohne Reiben.
Werkzeugbahnstrategien
Schruppbahnen mit kontrolliertem Eingriff können die Belastung beherrschbarer machen. Beim Schlichten ist Gleichlauffräsen oft sinnvoll, sofern Maschine und Einrichtung es erlauben; keine der Strategien garantiert die beste Oberfläche oder niedrigere Temperatur.
Empfehlungen zu Kühlschmierstoffen und Schmierung
Wählen Sie Trockenbearbeitung, Luft, Schmierung oder Kühlschmierstoff passend zu Werkzeug und Werkstoff. Hochdruckkühlung oder ein kontinuierlicher Flüssigkeitsstrom sind nicht generell erforderlich; beachten Sie Herstellerangaben.
Werkzeugwartung und Pflege
Prüfen Sie Schneidkanten und ersetzen oder überholen Sie Werkzeuge bei geeigneter Verschleißgrenze. Unterscheiden Sie gewollte Schneidenpräparation von Verschleiß; nutzen Sie Prozessdaten statt allein das Aussehen.
Häufige Fehler vermeiden
Schlichtfräser zum Schruppen verwenden
Vermeiden Sie Abtragsbedingungen außerhalb der Zulassung eines Schlichtwerkzeugs. Manche durchgehend schneidenden Werkzeuge unterstützen beide Operationen; sofortiger Bruch ist daher keine unvermeidbare Folge des Schruppens.
Schruppfräser zum Fertigschlichten verwenden
Ein verzahnter Schruppfräser erreicht möglicherweise nicht die geforderte Endoberfläche. Prüfen Sie Zeichnung und gemessene Oberfläche, statt jedem Schruppvorgang fehlende Abnahmefähigkeit zu unterstellen.
Falsche Vorschub- und Drehzahleinstellungen
Zu langsamer Vorschub kann ebenso problematisch sein wie zu schneller. Verwenden Sie eine Spanlastberechnung für geeignete Einstellungen; die erforderlichen Angaben finden Sie beim Werkzeughersteller.
Falsche Werkzeugwahl für den Werkstoff
Prüfen Sie die Werkzeugverträglichkeit mit der tatsächlichen Legierung. Ein für Stahl ausgelegter Fräser kann für Aluminium ungeeignet sein, doch Anhaftung und Versagen sind weder bei jedem Werkzeug unvermeidbar noch stets sofort zu erwarten.
Fazit
Planen Sie Materialabtrag und Schlichten nach Zeichnung. Separate Werkzeuge können die Produktivität verbessern; ein qualifiziertes Kombinationswerkzeug kann ebenfalls geeignet sein. Prüfen Sie Standzeit, Maße und Oberflächengüte, statt anzunehmen, eine der Lösungen erfülle automatisch jede Norm.
Häufige Fragen
Können Schruppfräser zum Schlichten verwendet werden?
Ein Schruppwerkzeug kann eine zulässige Endoberfläche hinterlassen, wenn diese der Zeichnung entspricht. Verzahnte Werkzeuge benötigen bei engeren Oberflächenanforderungen oft einen Schlichtdurchgang; das Aussehen allein ist kein Abnahmekriterium.
Was passiert bei der Wahl des falschen Fräsertyps?
Ein ungeeignetes Werkzeug kann Verschleiß, Durchbiegung, schlechte Oberfläche oder Bruchrisiko erhöhen. Das Ergebnis hängt von Fehlanpassung und Bedingungen ab; Versagen ist nicht automatisch.
Wie bestimme ich den benötigten Schaftfräser?
Berücksichtigen Sie Werkstoff, Kontur, Aufmaß, Eingriff, Maschinenfähigkeit und geforderte Oberfläche. Mehr als ein Millimeter Aufmaß ist keine universelle Schwelle für einen eigenen Schruppfräser.
Wie unterscheidet sich die Standzeit von Schrupp- und Schlichtfräsern?
Vergleichen Sie Standzeiten unter festgelegten Schnittbedingungen und Verschleißgrenzen. Die Bezeichnungen Schruppen und Schlichten allein bestimmen nicht, welches Werkzeug länger hält.
Gibt es Schaftfräser mit Schrupp- und Schlichtfunktion?
Ja. Kombinierte Schrupp- und Schlichtwerkzeuge können geeignet sein. Vergleichen Sie gemessene Qualität, Zykluszeit, Werkzeugwechsel und Kosten mit einem Prozess mit getrennten Werkzeugen.