










Gleichlauffräsen und Gegenlauffräsen im Vergleich
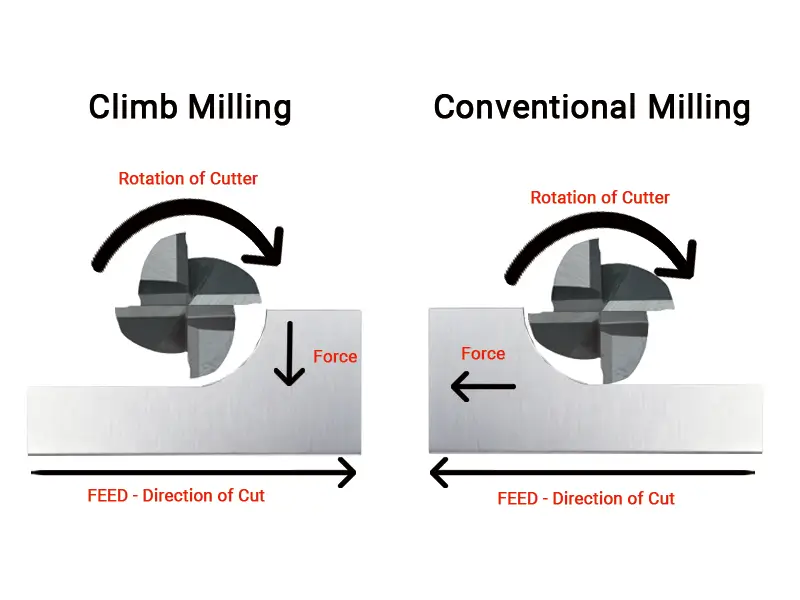
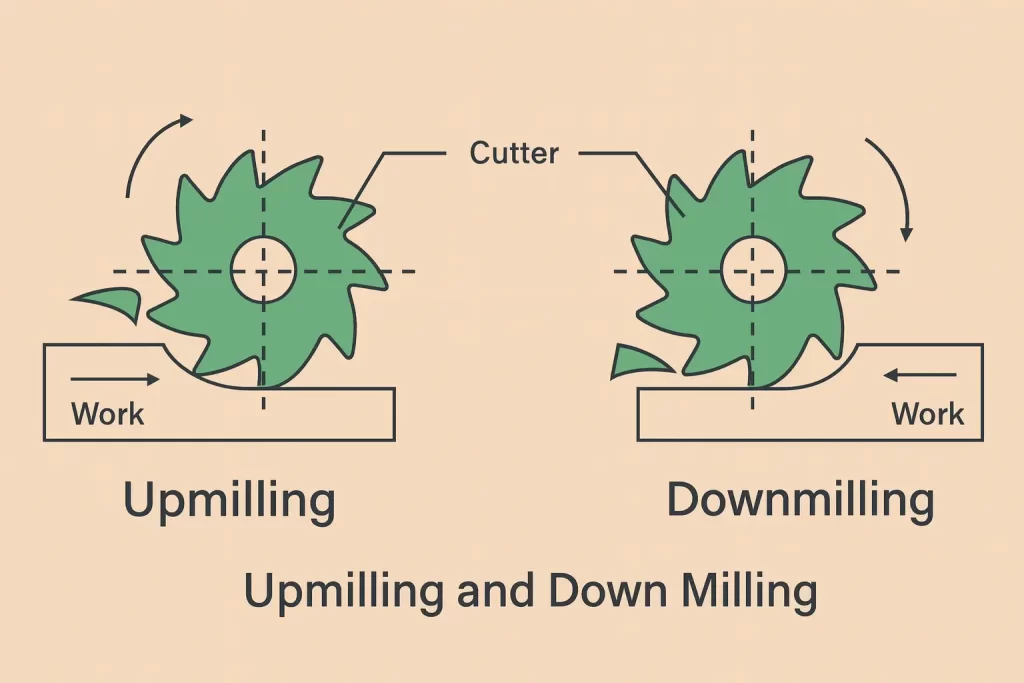
Gleichlauf- und Gegenlauffräsen beschreiben das Verhältnis zwischen Werkstückvorschub und lokaler Schnittbewegung des Fräsers. Beim Umfangs-Gleichlauffräsen stimmen diese Richtungen im Eingriff überein, beim Gegenlauffräsen sind sie entgegengesetzt. Kraftrichtungen hängen auch von Werkzeuglage und Geometrie ab.
Wählen Sie das Verfahren nach Maschine, Spannung, Werkstoff und Bearbeitung; keines bietet einen allgemeinen Kostenvorteil.
Inhalt
Was ist Gleichlauffräsen?
Beim Umfangs-Gleichlauffräsen folgt die Schnittbewegung im Eingriff dem Werkstückvorschub. Die Spandicke nimmt vom Anfangswert gegen null ab. Spanabfuhr und Austritt hängen weiterhin von Werkzeugbahn und Aufbau ab.
Was ist Gegenlauffräsen?
Beim Umfangs-Gegenlauffräsen wirkt die Schnittbewegung dem Werkstückvorschub entgegen. Die Spandicke beginnt nahe null und wächst; vor der Spanbildung kann Reibkontakt entstehen. Der Spanfluss hängt von Fräser und Abfuhrbedingungen ab.
Vorteile des Gleichlauffräsens
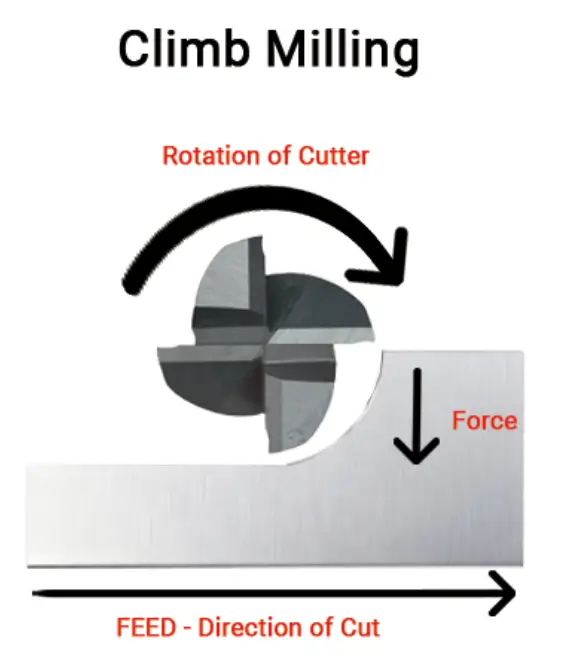
Gleichlauffräsen wird häufig bevorzugt, wenn Maschine, Vorrichtung und Werkstück es erlauben. Die folgenden Vorteile hängen von der konkreten Bearbeitung ab.
Hervorragende Oberflächengüte
Gleichlauffräsen kann die Oberfläche durch geringeres Reiben beim Eintritt verbessern. Spanwiederzerspanung und Durchbiegung bleiben möglich; vergleichen Sie gemessene Oberflächen, statt stets ein besseres Ergebnis vorauszusetzen.
Längere Werkzeugstandzeit
Gleichlauffräsen kann in einem geeigneten Prozess die Standzeit verbessern. Der ursprünglichen Angabe 40–50% fehlen definierte Versuchsbedingungen; sie ist kein allgemeines Leistungsversprechen. Vergleichen Sie bei gleichem Werkstoff, Werkzeug, Schnittdaten und Verschleißkriterium.
Geringere Schnittkräfte
Gleichlauffräsen kann das Werkstück in den Fräser ziehen. Die Spannung muss den tatsächlichen Kraftrichtungen widerstehen; verringern Sie die Spannkraft nicht allein wegen der Verfahrensbezeichnung. Spindelstandzeit und Energieeinsparung sind nicht garantiert.
Bessere Spanabfuhr
Gleichlauffräsen kann bei geeignetem Aufbau die Wahrscheinlichkeit einer Spanwiederzerspanung verringern, beseitigt sie aber nicht. Sorgen Sie für wirksame Abfuhr und prüfen Sie Spanstau und Oberflächenschäden.
Geringere Wärmeentwicklung
Beim üblichen Umfangs-Gleichlaufschnitt nimmt die Spandicke ab, nicht die Spanbreite. Wärme- und Maßeffekte hängen vom gesamten Prozess ab; Gleichlauf allein garantiert kein kühleres Werkstück und keine engeren Toleranzen.
Nachteile des Gleichlauffräsens
Gleichlauffräsen erfordert steife Maschinen und eine korrekte Einrichtung. Fehler bei der Einrichtung können schnell schwerwiegende Folgen haben.
Umkehrspiel
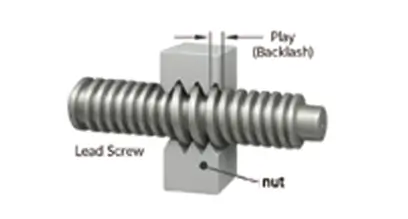
Gleichlauffräsen kann ungewollte Vorschubbewegung verursachen, wenn mechanisches Spiel das Einziehen des Werkstücks erlaubt. Prüfen Sie Maschinenzustand und zulässige Verfahren nach Herstellervorgabe; das Alter allein entscheidet nicht über die Eignung.
Anforderungen an die Werkstückstabilität
Beim Gleichlauffräsen wird das Werkstück zum Fräser gezogen. Unzureichendes Spannen kann jedoch zu Werkstückbewegungen führen. Verschiebt sich das Teil während der Bearbeitung, kann Ausschuss entstehen. Eine robuste Spannvorrichtung ist erforderlich; eine schwache Spannung reicht nicht aus.
Anfänglicher Schneideneingriff
Die anfängliche Spanlast muss zu Schneide und Aufbau passen. Unterbrechungen und ungleichmäßiges Rohmaterial erfordern eine anwendungsspezifische Auswahl. Fräsen arbeitet grundsätzlich unterbrochen; Gleichlauf ist daher nicht pauschal ungeeignet für unterbrochene Schnitte.
Vorteile des Gegenlauffräsens
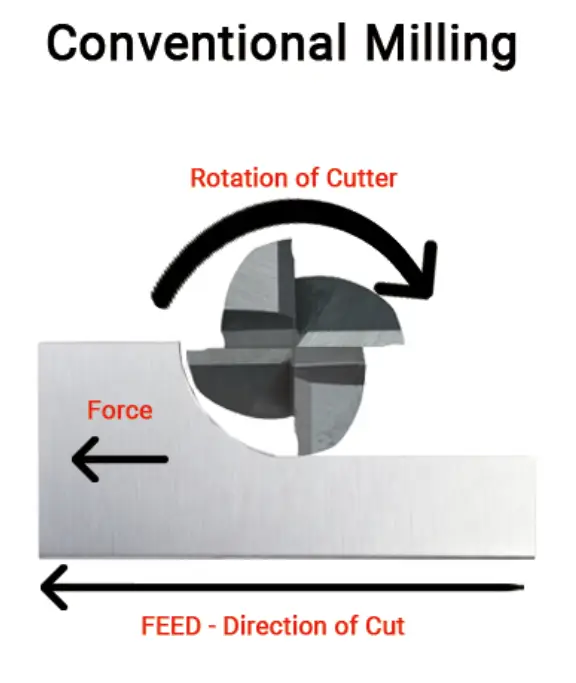
Gegenlauffräsen kann bei entsprechenden Maschinen- oder Rohteilbedingungen sinnvoll sein. Es macht einen unsicheren oder schlecht vorbereiteten Aufbau nicht zulässig.
Geringeres Risiko des Selbsteinzugs durch Umkehrspiel
Gegenlauffräsen kann die Neigung des Fräsers verringern, den Tisch durch das Umkehrspiel vorzuziehen. Es beseitigt keinen Verschleiß und macht eine verschlissene Maschine nicht automatisch sicher. Prüfen und warten Sie die Maschine nach Bedarf.
Oberflächenzustand und Schneidstoff berücksichtigen
Zunder, wechselndes Aufmaß und Schneidstoff können die bevorzugte Richtung beeinflussen. Wählen Sie Gegenlauf nicht allein wegen hoher Werkstückhärte; prüfen Sie die Anwendungshinweise für Werkstoff und Fräser.
Bessere Kontrolle
Die Kraftrichtung beeinflusst die Durchbiegung, doch das Ergebnis hängt von Geometrie und Abstützung ab. Gegenlauf gleicht Einrichtfehler nicht aus; auch Schruppen erfordert kontrollierten Materialabtrag.
Stabil auf leichten Maschinen
Eine Bridgeport oder andere konventionelle Fräsmaschine muss nach Zustand und Betriebsanweisung eingesetzt werden. Eine leichte Maschine ist im Gegenlauf nicht automatisch stabiler; auch CNC-Maschinen benötigen geeignete Steifigkeit und Spannung.
Nachteile des Gegenlauffräsens
Gegenlauffräsen kann in bestimmten Anwendungen Nachteile bei Verschleiß und Oberflächengüte haben. Bewerten Sie diese anhand der Maschinen- und Werkstückanforderungen, statt einen festen Nachteil anzunehmen.
Übermäßiger Werkzeugverschleiß
Reiben beim Eintritt kann beim Gegenlauffräsen Reibung und Verschleiß erhöhen. Temperatur und Standzeit hängen von den Schnittbedingungen ab; die Wärme verbleibt nicht vollständig im Werkzeug.
Schlechte Oberflächengüte
Durchbiegung oder erneutes Zerspanen von Spänen können die Oberfläche beeinträchtigen. Gegenlauffräsen erfordert nicht zwangsläufig eine zusätzliche Feinbearbeitung; prüfen Sie das Ergebnis anhand der geforderten Oberflächengüte.
Kaltverfestigung
Reiben kann bei empfindlichen Legierungen zur Kaltverfestigung beitragen. Vermeiden Sie unzureichende Spandicke und ungeeignete Schnittdaten; der Effekt hängt von Legierung und Prozess ab, nicht allein von der Fräsrichtung.
Höhere Schnittkräfte
Manche Gegenlaufanordnungen erzeugen eine abhebende Kraft. Legen Sie die Spannung für die tatsächlichen Kraftkomponenten aus, ohne das Teil zu verformen; zusätzliche Spannmittel oder Rüstzeit sind nicht zwangsläufig erforderlich.
Wichtige Unterschiede zwischen Gleichlauf- und Gegenlauffräsen
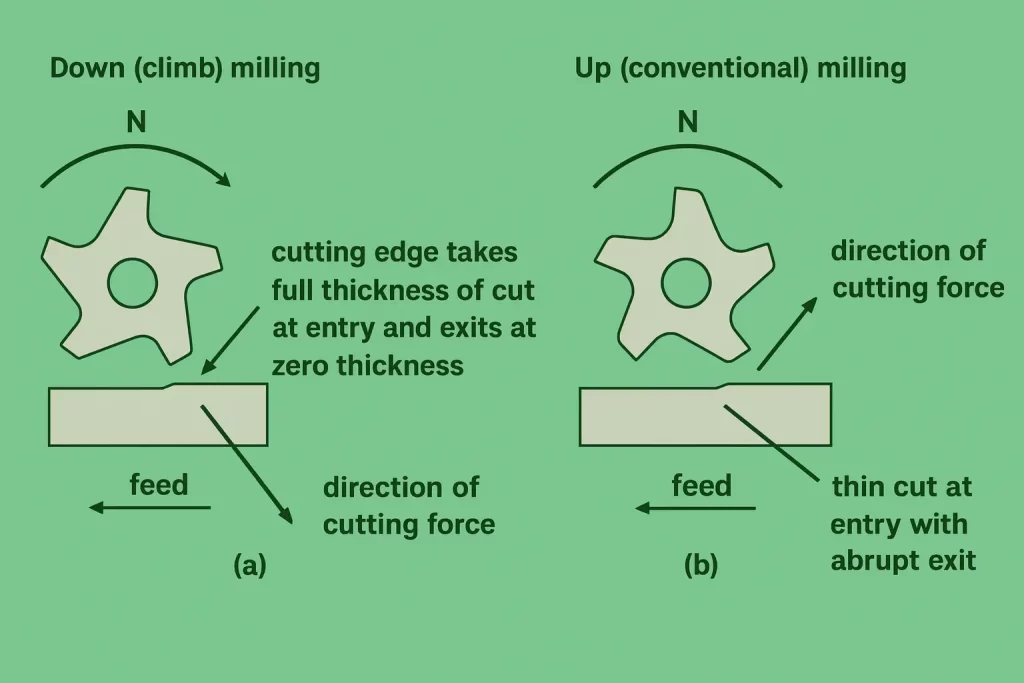
Die Schnittrichtung beeinflusst Spanbildung, Kräfte, Oberflächengüte und Standzeit.
Verlauf der Spanbildung
Beim Umfangsfräsen entsteht im Gleichlauf im Allgemeinen ein von dick nach dünn verlaufender Span, im Gegenlauf ein von dünn nach dick verlaufender. Die Spanbildung ist wichtig, doch Geometrie, Eingriff und Schnittdaten bestimmen ebenfalls Kräfte, Temperatur und Oberfläche.
Richtung der Schnittkraft
Die bekannte Beschreibung abwärts beziehungsweise aufwärts gerichteter Kräfte gilt für bestimmte Umfangsfräsanordnungen. Übertragen Sie sie nicht unverändert auf jede vertikale Schaftfräs- oder Planfräsanordnung; beurteilen Sie Axial- und Radialkräfte am tatsächlichen Werkzeug.
Mechanik des Werkzeugeingriffs
Die Spandicke beim Ein- und Austritt beeinflusst die Schneidenbelastung. Wählen Sie die Richtung anhand des gesamten Werkzeugs, des Rohteilzustands und der Maschineneinrichtung; Werkstoffhärte und Steifigkeit allein beschreiben nicht alle Eingriffsbedingungen.
Welche Faktoren bestimmen die Wahl zwischen Gleichlauf und Gegenlauf?
Zuerst zählt die Maschine, danach der Werkstoff und schließlich die Anforderungen an die Oberfläche.
Fähigkeiten der Werkzeugmaschine
Prüfen Sie Umkehrspiel und Zustand des Vorschubsystems nach dem Messverfahren des Maschinenherstellers. Eine manuelle Wackelprüfung, Kugelgewindetriebe, Softwarekompensation oder Umkehrspielkompensatoren allein belegen nicht, dass die gesamte Einrichtung zum Gleichlauffräsen geeignet ist.
Werkstoffeigenschaften
Berücksichtigen Sie Legierung, Härte, Zunder und Schneidstoffsorte gemeinsam. Vermeiden Sie die pauschale Regel Gleichlauf für weiche und Gegenlauf für harte Werkstoffe; entscheiden Sie nach Anwendungsempfehlungen und geprüften Ergebnissen.
Anforderungen an die Oberflächengüte
Gleichlauffräsen ist oft zum Schlichten geeignet, sofern die Einrichtung es zulässt. Weder eine spiegelnde Oberfläche noch eine Verbesserung bei jedem Schlichtdurchgang ist garantiert; prüfen Sie die Oberflächengüte anhand der Zeichnung.
Werkstückstabilität
Wählen Sie Richtung und Werkzeugbahn entsprechend Steifigkeit und Abstützung des Bauteils. Das Teilegewicht allein bestimmt die Methode nicht; dünne Wände können unter radialen wie axialen Schnittkräften ausweichen.
Schnitttiefe und Schnittbreite
Der radiale Eingriff verändert Spandicke und Belastung. Beim Vollnutfräsen arbeiten gegenüberliegende Fräserseiten im Gleich- beziehungsweise Gegenlauf; es handelt sich nicht einfach um zwei gleichwertige wählbare Betriebsarten.
Wann Gleichlauffräsen einsetzen?
Erwägen Sie Gleichlauffräsen bei geeignetem Vorschubsystem, geeigneter Werkstückspannung und geeignetem Werkzeug. Für CNC-Fertigung und Schlichten ist es oft ein sinnvoller Ausgangspunkt; Software-Umkehrspielkompensation allein gibt die Bearbeitung jedoch nicht frei.
Wann Gegenlauffräsen einsetzen?
Erwägen Sie Gegenlauffräsen, wenn Betriebsanleitung oder Rohteilzustand dafür sprechen. Prüfen Sie Werkzeug und Parameter, statt allein auf Handbedienung der Maschine oder Werkstoffhärte abzustellen.
Beheben Sie unzureichende Steifigkeit oder Werkstückspannung vor der Bearbeitung. Eine andere Fräsrichtung macht eine instabile Einrichtung nicht zulässig.
Bewährte Vorgehensweisen für Gleichlauf- und Gegenlauffräsen
Vergleichen Sie nach Herstellung einer geeigneten Einrichtung zulässige Strategien in kontrollierten Versuchen. Messen Sie die Oberfläche und prüfen Sie den Verschleiß in zur Bearbeitung passenden Abständen; ein festes Intervall von 20 Teilen gilt nicht allgemein.
Verwenden Sie unabhängig vom Verfahren scharfe Werkzeuge. Stumpfe Schneiden verschärfen Probleme. Beobachten Sie das Schnittgeräusch; bei Veränderungen stoppen Sie und prüfen die Ursache.
Verwenden Sie eine sichere, auf die tatsächlichen Schnittkräfte ausgelegte Werkstückspannung. Vermeiden Sie sowohl Bewegung als auch Verformung durch übermäßiges Spannen.
Wählen Sie den CNC-Kühlschmierstoff oder die Trockenbearbeitungsstrategie nach den Vorgaben für Werkzeug und Werkstoff. Flüssigkeit ist nicht bei jeder Fräsoperation erforderlich; zeitweilige Kühlung kann unter bestimmten Bedingungen schaden.
Fazit
Gleichlauffräsen wird häufig bevorzugt, wenn die Einrichtung es zulässt; Gegenlauffräsen bleibt unter bestimmten Bedingungen sinnvoll. Prüfen Sie mechanischen Zustand, Werkzeuge, Spannung und Messergebnisse; das Maschinenalter allein entscheidet nicht über die Methode.