










Fresado en concordancia y en oposición: comparación
El fresado en concordancia y en oposición describe la relación entre el avance de la pieza y el movimiento local de corte de la fresa. En fresado periférico en concordancia, estas direcciones coinciden durante el contacto; en oposición, son contrarias. Las fuerzas también dependen de orientación y geometría de la herramienta.
Elija según máquina, sujeción, material y operación; ningún método ofrece una ventaja universal de coste.
Contenido
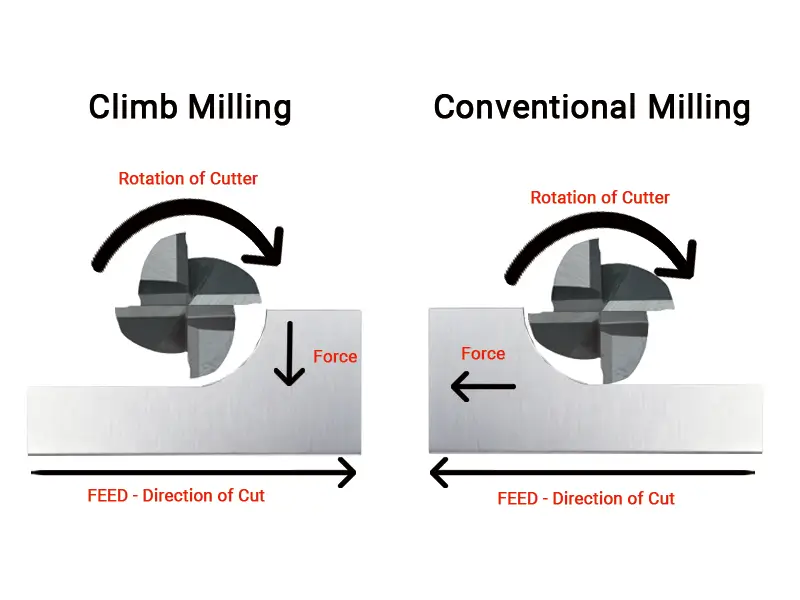
¿Qué es el fresado en concordancia?
En fresado periférico en concordancia, el movimiento de corte durante el contacto sigue el avance de la pieza. El espesor de viruta disminuye desde su valor inicial hacia cero. Evacuación y salida siguen dependiendo de trayectoria y montaje.
¿Qué es el fresado en oposición?
En fresado periférico en oposición, el movimiento de corte se opone al avance. El espesor comienza cerca de cero y aumenta; puede haber rozamiento antes de formar viruta. El flujo depende de la fresa y la evacuación.
Ventajas del fresado en concordancia
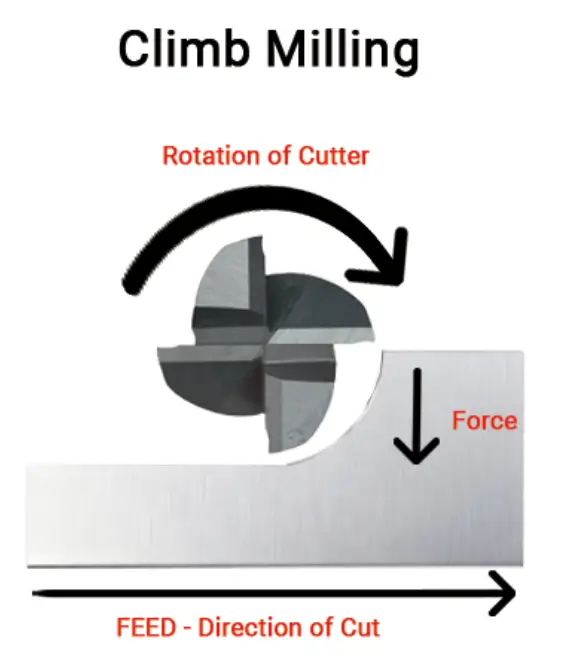
El fresado en concordancia suele preferirse cuando máquina, sujeción y pieza lo permiten. Las ventajas siguientes dependen de la operación real.
Excelente acabado superficial
El fresado en concordancia puede mejorar el acabado al reducir el rozamiento de entrada. La recortadura de viruta y la flexión siguen siendo posibles; compare superficies medidas sin asumir una mejora en todos los casos.
Mayor vida útil de la herramienta
El fresado en concordancia puede mejorar la vida útil en un proceso adecuado. La afirmación original de 40–50% carece de condiciones de ensayo definidas y no es una promesa general. Compare con el mismo material, herramienta, datos de corte y criterio de desgaste.
Menores fuerzas de corte
El fresado en concordancia puede atraer la pieza hacia la fresa. La sujeción debe resistir las fuerzas reales; no reduzca el apriete solo por la clasificación del corte. No se garantizan mayor vida del husillo ni ahorro energético.
Mejor evacuación de virutas
El fresado en concordancia puede reducir la recortadura de viruta con un montaje adecuado, pero no la elimina. Proporcione evacuación eficaz y compruebe acumulaciones y daños superficiales.
Menor generación de calor
En un corte periférico habitual en concordancia disminuye el espesor de viruta, no su anchura. Los efectos térmicos y dimensionales dependen del proceso completo; elegir concordancia no garantiza una pieza más fría ni tolerancias más estrechas.
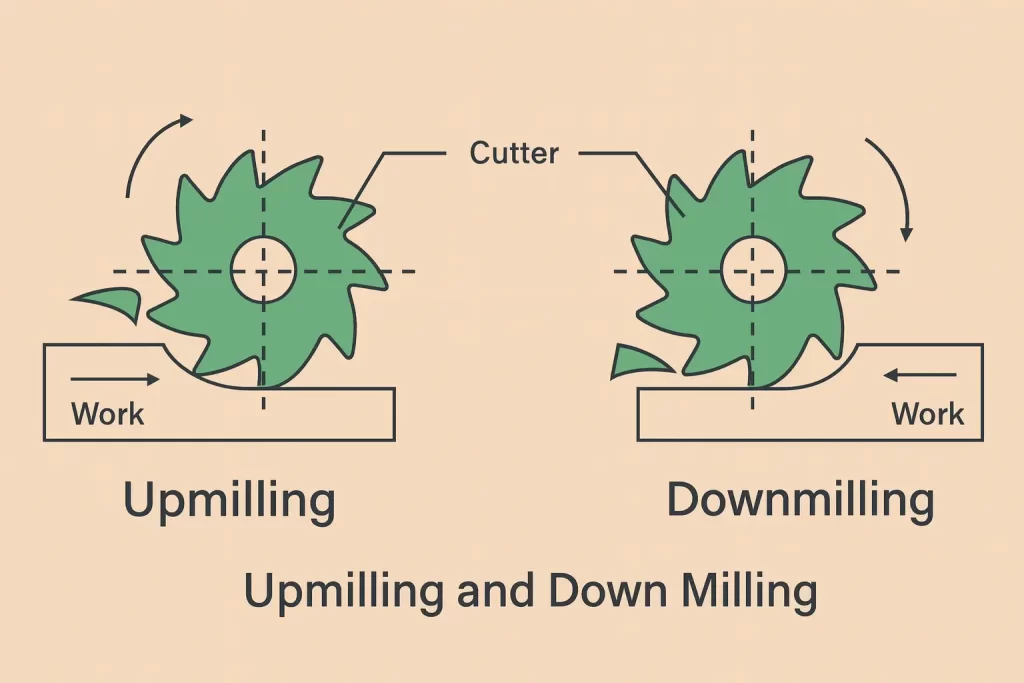
Desventajas del fresado en concordancia
El fresado en concordancia exige máquinas rígidas y una configuración correcta. Los errores de preparación pueden tener consecuencias graves rápidamente.
Holgura de inversión
El fresado en concordancia puede provocar avance involuntario si la holgura mecánica permite que la fresa arrastre la pieza. Compruebe estado y métodos permitidos según el fabricante; la edad por sí sola no determina la idoneidad.
Requisitos de estabilidad de la pieza
El fresado en concordancia atrae la pieza hacia la fresa. Una sujeción insuficiente puede permitir que se mueva. Un desplazamiento durante el corte puede convertirla en rechazo. Se necesita una fijación robusta; una sujeción débil no basta.
Impacto inicial de la herramienta
La carga inicial debe adaptarse al filo y montaje. Interrupciones y material irregular requieren selección específica; el fresado es intrínsecamente intermitente, por lo que la concordancia no es categóricamente inadecuada para cortes interrumpidos.
Ventajas del fresado en oposición
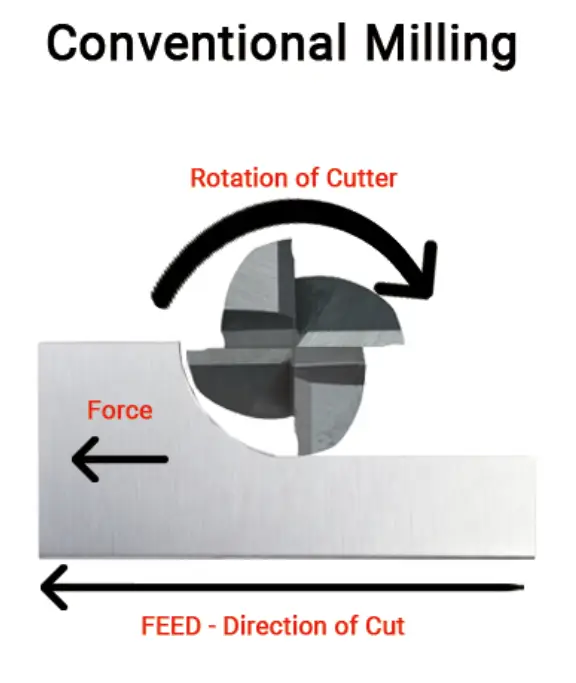
El fresado en oposición puede ser adecuado según máquina o material. No hace aceptable un montaje inseguro o mal preparado.
Menor riesgo de autoavance debido a holgura
El fresado en oposición puede reducir la tendencia a arrastrar la mesa a través de la holgura. No elimina desgaste ni hace automáticamente segura una máquina gastada; inspeccione y mantenga según corresponda.
Considerar estado superficial y material de corte
Cascarilla, sobremedida variable y material de herramienta pueden influir en la dirección preferida. No elija oposición solo porque la pieza sea dura; consulte las recomendaciones para ese material y fresa.
Mayor control
La dirección de fuerza influye en la flexión, pero el resultado depende de geometría y apoyo. La oposición no compensa errores de montaje; el desbaste también requiere arranque controlado.
Estabilidad en máquinas ligeras
Una Bridgeport o cualquier otra fresadora manual debe utilizarse según su estado e instrucciones. Una máquina ligera no es automáticamente más estable en oposición; las máquinas CNC también requieren rigidez y sujeción adecuadas.
Desventajas del fresado en oposición
El fresado en oposición puede presentar desventajas de desgaste y acabado en algunas aplicaciones. Evalúelas según los requisitos de la máquina y la pieza, sin suponer una penalización fija.
Desgaste excesivo de la herramienta
El rozamiento en la entrada puede aumentar la fricción y el desgaste en fresado en oposición. La temperatura y la vida útil dependen de las condiciones de corte; el calor no queda íntegramente en la herramienta.
Acabado superficial deficiente
La flexión o el recorte de virutas pueden perjudicar el acabado superficial. El fresado en oposición no exige necesariamente un acabado adicional; compruebe el resultado frente al requisito especificado.
Endurecimiento por deformación
El rozamiento puede contribuir al endurecimiento por deformación en aleaciones sensibles. Evite un espesor de viruta insuficiente y datos de corte inadecuados; el efecto depende de la aleación y del proceso, no solo del sentido de fresado.
Mayores fuerzas de corte
Algunas configuraciones en oposición tienden a levantar la pieza. Diseñe la sujeción para las componentes reales de fuerza sin deformarla; no siempre se requiere sujeción o tiempo de preparación adicional.
Principales diferencias entre fresado en concordancia y en oposición
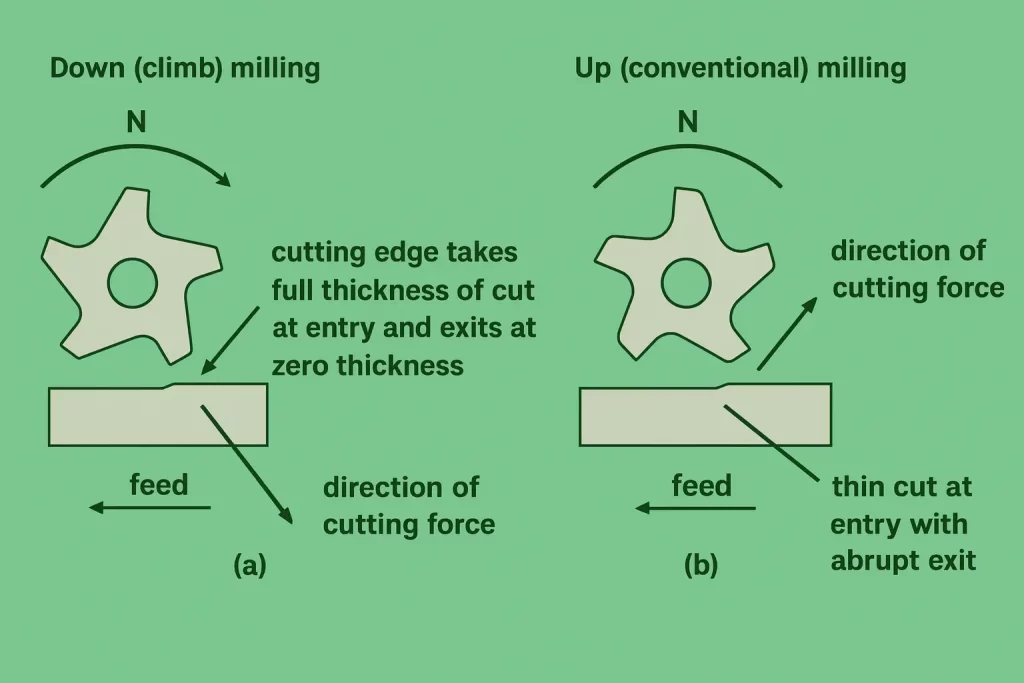
El sentido de corte influye en la formación de viruta, las fuerzas, el acabado y la vida útil de la herramienta.
Formación de viruta
En fresado periférico, la concordancia suele formar una viruta de gruesa a fina y la oposición de fina a gruesa. La formación de viruta importa, pero la geometría, el acoplamiento y los datos de corte también determinan fuerzas, temperatura y acabado.
Dirección de las fuerzas de corte
La descripción habitual de fuerzas hacia abajo o hacia arriba se aplica a determinadas orientaciones de fresado periférico. No la traslade sin cambios a todo fresado vertical o planeado; evalúe las fuerzas axiales y radiales de la herramienta real.
Mecánica del contacto de la herramienta
El espesor de viruta en entrada y salida afecta a la carga del filo. Elija el sentido considerando la herramienta completa, el estado del material y la configuración; dureza y rigidez no describen todas las condiciones de acoplamiento.
¿Qué factores considerar al elegir entre fresado en concordancia y en oposición?
Considere primero la máquina, después el material y, por último, los requisitos de acabado.
Capacidades de la máquina herramienta
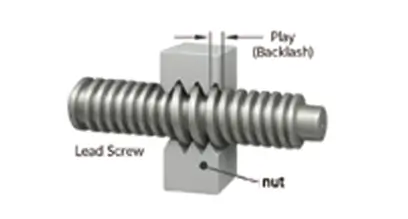
Compruebe la holgura de inversión y el estado del sistema de avance según el procedimiento de medición del fabricante. Una comprobación manual de juego, husillos de bolas, compensación por software o dispositivos de eliminación de holgura por sí solos no demuestran que el conjunto sea adecuado para fresar en concordancia.
Propiedades del material
Considere conjuntamente aleación, dureza, cascarilla y calidad de herramienta. Evite la regla universal de concordancia para materiales blandos y oposición para duros; decida según las recomendaciones de aplicación y los resultados verificados.
Requisitos de acabado superficial
La concordancia suele ser útil para acabado cuando la configuración lo permite. No se garantiza un acabado espejo ni una mejora en cada pasada; compruebe la calidad superficial según el plano.
Estabilidad de la pieza
Elija sentido y trayectoria según la rigidez y el apoyo del componente. El peso por sí solo no determina el método; las paredes delgadas pueden flexionarse bajo fuerzas radiales o axiales.
Profundidad y anchura de corte
El acoplamiento radial modifica el espesor de viruta y la carga. En ranurado a ancho completo, los lados opuestos de la fresa trabajan en concordancia y oposición; no es simplemente elegir entre dos modos equivalentes.
Cuándo utilizar fresado en concordancia
Considere la concordancia cuando el sistema de avance, la sujeción y la herramienta sean adecuados. Suele ser un buen punto de partida para producción CNC y acabado, pero compensar la holgura por software no autoriza por sí solo la operación.
Cuándo utilizar fresado en oposición
Considere la oposición cuando las instrucciones de la máquina o el estado del material la favorezcan. Verifique herramienta y parámetros, sin basarse únicamente en que la máquina sea manual o el material duro.
Corrija la rigidez o sujeción insuficiente antes de cortar. Cambiar el sentido de fresado no hace aceptable una configuración inestable.
Buenas prácticas de fresado en concordancia y en oposición
Una vez establecida una configuración adecuada, compare estrategias permitidas mediante ensayos controlados. Mida el acabado y controle el desgaste a intervalos apropiados; un intervalo fijo de 20 piezas no es universal.
Utilice herramientas afiladas con ambos métodos. Los filos desafilados agravan los problemas. Vigile el sonido del corte; si cambia, detenga y compruebe la causa.
Utilice una sujeción segura diseñada para las fuerzas de corte reales. Evite tanto el movimiento como la deformación por apriete excesivo.
Seleccione el refrigerante CNC o la estrategia de corte en seco especificados para la herramienta y el material. El fluido no es obligatorio en todo fresado, y la refrigeración intermitente puede ser perjudicial en ciertas condiciones.
Conclusión
La concordancia suele preferirse cuando la configuración lo permite, mientras que la oposición sigue siendo útil en determinadas condiciones. Verifique estado mecánico, herramientas, sujeción y resultados medidos; la antigüedad de la máquina no decide por sí sola el método.