










Fresagem concordante e discordante: comparação
A fresagem concordante e discordante descreve a relação entre o avanço da peça e o movimento local de corte da fresa. Na fresagem periférica concordante, estas direções coincidem durante o contacto; na discordante, são opostas. As forças dependem também da orientação e geometria da ferramenta.
Escolha segundo máquina, fixação, material e operação; nenhum método oferece uma vantagem universal de custo.
Índice
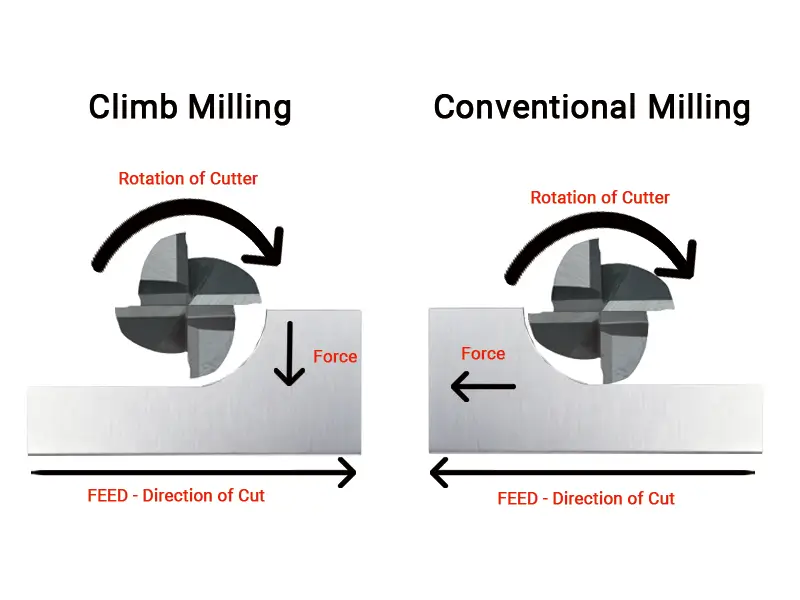
O que é a fresagem concordante?
Na fresagem periférica concordante, o movimento de corte durante o contacto segue o avanço da peça. A espessura da apara diminui do valor inicial para zero. Evacuação e saída continuam a depender da trajetória e montagem.
O que é a fresagem discordante?
Na fresagem periférica discordante, o movimento de corte opõe-se ao avanço. A espessura começa perto de zero e aumenta; pode haver atrito antes de formar a apara. O fluxo depende da fresa e da evacuação.
Vantagens da fresagem concordante
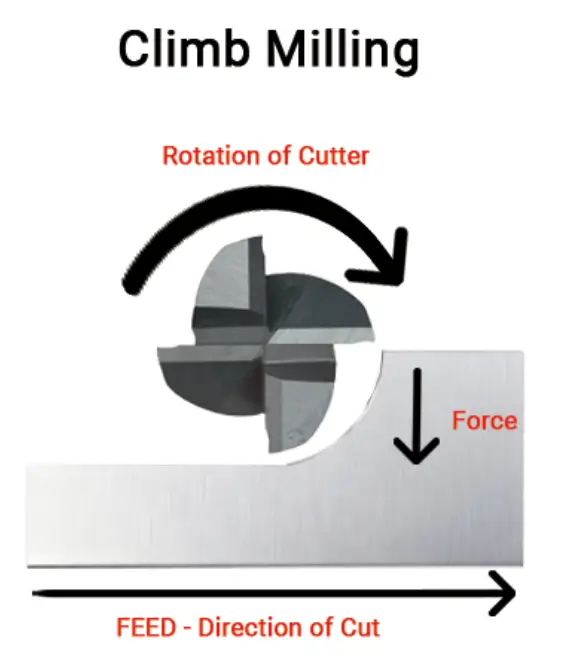
A fresagem concordante é frequentemente preferida quando máquina, fixação e peça o permitem. As vantagens seguintes dependem da operação real.
Excelente acabamento superficial
A fresagem concordante pode melhorar o acabamento ao reduzir o atrito de entrada. O recorte de aparas e a flexão continuam possíveis; compare superfícies medidas sem assumir melhoria em todos os casos.
Maior vida útil da ferramenta
A fresagem concordante pode melhorar a duração num processo adequado. A afirmação original de 40–50% não tem condições de ensaio definidas e não é uma promessa geral. Compare com o mesmo material, ferramenta, dados de corte e critério de desgaste.
Forças de corte reduzidas
A fresagem concordante pode puxar a peça para a fresa. A fixação deve resistir às forças reais; não reduza o aperto apenas pela classificação do corte. Não se garantem maior duração do fuso nem poupança energética.
Melhor evacuação de aparas
A fresagem concordante pode reduzir o recorte de aparas numa montagem adequada, mas não o elimina. Garanta evacuação eficaz e verifique acumulações e danos superficiais.
Menor geração de calor
Num corte periférico habitual concordante diminui a espessura da apara, não a largura. Os efeitos térmicos e dimensionais dependem do processo completo; escolher concordância não garante uma peça mais fria nem tolerâncias mais apertadas.
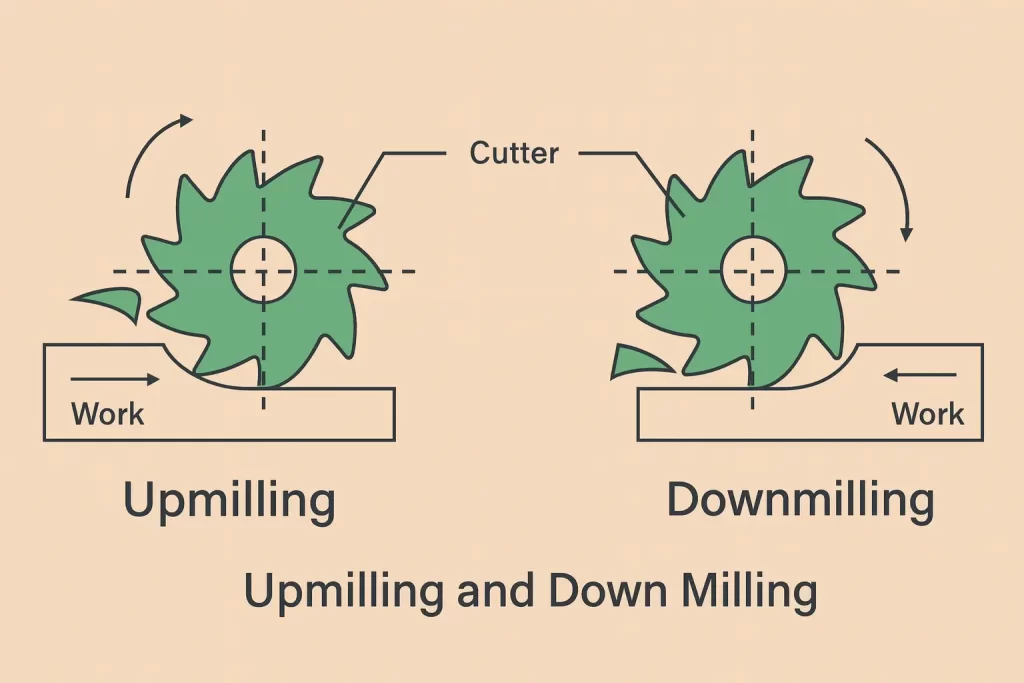
Desvantagens da fresagem concordante
A fresagem em concordância exige máquinas rígidas e uma montagem correta. Erros de preparação podem rapidamente ter consequências graves.
Folga de inversão
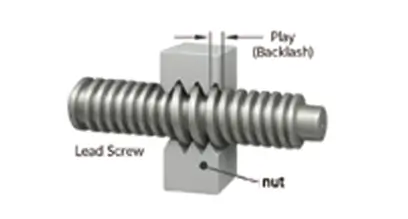
A fresagem concordante pode provocar avanço involuntário se a folga mecânica permitir que a fresa arraste a peça. Verifique estado e métodos permitidos segundo o fabricante; a idade, por si só, não determina a adequação.
Requisitos de estabilidade da peça
A fresagem em concordância puxa a peça para a fresa. Uma fixação insuficiente pode permitir movimento. Um deslocamento durante o corte pode inutilizar a peça. É necessária fixação robusta; uma fixação fraca não basta.
Impacto inicial da ferramenta
A carga inicial deve adaptar-se à aresta e montagem. Interrupções e material irregular exigem seleção específica; a fresagem é intrinsecamente intermitente, pelo que a concordância não é categoricamente inadequada para cortes interrompidos.
Vantagens da fresagem discordante
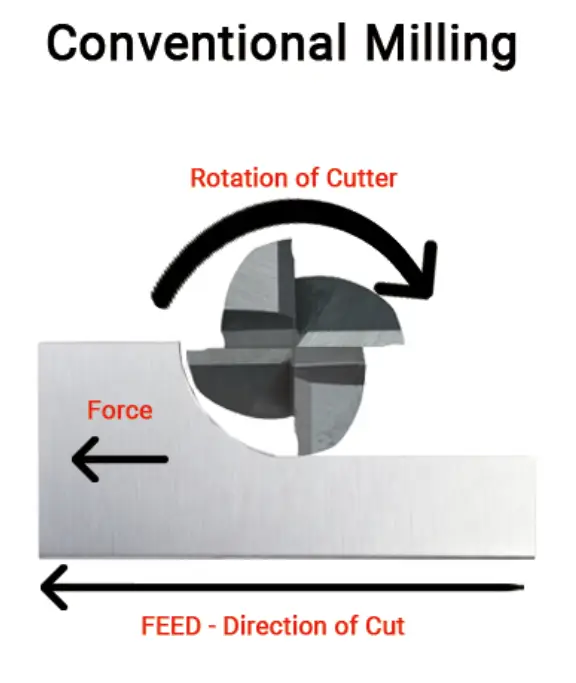
A fresagem discordante pode ser adequada segundo máquina ou material. Não torna aceitável uma montagem insegura ou mal preparada.
Menor risco de autoavanço devido à folga
A fresagem discordante pode reduzir a tendência para arrastar a mesa através da folga. Não elimina desgaste nem torna automaticamente segura uma máquina gasta; inspecione e faça a manutenção necessária.
Considerar estado superficial e material de corte
Carepa, sobremedida variável e material da ferramenta podem influenciar a direção preferida. Não escolha discordância apenas porque a peça é dura; consulte as recomendações para esse material e fresa.
Maior controlo
A direção da força influencia a flexão, mas o resultado depende de geometria e apoio. A discordância não compensa erros de montagem; o desbaste também exige remoção controlada.
Estabilidade em máquinas leves
Uma Bridgeport ou outra fresadora manual deve ser utilizada segundo o seu estado e instruções. Uma máquina leve não é automaticamente mais estável em discordância; as máquinas CNC também exigem rigidez e fixação adequadas.
Desvantagens da fresagem discordante
A fresagem em oposição pode apresentar desvantagens de desgaste e acabamento em algumas aplicações. Avalie-as segundo os requisitos da máquina e da peça, sem pressupor uma penalização fixa.
Desgaste excessivo da ferramenta
O atrito à entrada pode aumentar a fricção e o desgaste na fresagem em oposição. A temperatura e a vida útil dependem das condições de corte; o calor não fica inteiramente na ferramenta.
Acabamento superficial deficiente
A flexão ou o recorte de aparas podem prejudicar o acabamento superficial. A fresagem em oposição não exige necessariamente acabamento adicional; verifique o resultado face ao requisito especificado.
Encruamento
O atrito pode contribuir para o encruamento de ligas suscetíveis. Evite espessura de apara insuficiente e dados de corte inadequados; o efeito depende da liga e do processo, não apenas do sentido de fresagem.
Forças de corte mais elevadas
Algumas configurações em oposição tendem a levantar a peça. Dimensione a fixação para as componentes reais da força sem deformar a peça; fixação ou tempo de preparação adicionais não são inevitáveis.
Principais diferenças entre fresagem concordante e discordante
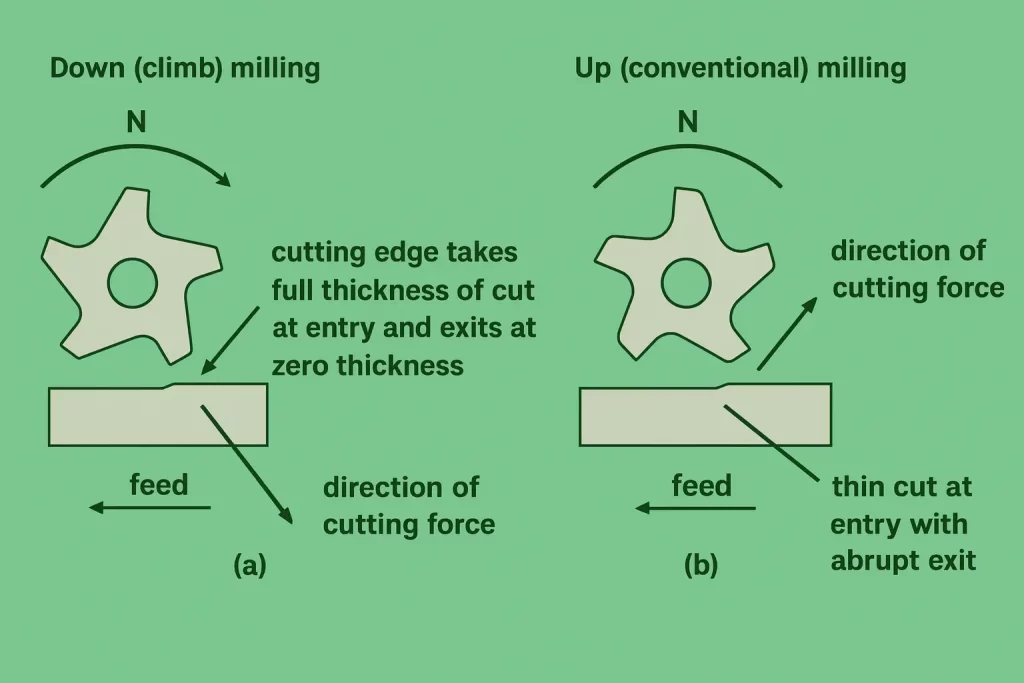
O sentido de corte influencia a formação de apara, as forças, o acabamento e a vida útil da ferramenta.
Formação de aparas
Na fresagem periférica, a concordância forma geralmente uma apara de espessa a fina e a oposição de fina a espessa. A formação de apara importa, mas geometria, envolvimento e dados de corte também determinam forças, temperatura e acabamento.
Direção das forças de corte
A descrição habitual de forças descendentes ou ascendentes aplica-se a determinadas orientações de fresagem periférica. Não a transfira sem alterações para toda a fresagem vertical ou de facear; avalie as forças axiais e radiais da ferramenta real.
Mecânica do contacto da ferramenta
A espessura de apara à entrada e à saída afeta a carga na aresta. Escolha o sentido considerando a ferramenta completa, o estado do material e a montagem; dureza e rigidez não descrevem todas as condições de envolvimento.
Que fatores considerar ao escolher entre fresagem concordante e discordante?
Considere primeiro a máquina, depois o material e, por fim, os requisitos de acabamento.
Capacidades da máquina-ferramenta
Verifique a folga de inversão e o estado do sistema de avanço segundo o procedimento de medição do fabricante. Um teste manual de folga, fusos de esferas, compensação por software ou dispositivos de eliminação de folga por si só não demonstram que o conjunto seja adequado para fresar em concordância.
Propriedades do material
Considere em conjunto liga, dureza, carepa e qualidade da ferramenta. Evite a regra universal de concordância para materiais macios e oposição para duros; escolha segundo orientações de aplicação e resultados verificados.
Requisitos de acabamento superficial
A concordância é frequentemente útil no acabamento quando a montagem o permite. Não se garante acabamento espelhado nem melhoria em cada passagem; verifique a qualidade superficial segundo o desenho.
Estabilidade da peça
Escolha o sentido e a trajetória segundo a rigidez e o apoio do componente. O peso, por si só, não determina o método; paredes finas podem fletir sob forças radiais ou axiais.
Profundidade e largura de corte
O envolvimento radial altera a espessura de apara e a carga. Ao abrir rasgos à largura total, lados opostos da fresa trabalham em concordância e oposição; não se trata apenas de escolher entre dois modos equivalentes.
Quando utilizar fresagem concordante
Considere a concordância quando o sistema de avanço, a fixação e a ferramenta forem adequados. É frequentemente um bom ponto de partida para produção CNC e acabamento, mas a compensação de folga por software não autoriza, por si só, a operação.
Quando utilizar fresagem discordante
Considere a oposição quando as instruções da máquina ou o estado do material a favorecerem. Verifique ferramenta e parâmetros, sem se basear apenas numa máquina manual ou num material duro.
Corrija rigidez ou fixação insuficientes antes do corte. Alterar o sentido de fresagem não torna aceitável uma montagem instável.
Boas práticas de fresagem concordante e discordante
Depois de estabelecer uma montagem adequada, compare estratégias permitidas em ensaios controlados. Meça o acabamento e acompanhe o desgaste a intervalos adequados; um intervalo fixo de 20 peças não é universal.
Utilize ferramentas afiadas em ambos os métodos. Arestas sem corte agravam os problemas. Vigie o som do corte; se mudar, pare e verifique a causa.
Utilize fixação segura, dimensionada para as forças de corte reais. Evite movimento e deformação por aperto excessivo.
Selecione o fluido de corte CNC ou a estratégia de corte a seco especificados para a ferramenta e o material. O fluido não é obrigatório em todas as operações de fresagem, e o arrefecimento intermitente pode ser prejudicial em certas condições.
Conclusão
A concordância é frequentemente preferida quando a montagem o permite, enquanto a oposição continua útil em certas condições. Verifique estado mecânico, ferramentas, fixação e resultados medidos; a idade da máquina não decide, por si só, o método.