










Попутное и встречное фрезерование: сравнение
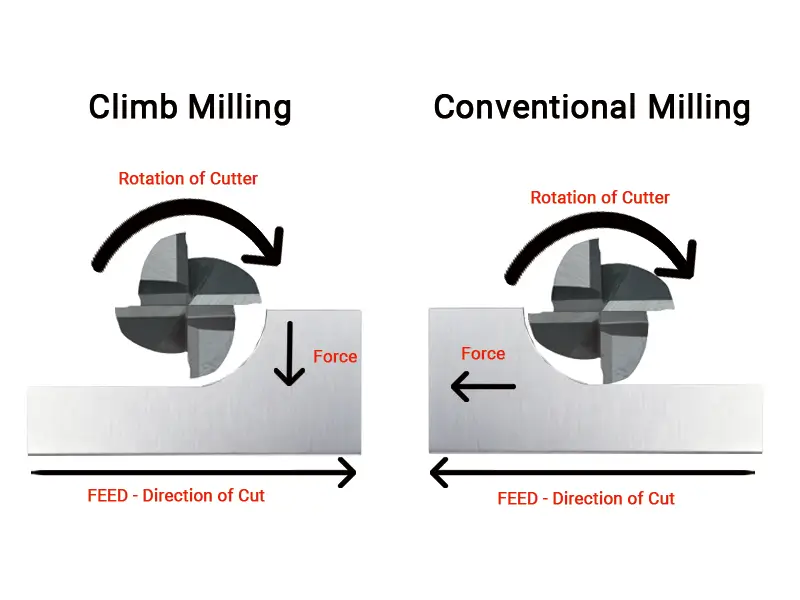
Попутное и встречное фрезерование описывают соотношение подачи детали и локального движения резания фрезы. При периферийном попутном резе направления совпадают, при встречном — противоположны. Направление сил также зависит от ориентации и геометрии инструмента.
Выбирайте метод под станок, закрепление, материал и операцию; универсального преимущества стоимости нет.
Содержание
Что такое попутное фрезерование
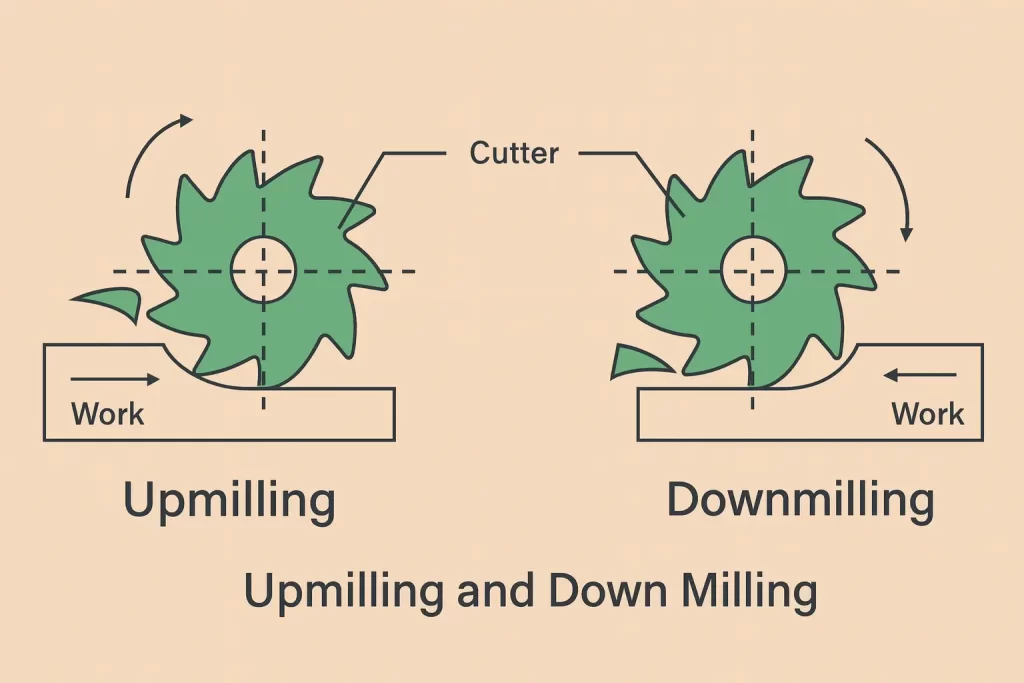
При периферийном попутном фрезеровании движение резания в зоне контакта совпадает с подачей детали. Толщина стружки уменьшается от начальной до нуля. Отвод стружки и выход всё равно зависят от траектории и наладки.
Что такое встречное фрезерование
При периферийном встречном фрезеровании движение резания противоположно подаче заготовки. Толщина стружки растёт от почти нулевой, поэтому до её образования возможно трение. Движение стружки зависит от фрезы и системы удаления.
Преимущества попутного фрезерования
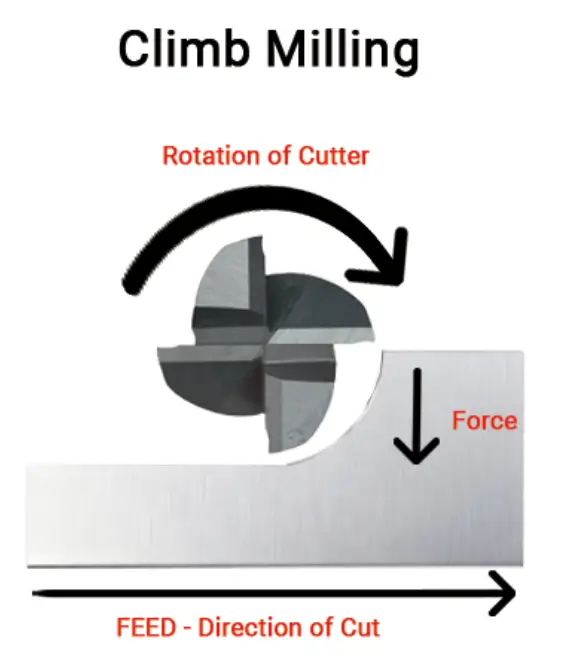
Попутное фрезерование часто предпочтительно, если его допускают станок, приспособление и заготовка. Следующие преимущества зависят от конкретной операции.
Отличное качество поверхности
Попутное фрезерование улучшает поверхность за счёт меньшего трения при входе. Повторное резание стружки и прогиб остаются возможны; сравнивайте измеренные поверхности, не предполагая улучшения всегда.
Увеличенная стойкость инструмента
Попутное фрезерование может повысить стойкость в подходящем процессе. Исходные 40–50% не имеют заданных условий испытаний и не являются общим обещанием. Сравнивайте стойкость при одинаковых материале, инструменте, режимах и критерии износа.
Снижение сил резания
Попутная фреза может затягивать заготовку. Закрепление должно выдерживать реальные направления сил; не уменьшайте зажим только из-за попутного метода. Стойкость шпинделя и экономия мощности не гарантированы.
Улучшенный отвод стружки
Попутное фрезерование уменьшает вероятность повторного резания стружки при подходящей наладке, но не исключает её. Обеспечивайте удаление и проверяйте забивание и повреждения поверхности.
Меньшее выделение тепла
При обычном периферийном попутном резе уменьшается толщина, а не ширина стружки. Тепло и размеры зависят от всего процесса; один выбор попутного фрезерования не гарантирует холодной детали или узких допусков.
Недостатки попутного фрезерования
Попутное фрезерование требует жёсткого станка и правильной наладки. Ошибочная установка может быстро вызвать серьёзные проблемы.
Проблемы люфта
При механическом люфте попутная фреза может самопроизвольно затянуть заготовку в рез. Проверяйте состояние и разрешённые способы работы по процедуре изготовителя; один возраст станка не определяет пригодность.
Требования к устойчивости заготовки
Попутное фрезерование тянет заготовку к фрезе. При слабом зажиме она смещается и возникает брак. Нужно надёжное приспособление; лёгкого закрепления недостаточно.
Начальная ударная нагрузка на инструмент
Начальная толщина стружки должна соответствовать кромке и наладке. Прерывистые участки и необработанная поверхность требуют индивидуального выбора; фрезерование по природе прерывисто, поэтому попутное направление нельзя безусловно исключать при прерывистом резании.
Преимущества встречного фрезерования
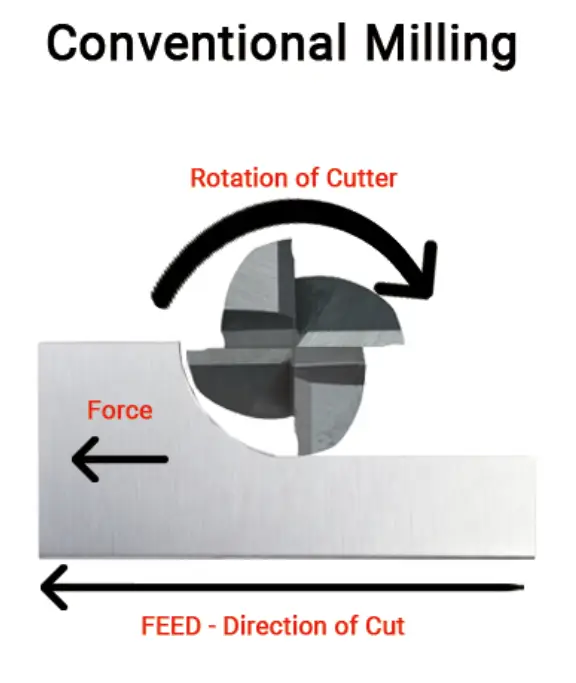
Встречное фрезерование подходит при соответствующих условиях станка и заготовки. Оно не делает ненадёжную или плохо подготовленную наладку допустимой.
Меньший риск самоподачи из-за люфта
Встречный метод уменьшает склонность фрезы протягивать стол через люфт. Он не устраняет износ и не делает изношенный станок безопасным автоматически; проверяйте и обслуживайте его.
Учитывайте поверхность и материал инструмента
Окалина, переменный припуск и материал инструмента влияют на направление. Не выбирайте встречное фрезерование только из-за твёрдости детали; проверяйте рекомендации для материала и фрезы.
Больший контроль
Направление силы влияет на прогиб, но результат зависит от геометрии и опоры. Встречное фрезерование не компенсирует ошибки наладки, а черновая обработка требует контролируемого съёма.
Устойчивость на лёгких станках
Фрезерный станок Bridgeport или другой станок с ручным управлением следует эксплуатировать с учётом его состояния и инструкций. Лёгкий станок не становится автоматически устойчивее при встречном фрезеровании; станкам с ЧПУ также необходимы достаточная жёсткость и надёжное закрепление заготовки.
Недостатки встречного фрезерования
Встречный метод в некоторых задачах ухудшает износ и поверхность. Оценивайте это по требованиям станка и детали, не предполагая фиксированного штрафа.
Чрезмерный износ инструмента
Трение при входе может повышать износ при встречном фрезеровании. Температура и стойкость зависят от условий; тепло не сосредоточено полностью в инструменте.
Низкое качество поверхности
Прогиб или повторное резание стружки ухудшают поверхность. Встречное фрезерование не обязательно требует отделки; проверяйте результат по заданным требованиям.
Наклёп
Трение без резания способствует наклёпу склонных к нему сплавов. Избегайте недостаточной толщины стружки и неподходящих режимов; эффект зависит от сплава и процесса, а не одного направления фрезерования.
Повышенные силы резания
Некоторые встречные схемы создают подъёмную силу. Проектируйте закрепление под реальные составляющие без деформации детали; дополнительный зажим или время наладки не неизбежны.
Основные различия попутного и встречного фрезерования
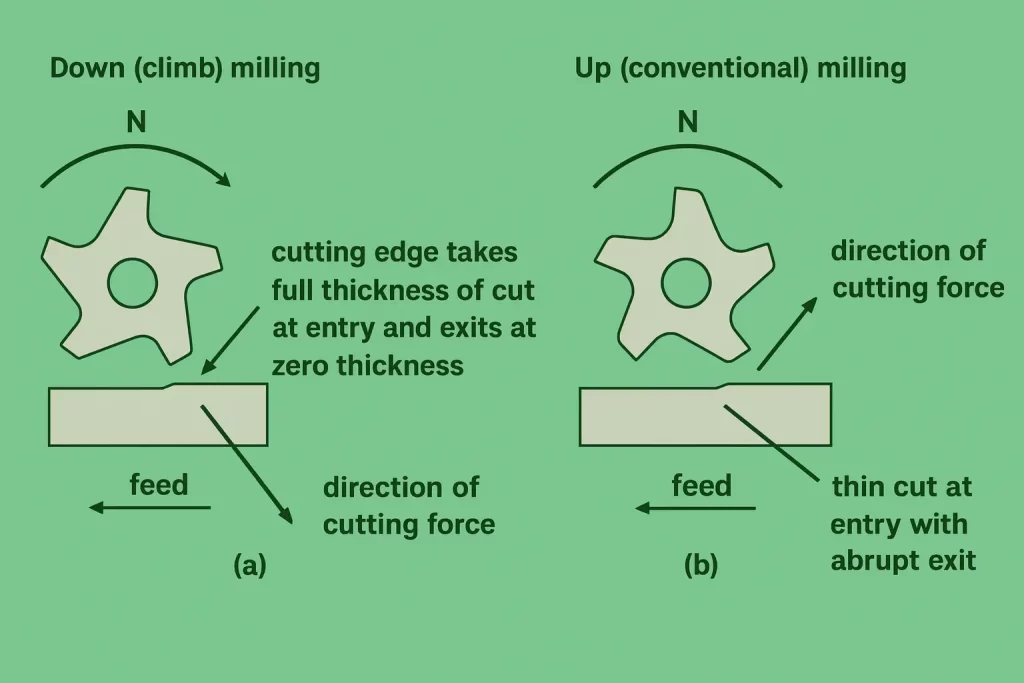
Направление резания меняет стружкообразование, силы, поверхность и стойкость.
Характер образования стружки
При периферийном фрезеровании попутный рез обычно формирует стружку от толстой к тонкой, встречный — наоборот. Это важно, но силы, температуру и поверхность также определяют геометрия, врезание и режимы.
Направление силы резания
Обычное описание сил вниз и вверх относится к определённым положениям периферийного фрезерования. Не переносите его неизменно на любое вертикальное концевое или торцевое фрезерование; оценивайте осевые и радиальные силы конкретного инструмента.
Механика зацепления инструмента
Толщина стружки на входе и выходе влияет на кромку. Выбирайте направление с учётом всего инструмента, состояния заготовки и наладки; твёрдость и жёсткость не описывают всех условий.
Что учитывать при выборе попутного и встречного фрезерования?
Сначала определяет станок, затем материал, потом требования поверхности.
Возможности станка
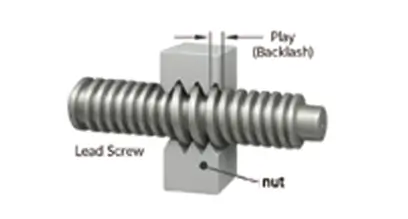
Проверяйте люфт и состояние подачи по методике изготовителя. Ручное покачивание, шариковинтовые передачи, программная компенсация или устройства устранения люфта сами по себе не подтверждают пригодности всей системы для попутного фрезерования.
Свойства материала
Рассматривайте сплав, твёрдость, окалину и марку инструмента совместно. Избегайте универсального правила «попутное для мягкого, встречное для твёрдого»; следуйте рекомендациям и проверенным результатам.
Требования к качеству поверхности
Попутное фрезерование часто полезно для чистовой обработки при подходящей наладке. Ни зеркальная поверхность, ни улучшение при каждом проходе не гарантированы; проверяйте качество по чертежу.
Устойчивость детали
Выбирайте направление и траекторию по жёсткости и опоре детали. Один вес не определяет метод; тонкие стенки прогибаются от радиальных и осевых сил.
Глубина и ширина резания
Радиальное зацепление меняет толщину стружки и нагрузку. В пазу на полную ширину противоположные стороны фрезы работают попутно и встречно; это не простой выбор двух равноценных режимов.
Когда применять попутное фрезерование
Рассматривайте попутное фрезерование при подходящих системе подачи, закреплении и инструменте. Часто это хороший исходный вариант для производства CNC и чистовой обработки, но программная компенсация люфта сама по себе не разрешает операцию.
Когда применять встречное фрезерование
Рассматривайте встречное фрезерование, когда ему благоприятствуют инструкция станка или состояние заготовки. Проверяйте инструмент и режимы, не ориентируясь только на ручной станок или твёрдый материал.
Перед резанием исправьте недостаточную жёсткость или закрепление. Смена направления не делает нестабильную наладку допустимой.
Рекомендации по попутному и встречному фрезерованию
После подходящей наладки сравните разрешённые стратегии контролируемыми испытаниями. Измеряйте поверхность и износ с подходящими интервалами; фиксированные 20 деталей не универсальны.
Используйте острый инструмент при любом методе. Тупой усиливает проблемы. Следите за звуком: изменение тона означает изменение условий. Остановитесь и проверьте.
Используйте надёжное закрепление, рассчитанное на реальные силы резания. Избегайте и смещения, и деформации чрезмерным зажимом.
Выбирайте СОЖ для CNC или сухую стратегию, указанную для инструмента и материала. Жидкость нужна не каждой фрезерной операции, а прерывистое охлаждение в некоторых условиях вредно.
Итог
Попутный метод часто предпочтителен, когда позволяет установка; встречный полезен в отдельных условиях. Проверяйте механику, инструмент, закрепление и измерения; один возраст станка не решает выбор.