










Kühlschmierstoffe für CNC-Maschinen: vollständiger Auswahlleitfaden
Bei der Präzisionszerspanung spielt der richtige CNC-Kühlschmierstoff eine entscheidende Rolle. Nicht jede Flüssigkeit eignet sich dafür, die Schneidwerkzeuge scharf zu halten und Bauteile innerhalb der Toleranz zu fertigen.
Die Kühlschmierstoffwahl beeinflusst Standzeit, Oberflächengüte und Wartung. Ungeeignete Flüssigkeit kann Probleme begünstigen; auch Werkzeuge, Schnittdaten, Werkstückspannung und Flüssigkeitszustand sind zu berücksichtigen.
Bevor Sie einen CNC-Kühlschmierstoff auswählen, sollten Sie die Möglichkeiten und Grenzen der einzelnen Arten kennen.
Inhalt
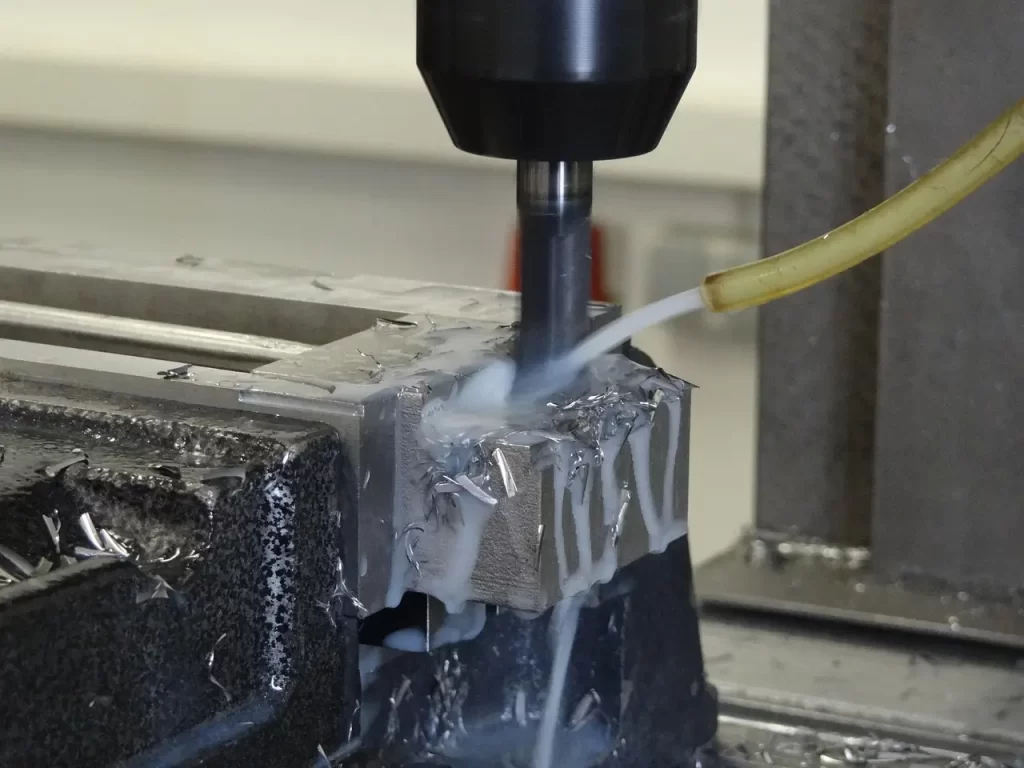
Was ist CNC-Kühlschmierstoff?
CNC-Kühlschmierstoff ist eine spezielle Flüssigkeit für die CNC-Zerspanung. Sie erfüllt drei Hauptfunktionen:
- Wärme kontrollieren
- Reibung reduzieren
- Späne aus dem Schnittbereich entfernen.
Seine Hauptaufgabe besteht darin, die Werkzeugstandzeit und die Bauteilqualität zu verbessern.
Beim Zerspanen entsteht Wärme durch Verformung und Reibung. Temperatur und Kühlbedarf hängen von der Bearbeitung ab; 1000°F ist kein allgemeingültiger Wert. Wählen Sie Flüssigkeit und Zufuhr passend zu Werkzeug, Werkstück und Prozess.
Neben der Kühlung erfüllen CNC-Kühlschmierstoffe folgende Funktionen:
- Wärmeabfuhr
- Schmierung
- Spanabfuhr
- Korrosionsschutz
Hauptarten von CNC-Kühlschmierstoffen
Gängige Kategorien sind nichtwassermischbare Schneidöle, wassermischbare Öle, teilsynthetische und synthetische Kühlschmierstoffe. Unterscheiden Sie gebrauchsfertige unverdünnte Produkte von zu verdünnenden Konzentraten.
Diese sind:
- Nichtwassermischbare Schneidöle
- Wassermischbare Öle
- Teilsynthetische Kühlschmierstoffe
- Synthetische Kühlschmierstoffe
Die Eigenschaften der einzelnen Kategorien helfen Ihnen, den Kühlschmierstoff auf Ihre Bearbeitungsanforderungen abzustimmen.
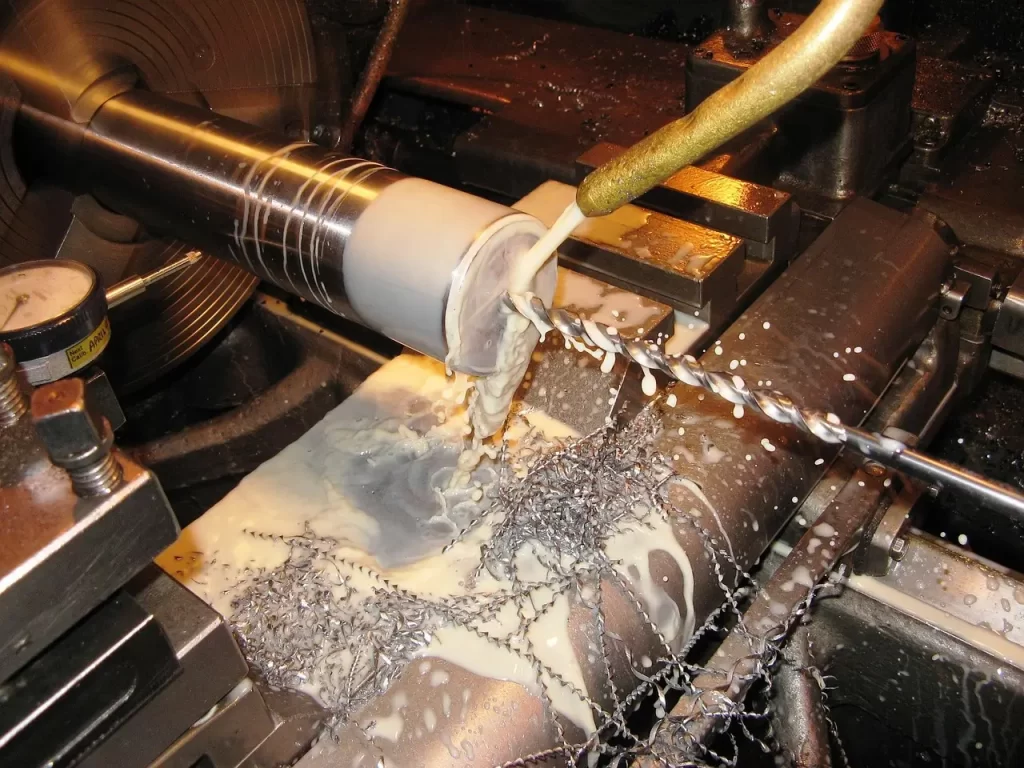
Nichtwassermischbare Schneidöle
Nichtwassermischbare Schneidöle werden ohne Wasserverdünnung eingesetzt. Sie können mineralische oder andere Grundöle mit Additiven enthalten; weder 100% Erdölanteil noch dunkles Aussehen kennzeichnen jedes Produkt.
Zusammensetzung und Leistung
Manche Formulierungen verwenden Schwefel-Hochdruckadditive oder Chlorverbindungen; andere nutzen abweichende Additivsysteme. Prüfen Sie Produktspezifikation und Verträglichkeit, statt bei allen Schneidölen dieselben Additive vorauszusetzen.
Schmierfilme können Reibung und Kontakt reduzieren. Die Leistung hängt von Formulierung und Anwendung ab; Viskosität allein garantiert keine längere Standzeit als bei einem wassermischbaren Kühlschmierstoff.
Wassermischbare Öle
Wassermischbare Ölkonzentrate bilden beim Verdünnen Emulsionen. Beachten Sie die vom Lieferanten empfohlene Konzentration und Wasserqualität; 5% bis 10% ist keine allgemeingültige Mischanweisung.
Formulierung und Eigenschaften
Das mineralische Grundöl enthält Emulgatoren, die das Mischen mit Wasser ermöglichen. Bei korrektem Anmischen verteilen sich feine Öltröpfchen im Wasser und bilden eine stabile Emulsion. So werden die Kühlwirkung des Wassers und die Schmierwirkung des Öls kombiniert.
Korrosionsschutz und mikrobielle Kontrolle hängen von Formulierung und Flüssigkeitspflege ab. Überwachen Sie den eingesetzten Kühlschmierstoff und beachten Sie Lieferantenhinweise; nicht jedes Produkt enthält ein Biozid.
Teilsynthetische Kühlschmierstoffe
Teilsynthetische Kühlschmierstoffe verbinden einen Ölanteil mit wassermischbaren Bestandteilen. Der Ölgehalt ist produktspezifisch; unterscheiden Sie Konzentrat und Einsatzverdünnung, statt 2 bis 8 Prozent und 30 bis 50 Prozent als allgemeine Bereiche anzusehen.
Formulierung und Vorteile
Das Verhältnis von Öl, Schmierstoffen und Additiven ist produktspezifisch. Vergleichen Sie die tatsächliche Kühl- und Schmierleistung, statt alle teilsynthetischen Produkte über andere Kategorien zu stellen.
Flüssigkeitsstandzeit und Sauberkeit hängen auch von Konzentration, Wasser, Verunreinigungen, Filtration und Wartung ab. Eine teilsynthetische Formulierung entfernt Fremdöl nicht automatisch.
Synthetische Kühlschmierstoffe
Vollsynthetische Kühlschmierstoffe enthalten im Allgemeinen kein Mineralöl und verwenden wassermischbare Bestandteile. Die tatsächlichen Schmierstoffe, Inhibitoren und Additive entnehmen Sie den Produktdaten.
Chemische Zusammensetzung
Synthetische Kühlschmierstoffe sind häufig Lösungen statt herkömmlicher Ölemulsionen. Dieser Unterschied allein belegt keine bessere Zerspanungsleistung.
Die Schmierwirkung ergibt sich aus der konkreten Formulierung. Polymere und Hochdruckadditive sind nicht in jedem synthetischen Kühlschmierstoff zwingend enthalten.
Zufuhrverfahren für CNC-Kühlschmierstoffe
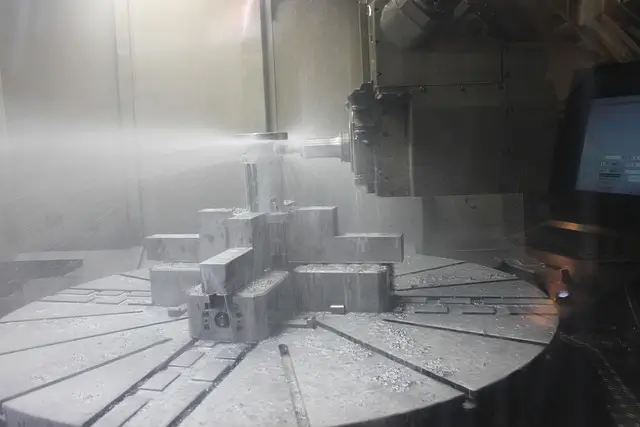
Das Zufuhrverfahren beeinflusst die Leistung ebenso wesentlich wie die Art des Kühlschmierstoffs. Stimmen Sie daher auch die Zufuhr auf Ihre Bearbeitungsanforderungen ab.
Überflutungskühlsysteme
Überflutungssysteme leiten einen großen Flüssigkeitsstrom zum Schnitt. Der erforderliche Durchfluss hängt von Anwendung und Düsenanordnung ab; 30000 bis 60000 mL pro Stunde ist keine allgemeingültige Vorgabe.
Wählen Sie für nichtrostenden Stahl und Inconel die Zufuhr anhand der Anwendungshinweise des Werkzeuglieferanten. Beim Zerspanen von nichtrostendem Stahl 316 verhindert Kühlschmierstoff allein weder Kaltverfestigung noch garantiert er die Standzeit.
Minimalmengenschmierung
MQL führt geringe Schmierstoffmengen, meist mit Luft, nahe an die Schnittzone. Weniger als 50 mL pro Stunde ist ein anwendungsabhängiges Beispiel, keine Definition oder allgemeine Einstellung.
MQL kann den Flüssigkeitsverbrauch senken; eine Reduzierung um 95 bis 99 Prozent erfordert jedoch eine definierte Vergleichsbasis. Reinigung, Absaugung, Prozesseignung und Gesamtkosten bleiben zu bewerten.
Hochdruck-Kühlschmierstoffsysteme
Die innere Zufuhr kann Kühlschmierstoff nahe an die Schneidkante bringen. Verwenden Sie die für Maschine, Halter und Werkzeug vorgesehenen Druck- und Durchflusswerte; 300 bis 1500 PSI ist kein allgemeiner Betriebsbereich.
Beim Tiefbohren stimmen Sie Durchfluss und Druck auf das Bohrsystem und die Spanabfuhr ab. Ein Tiefen-Durchmesser-Verhältnis über 5:1 legt allein nicht den erforderlichen Druck fest.
Gezielte Kühlschmierstoffzufuhr kann die Schnittzone besser erreichen. Eine Standzeitsteigerung um 200 bis 300 Prozent erfordert anwendungsspezifische Belege; bewerten Sie Leistung und Ausrüstungskosten im tatsächlichen Prozess.
Fazit
Stimmen Sie die Kühlschmierstoffeigenschaften auf die Bearbeitung ab. Nichtwassermischbare Öle und wassermischbare Produkte bieten unterschiedliche Verhältnisse von Schmierung, Kühlung und Pflegebedarf; keine Kategorie ist für jede schwere oder allgemeine Bearbeitung die beste.
Teilsynthetische Kühlschmierstoffe bieten ausgewogene Eigenschaften für präzisere Bearbeitungen. Stimmen Sie sich stets mit dem Kühlschmierstoffhersteller ab, um die Leistung für Ihre Anwendung zu optimieren.