










Auswahl und Einfluss der Schneidenzahl bei Schaftfräsern
Schaftfräser sind in der Zerspanung weit verbreitete Werkzeuge zum Formen und Schneiden von Werkstoffen. Sie sind in verschiedenen Ausführungen und Größen für bestimmte Aufgaben erhältlich. Die Schneidenzahl beeinflusst Schnittgeschwindigkeit, Oberflächengüte und Standzeit erheblich. Eine passende Wahl ist wichtig für effiziente Bearbeitung und das gewünschte Ergebnis. Dieser Artikel vergleicht „2-schneidige und 4-schneidige“ Schaftfräser sowie andere Schneidenzahlen mit ihren Vorteilen, Grenzen und Besonderheiten.

Grundlagen der Fräserschneiden und Einflussfaktoren bei der Auswahl
Die Schneidenzahl ist entscheidend für die Leistung eines Schaftfräsers und beeinflusst Kerngröße, Haltbarkeit, Spanabfuhr und Oberflächengüte. Das Verständnis dieser Grundlagen hilft bei der Werkzeugwahl für Aluminium oder Stahl, zum Schruppen oder Schlichten.
Die Schneidenzahl beschreibt die Anzahl der Schneidkanten am Umfang eines Schaftfräsers. Bei einem Vollwerkzeug sind diese keine separaten Wendeschneidplatten.
Bei vergleichbaren Durchmessern entsteht durch Schneidenzahl und Kerngeometrie ein Kompromiss zwischen Schneidenkapazität und Spanraum.
Mehr Schneiden verbessern die Spanabfuhr nicht grundsätzlich.
Wählen Sie Geometrie und Beschichtung passend zu Werkstoff und Schnitt, nicht allein nach der Schneidenzahl.

Einfluss von Schneidenzahl und Spannutentiefe bei Schaftfräsern
Spannutentiefe und Kerngeometrie beeinflussen Spanraum und Werkzeugsteifigkeit. Schnitte mit großem Eingriff benötigen ausreichend Platz zur Spanabfuhr. Bei geringem Eingriff können mehr Schneiden möglich sein. Die Unterscheidung zwischen Schruppen und Schlichten allein bestimmt nicht die richtige Zahl.
Zusammenhang zwischen Schneidenzahl und Zeitspanvolumen
Die Schneidenzahl allein bestimmt weder Zeitspanvolumen noch Oberfläche. Bei fester Spindeldrehzahl und festem Zahnvorschub erhöhen zusätzliche Zähne den programmierten Vorschub, jedoch nur, wenn Werkzeug und Prozess diese Belastung tragen. Eingriff, Steifigkeit, Rundlauf und Spanfreiraum sind ebenfalls zu berücksichtigen.
Schaftfräser mit 2 oder 4 Schneiden
Schaftfräser mit 2 und 4 Schneiden sind in der Werkzeugmaschinenbearbeitung verbreitet. Je nach Werkstoff und Aufgabe bieten beide besondere Vorteile und Grenzen. Die folgenden Abschnitte erläutern die Unterschiede genauer und helfen bei der fundierten Wahl zwischen 2 und 4 Schneiden für Ihren Bedarf.
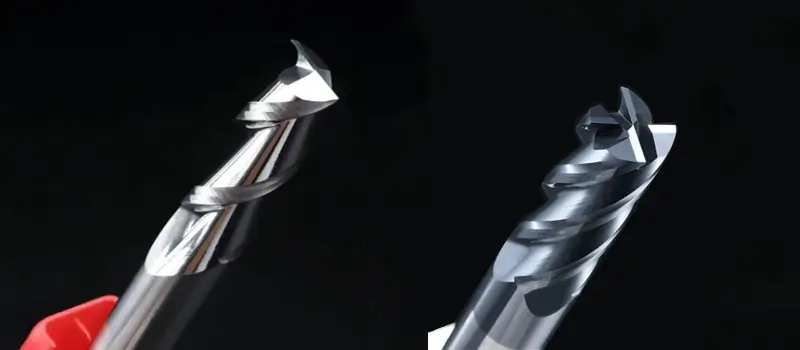
Wofür werden Schaftfräser mit 2 Schneiden eingesetzt?
Zweischneidige Schaftfräser werden häufig für Nuten und Taschen in Aluminium gewählt, wenn Spanfreiraum wichtig ist. Wählen Sie eine geeignete werkstoffspezifische Geometrie und Beschichtung.
Zwei Schneiden erzeugen nicht automatisch größere Späne, höhere Schnittgeschwindigkeiten oder längere Standzeiten; dies hängt von Schnittbedingungen und Werkzeugauslegung ab.
Wofür werden Schaftfräser mit 4 Schneiden eingesetzt?
Vierschneidige Schaftfräser sind eine gängige Wahl für Stahl. Prüfen Sie die Eignung des konkreten Werkzeugs für Nutenfräsen, seitliches Fräsen oder Schlichten.
Die Schneidenzahl bestimmt nicht die Wärmebeständigkeit; wählen Sie Schneidstoffsorte, Beschichtung und Schnittdaten nach Werkstoff und Bearbeitung.
Ein- und dreischneidige Schaftfräser
Ein- und dreischneidige Werkzeuge sind für Aluminium und weitere Werkstoffe erhältlich.
Eine einzelne Schneide kann viel Spanraum bieten.
Bei gleichen RPM und gleichem Zahnvorschub erlauben drei Zähne einen höheren programmierten Vorschub als zwei, innerhalb der Grenzen von Spanabfuhr, Leistung und Steifigkeit.
Schaftfräser mit mehr als 4 Schneiden
Werkzeuge mit mehr als vier Schneiden können zu Strategien mit geringem Eingriff und ausgewählten Schlichtaufgaben passen. Werkstoffspezifische Ausführungen gibt es für Stähle, Titan und Nickellegierungen. Folgen Sie den Herstellerangaben: Diese Werkstoffe lassen sich nicht allein nach Härte zusammenfassen, und mehr Schneiden eignen sich nicht automatisch für eine tiefe Nut.
Faktoren bei der Wahl der Schneidenzahl: Berücksichtigen Sie Werkstoffart, Bearbeitung und Standzeit, um die Leistung zu optimieren.
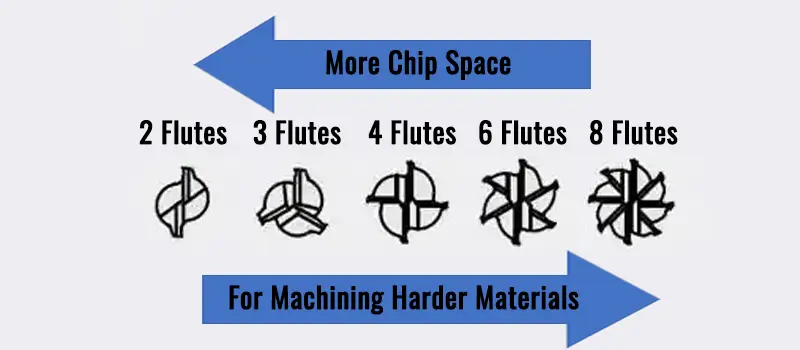
Einflussfaktoren bei der Schneidenwahl
Berücksichtigen Sie bei der Wahl der Schneidenzahl Werkstoffart, Bearbeitung und Standzeit, um eine optimale Leistung zu erreichen.
Werkstoffart
Berücksichtigen Sie die konkrete Legierung oder den nichtmetallischen Werkstoff, sein Spanverhalten und die Bearbeitung. Härte allein reicht nicht.
Beginnen Sie mit werkstoffspezifischen Werkzeugempfehlungen und prüfen Sie anschließend Spanraum und zulässigen Eingriff für den vorgesehenen Prozess.
Bearbeitungsprozess
Unterscheiden Sie bei der Schneidenwahl Vollnutenfräsen, seitliches Fräsen und Schruppen mit geringem Eingriff.
Ein spezielles mehrschneidiges HEM-Werkzeug kann in seiner vorgesehenen Anwendung wirksam schruppen. Beim Schlichten können zusätzliche Zähne helfen, garantieren aber weder Oberflächenqualität noch Schnittkraft.
Tipp: Mehrschneidige Schaftfräser für Aluminium einsetzen
Beim seitlichen Fräsen von Aluminium können höhere Schneidenzahlen eingesetzt werden, wenn Werkzeugauslegung und Eingriff genügend Spanfreiraum bieten. Es gibt keine allgemeine Grenze von vier Schneiden: Spezielle fünfschneidige Aluminiumwerkzeuge für HEM sind erhältlich. Auch seitliches Fräsen kann Spanstaus verursachen; validieren Sie deshalb Eingriff, Spanabfuhr und Schnittdaten.
Die Schneidenzahl beeinflusst Standzeit und Leistung
Gehen Sie nicht davon aus, dass mehr Schneiden die Standzeit verlängern. Vergleichen Sie geeignete Fräser unter festgelegten Bedingungen und messen Sie Verschleiß, Teilequalität und produktive Schnittzeit.
Wählen Sie die Schneidenzahl als Teil der gesamten Werkzeug- und Prozessauslegung.