










Fraises d’ébauche et de finition : comparaison
Une fraise en bout coupe avec ses arêtes périphériques et frontales selon sa conception. L’ébauche enlève efficacement la matière, tandis que la finition vise dimensions et qualité de surface spécifiées. Un outil distinct par étape peut être utile, mais certains procédés emploient une fraise adaptée pour les deux.
Sommaire
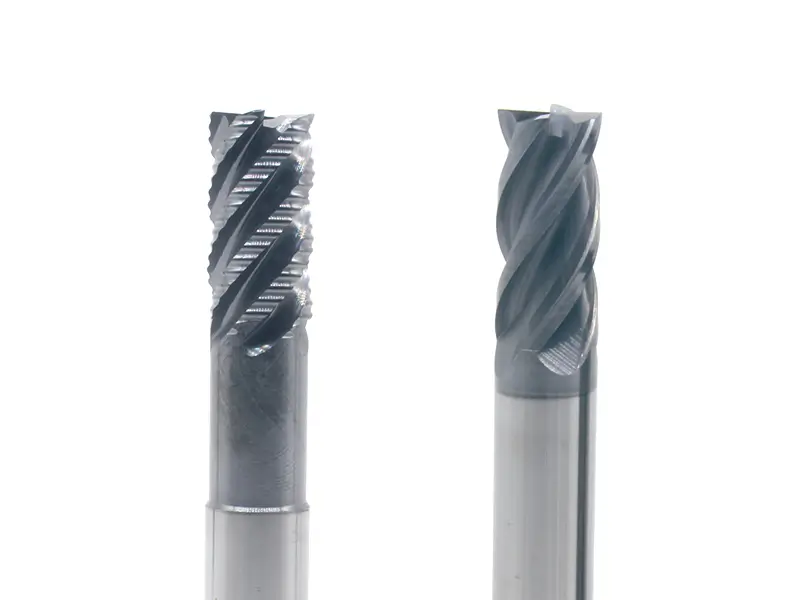
Comprendre les fraises d’ébauche
Définition et rôle des fraises d’ébauche
Les fraises d’ébauche sont importantes surtout pour enlever rapidement de grands volumes de matière. Elles rapprochent un bloc métallique brut de la forme finale. Elles assurent la coupe lourde au début pour préserver les outils de précision destinés aux dernières étapes.
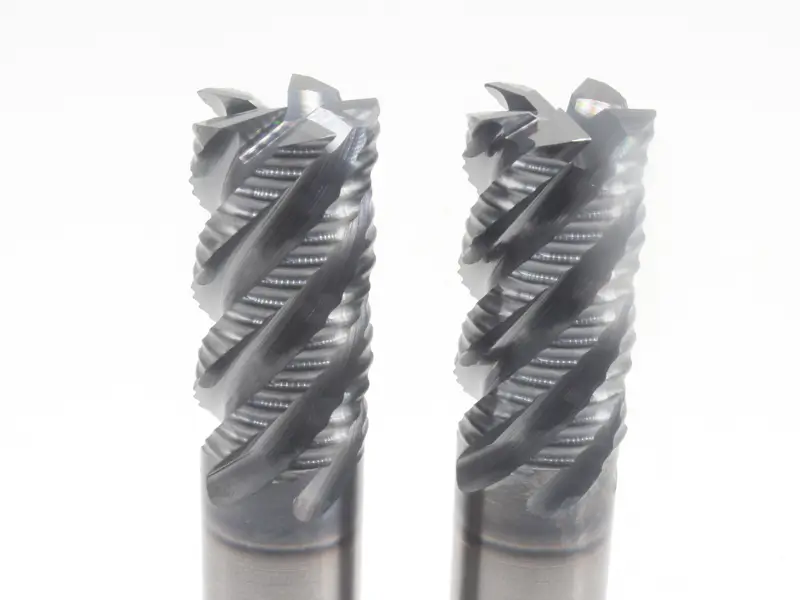
Caractéristiques de conception des fraises d’ébauche
Géométrie dentelée ou ondulée
Les fraises d’ébauche dentelées divisent les copeaux le long de l’arête. D’autres outils peuvent aussi ébaucher sans dentelure. Le bourrage reste possible ; prévoyez engagement et évacuation adaptés.
Configuration des goujures
Les fraises d’ébauche existent avec différents nombres de goujures. Équilibrez espace à copeaux, résistance du noyau et engagement ; trois ou quatre goujures ne constituent pas une limite de définition, et de plus grands dégagements ne déterminent pas seuls la température.
Denture grossière ou fine
Les pas de dentelure grossiers et fins conviennent à différents matériaux, engagements et surépaisseurs de finition. Suivez les recommandations de l’outil ; la dureté seule ne détermine ni le pas ni la profondeur autorisée.
Fonctionnement des fraises d’ébauche
Mécanisme de fragmentation des copeaux
La dentelure peut diviser le copeau et réduire les charges par rapport à un outil de référence adapté à arête lisse. La charge réelle dépend de l’engagement, des paramètres et de la géométrie.
Processus d’enlèvement de matière
L’ébauche privilégie le débit d’enlèvement en laissant une surépaisseur maîtrisée pour la suite. Elle exige un procédé stable et vérifié, sans forcer l’outil dans la pièce.
Répartition des efforts de coupe
Une arête dentelée répartit la coupe sur son profil, sans empêcher surcharge, broutement ou rupture. Respectez les limites d’application de l’outil.
Principales applications des fraises d’ébauche
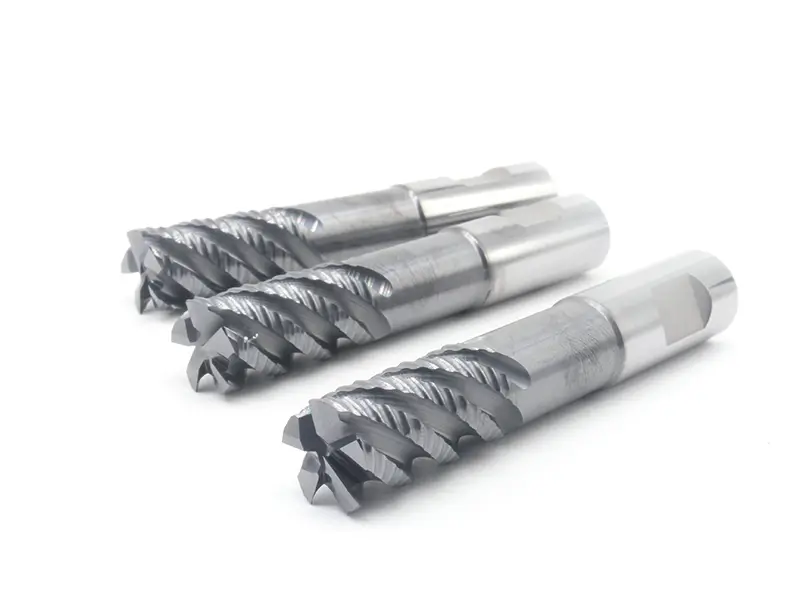
Enlèvement important de matière
Pour enlever beaucoup d’aluminium, choisissez une stratégie d’ébauche compatible et vérifiez le bridage. Fixez profondeur et avance dans les limites de l’outil et de la machine ; n’utilisez pas automatiquement la profondeur maximale.
Rainurage et fraisage de poches
Certaines fraises d’ébauche conviennent aux rainures profondes. Le rainurage impose toujours un engagement et une évacuation exigeants ; la dentelure ne garantit pas l’absence de calage.
Premières étapes d’usinage
Une passe d’ébauche séparée est utile pour enlever beaucoup de matière, mais toute pièce ne part pas d’un bloc plein et n’exige pas un outil dédié. La calamine nécessite aussi une arête et une nuance adaptées.
Comprendre les fraises de finition
Définition et rôle des fraises de finition
Une fraise de finition est un outil de précision destiné aux dimensions finales et à une surface lisse. Elle aide à respecter des tolérances serrées qu’un outil d’ébauche ne peut atteindre.
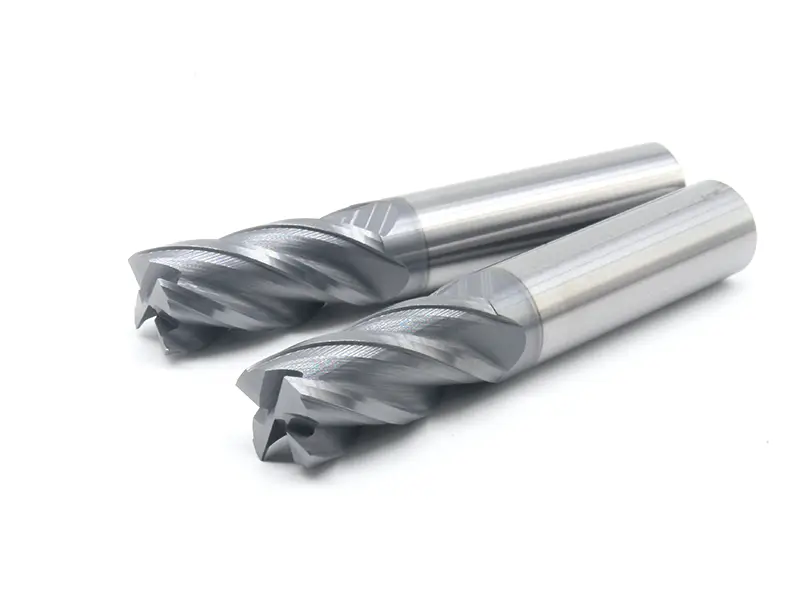
Caractéristiques de conception des fraises de finition
Arêtes de coupe lisses
Les outils de finition ont généralement des arêtes continues plutôt qu’une dentelure d’ébauche. Les arêtes hélicoïdales ne sont pas littéralement droites, et une arête continue seule ne garantit ni planéité ni précision.
Nombre de goujures supérieur
Les outils de finition existent avec différents nombres de goujures. Plus de dents peuvent permettre une avance de table supérieure à charge par dent adaptée, mais espace à copeaux et engagement restent importants. Une longue passe axiale avec faible surépaisseur radiale diffère d’une rainure profonde pleine largeur.
Géométrie précise et affûtée
Les angles sont rectifiés selon des spécifications précises pour éviter une arête rugueuse sur la pièce finie. L’affûtage réduit le frottement lors de la dernière passe.
Fonctionnement des fraises de finition
Une passe de finition enlève une surépaisseur maîtrisée, choisie selon l’outil, le matériau et la spécification. Ni 0.25 mm ni l’absence de flexion ne sont universels. Tenez compte du faux-rond, de l’usure, du montage et des effets thermiques, puis contrôlez le résultat.
Principales applications des fraises de finition
Préparation finale de la surface
Choisissez outil et procédé capables d’atteindre le paramètre de texture spécifié, tel que Ra ou Rz. Un grand nombre de goujures ne garantit pas seul un résultat micrométrique ni la disparition de toutes les marques précédentes.
Coupes de précision
Une tolérance de ±0.01 mm exige un procédé qualifié et une mesure adaptée. Un outil de finition seul ne garantit pas cette tolérance sur toute la forme.
Exigences de précision dimensionnelle
La finition rapproche les formes de leurs dimensions et textures finales. La précision de position dépend aussi du montage, de la machine et de la trajectoire ; contrôlez trous et parois selon le plan.
Différences essentielles entre fraises d’ébauche et de finition
Comparaison des débits d’enlèvement de matière
L’ébauche privilégie l’enlèvement de matière et la finition les exigences finales. Débit réel et profondeur autorisée dépendent de l’outil et de l’engagement, pas seulement de l’étiquette ébauche ou finition.
Différences d’avance et de vitesse de coupe
Choisissez séparément vitesse de coupe, avance par dent et avance de table pour chaque opération. La finition ne signifie pas toujours plus de RPM et moins d’avance de table ; diamètre, goujures, matériau et engagement comptent.
Qualité de surface
Les fraises d’ébauche dentelées laissent souvent un motif visible. Son acceptabilité dépend du plan et de la fonction, pas seulement de l’aspect. Une finition peut être nécessaire pour respecter la surface spécifiée.
Précision dimensionnelle et tolérances
Outils d’ébauche et de finition fléchissent sous charge. Une surépaisseur maîtrisée aide à obtenir les dimensions, mais suivre la trajectoire programmée ne garantit pas la géométrie mesurée de la pièce.
Conception et géométrie des arêtes
Les fraises d’ébauche dentelées et de finition à arêtes continues sont courantes, mais ne couvrent pas tous les cas. Les fraises à arêtes continues et les modèles combinés peuvent aussi enlever de la matière.
Comparaison du nombre de goujures
Il n’existe pas de nombre fixe de goujures pour l’ébauche ou la finition. Lorsque vous choisissez le nombre de goujures, considérez matériau, engagement, espace à copeaux, rigidité de l’outil et finition requise.
Capacités de profondeur de coupe
La profondeur autorisée dépend de l’outil et des engagements axial et radial. Deux diamètres ne constituent pas une limite universelle d’ébauche, et les fraises de finition ne sont pas limitées aux faibles profondeurs axiales. Vérifiez longueur coupante, porte-à-faux et données d’application.
Durée de vie et durabilité
La durée de vie dépend de la nuance, de la géométrie, de la charge et des critères d’usure. Les outils de finition ne sont pas intrinsèquement fragiles, et toute fraise à arête continue ne casse pas après quelques minutes d’enlèvement de matière.
Caractéristiques de performance
Efforts de coupe et efficacité
Les outils d’ébauche enlèvent efficacement de grandes quantités de métal et demandent un couple important. Vérifiez donc que la broche fournit la puissance nécessaire à la coupe.
Production et gestion de la chaleur
Production et répartition de chaleur dépendent du matériau, de la vitesse, de l’épaisseur de copeau, de l’engagement et du refroidissement. Aucune opération n’a un avantage thermique fixe ; évitez frottement et recoupe des copeaux.
Évacuation et formation des copeaux
La forme du copeau dépend du matériau et des conditions. La finition du métal ne produit pas intrinsèquement de poudre ; des débris très fins peuvent justifier une recherche de frottement ou d’autres problèmes. Adaptez évacuation et refroidissement au procédé.
Réduction des vibrations et du broutement
La dentelure peut aider à maîtriser les charges, mais n’élimine pas le broutement. Porte-outil, porte-à-faux, engagement et dynamique de machine comptent aussi.
Puissance requise
Vérifiez puissance et couple aux RPM prévus pour les deux opérations. La finition n’exige pas toujours une grande vitesse, et l’ébauche n’implique pas un couple unique.
Quand utiliser une fraise d’ébauche ?
Situations d’usinage adaptées
Utilisez l’ébauche pour enlever une surépaisseur importante en conservant ce qu’il faut pour la suite. Une part fixe de quatre-vingts pour cent du travail n’est pas une règle de procédé.
Compatibilité avec les matériaux
Des outils d’ébauche adaptés peuvent usiner l’acier inoxydable et les alliages de titane. Adaptez nuance, arête et paramètres à l’état du brut ; ces matériaux n’ont pas toujours une couche extérieure dure.
Bénéfices et avantages
Préparation finale de la surface
Une fraise d’ébauche adaptée peut réduire le temps de cycle ; confirmez le gain sur l’opération complète.
Durée de vie prolongée
En confiant les fortes charges à la fraise d’ébauche, vous réservez les outils de finition de précision aux travaux légers.
Coûts d’usinage réduits
Comparez coût d’outil, durée utile, temps de cycle et rebut. Les fraises d’ébauche ne sont pas toujours moins chères à remplacer.
Quand utiliser une fraise de finition ?
Situations d’usinage adaptées
Utilisez la finition lorsque surépaisseur restante et exigences du plan le demandent. La surépaisseur dépend de l’application, et le contrôle reste nécessaire.
Exigences de précision
Les portées de roulement et autres ajustements serrés exigent un procédé capable d’obtenir géométrie et surface spécifiées. Fraisage, alésage à l’outil, alésage à l’alésoir ou rectification peuvent convenir ; une fraise de finition particulière n’est pas obligatoire pour chaque ajustement.
Bénéfices et avantages
Qualité de surface supérieure
Une passe de finition peut réduire le polissage ultérieur ; ne le supprimez que si la surface mesurée respecte la spécification.
Grande précision dimensionnelle
Mesurez la pièce plutôt que de supposer qu’elle correspond exactement aux dimensions programmées dans la commande CNC.
Finition secondaire minimale
Effectuez contrôles, ébavurage, nettoyage et opérations ultérieures spécifiées avant expédition ou assemblage.
Choisir la fraise en bout adaptée à votre application
Prendre en compte le matériau
Adaptez matériau de coupe, géométrie, revêtement et paramètres à l’alliage réel. Dégagement des copeaux et rigidité comptent pour l’aluminium comme pour l’acier ; aucun n’impose une vitesse universelle.
Évaluer l’étape d’usinage
Choisissez ébauche et finition selon la surépaisseur et les exigences finales. Certaines fraises adaptées peuvent réaliser les deux avec des paramètres différents.
Exigences d’état de surface
Déterminez le besoin de finition selon les exigences fonctionnelles et de surface. Un support caché peut exiger une surface précise, et une pièce visible n’impose pas automatiquement beaucoup de goujures.
Facteurs liés au volume de production
En grande série, chaque seconde compte. Une fraise d’ébauche spécialisée capable d’une finition simple peut éviter un changement d’outil.
Prendre en compte le budget et les coûts
Ne sacrifiez pas la qualité des outils de finition. Une fraise médiocre peut laisser des marques dont le coût de rebut dépasse l’économie à l’achat.
Bonnes pratiques d’utilisation des fraises d’ébauche et de finition
Paramètres de coupe optimaux pour l’ébauche
Utilisez charge de copeau et engagement recommandés, adaptés à l’opération. Une avance trop faible peut causer du frottement, mais une forte avance n’est pas toujours adaptée et le bruit seul ne suffit pas au diagnostic.
Paramètres de coupe optimaux pour la finition
Choisissez vitesse et avance de finition selon outil, matériau et surface visée. Ne réduisez pas automatiquement l’avance en augmentant les RPM ; maintenez une formation de copeau adaptée et évitez le frottement.
Stratégies de trajectoire d’outil
Les trajectoires d’ébauche à engagement maîtrisé peuvent aider à gérer la charge. En finition, le fraisage en avalant est souvent utile si machine et montage le permettent ; aucune stratégie ne garantit la meilleure surface ni une température plus basse.
Recommandations de refroidissement et de lubrification
Choisissez coupe à sec, air, lubrification ou liquide selon outil et matériau. Un liquide haute pression ou un jet continu n’est pas toujours requis ; consultez les recommandations du fournisseur.
Entretien et soin des outils
Inspectez les arêtes et remplacez ou reconditionnez les outils à une limite d’usure adaptée. Distinguez préparation volontaire de l’arête et usure ; utilisez les données du procédé, pas seulement l’aspect.
Erreurs courantes à éviter
Utiliser une fraise de finition pour l’ébauche
Évitez les conditions d’enlèvement hors des capacités de l’outil de finition. Certains outils à arêtes continues assurent les deux opérations ; une rupture immédiate n’est donc pas une conséquence inévitable de l’ébauche.
Utiliser une fraise d’ébauche pour la finition finale
Une fraise d’ébauche dentelée peut ne pas atteindre la finition finale spécifiée. Vérifiez plan et surface mesurée plutôt que de supposer que toute ébauche échoue au contrôle.
Mauvais réglages d’avance et de vitesse
Une avance trop lente peut être aussi problématique qu’une avance trop rapide. Utilisez un calcul de charge par dent pour déterminer les réglages, à partir des données du fabricant.
Mauvais choix d’outil pour le matériau
Vérifiez la compatibilité avec l’alliage réel. Une fraise conçue pour l’acier peut ne pas convenir à l’aluminium, mais adhérence et défaillance ne sont ni inévitables pour tout outil ni immédiates dans tous les cas.
Conclusion
Planifiez enlèvement et finition pour respecter le plan. Des outils séparés peuvent améliorer la productivité, mais un outil combiné qualifié peut aussi convenir. Vérifiez durée de vie, dimensions et surface sans supposer qu’une approche respecte automatiquement toutes les normes.
Questions fréquentes
Peut-on utiliser une fraise d’ébauche pour la finition ?
Un outil d’ébauche peut laisser une surface finale acceptable si elle respecte le plan. Les outils dentelés nécessitent souvent une finition pour des exigences de texture plus serrées ; l’aspect seul n’est pas le critère d’acceptation.
Que se passe-t-il si l’on utilise le mauvais type de fraise ?
Un outil inadapté peut accroître usure, flexion, mauvaise finition ou risque de rupture. Le résultat dépend de l’inadéquation et des conditions ; la défaillance n’est pas automatique.
Comment déterminer la fraise en bout nécessaire ?
Considérez matériau, forme, surépaisseur, engagement, capacités de machine et finition. Plus d’un millimètre de surépaisseur n’est pas un seuil universel pour un outil d’ébauche dédié.
Quelle différence de durée de vie entre fraises d’ébauche et de finition ?
Comparez la durée de vie avec des conditions et limites d’usure définies. Les seules étiquettes ébauche et finition ne déterminent pas quel outil dure le plus longtemps.
Existe-t-il des fraises combinant ébauche et finition ?
Oui. Des outils combinant ébauche et finition peuvent convenir. Comparez qualité mesurée, temps de cycle, changements et coût avec un procédé à outils séparés.