










Qu’est-ce que le fraisage de finition ? Diagnostiquer et améliorer l’état de surface
Le fraisage de finition révèle si l’ensemble du procédé était stable. Si la surface présente broutement, traces d’avance, étalement de matière ou mauvais fini latéral, le problème peut être apparu avant même la passe de finition.
Partir du défaut de surface
Un mauvais fini fournit des indices. Le broutement indique vibrations et rigidité. Des marques d’avance régulières renvoient au pas latéral, à l’avance, au rayon ou à la trajectoire. L’étalement peut signaler une arête qui frotte au lieu de couper. Une paroi mince mal finie peut s’écarter de l’outil.
La finition doit donc être traitée comme un diagnostic, pas comme une décoration. La dernière passe ne corrige pas toujours une mauvaise ébauche, un bridage faible, une surépaisseur incorrecte ou un outil instable.
Ce que le fraisage de finition doit maîtriser
Le fraisage de finition est une passe finale ou proche de la fin, maîtrisée pour améliorer état de surface, précision dimensionnelle et traces d’outil. Il enlève généralement moins de matière que l’ébauche, mais doit toujours former un véritable copeau.
Il ne suffit pas de « ralentir ». La finition exige le bon équilibre entre affûtage, engagement, épaisseur de copeau, rigidité et soutien. Si la fraise frotte, le fini peut se dégrader malgré une coupe légère.
Pourquoi la finition dépend des décisions d’ébauche
Surépaisseur d’usinage
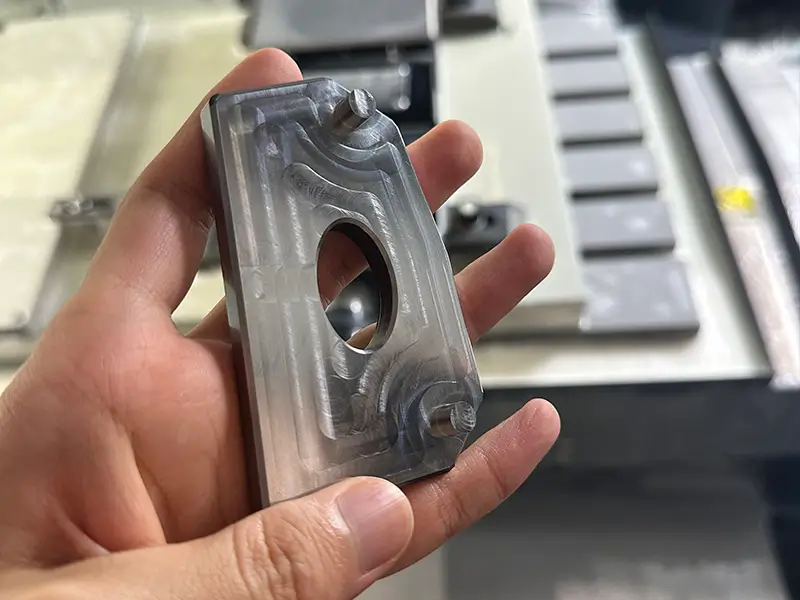
La finition exige assez de matière pour reprendre la surface, sans transformer la dernière passe en ébauche. Une surépaisseur trop faible peut laisser les traces d’outil précédentes. Trop de matière peut charger l’outil et provoquer broutement ou flexion.
Soutien de pièce et déplacement des parois
Parois minces, éléments hauts et montages faibles peuvent bouger pendant la finition, laissant conicité, broutement ou marques irrégulières. Une passe plus légère aide, sans éliminer entièrement la flexibilité.
Engagement de l’outil
L’entrée et la sortie de l’outil comptent. Des changements brusques d’engagement peuvent laisser des marques. Une trajectoire fluide et un engagement radial stable rendent la finition prévisible.
Diagnostiquer le fini avant de modifier les paramètres au hasard
Ne modifiez pas vitesse, avance, pas latéral, outil, porte-outil et arrosage simultanément. Examinez d’abord la surface.
| Observation | Premier point à vérifier | Pourquoi c’est important |
|---|---|---|
| Marques de broutement | Rigidité, porte-à-faux, porte-outil, bridage | Le système vibre au lieu de couper régulièrement |
| Traces d’avance régulières | Avance, pas latéral, rayon d’outil, trajectoire | La trajectoire s’imprime sur la surface |
| Étalement ou frottement | Épaisseur de copeau, affûtage, arrosage | L’arête ne forme peut-être pas un copeau net |
| Mauvais fini de paroi mince | Soutien de pièce et charge de coupe | La pièce peut s’écarter de la fraise |
Marques de broutement
Le broutement signifie généralement que la fraise, le porte-outil, la machine ou la pièce vibre. Réduisez le porte-à-faux, améliorez le serrage, diminuez l’engagement ou adaptez la vitesse pour sortir de la zone instable.
Traces d’avance
Les traces d’avance ne sont pas toujours un défaut, mais peuvent être trop visibles. Réduisez le pas latéral, adaptez l’avance, choisissez un rayon approprié ou modifiez la stratégie de trajectoire.
Étalement ou frottement
Si la surface paraît étalée, l’arête glisse peut-être plus qu’elle ne coupe. Un outil émoussé, un copeau trop mince, un arrosage inadéquat ou une matière pâteuse peuvent en être la cause.
Mauvais fini sur parois minces
Une paroi mince peut fléchir pendant la coupe puis revenir élastiquement. Le résultat ressemble à un problème d’outil alors que le soutien de pièce est la cause principale.
Principaux facteurs de qualité de finition
Affûtage et géométrie de l’outil
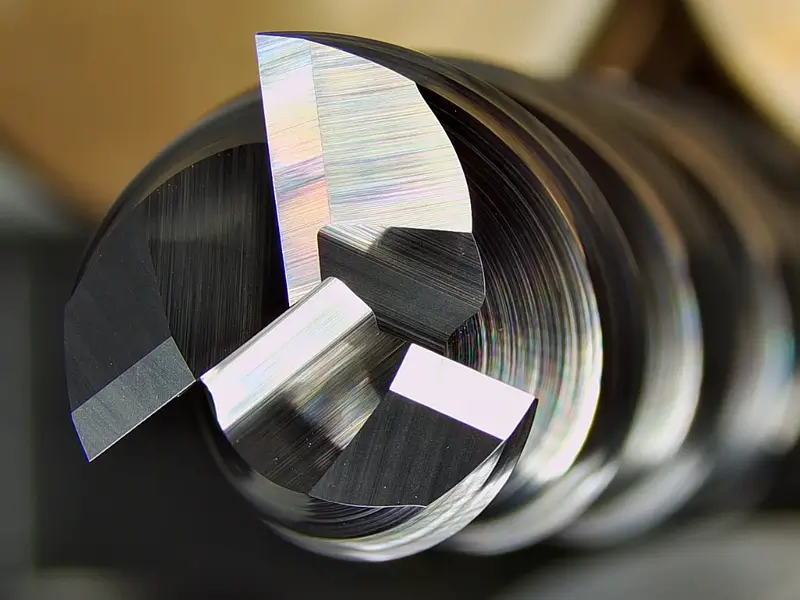
La finition dépend de l’état de l’arête. Une arête usée peut frotter, repousser la matière ou laisser des marques irrégulières. La géométrie doit correspondre au matériau et au fini requis.
Pas latéral, avance et épaisseur de copeau
Un pas latéral réduit diminue les crêtes visibles, mais avance et épaisseur de copeau doivent suffire à couper. Une passe trop douce peut polir et chauffer la matière plutôt qu’améliorer le fini.
Rigidité, porte-à-faux et bridage
La rigidité est souvent la variable cachée. Grand porte-à-faux, porte-outil faible ou mauvais bridage peuvent faire brouter une passe légère. Gardez l’outil court, soutenez la pièce et réduisez les bras de levier inutiles.
Arrosage et évacuation des copeaux
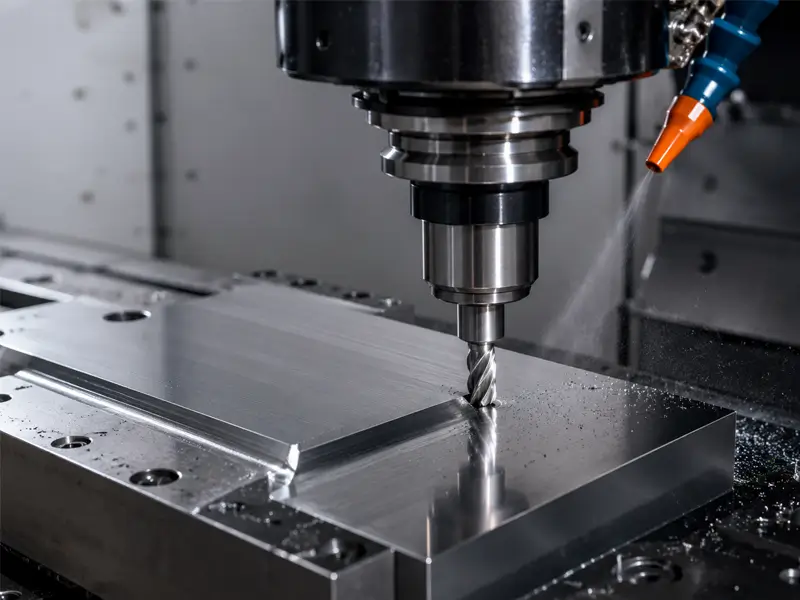
Les copeaux restant dans la coupe peuvent rayer la surface. Arrosage, soufflage ou stratégie d’évacuation doivent permettre à l’arête de couper une matière dégagée.
Démarche pratique de finition
Vérifiez d’abord que l’ébauche laisse une surépaisseur régulière. Choisissez ensuite l’outil stable le plus court atteignant la zone. Utilisez une arête vive, gardez un engagement prévisible et évitez une immersion excessive lors de la dernière passe.
Exécutez la finition, inspectez la surface et changez une seule variable à la fois. En cas de broutement, commencez par rigidité et engagement. Pour des traces régulières, adaptez pas latéral, avance ou trajectoire. En cas de frottement, vérifiez copeau et arête.
Données à relever lors d’un essai de finition
Même sans appareil de mesure de surface, relevez diamètre, nombre de dents, porte-à-faux, matériau, surépaisseur, pas latéral, avance, vitesse de broche, arrosage et aspect final.
Si un appareil est disponible, consignez le fini mesuré avec le montage. Un nombre sans contexte est peu utile. Relié à l’outil, au matériau et à l’engagement, il devient un savoir reproductible.
Améliorer le fini sans deviner
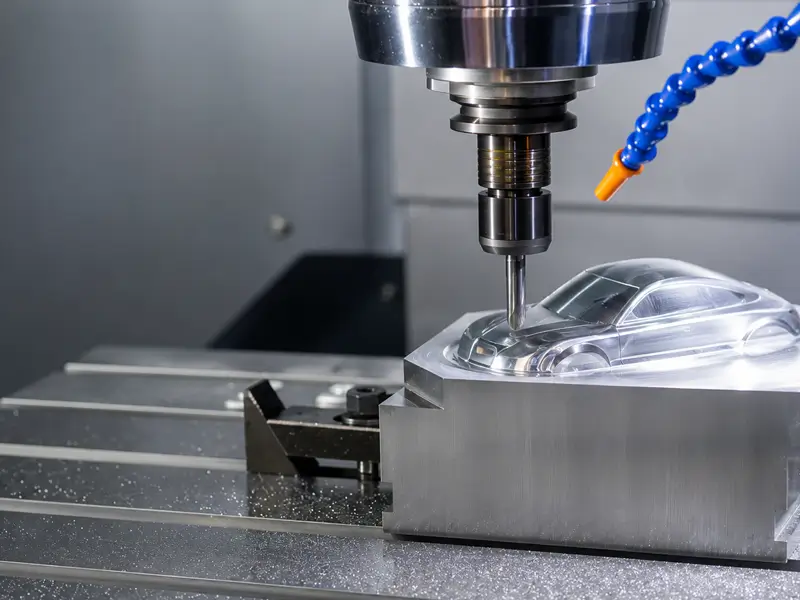
Changez une variable à la fois. En cas de broutement, changer d’abord l’arrosage peut masquer la cause. En cas de frottement, réduire l’avance peut aggraver le défaut. Pour les traces d’avance, le pas latéral peut compter plus que la vitesse.
Utilisez la surface comme retour d’information. Une passe est un petit essai : l’outil laisse des traces du comportement du système. Mieux vous les interprétez, moins vous modifiez au hasard.
Quand un outil de finition séparé est utile
Utiliser le même outil pour l’ébauche et la finition peut fonctionner, mais n’est pas toujours idéal. Un outil d’ébauche peut être usé, encrassé ou choisi pour enlever la matière plutôt que pour le fini. Un outil dédié peut offrir une arête plus vive, une meilleure géométrie et un contact final plus prévisible.
Le choix dépend de la tolérance, du fini, du matériau et du cycle. Un seul outil peut suffire aux travaux peu risqués. Pour les surfaces visibles, tolérances serrées ou séries, séparer ébauche et finition facilite la maîtrise.
Erreurs qui dégradent la finition
Une erreur consiste à laisser une surépaisseur irrégulière, qui fait varier la charge. Une autre est de garder trop de porte-à-faux parce qu’il était pratique en ébauche. Même légère, la finition reste sensible au bras de levier.
Une troisième erreur est de vouloir effacer un mauvais procédé en une passe finale. Si l’ébauche laisse vibrations, contraintes ou parois mobiles, la finition doit les combattre. Un bon fini commence avant la dernière passe.
Choix de l’outil pour les passes de finition
L’outil doit correspondre au fini recherché. Une fraise en carbure bien affûtée, avec une géométrie adaptée, peut donner une surface plus nette qu’un outil d’ébauche usé. Un mauvais nombre de dents ou état d’arête laisse des marques même avec des paramètres plausibles.
Le diamètre compte aussi. Un outil plus grand et rigide stabilise la coupe si la géométrie le permet. Un petit outil peut être nécessaire pour l’accès, mais fléchit plus facilement. Choisissez selon la zone et le fini, pas seulement selon l’outil déjà monté.
Comment reconnaître une bonne passe de finition
Une passe stable produit un bruit régulier, des copeaux constants et une texture répétable. La machine ne doit pas alterner coupe et rebonds. L’outil ne doit pas frotter silencieusement puis accrocher brusquement.
Si le bruit change, cherchez une variation d’engagement, une accumulation de copeaux, un déplacement de pièce ou une arête usée. Plus tôt le changement est détecté, plus il est facile à corriger avant d’abîmer la surface.
Un bon fini vient rarement d’un réglage miracle. Il résulte d’une chaîne stable : bonne surépaisseur d’ébauche, pièce soutenue, outil affûté et copeau maîtrisé lors de la dernière passe.
Deux ateliers peuvent donc obtenir des surfaces différentes avec des outils semblables. Le fini visible dépend de tout le montage, pas seulement de l’avance de finition.
Questions fréquentes
Le fraisage de finition est-il simplement une passe plus lente ?
Non. Plus lent ne signifie pas meilleur. L’outil doit toujours couper proprement.
Quelle surépaisseur laisser pour la finition ?
Cela dépend du matériau, de l’outil, de la rigidité et du fini. Laissez assez pour effacer l’ébauche, sans surcharger la finition.
Pourquoi le fini s’est-il dégradé après une passe légère ?
L’outil a peut-être frotté au lieu de couper, ou le montage a vibré. Même légère, une passe exige assez d’épaisseur de copeau et de rigidité.