










Динамическое фрезерование: руководство для начинающих
Динамическое фрезерование использует траектории с учётом врезания для управления условиями резания и предотвращения резких изменений нагрузки. Оно может улучшить черновую обработку, но не гарантирует отсутствия повреждений инструмента или вибраций.
Содержание
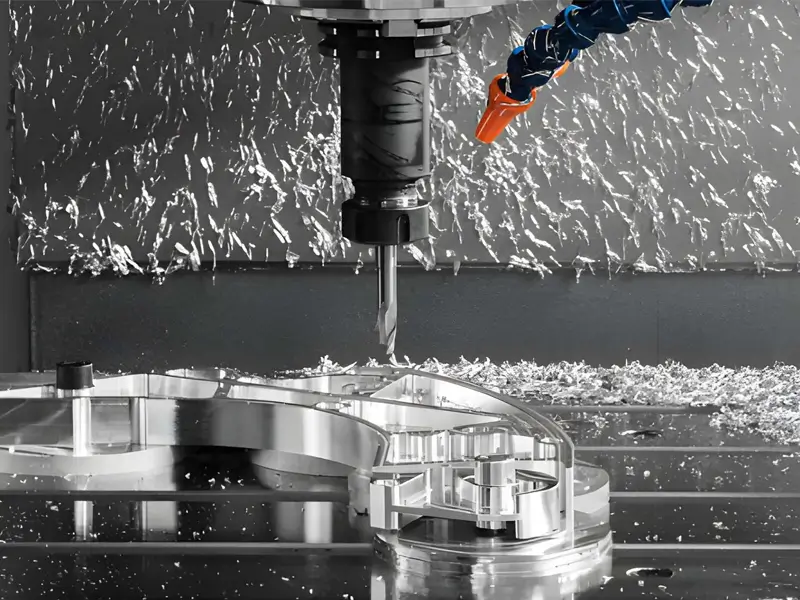
Что такое динамическое фрезерование?
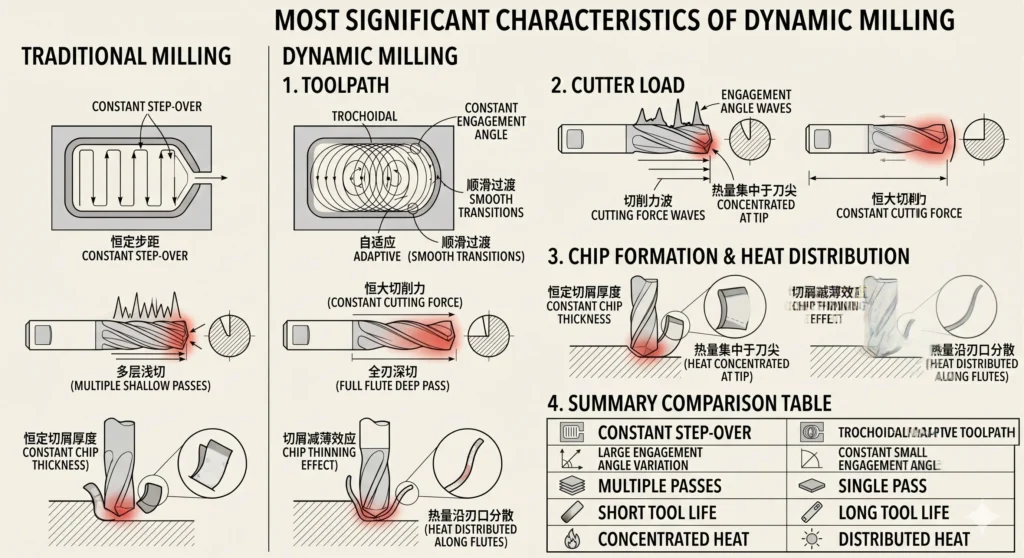
Динамическое фрезерование управляет зацеплением и стружкообразованием по доступному припуску. Оно не определяется максимальной скоростью или строго постоянной измеренной нагрузкой; углы и переходы всё равно требуют подходящих траекторий и настроек.
CAM ПО рассчитывает траектории с учётом зацепления для ограничения перегрузки. Трохоидальные петли — один вариант, а не синоним любой динамической стратегии. Правильные настройки остаются необходимыми при использовании цельнотвердосплавных инструментов.
Фрезерование с постоянной толщиной стружки
При малом радиальном врезании радиальное утонение стружки может уменьшить максимальную толщину стружки относительно заданной подачи на зуб. Применяйте компенсацию по рекомендациям изготовителя в пределах станка и инструмента; не увеличивайте подачу без проверки врезания и наладки.
Многие высокоэффективные стратегии сочетают малое радиальное врезание с большой осевой глубиной, используя большую часть кромки. Работа на всю длину канавки не обязательна: выбирайте глубину по рабочей длине, жёсткости, отводу стружки и ограничениям станка.
Зачем применять динамическое фрезерование?
Сокращение цикла зависит от детали, исходной стратегии, станка и инструмента. Исходные 50% или более не являются общим обещанием; сравнивайте измеренные результаты реальной работы.
Более равномерное зацепление уменьшает ударную нагрузку и неравномерный износ черновые концевые фрезы. Прирост стойкости и экономический эффект оценивают по реальному процессу; окупаемость после нескольких деталей не гарантирована.
Необходимые инструменты
Выбирайте фрезы подходящие для материала, зацепления и возможностей станка. Траектория не отменяет ограничений применения фрезы.
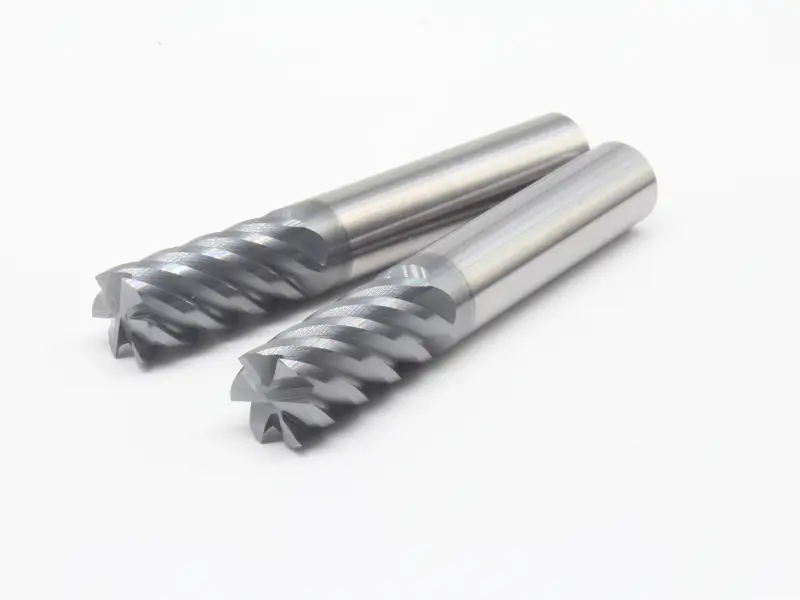
- Концевые фрезы с переменным углом спирали: Могут уменьшить склонность к автоколебаниям, но не устраняют все причины вибраций.
- Цельнотвердосплавный инструмент для динамического фрезерования: Твердосплавные концевые фрезы — распространённый выбор; пригодность зависит от задачи и наладки, а не только быстрых поворотов.
- Большое число зубьев: Варианты с 5 или 7 зубьями могут подходить для малого радиального врезания при достаточном пространстве для стружки и соблюдении ограничений инструмента.
3-зубая фреза — один вариант для алюминия, а большее число зубьев подходит некоторым задачам по стали. Выбирайте геометрию и число зубьев по пространству для стружки, зацеплению, досягаемости и данным изготовителя.
Программное обеспечение и интеграция CAM
CAM — практичный способ построения сложных траекторий с контролем зацепления. Простые петлевые пути можно писать вручную, поэтому ручное программирование не является математически невозможным.
- Mastercam Dynamic Milling: Один из первых лидеров этой технологии.
- Адаптивная черновая обработка Fusion: Стратегии черновой обработки Autodesk с контролем врезания ранее назывались Adaptive Clearing; они отличаются от Mastercam Dynamic Motion.
- SolidCAM iMachining: Использует собственную технологию траекторий и режимов; проверяйте поддерживаемые операции установленной версии.
- hyperMILL MAXX Machining: Включает высокопроизводительные черновые стратегии; возможности зависят от лицензированных модулей и конфигурации станка.
Правильно задавайте заготовку, границы, данные инструмента, зацепление, глубину, подачу, вход и зазоры. CAM рассчитывает траекторию по этим данным; проверяйте её и используйте подходящий постпроцессор, не считая один поперечный шаг полной настройкой.
Управление нагревом и скоростью
Стружка уносит часть тепла при обычном и высокоэффективном фрезеровании. Правильное стружкообразование и снижение повторного перерезания помогают управлять нагревом, но часть тепла всё равно поступает в инструмент и заготовку.
Обработка блоков, предварительный просмотр, интерполяция и динамика осей влияют на плавность траектории. Настраивайте допуски, сглаживание и подачи под станок; один возраст не определяет пригодность.
Особенности материалов
Каждый металл ведёт себя по-разному.
- Алюминий: Используйте режимы конкретного инструмента и сохраняйте стружкоотвод; высокие RPM и подача не универсальны.
- Титан: Контролируйте температуру и зацепление подходящими режимами и охлаждением; непрерывное движение инструмента само по себе не предотвращает перегрева.
- Закалённая сталь: Подходящие инструменты и стратегии обрабатывают определённые закалённые марки в заданных пределах; динамическая траектория не делает любой ранее необрабатываемый материал пригодным.
Необычный визг или вибрацию необходимо исследовать, а не считать признаком более безопасной работы шпинделя. Выбирайте СОЖ, воздух или сухую обработку по требованиям инструмента, материала и станка с надлежащим удержанием стружки.
Типичные сложности динамического фрезерования
Громкий свист может указывать на автоколебания, но перед изменением параметров выясните источник. Проверьте вылет, патрон, биение и закрепление, выбирая устойчивые условия в пределах изготовителя.
Плохое удаление стружки вызывает повторное резание, нагрев и повреждение инструмента. Проверьте канавки и используйте подходящий материалу и станку способ удаления; одного обдува не всегда достаточно.
Окупаемость динамического фрезерования
Зачем же менять подход?
- Время: В подходящих задачах цикл может сокращаться; проверяйте полное время процесса.
- Инструмент: Более равномерная нагрузка может снизить расход инструмента; измеряйте фактический износ и затраты на замену.
- Электроэнергия: Энергия на деталь может уменьшаться при сокращении цикла, но потребляемую мощность и вспомогательные нагрузки нужно измерять; станок не обязательно работает с меньшей нагрузкой.
Пример сокращения работы с часа до 20 минут иллюстративен, а не является прогнозом. Рассчитывайте отдачу по измеренным циклу, инструменту, программированию, наладке и объёму выпуска.
Устранение проблем динамического фрезерования
Пригоревший вид инструмента может указывать на неверные скорость или подачу, трение, плохой отвод стружки, проблемы СОЖ или износ. Определите причину до изменения режимов; повышение подачи не универсальное решение. Вибрацию исследуйте через инструмент, патрон, закрепление и станок.
Проверьте соответствие способа входа доступному пространству и фрезе. Винтовое врезание полезно при подходящей фрезе и достаточном зазоре; в других задачах нужен иной вход или предварительное отверстие.
Окончательный контроль
Используйте изменение нагрузки шпинделя как один показатель. Оно возникает при входах, выходах и изменении условий; идеально ровное показание не определяет динамическую траекторию и не является единственным подтверждением.
Сначала идеальная траектория может потребовать нескольких попыток. Но освоив её, вы сможете предпочесть её прежнему методу. Как всегда, правильная стратегия облегчает сложную работу.
Заключение
Динамическое фрезерование может улучшить черновую обработку благодаря учёту врезания и подходящим режимам. Выбирайте осевую глубину, радиальное врезание, инструмент и настройки CAM под реальную наладку и проверяйте результат, не предполагая обязательной работы всей канавкой или гарантированной экономии.
Частые вопросы
Чем динамическое фрезерование отличается от традиционного?
Традиционное фрезерование охватывает разные глубины и ширины. Высокоэффективные стратегии часто используют большую осевую глубину при малом радиальном зацеплении, но не обязательно всю длину канавки. Сравнивайте реальную нагрузку, износ и цикл конкретной работы.
Трохоидальное и динамическое фрезерование — одно и то же?
Трохоидальное фрезерование использует повторяющиеся петли с продвижением в материал. Оно может входить в стратегию контроля врезания, но не все динамические или адаптивные траектории трохоидальны и не гарантируют постоянной силы.
Почему динамическое фрезерование продлевает стойкость?
Контролируемое зацепление и подходящая толщина стружки уменьшают перегрузку и неравномерный износ. Стойкость всё равно зависит от материала, геометрии, тепла, стружкоотвода и наладки; тепло не остаётся только в стружке.
Любой станок с ЧПУ может выполнять динамическое фрезерование?
Пригодность станка зависит от обработки данных контроллером, предварительного просмотра кадров, реакции осей, жёсткости, шпинделя и выбранной траектории. Проверяйте подачу и движения после постпроцессора на конкретном станке, не предполагая одинаковых настроек для всех современных ЧПУ.
Какое ПО нужно для динамических траекторий?
CAM предлагает разные стратегии контроля зацепления, включая Mastercam Dynamic Motion и Autodesk Fusion Adaptive Roughing, ранее Adaptive Clearing. Проверяйте установленную версию, лицензию, постпроцессор и поддержку станка; обновление ПО само по себе не подтверждает процесс.