










Fraisage dynamique : guide complet pour débutants
Le fraisage dynamique utilise des parcours tenant compte de l’engagement pour maîtriser la coupe et éviter les variations brusques de charge. Il peut améliorer l’ébauche, sans garantir l’absence de dommages ou de vibrations.
Sommaire
Qu’est-ce que le fraisage dynamique ?
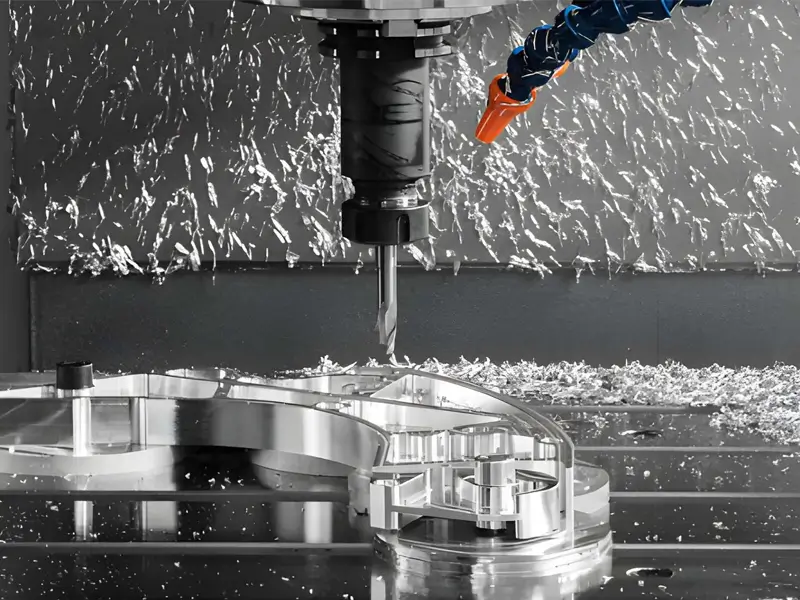
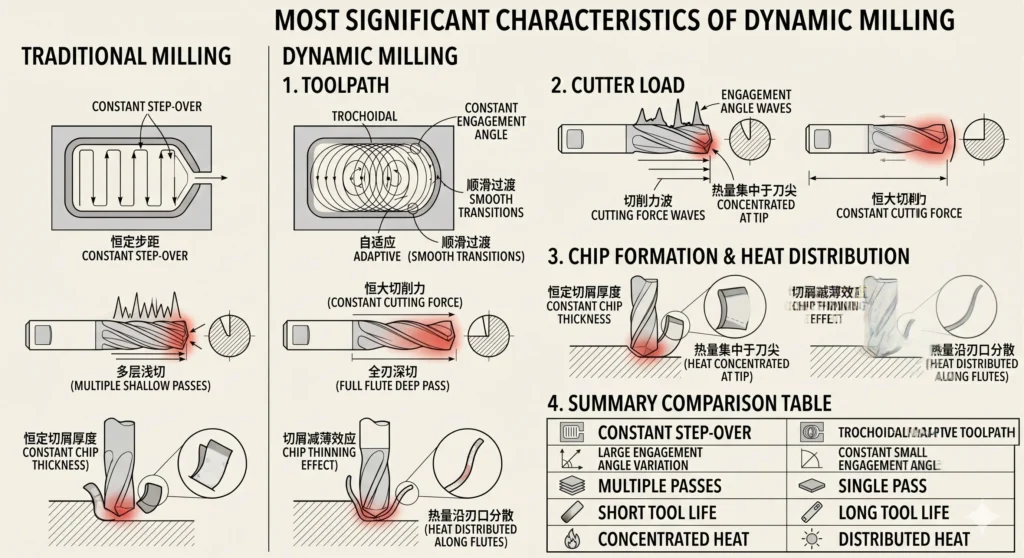
Le fraisage dynamique vise à maîtriser l’engagement et la formation des copeaux en suivant la matière disponible. Il ne se définit ni par la vitesse maximale ni par une charge mesurée exactement constante ; angles et transitions exigent toujours des parcours et réglages adaptés.
Le logiciel CAM calcule des parcours tenant compte de l’engagement pour limiter les surcharges. Les boucles trochoïdales sont une approche possible, pas un synonyme de toute stratégie dynamique. Des réglages corrects restent nécessaires avec les outils en carbure monobloc.
Fraisage à épaisseur de copeau constante
À faible engagement radial, l’amincissement radial du copeau peut rendre le copeau maximal plus mince que l’avance programmée par dent. Appliquez les recommandations de compensation du fabricant dans les limites de la machine et de l’outil ; n’augmentez pas simplement l’avance sans vérifier l’engagement et le montage.
De nombreuses stratégies à haut rendement associent faible engagement radial et profondeur axiale accrue pour utiliser davantage l’arête. Toute la longueur taillée n’est pas obligatoire : choisissez la profondeur selon la longueur utile, la rigidité, l’évacuation et les limites machine.
Pourquoi utiliser une stratégie de fraisage dynamique ?
La réduction du cycle dépend de la pièce, de la stratégie de référence, de la machine et des outils. Le chiffre initial de 50% ou plus n’est pas une promesse générale ; comparez les résultats mesurés pour le travail réel.
Un engagement plus régulier peut réduire les chocs et l’usure irrégulière des fraises d’ébauche. Les gains de durée de vie et financiers doivent être évalués sur le procédé réel ; l’amortissement après quelques pièces n’est pas assuré.
Outils essentiels pour le travail
Choisissez des fraises adaptées au matériau, à l’engagement et aux capacités machine. Le parcours ne supprime pas les limites d’application de la fraise.
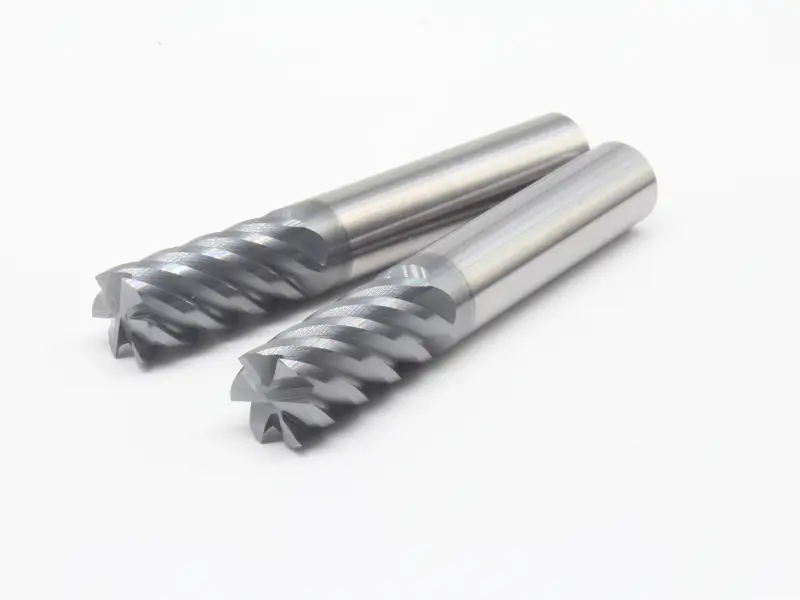
- Fraises à hélice variable : Peuvent limiter le broutement, sans éliminer toutes les causes de vibration.
- Fraisage dynamique avec outils en carbure monobloc : Les fraises en carbure sont courantes ; leur adéquation dépend de l’application et du montage, pas seulement des changements de direction rapides.
- Nombre élevé de dents : Des options à 5 ou 7 dents peuvent convenir à un faible engagement radial, en respectant l’évacuation des copeaux et les limites de l’outil.
Une fraise à 3 dents est une option pour l’aluminium ; davantage de dents peuvent convenir à certains aciers. Choisissez géométrie et nombre de dents selon l’espace à copeaux, l’engagement, la portée et les données fabricant.
Logiciels et intégration CAM
Le CAM est la solution pratique pour générer des parcours complexes à engagement contrôlé. Des boucles simples peuvent être programmées manuellement ; ce n’est donc pas mathématiquement impossible.
- Mastercam Dynamic Milling : L’un des premiers acteurs de cette technologie.
- Fusion Adaptive Roughing : Les stratégies d’ébauche à engagement contrôlé d’Autodesk s’appelaient auparavant Adaptive Clearing ; elles sont distinctes de Mastercam Dynamic Motion.
- SolidCAM iMachining : Utilise sa propre technologie de parcours et de conditions de coupe ; vérifiez les opérations prises en charge par la version installée.
- hyperMILL MAXX Machining : Comprend des stratégies d’ébauche haute performance ; les possibilités dépendent des modules sous licence et de la configuration machine.
Définissez correctement brut, limites, données outil, engagement, profondeur, avance, entrée et dégagement. Le CAM calcule le parcours à partir de ces données ; validez-le avec un postprocesseur adapté, sans croire que le seul pas latéral suffit.
Gestion de la chaleur et de la vitesse
Les copeaux évacuent une partie de la chaleur en fraisage classique comme à haut rendement. Une formation adaptée et moins de recoupe améliorent la gestion thermique, mais une partie de la chaleur atteint l’outil et la pièce.
Le traitement des blocs, l’anticipation, l’interpolation et la dynamique des axes influencent la fluidité du parcours. Adaptez tolérances, lissage et avances à la machine ; son âge seul ne détermine pas son aptitude.
Particularités des matériaux
Chaque métal se comporte différemment.
- Aluminium : Utilisez les données de coupe propres à l’outil et assurez l’évacuation ; une vitesse de rotation (RPM) et une avance élevées ne sont pas universelles.
- Titane : Maîtrisez température et engagement avec des données de coupe et un refroidissement adaptés ; maintenir l’outil en mouvement ne suffit pas à éviter la surchauffe.
- Acier trempé : Des outils et stratégies adaptés peuvent usiner certaines nuances trempées dans leurs limites nominales ; le mouvement dynamique ne rend pas tout matériau auparavant inusinable compatible.
Un cri ou une vibration inhabituels doivent être examinés, pas considérés comme un signe de fonctionnement plus sûr. Choisissez arrosage, air ou usinage à sec selon les consignes outil, matériau et machine, avec un confinement adapté des copeaux.
Difficultés courantes du fraisage dynamique
Un sifflement fort peut signaler du broutement ; identifiez sa source avant de modifier les paramètres. Vérifiez porte-à-faux, porte-outil, faux-rond et bridage, puis choisissez des conditions stables dans les limites fabricant.
Une mauvaise évacuation entraîne recoupe, chaleur et dommages. Vérifiez l’espace des goujures et utilisez une méthode adaptée au matériau et à la machine ; le soufflage seul ne suffit pas toujours.
Rentabilité du fraisage dynamique
Alors, pourquoi changer ?
- Temps : Les travaux adaptés peuvent avoir des cycles plus courts ; vérifiez la durée totale du procédé.
- Outils : Une charge plus régulière peut réduire la consommation d’outils ; mesurez l’usure et les coûts réels de remplacement.
- Électricité : L’énergie par pièce peut diminuer avec un cycle plus court, mais la puissance et les consommations auxiliaires doivent être mesurées ; la machine ne travaille pas nécessairement moins intensément.
Passer d’une heure à 20 minutes est un exemple, pas une prévision. Calculez le retour à partir du cycle mesuré, des outils, de la programmation, du réglage et du volume produit.
Conseils de dépannage en fraisage dynamique
Un outil d’aspect brûlé peut signaler vitesse ou avance inadaptée, frottement, mauvaise évacuation, refroidissement défaillant ou usure. Diagnostiquez avant de modifier les réglages ; augmenter l’avance n’est pas un remède universel. Examinez outil, porte-outil, bridage et machine pour les vibrations.
Vérifiez que l’entrée convient à l’espace et à la fraise. Une rampe hélicoïdale peut convenir avec un outil prévu pour cela et assez de dégagement ; d’autres applications exigent une autre entrée ou une ouverture préparée.
Contrôle final
Utilisez l’évolution de charge de broche comme un indicateur parmi d’autres. Entrées, sorties et changements de conditions peuvent la faire varier ; une courbe parfaitement plate ne définit ni ne valide seule un parcours dynamique.
Au début, plusieurs essais peuvent être nécessaires pour trouver le bon parcours. Une stratégie éprouvée peut ensuite remplacer l’ancienne méthode. Comme toujours, la bonne stratégie facilite le travail difficile.
Conclusion
Le fraisage dynamique peut améliorer l’ébauche par des parcours adaptés à l’engagement et de bonnes conditions de coupe. Choisissez profondeur axiale, engagement radial, outils et réglages CAM selon le montage réel, puis vérifiez les performances sans présumer l’utilisation de toute la longueur taillée ni des gains garantis.
Questions fréquentes
Quelle différence entre fraisage dynamique et traditionnel ?
Le fraisage traditionnel couvre de nombreuses profondeurs et largeurs. Les stratégies à haut rendement emploient souvent plus de profondeur axiale et moins d’engagement radial, sans imposer toute la longueur taillée. Comparez charge, usure et cycle réels du travail.
Le fraisage trochoïdal est-il identique au fraisage dynamique ?
Le fraisage trochoïdal avance dans la matière par boucles répétées. Il peut faire partie d’une stratégie à engagement contrôlé, mais tous les parcours dynamiques ou adaptatifs ne sont pas trochoïdaux et ne garantissent pas une force parfaitement constante.
Pourquoi le fraisage dynamique peut-il prolonger la durée de vie des outils ?
Un engagement maîtrisé et une épaisseur adaptée limitent surcharge et usure irrégulière. La durée de vie dépend toujours du matériau, de la géométrie, de la chaleur, de l’évacuation et du montage ; la chaleur ne reste pas exclusivement dans les copeaux.
Toute machine CNC peut-elle effectuer du fraisage dynamique ?
L’aptitude dépend du traitement de commande, de l’anticipation, de la réponse des axes, de la rigidité, de la broche et du parcours. Validez avances et mouvements post-traités sur la machine précise, sans présumer que toute CNC moderne accepte les mêmes réglages.
Quel logiciel faut-il pour les parcours dynamiques ?
Les logiciels CAM proposent différentes stratégies tenant compte de l’engagement, dont Mastercam Dynamic Motion et Autodesk Fusion Adaptive Roughing, auparavant Adaptive Clearing. Vérifiez version, licence, postprocesseur et compatibilité machine ; une mise à jour seule ne valide pas le procédé.