










Guide complet des outils de fraisage
En usinage, les fraises en bout sont très répandues grâce à leur polyvalence et à leur utilité. Pour beaucoup de débutants, elles font partie des premiers outils employés. Il existe de nombreuses fraises en bout ; cet article présente les bases et des conseils pour choisir une solution économique et efficace, à l’achat comme à l’utilisation.
Sommaire
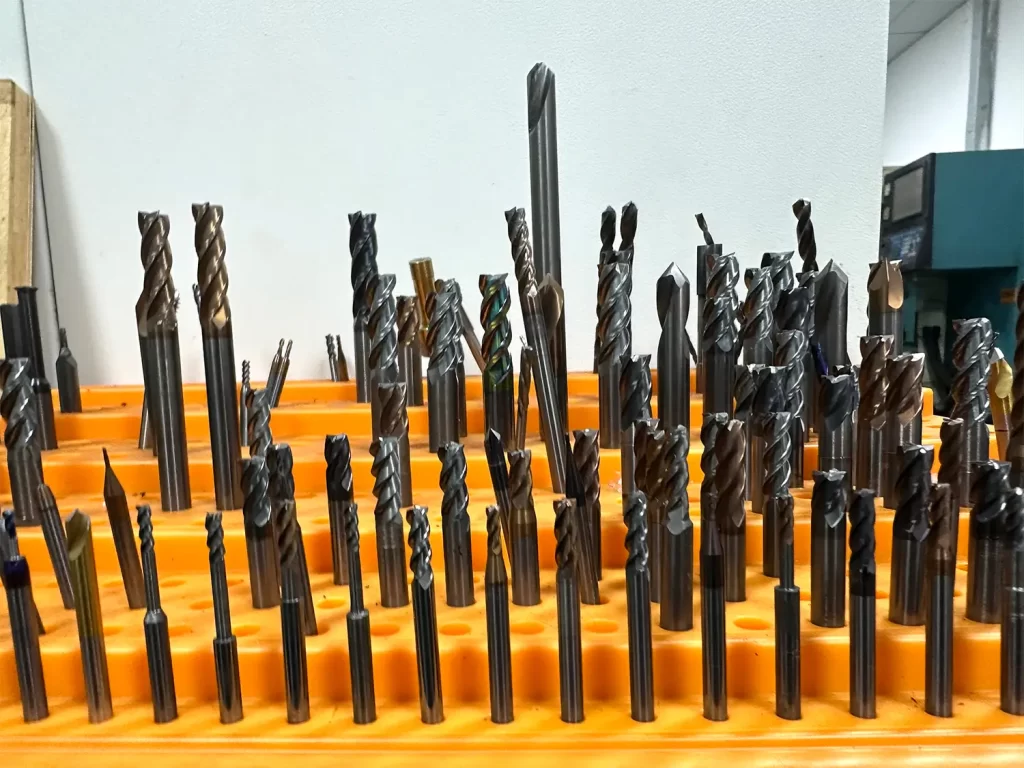
Que sont les outils de fraisage ?
Les fraises enlèvent la matière par des arêtes en rotation. Les fraises en bout constituent une famille destinée notamment aux rainures, poches et profils. Outils monoblocs HSS ou carbure, outils à pointes rapportées et à plaquettes répondent à des applications différentes. PCD et CBN sont des matériaux de coupe, pas des améliorations interchangeables : choisissez nuance et géométrie selon la pièce, l’opération et la machine.

Types d’outils de fraisage
Les fraises existent en plusieurs types, destinés à différentes applications et performances. Le choix selon vos besoins est essentiel. Le tableau suivant donne un aperçu rapide des types courants.
| Catégorie | Type | application | |
|---|---|---|---|
| Fraise en bout | Fraises à bout plat |  | Adaptées au rainurage, au fraisage de chants et au contournage, notamment pour les angles droits et rainures à fond plat. |
| Fraise boule |  | Adaptées à la finition précise de surfaces courbes lisses, de profils 3D et de contours complexes. | |
| Fraises à rayon de coin |  | Pour former un rayon intérieur ; à distinguer d’une fraise à arrondir les arêtes extérieures. | |
| Fraises à arrondir | 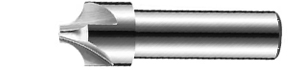 | Pour former des rayons extérieurs. Un chanfrein droit exige une autre géométrie. | |
| Fraises de contre-dépouille | 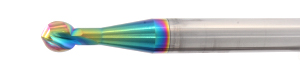 | Pour usiner contre-dépouilles, rainures, surplombs et pièces complexes à géométries difficiles d’accès. | |
| Les microfraises en bout |  | Adaptées au micro-usinage, aux composants électroniques, aux dispositifs médicaux et aux micromoules. | |
| Fraises à surfacer | Fraise à surfacer | 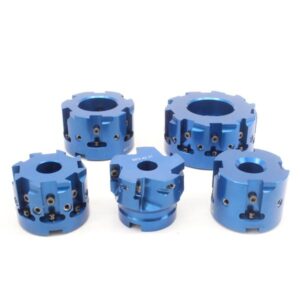 | Pour le surfaçage de grandes zones, en ébauche efficace comme en finition précise. |
| Fraises à rainurer | Fraises à rainures en T | 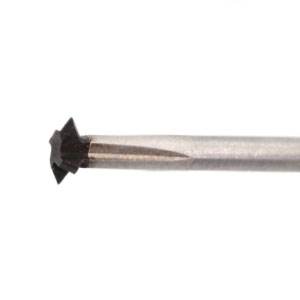 | Pour usiner des rainures en T destinées à la fixation ou au montage et au positionnement de mécanismes coulissants. |
| Fraises-scies | 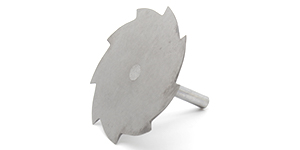 | Adaptées aux rainures profondes et étroites de précision ou à la séparation de pièces minces. | |
| Fraises spécialisées | Fraise à queue d’aronde | 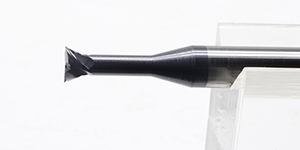 | Pour usiner des rainures en queue d’aronde de section trapézoïdale. |
| Fraises à fileter | 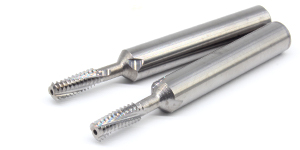 | Adaptées aux filetages intérieurs et extérieurs. | |
| Fraises concaves et convexes | 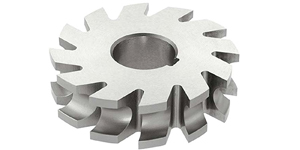 | Pour les profils concaves ou convexes, notamment en moulerie et en usinage décoratif. | |
| Fraise cylindrique | 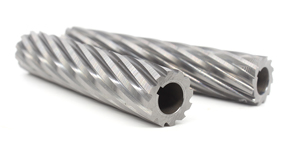 | Principalement pour le fraisage de grandes surfaces planes ou le profilage de précision. |
Examinons maintenant chaque type de fraise plus en détail.
1. Fraises en bout
Les fraises en bout coupent généralement par leurs arêtes périphériques et frontales. Les directions d’avance autorisées dépendent de leur conception ; la plongée axiale exige un outil prévu à cet effet, et toutes les fraises ne coupent pas au centre.
1.1 Fraises à bout plat
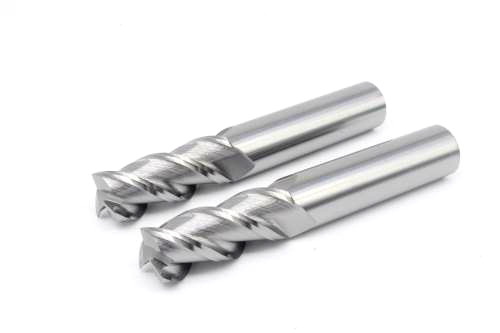
Sous l’appellation fraises à bout plat, ces fraises possèdent une extrémité plate et un angle d’arête de 90°. Elles conviennent au rainurage, aux poches et au profilage.
1.2 Fraise à bout sphérique
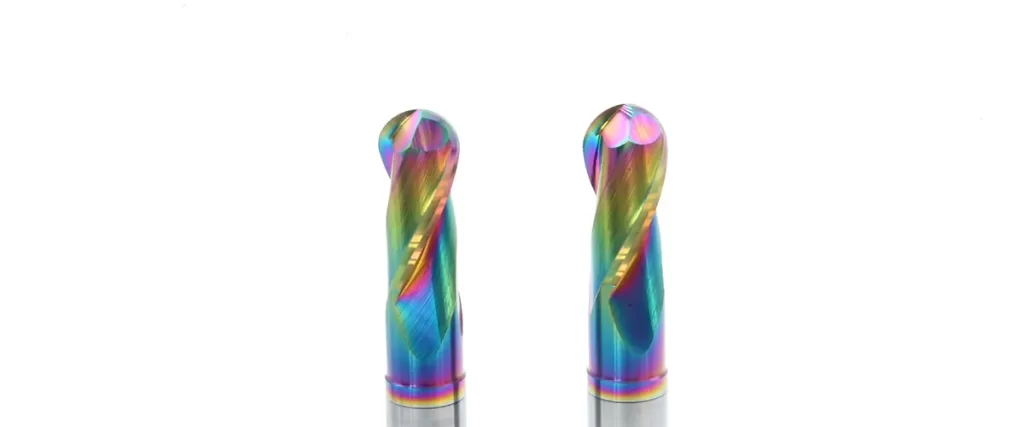
Également appelé fraise boule, cet outil possède une extrémité hémisphérique. Ses arêtes arrondies conviennent aux surfaces lisses et aux contours 3D, notamment aux contours de moules d’injection utilisés pour les joints en silicone.
1.3 Fraises à rayon de coin
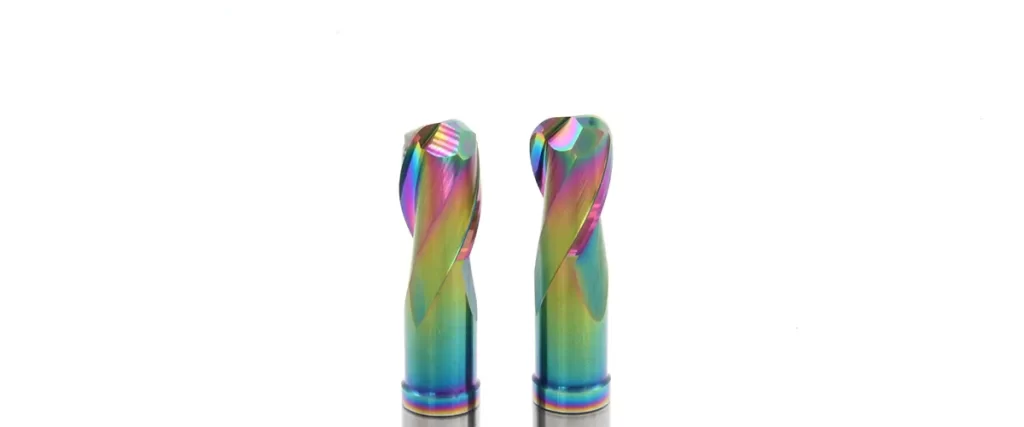
Sous l’appellation fraises à rayon de coin, ces outils possèdent un rayon reliant arêtes frontales et périphériques. Il peut renforcer le coin et former un rayon intérieur ; cela diffère de l’arrondi d’une arête extérieure avec une fraise à arrondir.
1.4 Fraises à arrondir
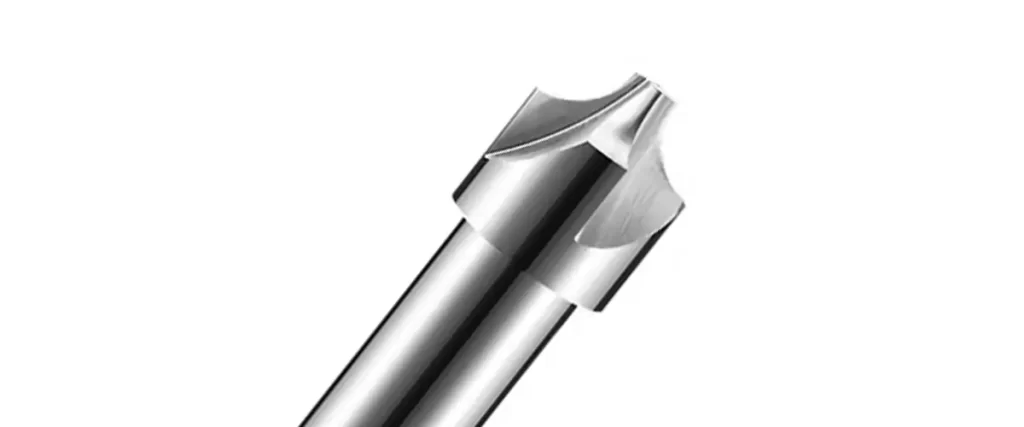
Les fraises à arrondir produisent un rayon sur une arête extérieure grâce à une forme correspondante. Rayon et chanfrein droit sont différents ; choisissez la fraise selon le plan.
1.5 Fraises de contre-dépouille
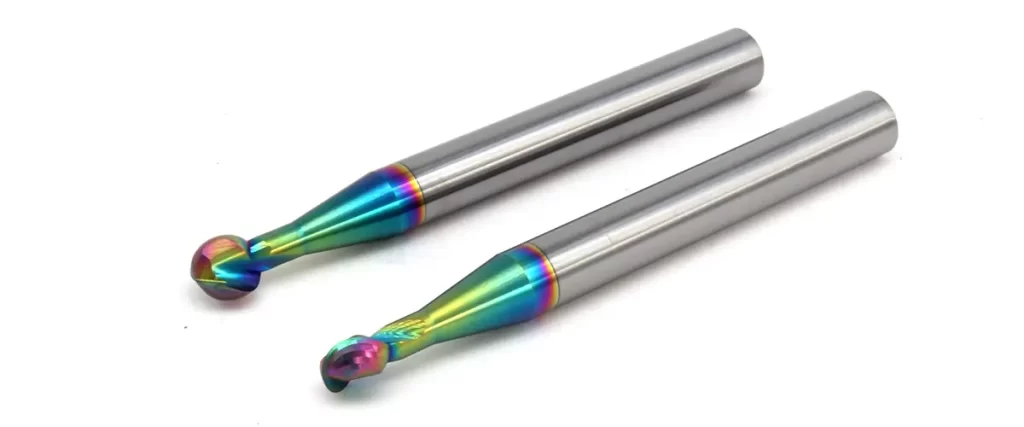
L’extrémité sphérique rappelle une sucette, d’où leur appellation de fraises sucettes. Elles servent surtout aux zones difficiles d’accès et aux contre-dépouilles, notamment en moulerie.
1.6 Microfraises en bout
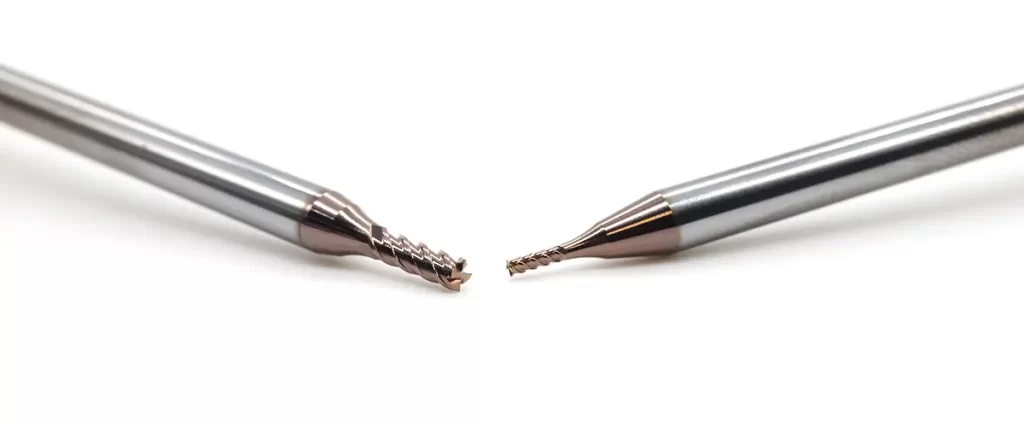
Les microfraises en bout usinent de petites formes en électronique, dans les composants médicaux et les micromoules. La limite dimensionnelle varie selon le catalogue ; 4 mm n’est pas une définition universelle. La fabrication de composants dentaires emploie aussi des outils spécialisés, à distinguer des instruments utilisés directement sur les dents.
2. Fraises à surfacer
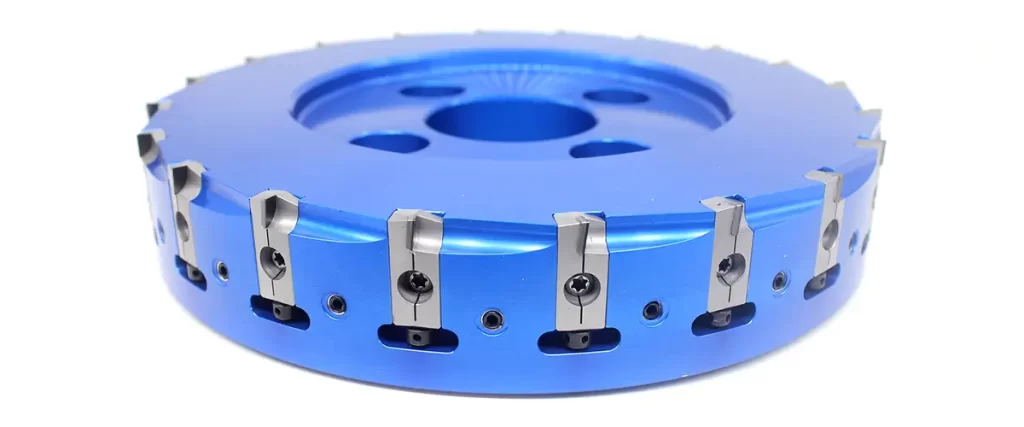
Les fraises à surfacer usinent des faces planes et existent dans de nombreuses constructions et matériaux de coupe. Les outils réglables et brasés de surfaçage PCD sont des exemples, pas les deux seuls types. Les pointes brasées ne sont pas nécessairement des plaquettes interchangeables ; choisissez selon la compatibilité matière, le débit d’enlèvement et la finition.
3. Fraises à rainurer
Les fraises à rainurer sont conçues pour produire des rainures ou des gorges étroites.
3.1 Fraises à rainures en T
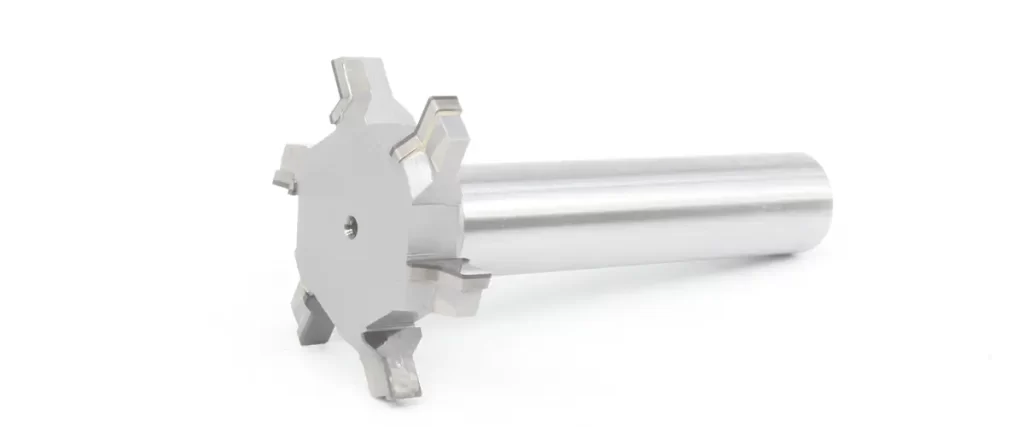
Les fraises à rainures en T possèdent une tête en disque plus large que le col. Elles usinent la partie élargie en contre-dépouille ; l’accès et la rainure droite préalable doivent convenir à l’outil et à la forme.
3.2 Fraises-scies
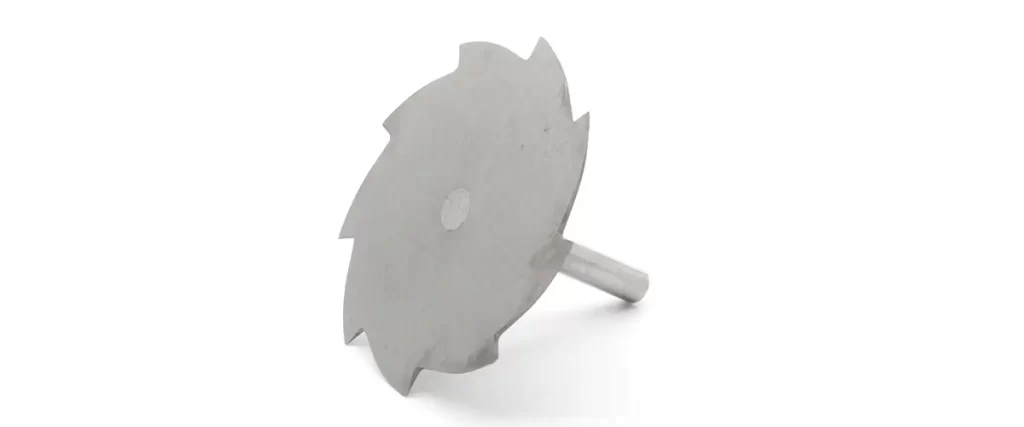
Les lames plus minces servent aux gorges ou rainures étroites dont la profondeur dépasse l’épaisseur de la lame.
4. Fraises spécialisées
Les fraises spécialisées servent à des formes et opérations particulières. Beaucoup sont des outils standard de catalogue, et non des fraises sur mesure ou hors standard.
4.1 Fraise à queue d’aronde
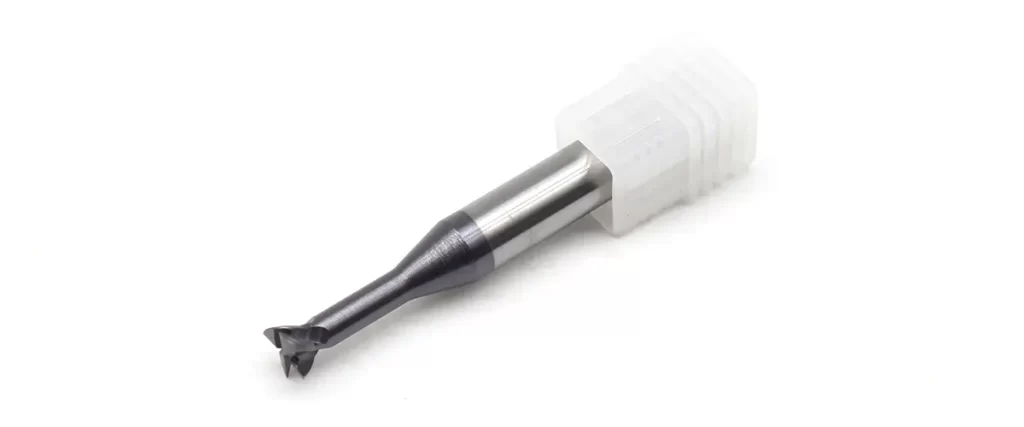
Cette fraise de forme possède une extrémité large et des arêtes trapézoïdales pour les rainures en queue d’aronde. Ces sections trapézoïdales sont courantes dans les éléments coulissants ou les assemblages fixes.
4.2 Fraises à fileter
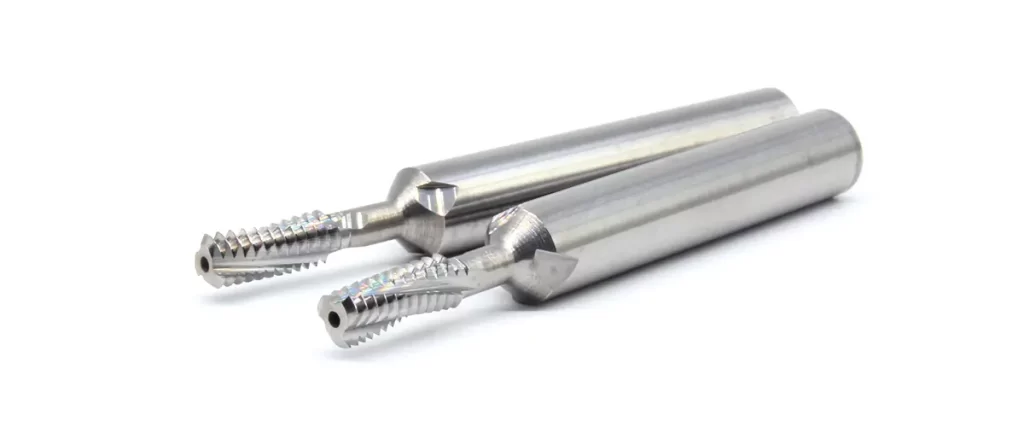
Une fraise à fileter usine les filetages par une trajectoire interpolée compatible. L’aptitude aux filetages intérieurs et extérieurs dépend de sa conception, de son diamètre, du profil et de la commande ; ce procédé n’est pas toujours plus stable que le taraudage.
4.3 Fraises concaves et convexes
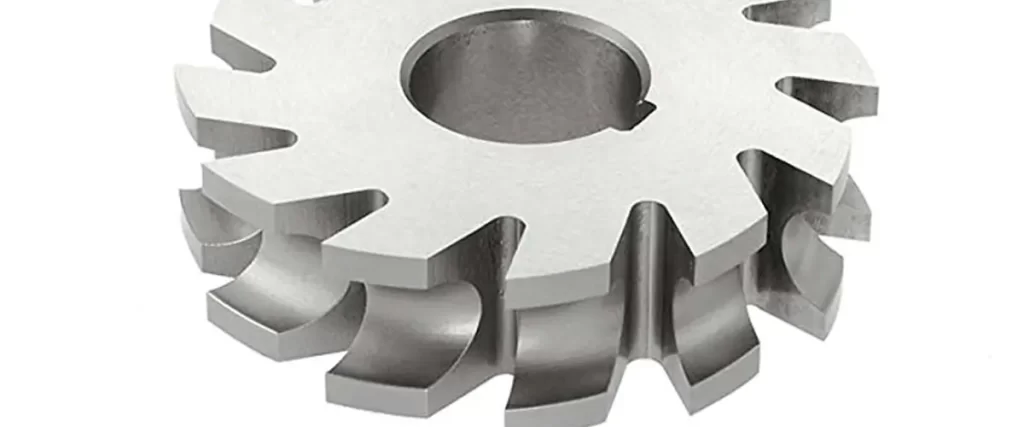
Une fraise de forme conçue spécialement pour les profils courbes à la surface d’une pièce.
4.4 Fraise cylindrique
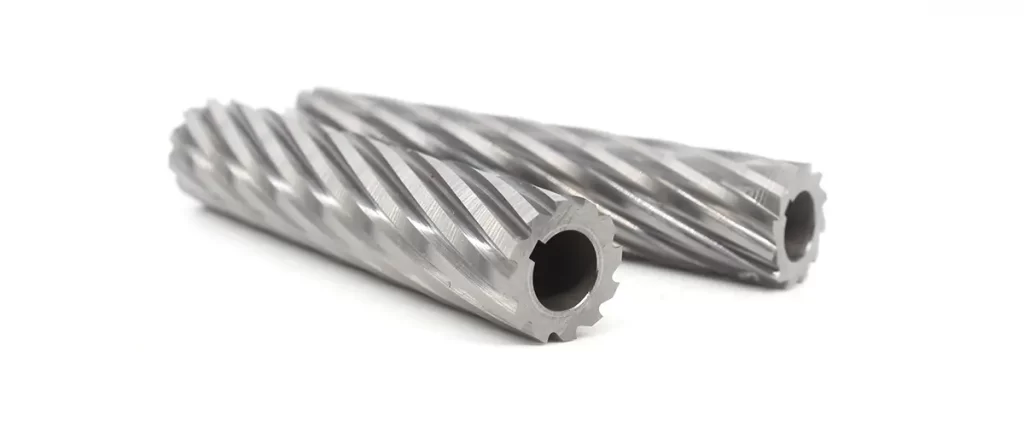
Les arêtes sont réparties sur la périphérie d’un corps cylindrique, adapté au fraisage de surfaces planes ou de grandes zones.
Matériaux de coupe des fraises
Construction et matériau de coupe sont deux choix distincts. Les outils monoblocs, à pointes brasées et à plaquettes fixées mécaniquement peuvent utiliser différents matériaux. HSS, carbure, PCD et CBN doivent être choisis selon l’application ; PCD et CBN ne définissent pas toutes les fraises à plaquettes.
1. Fraises monoblocs
1.1 Fraise HSS
L’acier rapide (HSS) comprend des nuances aux alliages et à la dureté à chaud différents. À des vitesses adaptées, il peut offrir ténacité et possibilité de réaffûtage. Ni une limite unique de 600°C ni une précision inférieure au carbure ne sont universelles ; choisissez refroidissement et paramètres selon nuance, opération et pièce.
1.2 Fraise carbure
Le carbure cémenté associe souvent des particules de carbure de tungstène à un liant riche en cobalt. Le choix de nuance équilibre résistance à l’usure et ténacité. Il permet souvent des vitesses supérieures au HSS, mais tenue à 1000°C, durée de vie accrue ou précision supérieure ne sont pas garanties pour tout outil et toute opération. Fontes et alliages non ferreux varient aussi fortement en dureté et usinabilité.
1.3 Fraise carbure revêtue
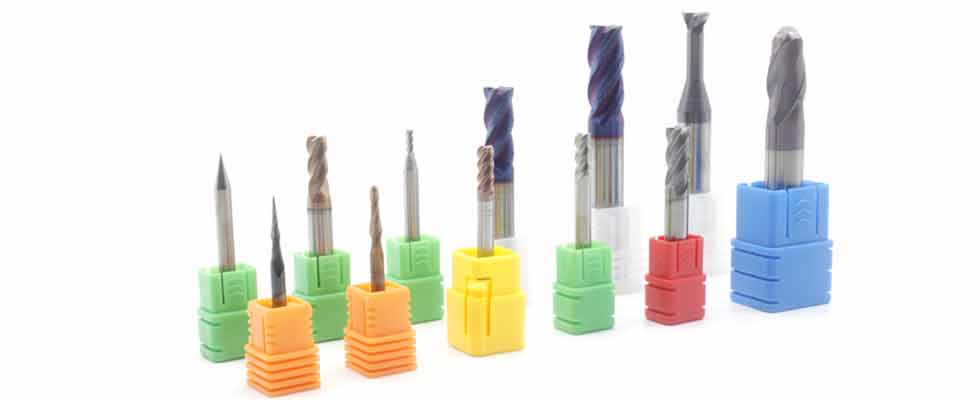
Les outils carbure peuvent recevoir des revêtements TiN, TiAlN ou AlTiN. Leur aptitude dépend du substrat, de la pièce, de la température et des conditions. Un revêtement n’élimine ni adhérence, ni oxydation, ni usure ; le gain de durée de vie annoncé de deux à dix fois exige des essais propres à l’application.
2. Fraises à pointes rapportées
2.1 Fraise PCD
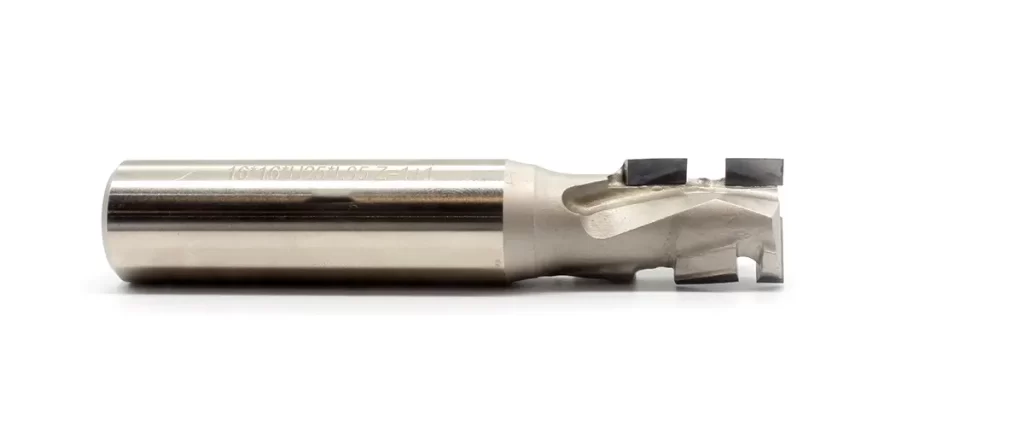
Le PCD est constitué de grains de diamant liés en un matériau de coupe. Il convient à certaines applications abrasives non ferreuses et non métalliques, notamment des alliages d’aluminium adaptés, le graphite et les composites. N’interprétez pas le facteur non étayé 80–120 comme un rapport de dureté et ne supposez pas le bourrage impossible. Les limites thermiques et chimiques dépendent de la nuance et du procédé ; l’interaction avec le fer limite fortement la coupe conventionnelle des aciers.
2.2 Fraise CBN
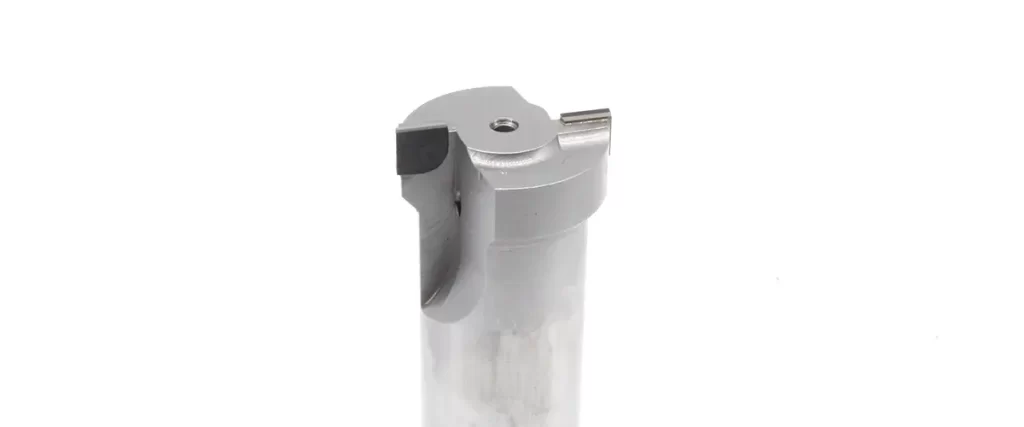
Le nitrure de bore cubique (CBN) est un matériau de coupe très dur dont certaines nuances conviennent aux aciers trempés et à certaines fontes. Ce n’est pas le meilleur choix pour tous les aciers, inox ou alliages de titane. L’acuité de l’arête dépend de sa géométrie et de sa préparation, pas automatiquement de la dureté. Choisissez CBN, carbure, PCD ou d’autres matériaux selon l’application réelle.
3.3 Fraise à pointes carbure
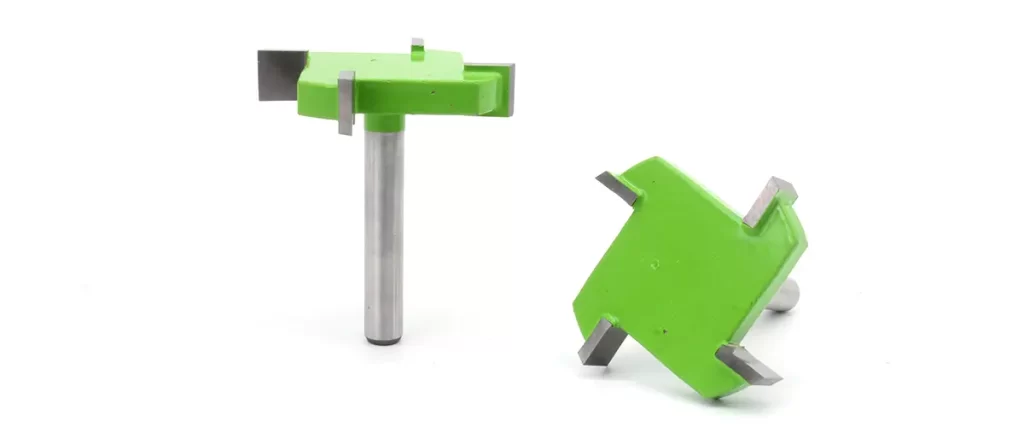
Les fraises à pointes carbure associent des parties coupantes en carbure à un corps support, souvent en acier. Construction et fixation varient. Cette combinaison peut équilibrer coût et performances, sans être toujours la solution la moins chère.
Choisir la bonne fraise
Nous avons présenté les styles et constructions des fraises. En cas de doute sur leurs caractéristiques, reportez-vous au tableau récapitulatif ci-dessus.
En pratique, il faut aussi considérer les conditions d’usinage, les exigences et l’efficacité économique.
1. Conditions d’usinage
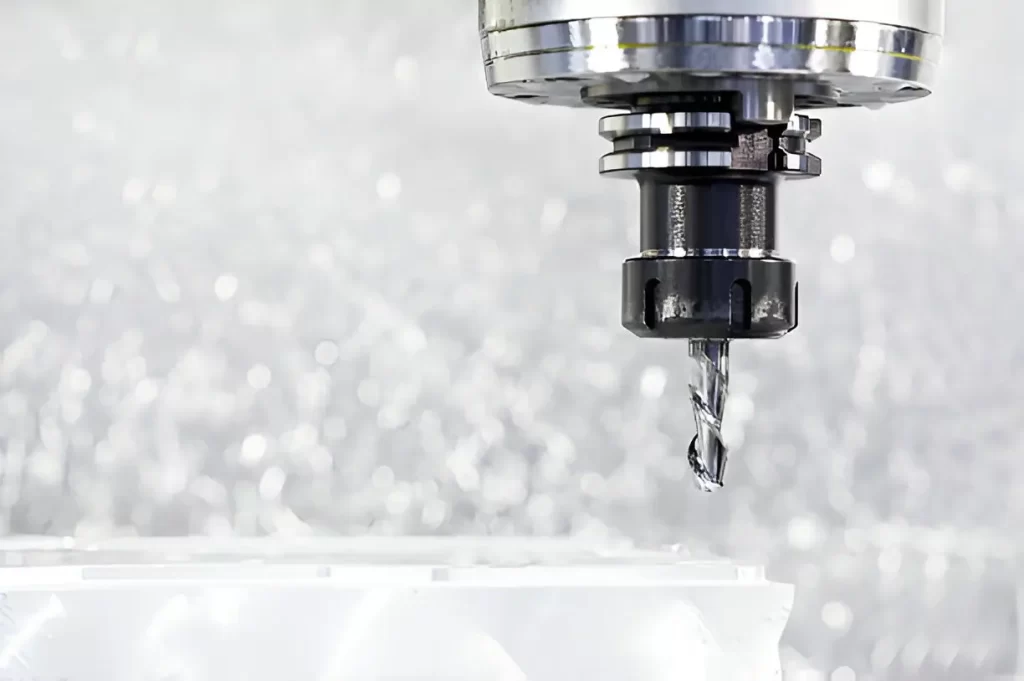
Contrôlez vitesse, puissance et couple de broche sur la plage prévue, ainsi que rigidité, porte-outil, faux-rond et dimensions autorisées. Déterminez les RPM à partir de la vitesse de coupe et du diamètre, puis vérifiez les limites ; la taille de la fraise seule ne fixe ni puissance requise ni vitesse minimale utilisable.
2. Exigences d’usinage
2.1 Exigences du matériau de la pièce
Choisissez matériau de coupe et revêtement selon la nuance de pièce et l’opération. Carbure et PCD conviennent à différentes applications non ferreuses ; le PCD peut aussi convenir aux composites abrasifs. Inox et titane ne justifient pas automatiquement le CBN. Suivez les données du fournisseur plutôt qu’une règle matériaux tendres contre durs.
2.2 Exigences de finition :
Outils d’ébauche et engagement doivent permettre un enlèvement efficace dans les limites du montage et de la machine. La finition dépend des dimensions et de la texture spécifiées ; une fraise plus grande ou davantage de dents ne sont pas automatiquement préférables.
3. Paramètres de l’outil
3.1 Construction de la fraise
Fraises monoblocs et à plaquettes peuvent ébaucher ou finir si elles sont conçues pour cela. Utilisez le porte-à-faux pratique le plus court : une longueur libre accrue par rapport au diamètre réduit la rigidité. Il n’existe pas de limite générale L/D d’un tiers. Distinguez profondeur axiale ap et engagement radial ae ; ni une limite fixe de 0.3D ni une baisse systématique de vitesse et d’avance ne corrigent toutes les vibrations.
3.2 Revêtement de la fraise
Choisissez les revêtements selon leur spécification et leur application, pas seulement leur couleur. Le DLC (carbone de type diamant) peut convenir à certaines applications non ferreuses, sans être interchangeable avec un revêtement diamant ou le PCD pour les composites abrasifs. Pour en savoir plus, consultez « 50 revêtements d’outils pour différents matériaux ».
3.3 Nombre de dents
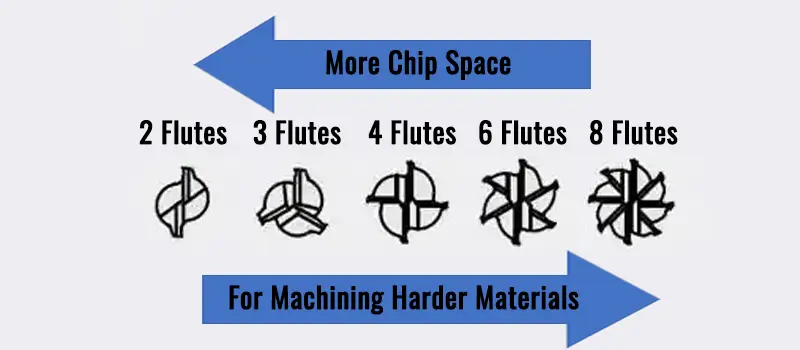
Le nombre de goujures équilibre espace à copeaux, résistance du noyau et avance productive. Outils d’ébauche et de finition existent avec différents nombres ; quatre dents ou plus ne définissent pas une fraise de finition. Adaptez géométrie et engagement au matériau et au volume de copeaux.
3.4 Géométrie de l’outil
Angles de coupe, d’inclinaison d’arête et de dépouille doivent être adaptés à l’outil, à la pièce et aux conditions. Un angle de coupe plus grand convient aux matériaux tendres comme l’aluminium ; pour des matériaux plus durs comme l’acier, un angle plus faible peut favoriser la stabilité.
3.5 Efficacité économique
Le choix équilibre coût, durée de vie et temps de changement. Pour de petits projets, des marques alternatives économiques peuvent convenir. Dans certaines productions, des outils plus durables, comme le PCD pour l’aluminium, coûtent davantage au départ. Leur longévité réduit toutefois arrêts et remplacements et peut améliorer l’économie à long terme, notamment en grande série ou en usinage de précision.
Conclusion
Les fraises comptent parmi les outils les plus utilisés en usinage. La diversité des types et matériaux permet de nombreuses applications. Si vous hésitez, contactez l’équipe SUNDI. Forts de décennies d’expérience, nos ingénieurs commerciaux vous aident à choisir l’outil adapté et à obtenir des résultats de qualité.
Des questions ? Contactez-nous pour un devis !