










Vollständiger Leitfaden zu Fräswerkzeugen
In der Zerspanung sind Schaftfräser wegen ihrer Vielseitigkeit und ihres Nutzens besonders verbreitet. Für viele Einsteiger gehören sie zu den ersten Werkzeugen. Es gibt zahlreiche Schaftfräserarten; dieser Artikel erläutert Grundlagen und Auswahltipps, damit Sie beim Kauf und Einsatz eine wirtschaftliche, effiziente Lösung finden.
Inhalt
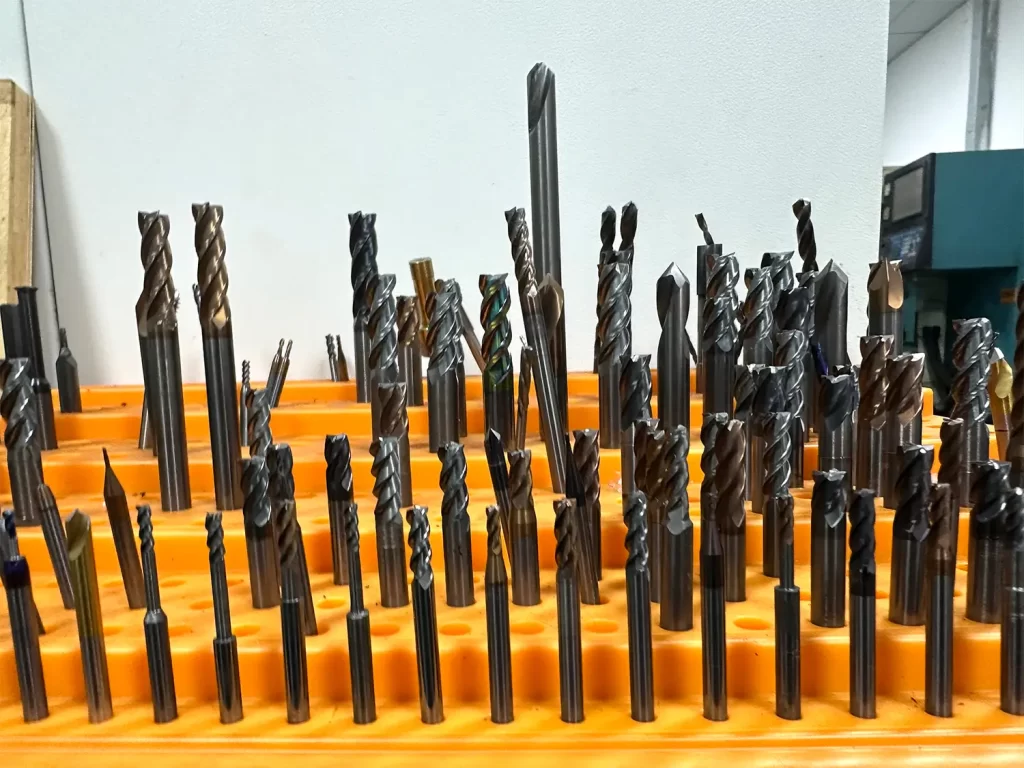
Was sind Fräswerkzeuge?
Fräser tragen Material mit rotierenden Schneidkanten ab. Schaftfräser sind eine Werkzeugfamilie für Nuten, Taschen und Profile. Vollwerkzeuge aus HSS oder Hartmetall sowie bestückte oder Wendeschneidplattenwerkzeuge dienen unterschiedlichen Anwendungen. PCD und CBN sind Schneidstoffe, keine austauschbaren Aufwertungen: Wählen Sie Sorte und Geometrie passend zu Werkstück, Bearbeitung und Maschine.

Arten von Fräswerkzeugen
Fräser gibt es in unterschiedlichen Ausführungen für verschiedene Anwendungen und Leistungsanforderungen. Die Auswahl nach Ihrem konkreten Bedarf ist entscheidend. Die folgende Tabelle bietet einen schnellen Überblick über gängige Fräserarten.
| Kategorie | Typ | Anwendung | |
|---|---|---|---|
| Schaftfräser | Schaftfräser mit flacher Stirn |  | Für Nuten, Kantenbearbeitung und Konturen geeignet, insbesondere für rechtwinklige Kanten und Nuten mit ebenem Grund. |
| Kugelfräser |  | Für präzises Schlichten glatter gekrümmter Flächen, 3D-Profile und komplexer Konturen geeignet. | |
| Eckenradiusfräser |  | Zum Herstellen eines inneren Eckenradius; nicht mit einem äußeren Kantenrundungsfräser zu verwechseln. | |
| Kantenrundungsfräser | 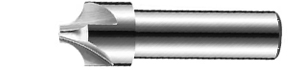 | Zum Herstellen äußerer Kantenradien. Eine gerade Fase erfordert eine andere Geometrie. | |
| Hinterschnittfräser | 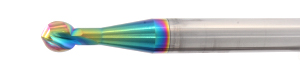 | Zum Bearbeiten von Hinterschnitten, Nuten, Überhängen und komplexen Teilen mit schwer zugänglichen Geometrien. | |
| Mikroschaftfräser | 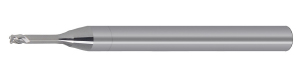 | Für Mikrobearbeitung, Elektronikbauteile, Medizinprodukte und Mikroformenbau geeignet. | |
| Planfräser | Planfräser | 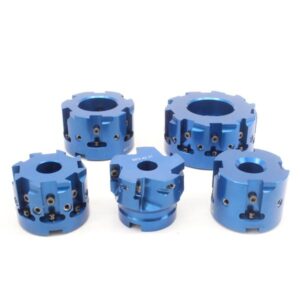 | Für großflächiges Planfräsen, sowohl zum effizienten Schruppen als auch zum präzisen Schlichten. |
| Nutfräser | T-Nutenfräser | 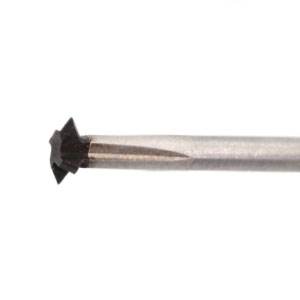 | Zum Fräsen von T-Nuten für Spannvorrichtungen oder zur Montage und Positionierung von Schiebemechanismen. |
| Sägefräser | 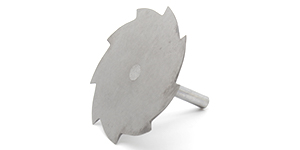 | Für präzise tiefe, schmale Nuten oder zum Trennen dünner Werkstücke geeignet. | |
| Spezialfräser | Schwalbenschwanzfräser | 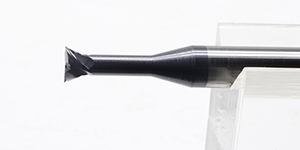 | Zum Herstellen von Schwalbenschwanznuten mit trapezförmigem Querschnitt. |
| Gewindefräser | 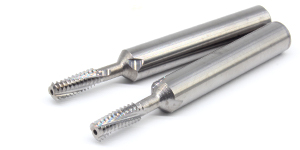 | Für Innen- und Außengewinde geeignet. | |
| Konkav- und Konvexfräser | 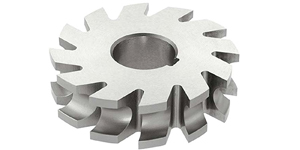 | Für konkave oder konvexe Werkstückprofile, häufig im Formenbau und bei dekorativen Bearbeitungen. | |
| Walzenfräser | 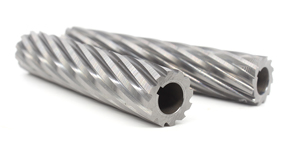 | Vorwiegend für großflächiges Planfräsen oder präzise Profilbearbeitung. |
Im Folgenden betrachten wir die einzelnen Fräserarten genauer.
1. Schaftfräser
Schaftfräser schneiden üblicherweise mit Umfangs- und Stirnschneiden. Zulässige Vorschubrichtungen hängen von der Bauart ab; axiales Eintauchen erfordert ein dafür vorgesehenes Werkzeug, und nicht jeder Schaftfräser schneidet über Mitte.
1.1 Schaftfräser mit flacher Stirn
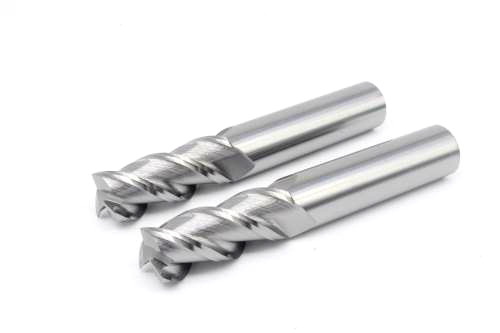
Auch als Flachfräser bekannt, besitzen diese Schaftfräser eine flache Stirn und einen Schneidkantenwinkel von 90°. Sie eignen sich für Nuten, Taschen und Profile.
1.2 Kugelfräser
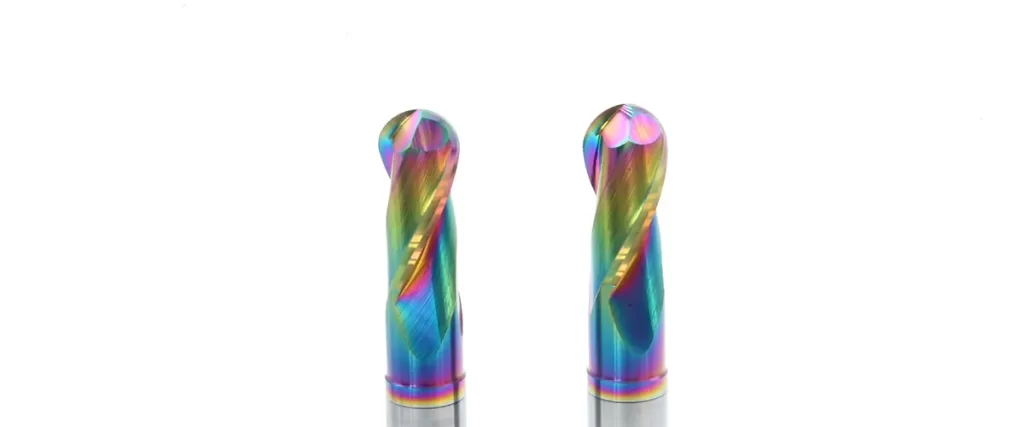
Auch als Kugelschaftfräser bekannt, hat er eine halbkugelige Stirn. Seine gerundeten Schneiden eignen sich für glatte Flächen und 3D-Konturen. Besonders geeignet ist er für Konturen von Spritzgussformen zur Herstellung von Silikondichtungen.
1.3 Eckenradiusfräser
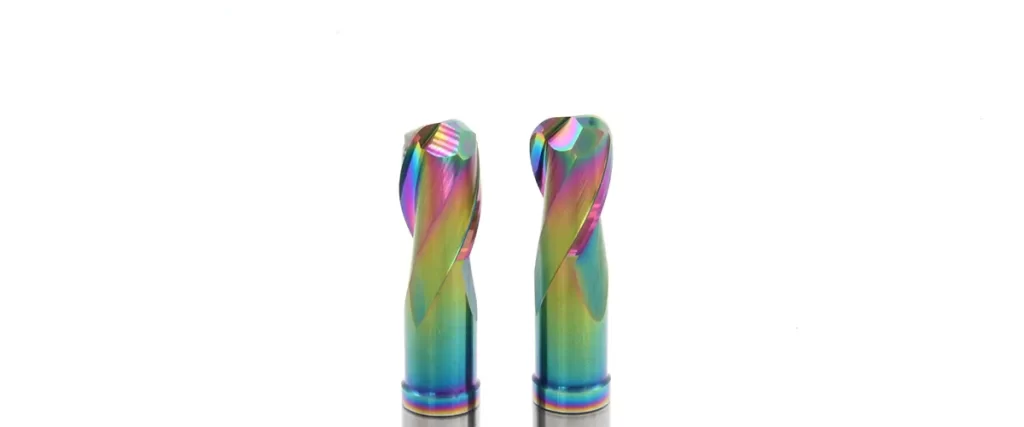
Auch als Eckenradiusfräser bekannt, besitzen diese Werkzeuge einen Radius zwischen Stirn- und Umfangsschneide. Er kann die Ecke verstärken und einen inneren Eckenradius erzeugen; dies unterscheidet sich vom Abrunden einer äußeren Werkstückkante mit einem Kantenrundungsfräser.
1.4 Kantenrundungsfräser
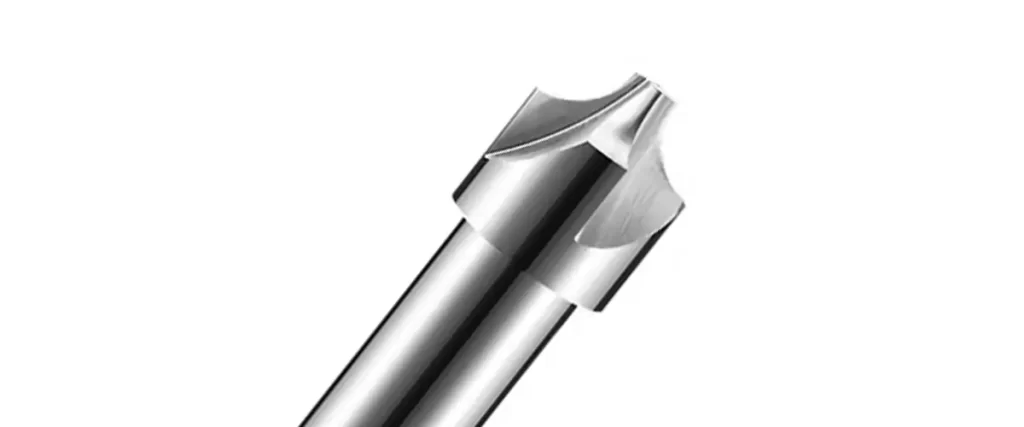
Kantenrundungsfräser erzeugen mit einer passenden Form einen Radius an einer Außenkante. Radius und gerade Fase sind unterschiedliche Merkmale; wählen Sie den Fräser nach Zeichnung.
1.5 Hinterschnittfräser
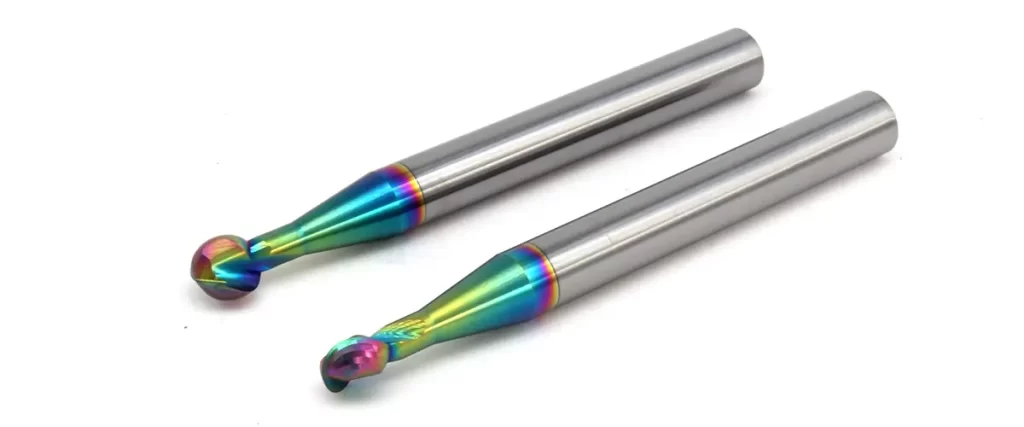
Die kugelförmige Spitze ähnelt einem Lutscher; daher heißen diese Werkzeuge auch Lollipopfräser. Sie dienen vorwiegend schwer zugänglichen Bereichen und Hinterschnitten, etwa im Formenbau.
1.6 Mikroschaftfräser
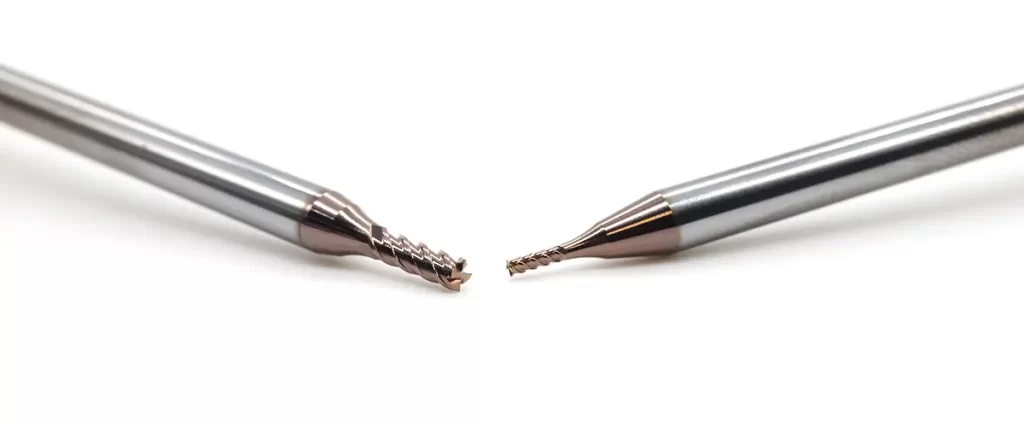
Mikroschaftfräser bearbeiten kleine Merkmale, etwa in Elektronik, Medizintechnik und Mikroformenbau. Die Größengrenze variiert je nach Katalog; 4 mm ist keine allgemeine Definition. Auch Dentalbauteile werden mit speziellen Fräswerkzeugen hergestellt, die nicht mit direkt am Zahn eingesetzten Instrumenten verwechselt werden dürfen.
2. Planfräser
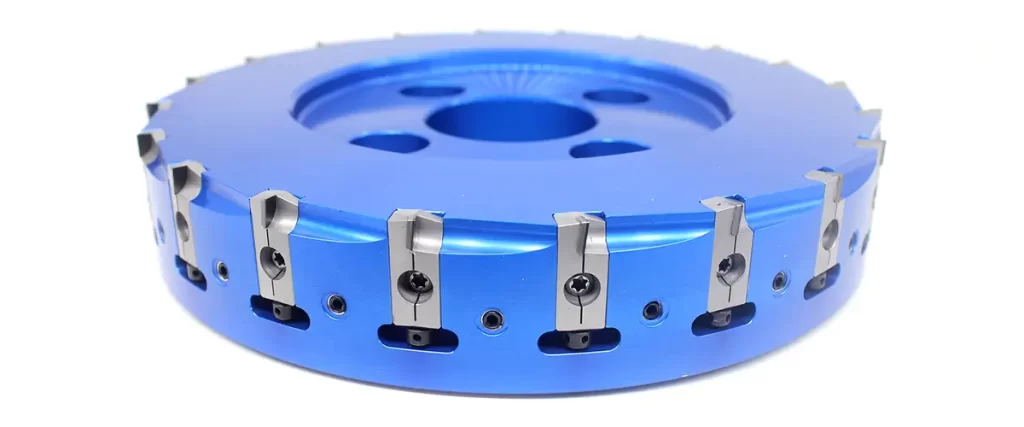
Planfräser bearbeiten ebene Flächen und sind in vielen Bauarten und Schneidstoffen verfügbar. Einstellbare und gelötete PCD-Planfräswerkzeuge sind Beispiele, nicht die einzigen beiden Arten. Gelötete Schneiden sind nicht zwangsläufig austauschbare Platten; wählen Sie den Fräser nach Werkstoffverträglichkeit, Abtragsleistung und Oberflächengüte.
3. Nutfräser
Nutfräser sind Fräswerkzeuge zum Herstellen von Nuten oder schmalen Rillen.
3.1 T-Nutenfräser
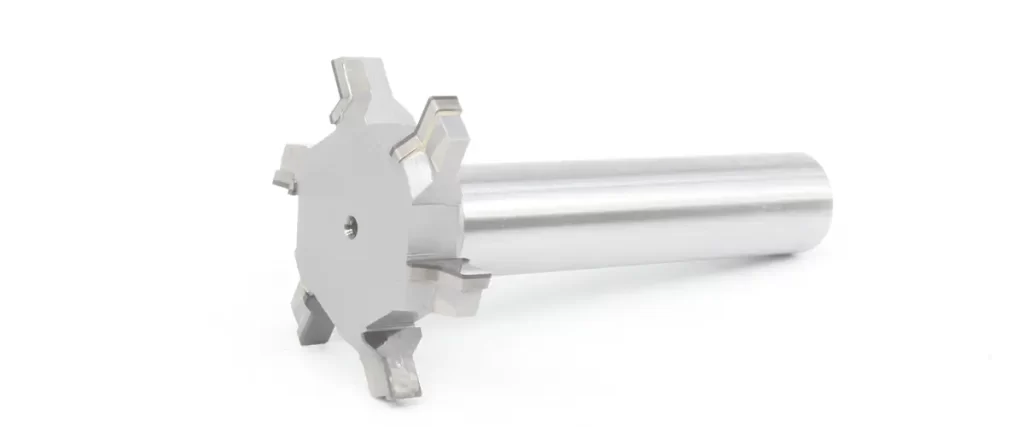
T-Nutenfräser besitzen einen scheibenartigen Schneidkopf, der breiter als der Hals ist. Sie bearbeiten den breiteren hinterschnittenen Teil einer T-Nut; Zugang und zuvor gefräste gerade Nut müssen zu Werkzeug und Kontur passen.
3.2 Sägefräser
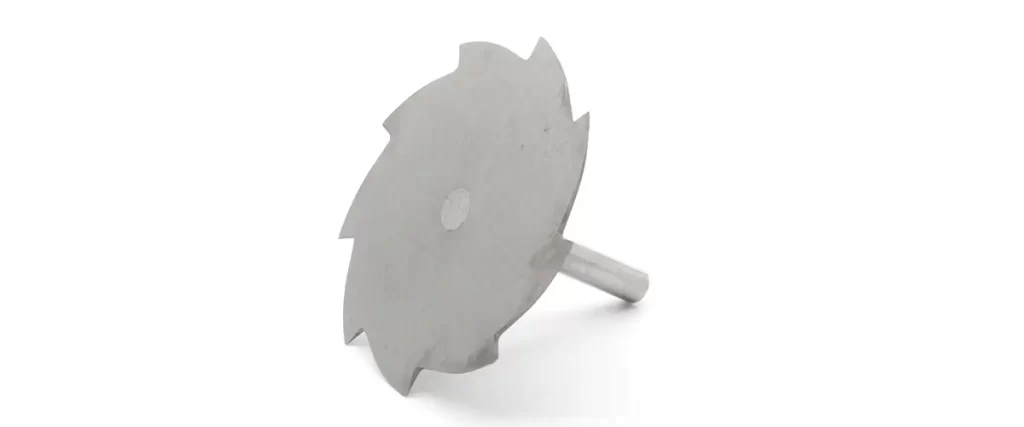
Die dünneren Scheiben sind für schmale Rillen oder Nuten vorgesehen, deren Tiefe die Scheibendicke übersteigt.
4. Spezialfräser
Spezielle Fräser dienen bestimmten Konturen und Bearbeitungen. Viele sind Standardwerkzeuge aus dem Katalog und keine kundenspezifischen oder nicht standardisierten Schaftfräser.
4.1 Schwalbenschwanzfräser
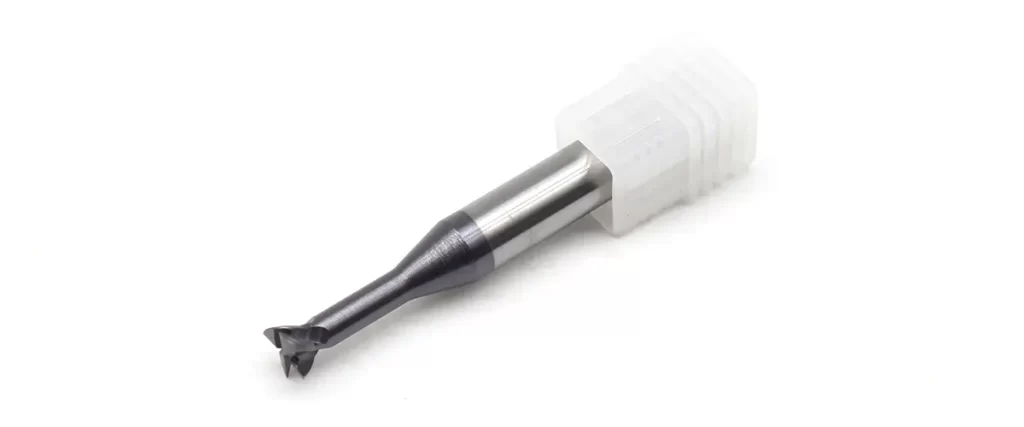
Dieser Formfräser besitzt eine breite Spitze und trapezförmige Schneiden zum Herstellen von Schwalbenschwanznuten. Solche trapezförmigen Querschnitte werden häufig für Gleitbauteile oder feste Verbindungen eingesetzt.
4.2 Gewindefräser
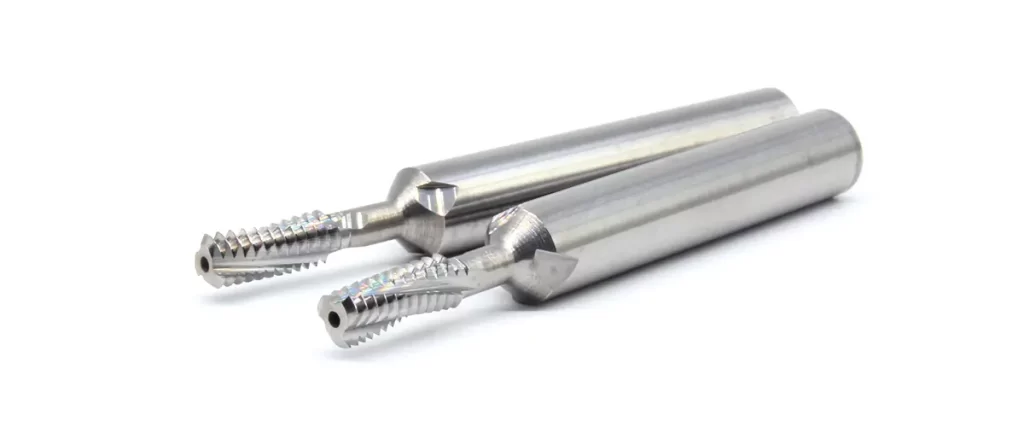
Ein Gewindefräser bearbeitet Gewinde über eine geeignete interpolierte Bahn. Die Eignung für Innen- und Außengewinde hängt von Bauart, Durchmesser, Gewindeform und Maschinensteuerung ab; das Verfahren ist nicht generell stabiler als Gewindebohren.
4.3 Konkav- und Konvexfräser
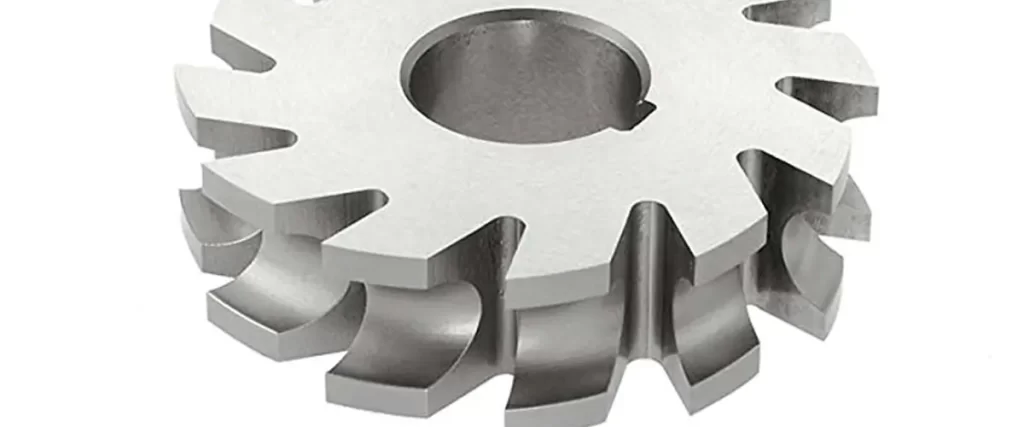
Ein Formfräser, der speziell für gekrümmte Profile auf Werkstückoberflächen ausgelegt ist.
4.4 Walzenfräser
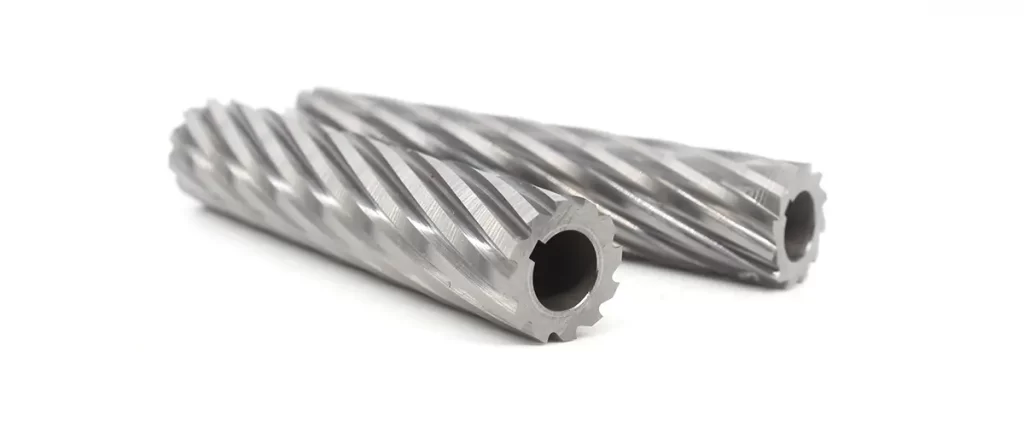
Die Schneiden liegen am Außenumfang eines zylindrischen Körpers und eignen sich zum Fräsen ebener Flächen oder größerer Werkstückbereiche.
Schneidstoffe für Fräser
Werkzeugbauart und Schneidstoff sind getrennte Entscheidungen. Vollwerkzeuge, gelötete Schneiden und mechanisch gehaltene Platten können unterschiedliche Schneidstoffe nutzen. HSS, Hartmetall, PCD und CBN sind anwendungsgerecht auszuwählen; PCD und CBN kennzeichnen nicht jeden Plattenfräser.
1. Vollfräser
1.1 HSS-Fräser
Schnellarbeitsstahl (HSS) umfasst Sorten mit unterschiedlichen Legierungs- und Warmhärteeigenschaften. Bei geeigneten Schnittgeschwindigkeiten kann er eine zähe, nachschärfbare Wahl sein. Weder eine einheitliche Grenze von 600°C noch geringere Genauigkeit als Hartmetall gelten allgemein; wählen Sie Kühlung und Schnittdaten nach Sorte, Bearbeitung und Werkstück.
1.2 Hartmetallfräser
Hartmetall kombiniert häufig Wolframkarbidpartikel mit einem kobaltreichen Binder. Die Sortenwahl wägt Verschleißfestigkeit und Zähigkeit ab. Oft sind höhere Schnittgeschwindigkeiten als mit HSS möglich, doch 1000°C Beständigkeit, längere Standzeit oder höhere Genauigkeit sind nicht für jedes Werkzeug und jede Bearbeitung garantiert. Auch Gusseisen und Nichteisenlegierungen unterscheiden sich stark in Härte und Zerspanbarkeit.
1.3 Beschichteter Hartmetallfräser
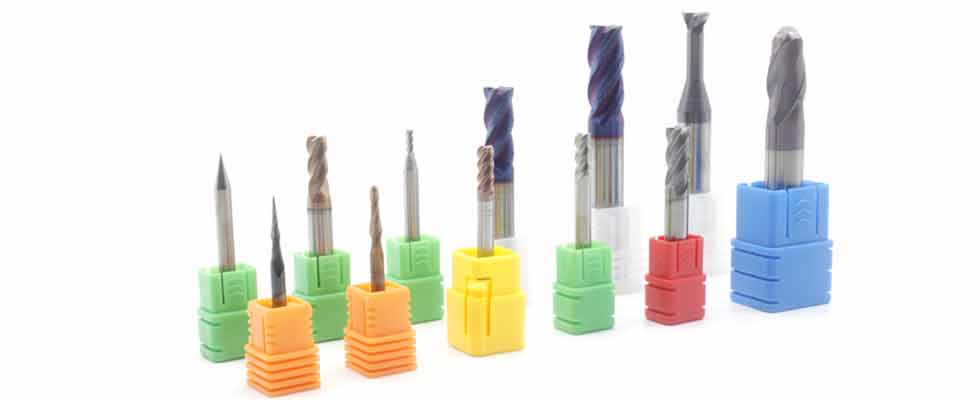
Hartmetallwerkzeuge können Beschichtungen wie TiN, TiAlN oder AlTiN tragen. Die Eignung hängt von Substrat, Werkstück, Temperatur und Schnittbedingungen ab. Eine Beschichtung beseitigt weder Anhaftung noch Oxidation oder Verschleiß; die angegebene zwei- bis zehnfache Standzeitsteigerung erfordert anwendungsspezifische Versuchsdaten.
2. Bestückte Fräser
2.1 PCD-Fräser
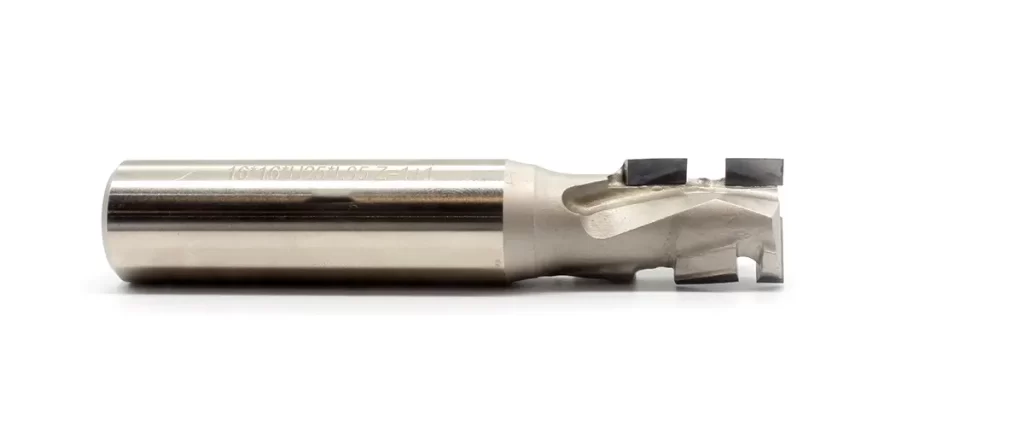
PCD besteht aus zu einem Schneidstoff verbundenen Diamantkörnern. Es eignet sich für ausgewählte abrasive Nichteisen- und nichtmetallische Anwendungen, darunter geeignete Aluminiumlegierungen, Graphit und Verbundwerkstoffe. Deuten Sie den unbelegten Faktor 80–120 nicht als Härteverhältnis und schließen Sie Spanstau nicht aus. Thermische und chemische Grenzen hängen von Sorte und Prozess ab; die Wechselwirkung mit Eisen begrenzt den Einsatz beim konventionellen Stahlzerspanen wesentlich.
2.2 CBN-Fräser
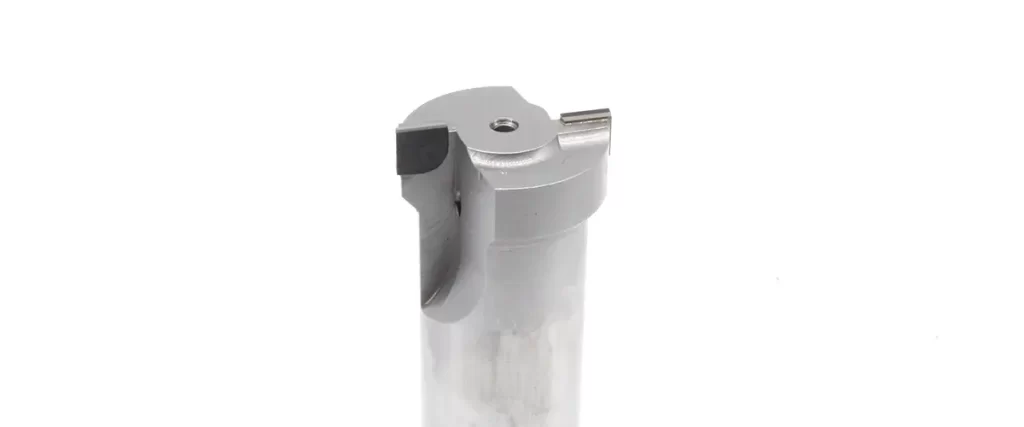
Kubisches Bornitrid (CBN) ist ein sehr harter Schneidstoff, der in geeigneten Sorten etwa für gehärtete Stähle und bestimmte Gusseisen eingesetzt wird. Es ist nicht für alle Stähle, rostfreien Stähle oder Titanlegierungen die beste Wahl. Schneidenschärfe hängt von Geometrie und Präparation ab und folgt nicht automatisch aus Härte. Wählen Sie CBN, Hartmetall, PCD oder andere Schneidstoffe nach der konkreten Anwendung.
3.3 Hartmetallbestückter Fräser
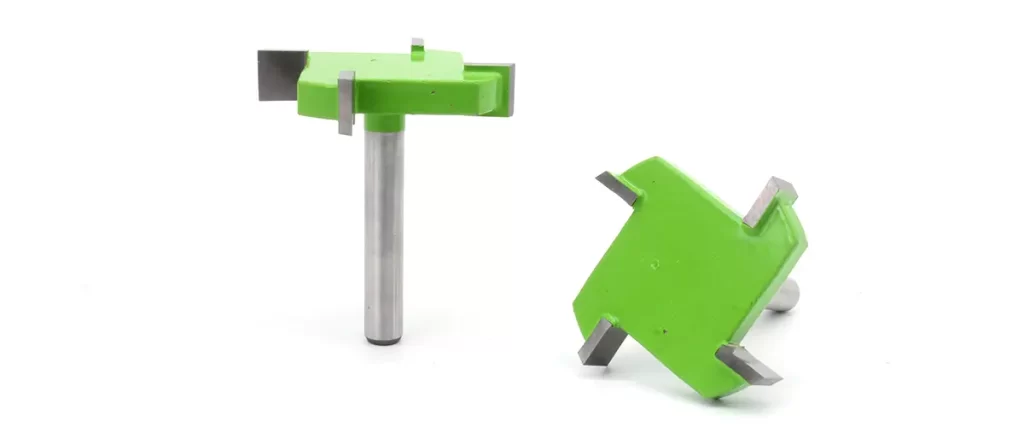
Hartmetallbestückte Fräser verbinden Hartmetallschneiden mit einem tragenden Körper, häufig aus Stahl. Konstruktion und Befestigung variieren. Dies kann Kosten und Schnittleistung ausbalancieren, ist aber nicht immer die günstigste Fräslösung.
Den richtigen Fräser wählen
Oben wurden Bauarten und Schneidstoffaufbauten vorgestellt. Bei Fragen zu den Eigenschaften hilft die Übersichtstabelle der Werkzeugarten.
In der Praxis sind außerdem Bearbeitungsbedingungen, Anforderungen und Wirtschaftlichkeit zu berücksichtigen.
1. Bearbeitungsbedingungen
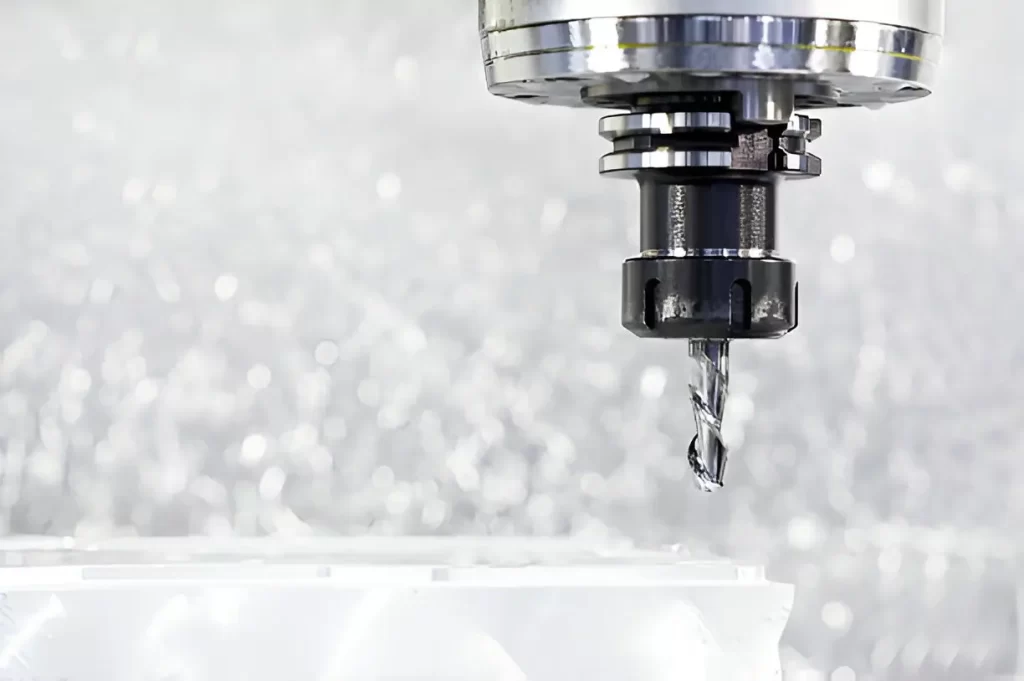
Prüfen Sie Spindeldrehzahl, Leistung und Drehmoment über den vorgesehenen Drehzahlbereich sowie Steifigkeit, Werkzeugspannung, Rundlauf und zulässige Werkzeugabmessungen. Bestimmen Sie RPM aus Schnittgeschwindigkeit und Durchmesser und prüfen Sie anschließend Maschinen- und Werkzeuggrenzen; die Fräsergröße allein legt weder Leistungsbedarf noch minimale Einsatzdrehzahl fest.
2. Bearbeitungsanforderungen
2.1 Anforderungen des Werkstückmaterials
Wählen Sie Schneidstoff und Beschichtung nach Werkstoffsorte und Bearbeitung. Hartmetall und PCD können sich für unterschiedliche Nichteisenanwendungen eignen; PCD kann auch für abrasive Verbundwerkstoffe passen. Rostfreier Stahl und Titan sind kein pauschaler Grund, CBN zu wählen. Nutzen Sie Anwendungsempfehlungen statt einer Regel allein nach weichen oder harten Werkstoffen.
2.2 Anforderungen an die Oberflächengüte:
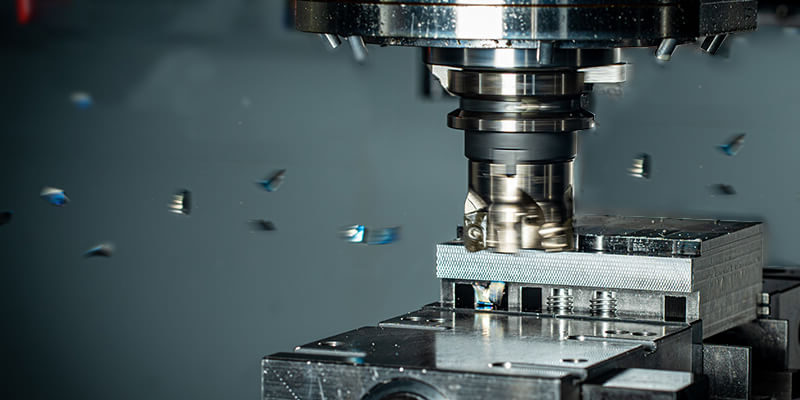
Schruppwerkzeuge und Eingriff sollen effizienten Materialabtrag innerhalb der Maschinen- und Einrichtungsgrenzen ermöglichen. Die Schlichtauswahl hängt von Maßen und Oberflächenstruktur ab; ein größerer Schruppfräser oder mehr Zähne sind nicht automatisch besser.
3. Werkzeugparameter
3.1 Fräseraufbau
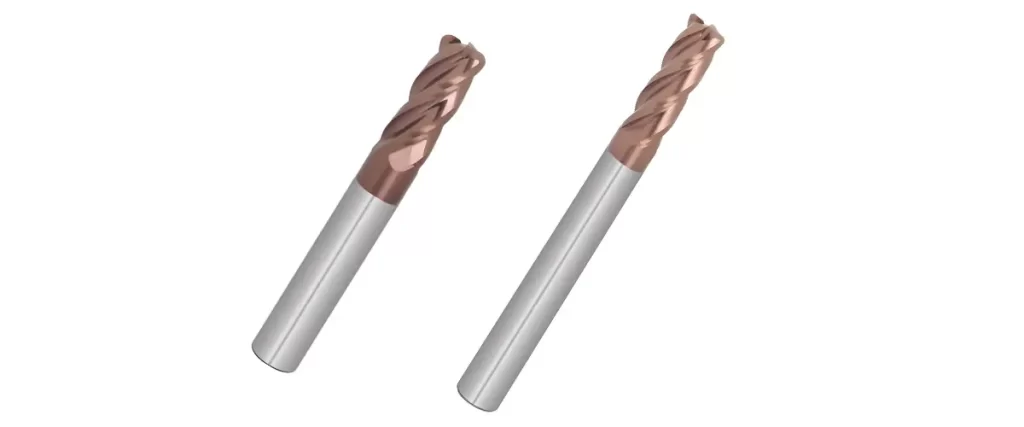
Voll- und Wendeschneidplattenfräser können bei geeigneter Auslegung schruppen oder schlichten. Wählen Sie den kürzesten praktikablen Überhang: Mehr freie Länge im Verhältnis zum Durchmesser verringert die Steifigkeit. Es gibt keine allgemeine L/D-Grenze von einem Drittel. Unterscheiden Sie axiale Schnitttiefe ap und radialen Eingriff ae; weder eine feste 0.3D-Grenze noch pauschales Senken von Drehzahl und Vorschub beheben Vibrationen generell.
3.2 Fräserbeschichtung
Wählen Sie Beschichtungen nach Spezifikation und Anwendung, nicht allein nach Farbe. DLC (diamantähnlicher Kohlenstoff) kann für bestimmte Nichteisenanwendungen passen, ist aber bei abrasiven Verbundwerkstoffen nicht mit Diamantbeschichtung oder PCD austauschbar. Weitere Informationen finden Sie in „50 Werkzeugbeschichtungen für unterschiedliche Werkstoffe“.
3.3 Schneidenzahl
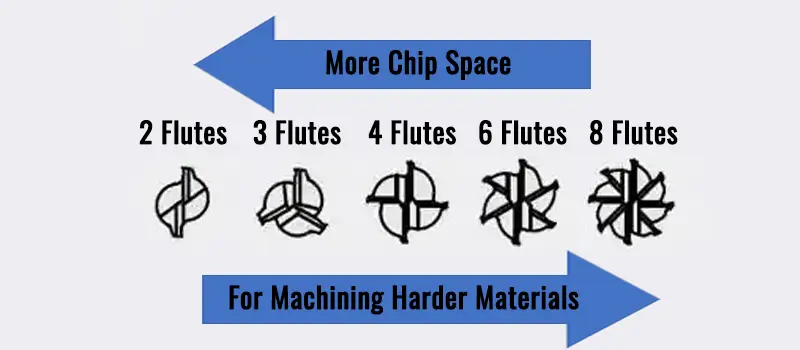
Die Schneidenzahl wägt Spanraum, Kernfestigkeit und produktiven Vorschub ab. Schrupp- und Schlichtfräser sind mit unterschiedlichen Schneidenzahlen erhältlich; vier oder mehr Zähne definieren kein Schlichtwerkzeug. Stimmen Sie Nutgeometrie und Eingriff auf Werkstoff und Spanvolumen ab.
3.4 Werkzeuggeometrie
Spanwinkel, Schneidenneigungswinkel und Freiwinkel müssen zu Schneidstoff, Werkstückmaterial und Bearbeitungsbedingungen passen. Ein größerer Spanwinkel eignet sich für weichere Werkstoffe wie Aluminium; bei härteren Werkstoffen wie Stahl kann ein kleinerer Spanwinkel die Schnittstabilität unterstützen.
3.5 Wirtschaftlichkeit
Die Werkzeugwahl verlangt eine Abwägung von Kosten, Standzeit und Wechselzeit. Bei kleineren Projekten können preisgünstige Alternativmarken wirtschaftlich sein. Unter geeigneten Produktionsbedingungen können langlebigere Werkzeuge, etwa PCD für Aluminium, zunächst teurer sein. Längere Standzeiten verringern jedoch Stillstands- und Ersatzkosten und können besonders bei großen Serien oder Präzisionsbearbeitung langfristig wirtschaftlicher sein.
Fazit
Fräser gehören zu den meistgenutzten Zerspanungswerkzeugen. Unterschiedliche Bauarten und Schneidstoffe ermöglichen ihren Einsatz in vielen Branchen. Bei Fragen zur Auswahl hilft Ihnen das SUNDI-Team. Unsere Vertriebsingenieure unterstützen Sie mit jahrzehntelanger Erfahrung dabei, ein geeignetes Werkzeug für Ihr Projekt und hochwertige Ergebnisse zu erreichen.
Fragen? Kontaktieren Sie uns für ein Angebot!